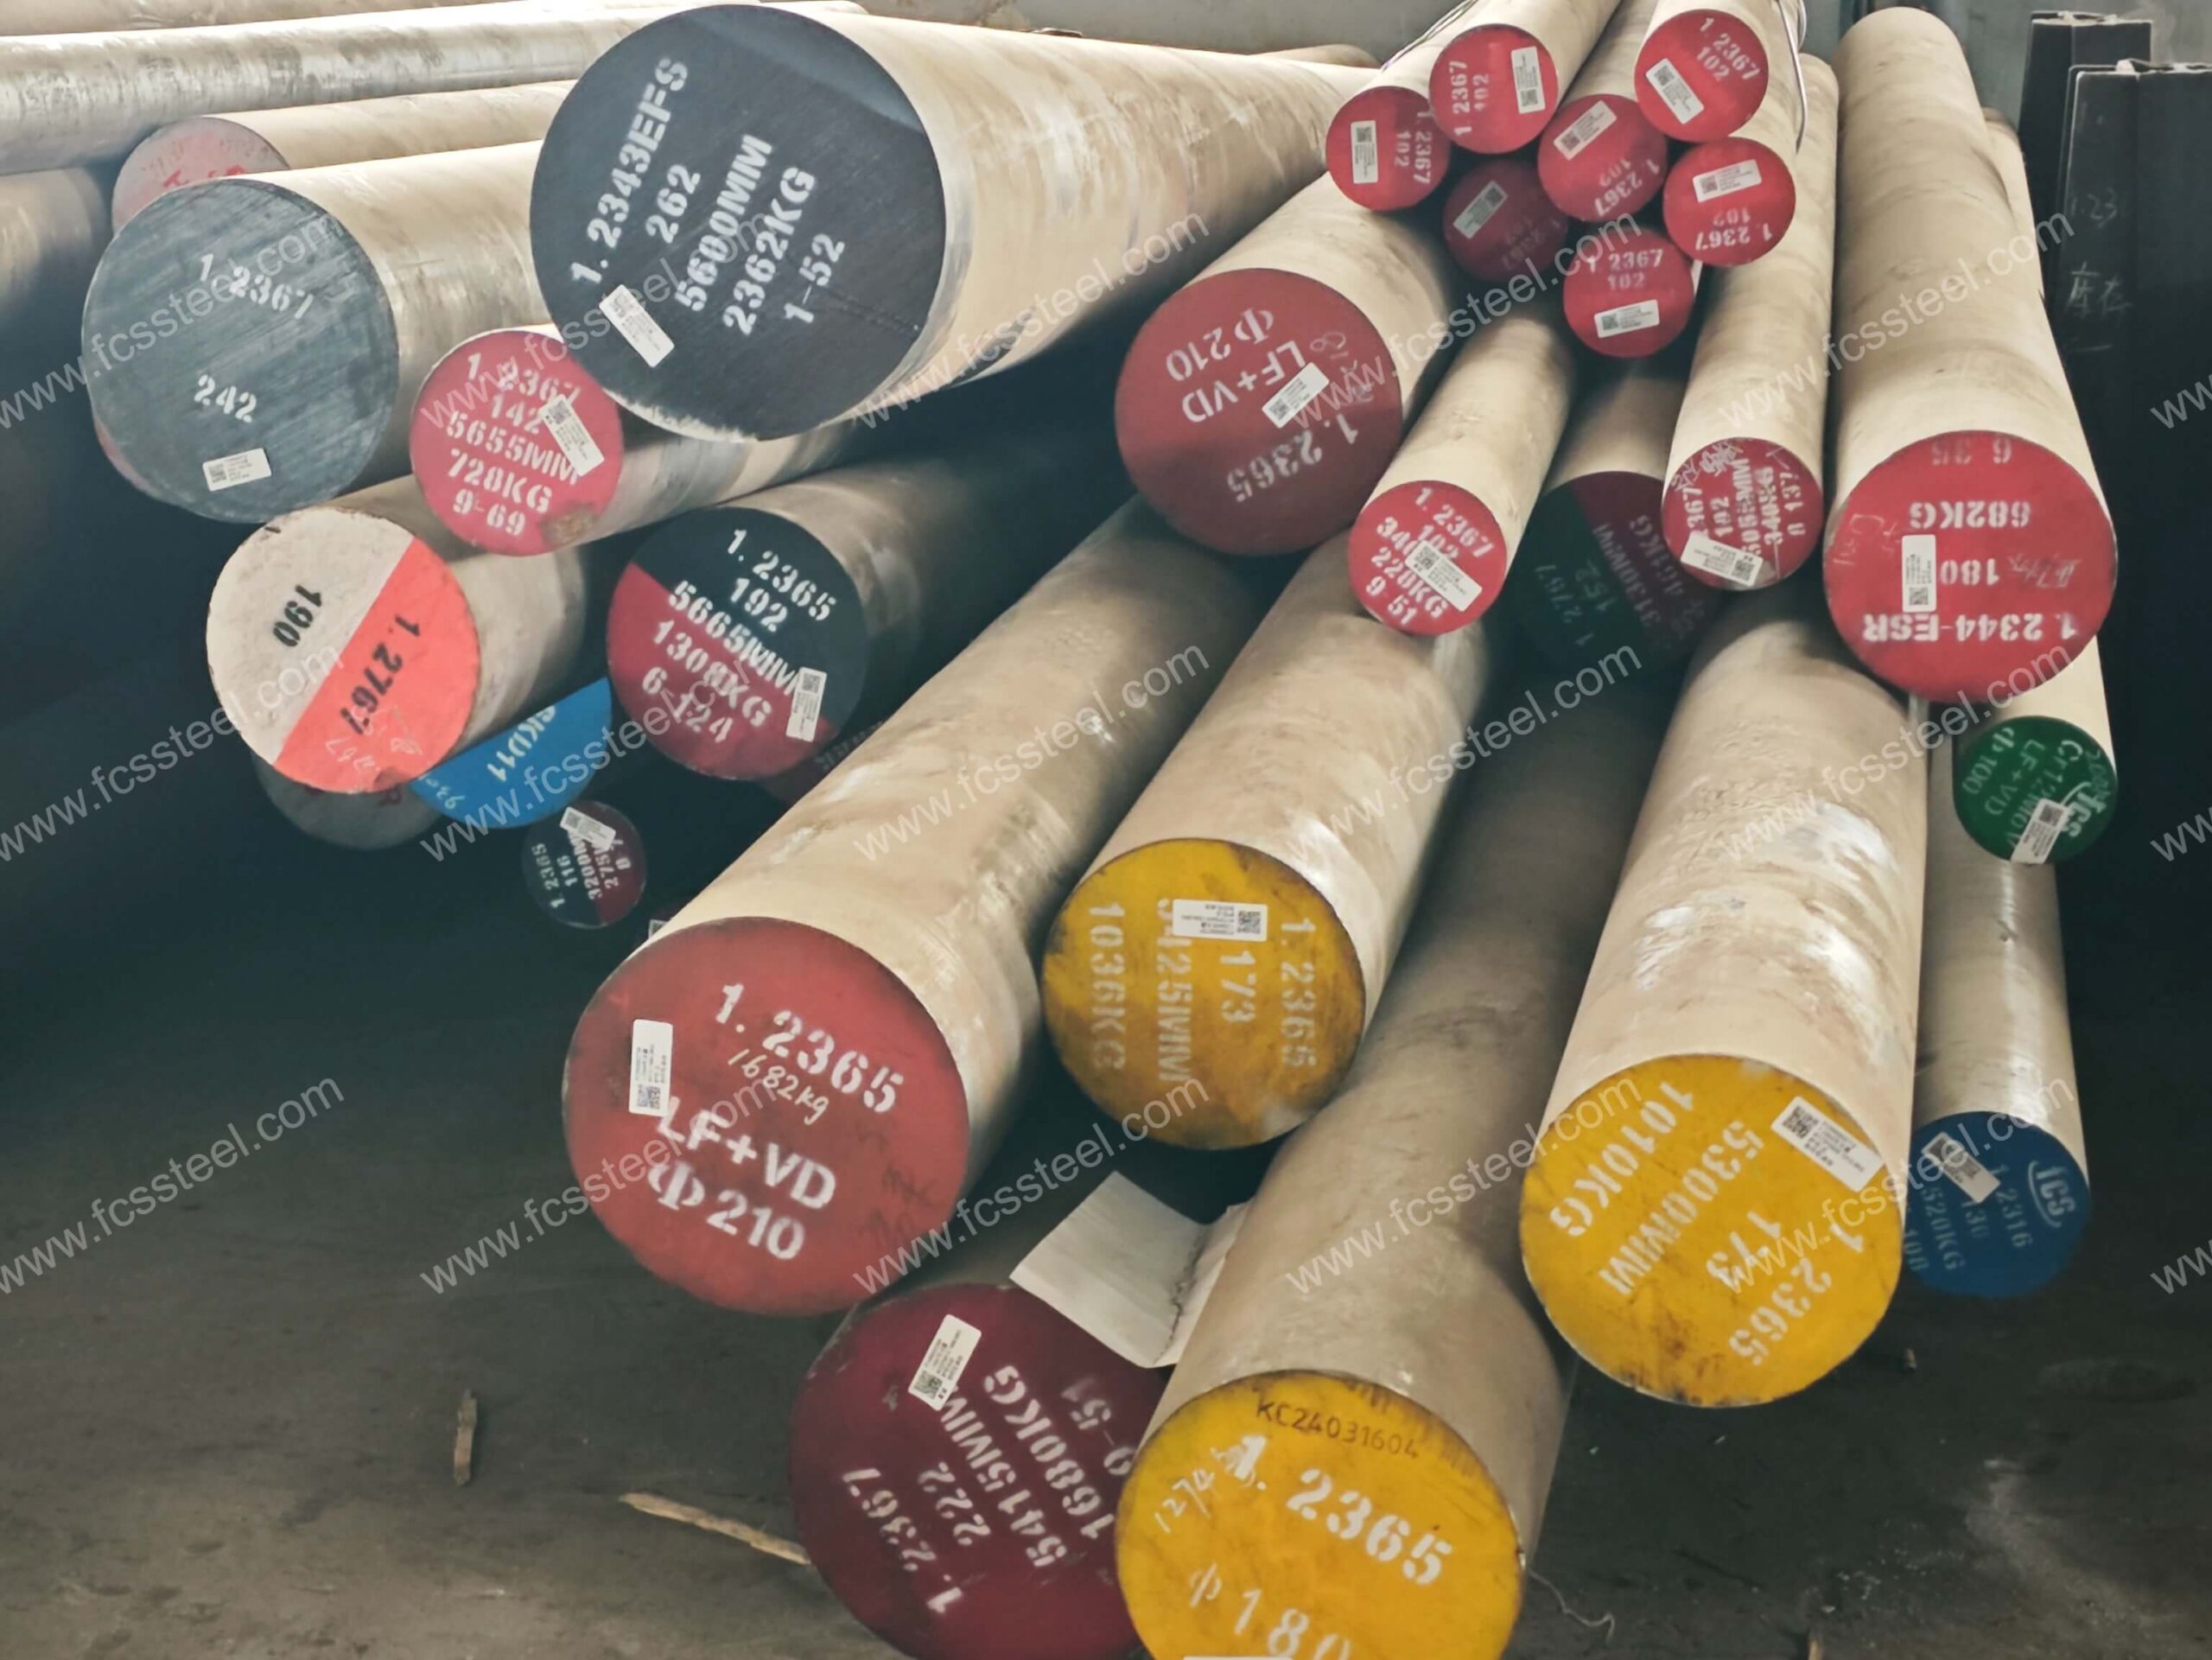
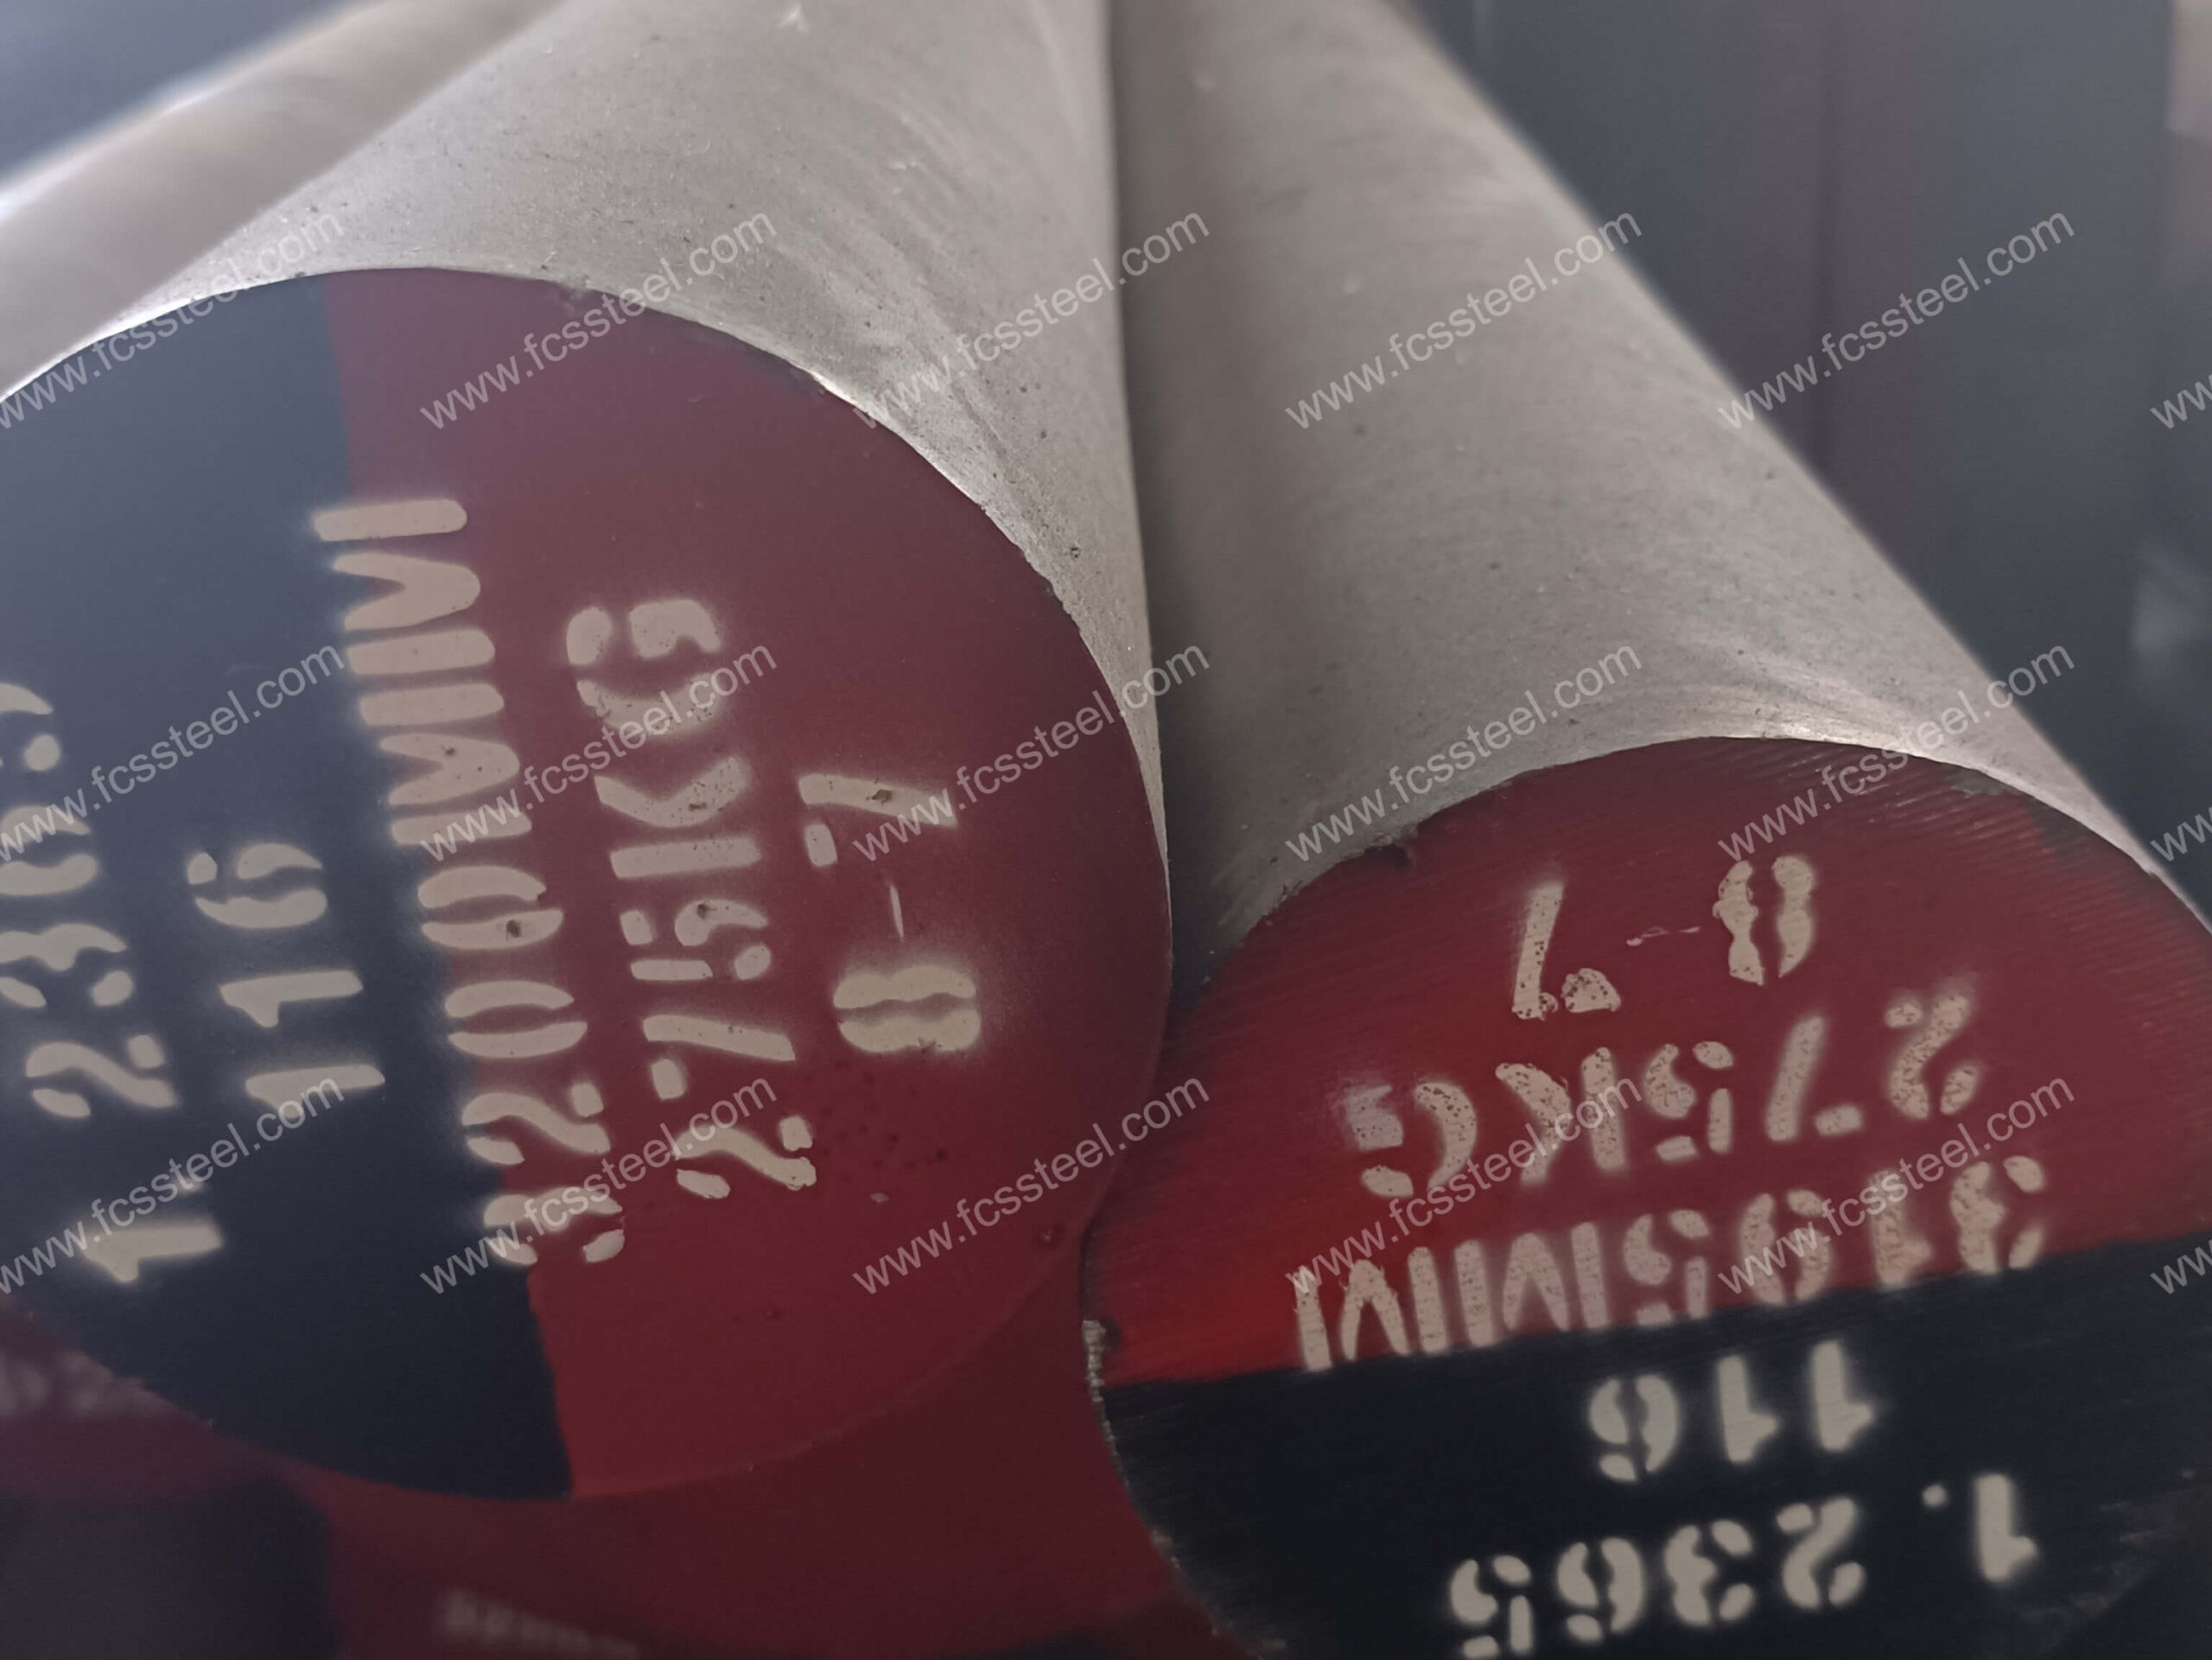
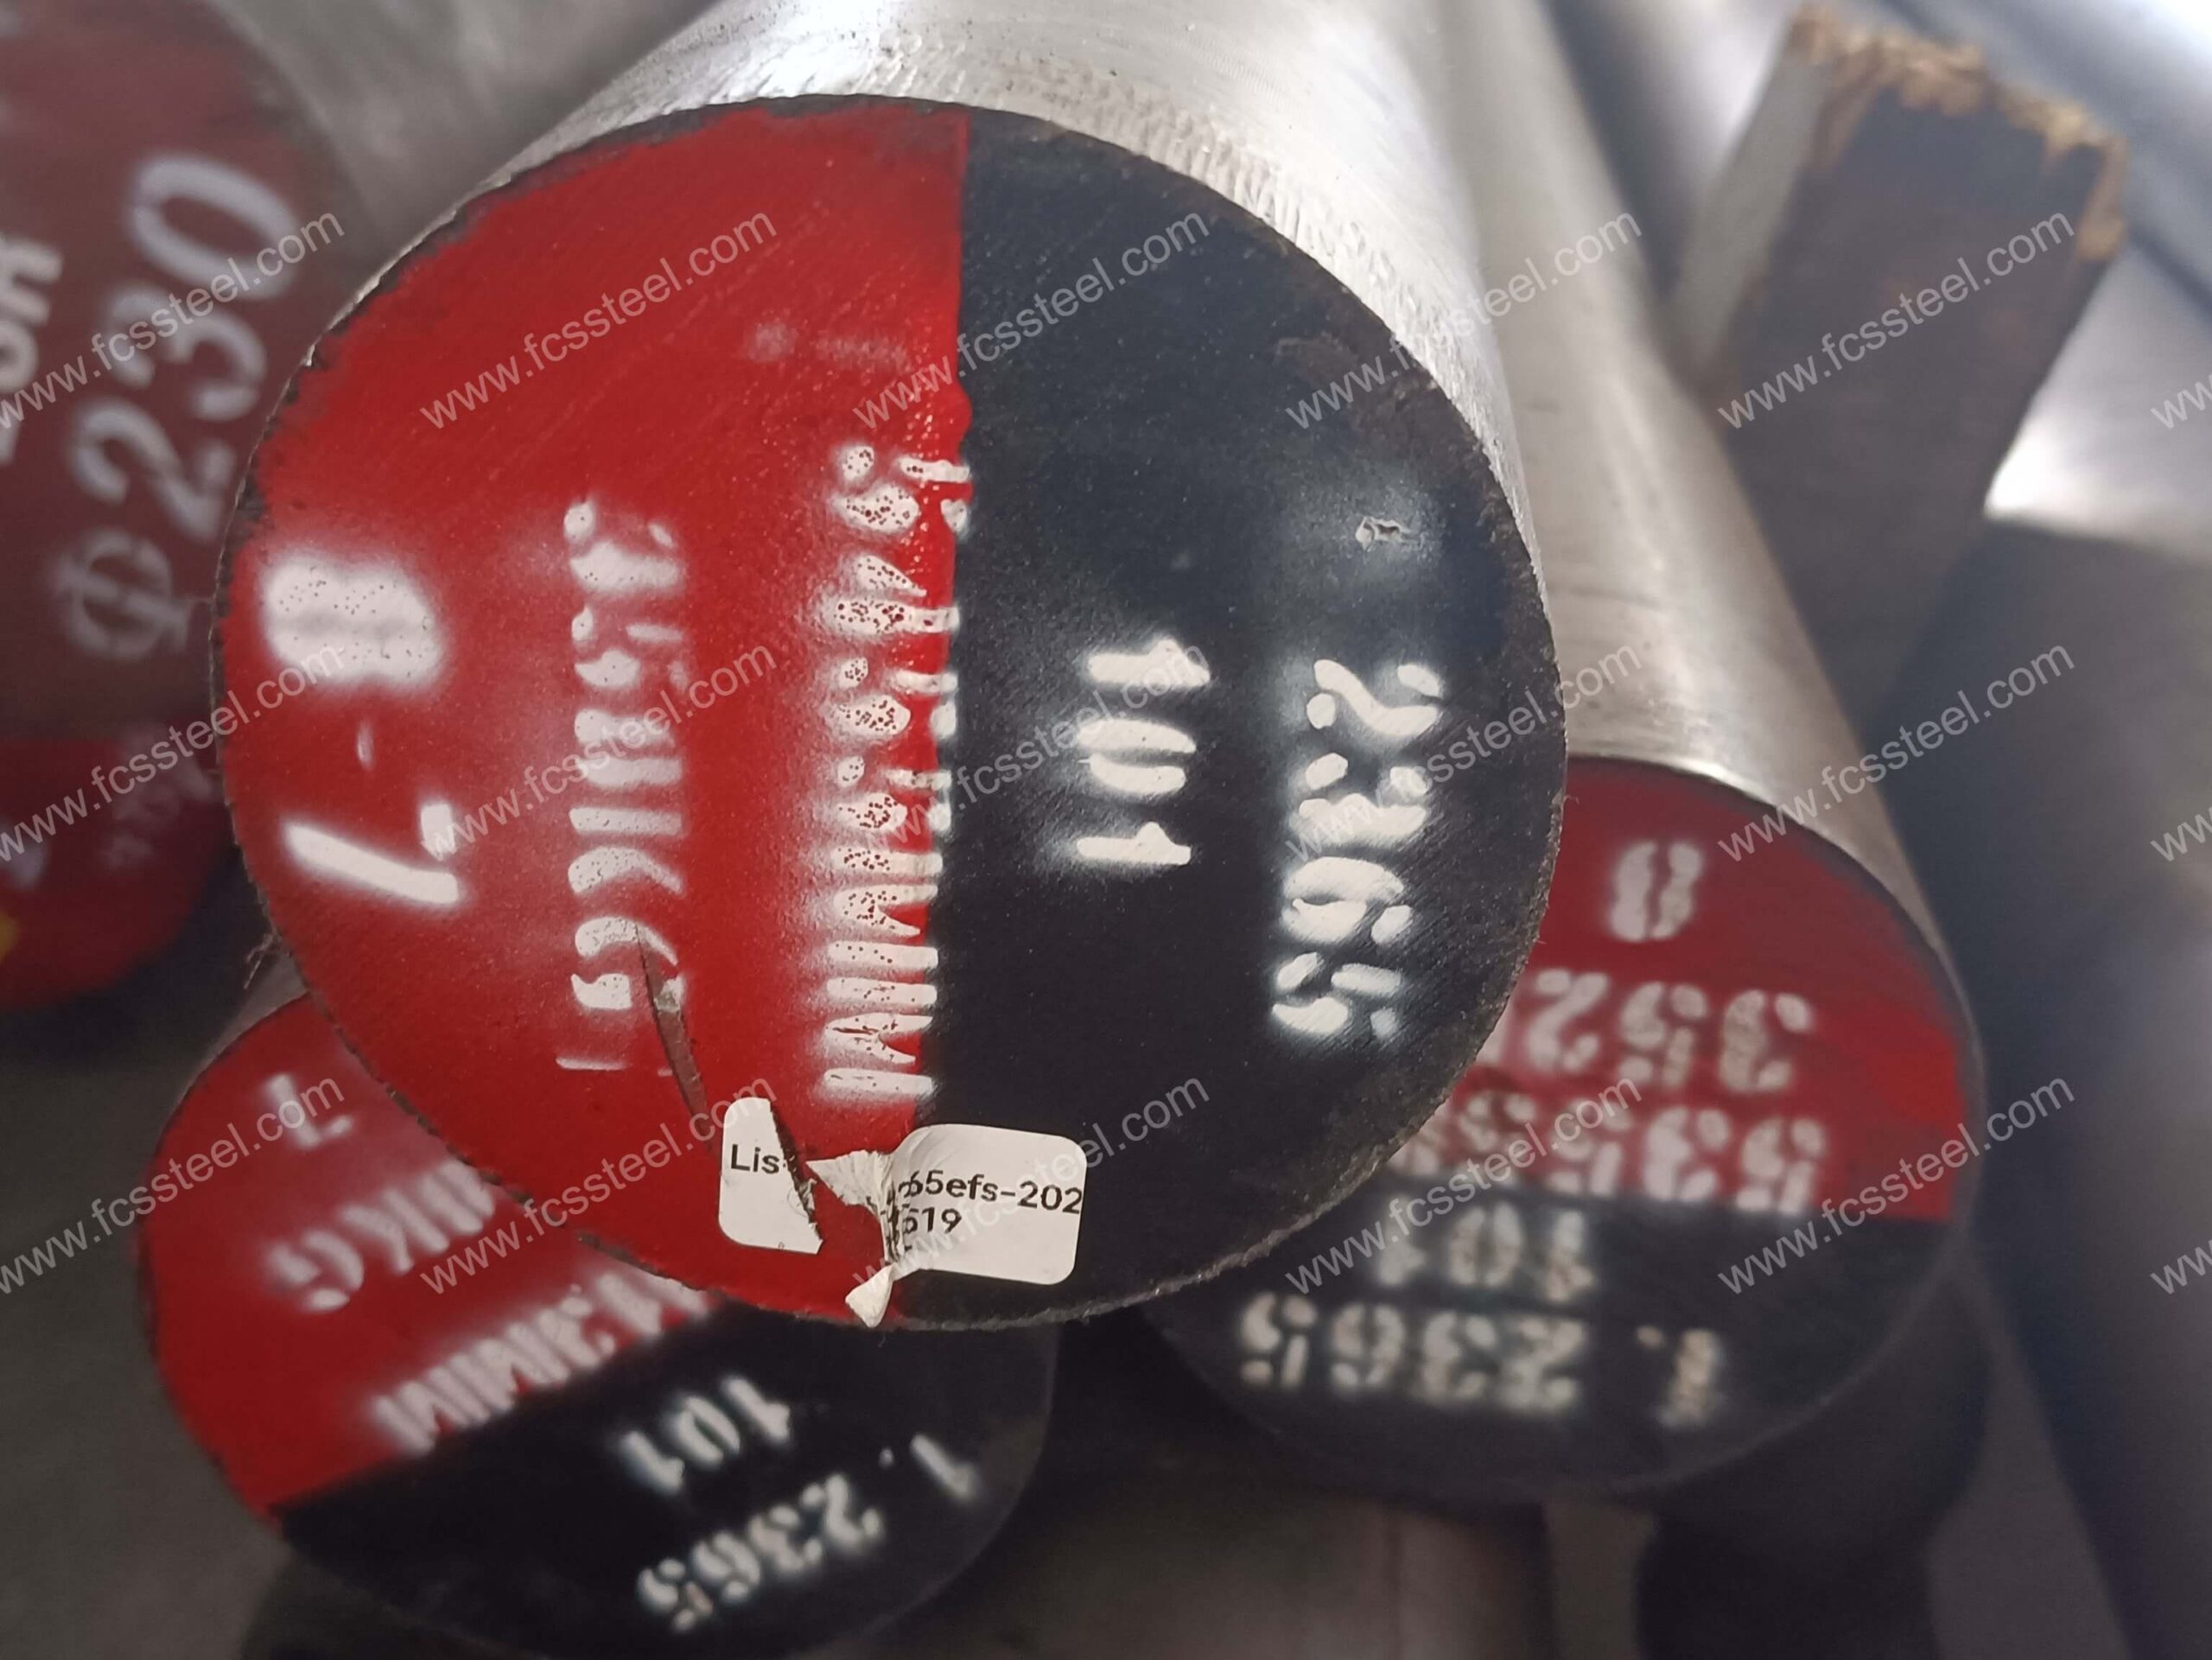
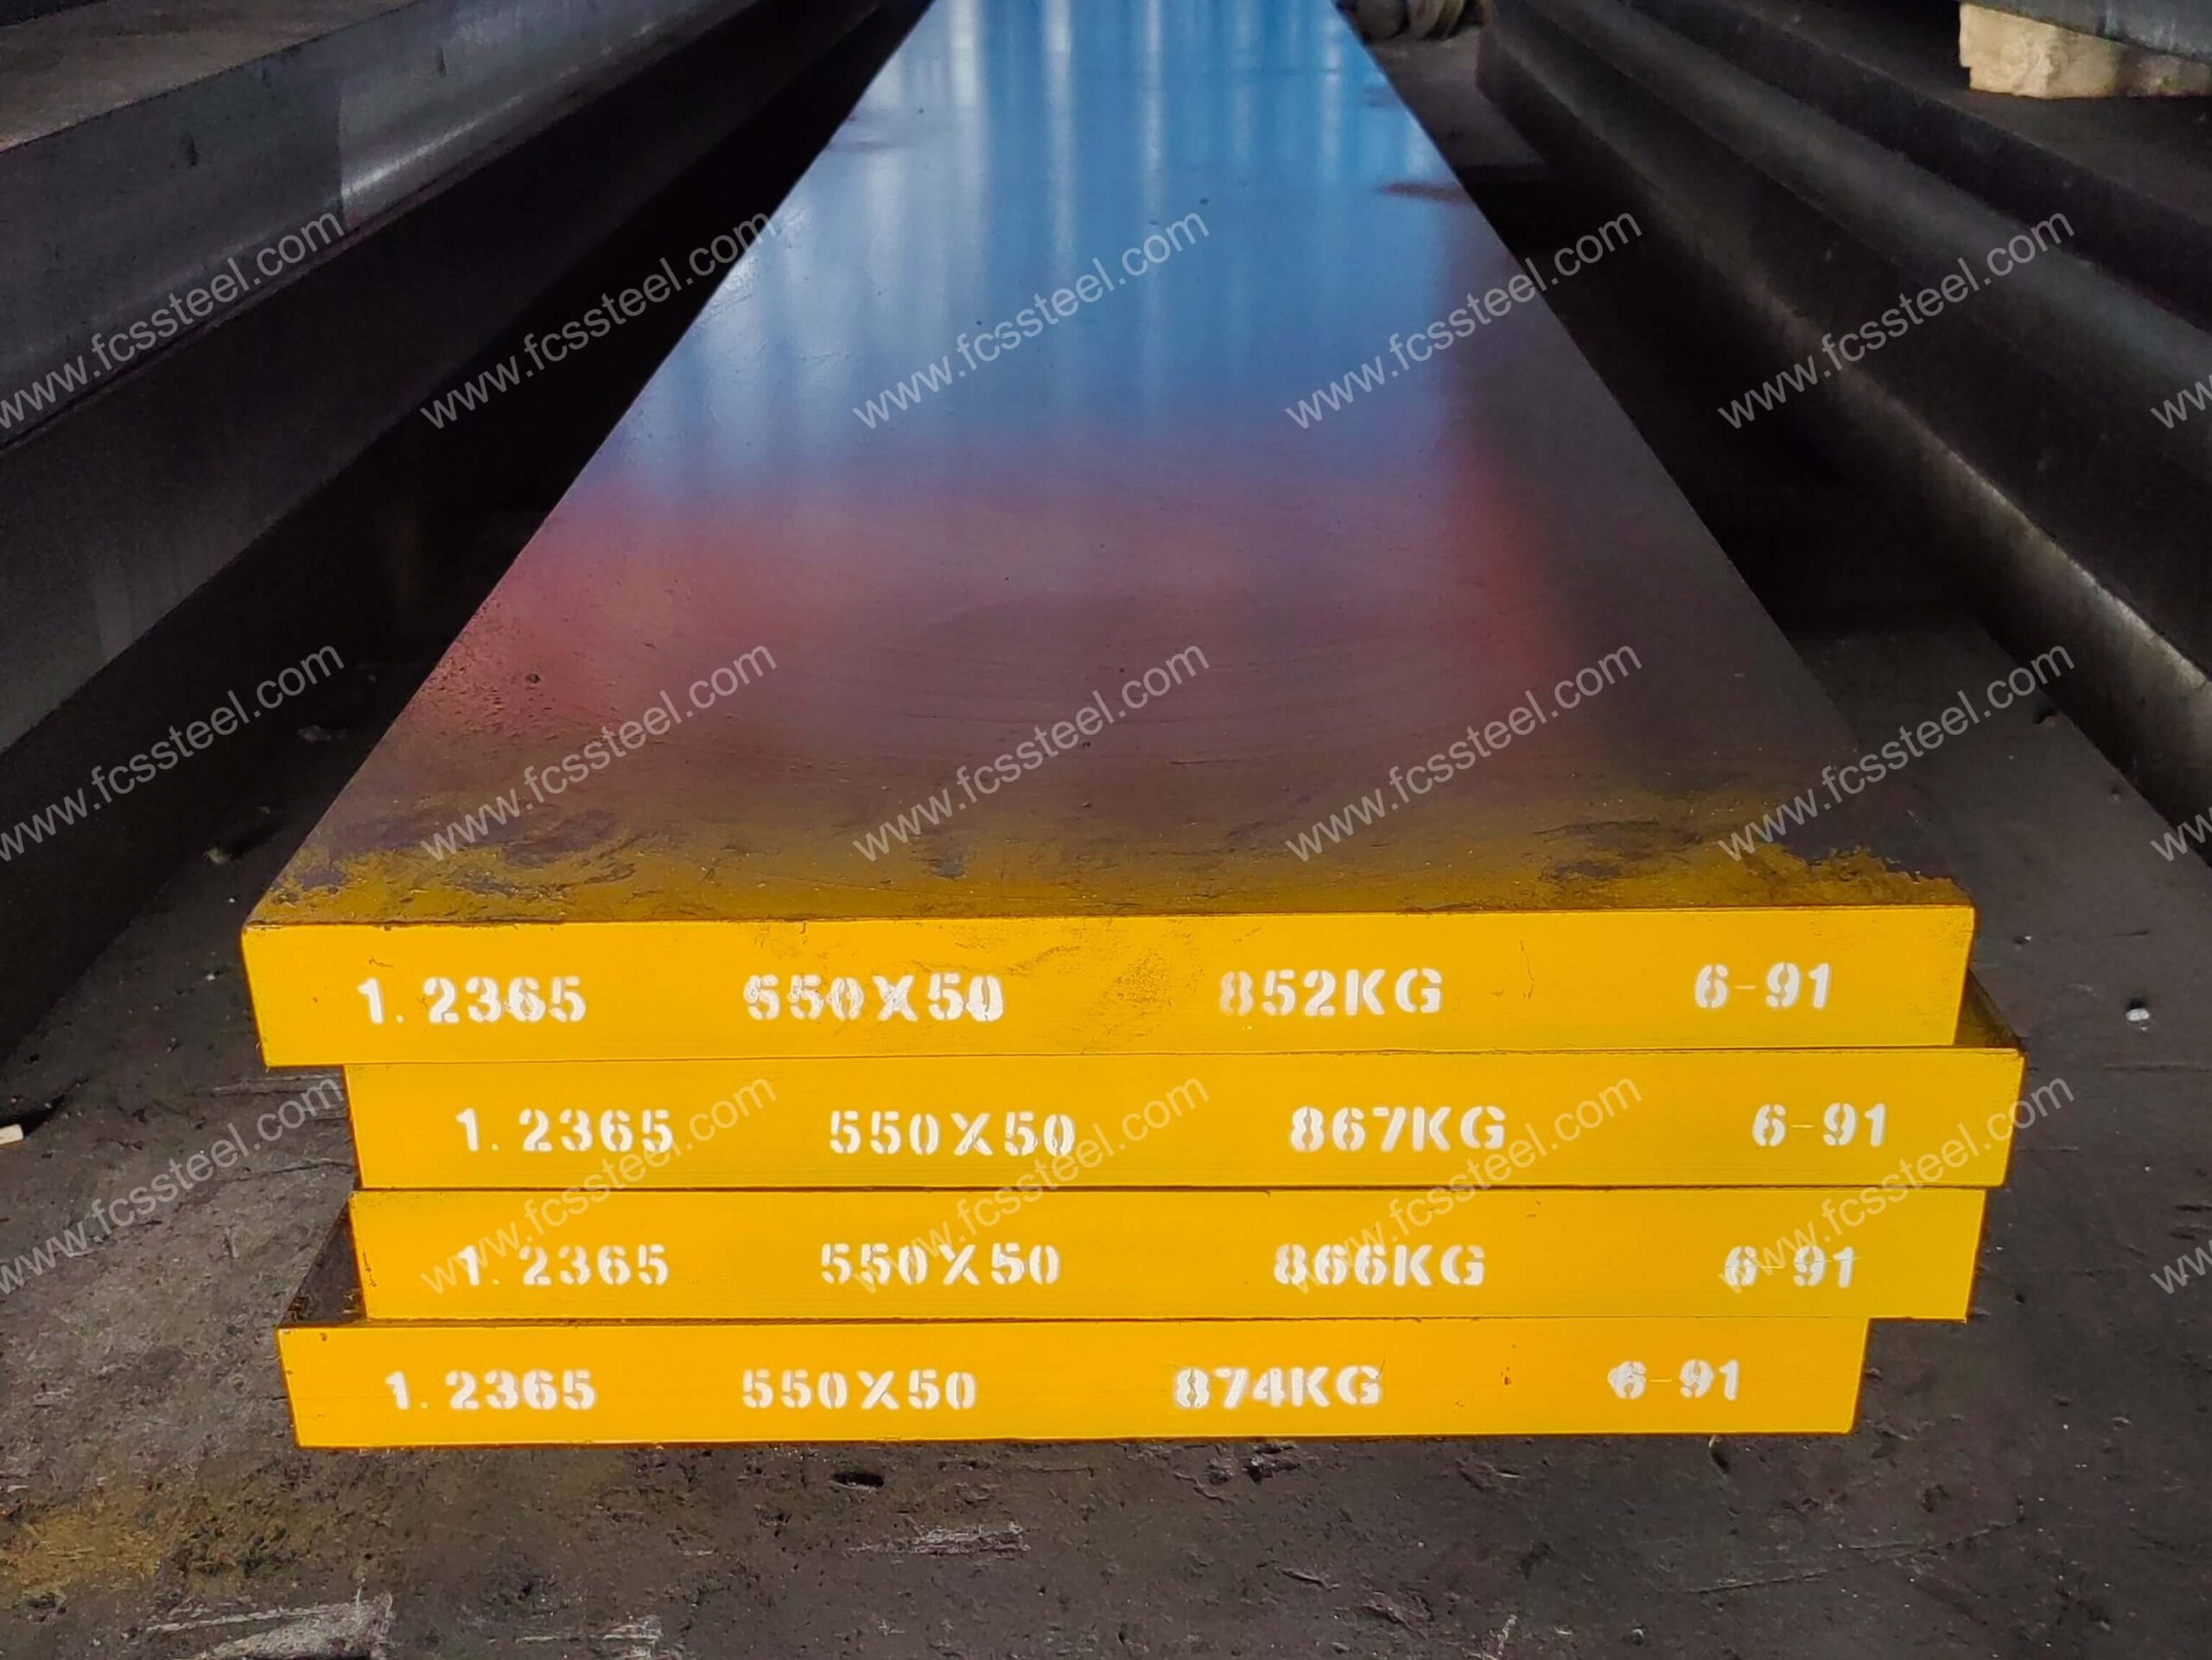
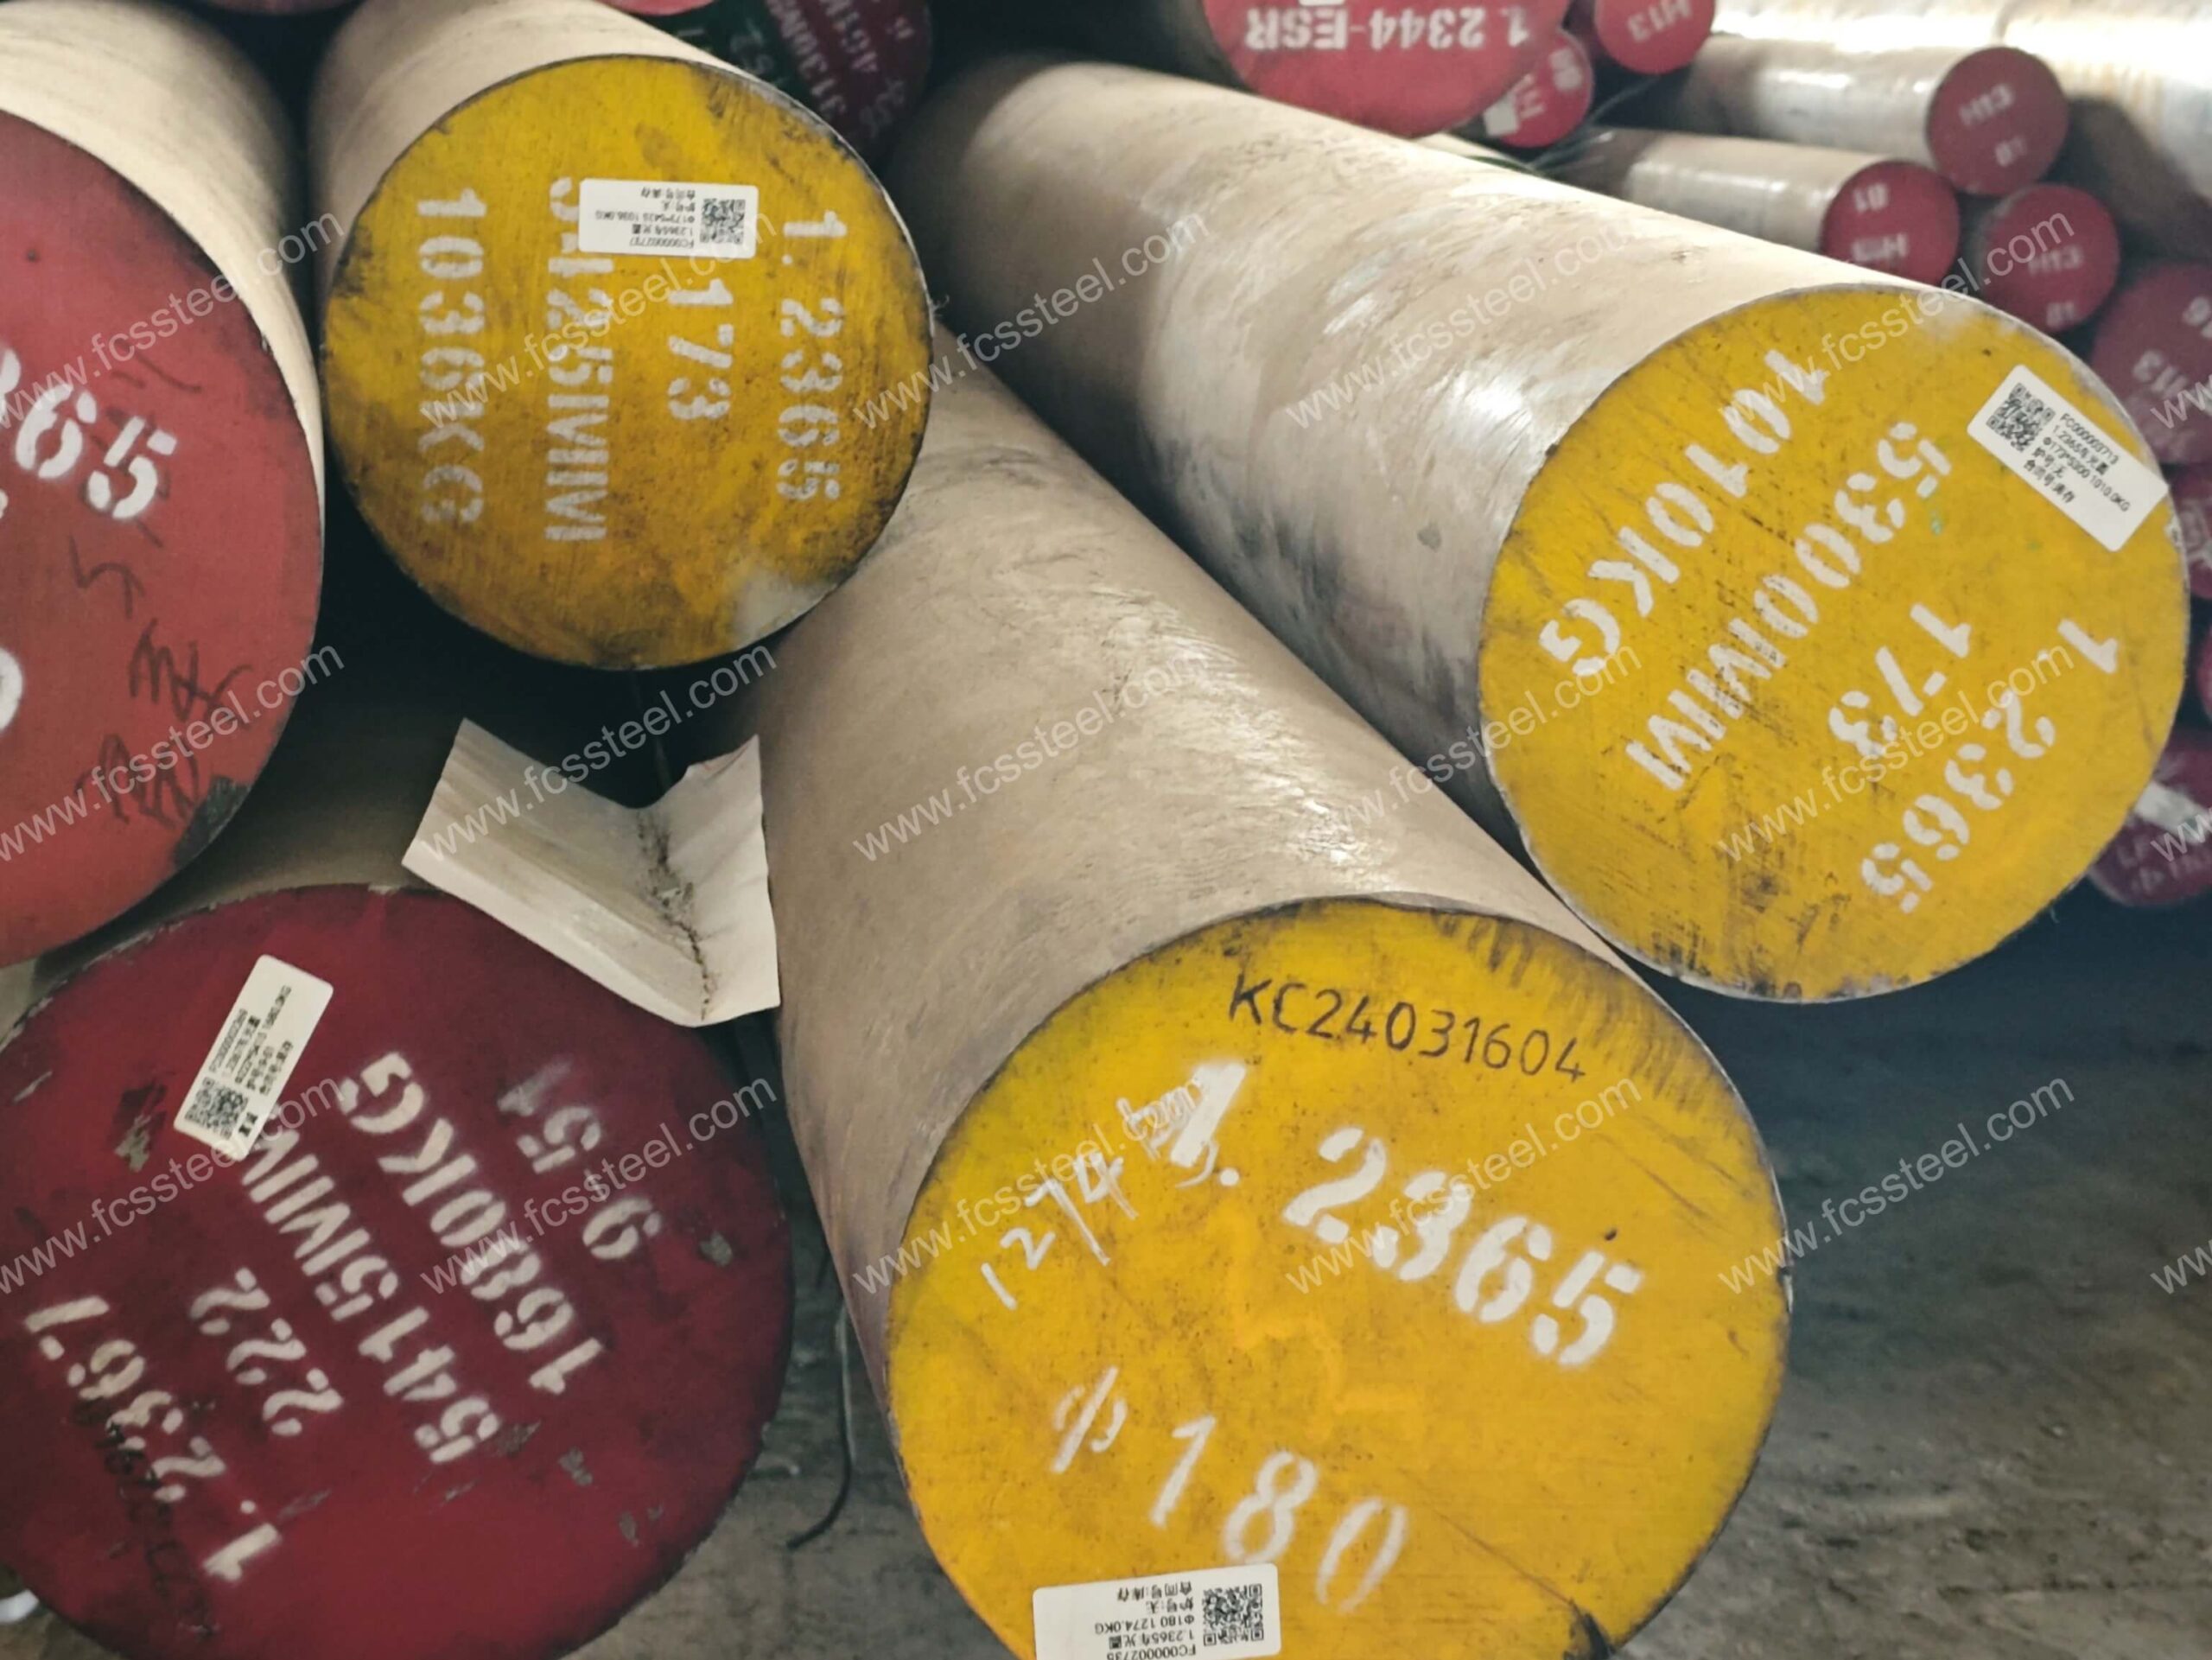
H10 工具鋼 | 1.2365 | X32CrMoV3-3
高温作業環境では、一般的な金型用鋼は、熱疲労割れ、早期軟化、不十分な耐摩耗性といった深刻な課題に直面し、生産性の低下や頻繁な金型交換による高コストにつながります。
金型鋼の専門サプライヤーであるFCS TOOL STEELのH10/1.2365/X32CrMoV3-3熱間加工金型鋼は、最適化された化学組成と特殊な熱処理プロセスにより、優れた高温硬度と耐熱疲労性を実現します。このプレミアムクロム-モリブデン-バナジウム合金鋼の革新性は、そのバランスの取れた元素比にあり、最高650℃の作動温度において優れた硬度と耐摩耗性を保証します。
FCSファクトリーのH10工具鋼をご利用のお客様は、金型寿命が30~50%向上し、ダウンタイムと交換コストを削減できることを実感されています。高温下での連続操業が求められるダイカスト環境において、この材料は優れた耐熱衝撃性と耐凝着性を示し、生産プロセスに大きな経済的メリットとパフォーマンス向上をもたらします。
H10工具鋼 | 1.2365 | X32CrMoV3-3 製品紹介
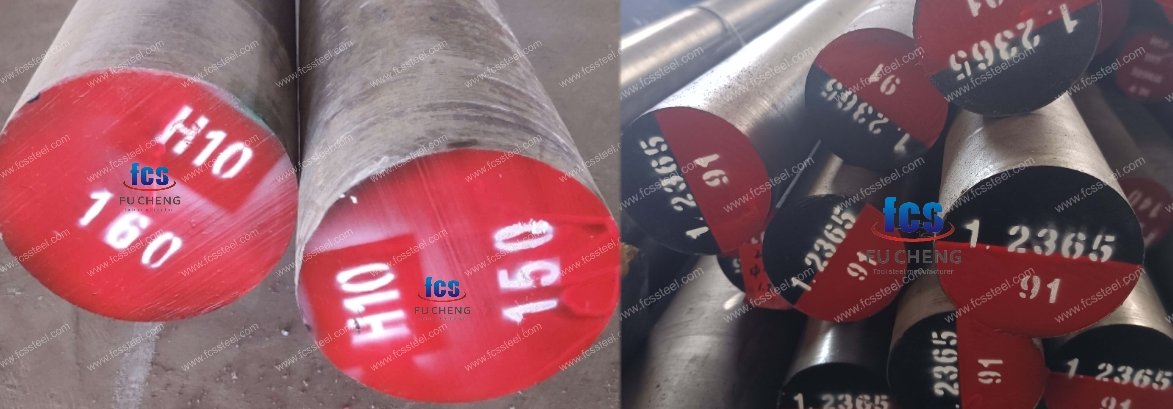
H10工具鋼
H10工具鋼は、熱伝導率が低く、温度変化に鈍感なクロムモリブデン熱間加工用工具鋼です。化学組成は、炭素0.35~0.45%、クロム3.00~3.75%、モリブデン2.00~3.00%、少量のケイ素とマンガンを含み、中程度の耐食性(グレード3/6)と優れた耐熱割れ性を備えています。物理的特性としては、焼鈍状態で密度7.78 g/cm³、熱伝導率32.8 W/(mK)などがあります。熱処理後の硬度は最大 50~52 HRC で、1000~1030℃ での油焼入れまたは空冷と 450~570℃ での焼き戻しにより性能が最適化されます。鋼は特性を最適化するために、1000~1030℃ で油焼入れまたは空冷し、450~570℃ で焼き戻しする必要があります。
1.2365 工具鋼
1.2365工具鋼(ドイツW-Nr/DIN規格に相当)は、炭素0.28~0.35%、クロム2.70~3.20%、モリブデン2.60~3.00%、バナジウム0.40~0.70%の組成を持つ高合金熱間加工工具鋼です。高温安定性と耐摩耗性を重視し、密度は7.85 g/cm³、400~600℃での熱伝導率は33 W/(mK)です。熱処理は1020~1050℃での焼入れ(油冷/空冷)と500~650℃での焼戻しで、硬度は40~55 HRCに調整可能で、降伏強度は730 MPa以上、伸びは14%以上です。
X32CrMoV3-3工具鋼
X32CrMoV3-3 工具鋼(DIN、ドイツ) は、1.2365 と非常に一致する組成を持ち、炭素 0.28-0.35%、クロム 2.70-3.20%、モリブデン 2.60-3.00%、バナジウム 0.40-0.50% です。 -0.70% で、焼入れ性と高温強度を重視しています。物理的パラメータには、密度 7.85 g/cm³、熱膨張係数 (20-100°C) 11.8 x 10⁶ K⁻¹ が含まれます。1020-1060°C で焼入れし、520-700°C で焼き戻しすると、50-700°C の硬度に達します。焼入れと焼き戻しの後、50-700°C の硬度に達します。 1020~1060℃で焼入れし、520~700℃で焼き戻しすると、硬度50~52HRC、引張強度980MPa以上、優れた耐熱疲労性を有する。
H10 工具鋼 | 1.2365 | X32CrMoV3-3 の種類とオプション

以下の表は、サイズ範囲、表面状態、許容範囲の詳細を示しています。 H10/1.2365/X32CrMoV3-3 Tool Steel:
H10 工具鋼 | 1.2365 | X32CrMoV3-3 カスタマイズオプション

- 化学組成のカスタマイズ:GB、DIN、ASTM、JISなどの標準グレードを製造可能です。化学組成は個別にカスタマイズ可能です。
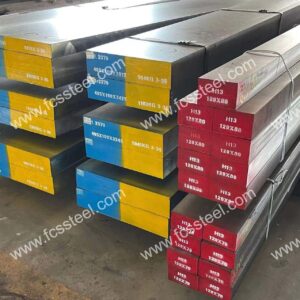
- カスタマイズ仕様:丸鋼(直径)、板材(厚さ、幅)をカスタマイズして生産できます。
- 長期保管や過酷な輸送条件に対応する特殊な梱包には、全体に黒色塗料を吹き付け、プラスチックフィルムで包み、防錆油を吹き付け、木箱で輸送することが含まれます。
- サンプルまたは技術契約に基づいたカスタマイズされた生産。
- H10/1.2365/X32CrMoV3-3 工具鋼エレクトロスラグ再溶解 (ESR): 重要な用途向けの高純度および等方性特性を備えたプレミアム オプション。
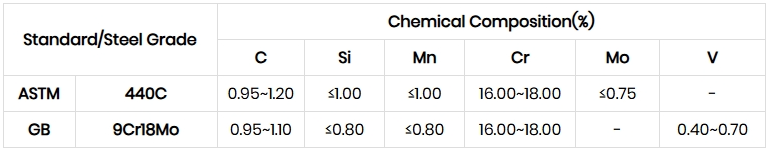
H10工具鋼 | 1.2365 | X32CrMoV3-3 化学組成
H10工具鋼 | 1.2365 | X32CrMoV3-3 熱処理プロセス

1.アニーリング
2.焼入れ
3.焼き戻し
4.注意事項
加熱プロセスでは、ワーク表面の酸化や脱炭につながる急激な温度上昇を避けるため、加熱速度を制御する必要があります。保護雰囲気加熱を使用するか、炉内に木炭などの脱炭防止剤を投入することもできます。
焼入れ・冷却の際には、ワークの形状や大きさに応じて適切な冷却媒体と冷却方法を選択し、焼入れ効果を確保しながら変形や割れのリスクを軽減します。
H10工具鋼 | 1.2365 | X32CrMoV3-3 品質検査

1.表面状態検査
2.化学組成試験
3.寸法公差検査
4.硬度試験
5.超音波検査
6.微細構造検査
(1)金属組織学的分析
FCS 工場では、金属組織分析装置を使用して、炭化物の分布、マルテンサイトの形態、残留オーステナイト含有量など、熱処理後の微細構造の状態を検出します。
(2)粒度評価
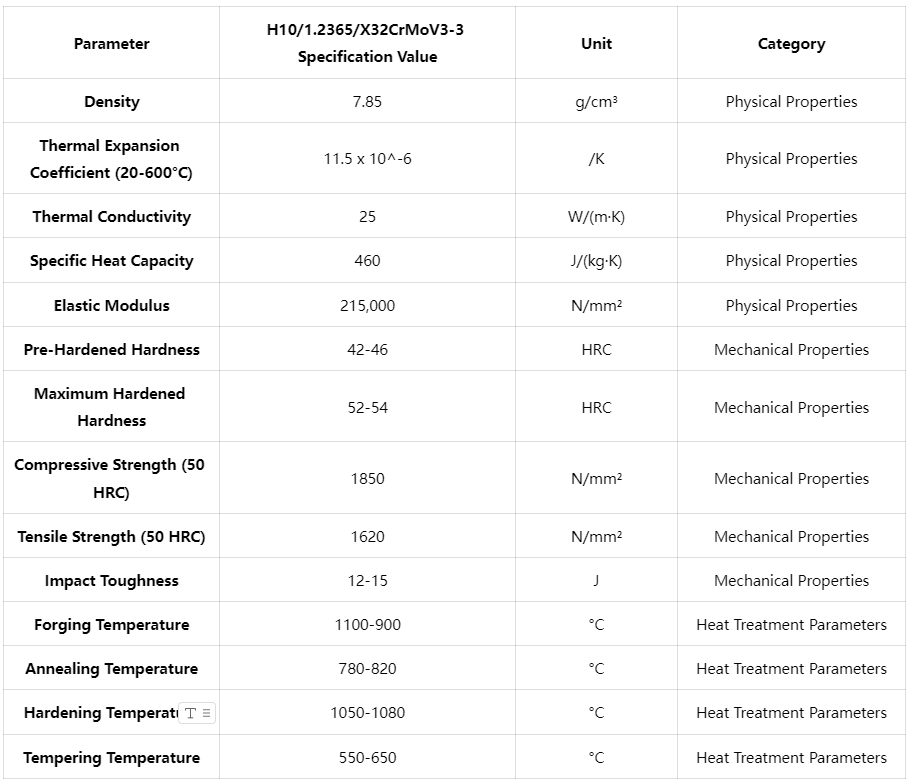
H10 工具鋼 | 1.2365 | X32CrMoV3-3 技術仕様
H10工具鋼 | 1.2365 | X32CrMoV3-3 製品用途

主な使用シナリオ
熱間鍛造金型の用途
H10/1.2365工具鋼は、熱間鍛造工程において優れた高温強度と耐摩耗性を発揮します。ある工業用鍛造工場では、当社の1.2365鋼を用いて複雑な鍛造金型を製造し、900℃を超える動作温度下でも優れた寸法安定性と表面品質を維持しました。この鋼は、多数の複雑な鍛造金型の製造に使用されました。特に、正確な寸法管理が求められる精密鍛造においては、H10鋼の低歪み特性が大きなメリットとなり、後工程の機械加工の必要性を低減します。
熱間押し出し工具アプリケーション
X32CrMoV3-3工具鋼は、金属押出工具、特にアルミニウムプロファイルおよび銅合金押出ダイスに優れた性能を発揮します。あるプロファイルメーカーは、当社のダイス鋼を使用することで、押出ダイスの耐用年数を従来の3ヶ月から5ヶ月に延長しました。高い耐摩耗性により、高圧・高温下でもダイキャビティの正確な形状を維持し、均一で高品質なプロファイル製品を生産できます。
高温せん断工具の用途
H10/1.2365鋼のもう一つの重要な用途は、高温下での板金、形材、棒材の切断に使用されるせん断工具です。これらの用途では、優れた靭性と耐摩耗性を同時に備えた材料が求められます。FCS TOOL STEEL鋼は、高い硬度を維持しながら十分な靭性を確保するために精密な熱処理が施されており、刃先の欠けを防止し、工具寿命を延ばします。
業界固有のアプリケーション
- 自動車産業: アルミニウム合金エンジン部品のダイカスト金型、駆動系システム用の鍛造金型、シャーシ部品の熱成形ツール、高性能排気システム金型、航空宇宙産業。
- 軽量合金精密鍛造金型: タービン部品の熱間成形ツール、構造部品の押し出し金型、高精度ホットスタンピングツール。
- 家電業界:スマートフォンおよびタブレットPCのヒートシンク押し出し金型、軽量アルミニウム合金シェルダイカスト金型、精密コネクタ押し出し工具、耐久性のある電子機器シェル熱間成形金型
- エネルギー産業: タービン部品の鍛造金型、動力伝達部品の押し出し工具、バルブ部品の熱間鍛造金型、高圧機器部品の成形金型。
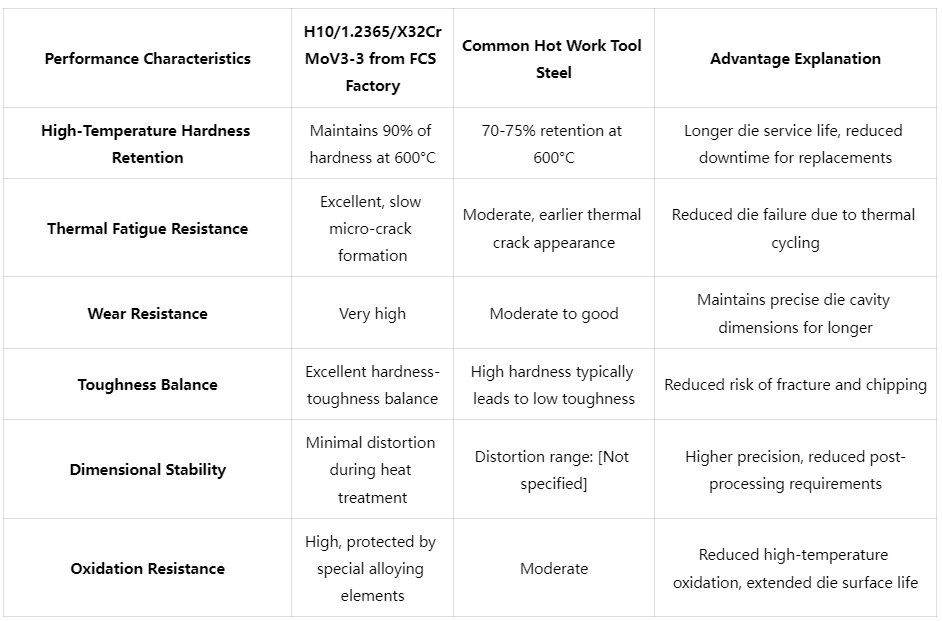
H10工具鋼 | 1.2365 | X32CrMoV3-3 競争優位性比較
H10工具鋼 | 1.2365 | X32CrMoV3-3 お客様成功事例
H10工具鋼 | 1.2365 | X32CrMoV3-3 価格体系情報
H10 工具鋼 | 1.2365 | X32CrMoV3-3 よくある質問

Q: H10/1.2365 と X32CrMoV3-3 はまったく同じ鋼ですか?
A: はい、H10(米国AISI規格)、1.2365(ドイツDIN規格)、X32CrMoV3-3(欧州EN規格)は、同じ熱間金型用鋼に対する異なる国際規格名称です。化学組成と性能特性は同じで、命名基準のみが異なります。Q: 他の熱間加工金型用鋼 (例: H13/1.2344) と比較した H10 の主な利点は何ですか?
A: H13と比較して、H10/1.2365は高温硬度と耐熱疲労性に優れているため、アルミダイカストなどの要求の厳しい用途に特に適しています。H10鋼はモリブデンとバナジウムの含有量が多く、より安定した炭化物を形成し、高温でも硬度を維持する能力に優れています。一方、H13はクロム含有量が多いため、耐食性に優れています。Q: H10 工具鋼と CrMoV 熱間加工鋼の違いは何ですか?
A: 違いはありません。H10/1.2365工具鋼はCrMoV熱間工具鋼であり、主な合金元素はクロム(Cr)、モリブデン(Mo)、バナジウム(V)です。これらの元素の組み合わせにより、優れた高温硬度、耐摩耗性、耐熱疲労性が得られます。
追加情報
| 重量 | 45キロ |
|---|---|
| 寸法 | 165×60センチ×25 |