
工具鋼の選定と熱処理は、工業用工具の性能と寿命に直接的な影響を与えます。工具用途で最も広く使用されている鋼種には、1.2379(D2相当)と1.2344(H13相当)があります。どちらも高性能鋼ですが、組成、用途範囲、そして最も重要な焼きなまし処理が異なります。コスト、性能、耐用年数の最適化を目指す工具メーカー、卸売業者、商社にとって、焼きなまし処理の違いを理解することは非常に重要です。
本稿では、1.2379および1.2344工具鋼の焼鈍処理について詳細な比較を行い、続いて産業界の購入者にとっての実用的な考慮事項について述べます。また、信頼できるグローバルサプライヤーであるFCS Tool Steelからこれらの鋼種を調達する利点についても紹介します。

1.2379および1.2344工具鋼の概要
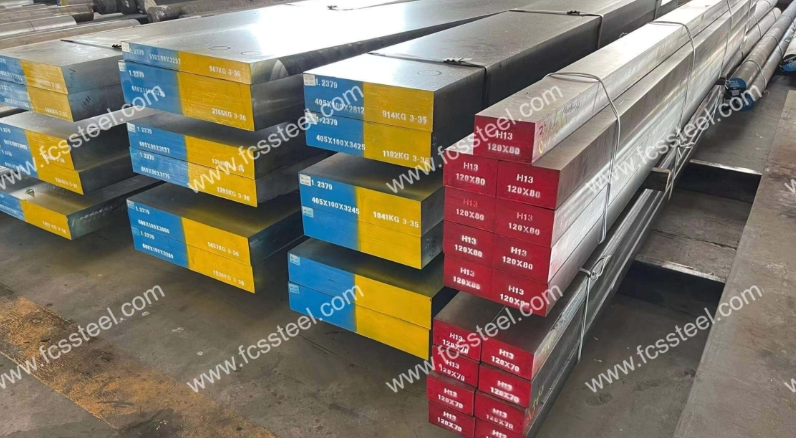
焼きなましプロセスに入る前に、これら 2 つの鋼の特性を理解することが重要です。
1.2379 工具鋼(D2相当)
優れた耐摩耗性、寸法安定性、良好な圧縮強度を備えた高炭素・高クロム冷間加工鋼。打抜き金型、成形工具、切削刃などに広く使用されます。
1.2344 工具鋼(H13相当)
優れた耐熱疲労性、靭性、高温強度を有するクロム・モリブデン・バナジウム系熱間加工鋼。ダイカスト金型、押出金型、熱間鍛造金型などに広く応用されています。
工具鋼における焼鈍の目的
焼鈍は、鋼を軟化させ、切削性を向上させ、内部応力を緩和するために用いられる、制御された熱処理プロセスです。1.2379や1.2344などの工具鋼の場合、適切な焼鈍により以下の効果が得られます。
- 均一な微細構造
- 硬化前の加工が容易
- 焼入れ時の割れリスクの低減
- 最終熱処理後の工具寿命の延長
- どちらのグレードもアニーリングが必要ですが、合金組成が異なるため正確なパラメータは異なります。
1.2379 工具鋼の焼鈍処理
1.2379 の場合、アニーリング プロセスは、微細で一貫した微細構造を維持しながら、硬度を約 200 ~ 230 HB まで下げるように設計されています。
一般的なアニーリング手順:
- 加熱:鋼をゆっくりと均一に850~900℃まで加熱します。
- 浸漬: 断面全体の温度均一性を確保するために、厚さ 25 mm ごとに少なくとも 2 時間、目標温度に保持します。
- 冷却: 炉内で制御された速度 (最大 10°C/時) でゆっくりと 650°C 程度まで冷却し、その後室温まで空冷します。
キーノート:
- 過熱すると粒子が粗くなり、耐摩耗性が低下する可能性があるため、過熱を避けてください。
- 重度の機械加工を行った場合は、焼鈍処理の前に 600 ~ 650°C で応力緩和を行うことがあります。
1.2344 工具鋼の焼鈍処理
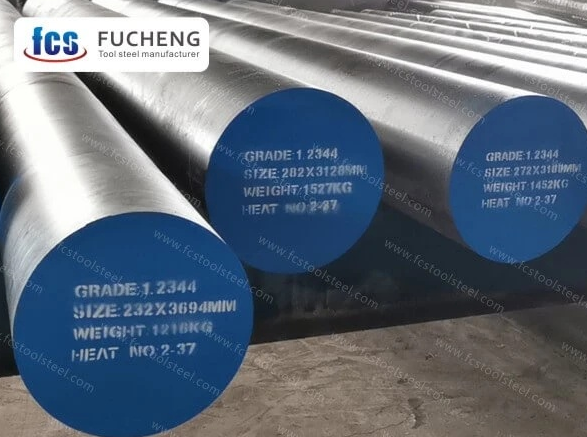
1.2344は熱間加工用工具鋼であり、その焼鈍サイクルは靭性と高温安定性を維持しながら軟化させることに重点を置いている。
一般的なアニーリング手順:
- 加熱:850~880℃までゆっくり加熱します。
- 浸漬: 切片の厚さ25 mmごとに1~2時間保持します。
- 冷却: 炉内で 10°C/時間の制御された速度で約 600°C に達するまで冷却し、その後室温まで自然放冷します。
キーノート:
- 冷却速度が遅いと、硬度が高すぎるベイナイトやパーライトなどの望ましくない組織の形成を防ぐことができます。
- 焼きなまし後の硬度は通常 180 ~ 200 HB になります。
アニーリングパラメータの主な違い
どちらの鋼も炉の冷却速度は似ていますが、合金元素と用途により焼きなまし温度範囲は異なります。
- 温度範囲: 1.2379 では、1.2344 (850~880°C) と比較してわずかに高い温度 (850~900°C) が必要です。
- アプリケーションへの影響: 1.2379 ではクロムと炭素の含有量が多いため、炭化物ネットワークの形成を避けるために正確な温度制御が必要です。一方、1.2344 のモリブデンとバナジウムの含有量では、柔らかさと高温安定性のバランスが必要です。
- 焼きなまし後の機械加工性: 1.2379 は優れた耐摩耗性を備えていますが、焼きなまし後の加工が容易な 1.2344 と比較すると機械加工がより困難です。
産業バイヤーのための実践的な考慮事項
工具鋼を取り扱う卸売業者、在庫業者、商社にとって、焼きなまし工程を理解することは主に2つの利点をもたらします。
- 品質管理: 供給される鋼材が適切な軟化焼鈍状態にあることを保証し、エンドユーザーの追加処理コストを回避します。
- カスタマー サポート: 正しいアニーリング パラメータを提供することで、ツールメーカーや製造パートナーとの信頼関係が構築されます。
購入者は常に以下の点を確認する必要があります。
- 焼鈍証明書または硬度試験報告書
- サプライヤーの炉の温度制御の一貫性
- 国際規格(DIN、ASTM、JIS、GB)に準拠
1.2379と1.2344にFCS工具鋼を選ぶ理由
FCS工具鋼 は、世界市場向けの高級工具鋼を専門とする、経験豊富で信頼できるサプライヤーです。当社の1.2379および1.2344製品は、以下の点で優れています。
- 軟質焼鈍状態を保証:すべての鋼は、最大の加工性と最小の応力を実現するために、精密に焼鈍された状態で出荷されます。
- 豊富な在庫:丸棒、平棒、板など、様々な寸法の製品を即出荷可能です。
- 大量注文向けの競争力のある価格設定:卸売業者、販売業者、トレーダーにとって魅力的な料金。
- 厳格な品質管理:各バッチは炉の温度監視、硬度試験、金属組織検査を受けます。
- グローバル物流能力:アジア、ヨーロッパ、中東、南北アメリカへの迅速な配送。
- 技術サポート:熱処理、機械加工、アプリケーションの最適化に関する専門家のアドバイス。
FCS Tool Steel を選択することで、バイヤーは材料だけでなく、緊急の大量注文に対応できる信頼できるサプライ チェーン パートナーも確保できます。
結論
1.2379 工具鋼と 1.2344 工具鋼は組成と用途が異なりますが、どちらも機械加工性、寸法安定性、および工具の最適なパフォーマンスを確保するには正確な焼きなましが必要です。1.2379 は冷間加工用途で優れた耐摩耗性を発揮し、1.2344 は高温環境での性能に優れています。
産業バイヤー、特に卸売業者やトレーダーにとって、焼鈍プロセスを理解し、管理できるサプライヤーとの提携は非常に重要です。FCS Tool Steelは、適切に焼鈍された1.2379および1.2344鋼を提供するだけでなく、競争力のある価格、グローバルな納品、そして技術的な専門知識も保証します。