
イントロダクション
自動車用アルミニウム高圧ダイカスト(HPDC)は、特に電気自動車の急速な普及に伴い、より大型で薄型、かつ一体型の部品へと移行しつつあります。金型サイズが大きくなり、生産サイクルが長くなるにつれて、工具鋼の選定は金型寿命、鋳造品質、そして製造コストに直接的な影響を与えます。
HPDC金型の場合、鋼種を選ぶ際に考慮すべき点は、硬度や強度だけではありません。部品によって故障リスクも異なります。大型EV構造用鋳造金型には高い靭性と内部均一性が求められる一方、小型自動車部品では耐摩耗性、表面品質、コスト効率がより重視される場合があります。
1.2344 / H13熱間加工用工具鋼は、耐熱疲労性、高温強度、靭性、耐摩耗性のバランスに優れているため、アルミニウムダイカストにおいて最も広く選ばれている材料の一つです。しかし、適切な材料の選択は、実際の用途、金型サイズ、生産量、および要求される耐用年数によって異なります。
さらに、H13鋼の性能は鋼材の品質に大きく左右されます。溶解技術、ESR処理、鍛造品質、清浄度管理、検査基準などは、金型の信頼性に大きく影響します。したがって、HPDCの長期的な性能を確保するためには、適切な鋼種を選択することと、信頼できる工具鋼サプライヤーを選ぶことが等しく重要です。
このガイドでは、自動車用ダイカストの用途によって必要なH13性能レベルが異なること、そして購入者が購入決定を下す前に鋼材の品質をどのように評価できるかについて説明します。
1.2344 / H13 化学組成と合金設計ロジック
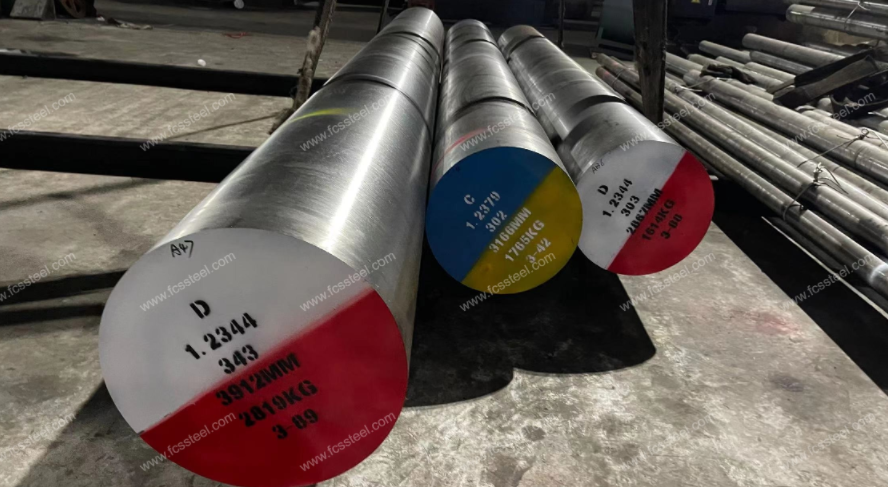
1.2344 ( X40CrMoV5-1 ) 工具鋼は、繰り返し加熱、冷却、機械的負荷がかかる用途向けに設計されたクロム・モリブデン・バナジウム系の熱間加工用工具鋼です。
その性能は、単一の合金元素ではなく、バランスの取れたCr-Mo-V合金系に由来する。クロムは焼入れ性と耐酸化性を向上させ、モリブデンは高温強度と焼き戻し耐性に寄与し、バナジウムは耐摩耗性と結晶粒安定性を向上させる安定な炭化物を形成する。
| 素子 | 標準含有量(重量%) | HPDCのパフォーマンスへの貢献 |
|---|---|---|
| 炭素(C) | 0.37-0.42 | 熱処理後のマルテンサイト組織により硬度が得られる。 |
| シリコン(Si) | 0.80-1.20 | 耐酸化性と耐熱性を向上させます。 |
| マンガン(Mn) | 0.25-0.50 | 焼入れ性と加工安定性を向上させる |
| クロム(Cr) | 4.80-5.50 | 耐摩耗性と高温安定性を向上させます |
| モリブデン(Mo) | 1.20-1.50 | 高温強度と焼き戻し軟化に対する耐性を向上させる |
| バナジウム(V) | 0.90-1.10 | 炭化物による強化と結晶粒微細化を実現します。 |
世界平均成績:1.2344/H13
| スタンダード | 相当グレード |
|---|---|
| ディン・エン | 1.2344 / X40CrMoV5-1 |
| AISI | H13 |
| JIS | SKD61 |
| GB | 4Cr5MoSiV1 |
これらのグレードは国際的に同等品として認められていますが、実際の性能は供給業者によって異なる場合があります。金型の最終的な耐用年数は、化学組成だけでなく、溶解技術、鍛造プロセス、熱処理、品質管理にも左右されます。
1.2344/H13 物理的性質
| プロパティ | 典型的な値 | HPDCにおける意義 |
|---|---|---|
| 密度 | ~7.8 g/cmXNUMX | 工具鋼の標準的な重量と加工特性を示します。 |
| 熱伝導率(20°C) | 約25 W/(m·K) | 繰り返しの熱サイクル中に熱を伝達するのに役立ちます |
| 熱膨張係数 | 約11.5 ×10⁻⁶/K (20~100℃) | 加熱および冷却時の寸法安定性に影響を与える |
| 弾性率 | 約210GPa | 機械的負荷に対する剛性を示す |
| 比熱容量 | 約460 J/(kg·K) | 金型動作中の熱応答に影響を与える |
焼きなまし状態
| プロパティ | 典型的な値 |
|---|---|
| 硬度 | ≤229HB |
| 抗張力 | 約700~850MPa |
焼き入れ・焼き戻し状態
| プロパティ | 典型的な値 |
|---|---|
| 硬度 | 44~52HRC |
| 抗張力 | 約1400~1700MPa |
| 降伏強度 | 約1200~1500MPa |
| 衝撃強さ | ハイ |
| 高温硬度保持 | 素晴らしい |
自動車用HPDC金型の場合、1.2344/H13は通常、機械加工用に焼きなまし状態で供給されますが、最終的な金型性能は、顧客側または特殊な熱処理によって必要な焼入れおよび焼き戻し状態(通常44~52HRC程度)を得ることで達成されます。多くのプラスチック金型鋼とは異なり、H13は高圧ダイカスト用途ではあまり使用されません。
自動車用HPDCダイの主要性能要件
金型鋼材の選定において最もよくある間違いは、硬度だけに注目することです。実際の生産現場では、金型の破損は通常、熱応力、機械的負荷、摩耗、材料欠陥といった複数の要因が複合的に作用して発生します。
自動車用HPDCツーリングの主な性能要件は以下のとおりです。
| 性能要件 | ダイカストにおいてそれが重要な理由 |
|---|---|
| 熱疲労耐性 | 加熱と冷却の繰り返しによる熱割れを防ぎます。 |
| 高温強度 | 高温および射出圧力下でも金型の形状を維持する |
| 靭性 | 複雑な金型領域における亀裂の発生と伝播を低減します。 |
| 耐摩耗性 | アルミニウムの腐食やはんだ付けに対する耐性を向上させます。 |
| 寸法安定性 | 長時間の生産サイクルにおいてもキャビティ精度を維持します。 |
| 鋼の清浄度 | 亀裂の原因となる可能性のある内部欠陥を低減します。 |
例えば、大型EV用構造金型は、金型ブロック自体が非常に大きく、不均一な熱応力にさらされる可能性があるため、優れた靭性と内部均一性が求められる。一方、小型自動車部品では、加工性能、表面品質、および製造コストがより重視される場合がある。
だからこそ、材料選定は常に用途から始めるべきであり、単に鋼材のグレード名だけで判断してはいけないのだ。
自動車用アルミニウムダイカスト用途における1.2344/H13
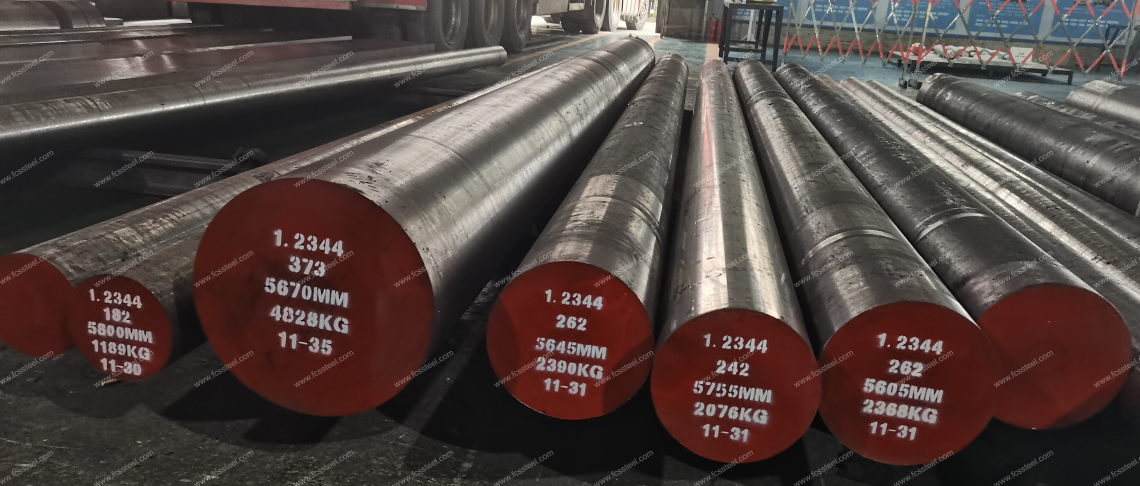
鋼材のデータシートを見ると、「優れた耐熱疲労性」といった記述は簡単に目にすることができます。しかし、それが実際の製造現場ではどのような意味を持つのでしょうか?工具鋼の選定は、特定の硬度値を満たすことだけを目的とするものではありません。1.2344が自動車市場で圧倒的なシェアを誇る理由を理解するには、その材料特性を鋳造する部品に直接適合させる必要があります。それでは、実際の現場での性能を詳しく見ていきましょう。
エンジンブロックの破損:熱疲労との闘い
エンジンブロックの製造は金型に大きな負担をかける。シリンダーボアやウォータージャケット周辺は、溶融アルミニウムによる絶え間ない衝撃を受ける。これにより、成形のたびに極端な加熱と冷却のサイクルが発生する。この絶え間ない膨張と収縮によって、質の劣る鋼材はすぐに破損し、深い熱割れや表面の亀裂が生じる。
まさにここで、1.2344鋼の耐熱疲労性が真価を発揮します。このような大量生産・高応力の金型では、ほとんどの工場がESR 1.2344鋼の使用を必須としています。再溶解処理によってより清浄な鋼が得られ、内部欠陥が大幅に減少します。これにより、熱衝撃が最も大きい箇所での早期亀裂発生リスクが低減されます。
トランスミッションハウジング金型:高温強度の必要性
トランスミッションハウジングは、全く異なる問題を抱えています。全体の寸法が非常に大きいにもかかわらず、肉厚は驚くほど薄いのです。溶融金属が高圧で注入されると、金型は大きな機械的・熱的衝撃を受けます。金型鋼が軟化すると、キャビティが変形します。すると、完成したハウジングは突然、公差外になってしまうのです。
1.2344は優れた耐焼戻し性と高温強度を備えているため、非常に優れています。高温下でも形状を維持し、長時間の生産においても寸法安定性を保ちます。金型のサイズやサイクルタイムにもよりますが、標準グレードとESRグレードのどちらも1.2344の優れた性能を発揮します。
EVバッテリーハウジングおよび構造部品:純粋なタフネス
電気自動車の登場は、ダイカスト業界に革命をもたらしました。今や、巨大な鋼塊に薄いリブを詰め込み、複雑な冷却構造を必要とする、途方もなく大きな鋳造部品が主流となっています。金型が非常に大きいため、熱分布が不均一になり、大きな応力集中が発生します。ここでは高硬度だけでは不十分で、鋼材のひび割れを防ぐには極めて高い靭性が必要となります。
正直に言って、EV構造鋳造にはESR 1.2344が断然おすすめです。高い清浄度と優れた内部均一性があれば、巨大な金型ブロックが強い型締め力や射出力によって割れるのを防ぐことができます。また、1.2344の熱伝導率の高さは、広大な表面積全体にわたる不均一な熱分布を効果的に管理するのに役立ちます。
小型自動車部品:侵食防止
もちろん、すべての工程が巨大な構造部材の接合というわけではありません。エンジンブラケット、電子機器カバー、コネクタハウジングといった小型部品も重要です。こうした工程では、溶融アルミニウムが微細なゲートを猛スピードで通過します。まるでサンドブラストのようにキャビティの壁面に作用し、急速な摩耗、表面侵食、そしてアルミニウムのろう付けを引き起こします。
標準規格1.2344は、このような環境に最適です。その優れた耐高温性により、精密な加工箇所を保護し、表面仕上げを維持します。さらに、標準規格1.2344は性能と工具コストのバランスが優れているため、日常的に使用される数千もの自動車部品にとって、賢明で経済的な選択肢となります。
応募者選考概要
| 用途 | 主な課題 | 優先プロパティ | 材料選択傾向 |
|---|---|---|---|
| エンジンブロック金型 | シリンダー周辺における極めて高い熱サイクル | 耐熱疲労性+靭性 | 大型/高サイクルダイには1.2344 ESRが推奨される |
| トランスミッションハウジング金型 | 大きな空洞 + 薄い壁 + 寸法公差 | 高温強度+寸法安定性 | 1.2344 / ESR 1.2344(サイズによる) |
| EVバッテリーハウジングおよび構造金型 | 非常に大きな金型サイズ + 厚いセクション + 長いサイクル | 強靭さ+清潔さ+一貫性 | ESR 1.2344が望ましい |
| 小型自動車部品 | 詳細な空洞 + アルミニウムの侵食 | 耐摩耗性+被削性 | 標準規格1.2344で通常は十分です |
標準H13とESR H13の比較:
| 状況 | 推奨される選択 |
|---|---|
| 小型・中型金型、通常生産 | 標準H13 |
| サイクル生産量の増加 | プレミアムH13 |
| 大型金型ブロック、EV構造部品、重要工具 | ESR H13 |
ESRの目的は、単に「より高グレード」の鋼材を作り出すことではない。その主な価値は、清浄度の向上、内部欠陥の低減、そして要求の厳しい用途におけるより安定した特性の提供にある。
自動車業界の顧客がH13グレード以外に通常指定する事項
自動車用工具の顧客は、1.2344/H13鋼材を選択することに加えて、溶解工程、鋼材の清浄度、超音波検査、硬度の一貫性、寸法精度、および材料の完全なトレーサビリティに関する要件を定義することがよくあります。
1.2344/H13 HPDC工具鋼の標準的な要件
- 製鋼プロセス
EF + LF + VD制御による溶融。重要かつ高サイクルHPDC金型にはESRが必要。 - 化学組成
温度管理された一貫性により、DIN EN 1.2344 / AISI H13の要件を満たします。 - 鋼の清浄度
ASTM E45、DIN 50602、または顧客仕様に基づき、非金属介在物を厳密に管理します。 - 超音波検査(UT)
ASTM A388、SEP 1921、GB/T 6402、または同等の規格に従って、重要なダイブロックについては100%の超音波探傷検査が必要です。 - 鍛造品質
均一な構造と内部健全性を確保するためには、十分な鍛造圧下が必要である。 - 微細構造の品質
微細で均一な結晶粒構造と、制御された炭化物分布。 - 機械的性質
焼入れ・焼き戻し処理を施した状態では、通常44~52HRCの硬度を持ち、硬度と靭性は安定している。 - 衝撃靱性
大型金型や熱疲労リスクの高い用途には、十分な横方向靭性が求められる。 - 配送条件と追跡可能性
通常、焼鈍処理済みで、完全なMTC(材料試験証明書)、ヒート番号、化学分析結果、および検査記録が付属して供給されます。
信頼できるサプライヤーの選び方 1.2344/H13
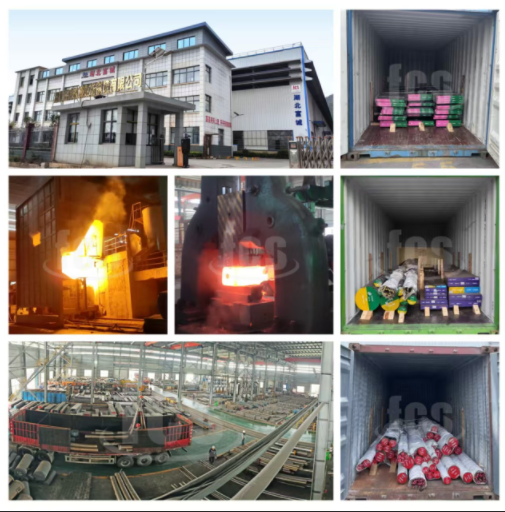
FCSツールスチールでは、工具鋼の選定は単に1.2344/H13材を供給するだけの問題ではないことを理解しています。最終的な目標は、お客様が安定した生産性能と金型の長寿命化を実現できるよう支援することです。
FCSは、EF+LF+VD精錬やESR生産能力など、高度な用途に対応する制御された製鋼プロセスにより、熱間加工用工具鋼を製造しています。
当社の1.2344/H13製品は、自動車用ダイカスト、熱間鍛造、押出成形金型、その他高温用途向けに、丸棒、板材、鍛造ブロックの形で供給されています。
FCSチームは、厳格な生産管理、検査手順、そして用途に特化したサポートを通じて、世界中の金型メーカー、販売代理店、および産業分野のバイヤーが、それぞれのニーズに最適な工具鋼ソリューションを選択できるよう支援します。
自動車用HPDC(高圧ダイカスト)用途においては、適切なH13品質レベルを選択し、信頼できる製造パートナーを選ぶことが、金型性能に大きな違いをもたらす可能性があります。
最終決定を下す
HPDCダイスに1.2344/H13を選択する際、単に鋼種や硬度だけで判断するべきではありません。最適な材料を選ぶには、鋳造サイズや生産量から熱応力、期待される耐用年数まで、工具の実際の使用条件を理解する必要があります。
一般的な用途では、標準のH13は信頼性が高く経済的なソリューションとなります。より大型で要求の厳しい金型には、プレミアムまたはESR H13を使用することで、清浄度と構造的一貫性が向上し、さらなる安全性を確保できます。
しかし、より高品質の鋼材を使用したからといって、必ずしも金型性能が向上するとは限りません。最終的な結果は、材料の品質、熱処理、機械加工、金型設計、製造条件など、金型製作の全工程によって左右されます。
HPDCプロジェクトの成功は、実際の用途要件に合致する鋼種と品質レベルの選定から始まります。生産開始前にこれらの要素を評価することで、メーカーは予期せぬ故障を減らし、金型の信頼性を向上させ、長期的な金型価値を高めることができます。