
Arriva sulla tua scrivania un preventivo con la dicitura "1.2767" nascosta nella scheda tecnica, e ti chiedi se questo acciaio per lavorazione a freddo ad alto contenuto di nichel sia effettivamente adatto allo stampo che stai progettando, o se si tratti solo di un altro numero che un fornitore sta cercando di imporre. Evita le digressioni sui manuali di metallurgia. Hai bisogno di una risposta chiara su quali settori utilizzano questo tipo di acciaio in produzione e quali tipologie di stampi ne giustificano il costo. Questa analisi mostra dove si colloca l'acciaio per utensili 1.2767 , dagli stampi per la tranciatura automobilistica ai calibri di precisione, con gli intervalli di durezza e i valori di tenacità all'urto che distinguono una buona scelta da un costoso errore. Vedrai anche come si confronta con gli acciai per utensili 1.2510 e 1.2842 quando il tuo progetto è indeciso, in modo da poter risolvere la questione della scelta prima che arrivi alla fase di revisione tecnica.
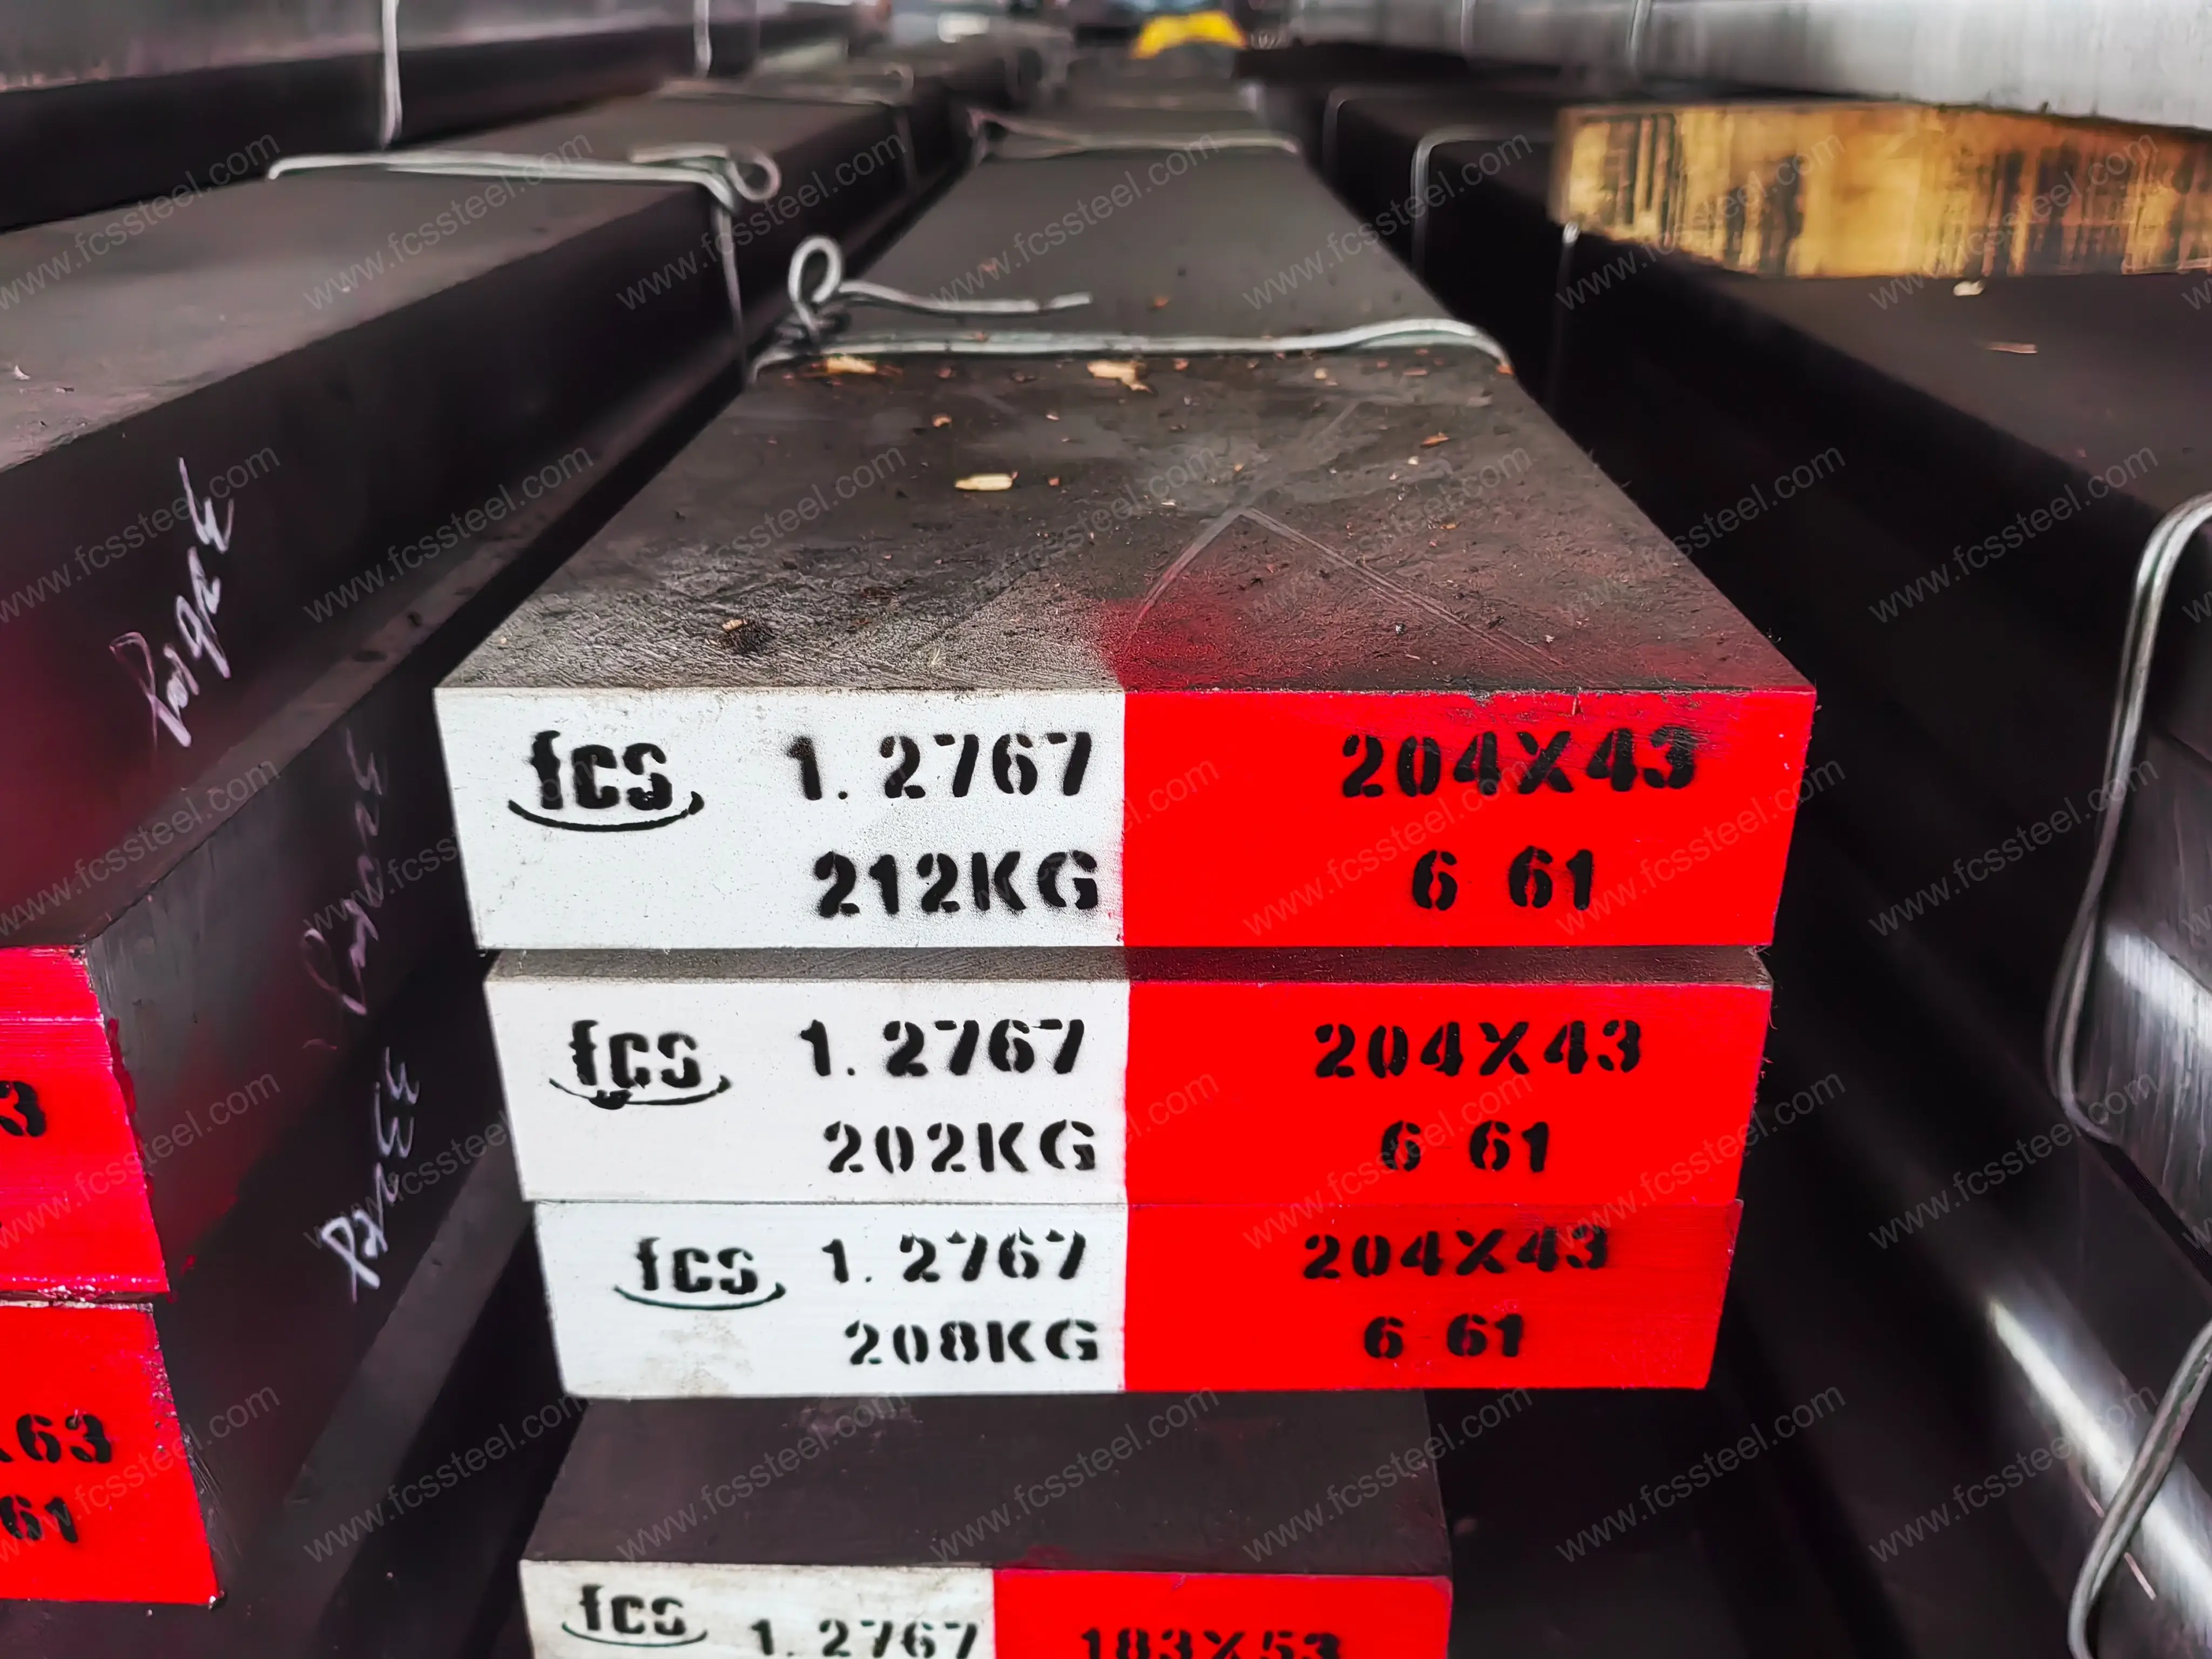
1.2767 Applicazioni dell'acciaio per utensili
Fornito ricotto dolcemente a 262–285 HB, l'acciaio per utensili 1.2767 si indurisce in tutta la sua sezione fino a raggiungere un intervallo di durezza di circa 50–56 HRC. Questo comportamento di indurimento in profondità, unito all'elevata tenacità, determina dove questo grado di acciaio trova applicazione in officina e dove no.
|
Requisiti del settore/stampi |
Guida |
Esempi di componenti |
Perché funziona |
|---|---|---|---|
|
Materie plastiche ottiche e lucide |
Forte |
Placche per cavità, nuclei, inserti |
Lucida a fondo per ottenere componenti trasparenti di qualità cosmetica. |
|
grandi stampi in plastica sotto carico |
Forte |
Piastre a cavità ampia, inserti sollecitati |
Resiste a flessioni e sollecitazioni di compressione su ampie sezioni trasversali. |
|
Stampaggio termoindurente |
Buone |
Stampi, inserti |
Bilancia la finitura superficiale con la resistenza |
|
Goffratura e decorazione |
Forte |
Grandi strumenti per goffratura |
Qui le esigenze di robustezza sono massime. |
|
formatura a freddo e formatura pesante |
Forte |
Stampi per piegatura, imbutitura e forgiatura a freddo |
Resiste alla frattura sotto carichi di formatura ripetuti |
|
Taglio e tosatura |
Buone |
Lame e punzoni in materiale spesso |
Gestisce il taglio ad alto stress di materiale spesso |
|
Stampaggio a caldo |
Condizionale |
Utensili per la forgiatura |
Confrontare con H13 o W302 per l'esposizione prolungata al calore. |
Se il rischio principale di rottura è rappresentato da frattura, impatto o flessione, e la qualità della lucidatura è fondamentale, la classe 1.2767 è adatta. Se invece la resistenza all'usura o il servizio continuo ad alte temperature sono prioritari, è consigliabile optare per una classe specifica per lavorazioni a caldo.

Stampi per iniezione di plastica e stampi a specchio ad alta brillantezza
Per componenti trasparenti o involucri estetici, l'acciaio per stampi deve essere lucidabile a specchio e resistere ad elevate pressioni di iniezione. La lega 1.2767 combina robustezza strutturale ed eccellente lucidabilità per soddisfare entrambe le esigenze. Se è necessaria una vera finitura a specchio ottico, specificare materiale di qualità ESR (Electro-Slag Remelted). Il processo ESR riduce le minuscole inclusioni interne che causano vaiolatura durante la lucidatura finale.
Stampaggio, forgiatura a freddo e tranciatura per impieghi gravosi
Gli stampi per la tranciatura di lamiere ad alta resistenza, i punzoni per estrusione a freddo e i massicci gruppi di utensili per la pressatura a caldo sono soggetti a urti brutali e ripetuti. L'acciaio deve essere resistente in tutta la sua massa. L'elevato contenuto di nichel nella lega 1.2767 garantisce la temprabilità in profondità, consentendo alle sezioni di grandi dimensioni degli utensili di mantenere la propria integrità fino al nucleo. Gli acciai rigidi e fragili spesso si incrinano sotto carichi di compressione elevati, mentre la lega 1.2767 assorbe l'urto, mantenendo le linee di produzione operative senza interruzioni. Per la pressatura a caldo continua, prima di specificare questa lega, verificare le temperature di esercizio rispetto alle specifiche per le lavorazioni a caldo.
Goffratura, coniatura e pressatura di precisione
Gli stampi per pannelli di elettrodomestici, le matrici per posate e i punzoni specializzati per la coniatura condividono una sfida meccanica comune: devono riprodurre dettagli superficiali fini sotto un'intensa pressione localizzata. L'acciaio selezionato esclusivamente per la massima durezza rischia di scheggiarsi sui bordi fini del disegno durante le prime fasi di produzione. L'acciaio 1.2767 offre un equilibrio ideale. Garantisce una durezza di lavoro sufficiente a mantenere disegni nitidi, unitamente alla stabilità strutturale necessaria per resistere a migliaia di cicli di pressatura intensi senza microfratture.
Taglio pesante, tranciatura e trazione profonda
Gli ingegneri spesso scelgono leghe ad alto tenore di carbonio per le lame industriali o le matrici di taglio al fine di massimizzare la durata. Il taglio di materiali spessi o l'imbutitura profonda di leghe difficili richiedono un approccio diverso. Un bordo scheggiato arresta una pressa molto prima che l'usura abrasiva diventi un problema. Per le lame di taglio per materiali spessi, le ganasce di imbutitura e i punzoni sottoposti a forti sollecitazioni, la tenacità è la principale difesa. La lega 1.2767 previene la frattura prematura del bordo nelle applicazioni di taglio e imbutitura in cui le forze d'impatto e di flessione superano la resistenza all'usura degli utensili standard.
Composizione chimica e proprietà dei materiali
|
elemento |
C |
Si |
Mn |
Ni |
Cr |
Mo |
P |
S |
|---|---|---|---|---|---|---|---|---|
|
Tipico (%) |
0.45 |
0.25 |
0.40 |
4.00 |
1.35 |
0.25 |
- |
- |
|
Intervallo / Max. (%) |
0.40-0.50 |
- |
- |
3.80-4.30 |
1.20-1.50 |
0.15-0.35 |
≤ 0.03 |
≤ 0.03 |
-
Tempra a cuore: l'elevata profondità di tempra rende la lega 1.2767 adatta per inserti spessi e sezioni di utensili di grandi dimensioni.
-
Tenacità: Resiste alle crepe sotto ripetuti impatti e carichi di flessione, laddove gli acciai più resistenti all'usura potrebbero scheggiarsi.
-
Resistenza alla compressione: sopporta i carichi elevati tipici degli utensili per formatura e forgiatura a freddo.
-
Lucidabilità: Consente una lucidatura elevata per le cavità degli stampi critiche dal punto di vista estetico. La qualità ESR contribuisce a ridurre i difetti di lucidatura dovuti alle inclusioni.
-
Lavorazione meccanica: fornito ricotto dolcemente per la lavorazione meccanica prima della tempra; adatto anche per elettroerosione, texturizzazione e incisione.
-
Durezza: La durezza del materiale ricotto in modo morbido è tipicamente ≤260 HB, in base alle specifiche del fornitore. La durezza di lavoro è di circa 54 HRC, a seconda del trattamento termico.
Scegliete l' acciaio 1.2767 quando uno stampo necessita sia di una finitura superficiale fine che di tenacità in sezioni spesse. Per stampi generici con esigenze moderate, l'acciaio P20 può essere più economico: la sua fornitura pre-indurita, in genere intorno a 30-32 HRC, evita la necessità di ulteriore indurimento dopo la lavorazione.
Durezza di lavoro consigliata per applicazione
Non basta puntare alla massima durezza e sperare nel meglio. È fondamentale impostare il giusto valore di HRC (Hardware Reduction Coefficient) in base alla geometria specifica dell'utensile e al tipo di carico, per prevenire la formazione di crepe premature. Ecco una guida di riferimento rapida per la durezza 1.2767, basata su applicazioni reali in officina:
|
Applicazione / Tipo di strumento |
Durezza target |
Focus sulle prestazioni |
|---|---|---|
|
Stampaggio a iniezione di materie plastiche (stampi a specchio) |
50-54 HRC |
Offre un'eccellente lucidabilità unita a una sufficiente stabilità strutturale per resistere alle pressioni di iniezione. |
|
Stampaggio e formatura per il settore automobilistico |
52-55 HRC |
Massimizza la tenacità per prevenire la formazione di crepe nell'inserto in seguito a ripetute sollecitazioni di flessione. |
|
Forgiatura a freddo ed estrusione |
52-56 HRC |
Garantisce il massimo assorbimento degli urti in caso di colpi compressivi forti e ripetuti. |
|
Lame per cesoie per impieghi gravosi |
54-56 HRC |
Garantisce una tenuta del filo sufficiente, evitando al contempo la fragilità e la scheggiatura tipiche degli acciai D2 più duri. |
|
Matrici per goffratura e coniatura |
54-58 HRC |
Garantisce un'elevata resistenza alla compressione per pressioni intense e localizzate. |
Confronto dei voti: 1.2767 contro 1.2510, 1.2842 e 1.2764
Cambiare i codici dell'acciaio su un preventivo sembra una cosa innocua finché non si rompe lo stampo alla seconda settimana. L'acciaio 1.2767 non è un sostituto diretto per il 1.2510 o il 1.2842. Si tratta di un acciaio legato al nichel, temprabile in cuore, progettato per la tenacità; gli altri due sono acciai temprabili in olio per lavorazioni a freddo, progettati per la resistenza all'usura in utensili di piccole dimensioni.
|
Classe |
Composizione / Condizione |
Forza |
Il più adatto |
|---|---|---|---|
|
1.2767 |
0.45% C, 1.4% Cr, 0.3% Mo, 4.0% Ni; ricotto ≤285 HB; indurisce 50–56 HRC |
Tenacità, resistenza agli urti, temprabilità |
Grandi sezioni, stampi a carico d'urto, utensili di formatura/imbutitura |
|
Tipo O1, contenente tungsteno; ricotto a ~220 HB |
resistenza all'usura, lavorabilità |
Punzoni, fustelle, lavori di ritenzione dei bordi |
|
|
Tipo O2; abbinato a 1.2510 nelle schede tecniche HASCO |
Elevata durezza, resistenza alla compressione |
Strisce guida, espulsori, punzoni da taglio |
|
|
1.2764 |
- |
- |
Verificare il certificato del fornitore prima di effettuare la sostituzione. |
In sintesi: le leghe 1.2510 e 1.2842 sono sostanzialmente equivalenti, ma il tungsteno conferisce alla 1.2510 un vantaggio in termini di resistenza all'usura. Nessuna delle due presenta lo stesso profilo di tenacità della 1.2767. È importante non confondere queste due caratteristiche in una richiesta di offerta.
Verifiche di approvvigionamento e requisiti di progettazione degli stampi
-
Preparare la richiesta di offerta (RFQ): fornire il disegno controllato più recente, il numero di revisione, la classe 1.2767, le condizioni di consegna, le dimensioni a magazzino, i volumi annuali e totali, le tolleranze critiche e i requisiti di finitura superficiale.
-
Confermare l'adeguatezza del processo: verificare la geometria del pezzo, lo spessore del materiale, il volume di produzione e le operazioni secondarie rispetto al concetto di stampo proposto.
-
Verificare la compatibilità della pressa: controllare il serraggio, la spaziatura delle tiranti, le dimensioni dello stampo e l'interfaccia di espulsione.
-
Definire il trattamento termico: confermare la durezza target e i requisiti di trattamento per la sezione specifica dell'utensile prima di approvare il progetto di dettaglio.
-
Definire i criteri di accettazione per la prova: stabilire limiti per dimensioni, bave, crepe e ritorno elastico. Concordare le quantità dei campioni prima di eseguire i test.
-
Richiesta di documentazione relativa alla qualità: Richiedere certificati dei materiali e registri dei trattamenti termici, inclusi i risultati finali di durezza.
Supporto tecnico e approvvigionamento all'ingrosso 1.2767
Per reperire con successo l'acciaio per utensili 1.2767 non basta indicare il numero di grado in un ordine di acquisto. Per garantire che il materiale soddisfi effettivamente le esigenze di lavorazione, è necessario definire chiaramente fin da subito l'applicazione prevista, le dimensioni della sezione e le condizioni di consegna.
Dal 2007, FCS Tool Steel supporta acquirenti e distributori industriali con una solida capacità produttiva. Grazie a una pressa da 5,500 tonnellate presso il nostro stabilimento certificato ISO 9001:2015 a Huangshi, forniamo blocchi massicci e barre lunghe completamente tracciabili, tutti accompagnati da certificati di ispezione EN 10204 3.1.
Tenete presente che la nostra produzione è pensata per la grande distribuzione. Operiamo esclusivamente con un modello di fornitura all'ingrosso, il che significa che gli ordini richiedono un carico minimo di container (FCL) di 20-25 tonnellate. Per questo motivo, non possiamo soddisfare richieste di pezzi tagliati al dettaglio.
Pronti a richiedere un preventivo per la vostra prossima produzione? Inviateci le dimensioni richieste, la finitura superficiale, lo standard di riferimento e il porto di destinazione preferito . Il nostro team esaminerà rapidamente le vostre specifiche confrontandole con il nostro programma di produzione attuale e elaborerà un piano di fornitura personalizzato.