Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1
Acciaio per utensili H11/1.2343/X38CrMoV5-1 leader del settore, progettato per applicazioni di pressofusione, utensili per estrusione e stampi per forgiatura. I materiali in acciaio per utensili di FCS Factory combinano una durata eccezionale, una conduttività termica ottimale e prestazioni ad alte temperature fino a 500°C.
Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Introduzione al prodotto

Acciaio per utensili H11 (standard AISI/ASTM)
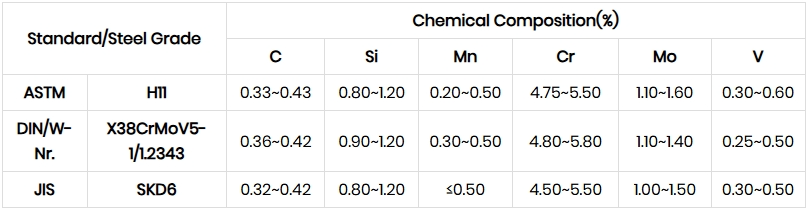
L'acciaio per utensili H11 è un acciaio per utensili per lavorazioni a caldo legato al cromo-molibdeno-vanadio (standard AISI/ASTM) con una composizione tipica di C 0.35-0.40%, Cr 4.75-5.50%, Mo 1.25-1.75%, V 0.30-0.50%. Le sue proprietà principali sono un'eccellente stabilità termica (può mantenere una durezza ≥52 HRC a 500-550 °C) e un'elevata tenacità, nonché una buona conduttività termica (30.4 W/(mK) a 700 °C) e resistenza alla criccatura termica, ma il rischio di decarburazione deve essere rigorosamente controllato durante il trattamento termico.
1.2343 Acciaio per utensili (standard W-Nr/GIN)
L'acciaio per utensili 1.2343 è un acciaio per utensili per lavorazioni a caldo standard tedesco W-Nr/DIN (grado W.Nr. 1.2343) con una composizione chimica altamente coerente con H11 (C 0.36-0.42%, Cr 4.80-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Vantaggi significativi sono la fine organizzazione del grano e l'elevata temprabilità (durezza in tempra in olio/raffreddamento ad aria fino a 50-56 HRC), nonché il basso coefficiente di dilatazione termica (11.8 x 10⁻⁶ m/(mK) a 20-100 °C), ma sono necessari rinvenimenti multipli (≥2) per stabilizzare l'austenite residua.
Acciaio per utensili X38CrMoV5-1 (norma DIN/W-Nr)
L'acciaio per utensili X38CrMoV5-1 è un acciaio per lavorazioni a caldo al cromo-molibdeno-vanadio conforme alla norma tedesca DIN (corrispondente a H11/1.2343), con una composizione molto precisa (C 0.35-0.42%, Cr 4.75-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Le sue caratteristiche principali sono l'elevata resistenza alle alte temperature (modulo di elasticità 176 x 10³ N/mm² a 500 °C) e la resistenza alla fatica termica. La sua saldabilità e il coefficiente di dilatazione termica sono simili a quelli degli acciai comuni, il che lo rende meno soggetto a deformazioni in condizioni di cicli termici complessi.
Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Tipi e opzioni

La tabella seguente mostra la gamma dimensionale, le condizioni della superficie e i dettagli della tolleranza per H11/1.2343/X38CrMoV5-1 Tool Steel:
Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Opzioni personalizzate

- Composizione chimica personalizzata: è possibile produrre gradi GB, DIN, ASTM, JIS e altri standard. La composizione chimica può essere personalizzata individualmente.
- Specifiche personalizzate: acciaio tondo (diametro), piastra (spessore, larghezza) possono essere prodotti su misura.
- Imballaggi specializzati per lo stoccaggio a lungo termine o per condizioni di trasporto estreme: includono la verniciatura a spruzzo di vernice nera su tutto il perimetro, l'avvolgimento con pellicola di plastica, la spruzzatura di olio antiruggine e la spedizione in casse di legno.
- Produzione personalizzata sulla base di campioni o accordi tecnici.
- Rifusione elettroscoria (ESR) dell'acciaio per utensili H11/1.2343/X38CrMoV5-1: opzione premium con maggiore purezza e proprietà isotropiche per applicazioni critiche.
Acciaio per utensili H11 | 1.2343 | Composizione chimica X38CrMoV5-1
Acciaio per utensili H11 | 1.2343 | Processo di trattamento termico X38CrMoV5-1

1. Ricottura
2. Tempra
3. Tempra
4.Precauzioni
Il processo di riscaldamento deve essere controllato per evitare un aumento troppo rapido della temperatura che potrebbe causare l'ossidazione e la decarburazione della superficie del pezzo. È possibile utilizzare un'atmosfera protettiva o inserire nel forno carbone e altri agenti antidecarburanti.
Durante la tempra e il raffreddamento, scegliere il mezzo di raffreddamento e il metodo di raffreddamento appropriati in base alla forma e alle dimensioni del pezzo in lavorazione per garantire l'effetto di tempra riducendo al contempo il rischio di deformazione e cricche.
Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Controllo qualità

1. Ispezione delle condizioni della superficie
2. Test di composizione chimica
3. Ispezione dimensionale e di tolleranza
4. Prova di durezza
5.Test a ultrasuoni
6. Ispezione della microstruttura
(1) Analisi metallografica
Lo stabilimento FCS utilizzerà uno strumento di analisi metallografica per rilevare lo stato della microstruttura dopo il trattamento termico, tra cui la distribuzione del carburo, la morfologia della martensite, il contenuto residuo di austenite, ecc.
(2) Valutazione della granulometria
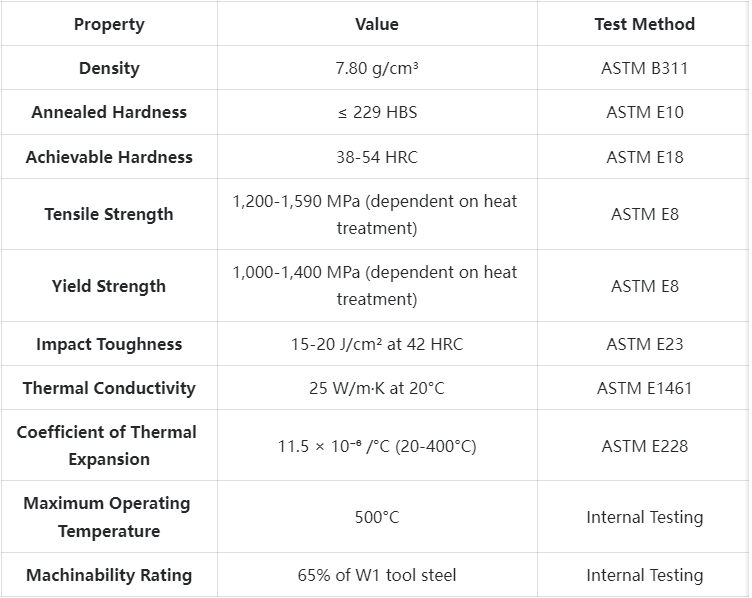
Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Specifiche tecniche
Acciaio per utensili H11 | 1.2343 | Applicazioni del prodotto X38CrMoV5-1

Scenari applicativi chiave
Applicazioni di stampi per pressofusione
I produttori di pressofusione si affidano al nostro acciaio per utensili H11/1.2343/X38CrMoV5-1 per realizzare stampi per la lavorazione di leghe di alluminio, zinco e magnesio. L'eccellente resistenza del materiale alla fatica termica prolunga la durata dello stampo fino al 30% rispetto agli acciai standard per lavorazioni a caldo. Un produttore di componenti per l'automotive dichiara di aver eseguito oltre 100,000 cicli prima di dover effettuare la manutenzione dello stampo, grazie alla qualità costante del nostro materiale e al processo di trattamento termico ottimizzato.
Attrezzature di estrusione
L'estrusione di alluminio utilizza il nostro acciaio 1.2343 per matrici, boccole e piastre di pressione grazie alla sua capacità di resistere a pressioni e temperature elevate, mantenendo al contempo la stabilità dimensionale. La conduttività termica del materiale consente un raffreddamento efficiente, con conseguente maggiore costanza dimensionale del prodotto estruso e una migliore qualità superficiale. Un trattamento termico adeguato garantisce la migliore combinazione di resistenza all'usura e tenacità per queste applicazioni impegnative.
Stampi e utensili per forgiatura
Le operazioni di forgiatura a caldo beneficiano dell'eccellente resistenza alla criccatura termica e alla deformazione plastica del nostro acciaio per utensili X38CrMoV5-1. Il materiale mantiene le sue proprietà meccaniche a temperature elevate, garantendo geometrie dei pezzi costanti anche dopo migliaia di cicli di forgiatura. In combinazione con i nostri servizi di lavorazione meccanica e trattamento termico personalizzati, i clienti segnalano una durata degli stampi superiore del 25-40% rispetto ai materiali convenzionali.
Stampi per iniezione di polimeri tecnici
Per lo stampaggio a iniezione di materiali plastici caricati con fibra di vetro e altri materiali abrasivi, il nostro acciaio per utensili pretemprato H11 offre un eccellente equilibrio tra resistenza all'usura e lucidabilità. Le proprietà termiche del materiale garantiscono un raffreddamento efficiente e tempi di ciclo brevi. Canali di raffreddamento lavorati su misura e trattamenti termici ottimizzati garantiscono prestazioni migliorate per ambienti di produzione ad alto volume.
Applicazioni specifiche del settore
- Automotive: stampi per pressofusione di blocchi motore, scatole di trasmissione, componenti strutturali; utensili per stampaggio a caldo per la formatura di acciai ad alta resistenza
- Aerospaziale: stampi di forgiatura per pale di turbine, componenti strutturali; stampi di estrusione per profili di estrusione di alluminio specializzati
- Elettronica di consumo: utensili per pressofusione di precisione per alloggiamenti con pareti sottili e caratteristiche complesse; utensili per stampaggio a inserto
- Attrezzature industriali: utensili per stampaggio ad alta resistenza, lame per cesoie a caldo, punzoni ad alta temperatura
- Campi energetici: utensili per componenti di valvole, parti di recipienti a pressione e raccordi per tubi specializzati
Acciaio per utensili H11 | 1.2343 | Riepilogo comparativo X38CrMoV5-1

Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Storie di successo dei clienti
Acciaio per utensili H11 | 1.2343 | Informazioni sulla struttura dei prezzi X38CrMoV5-1
Acciaio per utensili H11 | 1.2343 | X38CrMoV5-1 Domande frequenti

D: Qual è la differenza tra H11, 1.2343 e X38CrMoV5-1?
R: Si tratta di gradi di acciaio di sistemi diversi (rispettivamente AISI, DIN ed EN) che si riferiscono essenzialmente alla stessa composizione di acciaio per utensili per lavorazioni a caldo. Esistono piccole differenze di specifiche tra gli standard, ma il nostro materiale soddisfa o supera tutti e tre.D: In che modo la rifusione sotto scoria elettrica (ESR) migliora le proprietà degli utensili?
Il trattamento A:ESR riduce significativamente le inclusioni non metalliche e migliora la microomogeneità, con conseguente maggiore resistenza alla fatica, migliore lucidabilità e risposta più uniforme al trattamento termico. Ciò si traduce in una durata dell'utensile superiore del 30-40% nelle applicazioni più impegnative.D: In che modo H11/1.2343 si confronta con H13/1.2344 nelle applicazioni di pressofusione?
A: H11/1.2343 ha una tenacità e una conduttività termica leggermente superiori a H13/1.2344, il che lo rende adatto per stampi di grandi dimensioni e parti soggette a cicli termici intensi. h13/1.2344 offre una durezza termica leggermente migliore e potrebbe essere più adatto per applicazioni a temperature molto elevate.D: Quali trattamenti superficiali sono consigliati per prolungare la durata degli utensili?
R: La nitrurazione è molto efficace nel migliorare la resistenza all'usura superficiale mantenendo la tenacità del nucleo. I rivestimenti PVD (in particolare TiAlN o CrN) sono eccellenti nella resistenza all'erosione. Per ottenere le migliori prestazioni, un processo di nitrurazione controllata è spesso preferibile in combinazione con un successivo rivestimento PVD.
Informazioni aggiuntive
| Peso | 45 kg |
|---|---|
| Dimensioni | 165 × 60 × 25 cm |