
La scelta e il trattamento termico dell'acciaio per utensili hanno un impatto diretto sulle prestazioni e sulla durata degli utensili industriali. Tra le leghe più utilizzate nelle applicazioni di utensili si annoverano la 1.2379 ( equivalente alla D2 ) e la 1.2344 ( equivalente alla H13 ). Entrambi sono acciai ad alte prestazioni, ma differiscono per composizione, ambito di applicazione e, soprattutto, per i processi di ricottura. Comprendere le differenze nella ricottura è fondamentale per i produttori di utensili, i grossisti e i commercianti che mirano a ottimizzare costi, prestazioni e durata.
Questo articolo fornirà un confronto dettagliato del processo di ricottura per gli acciai per utensili 1.2379 e 1.2344 , seguito da considerazioni pratiche per gli acquirenti industriali. Illustreremo inoltre i vantaggi derivanti dall'approvvigionamento di questi tipi di acciaio da FCS Tool Steel, un fornitore globale affidabile.

Panoramica degli acciai per utensili 1.2379 e 1.2344
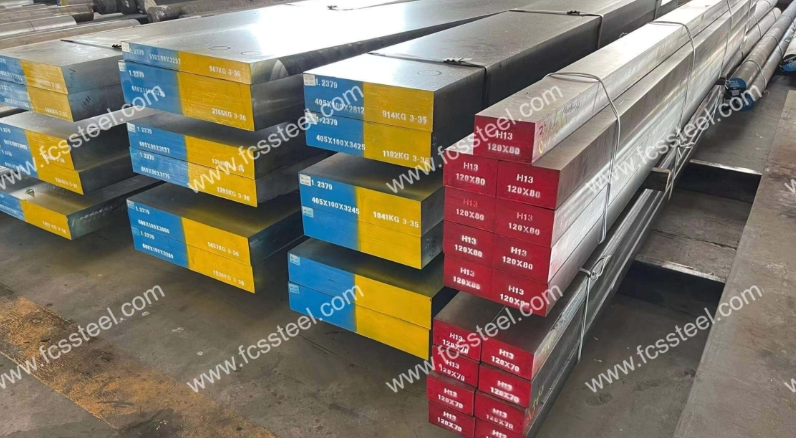
Prima di addentrarci nel processo di ricottura, è importante comprendere le caratteristiche di questi due acciai:
1.2379 Acciaio per utensili (equivalente a D2)
Acciaio per lavorazioni a freddo ad alto tenore di carbonio e cromo, con eccellente resistenza all'usura, stabilità dimensionale e buona resistenza alla compressione. Comunemente utilizzato in stampi per tranciatura, utensili di formatura e lame da taglio.
Acciaio per utensili 1.2344 (equivalente a H13)
Acciaio al cromo-molibdeno-vanadio per lavorazioni a caldo con eccellente resistenza alla fatica termica, tenacità e resistenza alle alte temperature. Ampiamente utilizzato in stampi per pressofusione, utensili per estrusione e stampi per forgiatura a caldo.
Scopo della ricottura negli acciai per utensili
La ricottura è un processo di trattamento termico controllato utilizzato per addolcire l'acciaio, migliorarne la lavorabilità e ridurre le tensioni interne. Per acciai per utensili come 1.2379 e 1.2344, una ricottura corretta garantisce:
- Microstruttura uniforme
- Lavorazione più semplice prima dell'indurimento
- Riduzione del rischio di cricche durante la tempra
- Maggiore durata dell'utensile dopo il trattamento termico finale
- Sebbene entrambi i gradi richiedano la ricottura, i loro parametri esatti differiscono a causa delle diverse composizioni della lega.
1.2379 Processo di ricottura dell'acciaio per utensili
Per l'1.2379, il processo di ricottura è progettato per ridurre la durezza a circa 200–230 HB, mantenendo al contempo una microstruttura fine e uniforme.
Fasi tipiche della ricottura:
- Riscaldamento: riscaldare l'acciaio lentamente e uniformemente fino a 850–900 °C.
- Immersione: mantenere la temperatura desiderata per almeno 2 ore ogni 25 mm di spessore per garantire l'uniformità della temperatura in tutta la sezione trasversale.
- Raffreddamento: raffreddare lentamente nel forno a velocità controllata (max 10°C all'ora) fino a circa 650°C, quindi lasciare raffreddare all'aria fino a temperatura ambiente.
Note chiave:
- Evitare il surriscaldamento poiché potrebbe causare l'ingrossamento della grana e ridurre la resistenza all'usura.
- Se è stata eseguita una lavorazione pesante, è possibile effettuare la distensione a 600–650 °C prima della ricottura.
1.2344 Processo di ricottura dell'acciaio per utensili
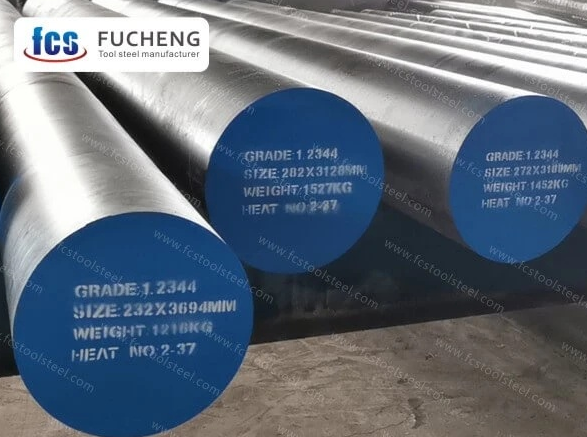
L'acciaio 1.2344 è un acciaio per utensili per lavorazioni a caldo e il suo ciclo di ricottura è incentrato sull'ammorbidimento, preservando al contempo la tenacità e la stabilità alle alte temperature.
Fasi tipiche della ricottura:
- Riscaldamento: riscaldare lentamente fino a 850–880 °C.
- Ammollo: lasciare agire per 1-2 ore per ogni sezione di 25 mm di spessore.
- Raffreddamento: raffreddare nel forno a una velocità controllata di 10°C all'ora fino a raggiungere circa 600°C, quindi raffreddare ad aria fino a temperatura ambiente.
Note chiave:
- La velocità di raffreddamento più lenta aiuta a prevenire la formazione di strutture indesiderate come bainite o perlite con durezza eccessiva.
- La durezza dopo la ricottura è in genere compresa tra 180 e 200 HB.
Differenze chiave nei parametri di ricottura
Sebbene entrambi gli acciai abbiano velocità di raffreddamento in forno simili, i loro intervalli di temperatura di ricottura differiscono a causa degli elementi di lega e delle applicazioni previste.
- Intervallo di temperatura: 1.2379 richiede temperature leggermente più elevate (850–900°C) rispetto a 1.2344 (850–880°C).
- Impatto sull'applicazione: il contenuto più elevato di cromo e carbonio nell'1.2379 richiede un controllo preciso della temperatura per evitare la formazione di reti di carburo, mentre il contenuto di molibdeno e vanadio dell'1.2344 richiede un equilibrio tra morbidezza e stabilità alle alte temperature.
- Lavorabilità dopo la ricottura: l'1.2379 offre una maggiore resistenza all'usura, ma è più difficile da lavorare rispetto all'1.2344, che è più facile da lavorare dopo la ricottura.
Considerazioni pratiche per gli acquirenti industriali
Per i grossisti, i rivenditori e i commercianti di acciaio per utensili , la comprensione del processo di ricottura offre due vantaggi principali:
- Controllo qualità: garantisce che l'acciaio fornito sia nelle corrette condizioni di ricottura dolce, evitando costi di lavorazione aggiuntivi per l'utente finale.
- Assistenza clienti: fornire parametri di ricottura corretti crea fiducia con i produttori di utensili e i partner di produzione.
Gli acquirenti devono sempre verificare:
- Certificato di ricottura o rapporto di prova di durezza
- Coerenza del fornitore nel controllo della temperatura del forno
- Conformità agli standard internazionali (DIN, ASTM, JIS, GB)
Perché scegliere l'acciaio per utensili FCS per 1.2379 e 1.2344
Acciaio per utensili FCS è un fornitore esperto e affidabile, specializzato in acciai per utensili di alta qualità per i mercati globali. I nostri prodotti in 1.2379 e 1.2344 si distinguono per:
- Condizioni di ricottura dolce garantite: tutto l'acciaio viene consegnato in uno stato di ricottura preciso per la massima lavorabilità e il minimo stress.
- Ampio inventario: barre tonde, barre piatte e piastre in diverse dimensioni, pronte per la spedizione immediata.
- Prezzi competitivi per ordini all'ingrosso: tariffe interessanti per grossisti, distributori e commercianti.
- Rigoroso controllo di qualità: ogni lotto viene sottoposto a monitoraggio della temperatura del forno, test di durezza e ispezione metallografica.
- Capacità logistica globale: consegna rapida in Asia, Europa, Medio Oriente e Americhe.
- Supporto tecnico: consulenza specialistica su trattamento termico, lavorazione meccanica e ottimizzazione delle applicazioni.
Scegliendo FCS Tool Steel, gli acquirenti si assicurano non solo un materiale, ma anche un partner affidabile nella catena di fornitura, in grado di soddisfare ordini urgenti e su larga scala.
Conclusione
Sebbene gli acciai per utensili 1.2379 e 1.2344 differiscano per composizione e applicazione, entrambi richiedono una ricottura precisa per garantire lavorabilità, stabilità dimensionale e prestazioni ottimali negli utensili. L'1.2379 offre un'eccezionale resistenza all'usura per le applicazioni di lavorazione a freddo, mentre l'1.2344 eccelle in ambienti ad alta temperatura.
Per gli acquirenti industriali, in particolare grossisti e commercianti, è fondamentale collaborare con un fornitore che comprenda e controlli il processo di ricottura. FCS Tool Steel non solo fornisce acciai 1.2379 e 1.2344 correttamente ricotti, ma garantisce anche prezzi competitivi, consegne globali e competenza tecnica.