
Perkenalkan:
Lembar data seringkali berbohong dengan cara menyembunyikan informasi. Mereka mencantumkan rentang kekerasan standar tetapi gagal memperingatkan Anda bahwa perbedaan hanya 2 HRC dapat menghancurkan cetakan seharga $10,000 di tengah proses produksi. Mengandalkan spesifikasi umum untuk pengerjaan dingin dengan tingkat keausan tinggi tidak hanya berisiko—tetapi juga mengurangi margin keuntungan Anda.
Baik Anda sedang mengatasi masalah pengelupasan tepi pada proses pemotongan atau memerangi kegagalan tekan pada proses penempaan, pilihan kekerasan yang "aman" seringkali merupakan pilihan yang salah. Panduan ini melampaui teori buku teks, memberikan Anda strategi kekerasan spesifik yang mencegah waktu henti yang mahal dan memaksimalkan jumlah siklus dalam lingkungan produksi Anda yang sebenarnya.
1. Kisaran Kekerasan Optimal
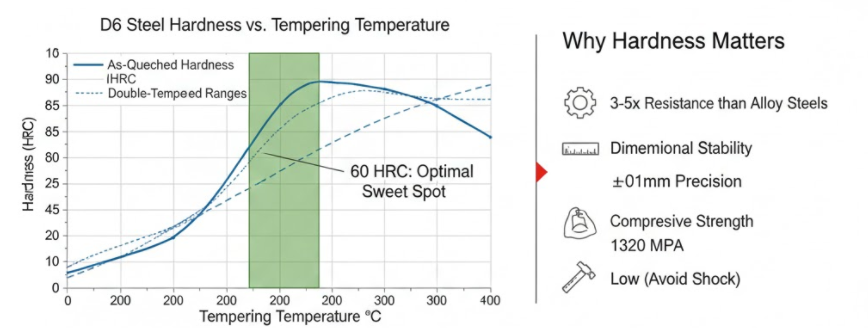
Baja perkakas D6 bekerja paling baik pada kekerasan 58–62 HRC untuk pekerjaan pengerjaan dingin dengan tingkat keausan tinggi . Kisaran kekerasan ini memberikan kinerja karbida terbaik—mencapai kekuatan tekan 2600MPa. Selain itu, Anda mendapatkan ketahanan terhadap retak dan stabilitas yang dibutuhkan cetakan produksi Anda.
Kekerasan terbaik berada pada 60 HRC . Kekerasan ini dicapai melalui proses temper pada suhu 200°C setelah austenitisasi yang tepat. Pada tingkat ini, jaringan karbida D6 bekerja secara maksimal. Anda mendapatkan ketahanan aus yang 3–5 kali lebih baik daripada baja paduan biasa.
1.1 Target Kekerasan Spesifik Aplikasi
Setiap pekerjaan pengolahan dingin membutuhkan pengaturan kekerasan yang berbeda:
- Pukulan dan cetakan kosong Berfungsi dengan baik pada kekerasan 58–62 HRC. Kekerasan karbida mencapai puncaknya di sini. Mata pisau tetap konsisten meskipun terkena jutaan benturan. Mata pisau tetap tajam meskipun digunakan untuk memukul logam keras. Material yang lebih lunak akan menjadi tumpul dalam ribuan siklus.
- Cetakan stempel Tingkatkan sedikit kekerasannya menjadi 58–64 HRC. Ini memberikan masa pakai alat 40% lebih lama dibandingkan baja D2 untuk pekerjaan yang sama.
- Penempaan dingin Tetap pada kekerasan 58–60 HRC. Cetakan menghasilkan lebih dari 100,000 buah tanpa perubahan ukuran.
- Cetakan tempa jatuh Membutuhkan kekerasan 60–62 HRC untuk menangani benturan tinggi yang berulang. Baja D6 yang diberi perlakuan panas pada kisaran ini dapat bertahan lebih dari 300,000 siklus sebelum perlu diganti.
- Pisau geser Bekerja dalam kisaran HRC 58–62 yang sama. Mereka mencapai masa pakai 3–4 kali lebih lama dibandingkan pilihan baja paduan rendah.
- Cetakan stamping tugas berat untuk baja tahan karat Membutuhkan kekerasan yang tepat sebesar 60–62 HRC. Hal ini penting dalam pengerjaan dingin yang berat dan memiliki tingkat abrasi tinggi.”
1.2 Hubungan Suhu Tempering
Suhu tempering mengontrol kekerasan akhir Anda:
- Pemanasan pada suhu 200°C → 61–63 HRC: Menghasilkan kekerasan permukaan maksimum. Terbaik untuk aplikasi gesekan dengan tingkat keausan tinggi di mana benturan minimal.
- PERINGATAN: Hindari suhu 300°C–450°C: Ini adalah Zona Kerapuhan TemperKekerasan mungkin terlihat bagus (58–60 HRC), tetapi ketangguhan internalnya sangat rendah. Menggunakan baja yang ditempa dalam kisaran ini adalah penyebab utama keretakan yang fatal.
- Pemanasan pada suhu 520°C → 58–60 HRC: “Titik Optimal” untuk cetakan tugas berat. Ini memanfaatkan pengerasan sekunder untuk memberikan stabilitas dimensi dan peredaman tegangan yang unggul tanpa mengorbankan kekerasan kerja.
Aturan Penting: Pertahankan suhu di bawah 250°C untuk kekerasan maksimal atau naikkan ke 500°C+ untuk stabilitas. Jangan pernah "mempertahankan" suhu tempering Anda di kisaran 300°C-450°C, atau Anda akan mengalami kegagalan senilai $10,000.
1.3 Karakteristik Kinerja Dalam Rentang yang Ditetapkan
Kisaran 58–62 HRC memberikan manfaat yang jelas:
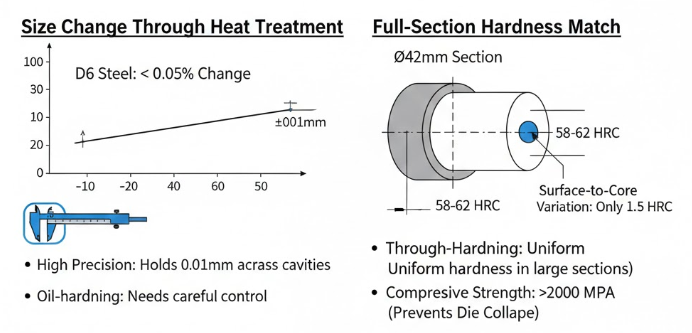
Stabilitas dimensi tetap terjaga . Deformasi perlakuan panas biasanya tetap dalam kisaran 0.1% hingga 0.15%. Hal ini penting untuk cetakan multi-rongga yang membutuhkan presisi 0.01 mm. Pengerasan menyeluruh tetap sangat baik—penampang Ø42 mm hanya menunjukkan variasi 1.5 HRC antara permukaan dan inti setelah perlakuan panas.
Kekuatan tekan mencapai lebih dari 2000 MPa . Ini mencegah cetakan runtuh dan melengkung di bawah beban penempaan yang berat. Jaringan karbida menghalangi pertumbuhan retakan. Sudut cetakan Anda tetap utuh di bawah benturan berulang.
2. Bagaimana Kekerasan Baja D6 Mempengaruhi Masa Pakai Cetakan
Angka kekerasan memengaruhi biaya produksi Anda. Data dari pabrik pengepresan dan bengkel penempaan menunjukkan pola yang jelas. Pengaturan kekerasan baja D6 menentukan berapa lama cetakan Anda bertahan.
2.1 Mekanisme di Balik Masa Pakai Siklus yang Diperpanjang
Pencapaian jumlah siklus tinggi yang disebutkan sebelumnya sepenuhnya bergantung pada bagaimana struktur mikro menangani beban spesifik. Untuk penempaan jatuh , target 60–62 HRC bukanlah sembarang angka; target ini menjamin jaringan karbida cukup padat untuk menahan beban benturan hingga 1320 MPa. Pada tingkat ini, baja tersebut tahan terhadap deformasi plastis yang biasanya merusak cetakan yang lebih lunak.
Dalam penempaan dingin , sedikit penurunan kekerasan menjadi 58–60 HRC merupakan kompromi yang diperhitungkan. Anda mengorbankan sedikit kekerasan permukaan untuk mendapatkan ketahanan terhadap patahan yang diperlukan. Ini mencegah perkakas patah di bawah tekanan pembentukan yang terus menerus dan menghancurkan. Sementara itu, mata pisau geser mengandalkan kisaran kekerasan ini untuk mengubah karbida menjadi perisai abrasi mikroskopis. Struktur ini mencegah "pembulatan tepi" yang memaksa pengasahan ulang dini pada baja paduan standar.
2.2 Perbandingan Baja Perkakas D6 dengan Baja Perkakas D2
Baja D6 mengungguli baja D2 yang populer dalam pekerjaan yang sama. Cetakan stamping yang terbuat dari D6 dengan kekerasan 58–64 HRC bertahan 40% lebih lama daripada cetakan D2 dengan kekerasan yang sama. Struktur karbida yang diperkuat tungsten pada D6 memungkinkan hal ini terjadi. Kandungan tungsten 0.6–1.3% menjaga karbida tetap stabil dan membuat struktur butiran lebih halus daripada yang dapat dicapai oleh D2.
Peralatan broaching untuk industri kedirgantaraan menunjukkan peningkatan yang sama. Peralatan D6 dengan kekerasan 60–62 HRC memberikan masa pakai 40% lebih lama daripada baja perkakas standar dalam pengerjaan paduan titanium dan nikel yang keras. Jaringan karbida yang padat mampu menahan keausan berat yang dihasilkan oleh material kedirgantaraan ini.
2.3 Kompromi Ketangguhan
Perlakuan panas hingga 58–62 HRC memiliki konsekuensi: ketangguhan turun 50% dibandingkan dengan kondisi anil . Baja D6 yang telah dianil memiliki kekerasan sekitar 225 Brinell (sekitar 20–25 HRC) dengan ketangguhan penuh. Jika dipanaskan hingga 60 HRC, ketahanan terhadap benturan akan berkurang setengahnya.
Ini menjelaskan mengapa D6 sangat cocok untuk pekerjaan dengan keausan tinggi dan beban konstan, tetapi gagal dalam kondisi beban kejut. Cetakan progresif yang mencetak lembaran logam mengalami keausan bertahap dan konstan. Palu jatuh dengan benturan tiba-tiba dapat menyebabkan alat retak. Sesuaikan pilihan kekerasan Anda dengan bagaimana alat tersebut menerima beban.
2.4 Sifat-Sifat yang Memperpanjang Umur
Kekuatan tekan D6 sebesar 2600 MPa pada kekerasan kerja mencegah kerusakan cetakan akibat beban penempaan yang membengkokkan material yang lebih lunak. Modulus elastisitas 190–210 GPa (biasanya 194 GPa) meminimalkan pembengkokan alat selama siklus pembentukan. Pembengkokan yang lebih sedikit memberi Anda kendali yang lebih ketat atas dimensi di seluruh proses produksi.
Pengerasan menyeluruh sangat penting di sini. Penampang cetakan Ø42 mm hanya menunjukkan perbedaan 1.5 HRC dari permukaan hingga inti setelah perlakuan panas yang tepat. Kekerasan yang merata ini menghilangkan titik-titik tegangan internal yang menyebabkan keretakan dini. Cetakan Anda berkinerja sama di seluruh penampangnya, bukan hanya di permukaan.
2.5 Bagaimana Proses Pemesinan Mempengaruhi Masa Pakai
Keausan pahat meningkat pesat pada kecepatan pemotongan 70–90 m/menit selama pemesinan D6. Gaya pemotongan meningkat tajam pada rentang kecepatan yang sama. Laju umpan dan kedalaman pemotongan yang lebih tinggi memperburuk keadaan. Hal ini menyebabkan lebih banyak kerusakan permukaan dan gaya pemotongan yang lebih tinggi. Keausan akibat gesekan dan lengket mendominasi sepanjang masa pakai D6. Ketahui pola-pola ini untuk memprediksi kebutuhan perawatan dan waktu penggantian.
3. Baja D6: Stabilitas Ukuran dan Kekerasan yang Merata
Cetakan presisi membutuhkan lebih dari sekadar permukaan yang keras. Material harus mempertahankan ukurannya selama perlakuan panas. Material tersebut juga harus memiliki kekerasan yang sama dari permukaan hingga ke tengah. Baja D6 memenuhi kedua hal tersebut.
3.1 Perubahan Ukuran Melalui Perlakuan Panas
Baja D6 mengalami perubahan kurang dari 0.05% setelah pengerasan dan penemperan . Stabilitas ini mengungguli baja yang dikeraskan permukaannya dalam pekerjaan pengerjaan dingin presisi. Cetakan fineblanking Anda mempertahankan ukuran rongganya tetap rapat sepanjang siklus perlakuan panas. Peralatan progresif besar juga melakukan hal yang sama.
Pengerasan dengan oli menyebabkan perubahan ukuran yang lebih besar daripada pengerasan udara pada baja D2. Anda harus mengontrol laju pendinginan dan suhu dengan hati-hati. Peralatan dengan toleransi ketat membutuhkan pengawasan proses yang cermat. Ketahanan aus D6 yang unggul datang dengan harga: perhatian ekstra selama perlakuan panas.
Cetakan yang beroperasi pada kekerasan 58–64 HRC menunjukkan distorsi minimal. Ini berarti lebih sedikit toleransi penggerindaan material. Anda menghemat waktu pemesinan. Selain itu, cetakan multi-rongga mempertahankan presisi 0.01 mm antar rongga setelah perlakuan panas. Setiap rongga bekerja dengan cara yang sama di seluruh set cetakan.
3.2 Pencocokan Kekerasan Seluruh Bagian
Baja D6 mengeras sepenuhnya hingga ke bagian yang tebal. Kandungan kromium dan karbon yang tinggi menciptakan kemampuan pengerasan yang kuat. Ini mengalahkan baja D3 pada penampang besar. Baja D3 sering kehilangan kekerasan intinya.
Sebagian besar material mencapai kekerasan 55–62 HRC secara seragam di seluruh bagiannya . Cetakan berdiameter Ø42 mm hanya menunjukkan perbedaan 1.5 HRC dari permukaan hingga inti. Bagian yang lebih tebal mempertahankan kesesuaian ini lebih baik daripada yang dapat dicapai oleh D3. Celah permukaan-ke-inti yang lebih kecil menghilangkan titik-titik tegangan internal yang memicu retakan.
Pengerasan menyeluruh ini memberikan kekuatan tekan 1320 MPa di seluruh badan cetakan. Bukan hanya di permukaan. Dukungan internal sesuai dengan kekuatan eksternal. Cetakan tahan terhadap pembengkokan dan kerusakan di bawah beban penempaan yang berat.
3.3 Pengendalian Suhu Tempering untuk Kekerasan yang Merata
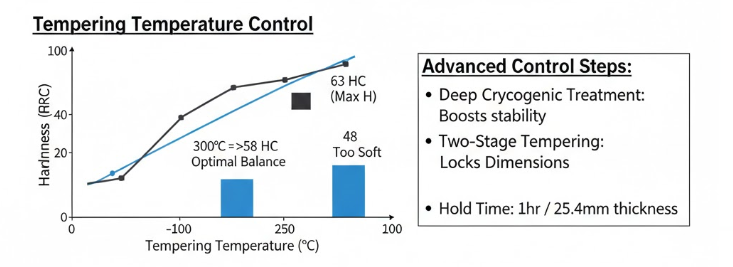
Proses tempering ganda dengan pendinginan suhu ruangan di antara setiap siklus menciptakan kekerasan yang merata. Jadwal tempering mengontrol sebaran kekerasan akhir Anda:
- Pemanasan pada suhu 100°C → 63 HRC (kekerasan maksimum, penghilangan tegangan minimal)
- Pemanasan pada suhu 300°C → Di atas 58 HRC (ketahanan aus yang baik tetap terjaga)
- Tempering 500–600°C → 55–62 HRC (keseimbangan terbaik antara kekerasan dan kesesuaian)
- Pemanasan pada suhu 600°C → 48 HRC (terlalu lunak untuk penggunaan dengan tingkat keausan tinggi)
Waktu penahanan sangat penting : Berikan waktu 1 jam per 25.4 mm ketebalan penampang selama proses temper. Ini menyeimbangkan suhu di seluruh cetakan. Proses temper yang terburu-buru akan menciptakan celah kekerasan yang mengurangi masa pakai.
3.4 Langkah Kontrol Lanjutan
Perlakuan kriogenik dalam setelah pendinginan menstabilkan karbida dan meningkatkan kesesuaian kekerasan. Langkah opsional ini meningkatkan stabilitas ukuran pada kekerasan kerja 60–62 HRC. Siklus dingin mengubah austenit yang tertahan menjadi martensit di seluruh penampang.
Pendinginan suhu tinggi yang diikuti dengan perlakuan kriogenik memberikan perpaduan terbaik antara kekuatan dan ketangguhan. Jaringan karbida yang terbentuk selama austenitisasi tetap stabil. Perlakuan dingin yang menyusul menghilangkan titik-titik lunak. Hal ini dilakukan tanpa menciptakan tegangan internal baru.
Amati perubahan ukuran selama proses berlangsung. Targetkan perubahan ukuran kurang dari 0.05% dalam rentang kerja 58–62 HRC . Kontrol ketat ini mengurangi tingkat barang cacat. Ini juga menghilangkan pengerjaan ulang pada perkakas jadi.
3.5 Dampak Ukuran Seksi pada Pertandingan
Kemampuan pengerasan D6 mampu menangani bagian yang besar dengan baik. Namun, ukuran yang lebih tebal masih berisiko mengalami ketidaksesuaian inti-permukaan yang lebih tinggi tanpa kontrol yang tepat. Sesuaikan laju pendinginan Anda dengan ketebalan bagian. Cetakan yang lebih besar membutuhkan pendinginan yang lebih lambat dan terkontrol. Ini mencegah kesenjangan kekerasan antara permukaan dan inti.
Struktur karbida kromium-karbon yang tinggi mendorong kesesuaian HRC 60–62 dari permukaan hingga inti. Karbida ini menyebar selama proses austenitisasi. Pendinginan yang tepat mempertahankan penyebaran ini melalui perubahan menjadi martensit.
4. Keterbatasan & Bahan Alternatif
Meskipun D6 menawarkan ketahanan aus yang luar biasa pada 60 HRC, struktur karbida yang padat menjadi kelemahan dalam kondisi tertentu. Jika aplikasi Anda sesuai dengan skenario ini, D6 kemungkinan akan gagal sebelum waktunya karena keterbatasan kekerasan. Pertimbangkan alternatif berikut sebagai gantinya:
- Guncangan Berdampak Tinggi (Palu Jatuh)
Masalah: Pada kekerasan 60–62 HRC, karbida D6 terlalu rapuh (Izod < 28 J) dan hancur akibat benturan tiba-tiba.
Pilihan yang Lebih Baik: Baja Perkakas S7. Ini memberikan ketahanan terhadap guncangan yang unggul pada kisaran HRC yang lebih rendah, yaitu 54–56. - Operasi di Atas 300°C (Penempaan Panas)
Masalah: Panas merusak kekerasan kerja baja D6. Paparan suhu 600°C menurunkan kekerasan hingga menjadi 48 HRC yang tidak berguna.
Pilihan yang Lebih Baik: Baja Kerja Panas H13Material ini mempertahankan integritas struktural dan kekerasan hingga suhu 550°C. - Beban Lateral yang Tidak Terduga
Masalah: Struktur kaku pada HRC 58+ tidak memiliki daktilitas; struktur tersebut patah alih-alih melentur saat diberi beban samping.
Pilihan yang Lebih Baik: Baja Perkakas A2Produk ini menawarkan keseimbangan yang lebih aman antara ketangguhan dan stabilitas untuk lingkungan dengan beban campuran.
5. Matriks Keputusan Teknik untuk Pemilihan Kekerasan Baja D6
Aplikasi cetakan Anda menentukan target kekerasan Anda. Tiga faktor yang memengaruhi keputusan ini adalah: intensitas keausan, frekuensi benturan, dan ketebalan penampang. Setiap kombinasi mengarah ke rentang kekerasan spesifik dalam jendela kerja D6 sebesar 58–64 HRC.
5.1 Kerangka Pengambilan Keputusan berdasarkan Kondisi Beban
| Kondisi Pemuatan | Kekerasan Target | Strategi Utama | Aplikasi Ideal |
|---|---|---|---|
| Pakaian Murni (Dampak Minimal) |
60–64 jam | Maksimalkan kekerasan permukaan untuk menjaga dimensi rongga tetap rapat terhadap gesekan geser. |
|
| Kondisi Campuran (Keausan + Benturan) |
58–62 jam | Mengorbankan sedikit kekerasan untuk mendapatkan ketahanan terhadap patahan dan mencegah keretakan. |
|
| Dominan Dampak (Guncangan Berat) |
❌ Hindari D6 | Jangan gunakan. Struktur karbida retak akibat benturan (Izod < 28 J). |
|
Langkah Selanjutnya: Menerapkan Matriks Ini
Jangan menebak-nebak—audit kegagalan Anda terlebih dahulu. Lihatlah tempat sampah sisa material Anda. Jika Anda melihat tepi yang terkelupas pada pekerjaan "Kondisi Campuran", kemungkinan Anda terlalu memaksakan batas atas 62 HRC—turunkan ke 58 HRC. Sebaliknya, jika dimensi bergeser di awal proses "Keausan Murni", Anda memiliki ruang untuk memaksakan lebih jauh. Ambil target spesifik dari tabel ini dan tulis dengan jelas pada pesanan pembelian perlakuan panas Anda. Permintaan yang samar-samar akan menghasilkan hasil yang umum; target yang tepat akan memberikan masa pakai alat yang maksimal.
5.2 Persyaratan Ukuran Penampang dan Keseragaman Kekerasan
Bagian cetakan yang besar membutuhkan perhatian pada distribusi kekerasan. Baja D6 mengeras lebih baik melalui bagian yang tebal dibandingkan baja D3 , tetapi hukum fisika tetap berlaku. Silinder Ø42 mm menunjukkan 59.3 HRC di permukaan dan 57.8 HRC di bagian intinya. Hanya variasi 1.5 HRC. Keseragaman ini mencegah titik tegangan internal yang memicu retakan.
Untuk bagian dengan diameter kurang dari 50 mm , targetkan kekerasan operasional Anda secara langsung. Pengerasan menyeluruh memberikan sifat yang konsisten dari permukaan hingga ke tengah.
Untuk penampang dengan ketebalan lebih dari 50 mm , pertimbangkan satu poin HRC lebih tinggi di permukaan. Ini mengimbangi sedikit kelembutan inti. Perlakuan kriogenik dalam setelah pendinginan mempersempit celah ini lebih jauh. Siklus dingin mengubah austenit yang tertahan di seluruh penampang, bukan hanya di permukaan.
5.3 Batas Paparan Suhu
Suhu operasi membatasi kekerasan maksimum yang bermanfaat. D6 mempertahankan kinerja yang stabil di bawah 300°C. Melebihi suhu ini, kekerasan akan menurun. Protokol perlakuan panas Anda tidak akan berpengaruh. Pada 500°C, cetakan yang dikeraskan hingga 62 HRC melunak menjadi 56 HRC. Pada 600°C, kekerasannya turun drastis menjadi 48 HRC. Terlalu lunak untuk penggunaan dengan tingkat keausan tinggi.
Cetakan yang mengalami paparan panas sesekali selama produksi tetap berada pada kisaran 58–60 HRC. Memulai dengan kekerasan yang lebih rendah memberi Anda margin terhadap pelunakan. Operasi pembengkokan pelat baja elastis (kandungan karbon 0.65–0.80%) menentukan 60–62 HRC. Suhu proses tetap terkontrol di sini.
Kesimpulan
Jangan anggap kekerasan D6 hanya sebagai saran. Untuk mendapatkan peningkatan masa pakai alat sebesar 40–60% yang ditawarkan baja ini, Anda harus mencapai titik optimal 58–62 HRC. Jika lebih rendah, Anda akan kehilangan daya tahan ketajaman; jika lebih tinggi, Anda berisiko mengalami patahan yang fatal.
Nilai sebenarnya terletak pada ketelitian: sesuaikan kekerasan target Anda dengan mode kegagalan spesifik Anda—keausan atau benturan. Gunakan matriks di atas untuk menentukan spesifikasi perlakuan panas Anda, bukan menebaknya. Dalam pengerjaan dingin berisiko tinggi, perbedaan antara proses yang menguntungkan dan cetakan yang hancur seringkali hanya 2 HRC. Pilihlah dengan bijak.