
Zatražite ponudu za alatni čelik DIN 1.2344 od deset dobavljača i vjerojatno ćete vidjeti razlike u cijenama od 20% ili čak i više. Na papiru, kvaliteta i dimenzije mogu izgledati potpuno isto. Pa zašto onda ta ogromna razlika?
U proizvodnji specijalnih čelika ne postoji nešto poput čarobnog popusta. Pad cijene od 20% gotovo uvijek znači kompromisnu kemiju, preskočene korake proizvodnje ili ublažavanje ograničenja kvalitete. Naravno, jeftinija šipka izgleda dobro kada stigne. Ali kada taj jeftini čelik pukne tijekom toplinske obrade ili matrica pukne usred proizvodnje, rezultirajući financijski zahtjevi odmah će izbrisati sve početne uštede materijala.
Kao proizvođač, FCS Tool Steel analizira šest stvarnih metalurških i procesnih čimbenika koji utječu na ove razlike u cijeni od 1.2344. Točno poznavanje onoga što plaćate jedini je način da zaštitite svoje projekte izrade alata od skupih kvarova.

1. Kemijski sastav i razlike između standarda
DIN 1.2344 definira dopušteni raspon sastava, a ne jedan fiksni kemijski sastav. Dva mlina mogu biti u skladu s istim standardom, a istovremeno isporučivati različite analize topline.
|
Element |
Tipični raspon (tež.%) |
Glavni doprinos |
|---|---|---|
|
C |
0.35-0.42 |
Tvrdoća, čvrstoća, stvaranje karbida |
|
Cr |
4.80-5.50 |
Prokaljivost, otpornost na oksidaciju |
|
Mo |
1.20-1.50 |
Vruća čvrstoća, otpornost na temperiranje |
|
V |
0.90-1.10 |
Karbidi otporni na habanje, kontrola rasta zrna |
|
Si |
0.80-1.20 |
Deoksidacija, ponašanje pri popuštanju |
|
Mn |
0.25-0.50 |
tvrdoće |
|
P, S |
≤0.030 svaki |
Kontrola nečistoća |
Referentne vrijednosti. Potvrdite primjenjivo standardno izdanje prije nego što ih upotrijebite kao ugovorna ograničenja.
Alatni čelici DIN 1.2344, ASTM H13 , JIS SKD61 i GB 4Cr5MoSiV1 pripadaju istoj obitelji alatnih čelika za vruću obradu s 5% kroma, ali njihove specifikacije nisu identične. Dok DIN 1.2344 propisuje molibden (Mo) od 1.20–1.50%, neki alternativni standardi dopuštaju pad od čak 1.10%.
Molibden i vanadij su skupe ferolegure. U industriji je javna tajna: kako bi ponudile primamljivih 20% popusta, neke tvornice namjerno ciljaju na apsolutnu minimalnu granicu od 1.10% Mo kako bi smanjile troškove sirovina. Tehnički zadovoljavaju „ekvivalentnu“ specifikaciju, ali ova jeftinija formulacija drastično smanjuje granicu razvlačenja čelika na visokim temperaturama i otpornost na toplinski umor.
Provjera kupca: Usporedite važeći standard i stvarnu analizu topline na MTC-u, ne samo naziv klase. Zatražite rezultate OES-a za C, Si, Mn, Cr, Mo, V, P, S i Ni.
2. Put taljenja: Konvencionalni vs. ESR vs. EFS
Različiti metalurški postupci stvaraju potpuno različite razine čistoće, unutarnje strukture i, u konačnici, troškova. 1.2344 općenito dolazi u tri različite razine.
|
Ruta |
Okvirni višekratnik troškova |
Okvirna cijena |
Ključne karakteristike |
|---|---|---|---|
|
EF/EAF + LF + VD |
1.0–1.3x |
2–6 USD/kg |
Standardna kontrola plina, osnovne performanse |
|
1.4–2.2x |
4–12 USD/kg |
S ≤0.005%, minimalne inkluzije, poliranje do zrcala |
|
|
EFS |
Ovisno o procesu |
Premium u odnosu na konvencionalno |
AS6 regularna, AS1–AS3 premium struktura zrna |
Višekratnici troškova i rasponi cijena su indikativne tržišne reference. Stvarne cijene ovise o dimenzijama, uvjetima isporuke i količini.
Konvencionalni EF+VD čelik dobro funkcionira za opću izradu alata. Ali ako vaš projekt zahtijeva visokokvalitetno poliranje do zrcala, ESR (elektrotroska ponovno taljenje) je praktična nadogradnja. Sekundarno ponovno taljenje dramatično poboljšava kontrolu uključaka i smanjuje sumpor na 0.005% ili manje.
Zabluda o EFS-u
Što ako vašem kalupu treba maksimalna otpornost na toplinski umor i pucanje? Tu nastupa EFS (Extra Fine Structure) .
Razjasnimo uobičajenu zabludu: EFS nije samo još jedna vrsta peći za taljenje. To je zapravo rigorozna mehanička i termička metodologija.
-
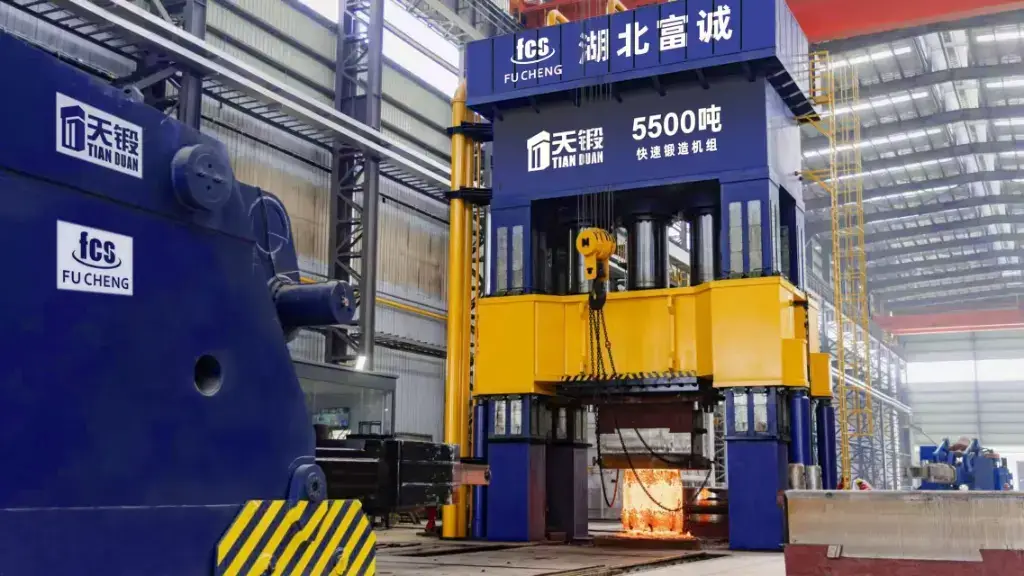
Proces: Postizanje pravog EFS-a zahtijeva teško višesmjerno kovanje - često korištenje masivne opreme poput preše od 5,500 tona - u kombinaciji s produljenim ciklusom sfernog žarenja.
-
Razlika u veličini zrna : Ovaj masivni mehanički napor fizički drobi grube dendritične strukture. Dok standardni žareni blok 1.2344 može imati grubu veličinu zrna AS9, pravi EFS proces pročišćava je do AS6 ili bolje. Naše vrhunske EFS obrade čak dosežu ultrafinu strukturu od AS1 do AS3.
Da, povezivanje teške kovačke preše i dulji rad peći povećava troškove proizvodnje. Ali rezultirajuća strukturna gustoća apsolutno mijenja pravila igre za kalupe za lijevanje pod visokim tlakom.
Provjera kupca: Nemojte prihvatiti "EFS" samo kao nejasnu marketinšku oznaku u ponudi. Zahtijevajte specifičnu definiciju procesa proizvođača i tražite metalografski dokaz veličine zrna.
3. Stanje isporuke i toplinska obrada

Uvjeti isporuke mijenjaju i kupovnu cijenu i obradu koja je preostala kupcu.
|
Stanje |
Obrada |
Implikacija troškova |
|---|---|---|
|
Žarena, crna površina |
prekaljivanje |
Niži troškovi završne obrade; strojevi kupca i toplinska obrada |
|
Žarenog, oguljenog |
Žarenje + uklanjanje površine |
Dodatna strojna obrada, gubitak materijala 3–5% |
|
Tokarena ili brušena |
Precizna obrada |
Crna traka na h8 završnoj obradi tla dodaje 25–60% |
|
Kaljenje + otpuštanje |
Okvirna premija od 20–40% u odnosu na žareno |
Premija Q&T temelji se na podacima javne nabave za 4140/42CrMo i treba je tretirati kao indikativnu referencu.
Ako toplinsku obradu prepustite vanjskim suradnicima, objavljene cijene usluge pokazuju kaljenje i otpuštanje po cijeni od otprilike 2 USD/kg plus minimalna naknada, iako se cijene razlikuju ovisno o regiji i pružatelju usluga. Vakuumska toplinska obrada obično je skuplja.
Žarena tvar se lako obrađuje, ali i dalje zahtijeva kaljenje, popuštanje, ravnanje i ublažavanje naprezanja. Žarena tvar smanjuje naknadnu toplinsku obradu, no veća tvrdoća brže troši alate za rezanje i povećava troškove brušenja ili erozije. Usporedite ukupne troškove, a ne cijenu na naljepnici.
Provjera kupca: Navedite tvrdoću prilikom isporuke, stanje površine, dimenzijsku toleranciju i je li uključena toplinska obrada ili strojna obrada.
4. Postupak oblikovanja: Vruće valjano vs. teško kovano
Oblik i postupak oblikovanja pomiču osnovnu liniju troškova prije nego što se u raspravu uđu kemija ili toplinska obrada.
|
Proizvod |
Višestruka cijena u odnosu na crnu toplo valjanu okruglu šipku |
|---|---|
|
Crna toplo valjana okrugla šipka |
1.00x |
|
Ravna šipka |
1.05–1.20x |
|
Ploča |
1.10–1.35x |
|
Blok / kovani gredica |
1.20–1.60x, složeni oblici 1.8–2.5x |
|
Brušena / polirana šipka |
1.25–1.60x |
|
Precizno tokarena šipka (TGP) |
1.40–2.00x |
Ovi multiplikatori su indikativne referentne vrijednosti za potrebe usporedbe, a ne fiksni tržišni omjeri.
Postupak oblikovanja uvelike ovisi o veličini koja vam je potrebna. Vruće valjane šipke idealne su za manje promjere (obično ispod Φ90 mm). Proizvodnja je brza i isplativa. Međutim, valjanje ne pruža dovoljan omjer redukcije za uklanjanje središnje poroznosti u težim profilima.
Za velike dimenzije (Φ100 mm i više) i teške module, apsolutno su vam potrebni teški kovani blokovi. Koristimo masivnu hidrauličnu prešu od 5,500 tona za višesmjerno kovanje kako bismo doslovno zdrobili grube dendritične strukture. To jamči visoku gustoću jezgre i izotropiju. Naravno, amortizacija teške opreme i troškovi energije čine kovani čelik skupljim od valjanog čelika.
Kada se radi o nestandardnim velikim promjerima (250–450 mm), slobodno kovanje ili valjanje prstenova mogu povećati cijene za 25–80% u odnosu na kataloške veličine. Također, ne zaboravite na dodatak za obradu: grubo tokarenje zauzima 0.75–1.50 mm po strani, što rezultira ukupnim gubitkom materijala od 3–8% od rezanja i obrezivanja krajeva.
Provjera kupca: Uvijek usporedite isporučene dimenzije, rutu oblikovanja i korisnu težinu materijala. Pazite da cijene narudžbi određujete na temelju težine sirovog komada plus neizbježnog gubitka pri obradi.
5. Ultrazvučno ispitivanje i klase prihvatljivosti
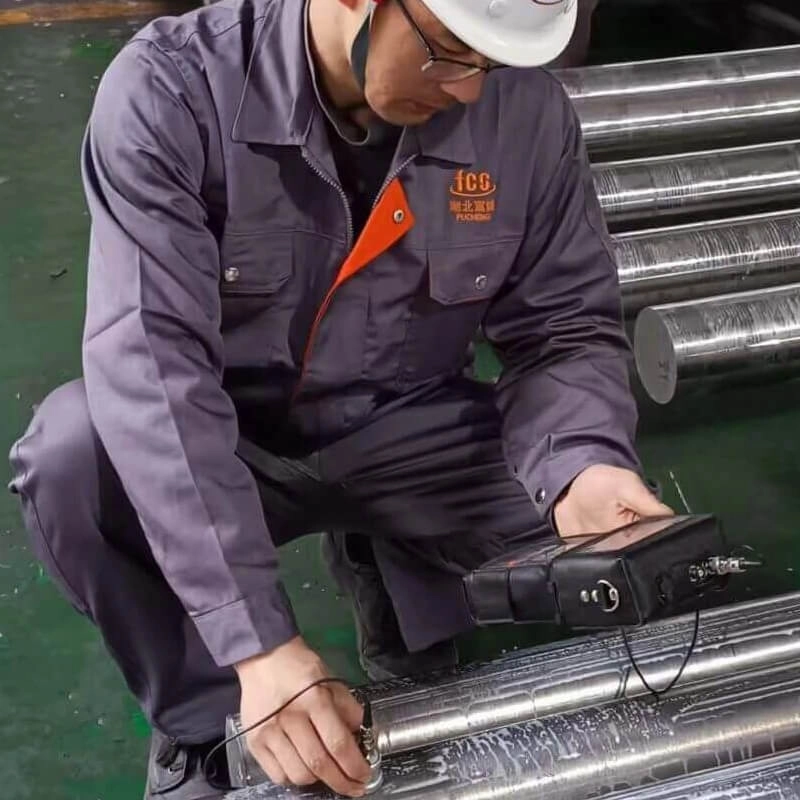
Ultrazvučno ispitivanje otkriva unutarnje diskontinuitete. „100% UT testirano“ ne definira razinu prihvatljivosti. Također se moraju navesti standard, izdanje i kriteriji prihvatljivosti.
|
Pokretač troškova |
|
|---|---|
|
C/c |
Osnovno prihvaćanje; niži rizik od evaluacije i odbijanja |
|
D/d |
Stroži kriteriji; veći rizik od ocjenjivanja i odbijanja |
|
I/I |
Najviša kontrola procesa; najveći rizik od odbacivanja |
Viši UT razredi zahtijevaju strožu evaluaciju i stvaraju veći rizik od neusklađenog materijala. Dodatna evaluacija, segregacija, snižavanje kvalitete ili odbacivanje povećavaju troškove. UT na velikim profilima ili otkivcima dodaje okvirnih 50–300 USD po komadu ili otprilike 1–5% vrijednosti materijala. Cijena ovisi o dimenzijama proizvoda, proizvodnom postupku, stvarnoj unutarnjoj kvaliteti i određenim kriterijima prihvaćanja.
Provjera kupca: Navedite izdanje iz rujna 1921., točnu klasu prihvaćanja, oblik proizvoda i potrebno UT izvješće.
6. Sprječavanje miješanja vrsta i pakiranje za izvoz
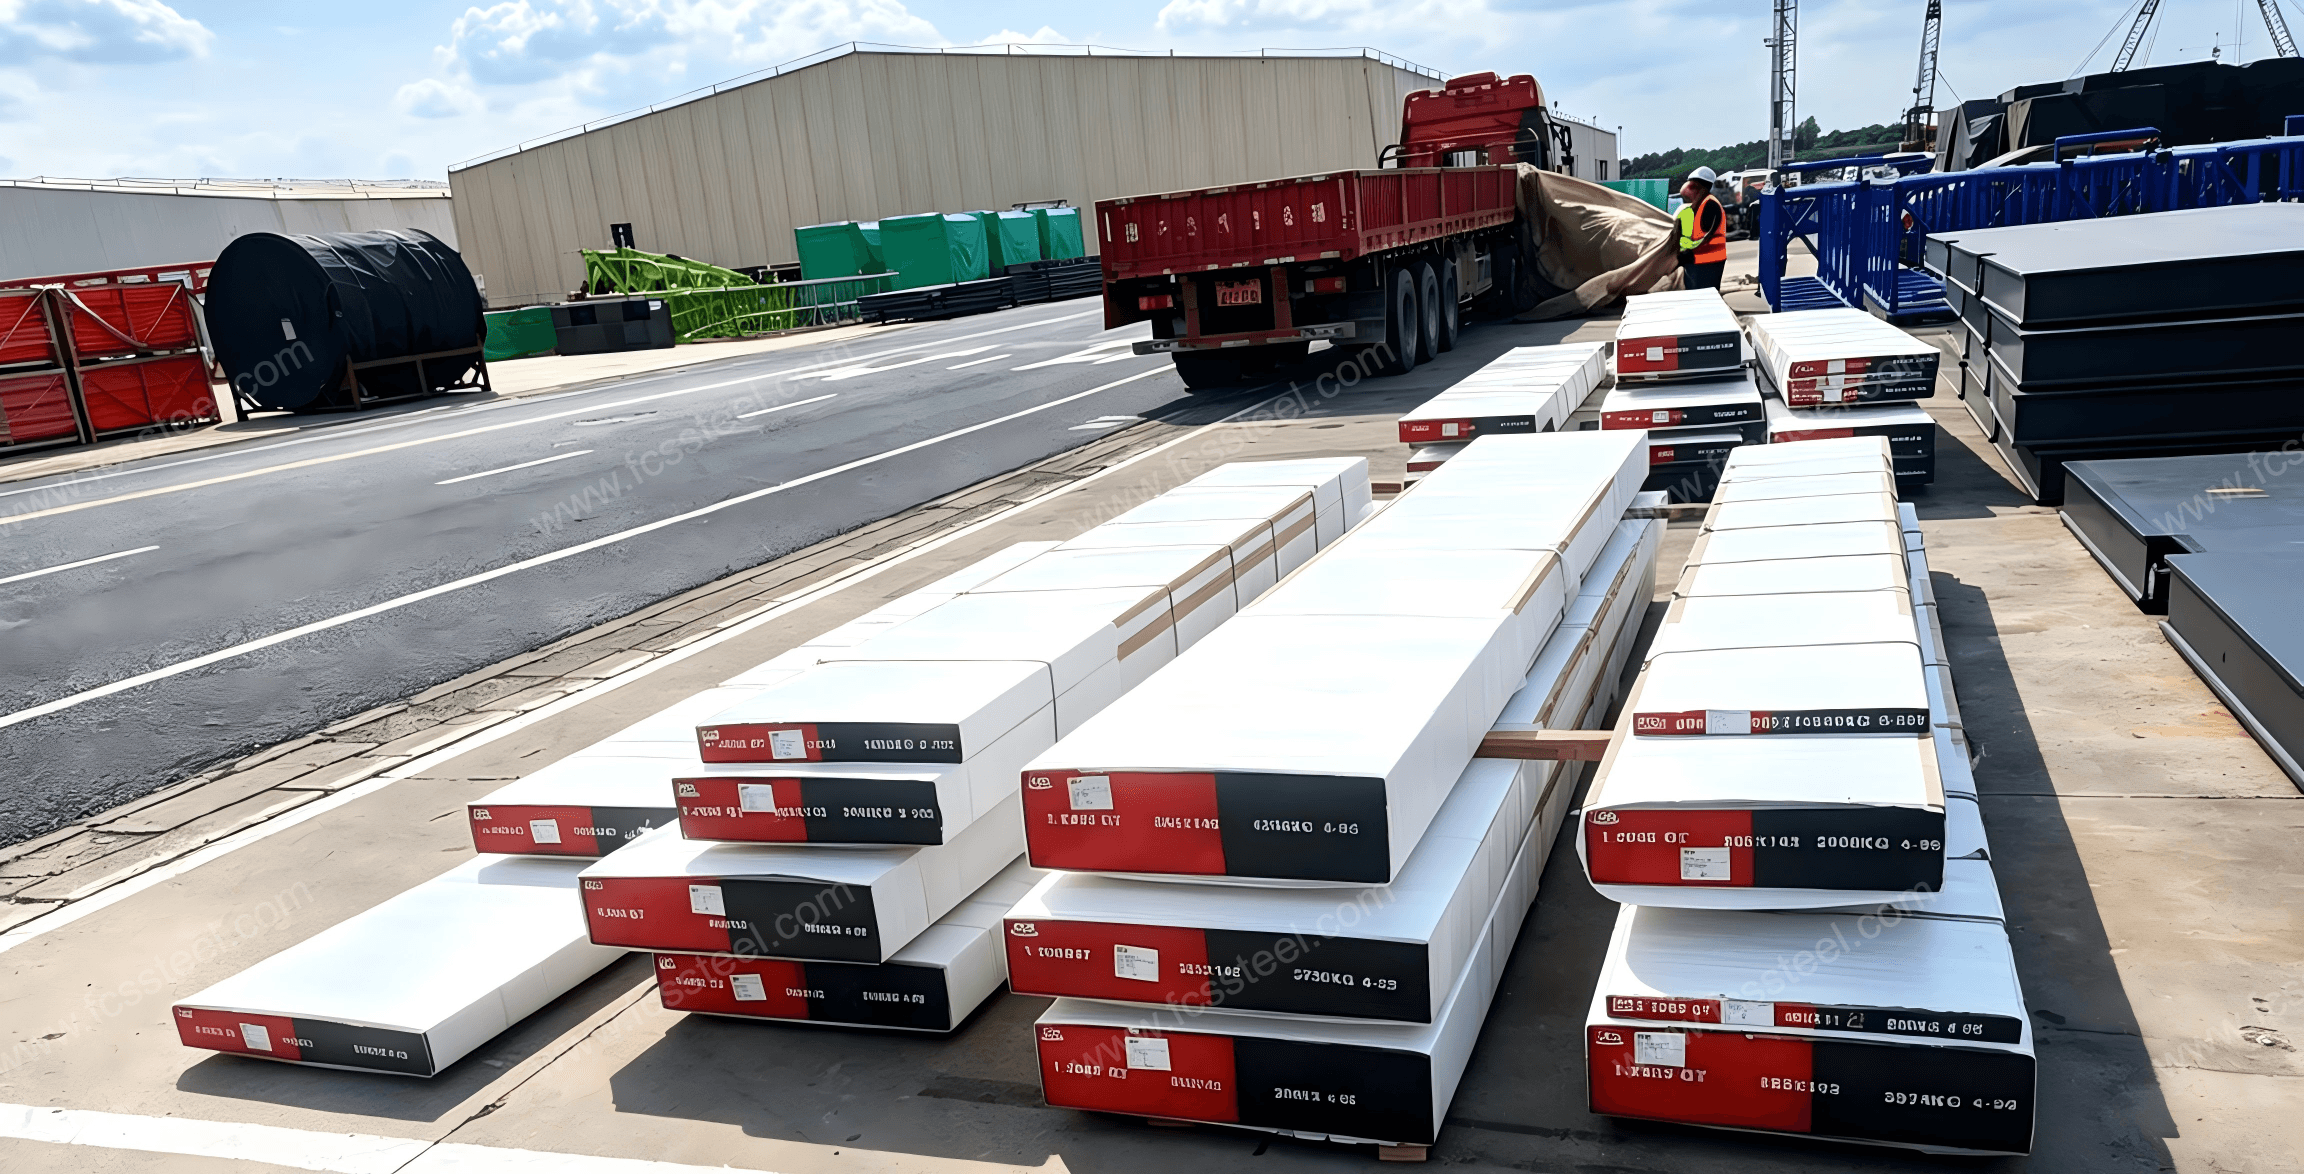
Ovaj faktor često ostaje nezapažen sve dok se ne pojavi problem.
|
Stavka |
Što pokriva |
Okvirni utjecaj na troškove |
|---|---|---|
|
PMI provjera |
Ponovno ručno XRF ispitivanje prije opterećenja; čelik usklađen s brojem topline i MTC-om |
Po toplini, seriji ili komadu, ovisno o opsegu |
|
EN 10204 3.1 MTC i sljedivost |
Kemijska analiza, zapisi inspekcije, lanac toplinskih brojeva |
Dodaje 1–3%; veći opseg 2–8% |
|
OES i ispitivanje tvrdoće |
Provjera ugljika od strane OES-a; provjere tvrdoće na licu mjesta |
OES 50–200 USD po zagrijavanju; tvrdoća 20–100 USD po šarži |
|
VCI/VPCI pakiranje i vezivanje |
Folija protiv hrđe, kodiranje završnih boja, bojanje sa šest strana, čelična traka |
Ambalaža dodaje 1–4% |
Prekinuti lanac sljedivosti znači necertificirani materijal. OES može provjeriti sadržaj ugljika, dok ručni XRF općenito ne može adekvatno potvrditi ugljik za potpunu provjeru kvalitete H13. Potvrdite opseg certifikata, sljedivost, učestalost inspekcije, zahtjeve za pakiranje, količinu i raspored isporuke.
Komercijalni čimbenici koji utječu na ponude
Tehničke specifikacije su samo dio cijene. Poslovni uvjeti su također važni:
-
Količina narudžbe: Veće narudžbe mogu smanjiti troškove rukovanja i obrade jedinica.
-
Raspoloživost zaliha: Standardne veličine iz postojećih zaliha mogu biti ekonomičnije od proizvodnje po narudžbi.
-
Vrijeme isporuke: Hitno raspoređivanje može utjecati na troškove proizvodnje i logistike.
-
Incoterms i prijevoz tereta: Ponude EXW, FOB, CIF i DAP pokrivaju različite raspone troškova.
Za distributere i dioničare, usporedite istu klasu, dimenzije, uvjete isporuke, opseg inspekcije, količinu i uvjete isporuke. U suprotnom, razlika u cijeni može odražavati različite proizvode ili usluge, a ne različitu kvalitetu čelika.
Zašto nabavljati izravno od FCS Tool Steel-a?
Proizvodimo čelik. Hubei Fucheng Special Steel Co., Ltd. (FCS) opskrbljuje globalne dioničare i industrijske kupce iz našeg teškog proizvodnog pogona od 40,000 m² u Huangshiju u Kini od 2007. godine.
-
TÜV-certificirana kvaliteta: Posjedujemo revidirani TÜV NORD ISO 9001:2015 sustav. Za svaku seriju dobivate točnu sljedivost broja topline i provjerljiv EN 10204 3.1 MTC.
-
Pravi proizvodni kapacitet: Održavamo godišnji kapacitet od 25,000 tona, s 5,000 tona gotovih proizvoda na našem skladištu za brže vrijeme obrade.
-
Teški kovački mišići: Naša hidraulična kovačka preša od 5,500 tona obrađuje konsolidaciju velikih blokova i višesmjerno kovanje potrebno za vrhunski materijal ekstra fine strukture (EFS).
-
Prilagođene rute taljenja: Bez obzira na to trebaju li vašem projektu standardni EF+LF+VD ili ultra čisti ingoti iz naših šest namjenskih ESR peći, izrađujemo čelik koji odgovara vašoj primjeni.
Isporučujemo pune kontejnerske utovare (FCL) čelika za kalupe 1.2344/H13, 1.2379/D2, SKD11, SKD61 i drugih čelika za kalupe na globalno tržište.
Zatražite izravnu ponudu od tvornice bez posredničkih marži. Posjetite fcssteel.com i pošaljite našem tehničkom timu svoje zahtjeve, uključujući vrstu, dimenzije, uvjete isporuke i UT opseg. Cijenu vaše narudžbe odredit ćemo na temelju tih specifikacija.
Zaključak: Pametno nabavljanje čelika 1.2344
Potraga za apsolutno najnižom ponudom za alatni čelik 1.2344 često dugoročno košta više zbog neočekivanog kvara alata, dodatnog vremena obrade ili nedosljednih serija. Ali ne morate platiti puno novca za ESR pretapanje ili prekomjerno testiranje ako vaša primjena alata to ne zahtijeva.
Pametno nabavljanje zahtijeva da znate što plaćate. Viša cijena ima smisla kada donosi opipljivu vrijednost vašoj proizvodnoj liniji, poput strože kontrole kemije, precizne obrade koja štedi sate vremena pripreme ili strogih UT inspekcija prije glodanja.
Za kupce na veliko i distributere, usporedba cijena zahtijeva usporedivu osnovu: ekvivalentan materijal, odgovarajuće uvjete isporuke i iste dokaze o kvaliteti.
Spremni za transparentnu ponudu?
Ako ste umorni od misterioznih razlika u cijenama i nejasnih odgovora dobavljača, surađujte s partnerom koji razumije vaše tehničke potrebe. FCS Tool Steel vam pomaže pronaći najisplativiji proizvodni put za vaš projekt.
Pošaljite svoje specifične zahtjeve za 1.2344/H13 našem tehničkom timu već danas. Uključite potrebne dimenzije, uvjete isporuke i UT specifikacije, a mi ćemo vam pružiti jasnu i konkurentnu ponudu bez skrivenih iznenađenja.