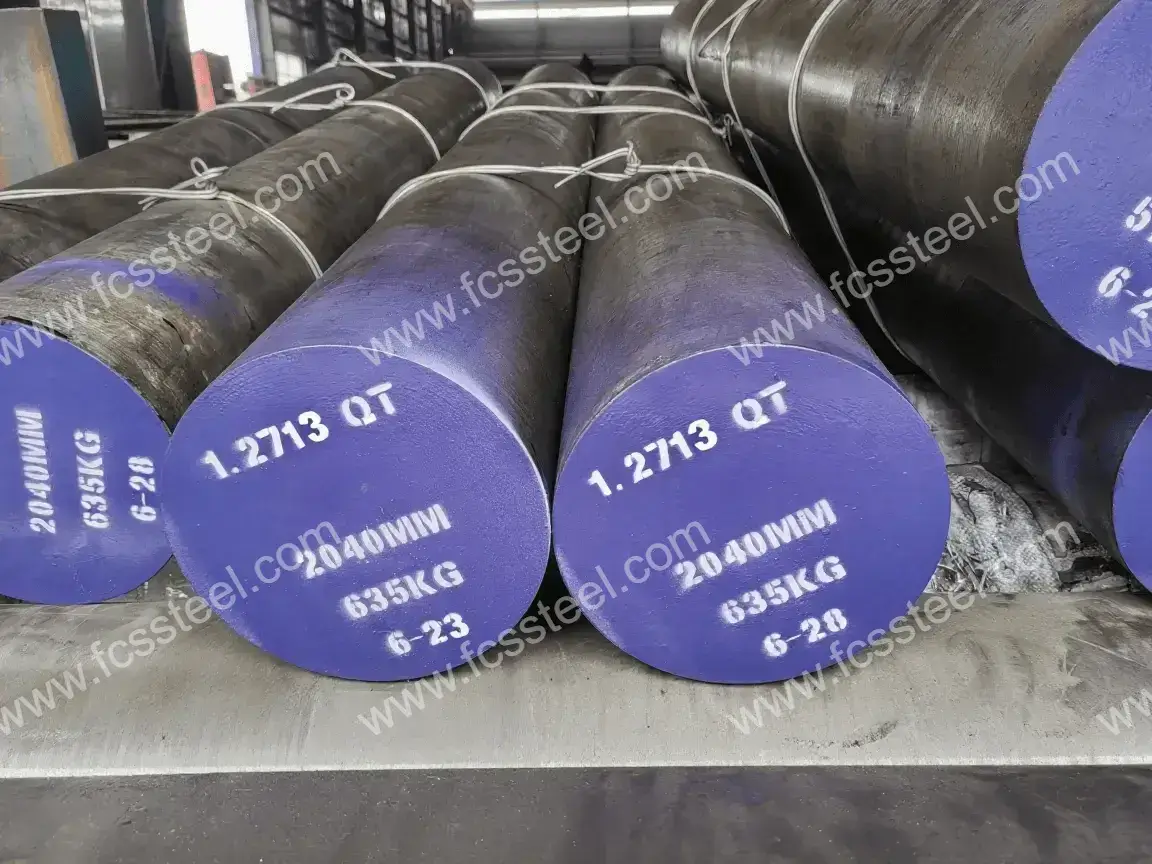
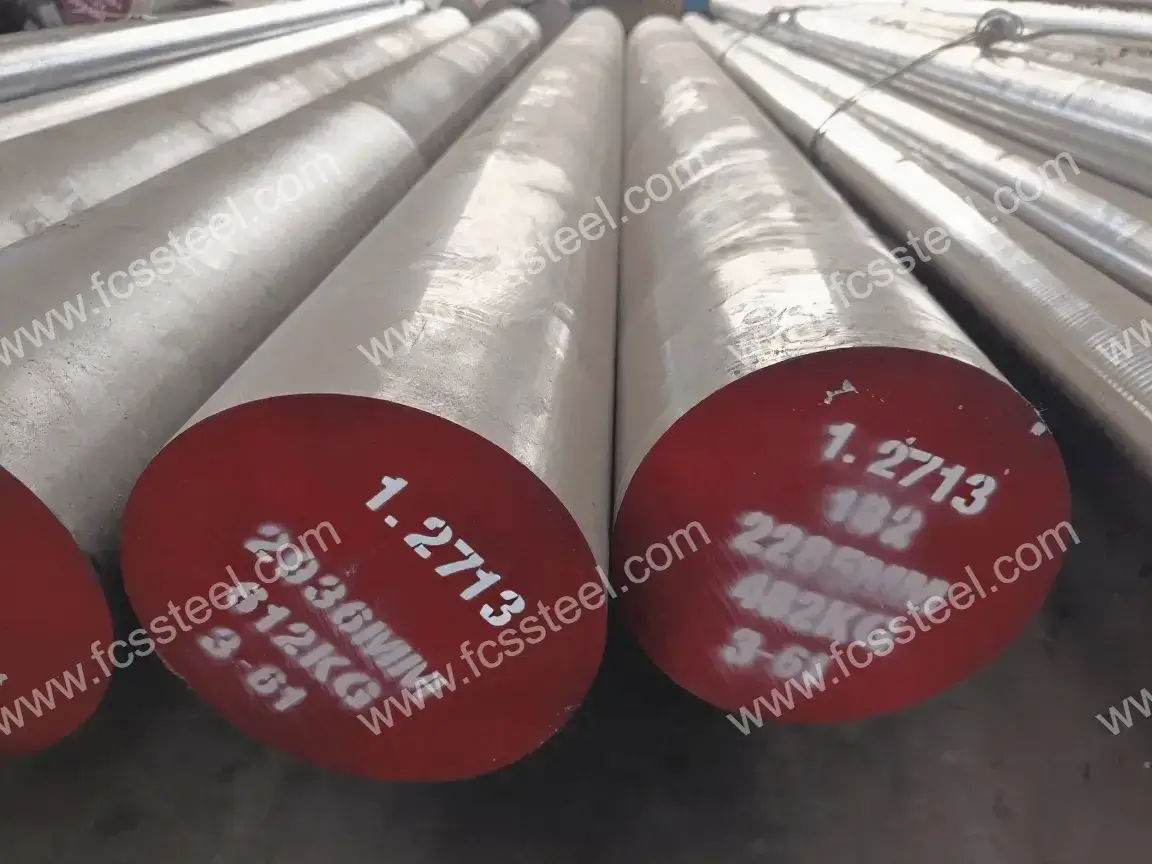
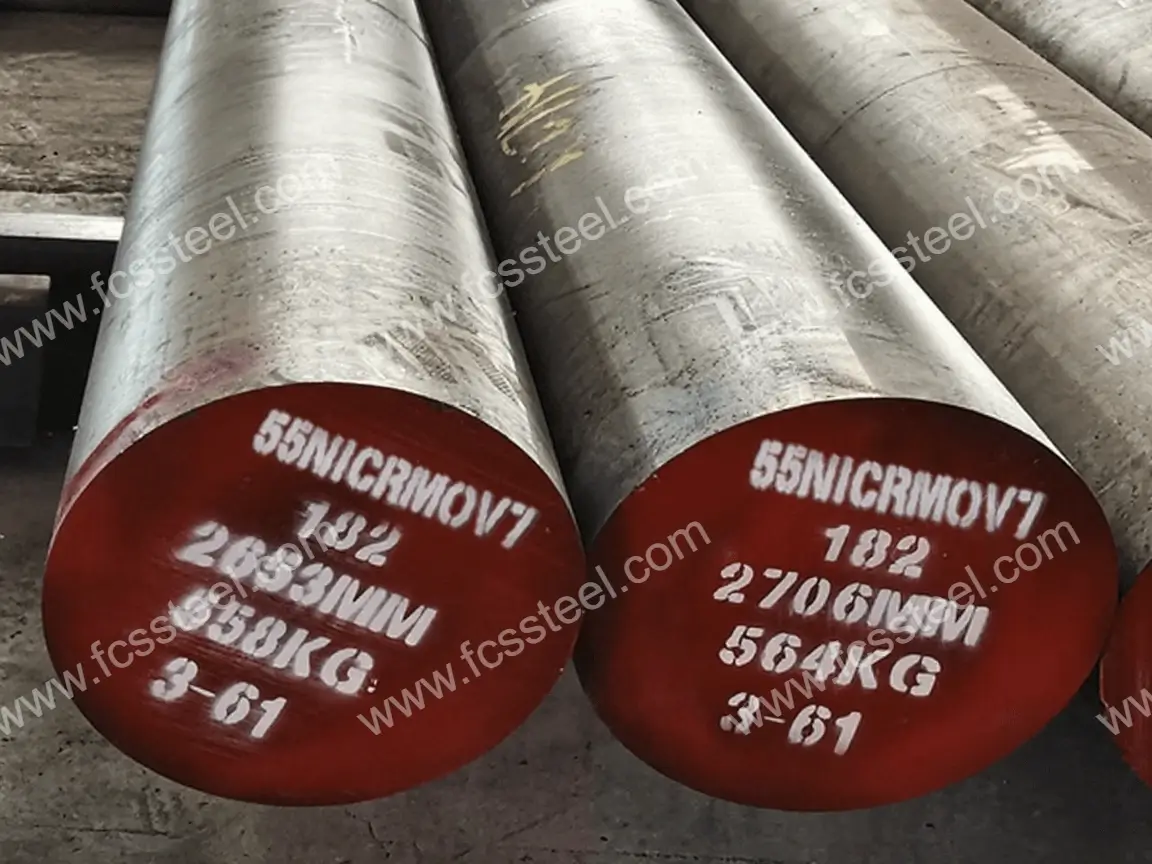
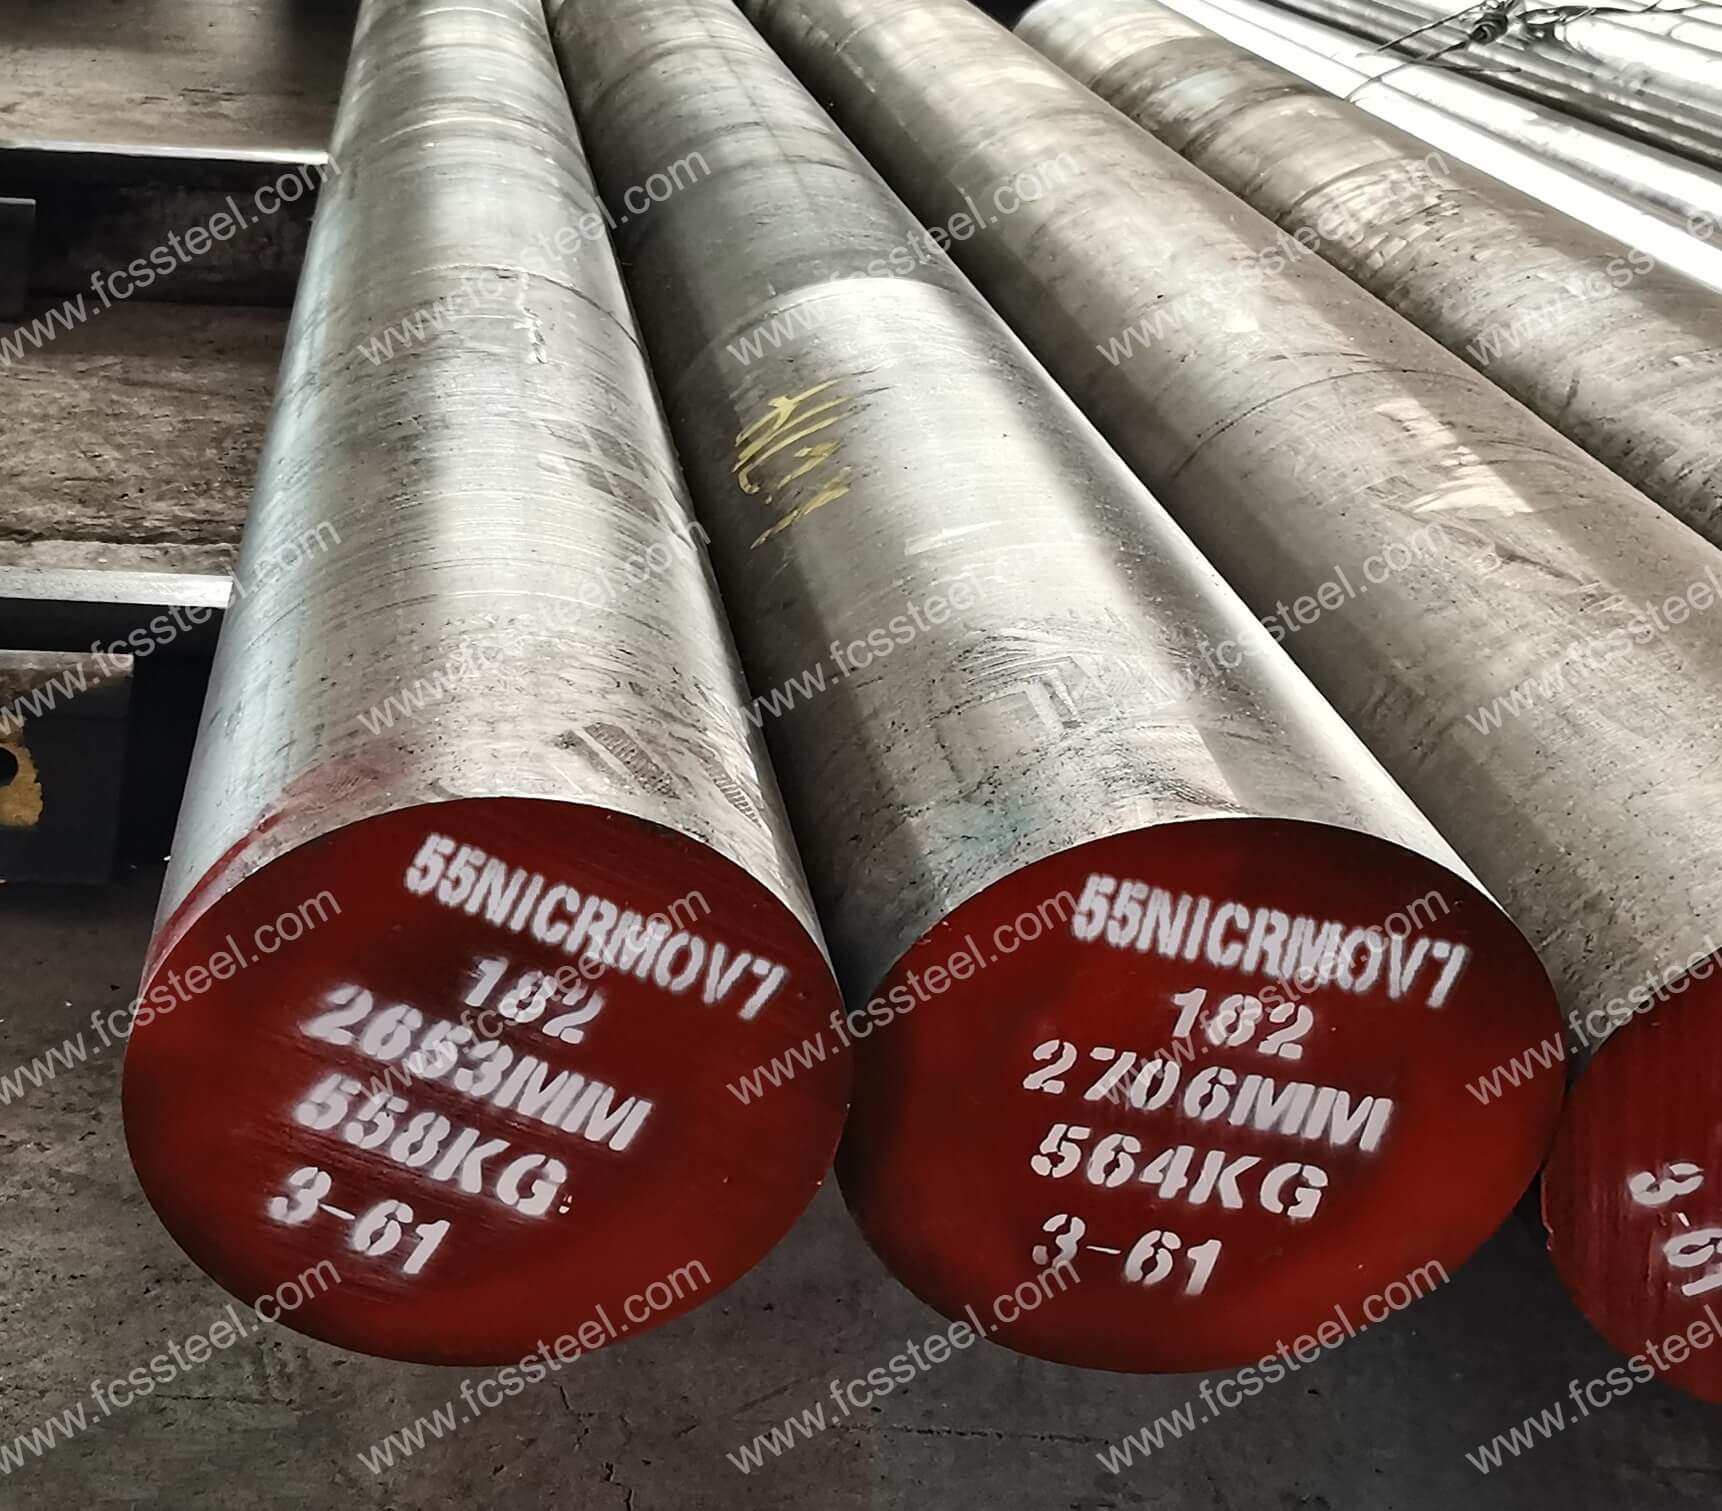
1.2713 Alatni čelik | L6 | 55NiCrMoV6
U modernoj proizvodnji, performanse kalupa i alata izravno utječu na produktivnost i kvalitetu proizvoda. Obični čelici često pate od preranog trošenja, deformacije ili loma pod visokim čvrstoćama, visokim temperaturama ili složenim radnim uvjetima, što dovodi do čestih zastoja radi popravaka i zamjena te značajno povećava troškove proizvodnje.
FCS Factory nudi niz visokoučinkovitih alatnih čelika L6, 1.2713 i X55NiCrV6 s optimiziranim omjerima kemijskog sastava i naprednim procesima toplinske obrade kako bi se postigla savršena ravnoteža otpornosti na habanje, žilavosti i toplinske stabilnosti. Ovi specijalni čelici održavaju izvrsne performanse u ekstremnim uvjetima, značajno produžujući vijek trajanja alata.
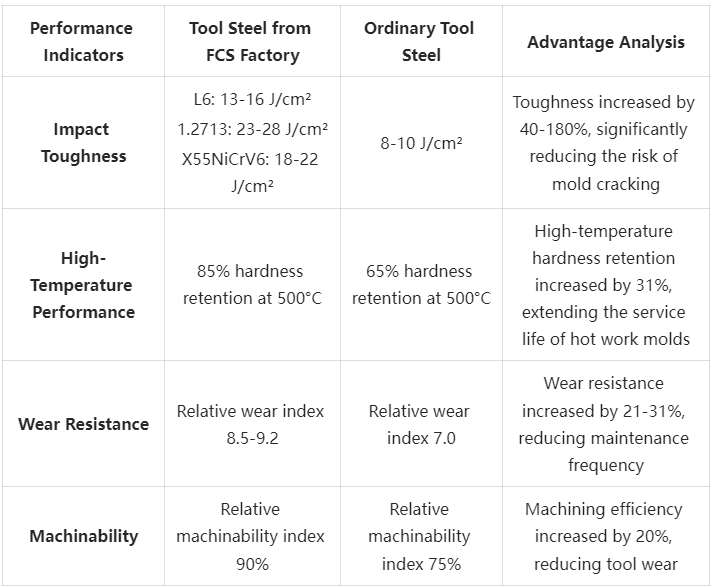
Kupci koji koriste alatne čelike tvrtke FCS Factory primijetili su prosječno povećanje vijeka trajanja kalupa od 40-60%, smanjenje zastoja od 35% i povećanje produktivnosti od više od 25%, što pruža pouzdanu materijalnu bazu za preciznu proizvodnju. Kao specijalizirani proizvođač alatnih čelika, FCS TOOL STEEL nudi cijeli niz usluga, od standardnih specifikacija do potpune prilagodbe.
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Predstavljanje proizvoda

L6 alatni čelik (američki standard ASTM)
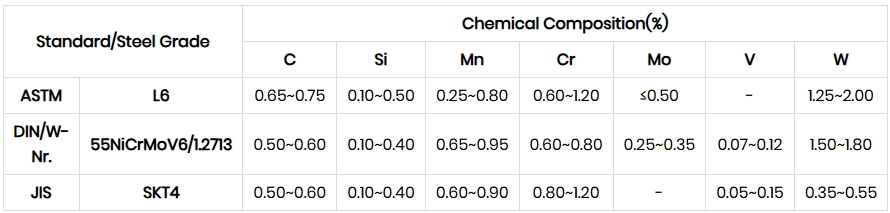
Sastav i osnovna svojstva: L6 alatni čelik je alatni čelik od krom-nikla koji se kali u ulju, s tipičnim sastavom ugljika (0.65%-0.75%), nikla i kroma (0.60%-1.20%), uz dodatak mangana (0.25%-0.80%) i tragova molibdena (≤ 0.50%).
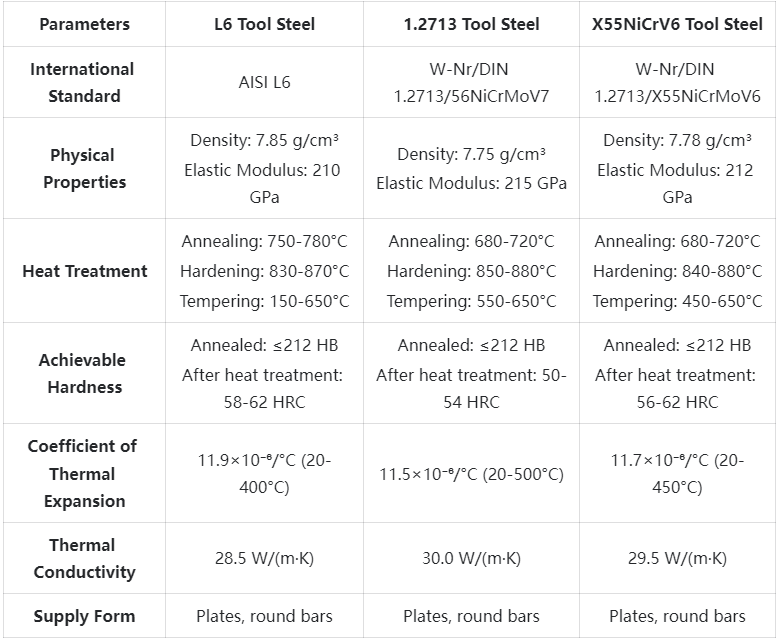
Toplinska obrada i svojstva: tvrdoća od 40-54 HRC nakon kaljenja u ulju (816-843°C) i otpuštanja na niskim temperaturama, kombinirajući visoku žilavost s umjerenom otpornošću na habanje (industrijska ocjena 2/6). Prokaljivost je izvrsna i veliki presjeci mogu se jednoliko kaliti, ali potrebna je stroga kontrola temperature kako bi se izbjeglo pucanje i brzo hlađenje nakon otpuštanja.
1.2713 Alatni čelik (DIN, ekvivalent 55NiCrMoV6)
Sastav i fizikalna svojstva: 1.2713 alatni čelik je alatni čelik legiran nikal-krom-molibden-vanadijem, sa sastavom ugljika (0.50-0.60%), nikla, kroma (0.60-0.80%), molibdena (0.25-0.30%) i molibdena (0.25-0.30%). 0.25%-0.35%) i vanadija (0.07%-0.12%).
Toplinska obrada i mikrokontrola: kaljenje u ulju na 830-860°C, tvrdoća nakon otpuštanja varira s temperaturnim gradijentom (cca. 54 HRC pri otpuštanju na 200°C, cca. 51 HRC na 300°C). Njegova visoka prokaljivost podržava ujednačenost tvrdoće na velikim presjecima (debljine 300 mm), ali je osjetljiv na nečistoće taljenja (fosfor i sumpor ≤ 0.030%) i potrebno je kontrolirati nedostatke bijele točke.
Alatni čelik 55NiCrMoV6 (njemački DIN, sastav približno 1.2713)
Korelacija sastava i svojstava: Alatni čelik X55NiCrV6 je čelik s visokim udjelom nikla, kroma i vanadija, s tipičnim sastavom ugljika (0.50%-0.60%), nikla, kroma (0.60%-0.80%), vanadija (0.07%), 0.07%-0.12%) i vanadija (0.07%-0.12%), a razlikuje se od 1.2713 po odsutnosti molibdena.
Karakteristike procesa: kaljenje u ulju na 830-870°C, gradijent tvrdoće nakon otpuštanja sličan 1.2713 (tvrdoća nakon otpuštanja 47-56 HRC na 160-300°C). Potreba za poboljšanjem čistoće elektrostatskim pretapanjem pod troskom (ESR) i niska stopa deformacije toplinskom obradom čine ga pogodnim za preciznu strojnu obradu.
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Vrste i opcije

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije zaL6/1.2713/55NiCrMoV6 alatni čelik:
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Prilagođene opcije

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- Elektrostatičkim pretapanjem troske (ESR) alatnog čelika L6/1.2713/55NiCrMoV6 (ACR): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Kemijski sastav
1.2713 | L6 alatni čelik | 55NiCrMoV6 postupak toplinske obrade

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Kontrola kvalitete

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Tehničke specifikacije
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Primjene proizvoda

Scenariji primjene alatnog čelika L6 (poželjne su udarne performanse)
Svojom izvrsnom ravnotežom žilavosti i tvrdoće, alatni čelik L6 posebno je prikladan za scenarije primjene gdje je potrebno udarno opterećenje. U automobilskoj industriji, naš alatni čelik L6 široko se koristi u proizvodnji velikih alata za štancanje koji mogu izdržati kontinuirano brzo štancanje bez pucanja.
Nakon što je proizvođač autodijelova upotrijebio naš alatni čelik L6 za izradu kalupa za prešanje bočnih ploča karoserije, vijek trajanja kalupa povećan je s 800 000 puta na 1.35 milijuna puta, čime se broj održavanja kalupa smanjio za 40% i značajno smanjio zastoj u proizvodnji.
Osim toga, alatni čelik L6 također se dobro pokazuje u alatima za rezanje drva, velikim noževima za škare i kalupima za hladnu obradu koji zahtijevaju visoku žilavost. Tvrtka za preradu drva koristi tračne pile izrađene od našeg alatnog čelika L6 za rezanje tvrdog drva s 55% duljim vijekom trajanja od običnog alatnog čelika, što značajno smanjuje troškove zamjene i održavanja.
Scenariji primjene alatnog čelika 1.2713 (poželjne su performanse rada na vrućim površinama)
Dizajniran za radne uvjete s visokim temperaturama, alatni čelik 1.2713 izvrsno se pokazao u primjenama vrućeg kovanja, vrućeg ekstrudiranja i tlačnog lijevanja. Naš alatni čelik 1.2713 koristi se u širokom rasponu kalupa za tlačno lijevanje aluminijskih legura, gdje održava dobru tvrdoću i otpornost na toplinski umor pri trajnim radnim temperaturama od 500°C i više.
Tvornica lijevanog materijala koja koristi naš kalup za autodijelove od aluminijske legure alatnog čelika 1.2713 postiže kontinuirano lijevanje od 80,000 puta bez održavanja, što u usporedbi s korištenjem običnog čelika za vruću obradu povećava produktivnost za 30%, a stopa kvalifikacije proizvoda povećava se za 5 postotnih bodova.
Osim toga, alatni čelik 1.2713 u kalupu za kovanje čekićem, kalupu za vruće ekstrudiranje i plastičnom kalupu također ima izvrsne performanse. Kovačnica za teške uvjete rada koristi naš alatni čelik 1.2713 za proizvodnju kalupa za kovanje čekićem, a u okruženju kovanja na visokoj temperaturi od 1100 ℃, vijek trajanja je 45% duži od vijeka trajanja tradicionalnih kalupa, što stvara značajne ekonomske prednosti za kupce.
Scenariji primjene alatnog čelika X55NiCrMoV6 (poželjne su precizne performanse)
Alatni čelik 55NiCrMoV6 idealan je za precizne kalupe za hladnu obradu i precizne mjerne alate. Alatni čelik 55NiCrMoV6 koji isporučujemo ima visoku dimenzijsku stabilnost i izvrsnu otpornost na habanje te se dobro ponaša u preciznom štancanju, preciznom oblikovanju i proizvodnji preciznih instrumenata.
Proizvođač preciznih elektroničkih konektora koristi naš alatni čelik 55NiCrMoV6 za proizvodnju preciznih kalupa za štancanje, koji mogu postići dimenzijsku točnost od ±0.005 mm i održavaju izvornu točnost nakon 2 milijuna uzastopnih proizvodnih ciklusa, što značajno poboljšava konzistentnost proizvoda.
Osim toga, alatni čelik 55NiCrMoV6 se također široko koristi u visokopreciznim mjeračima, preciznim alatima za rezanje i kalupima za hladnu obradu pod visokim opterećenjem. Proizvođač zrakoplovnih dijelova koristi naš alatni čelik 55NiCrMoV6 za proizvodnju preciznih kalupa za oblikovanje, a deformacija u proizvodnom procesu je 65% niža od one kod običnog alatnog čelika, što uvelike poboljšava stopu kvalifikacije proizvoda.
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Usporedba konkurentskih prednosti
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Priče o uspjehu kupaca
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Informacije o strukturi cijena
1.2713 Alatni čelik | L6 | 55NiCrMoV6 Često postavljana pitanja

P: Kako da odaberem najbolji alatni čelik za svoju primjenu?
A: Izbor ovisi o vašim specifičnim zahtjevima primjene. Uzmite u obzir sljedeće čimbenike: radnu temperaturu, vrstu opterećenja (udar, tlak, habanje), veličinu serije, zahtjeve za preciznošću i proračun. Alatni čelik L6 prikladan je za primjene s visokim udarcima, 1.2713 za radne okoline s visokim temperaturama, a X55NiCrMoV6 za precizne primjene. Naš tehnički tim može vam dati stručni savjet na temelju informacija o primjeni koje nam dostavite.P: Kako ESR i VAR procesi poboljšavaju svojstva alatnog čelika?
A: Elektrolučno pretaljivanje pod troskom (ESR) i vakuumsko lukolučno pretaljivanje (VAR) napredni su procesi koji poboljšavaju čistoću alatnog čelika. Ovi procesi mogu smanjiti količinu nemetalnih uključaka za 60-80% i značajno poboljšati zamornu čvrstoću i žilavost. Alatni čelici ESR/VAR posebno su prikladni za primjene s visokim opterećenjem, dugim vijekom trajanja ili kritičnom sigurnošću, a iako su skuplji, često su isplativiji tijekom cijelog svog životnog ciklusa.P: Koje je vrijeme isporuke za materijale od alatnog čelika?
A: Rokovi isporuke ovise o vrsti materijala, specifikaciji i količini.P: Koji čimbenici utječu na vijek trajanja alatnog čelika?
A: Glavni čimbenici koji utječu na vijek trajanja alatnog čelika uključuju: pravilan odabir materijala, kvalitetu toplinske obrade, završnu obradu površine, radnu temperaturu, veličinu opterećenja, učestalost udaraca, uvjete podmazivanja, učinkovitost hlađenja, učestalost održavanja i radne prakse. Optimiziranjem ovih čimbenika, vijek trajanja alata može varirati za faktor 5-10. FCS TOOL STEEL nudi cijeli niz tehničkih savjeta kako bi pomogao kupcima da maksimiziraju performanse svog alatnog čelika.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |