H11 Alatni čelik| 1.2343 | X38CrMoV5-1
Vodeći alatni čelik H11/1.2343/X38CrMoV5-1 u industriji dizajniran za primjenu u tlačnom lijevanju, ekstruzijskom alatu i kalupima za kovanje. Alatni čelici tvrtke FCS Factory kombiniraju izvanrednu izdržljivost, optimalnu toplinsku vodljivost i visoke temperaturne performanse do 500°C.
H11 Alatni čelik | 1.2343 | X38CrMoV5-1 Predstavljanje proizvoda

H11 alatni čelik (AISI/ASTM standard)
Alatni čelik H11 je alatni čelik za vrući rad legiran kromom, molibdenom i vanadijem (standard AISI/ASTM) s tipičnim sastavom C 0.35-0.40%, Cr 4.75-5.50%, Mo 1.25-1.75%, V 0.30-0.50%. Njegova osnovna svojstva su izvrsna toplinska stabilnost (može održati tvrdoću ≥52 HRC na 500-550 °C) i visoka žilavost, kao i dobra toplinska vodljivost (30.4 W/(mK) na 700 °C) i otpornost na toplinsko pucanje, ali rizik od dekarburizacije treba strogo kontrolirati tijekom toplinske obrade.
1.2343 Alatni čelik (W-Nr/GIN standard)
Alatni čelik 1.2343 je njemački W-Nr/DIN standardni alatni čelik za vrući rad (razred W.Nr. 1.2343) s kemijskim sastavom vrlo konzistentnim s H11 (C 0.36-0.42%, Cr 4.80-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Značajne prednosti su organizacija finih zrna i duboka prokaljivost (tvrdoća kaljenjem u ulju/hlađenjem zrakom do 50-56 HRC), kao i nizak koeficijent toplinskog širenja (11.8 x 10-⁶ m/(mK) pri 20-100°C), ali su potrebna višestruka popuštanja (≥2) za stabilizaciju preostalog austenita.
X38CrMoV5-1 Alatni čelik (DIN/W-Nr standard)
Alatni čelik X38CrMoV5-1 je krom-molibden-vanadijev čelik za vruću obradu prema njemačkom DIN standardu (odgovara H11/1.2343), s usko usklađenim rasponom sastava (C 0.35-0.42%, Cr 4.75-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Karakteristike naglašavaju čvrstoću na visokim temperaturama (modul elastičnosti 176 x 10³ N/mm² na 500°C) i otpornost na toplinski umor, a zavarljivost i koeficijent toplinskog širenja bliski su onima običnih čelika, što ga čini manje osjetljivim na deformacije pod složenim uvjetima toplinskog ciklusa.
Alatni čelik H11 | 1.2343 | Vrste i opcije X38CrMoV5-1

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za H11/1.2343/X38CrMoV5-1 Tool Steel:
Alatni čelik H11 | 1.2343 | X38CrMoV5-1 Prilagođene opcije

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- Elektrostatičkim pretapanjem troske (ESR) alatnog čelika H11/1.2343/X38CrMoV5-1 (H11/1.2343/X38CrMoV5-1): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
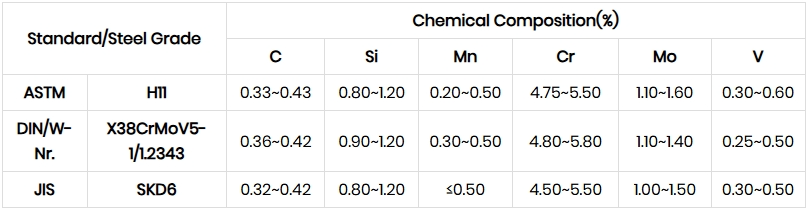
H11 Alatni čelik | 1.2343 | X38CrMoV5-1 Kemijski sastav
H11 Alatni čelik | 1.2343 | X38CrMoV5-1 Postupak toplinske obrade

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
Alatni čelik H11 | 1.2343 | Kontrola kvalitete X38CrMoV5-1

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
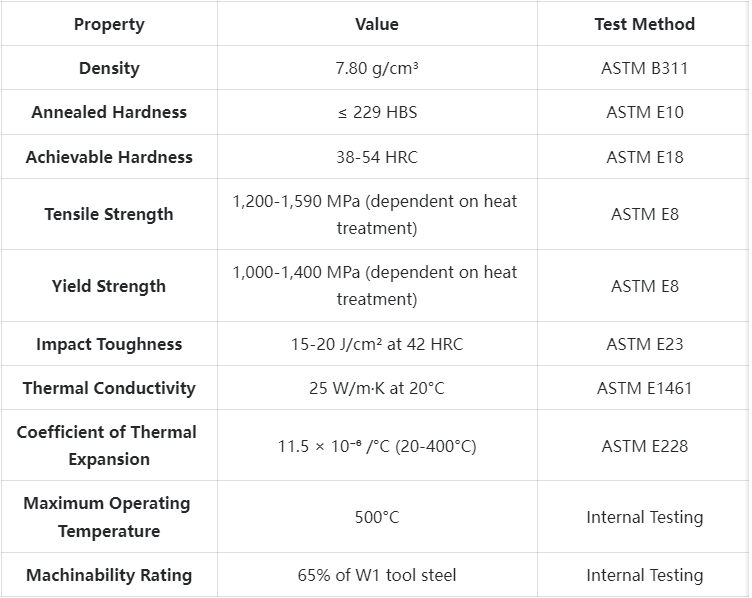
H11 Alatni čelik | 1.2343 | X38CrMoV5-1 Tehničke specifikacije
H11 Alatni čelik | 1.2343 | X38CrMoV5-1 Primjene proizvoda

Ključni scenariji primjene
Primjena kalupa za lijevanje pod pritiskom
Proizvođači lijevanja pod tlakom oslanjaju se na naš alatni čelik H11/1.2343/X38CrMoV5-1 za izradu kalupa za obradu aluminijskih, cinkovih i magnezijevih legura. Izvrsna otpornost materijala na toplinski umor produžuje vijek trajanja kalupa do 30% u usporedbi sa standardnim čelicima za vruću obradu. Jedan proizvođač automobilskih komponenti izvještava o preko 100 000 ciklusa rada prije nego što je potrebno održavanje kalupa, zahvaljujući dosljednoj kvaliteti našeg materijala i optimiziranom procesu toplinske obrade.
Alati za ekstruziju
Tvrtka za ekstruziju aluminija koristi naš čelik 1.2343 za matrice, čahure i tlačne pločice zbog njegove sposobnosti da izdrži visoke tlakove i temperature uz održavanje dimenzijske stabilnosti. Toplinska vodljivost materijala omogućuje učinkovito hlađenje, što rezultira ujednačenijim dimenzijama ekstrudiranog proizvoda i poboljšanom kvalitetom površine. Pravilne usluge toplinske obrade osiguravaju najbolju kombinaciju otpornosti na habanje i žilavosti za ove zahtjevne primjene.
Kovački kalupi i alati
Vruće kovanje ima koristi od izvrsne otpornosti na toplinsko pucanje i plastičnu deformaciju našeg alatnog čelika X38CrMoV5-1. Materijal zadržava svoja mehanička svojstva na povišenim temperaturama, pružajući konzistentnu geometriju dijelova čak i nakon tisuća ciklusa kovanja. U kombinaciji s našim prilagođenim uslugama strojne obrade i toplinske obrade, kupci izvještavaju o vijeku trajanja kalupa od 25-40% duljem od konvencionalnih materijala.
Kalupi za brizganje polimera u inženjerstvu
Za injekcijsko prešanje plastike punjene staklom i drugih abrazivnih plastičnih spojeva, naš prethodno kaljeni alatni čelik H11 nudi izvrsnu ravnotežu otpornosti na habanje i poliranja. Toplinska svojstva materijala osiguravaju učinkovito hlađenje i kratka vremena ciklusa. Kanali za hlađenje izrađeni po narudžbi i optimizirane toplinske obrade pružaju poboljšane performanse za okruženja velike proizvodnje.
Primjene specifične za industriju
- Automobilska industrija: alati za tlačno lijevanje blokova motora, kućišta mjenjača, konstrukcijskih dijelova; alati za vruće utiskivanje za oblikovanje čelika visoke čvrstoće
- Zrakoplovstvo: alati za kovanje lopatica turbina, strukturne komponente; alati za ekstruziju specijaliziranih aluminijskih profila
- Potrošačka elektronika: alati za precizno tlačno lijevanje kućišta tankih stijenki i složenih elemenata; alati za umetanje u kalupe
- Industrijska oprema: alati za teške uvjete rada, oštrice za vruće škare, bušači za visoke temperature
- Energetska polja: Alati za komponente ventila, dijelove tlačnih posuda i specijalizirane cijevne spojnice
Alatni čelik H11 | 1.2343 | Sažetak usporedbe X38CrMoV5-1

Alatni čelik H11 | 1.2343 | Priče o uspjehu kupaca X38CrMoV5-1
Alatni čelik H11 | 1.2343 | Informacije o strukturi cijena X38CrMoV5-1
Alatni čelik H11| 1.2343 | X38CrMoV5-1 Često postavljana pitanja

P: Koja je razlika između H11, 1.2343 i X38CrMoV5-1?
A: To su vrste čelika iz različitih sustava (AISI, DIN i EN) koje se u biti odnose na isti sastav čelika za vrući rad. Postoje manje razlike u specifikacijama između standarda, ali naš materijal zadovoljava ili premašuje sva tri.P: Kako elektrostatičkim pretapanjem pod troskom (ESR) poboljšava svojstva alata?
A:ESR obrada značajno smanjuje nemetalne uključke i poboljšava mikrohomogenost, što rezultira vrhunskom otpornošću na zamor, boljom poliranjem i konzistentnijim odzivom toplinske obrade. To se prevodi u 30-40% dulji vijek trajanja alata u zahtjevnim primjenama.P: Kako se H11/1.2343 uspoređuje s H13/1.2344 u primjenama lijevanja pod tlakom?
A: H11/1.2343 ima nešto veću žilavost i toplinsku vodljivost od H13/1.2344, što ga čini vrlo prikladnim za velike kalupe i dijelove izložene jakim toplinskim ciklusima. h13/1.2344 nudi nešto bolju toplinsku tvrdoću i može biti prikladniji za primjene na vrlo visokim temperaturama.P: Koje se površinske obrade preporučuju za produljenje vijeka trajanja alata?
A: Nitriranje je vrlo učinkovito u poboljšanju otpornosti površine na trošenje uz održavanje žilavosti jezgre. PVD premazi (posebno TiAlN ili CrN) izvrsni su u otpornosti na eroziju. Za najbolje performanse, kontrolirani proces nitriranja često se najbolje koristi u kombinaciji s naknadnim PVD premazom.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |