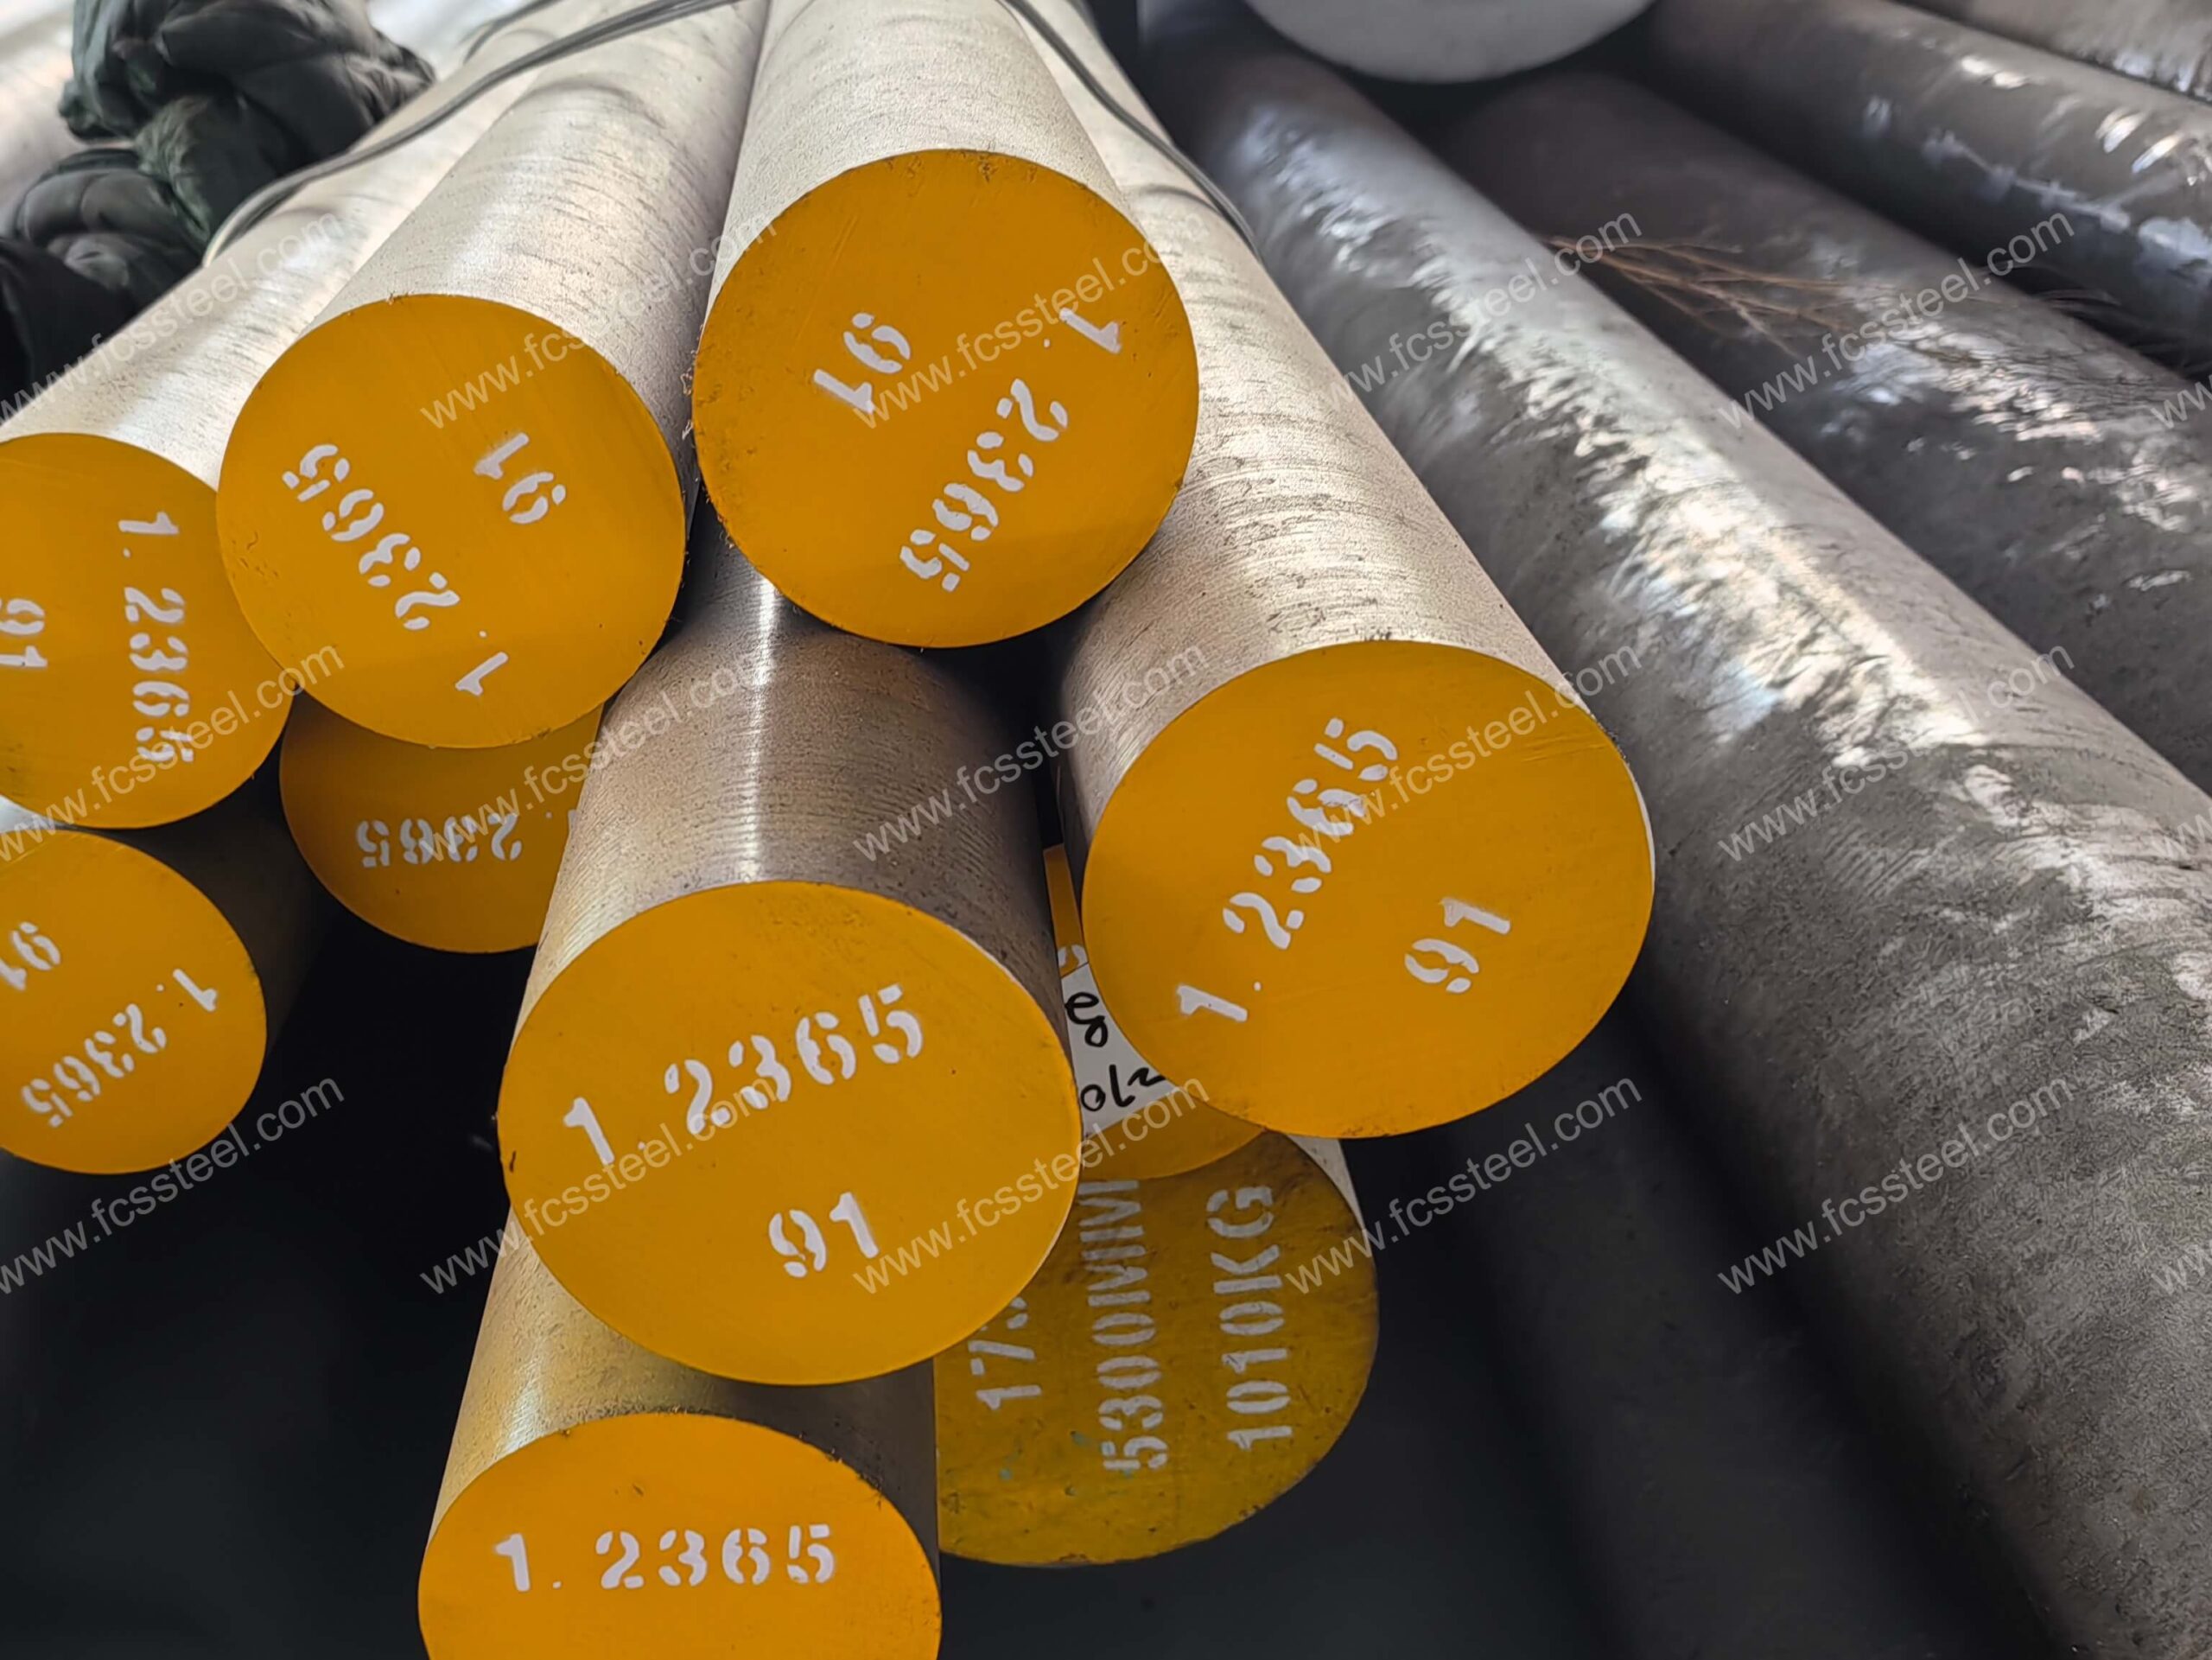
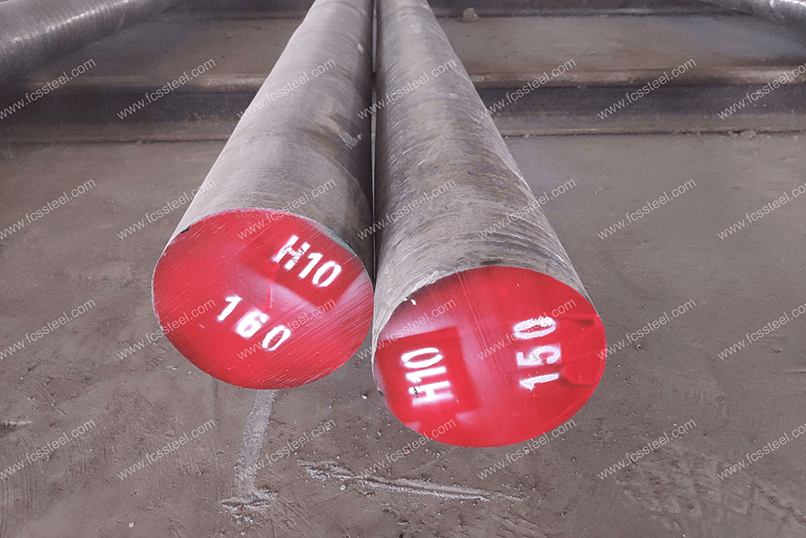
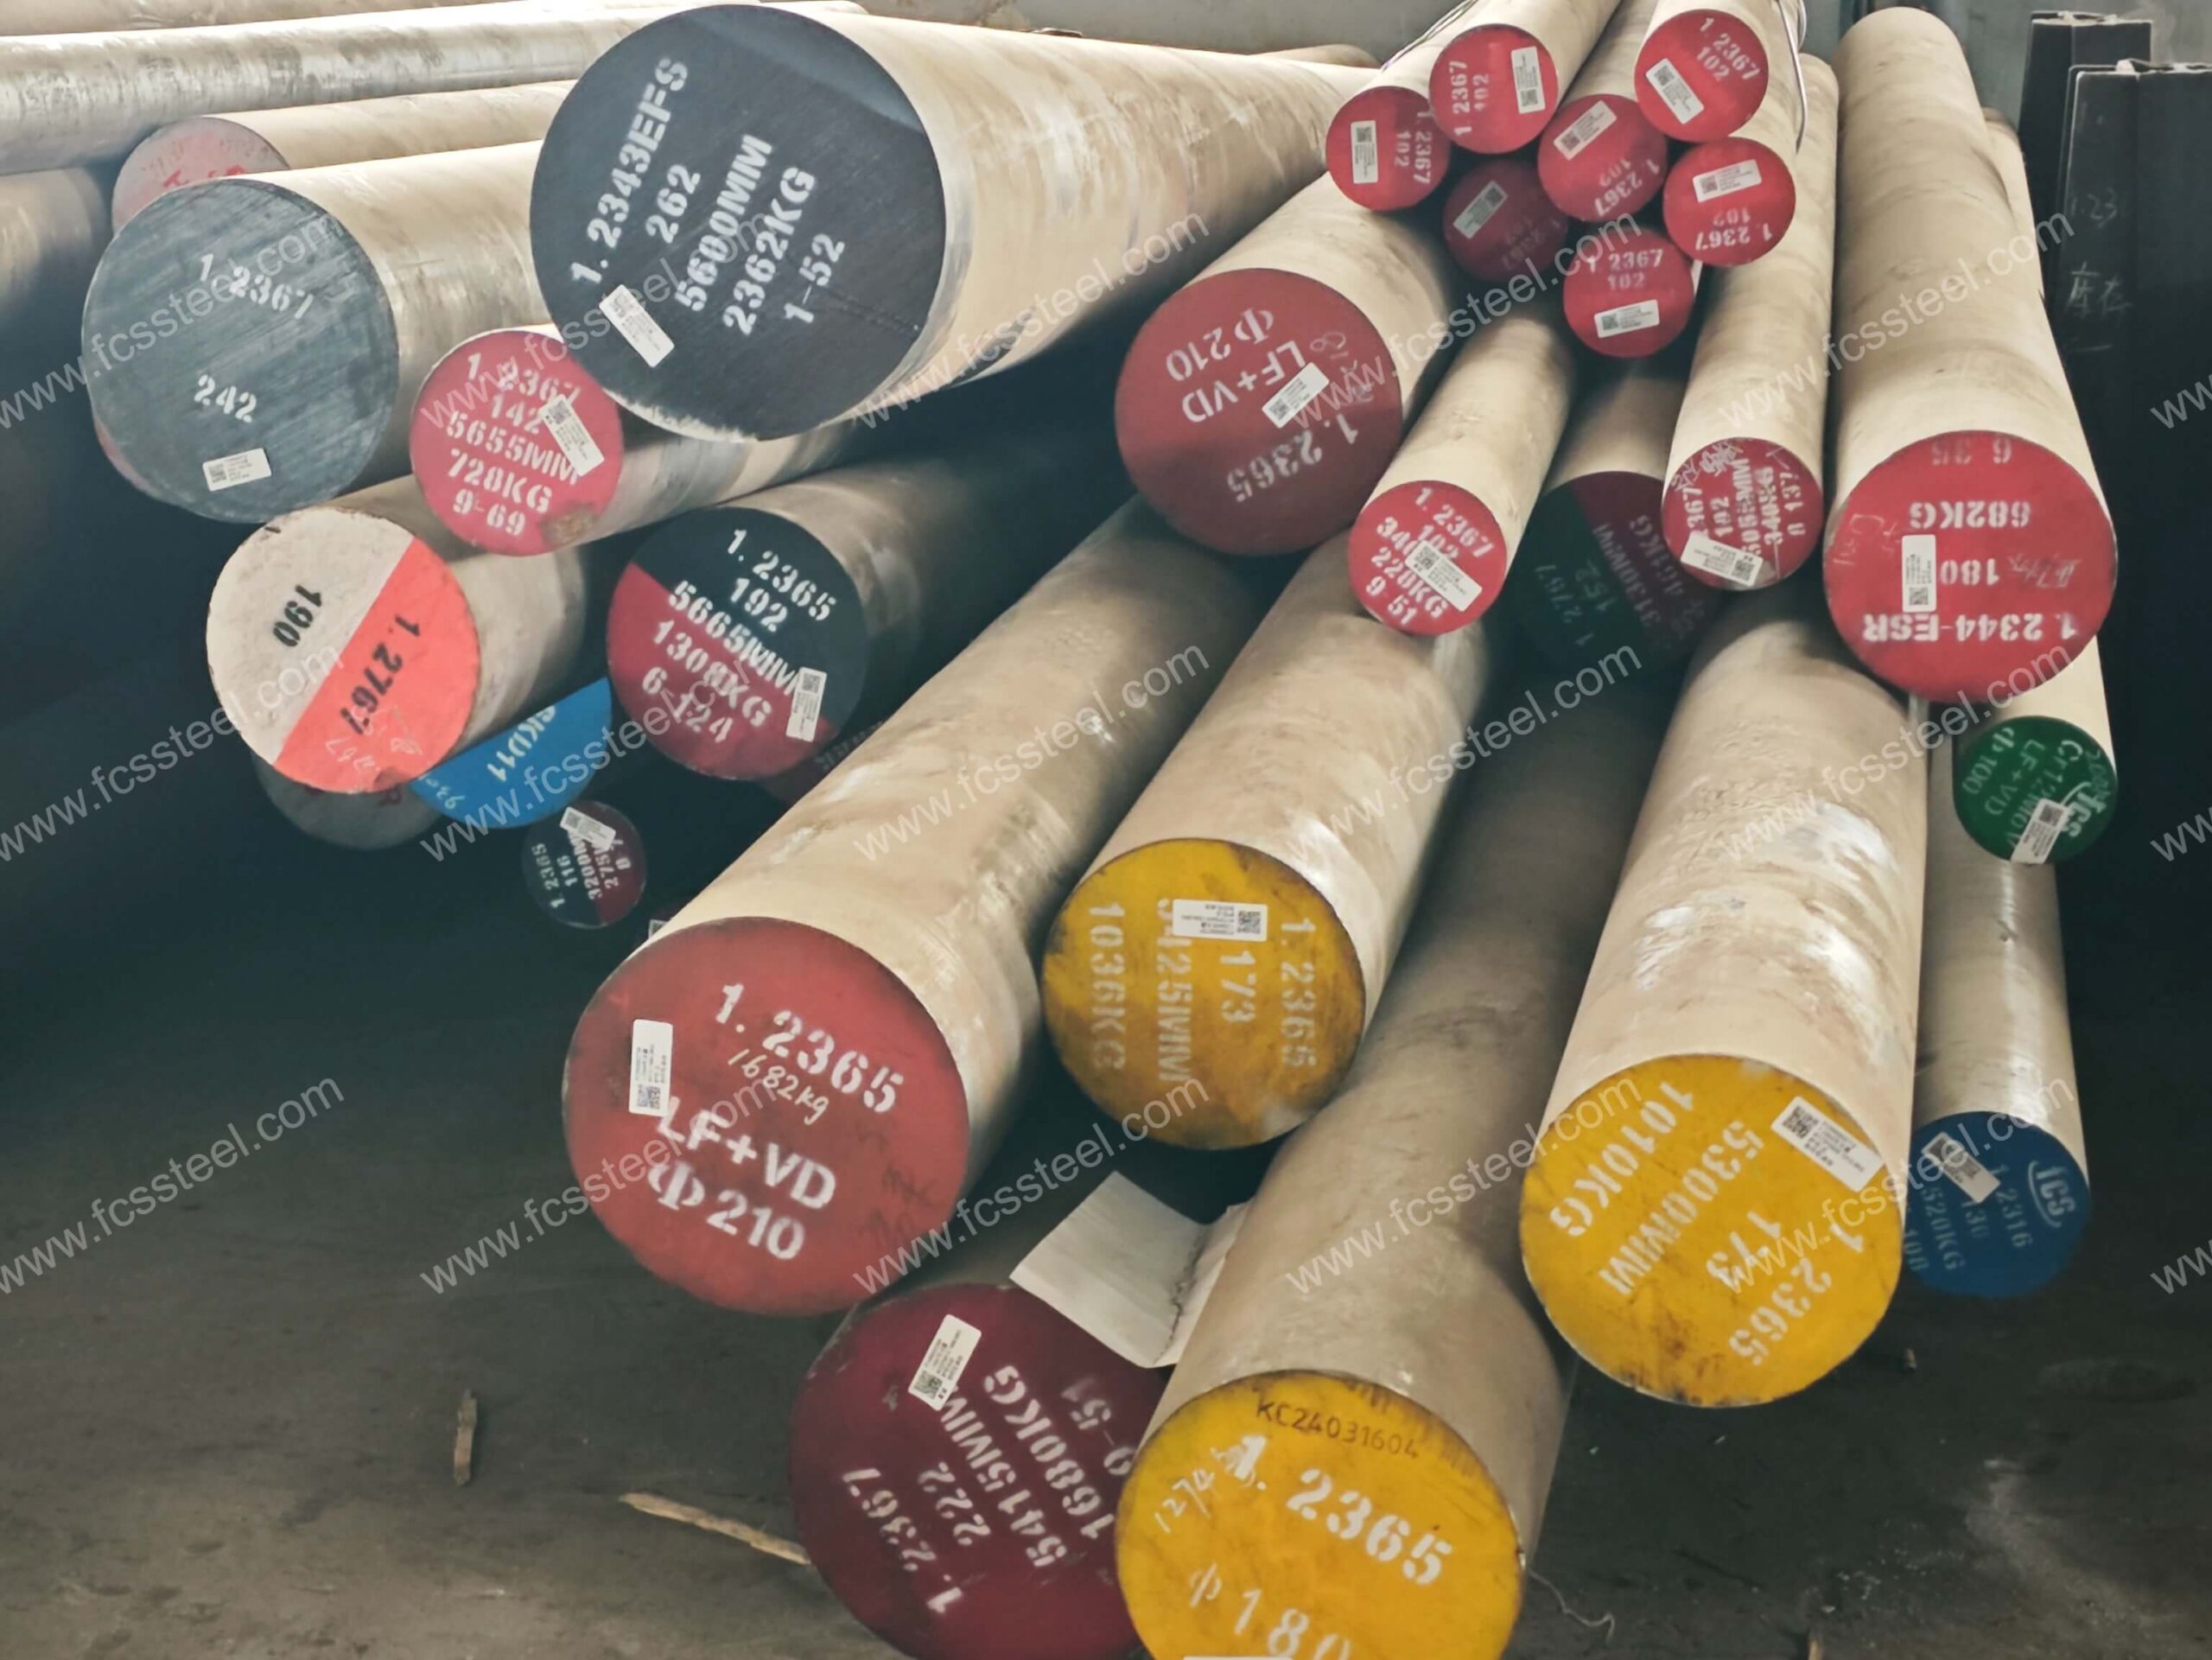
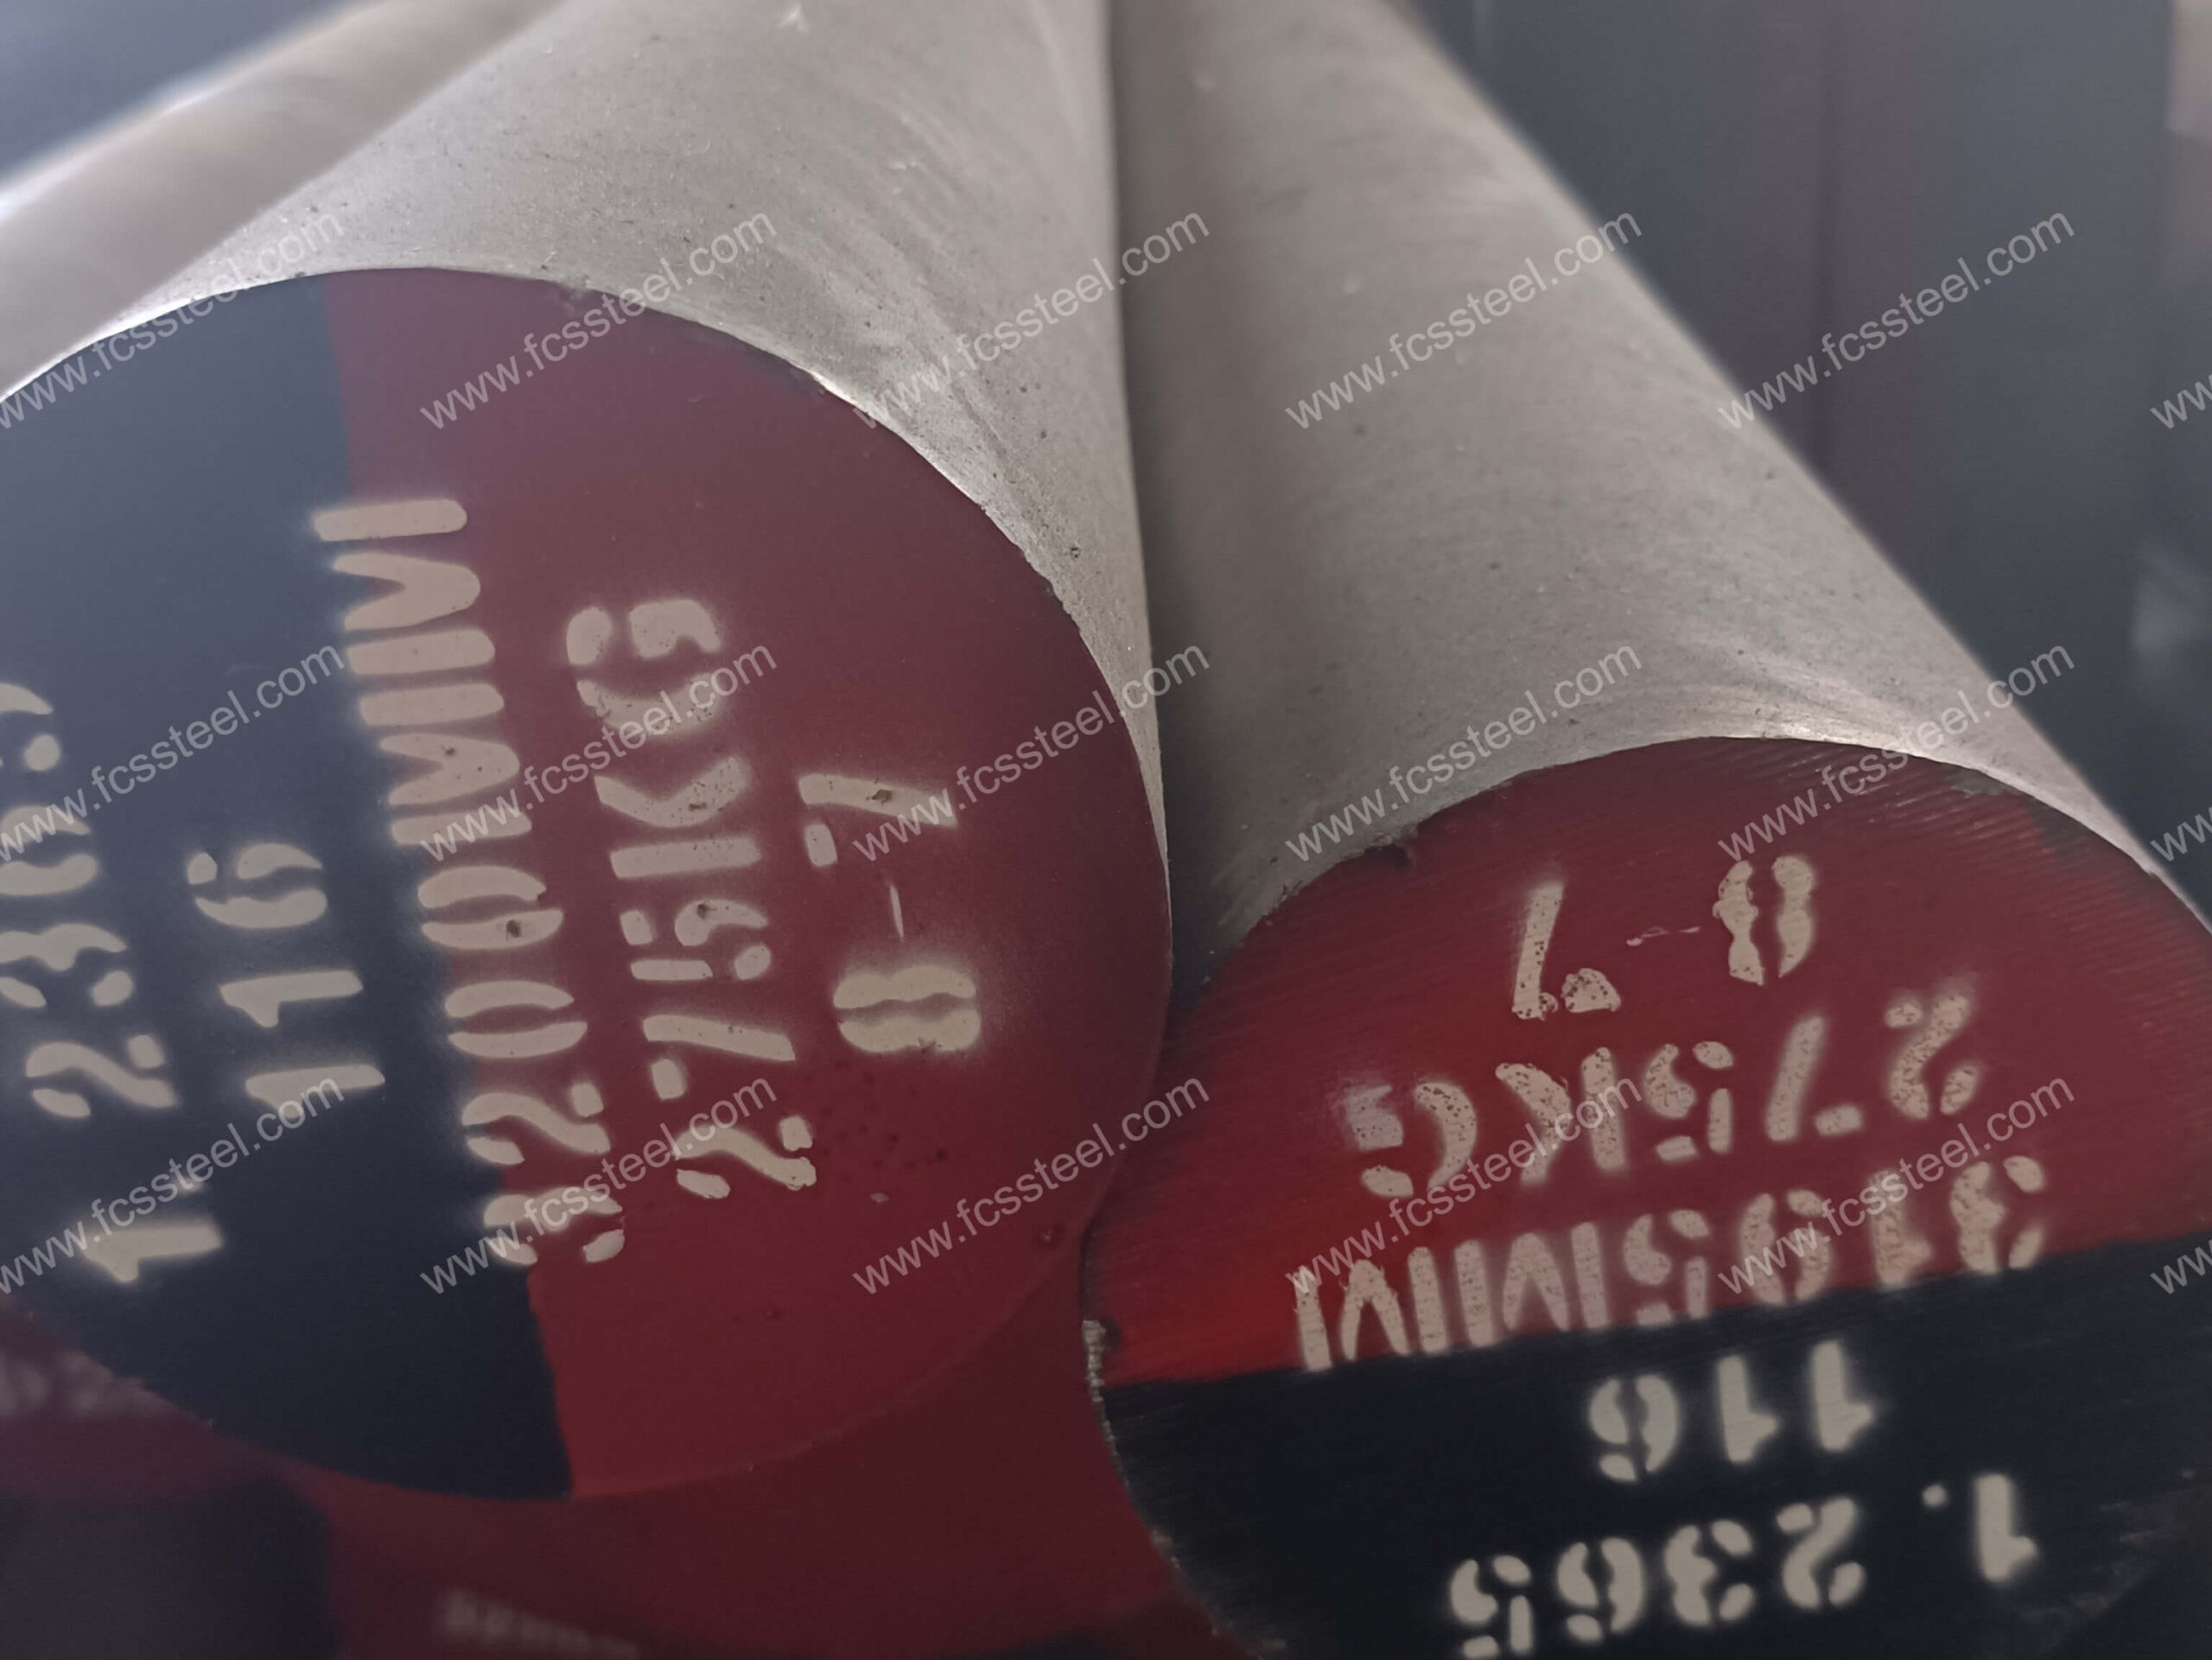
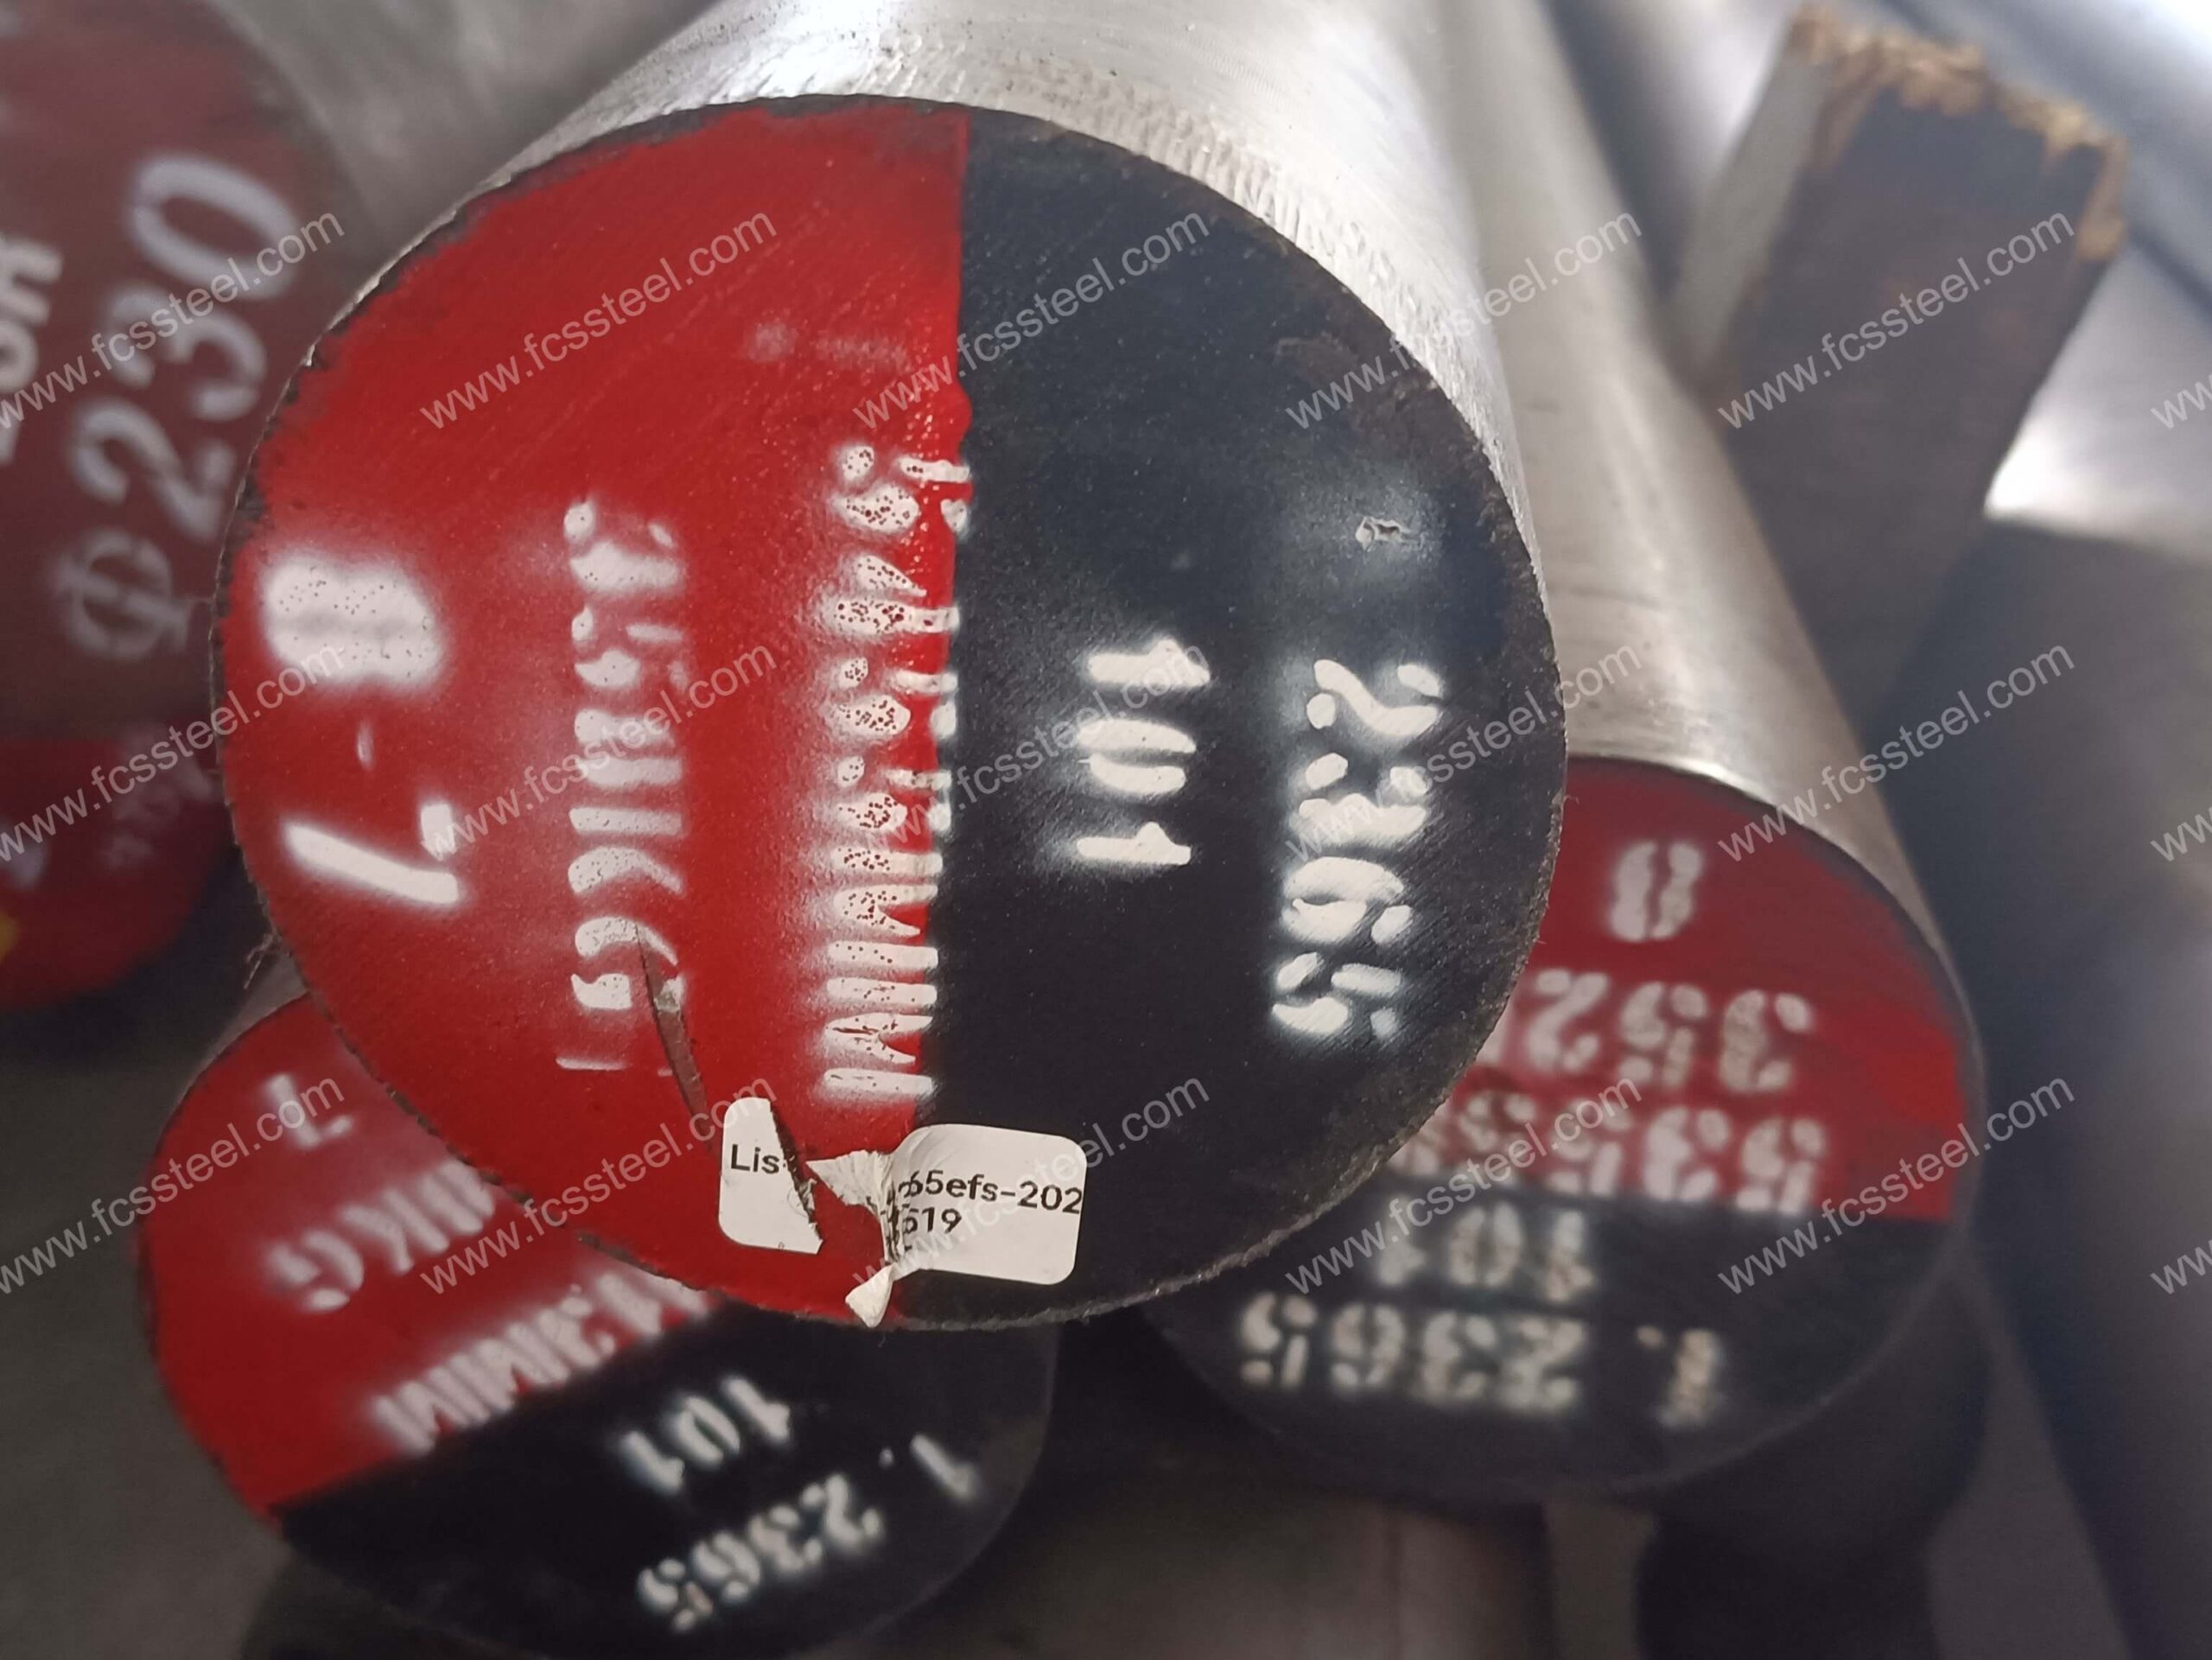
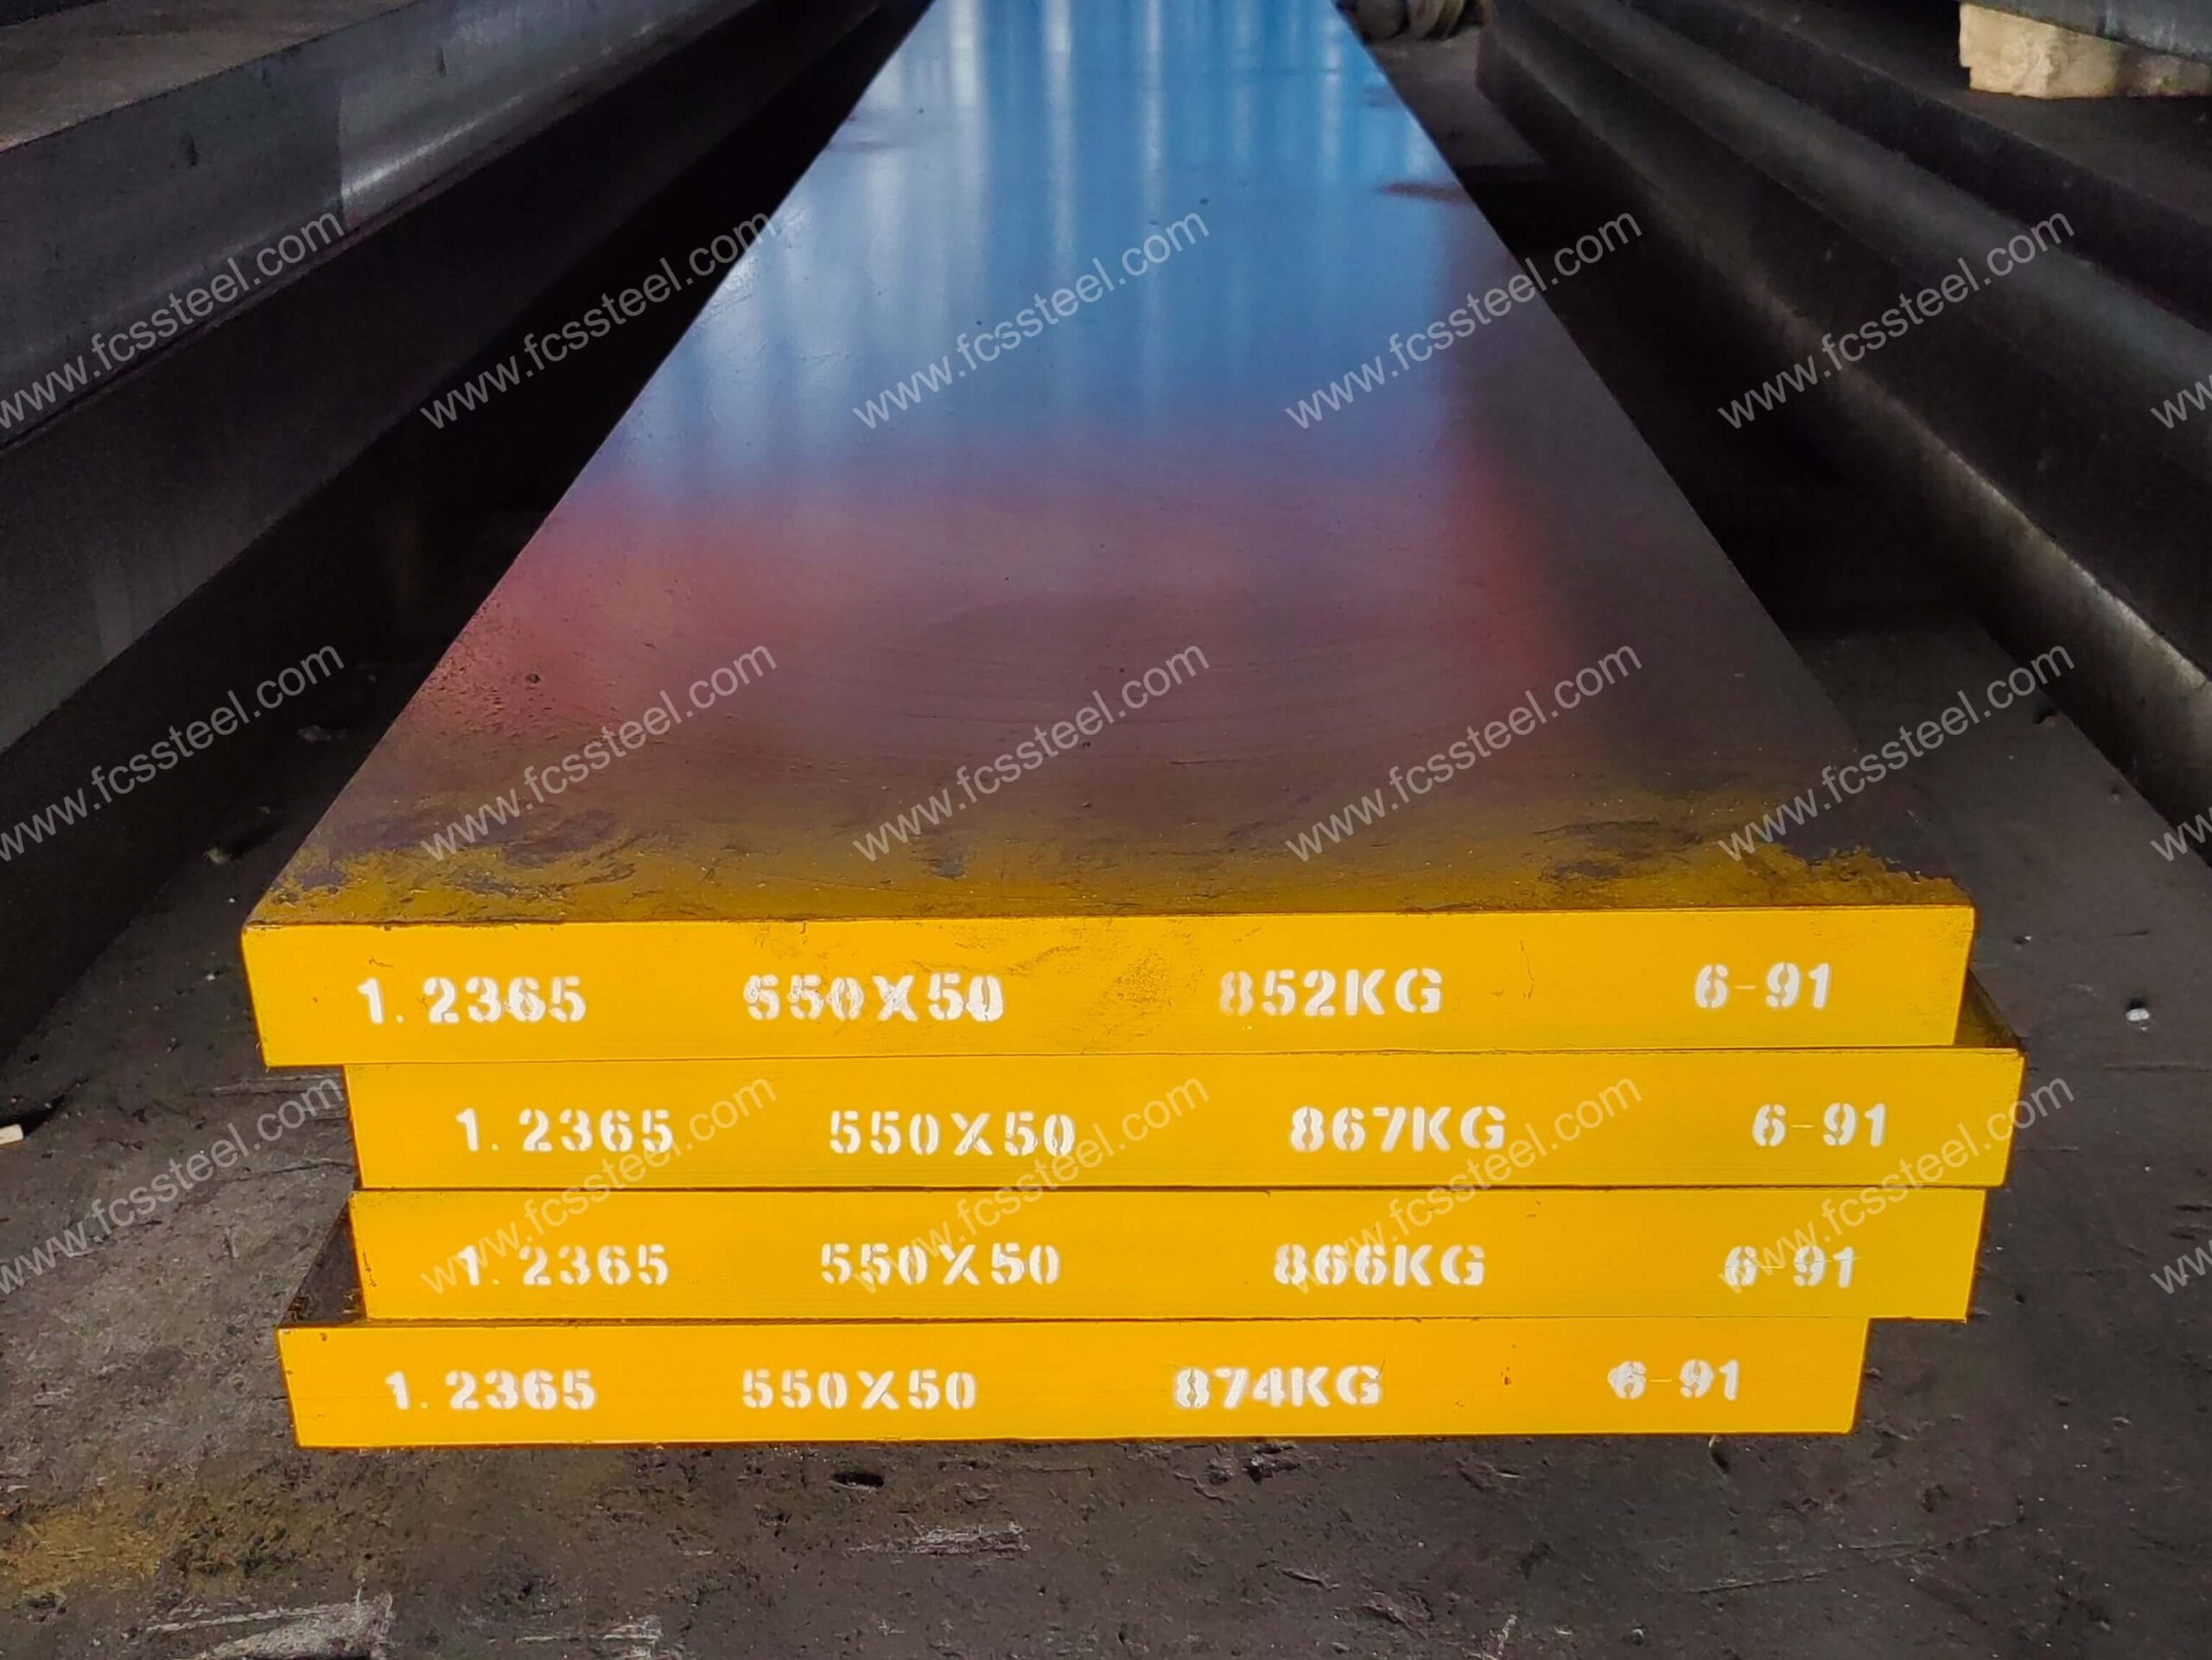
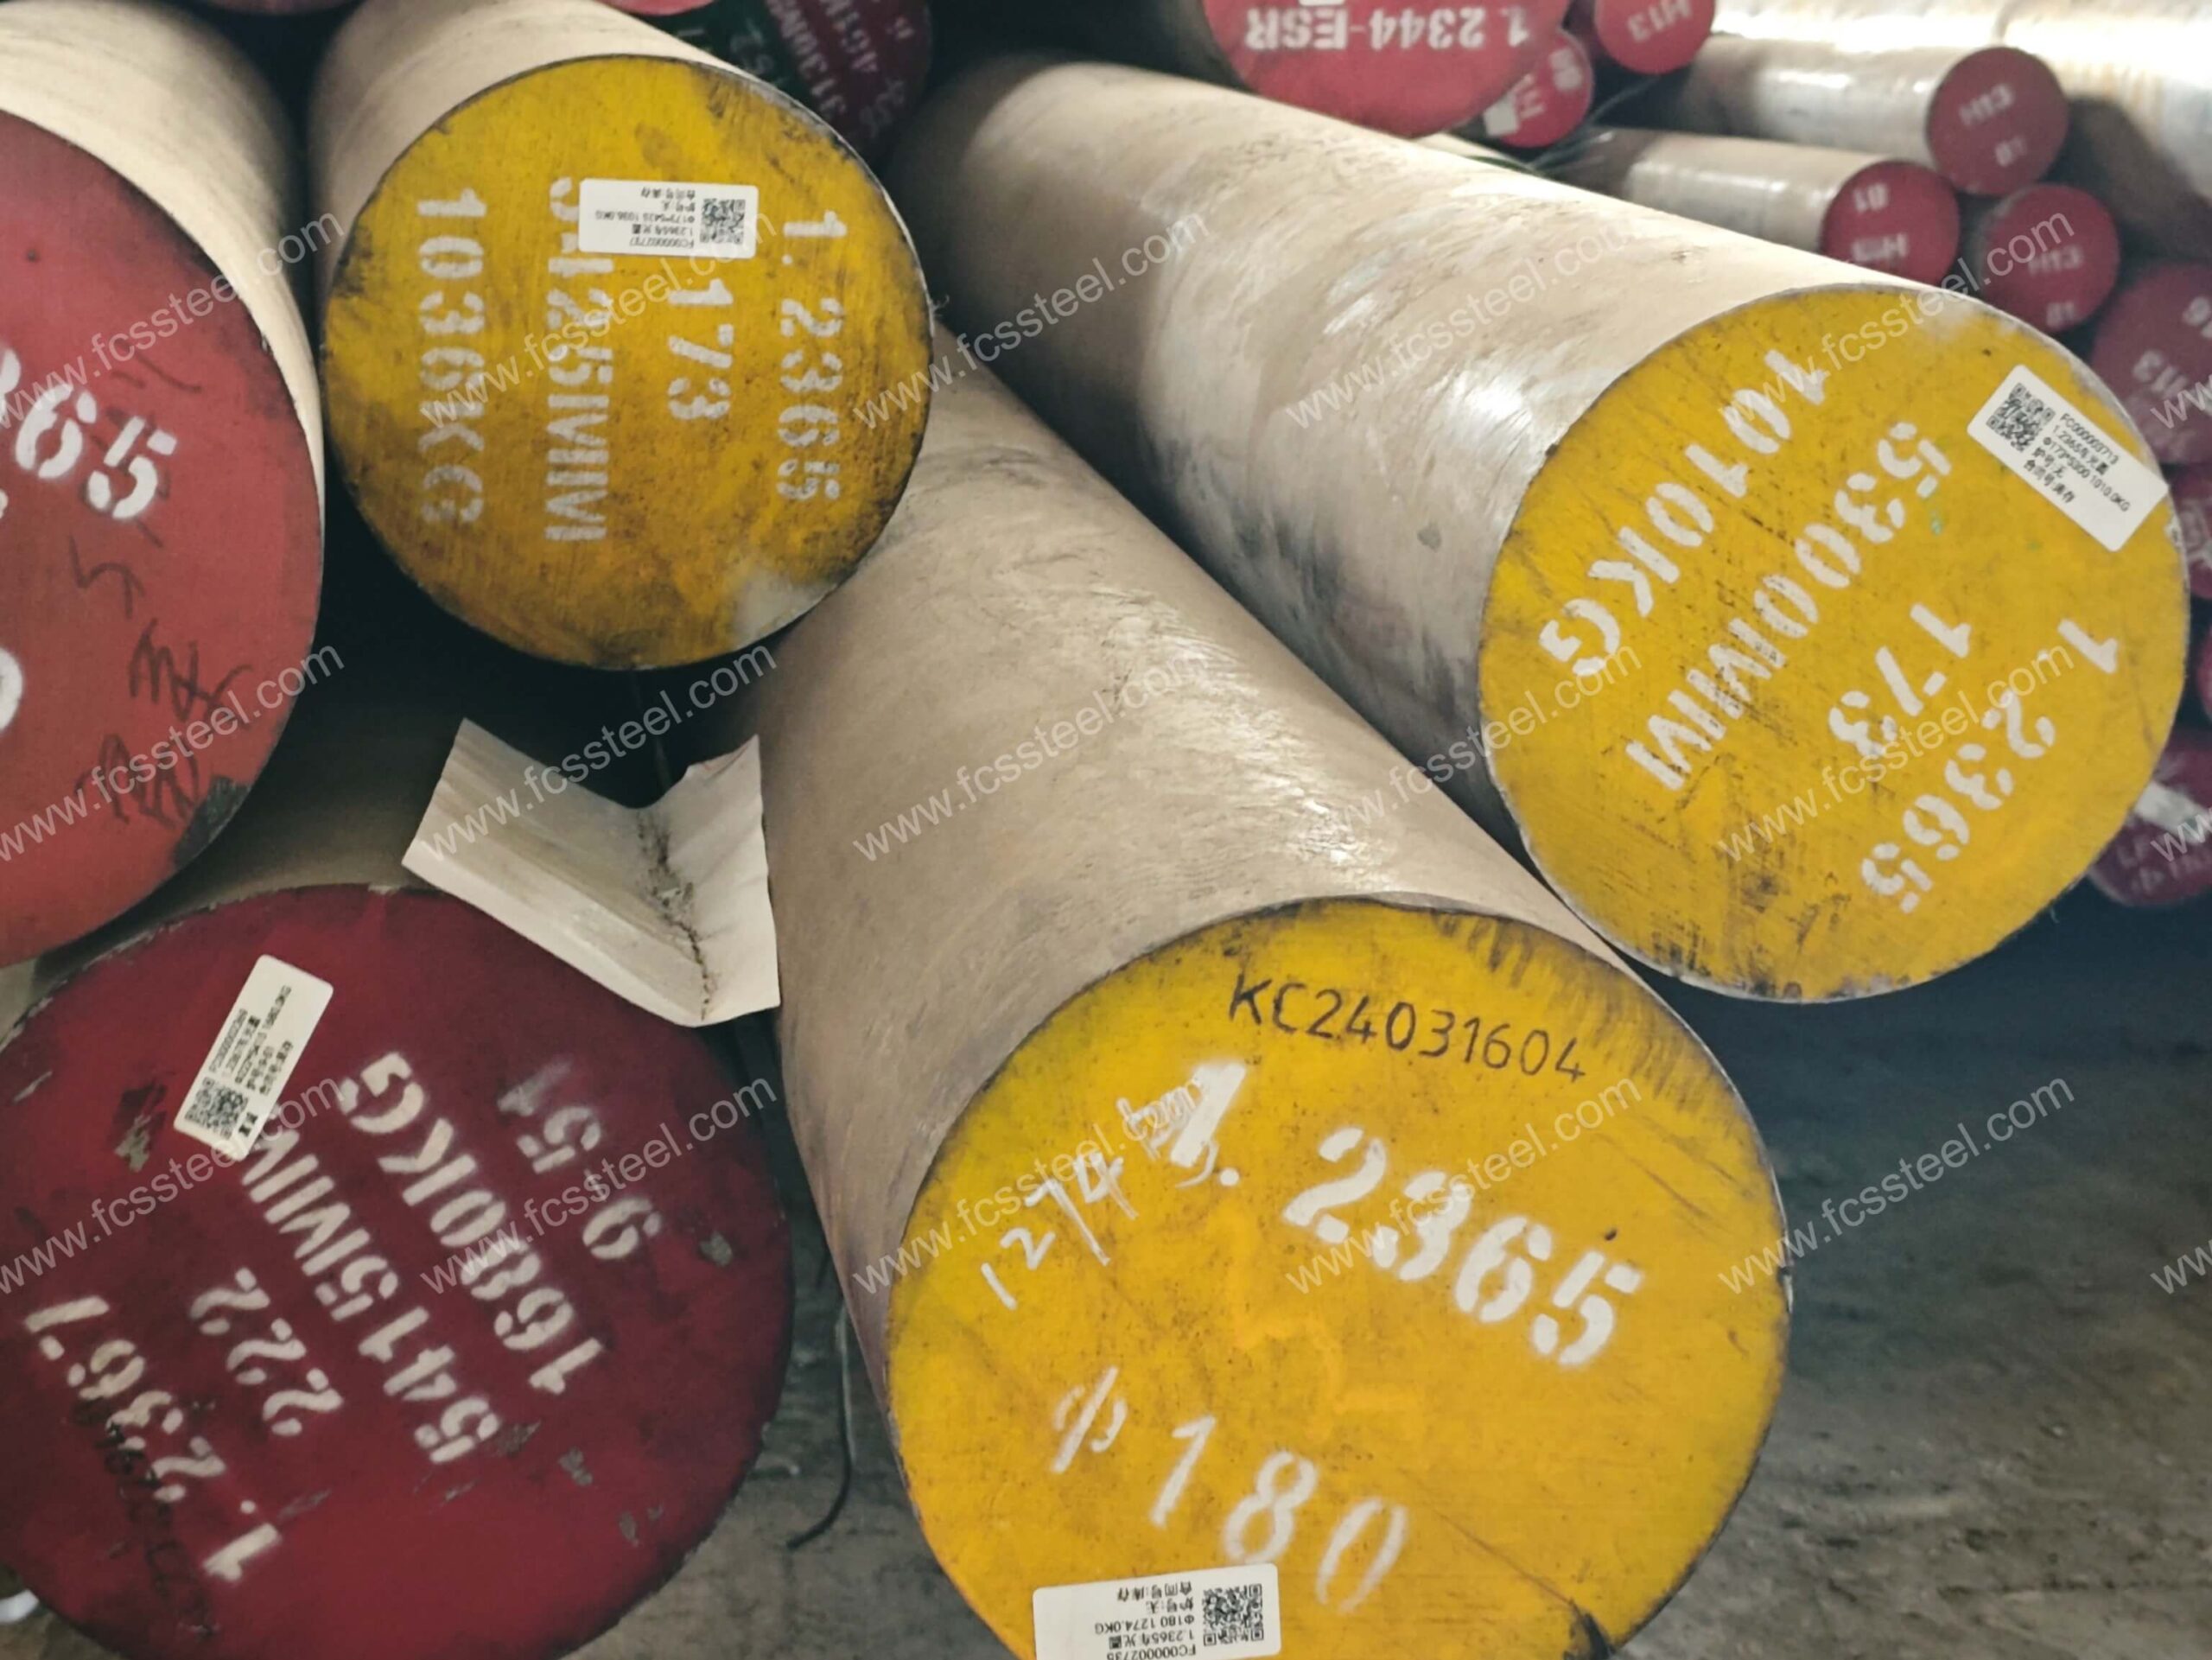
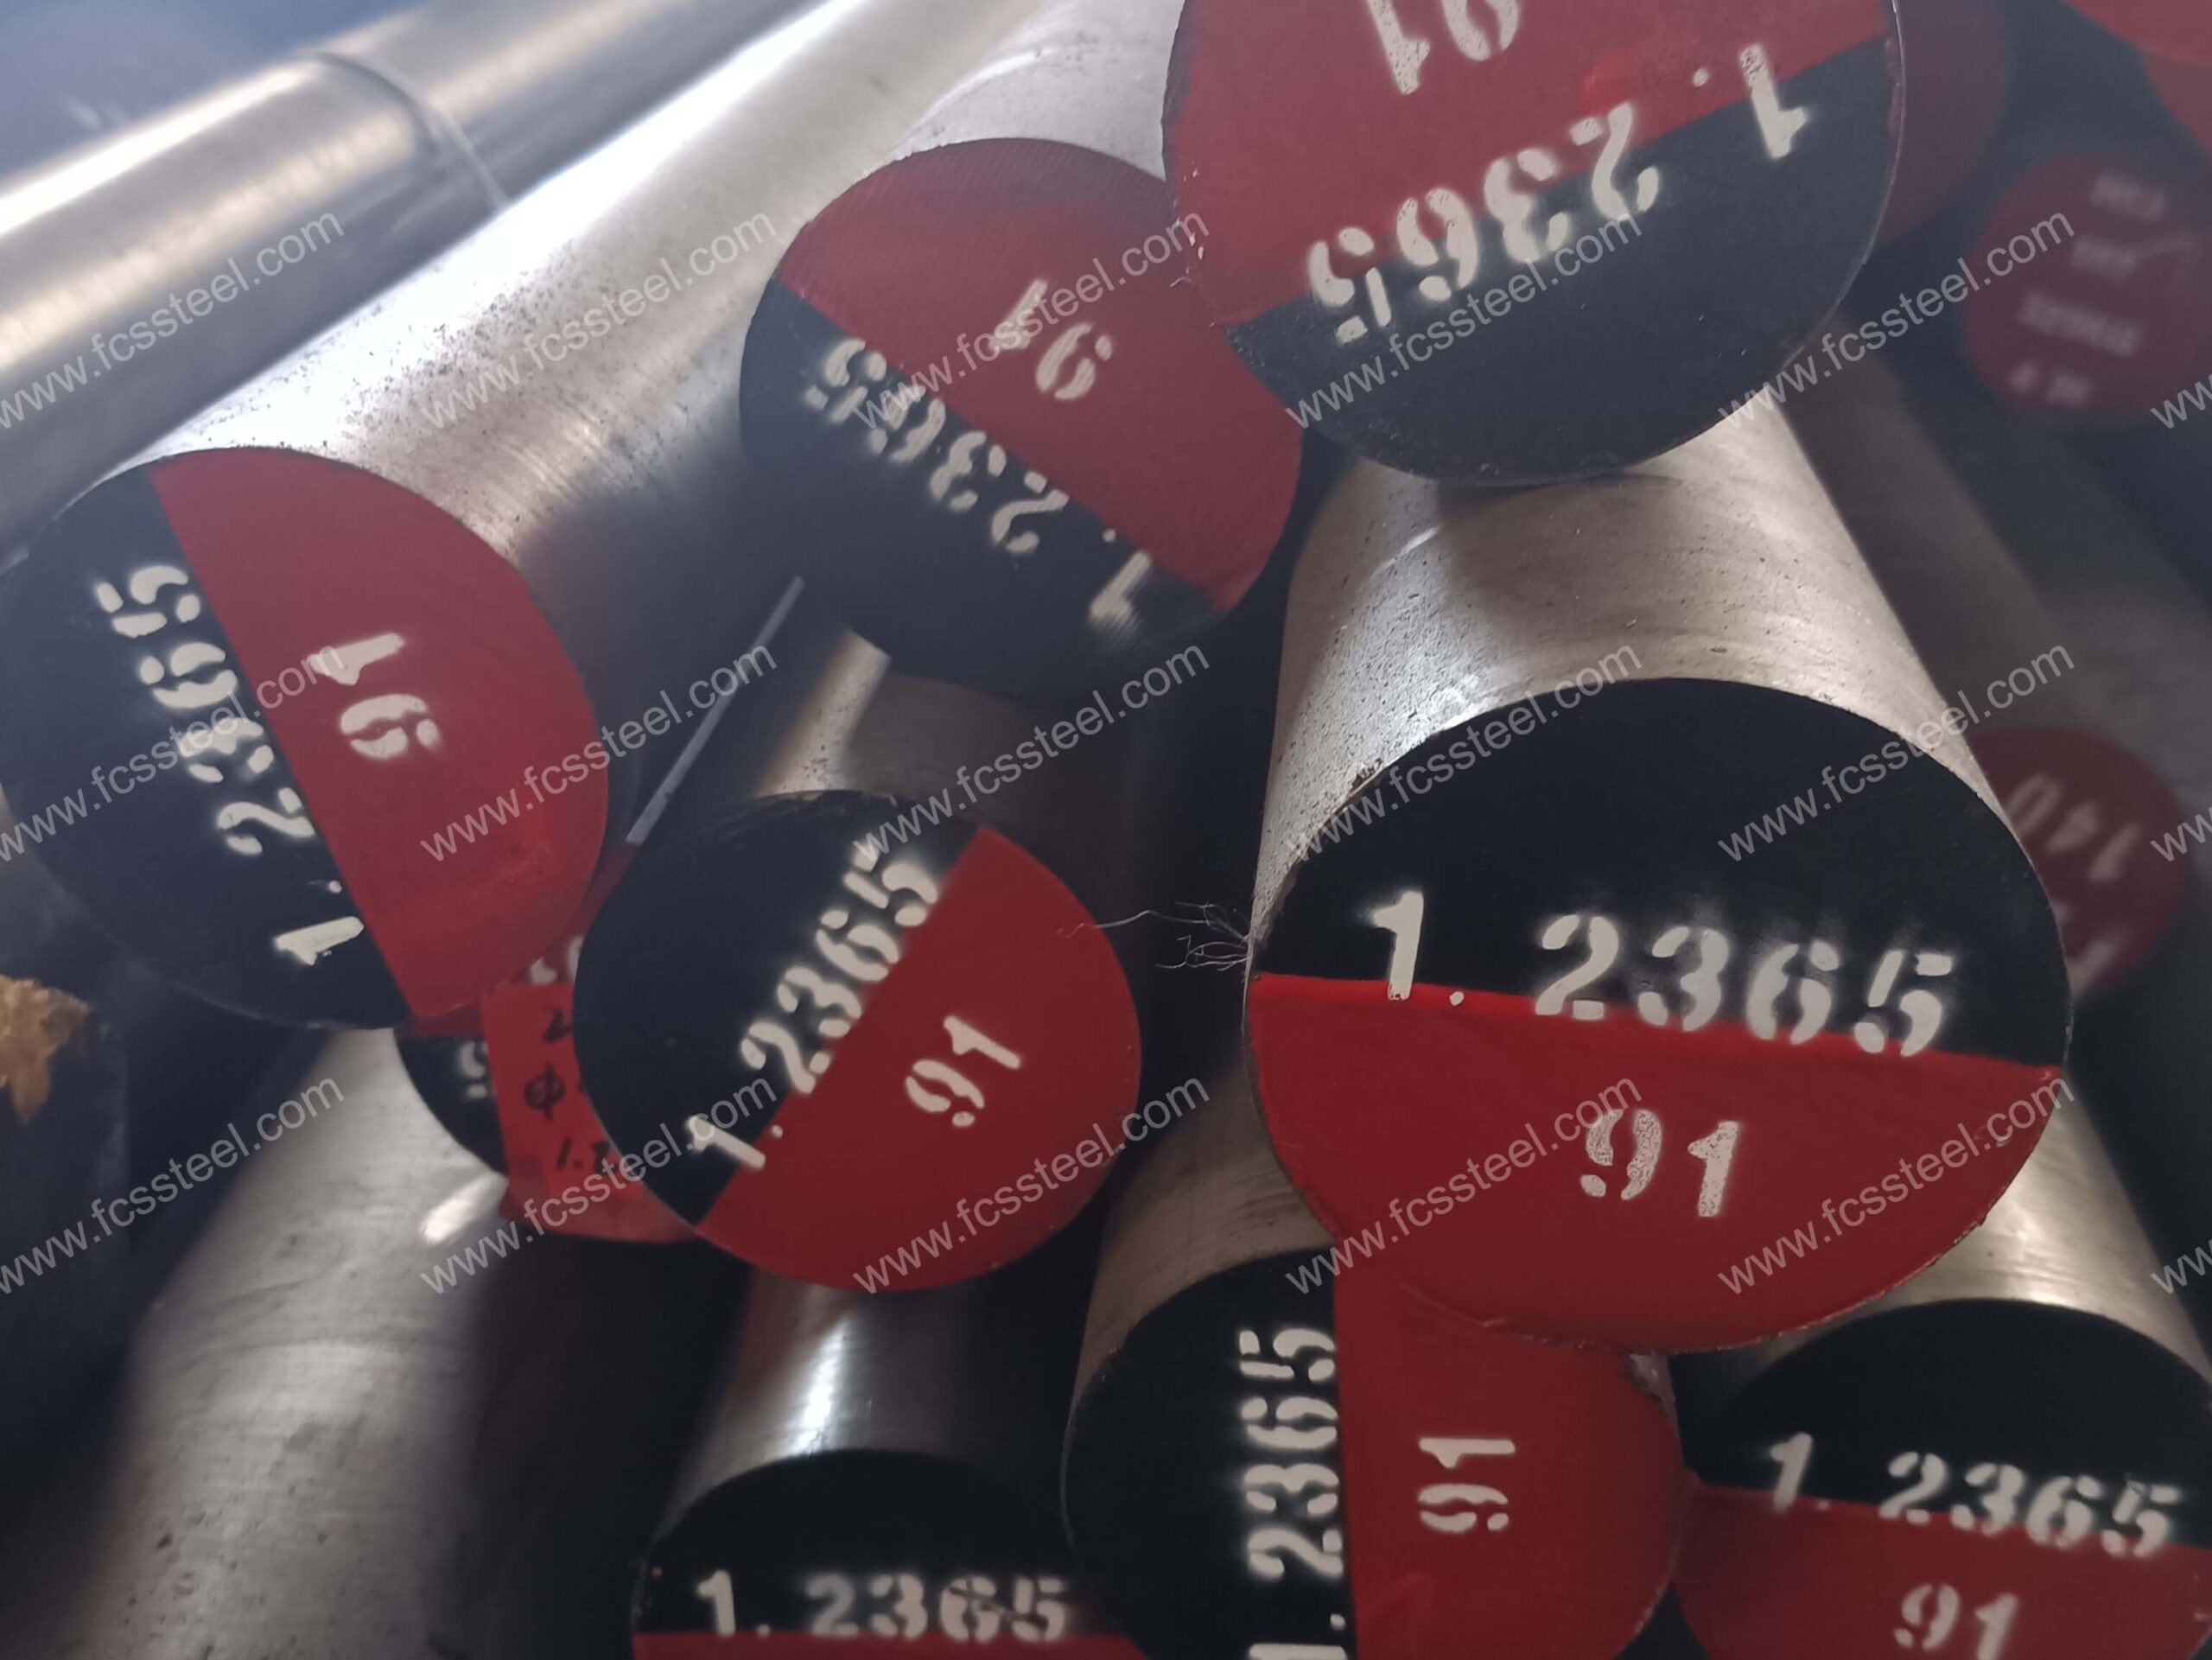
Alatni čelik H10 | 1.2365 | X32CrMoV3-3
U radnim okruženjima s visokim temperaturama, uobičajeni čelici za kalupe suočavaju se s ozbiljnim izazovima pucanja uslijed termičkog zamora, preranog omekšavanja i nedovoljne otpornosti na habanje, što rezultira smanjenom produktivnošću i visokim troškovima česte zamjene kalupa.
Kao profesionalni dobavljač čelika za kalupe, FCS TOOL STEEL-ov toploobradivi čelik za kalupe H10/1.2365/X32CrMoV3-3 nudi izvrsnu tvrdoću na vrućem i otpornost na vrući umor zahvaljujući optimiziranom kemijskom sastavu i posebnim procesima toplinske obrade. Inovacija ovog vrhunskog legiranog čelika kroma, molibdena i vanadija leži u njegovom dobro uravnoteženom elementarnom omjeru, koji osigurava izvrsnu tvrdoću i otpornost na habanje na radnim temperaturama do 650°C.
Kupci koji koriste alatni čelik H10 tvrtke FCS Factory primijetili su značajna poboljšanja u vijeku trajanja kalupa od 30-50%, smanjujući vrijeme zastoja i troškove zamjene. U okruženjima lijevanja pod tlakom s kontinuiranim radom na visokim temperaturama, materijal pokazuje izvrsnu otpornost na toplinske udare i prianjanje, donoseći značajne ekonomske koristi i poboljšanje performansi vašem proizvodnom procesu.
Alatni čelik H10 | 1.2365 | X32CrMoV3-3 Predstavljanje proizvoda
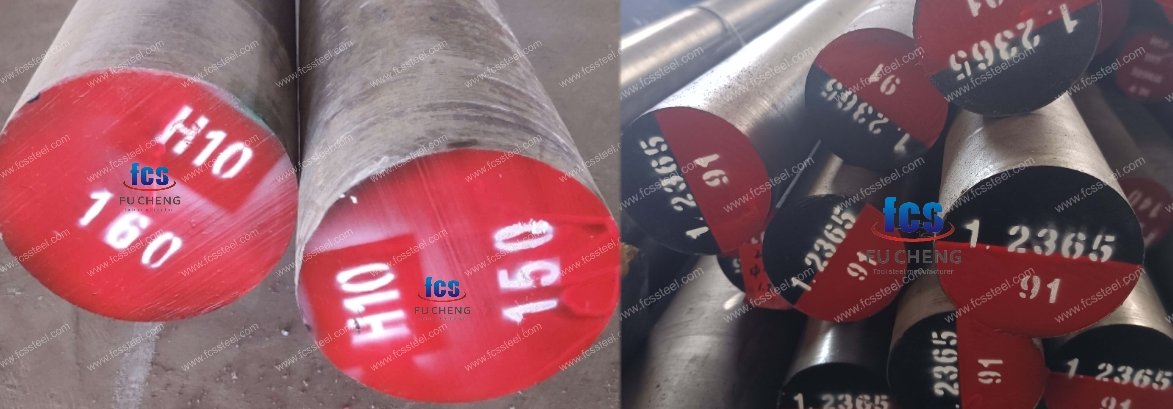
H10 alatni čelik
Alatni čelik H10 je krom-molibdenski alatni čelik za vrući rad koji karakterizira niska toplinska vodljivost i neosjetljivost na promjene temperature. Njegov kemijski sastav sadrži 0.35-0.45% ugljika, 3.00-3.75% kroma, 2.00-3.00% molibdena te male količine silicija i mangana, što mu daje srednju otpornost na koroziju (klasa 3/6) i izvrsnu otpornost na toplinsko pucanje. Fizička svojstva uključuju gustoću od 7.78 g/cm³ i toplinsku vodljivost od 32.8 W/(mK) u žarenom stanju; tvrdoća nakon toplinske obrade je do 50-52 HRC, s optimizacijom performansi koja se postiže kaljenjem u ulju ili hlađenjem na zraku na 1000-1030°C i popuštanjem na 450-570°C. Čelik treba kaliti u ulju ili hladiti na zraku na 1000-1030°C i popuštati na 450-570°C kako bi se optimizirala svojstva.
1.2365 alatni čelik
Alatni čelik 1.2365 (koji odgovara njemačkom standardu W-Nr/DIN) je visokolegirani alatni čelik za vrući rad sa sastavom od 0.28-0.35% ugljika, 2.70-3.20% kroma, 2.60-3.00% molibdena i 0.40-0.70% vanadija. 0.70% naglašava visoku temperaturnu stabilnost i otpornost na habanje. Ima gustoću od 7.85 g/cm³ i toplinsku vodljivost od 33 W/(mK) na 400-600°C; toplinska obrada je kaljenjem na 1020-1050°C (hlađenje uljem/zrakom) i popuštanjem na 500-650°C, a tvrdoća se može regulirati na 40-55 HRC, dok je granica razvlačenja ≥ 730 MPa, istezanje ≥ 14%.
Alatni čelik X32CrMoV3-3
Alatni čelik X32CrMoV3-3 (DIN, Njemačka) ima sastav koji je vrlo konzistentan s 1.2365: 0.28-0.35% ugljika, 2.70-3.20% kroma, 2.60-3.00% molibdena, 0.40-0.50% vanadija. -0.70%, s naglaskom na prokaljivost i čvrstoću na visokim temperaturama. Fizički parametri uključuju gustoću od 7.85 g/cm³ i koeficijent toplinskog širenja (20-100°C) od 11.8 x 10⁶ K-¹; kaljen na 1020-1060°C i popušten na 520-700°C, postiže tvrdoću od 50-700°C. Nakon kaljenja i popuštanja postiže tvrdoću od 50-700°C. Nakon kaljenja na 1020-1060°C i otpuštanja na 520-700°C, ima tvrdoću od 50-52 HRC, vlačnu čvrstoću od ≥980 MPa i izvrsnu otpornost na toplinski umor.
Alatni čelik H10 | 1.2365 | Vrste i opcije X32CrMoV3-3

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za H10/1.2365/X32CrMoV3-3 Tool Steel:
Alatni čelik H10 | 1.2365 | X32CrMoV3-3 Prilagođene opcije

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
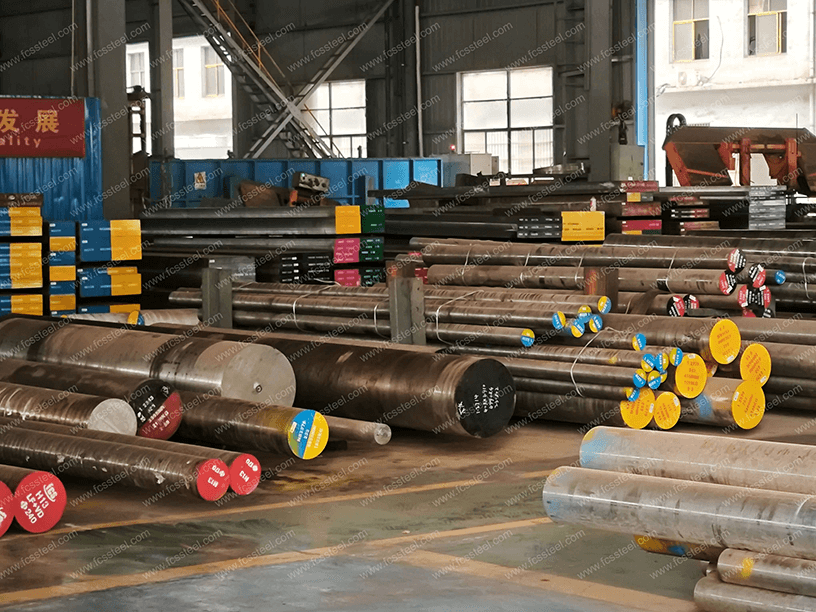
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- Elektrostatičkim pretapanjem troske (ESR) alatnog čelika H10/1.2365/X32CrMoV3-3 (H11/1.2343/X38CrMoV5-1): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
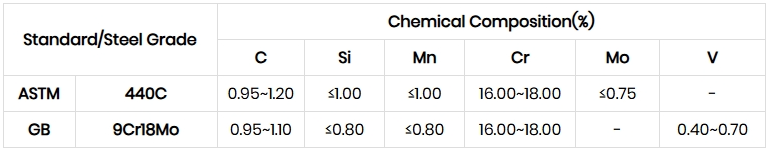
Alatni čelik H10 | 1.2365 | Kemijski sastav X32CrMoV3-3
Alatni čelik H10 | 1.2365 | X32CrMoV3-3 Postupak toplinske obrade

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
Alatni čelik H10 | 1.2365 | Kontrola kvalitete X32CrMoV3-3

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
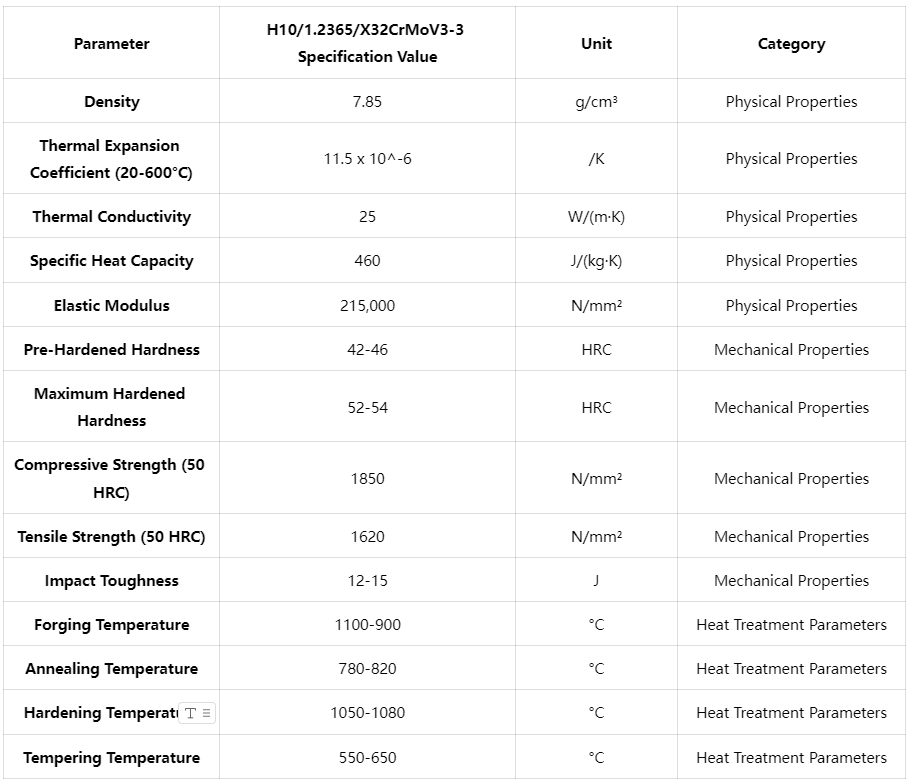
H10 alatni čelik | 1.2365 | X32CrMoV3-3 Tehničke specifikacije
Alatni čelik H10 | 1.2365 | Primjena proizvoda X32CrMoV3-3

Scenariji korištenja ključeva
Primjena alata za vruće kovanje
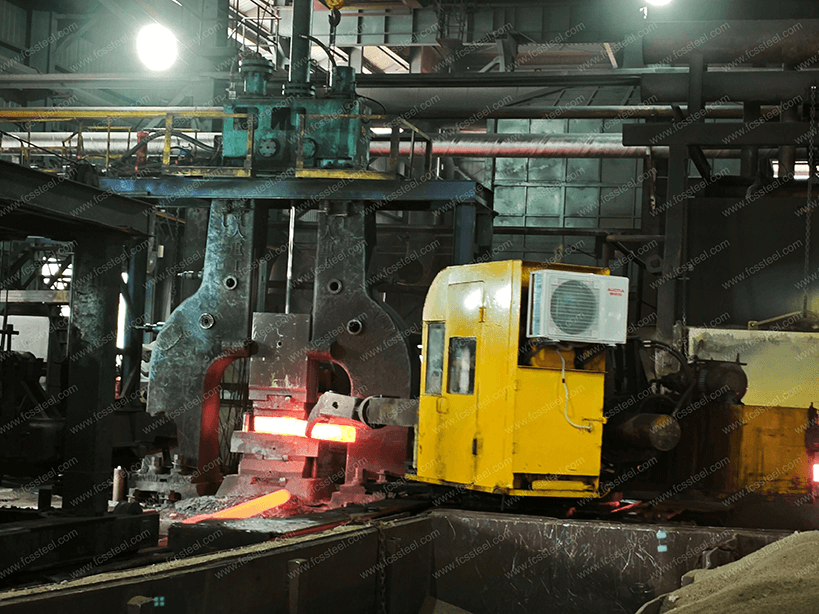
U procesu vrućeg kovanja, alatni čelik H10/1.2365 pokazuje izvrsnu čvrstoću na visokim temperaturama i otpornost na habanje. Industrijska kovačnica koristila je naš čelik 1.2365 za izradu složenih alata za kovanje koji su održali izvrsnu dimenzijsku stabilnost i integritet površine, čak i na radnim temperaturama iznad 900°C. Čelik je korišten za proizvodnju brojnih složenih alata za kovanje. Posebno za precizne otkivke koji zahtijevaju točnu dimenzijsku kontrolu, svojstva niskog izobličenja čelika H10 nude značajne prednosti, smanjujući potrebu za naknadnom obradom.
Primjena alata za vruću ekstruziju
Alatni čelik X32CrMoV3-3 izvrstan je u izradi alata za ekstruziju metala, posebno za ekstruzijske matrice za aluminijske profile i bakrene legure. Proizvođač profila produžio je vijek trajanja svojih ekstruzijskih matrica s tradicionalnih 3 mjeseca na 5 mjeseci korištenjem našeg čelika za matrice. Visoka otpornost na habanje osigurava da šupljine matrica zadržavaju svoju preciznu geometriju čak i pri visokim tlakovima i temperaturama, proizvodeći konzistentne, visokokvalitetne profilne proizvode.
Primjena alata za smicanje na visokim temperaturama
Alati za rezanje lima, profila i šipki na visokim temperaturama još su jedna važna primjena čelika H10/1.2365. Ove primjene zahtijevaju materijal s izvrsnom žilavošću i otpornošću na habanje istovremeno, a alatni čelici FCS precizno su toplinski obrađeni kako bi se osigurala dovoljna žilavost uz održavanje visoke tvrdoće, sprječavanje kidanja rezne oštrice i produljenje vijeka trajanja alata.
Primjene specifične za industriju
- Automobilska industrija: alati za tlačno lijevanje komponenti motora od aluminijskih legura; alati za kovanje pogonskih sustava; alati za termooblikovanje komponenti šasije; alati za visokoučinkovite ispušne sustave; zrakoplovna industrija.
- Precizni alati za kovanje od laganih legura: alati za vruće oblikovanje za komponente turbina; alati za ekstruziju za strukturne komponente; visokoprecizni alati za vruće utiskivanje.
- Industrija potrošačke elektronike: Alati za ekstruziju hladnjaka za pametne telefone i tablet računala; Alati za tlačno lijevanje kućišta od lagane aluminijske legure; Alati za precizno ekstruziju konektora; Alati za vruće oblikovanje kućišta izdržljive elektroničke opreme
- Energetska industrija: kalupi za kovanje dijelova turbina; alati za ekstruziju dijelova za prijenos snage; kalupi za toplo kovanje dijelova ventila; kalupi za oblikovanje dijelova visokotlačne opreme.
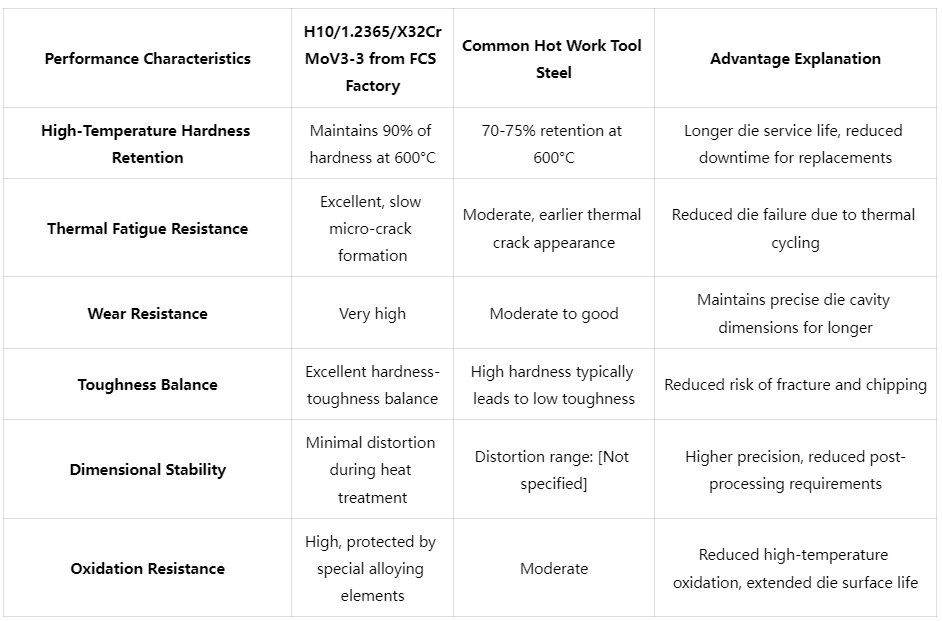
H10 alatni čelik | 1.2365 | X32CrMoV3-3 Usporedba konkurentskih prednosti
Alatni čelik H10 | 1.2365 | Priče o uspjehu kupaca X32CrMoV3-3
Alatni čelik H10 | 1.2365 | Informacije o strukturi cijena X32CrMoV3-3
Alatni čelik H10 | 1.2365 | X32CrMoV3-3 Često postavljana pitanja

P: Jesu li H10/1.2365 i X32CrMoV3-3 potpuno isti čelik?
O: Da, H10 (američki AISI standard), 1.2365 (njemački DIN standard) i X32CrMoV3-3 (europski EN standard) su različite međunarodne standardne oznake za isti čelik za vruću obradu. Imaju isti kemijski sastav i karakteristike performansi, a razlikuju se samo u standardima imenovanja.P: Koje su glavne prednosti H10 u odnosu na druge čelike za vruću obradu (npr. H13/1.2344)?
A: U usporedbi s H13, H10/1.2365 ima veću tvrdoću na vrućem i otpornost na toplinski umor, što ga čini posebno prikladnim za zahtjevne primjene poput lijevanja aluminija pod tlakom. Čelik H10 sadrži veći udio molibdena i vanadija, koji tvore stabilniji karbid i imaju veću sposobnost održavanja tvrdoće na povišenim temperaturama. Međutim, H13 nudi bolju otpornost na koroziju zbog većeg sadržaja kroma.P: Koja je razlika između alatnog čelika H10 i čelika za vruću obradu CrMoV?
A: Nema razlike, alatni čelik H10/1.2365 je alatni čelik CrMoV za vrući rad, a glavni legirajući elementi su krom (Cr), molibden (Mo) i vanadij (V). Kombinacija ovih elemenata pruža izvrsnu tvrdoću na vrućem, otpornost na habanje i otpornost na toplinski umor.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |