Alatni čelik H12MF
Х12МФ (X12MF) je visokougljični, visokokromni legirani čelik za hladno prešanje s izvrsnom otpornošću na habanje i visokom žilavošću, pogodan za izradu kalupa za hladno prešanje različitih složenih oblika i dijelova otpornih na habanje. Čelik je posebno pogodan za obratke koji zahtijevaju visoku otpornost na habanje i mali udar, kao što su alati za štancanje, alati za savijanje i oblikovanje te precizni mjerači.
Za više detalja ili za dobivanje ponude, obratite se našem prodajnom timu. ([e-pošta zaštićena])
Raspon veličina alatnog čelika H12MF
- Vruće valjana ploča/ravna šipka: Debljina: 10-400 mm, Širina: 200-800 mm, Duljina: 3000-5800 mm
- Vruće kovane ploče/ravne šipke: Debljina: 50-500 mm, Širina: 50-1500 mm, Duljina: 3000-5800 mm
- Vruće valjana okrugla šipkaPromjer 10-65 mm, Duljina 3000-5800 mm
- Vruće kovane okrugle šipkePromjer: 70-700 mm, Duljina: 3000-5800 mm
Površinska obrada alatnog čelika H12MF
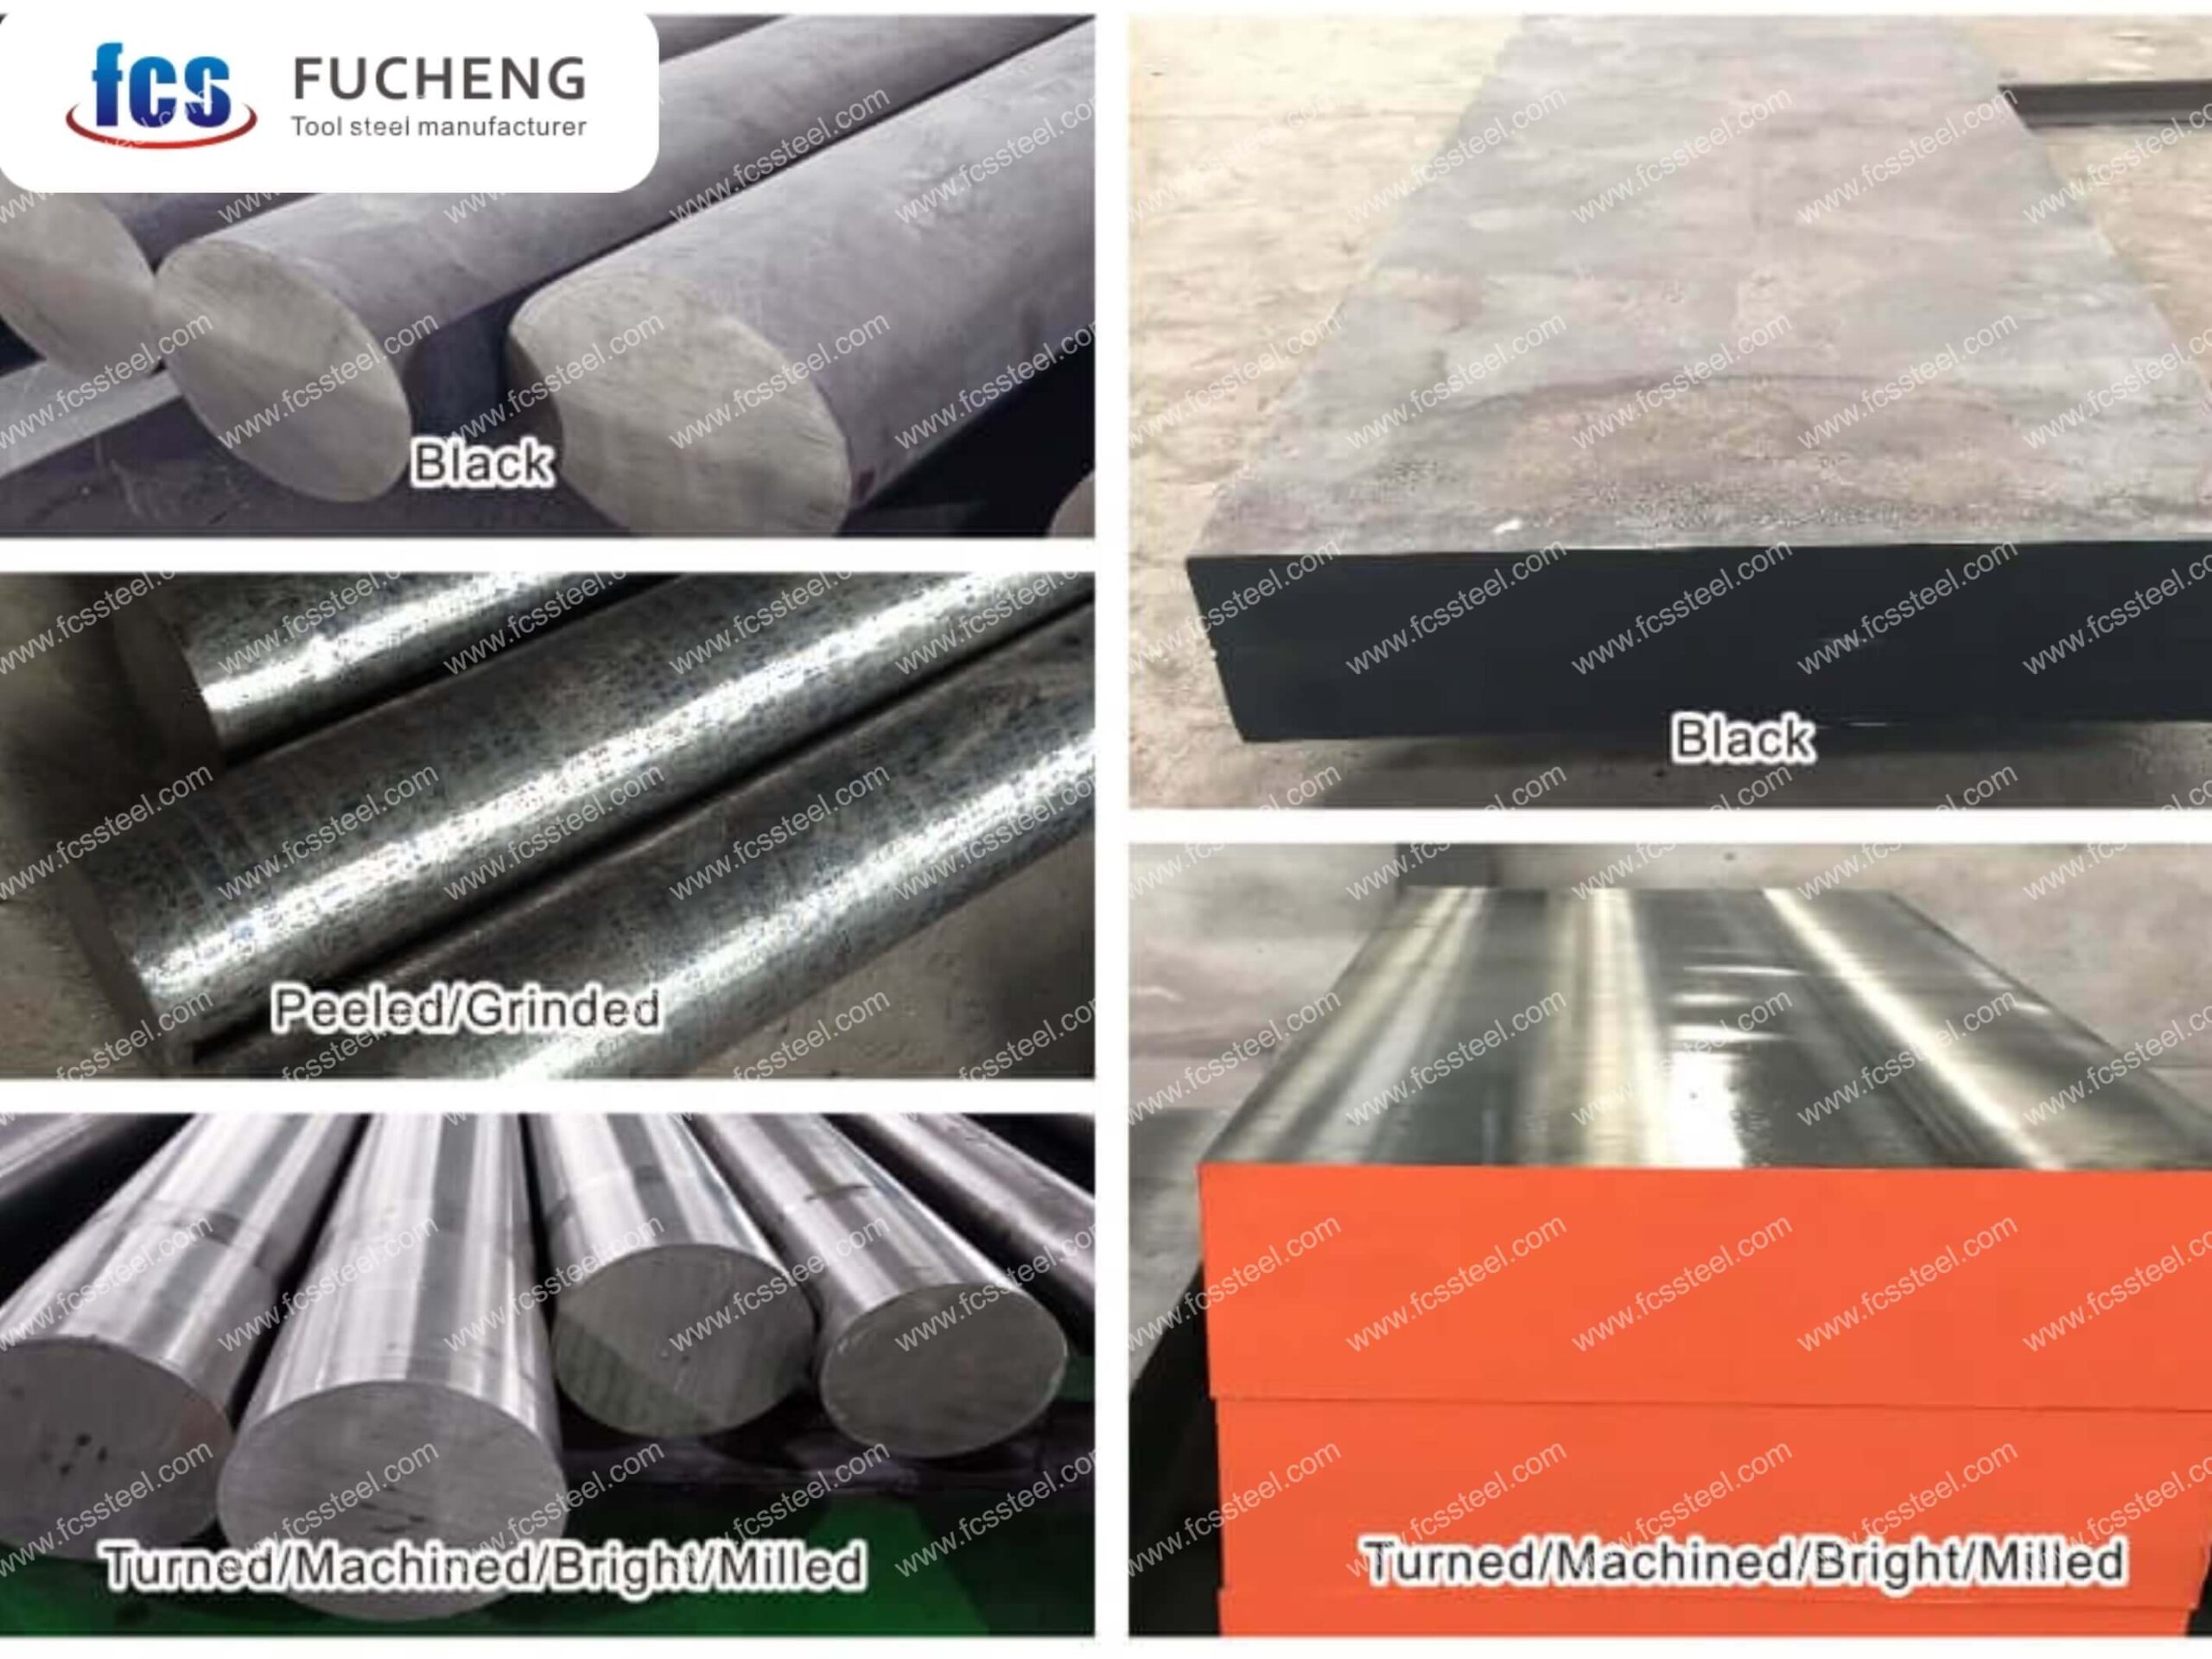
Crna, brušena, pjeskarena, tokarena/strojno obrađena/glodana/svijetla.
Uvod u proizvod alatnog čelika H12MF
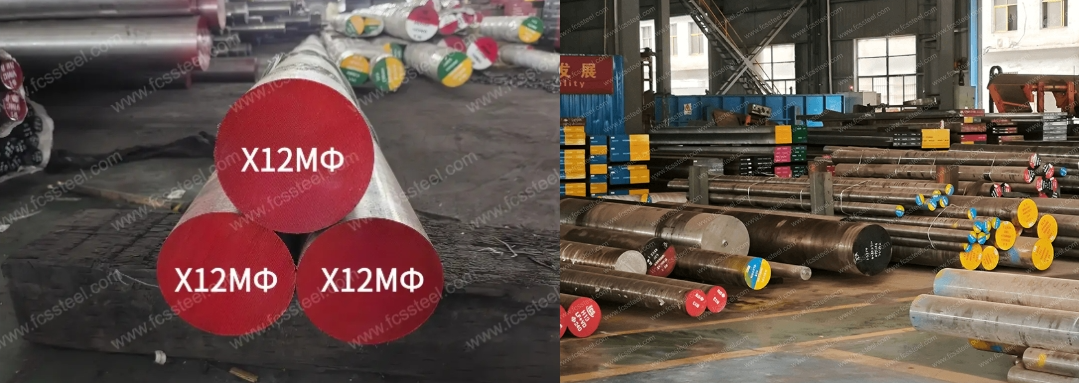
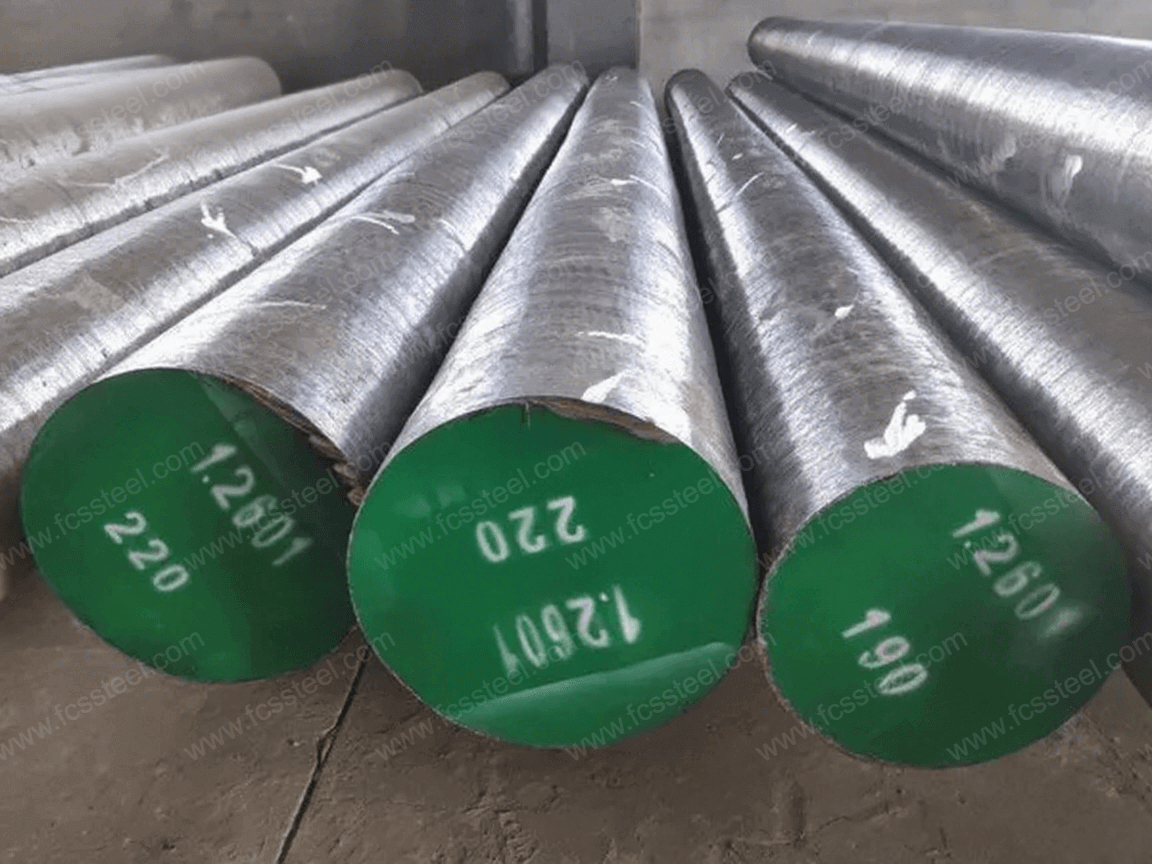
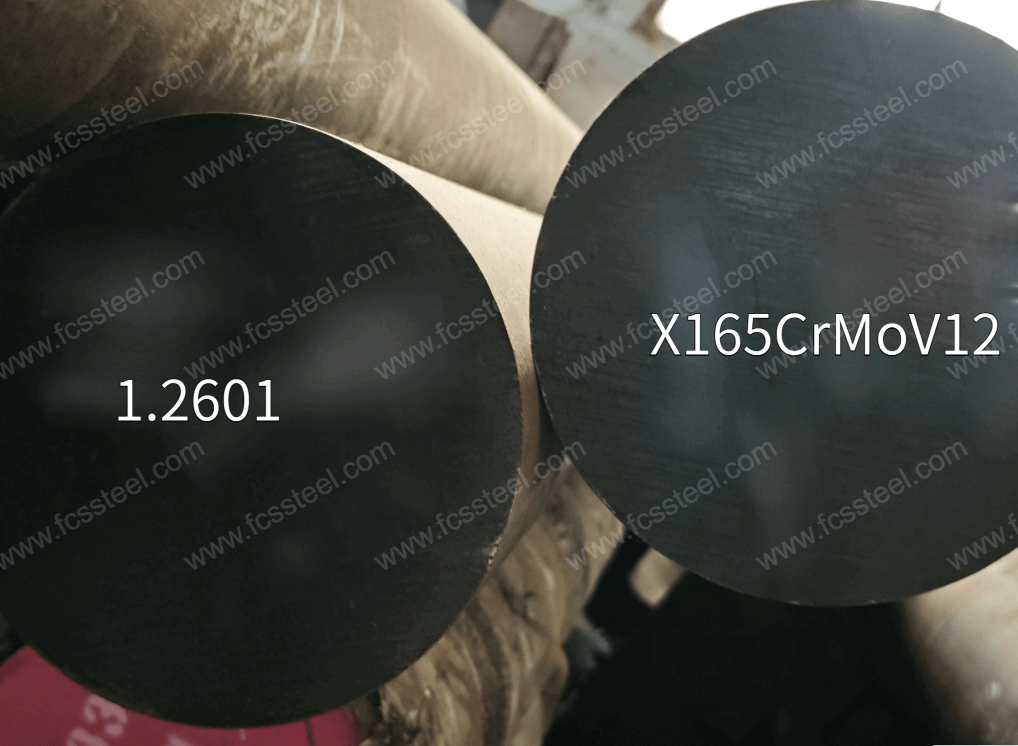
Х12МФ (GOST/ГОСТ 5950-2000) je visokougljični, visokokromni, leukokratni čelik za hladnu preradu s ugljikom i kromom kao glavnim komponentama, te molibdenom i vanadijevom dodacima za poboljšanje raspodjele karbida i poboljšanje otpornosti na habanje i toplinske stabilnosti. Njegova proizvodnja obično uključuje proces taljenja u električnoj peći i vakuumskog otplinjavanja, značajno smanjujući sadržaj nečistoća, poboljšavajući svojstva vruće obrade i udarnu žilavost, kako bi se prevladala tendencija krhkosti tradicionalnog visokougljičnog visokokromnog čelika. Odgovarajući njemački standard je X165CrMoV12/1.2601 , a odgovarajući kineski standard GB je Cr12MoV. Isporučuje se u sferoidno žarenom stanju. Visoka prokaljivost, tlačna čvrstoća i karakteristike mikrodeformacije, otpornost na habanje za obični niskolegirani alatni čelik 3-4 puta je veća. Metalografsku organizaciju dominiraju sitnozrnati perlit i jednoliko raspoređeni karbidi tipa M₇C₃, ali visoki volumni udio karbida (oko 16%) rezultira ograničenom žilavošću, a potrebno je izbjegavati okruženja s visokim udarnim opterećenjem.
Vrste i opcije alatnog čelika H12MF
 Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za H12MF Čelik za kalupe:

Prilagođene opcije alatnog čelika H12MF

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
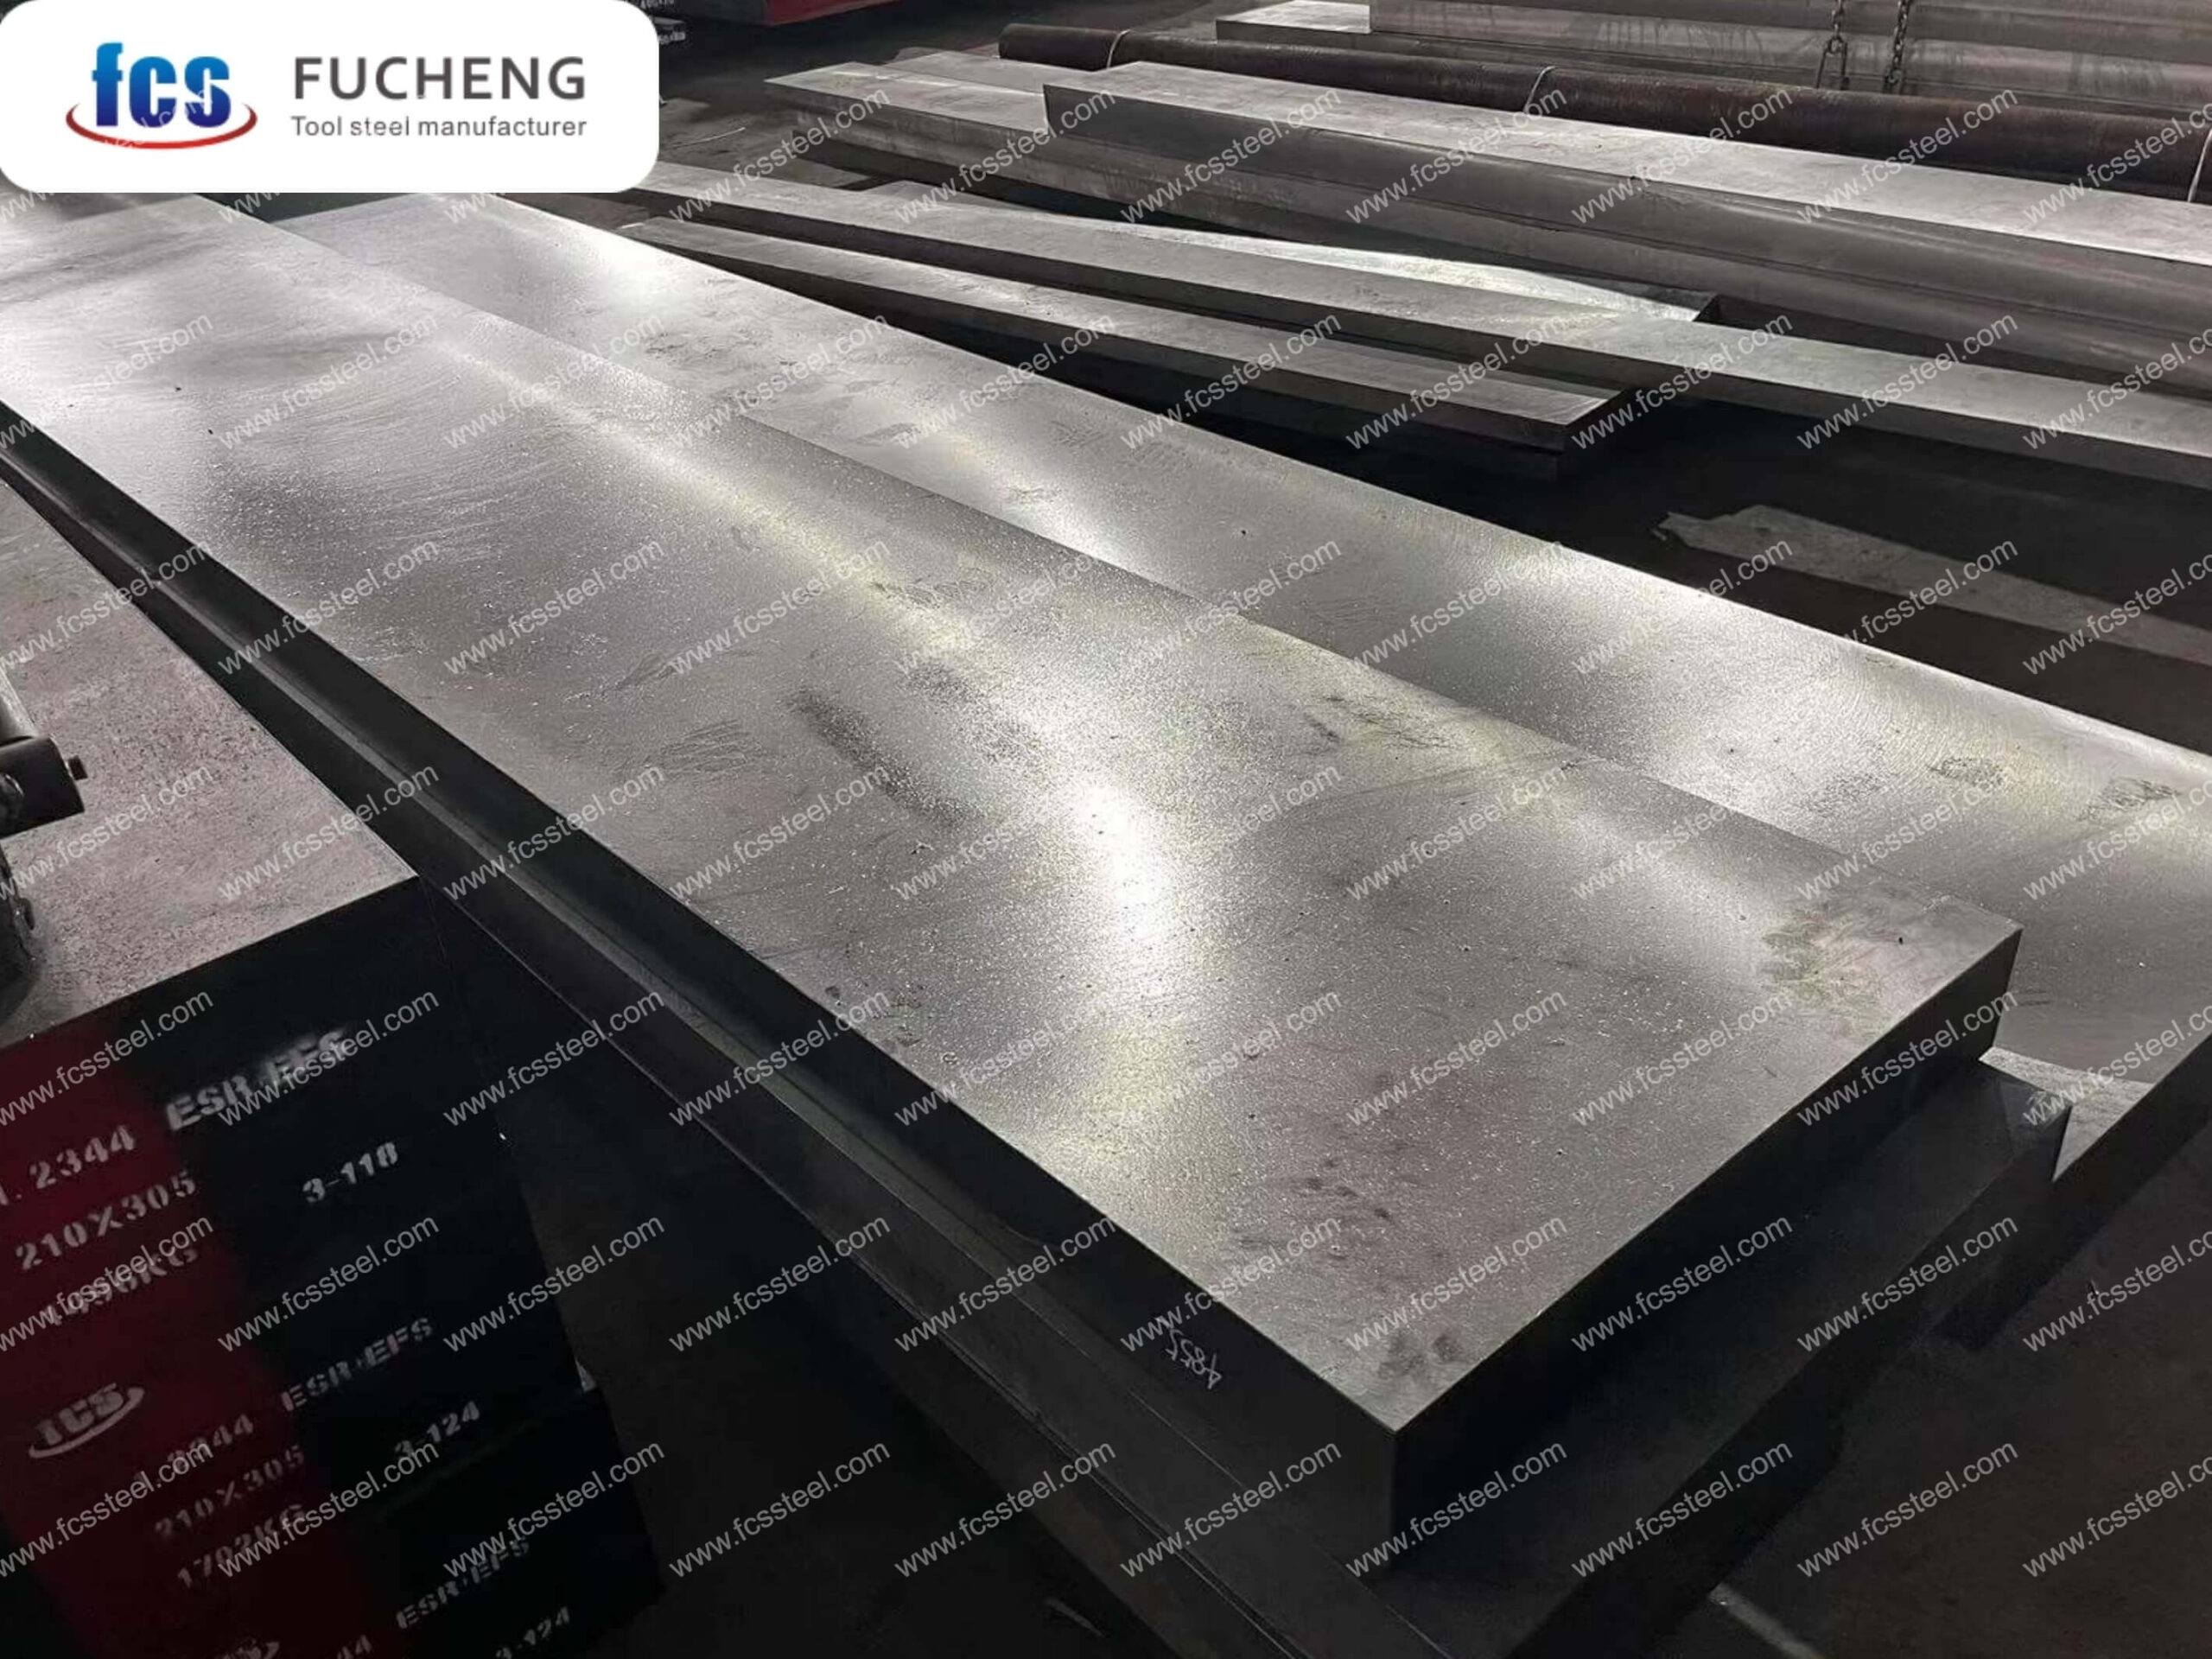
- Pretapanje elektrotroske alatnog čelika H12MF (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika H12MF
Ova kombinacija sastava daje alatnom čeliku Х12МФ izvrsnu otpornost na habanje i umjerenu žilavost, što ga čini pogodnim za izradu složenih obradaka. 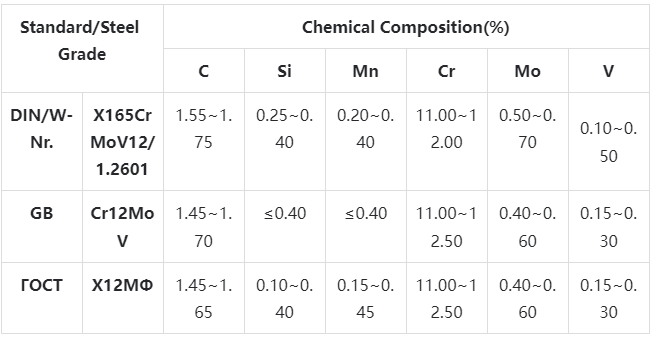
Postupak toplinske obrade alatnog čelika H12MF
 Ovaj postupak toplinske obrade omogućuje alatnom čeliku Х12МФ postizanje visoke tvrdoće, visoke otpornosti na habanje i dobre dimenzijske stabilnosti, što ga čini pogodnim za izradu kalupa za hladnu obradu i dijelova otpornih na habanje.
1. žarenje
Svrha: uklanjanje unutarnjih naprezanja nastalih tijekom kovanja ili valjanja, smanjenje tvrdoće, poboljšanje performansi rezanja i priprema za naknadnu obradu i toplinsku obradu. Parametri procesa: Čelik se zagrijava na oko 845 ~ 900 ℃, drži dovoljno dugo da se organizacija ujednači, a zatim se polako hladi u peći na oko 540 ℃, kako bi se smanjila tvrdoća i poboljšale performanse rezanja, tvrdoća se općenito kontrolira u HB 229 ispod.
2. Gašenje
Svrha: izrada martenzitne organizacije alatnog čelika, poboljšanje tvrdoće i otpornosti na habanje. Parametri procesa: Faza predgrijavanja u dva koraka, prvo zagrijavanje na 540 ~ 650 ℃, zatim zagrijavanje na 845 ~ 870 ℃ radi smanjenja toplinskog naprezanja. Austenitizacija se zagrijava na 1010~1050°C i drži dovoljno dugo da se organizacija potpuno transformira u austenit. Nakon toga se kaljenje vrši uljem ili hlađenjem zrakom radi postizanja visoke tvrdoće i otpornosti na habanje.
3. Kaljenje
Svrha: uklanjanje naprezanja kaljenja, podešavanje tvrdoće i žilavosti, stabilna organizacija i veličina. Parametri procesa: Popuštanje se provodi nakon kaljenja, a temperatura se obično kontrolira na oko 650°C i drži 1 do 2 sata kako bi se smanjila unutarnja naprezanja kaljenja, poboljšala žilavost i smanjila deformacija.
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć stavlja ugljen i drugo sredstvo protiv dekarburizacije. Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja. Otpuštanje mora biti dovoljno kako bi se osiguralo uklanjanje unutarnjih naprezanja i izbjeglo lom kalupa zbog oslobađanja naprezanja tijekom upotrebe. Za velike kalupe ili obratke složenih oblika može se koristiti višestruko otpuštanje.
Kontrola kvalitete alatnog čelika Х12МФ

1. Inspekcija stanja površine
Tvornica FCS ima vrlo strog tim za inspekciju kvalitete, pažljivo ćemo provjeriti stanje površine svakog komada alatnog čelika kako bismo osigurali da je čelična površina bez pukotina, nabora, čvorova, oksidirane kože, rupica, ogrebotina i drugih nedostataka.
2. Ispitivanje kemijskog sastava
Kako bismo provjerili ispunjava li sadržaj legirajućih elemenata standardne zahtjeve i zaštitili temeljna mehanička svojstva materijala, omogućit ćemo osoblju korištenje spektrometra s direktnim očitavanjem punog spektra za istovremenu analizu više elemenata. Uzorkovanje treba ukloniti površinski oksidacijski sloj, koristeći blok uzorak za stimuliranje ispitivanja.
3. Inspekcija dimenzija i tolerancija
Tvornica FCS koristit će profesionalne mjerne alate za pregled dimenzija i tolerancija čelika kako bi se osigurala usklađenost s ugovornim zahtjevima kupca. Odgovarajući mjerači bit će odabrani prema zahtjevima dimenzijske točnosti, uključujući mjernu traku, visokoprecizna pomična mjerila (0.02 mm), mikrometre (0.001 mm) i posebne inspekcijske mjerače. Stavke pregleda obuhvaćaju: promjer, debljinu, širinu, duljinu, promjer rupe, dimenzije zakošenja itd., kako bi se osiguralo da tolerancije i dimenzije zadovoljavaju ugovorne zahtjeve.
4. Ispitivanje tvrdoće
Naša tvornica FCS koristit će profesionalni tester tvrdoće za testiranje tvrdoće čelika kako bi se osiguralo da ispunjava ugovorne zahtjeve kupca.
5.Ultrazvučno ispitivanje
Standard ultrazvučnog ispitivanja (UT test standard) je: rujan 1921.-84. Klasa 3 D/d,E/e. Tvornica FCS koristi ultrazvučnu opremu za ispitivanje za otkrivanje makro nedostataka unutar materijala (kao što su pukotine, rupe od skupljanja, inkluzije, bijele mrlje itd.), a svaki komad okruglog čelika i ploče bit će pregledan drugim testom otkrivanja nedostataka prije otpreme kako bi se osigurala kvaliteta prije otpreme.
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
Tvornica FCS će koristiti komparativnu metodu za određivanje veličine zrna austenita uspoređujući mikrostrukturu uzorka sa standardnom tablicom ocjenjivanja, kako bi se osiguralo da ispunjava zahtjeve kupca.
Glavne karakteristike alatnog čelika H12MF
- Visoka otpornost na habanje: pogodno za izradu alata za oblikovanje i kalupa otpornih na habanje.
- Dobra žilavost: pogodno za primjene gdje udarci nisu jaki tijekom rada.
- Dobra dimenzijska stabilnost: mala deformacija nakon stvrdnjavanja, pogodno za izradu složenih kalupa.
- Pogodno za hladnu obradu: pogodno za hladno štancanje, savijanje, oblikovanje i druge procese.
- Ograničena svojstva zavarivanja: općenito se ne preporučuje za zavarivanje.
Primjene proizvoda od alatnog čelika Х12МФ
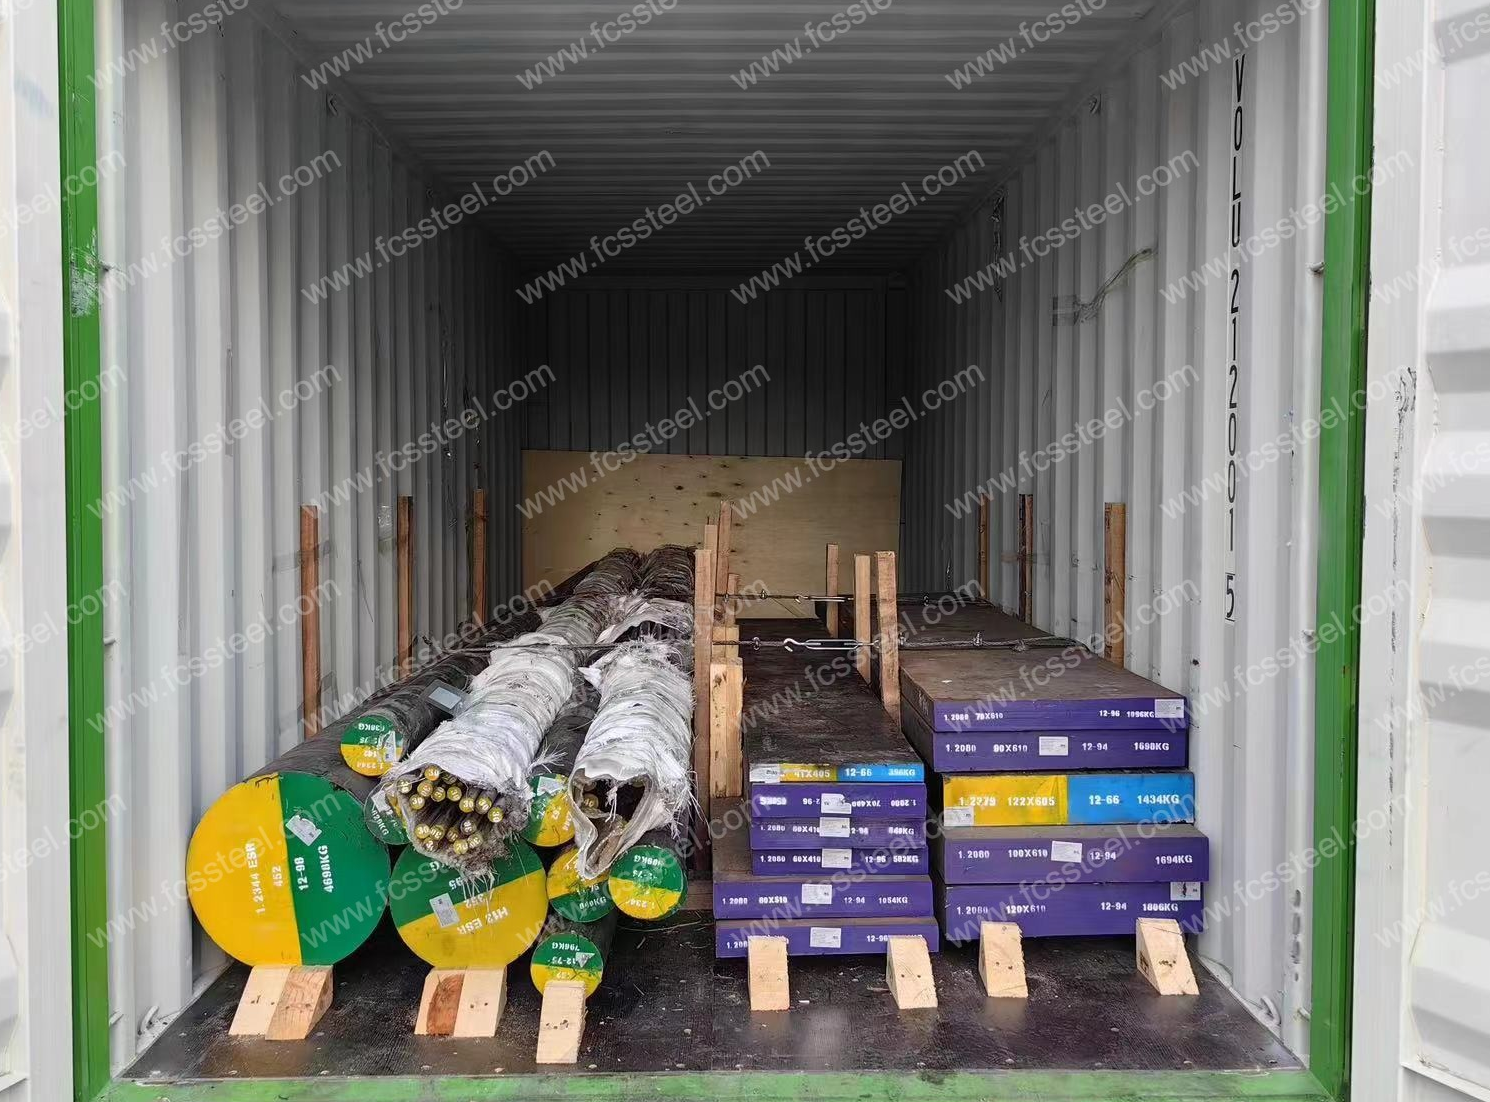
- Alati za hladno utiskivanje (alutari za štancanje, savijanje i oblikovanje).
- Valjci i valjci složenog oblika.
- Aktivni dijelovi za motore i elektromagnetsku opremu.
- Precizni mjerači i alati za kalibraciju.
- Proizvodnja dijelova visoke otpornosti na habanje.
Priče o uspjehu kupaca alatnog čelika Х12МФ
 Preskočite posredničku vezu, nabavljajte iz tvornice, smanjite troškove nabave i poboljšajte konkurentnost na tržištu.
Informacije o strukturi cijena alatnog čelika Х12МФ
Služimo svijetu, prodaja cijelih ormara, veleprodajna cijena iz tvornice. Za više detalja ili ponudu, kontaktirajte naš prodajni tim. ( [email protected] )