
Uvod:
U svijetu alatnih čelika za hladnu obradu , izbor između čelika D6 ( SKD2 / 1.2436 ) i čelika SKD11 (D2) klasična je inženjerska dilema. Ove dvije klase se često uspoređuju jer obje predstavljaju vrhunac performansi s visokim udjelom ugljika i kroma, a opet imaju vrlo različite uloge.
Osnovna razlika je jednostavna, ali ključna: dok je D6 specijalizirani izbor za ekstremnu otpornost na abrazivno habanje , SKD11 se ističe kao svestrani alat , nudeći daleko bolju ravnotežu žilavosti i stabilnosti za opću izradu alata.
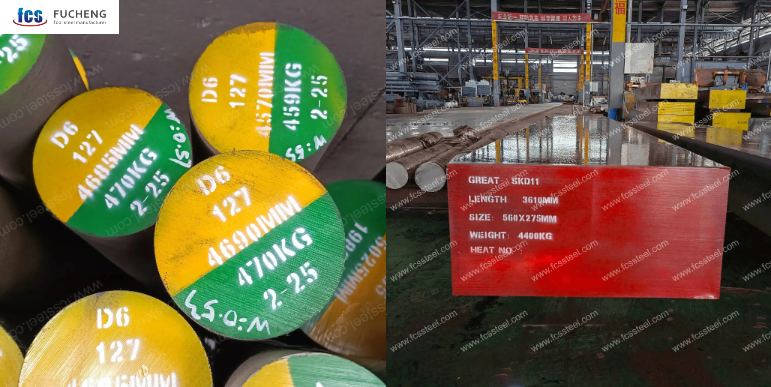
1. Pregled
| Svojstvo | D6 (SKD2 / 1.2436) | SKD11 (ekvivalent D2) |
|---|---|---|
| Kemijski | Viši C & W | Uravnoteženi C, Cr, Mo, V |
| karbidi | Visokoobimni, tvrdi karbidi | Fini ujednačeni karbidi |
| Tvrdoća | Vrhunac od ~64–66 HRC | ~58–62 HRC |
| Otpornost na habanje | Vrhunska otpornost na abraziju | Izvrsna otpornost na habanje |
| Žilavost | Umjerena — niža tolerancija na udarce | Bolja žilavost i otpornost na kidanje |
| Stabilnost | Osjetljiva, potrebna kontrola | Bolja stabilnost toplinske obrade |
| Trošak | ~1,000–1,800+ USD/tona | ~800–1,500 USD/tona |
| Aplikacije | Teško abrazivni alati | Opći alati za hladnu obradu i precizni alati |
2. Kemijski sastav
| Element | D6 (1.2436 / SKD2) | SKD11 (ekvivalent D2) |
|---|---|---|
| Ugljik (C) | ~2.00–2.30 % | ~1.40–1.60 % |
| Krom (Cr) | ~11.0–13.0 % | ~11.0–13.0 % |
| Molibden (mo) | ~0.0–0.10 %* | ~0.80–1.20 % |
| Vanadij (V) | ~0.0 %* | ~0.20–0.50 % |
| volfram (W) | ~0.60–0.90 % | ~0.0% |
| Mn, Si, P, S | Mn ~0.30–0.60 %, Si ~0.10–0.60 %, P/S ≤0.03 % | Mn ≤0.60 %, Si ≤0.40 %, P/S ≤0.03 % |
D6 obično ne navodi Mo/V kao glavne legirajuće elemente prema standardnim specifikacijama.
Tumačenje:
- D6 ima znatno više ugljika i volframa za ekstremno stvaranje karbida.
- SKD11 uravnotežuje ugljik i krom s Mo i V za pročišćavanje karbida i poboljšanje žilavosti.
Ovaj sastav podupire većinu makro razlika u svojstvima navedenih u nastavku.
3. Morfologija karbida
D6
Zbog vrlo visokog udjela ugljika i značajnog udjela volframa, u cijeloj matrici stvara guste karbide bogate kromom i volframom .
Karbidi su obično tvrđi i veći u volumskom udjelu nego u SKD11, doprinoseći vrhunska otpornost na abrazivno trošenje.
(Ovaj ishod proizlazi iz kemije legure — veći udio C + Cr + W povećava stvaranje karbida.)
11 SKD
Razvija kromove karbide i sekundarne karbide bogate Mo/V koji su fini i jednoliko raspoređeni , povećavajući otpornost na habanje i podržavajući žilavost.
Raspodjela karbida je ravnomjernija nego kod nekih visokougljičnih čelika, što uravnotežuje otpornost na habanje i lom.
(To se zaključuje iz tipičnog sastava SKD11 i mikrostrukturnog ponašanja za čelike za hladnu obradu.)
Sažetak: D6 → više i tvrđih karbida → najveća otpornost na abraziju; SKD11 → fina, uravnotežena populacija karbida → otpornost na habanje + bolja žilavost.
4. Tvrdoća i otpornost na habanje
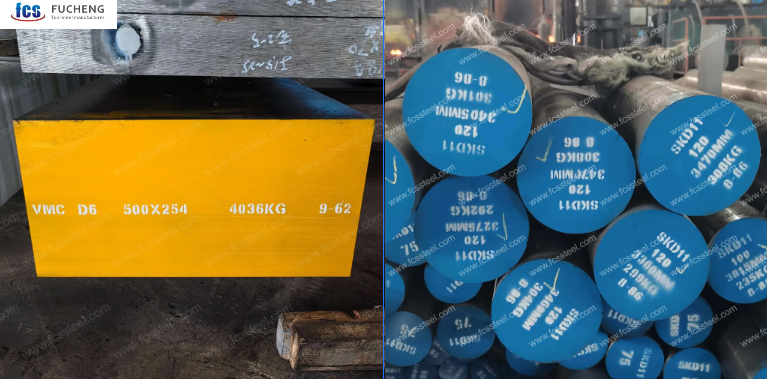
D6
Nakon odgovarajuće toplinske obrade, D6 postiže maksimalnu tvrdoću od ~64 – 66 HRC u mnogim industrijskim praksama.
Visok udio karbida povećava otpornost na abrazivno trošenje , posebno kod dugotrajnih operacija s visokim kontaktnim tlakom.
Mnogi dobavljači opisuju D6 kao materijal izvrsne otpornosti na abraziju i prikladan za teške uvjete trošenja alata.
11 SKD
Tipična tvrdoća okaljenog materijala: ~58 – 62 HRC nakon kaljenja i otpuštanja.
U ovom rasponu tvrdoće, SKD11 pokazuje izvanrednu otpornost na habanje za alate za hladnu obradu, abraziju i dugi vijek trajanja, iako je općenito nešto ispod vršne otpornosti na abraziju D6.
SKD11 je također otporan na adhezijsko i zamorno trošenje zbog uravnoteženih karbida.
Sažetak:
- D6: vršna tvrdoća obično veća → maksimalna otpornost na habanje.
- SKD11: izvrsna otpornost na habanje uz nešto nižu tvrdoću → uravnotežene performanse trošenja.
5. Snimka mehaničkih i fizičkih podataka
| Svojstvo | D6 (1.2436) | SKD11 (D2) |
|---|---|---|
| Tlačna čvrstoća | ~2600–2800 MPa | ~2200–2500 MPa |
| Gustoća | ~7.85 g/cm³ | ~7.70 g/cm³ |
| Toplinska vodljivost (na 20°C) | ~20.0 W/m·K | ~20.5 W/m·K |
Napomena o brušenju i toplini: Iako toplinske brojke izgledaju slično, praktična razlika je ogromna. Gusti volframovi karbidi D6 zadržavaju toplinu. Budući da materijal ne odvodi dobro tu toplinu (niska vodljivost), izuzetno je sklon nastanku opeklina od brušenja i pucanju . D6 morate brusiti polako s dovoljno rashladne tekućine. SKD11 malo bolje podnosi tu toplinu, što ga čini manje rizičnim za završnu obradu.
5. Toplinska obrada
D6
Standardni postupak: žarenje → kaljenje (ulje/zrak) → popuštanje do željene tvrdoće.
Ciklus kaljenja/popuštanja može dati do ~64–66 HRC , ali zahtijeva pažljivu kontrolu zbog visokog udjela ugljika i volframa.
Veći udio legirajućih dodataka povećava osjetljivost na deformacije gašenjem i zahtijeva kontrolirane cikluse.
11 SKD
Tipični ciklus: žarenje za omekšavanje za obradu → kaljenje na zraku/ulju na ~1000–1050 °C → popuštanje za žilavost.
Lako se stvrdnjava na ~58–62 HRC s dobrom dimenzijskom kontrolom; stvrdnjavanje na zraku pomaže u smanjenju deformacija tijekom toplinske obrade.
Sekundarni učinci očvršćavanja od molibdena poboljšavaju odziv toplinske obrade.
Sažetak: SKD11 općenito nudi lakšu i stabilniju toplinsku obradu s manje izobličenja od D6, koji je osjetljiv na kaljenje.
6. Žilavost i otpornost na krzanje
D6
Visok udio karbida daje izvrsnu otpornost na habanje , ali dolazi s nižom udarnom žilavošću - većim rizikom od krhotina pod udarnim opterećenjima.
Karbidi djeluju kao mjesta nastanka pukotina kada opterećenja premaše granice elastičnosti.
11 SKD
Raspodjela karbida s Mo/V i nešto nižim udjelom ugljika podržava veću žilavost i bolju otpornost na struganje pri jednakoj tvrdoći.
Dobar izbor tamo gdje su alati izloženi povremenim udarcima ili promjenjivom opterećenju.
Sažetak: D6 se ističe tamo gdje dominira abrazija; SKD11 nudi poboljšanu otpornost na lom i krhotine u uvjetima miješanog opterećenja.
7. Dimenzijska stabilnost i tolerancija toplinske obrade
D6
Visok sadržaj legure i visok sadržaj karbida može uzrokovati veća izobličenja tijekom kaljenja u usporedbi s jednostavnijim čelicima za hladnu obradu.
Zahtijeva učvršćenja ili strogu kontrolu procesa za uske tolerancije.
11 SKD
Kaljenje na zraku i uravnoteženo legiranje rezultiraju boljom dimenzijskom stabilnošću putem toplinske obrade, posebno kod velikih/složenih kalupa.
Pogodno za precizne dijelove koji zahtijevaju manje izobličenja tijekom ciklusa.
Sažetak: SKD11 je obično lakši za toplinsku obradu s minimalnim izobličenjem u usporedbi s D6.
8. Koštati
Tipična cijena SKD11 / D2
Cijene tvorničkih šipki/okruglih profila SKD11 često padaju u rasponu od ≈ 800 do 1,200 USD po toni za velike narudžbe (MOQ od 1 tone) iz kineskih tvornica.
Varijabilnost do ~1,500 USD/tona ovisno o dobavljaču, završnoj obradi i regiji.
D6 Tipična cijena
Popisi pokazuju da se cijena alatnog čelika D6 u Kini kreće oko 1,000 – 1,800 američkih dolara po toni, ovisno o marki, količini i dobavljaču.
Primjer ponude: ~1,760–1,800 USD/tona za lotove D6 od 5–9 tona.
Sažetak:
- SKD11: općenito niža cijena po toni od premium D6, posebno u velikim količinama.
- D6: obično viša cijena zbog složenosti legure i nišnih performansi.
9. Prijave
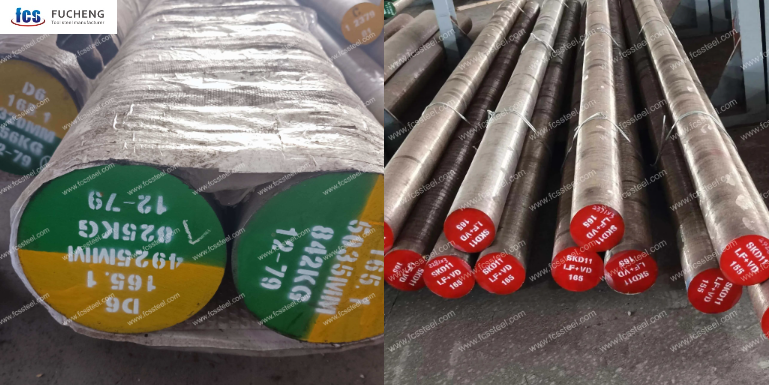
D6
Zbog svoje vrhunske otpornosti na habanje , D6 se preferira za alate gdje je produljeni vijek trajanja abrazivnih materijala ključan:
- Alati za dugotrajno štancanje, štancanje i visokociklusno rezanje
- Izvlačenje žice, utiskivanje, matrice za obrezivanje
- Alati za hladno stiskanje i ekstruziju
- Alati za struganje, rezanje i prorezivanje
- Industrijski noževi i oštrice za papir/plastiku
- Precizni hladnorezni kalupi velikog presjeka gdje abrazija je dominantan način loma
11 SKD
SKD11, kao opća vrsta za hladnu obradu , koristi se u širokom rasponu alata koji zahtijevaju ravnotežu otpornosti na habanje, žilavosti i dimenzijske stabilnosti:
- Alati za izrezivanje, oblikovanje, izvlačenje i probijanje
- Oštrice za škare i noževi za rezanje
- Alati za hladno ekstrudiranje i alati za hladno savijanje
- Konačne mjerne ploče i precizni matrice
- Plastični kalupi / alati za obrezivanje
- Alati za štancanje i precizno rezanje srednjeg do velikog obima
- Alati koji zahtijevaju dobru otpornost na habanje bez pretjerane krhkosti
Sažetak:
- D6: najbolje za teško habanje, dugi vijek trajanja, abrazivni materijali.
- SKD11: najbolje za opći alati za hladnu obradu s visokom preciznošću i uravnoteženom žilavošću.
10. Savjet stručnjaka: Koji biste trebali odabrati?
Evo iskrene istine iz radionice: Počnite sa SKD11.
Za 90% primjena hladne obrade, SKD11 pruža najbolji omjer cijene i performansi. Sigurniji je za toplinsku obradu i puno lakši za brušenje. Ako vaši trenutni alati otkazuju zbog lomljenja ili pucanja , prelazak na D6 samo će pogoršati stvari jer je krhkiji.
Kada nadograditi na D6? Učinite to samo ako se vaši SKD11 alati prebrzo troše (gube dimenziju) i ako radite s vrlo abrazivnim materijalima poput elektrotehničkog čelika s visokim udjelom silicija ili keramičkih prahova. Samo zapamtite: obrada D6 traje dulje i zahtijeva vrlo pažljivo brušenje kako bi se izbjegle površinske pukotine.
11. Matrica brzog odlučivanja
Koristite ovu tablicu za brzo donošenje odluke na temelju vašeg specifičnog problema.
| Čimbenik odluke | Odaberite D6 (SKD2) | Odaberite SKD11 (D2) |
|---|---|---|
| Glavni način kvara | Alati gube dimenziju (Trljanje/Abrazija) | Alati se lome, okrnje ili napuknu (udar) |
| Radni materijal | Abrazivno: Keramika, cigla, prah, visokosilicijski čelik | Općenito: Meki čelik, Nehrđajući čelik, Aluminij |
| obradivost | Teško: Visok rizik od opeklina od brušenja | Dobro: Sigurnije za brušenje i rezanje žicom |
| Volumen pokretanja | Ultra-visoki volumen (dugoročno) | Velika glasnoća (standardno) |
Zaključak
Vaš izbor između D6 i SKD11 ovisi o jednoj stvari: kako vaš alat otkazuje. D6 smatrajte specijalistom. Trebate ga za ekstremno abrazivna okruženja gdje samo trošenje ograničava vijek trajanja alata. Ali za većinu hladnih obrada, SKD11 pobjeđuje. Štedi vam novac i osigurava sigurnost proizvodnje. Dobivate vrhunsku žilavost koja sprječava loše krhotine. To ga čini standardom za štancanje i rezanje. Odaberite D6 za duge serije. Vjerujte SKD11 za svakodnevni rad.