Nakon gotovo 20 godina u industriji alatnog čelika, vidjeli smo bezbroj kupaca koji se suočavaju s okrnjenim bušačima, napuknutim matricama, preranim trošenjem i nestabilnim vijekom trajanja alata jer čelik odabran na početku nije odgovarao stvarnim radnim uvjetima.
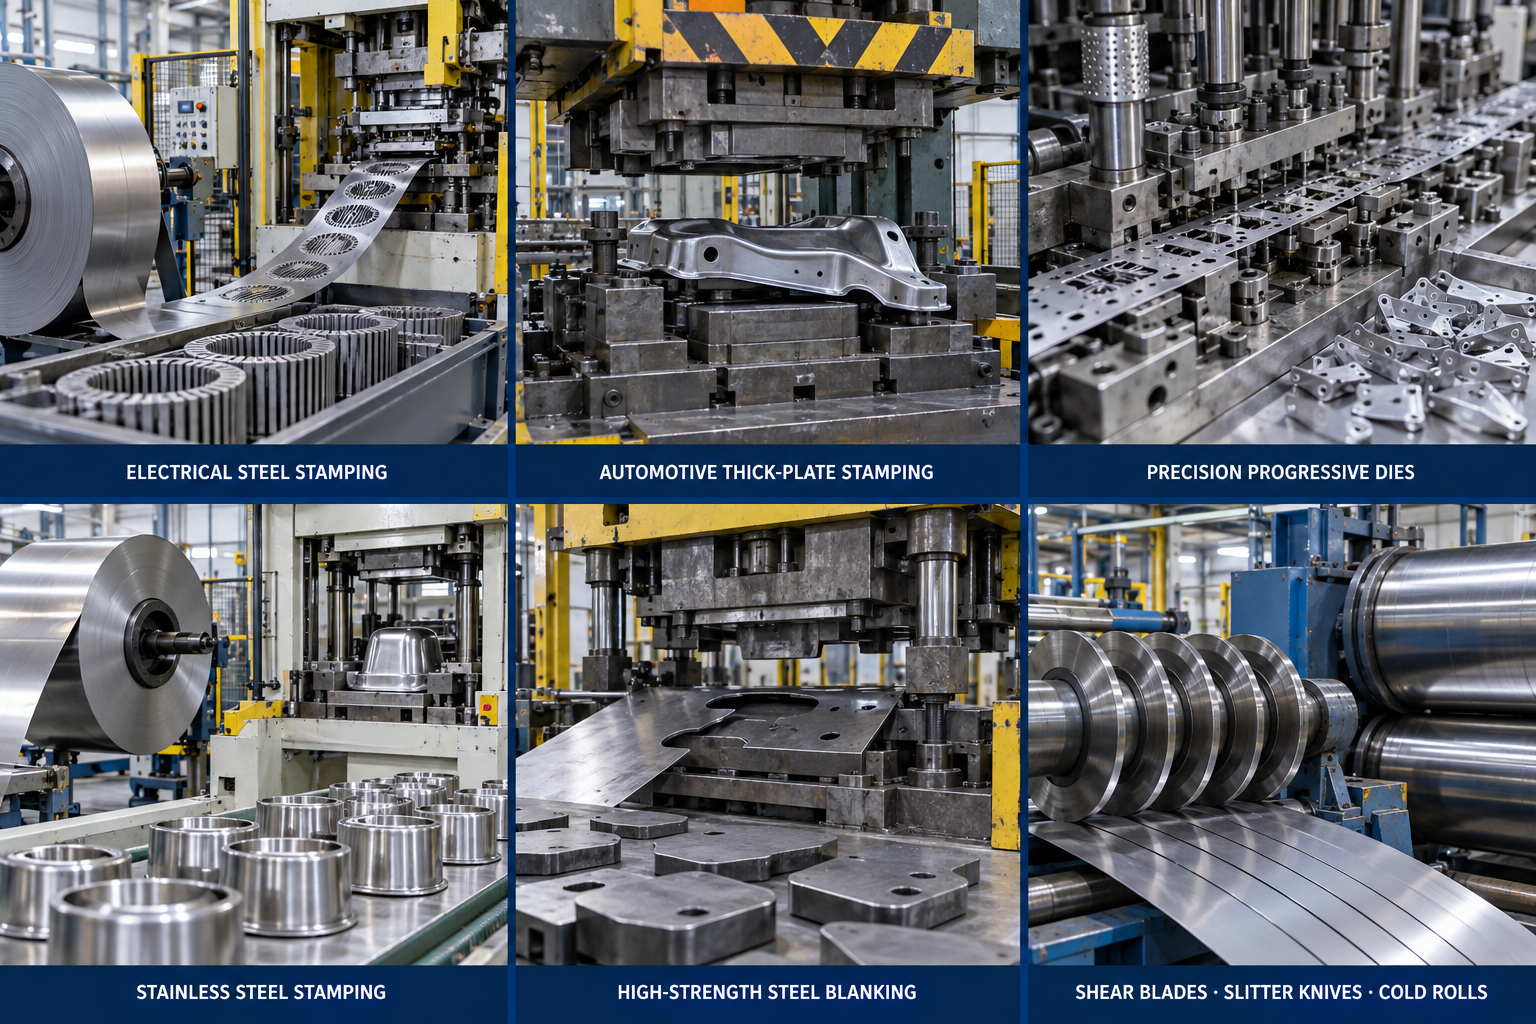
Hladno štancanje pokriva vrlo različite primjene. Elektrotehnički čelik, automobilski lim visoke čvrstoće, nehrđajući čelik, precizni progresivni kalupi i alati za rezanje mogu postaviti vrlo različite zahtjeve na materijal.
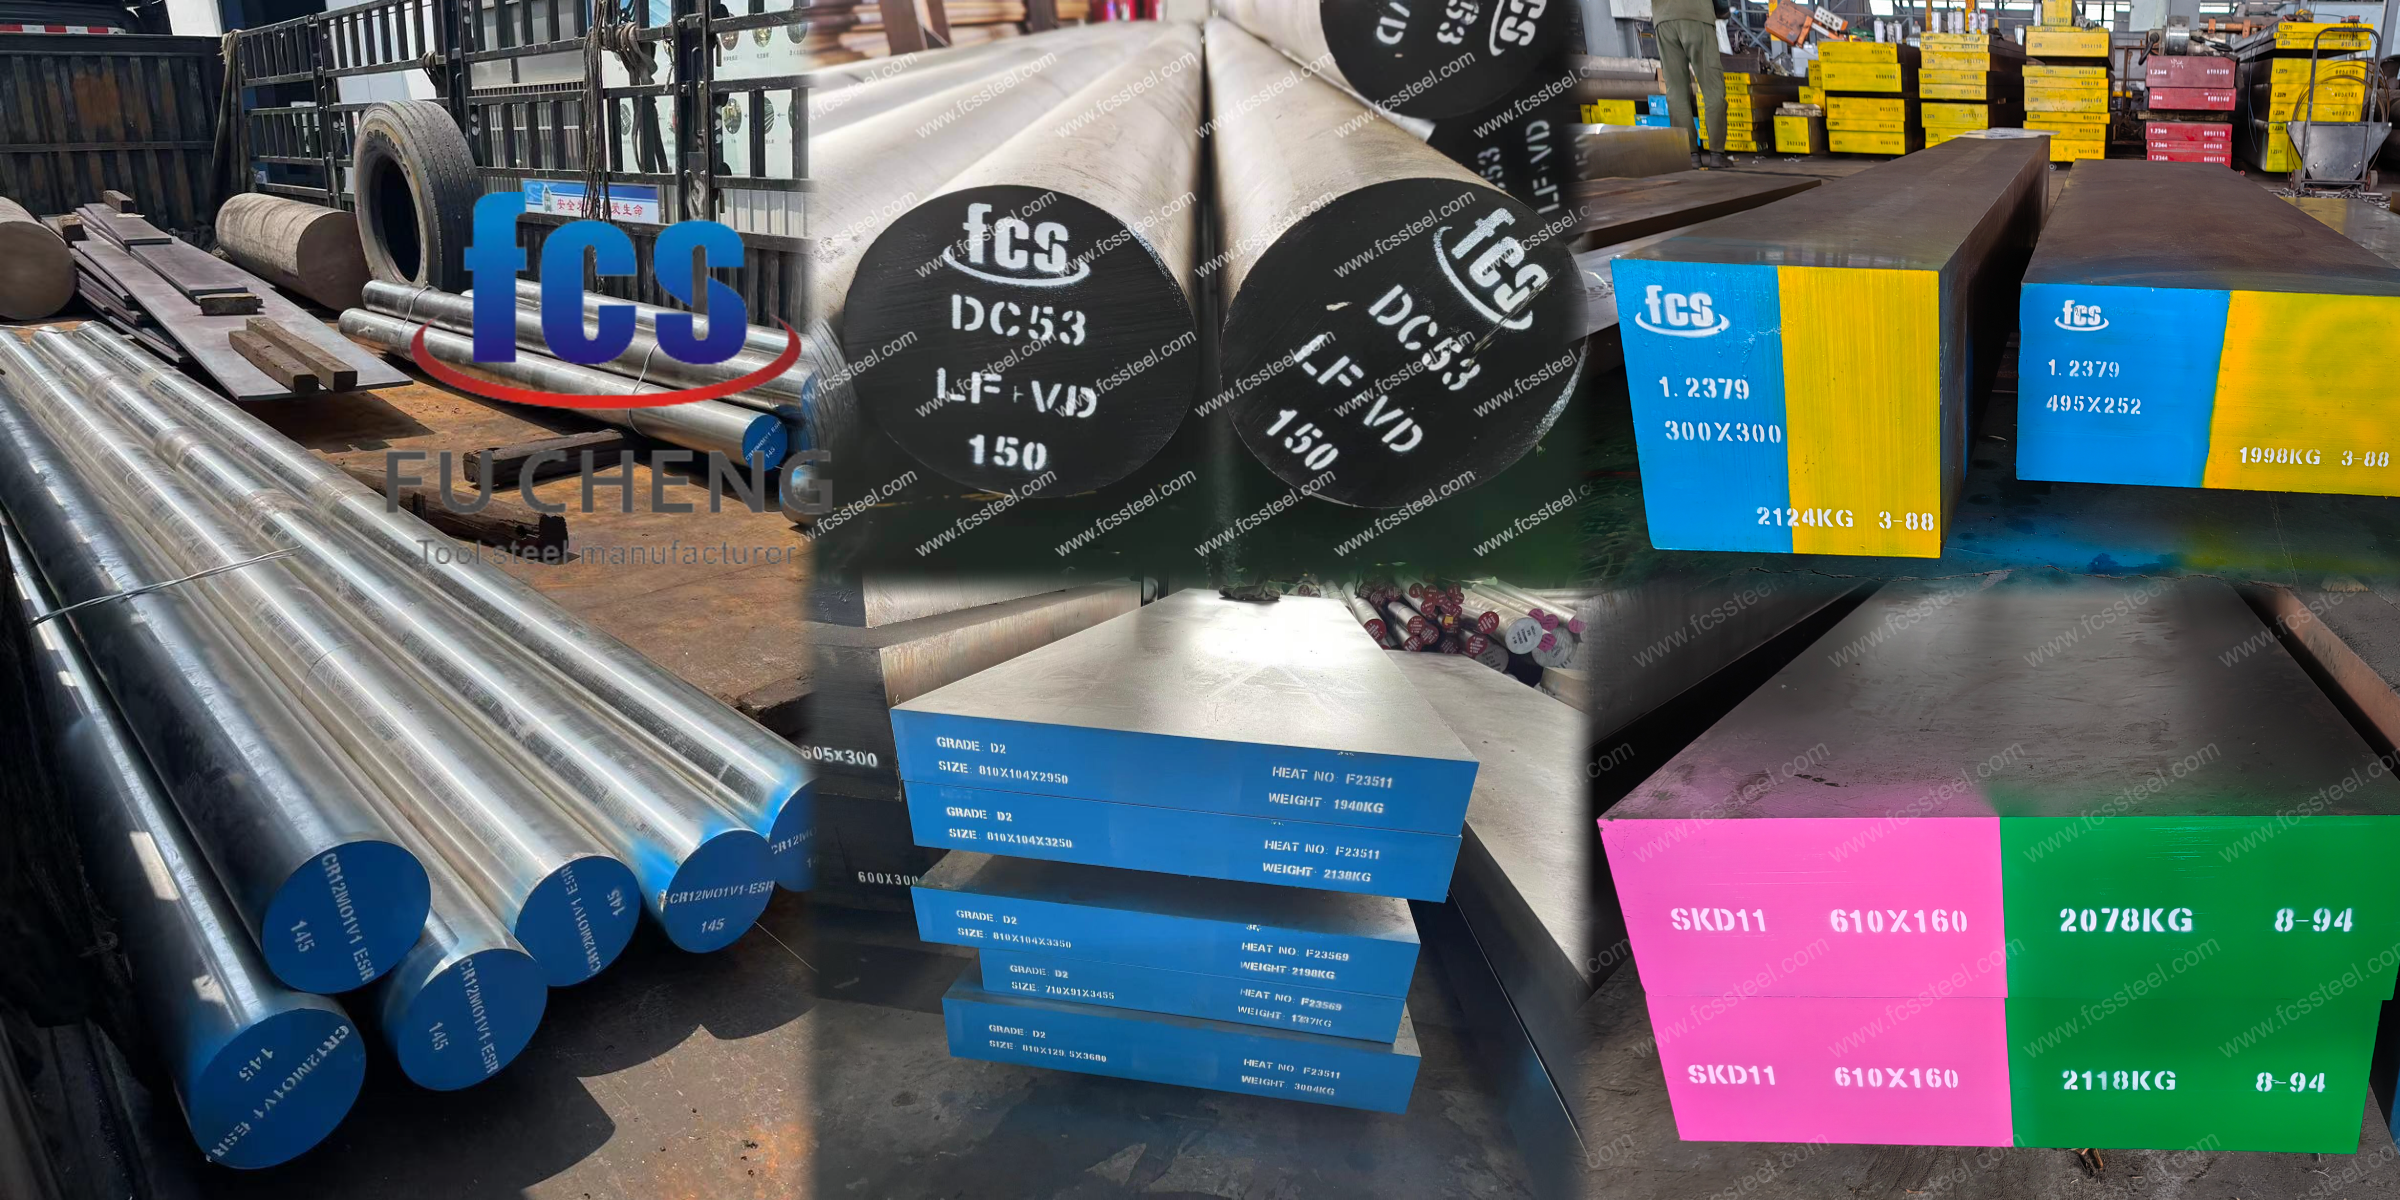
Za distributere čelika, održavanje profitabilnih zaliha znači ponudu prave ravnoteže konvencionalnih vrsta (D2/1.2379, SKD11) i vrhunskih vrsta visoke žilavosti (DC53, D6) kako bi se zadovoljili različiti zahtjevi štancanja.
Ovaj vodič analizira čelike za hladnu obradu s gledišta krajnje upotrebe i strategije nabave kako bi vam pomogao optimizirati zalihe u vašem skladištu.
Tablica odabira čelika za hladno štancanje
| primjena | Preporučena ocjena | Glavni razlog |
|---|---|---|
| Žigosanje elektro čelika | 1.2379 / D2 | Visoka otpornost na trošenje |
| Štancanje debelih ploča za automobile | DC53 | Veća žilavost i otpornost na kidanje |
| Precizne progresivne matrice | DC53 | Žilavost + dimenzijska stabilnost |
| Utiskivanje nehrđajućeg čelika | DC53 | Habanje + žilavost + otpornost na lom rubova |
| Izrada od čelika visoke čvrstoće | DC53 | Bolja ravnoteža pod velikim opterećenjem |
| Oštrice za šišanje / noževi za rezanje / hladni valjci | 1.2436 / D6 ili D2/DC53 ovisno o udaru | Visoka otpornost na habanje, prilagođena žilavosti |
| Opće žigosanje | Cr12MoV | Cjenovno-učinkoviti odnosi |
| Alati prema JIS specifikaciji | 11 SKD | Usklađenost sa specifikacijama JIS-a |
Ova tablica je početna točka. Debljina materijala, čvrstoća, brzina proizvodnje, geometrija alata, razmak i stvarni način kvara mogu promijeniti konačni izbor.
Usporedba vrsta alatnog čelika (D2, DC53, SKD11)
Ovih pet vrsta predstavljaju glavne izbore s kojima se kupci susreću u alatima za hladnu obradu: 1.2379/D2 i SKD11 kao konvencionalne vrste s visokim udjelom ugljika i kroma; DC53 kao žilavija alternativa s 8% Cr; 1.2436/D6 kao vrsta otporna na habanje s višim udjelom karbida; i Cr12MoV kao ekonomičnija konvencionalna opcija.
| Razred | Zajednička referenca | C % | Cr % | mj. % | V % | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Daido 8% Cr čelik za hladnu obradu | ~0.95–1.05 | ~7.9–8.5 | ~1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~2.0–2.3 | 11-13 | - | - | ~0.6–0.8 |
| Cr12MoV | GB / T1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| 11 SKD | JIS SKD11 | ~1.4–1.6 | ~11–13 | ~0.8–1.2 | ~0.2–0.5 | - |
1.2379/D2 i SKD11: Ovi čelici koriste formulu s 12% kroma. Visoke razine ugljika i kroma kombiniraju se i tvore velike, blokovske primarne karbide (tip M7C3) tijekom skrućivanja. Ovi karbidi djeluju poput tvrdih stijena ugrađenih u čeličnu matricu. Pružaju izvrsnu otpornost na abrazivno trošenje, ali budući da dosežu veličinu od 20-30 mikrona, često postaju mjesta nastanka pukotina pod jakim udarom.
DC53: Smanjenje udjela ugljika na ~1.0% i kroma na ~8% smanjuje te masivne primarne karbide. Također udvostručuje sadržaj molibdena na oko 2% kako bi se potaknulo sekundarno kaljenje. Rezultat je finija, ujednačenija mikrostruktura. DC53 postiže veću tvrdoću (62-63 HRC) od D2, a istovremeno pruža više nego dvostruko veću Charpy udarnu žilavost od konvencionalne SKD11.
1.2436/D6: Ova klasa ima suprotan pristup. S udjelom ugljika većim od 2.0% i dodatkom volframa (W), volumni udio karbida je ogroman. Čelik je tvrd i otporan na habanje, ali krhak. Koristite D6 kada je glavni problem jako abrazivno habanje, a udarne sile su nula.
Cr12MoV: Ovo je radni stroj za proračun. Dijeli osnovni udio kroma od 12%, ali ima manje molibdena i vanadija. Gubi se nešto duboko prokaljivosti i otpornosti na popuštanje u usporedbi s 1.2379, ali postiže 58-60 HRC za standardne proizvodne serije s niskim naprezanjem.
Primjena čelika za kalupe u hladnom štancanju
Kratki vodič: Vodič za strateško upravljanje zalihama za distributere
Želite li optimizirati profitabilnost svog skladišta? Evo praktičnog pregleda kako pozicionirati ove tri ključne vrste robe svojim klijentima:
| Steel Grade | Pozicioniranje skladišta | Ciljano tržište / Primjena | Vaša glavna prodajna prezentacija |
|---|---|---|---|
| 1.2379 / D2 | Kralj likvidnosti (veliki volumen) | Opće štancanje, laminacije elektrotehničkog čelika | „Globalni standard. Brzi promet koji pouzdano pokriva 60% vaših dnevnih narudžbi za opće namjene.“ |
| DC53 (uklj. ESR) | Rješavač problema s visokom maržom | Automobilska AHSS, štancanje debelih ploča | „Ultimativna nadogradnja. Predložite ovo automobilskim klijentima koji se bore s oštećenim D2 probijačima kako bi osigurali unosne, dugoročne ugovore.“ |
| 1.2436 / D6 | Nišna specijalnost (visoka habanja) | Industrijski noževi za rezanje, tanke oštrice za škare | „Ekstremni držač rubova. Apsolutno neophodan za klijente koji koriste zahtjevne linije za rezanje čeličnih zavojnica (ispod 1 mm).“ |
1. Žigosanje elektrotehničkog čelika (1.2379 / D2)
Razgovarajmo o laminacijama motora, statorima električnih vozila i transformatorima. Elektroinstalacijski čelik je nevjerojatno abrazivan zbog sadržaja silicija i obično je debljine samo 0.35 do 0.5 mm. Riječ je o preko 400 udaraca u minuti s razmacima matrice od samo 3-5% debljine lima. U tim uvjetima, 1.2379 (D2) ostaje teškaš u industriji. Zašto? Zato što njegov ogroman volumen primarnih karbida M7C3 doslovno reže silicij.
Ali postoji kvaka s toplinskom obradom. Za brze laminacijske alate tvrdoće 60–62 HRC, preporučuje se duboka kriogena obrada (-196 °C) između ciklusa popuštanja. Ako to preskočite, zaostali austenit ostaje u čeliku. Rezultat? Rub bušača pati od mikrozaobljenja, što odmah stvara neprihvatljive neravnine na laminatima. Morat ćete izvlačiti alat za rano brušenje dok preša miruje.
2. Automobilski strukturni dijelovi (DC53)
Prilikom štancanja komponenti šasije, nosača ovjesa ili tračnica sjedala debljine 2.5–5 mm, granica razvlačenja često prelazi 600 MPa. Sama tonaža preše stvara ogromno tlačno naprezanje i bočne udarce na alat. Ako ovdje koristite standardni D2, ti krhki karbidi će se vjerojatno razbiti.
Upravo tu DC53 zaslužuje svoje mjesto. Njegova finija karbidna struktura pruža udarnu žilavost od preko 60 Joula - dvostruko više od SKD11. Obično se kaljuje na visokih 520–530°C do 60-62 HRC, što sprječava katastrofalan lom ruba. Vidio sam radionice koje pokušavaju uštedjeti novac s čelikom niže žilavosti, samo da bi se glava probijača odlomila usred proizvodnje, ozbiljno oštetivši blok matrice i zaustavivši cijelu liniju preše.
3. Precizni progresivni matrice (DC53)
Kada vaši kupci izrađuju visoko precizne alate za rezanje - poput onih za malu elektroniku - potreban im je čelik koji ostaje savršeno ravan. Ako se čelični blok iskrivi ili savije čak i za djelić milimetra dok ga režu, cijeli blok je uništen. Standard D2 ponekad ima ovaj problem savijanja. DC53 ga nema. U industriji je široko poznat po tome što ostaje potpuno ravan i stabilan. Proizvođači preciznih alata posebno će tražiti DC53 jer ne žele riskirati da se njihovi skupi alati savijaju.
4. Utiskivanje nehrđajućeg čelika (DC53)
Žigosanje nehrđajućeg čelika - poput materijala koji se koristi za kuhinjske sudopere ili medicinske alate - poznato je kao nepraktično za obični čelik. Sklon je lijepljenju i kidanju, što nevjerojatno brzo uništava standardne materijale.
Ovo je velika glavobolja za industriju. Konvencionalne klase poput D2 se prebrzo troše u tim uvjetima. DC53 s tvrdoćom od 62 HRC pruža krutu, nedeformirajuću podlogu, koja je dovoljno čvrsta da podnese svakodnevno opterećenje nehrđajućeg čelika bez pucanja. To je očita kvaliteta za rezanje ili štancanje nehrđajućeg čelika. Čuvanje u skladištu znači da uvijek imate spremno rješenje za jedan od najčešćih problema na tržištu.
5. Visokočvrsto automobilsko blaniranje (DC53)
Moderna automobilska lagana konstrukcija uvelike se oslanja na AHSS (napredni visokočvrsti čelik) čvrstoće iznad 980 MPa i vruće prešane dijelove poput 22MnB5 nosača za sudare s čvrstoćom oko 1500 MPa. Zatvaranjem ovog materijala šalje se snažan akustični udarni val ravno uz bušač kada se materijal konačno slomi.
DC53 je ovdje apsolutna osnova, ali iskreno, za sve iznad 1180 MPa, konvencionalni čelici za ingote počinju otkazivati. Pokušajte to sa standardnim SKD11 i rezne oštrice će se odmah mikrokrhotinati ili će se bušači doslovno razbiti pod obrnutim udarnim opterećenjem.
6. Noževi za rezanje i škare (1.2436 / D6)
Obrada masivnih zavojnica od silicija ili nehrđajućeg čelika zahtijeva zadržavanje oštrice koje može preživjeti tisuće metara kontinuiranog trenja. Za tanke noževe za rezanje (ispod 1 mm), 1.2436 (D6) je fantastičan. Njegovih 2.0%+ dodatka ugljika i volframa tvori nevjerojatno gustu, otpornu na habanje barijeru.
Ovi noževi zahtijevaju izuzetno precizno dvostruko kaljenje kako bi se stabilizirale dimenzije. Ako se koristi pogrešan čelik ili loša obrada, oštrica noža se prevrće umjesto da se čisto reže. Ovo kidanje ostavlja strašne neravnine, što potencijalno može uništiti cijelu skupu zavojnicu. Napomena: za škare za deblje ploče (>5 mm), D6 je previše krhak, pa biste trebali preći na modificirani DC53 ili H13.
7. Opće štancanje i izrada alata za kratke serije (Cr12MoV)
Ne utiskuje svaki kalup čelik ultra visoke čvrstoće. Ako imate kratku do srednju proizvodnju (ispod 100 000 dijelova) za SPCC nosače od mekog čelika, Q235 ploče ili jednostavne ploče za uređaje, proračun je važan. Cr12MoV savršeno pogađa idealnu vrijednost.
Pruža pristojnu otpornost na habanje kroma od 12%, ali vam štedi novac smanjenjem skupog molibdena i vanadija. Obično ga tretirate na 58-60 HRC. Jedina zamka? Nedostaje mu dubinska prokaljivost. Ako koristite Cr12MoV za masivne blokove matrica (recimo, debljine preko 200 mm), jezgra se neće pravilno stvrdnuti. Površina može pokazivati tvrdoću od 60 HRC, ali meka jezgra će se na kraju spustiti pod velikim opterećenjem preše.
8. JIS standardni alati za izvoz (pravi SKD11)
Ako izrađujete alate za automobilske dobavljače Tier 1 klase u Japanu ili Europi, stroga usklađenost je neosporna. Kada crtež zahtijeva SKD11, to znači upravo tu kemiju - ne "nešto slično". Pravi SKD11 ima specifičan raspon molibdena i vanadija koji se neznatno razlikuje od europskog 1.2379.
Pravi izazov ovdje nije samo toplinska obrada; to je papirnati trag. Morate dostaviti certifikate materijala prema EN 10204 3.1 i izvješća o ultrazvučnom ispitivanju (SEP 1921 klasa E/e). Vidio sam trgovine koje su zamijenile jeftinijim D2 ekvivalentom kako bi uštedjele nekoliko dolara, samo da bi krajnji korisnik na dolaznoj reviziji kvalitete odbacio cijeli alat, što je dovelo do ogromnih financijskih kazni i odgođenog istjecanja proizvoda.
Kontrolni popis za kvalitetu i obradu alatnog čelika
Toplinska obrada
Za točan stupanj i veličinu presjeka pitajte dobavljača za preporučeni postupak toplinske obrade.
Kao referenca, D2 obično koristi kaljenje na približno 1020–1040 °C i otpuštanje na oko 520 °C , dok DC53 koristi vlastiti postupak otpuštanja na visokim temperaturama oko 520–530 °C.
ESR
ESR se isplati razmotriti za velike, visoko napregnute, skupe ili alate osjetljive na krhotine.
Glavne prednosti su poboljšana čistoća, smanjena segregacija i ravnomjernija raspodjela karbida. Zatražite sljedivost broja topline i odgovarajući certifikat materijala.
Kriogeni tretman
Duboka kriogena obrada nije automatski potrebna za svaki D2 ili DC53 alat.
Razmotrite to kada zadržani austenit, dimenzijska stabilnost ili otpornost na habanje čine dodatni proces vrijednim truda.
FCS alatni čelik: konstruiran za vaše stvarne radne uvjete
FCS alatni čelik: Vaš strateški partner
Budimo iskreni - svatko može ponuditi cijenu po toni za standardni D2 ili SKD11. Ali kada se probijač slomi usred proizvodnje ili skupi blok matrice pukne tijekom toplinske obrade, te početne uštede materijala trenutno nestanu. U tvornici čelika FCS ne samo da ispunjavamo narudžbe; rješavamo probleme s alatima, gledamo na vašu specifičnu stvarnost, a zatim preporučujemo vrstu.
Naša veleprodajna obveza:
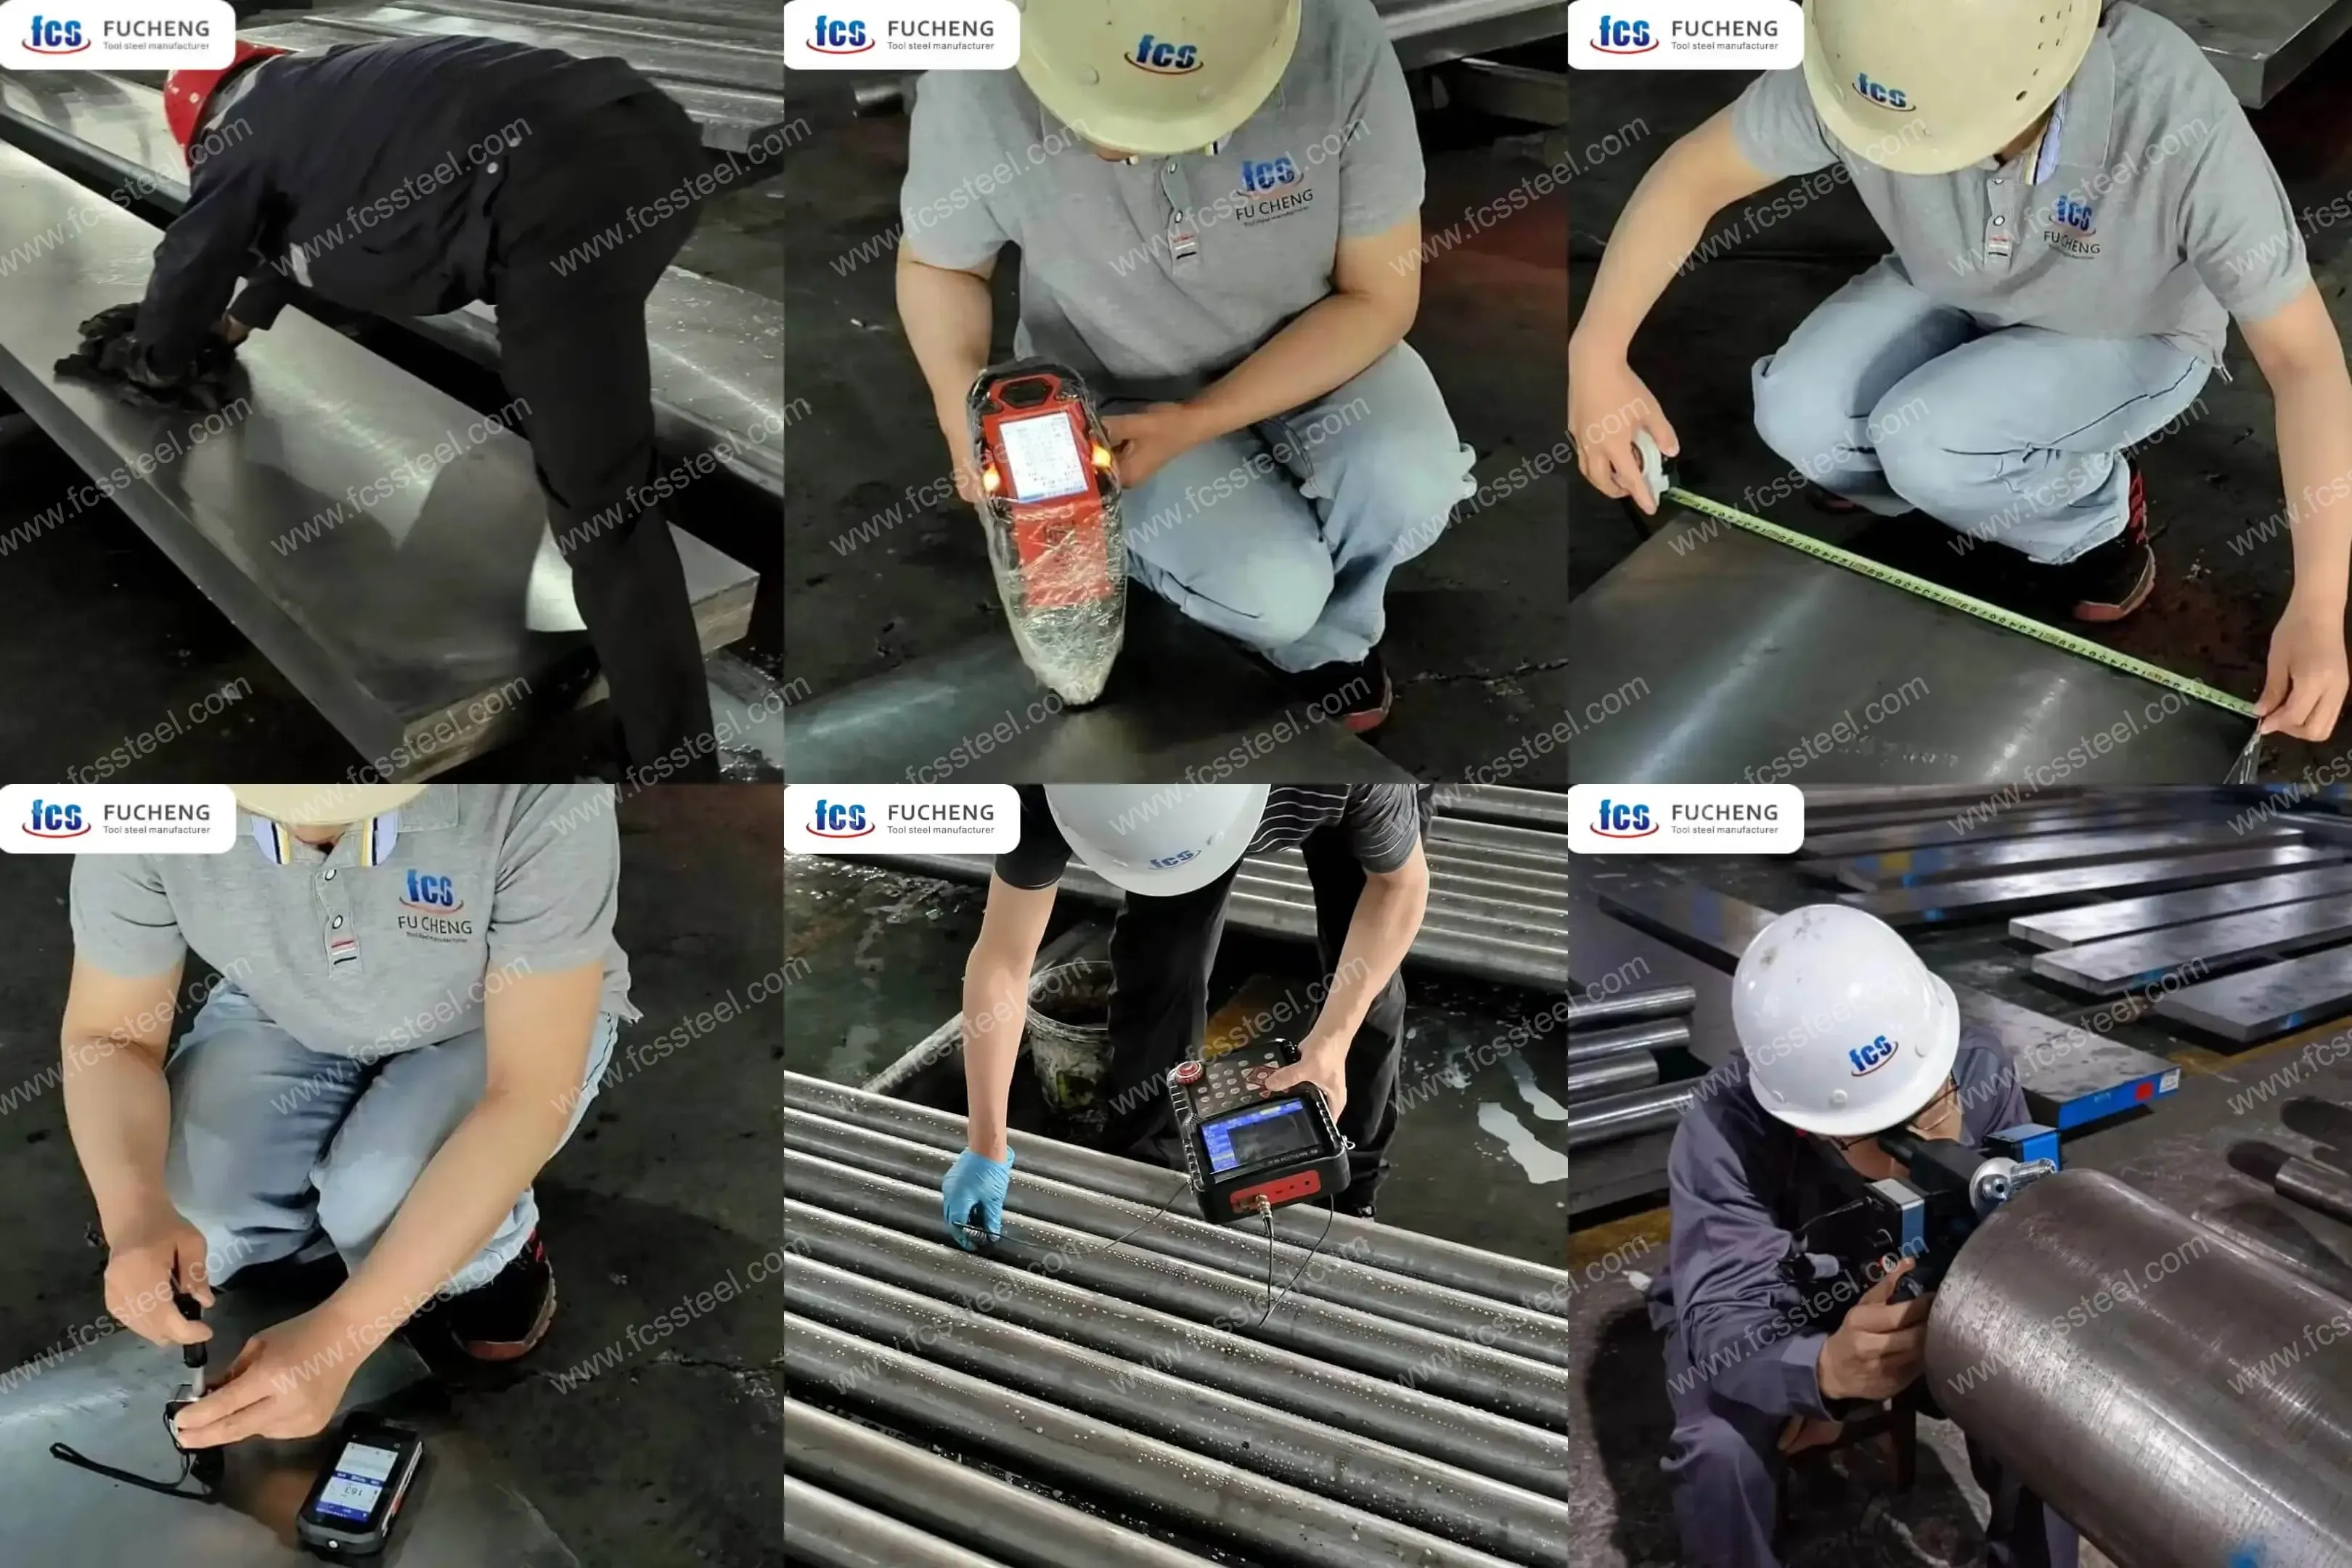
100% ultrazvučni pregled: Svaka pojedina šipka i blok testiraju se UT prema SEP 1921 klasi D/d ili E/e prije utovara u kontejner. Nema skrivenih unutarnjih šupljina, što znači da nema neočekivanih pukotina kada vaši kupci započnu s obradom.
Stroga kontrola tvrdoće žarenja: Jamčimo ujednačeno sferoidizirano žarenje (obično < 255 HBW za D2 i ≤ 235 HBW za DC53). To osigurava da vaši klijenti mogu glatko obrađivati i piliti materijal bez oštećenja alata.
Zabune nulte kvalitete: Prije slanja provodimo 100%-tno XRF spektrometrijsko ispitivanje komad po komad. Kada naručite D2 ili DC53, dobivate upravo tu kemiju - bez skupih iznenađenja kada materijal dođe na vaš pod.
Naša filozofija je jednostavna: osiguravamo da je čelik koji stiže u vašu radionicu konstruiran za alat koji zapravo izrađujete, a ne samo standardna kvaliteta slijepo kopirana na narudžbenicu.
Tražite pouzdanog partnera za alatni čelik?
Mučite se s preranim trošenjem alata, valjanjem rubova ili neočekivanim pucanjem? Ne prepuštajte performanse svog sljedećeg alata slučaju. Ovdje smo da vam pružimo vrhunske alatne čelike koji su vam potrebni, održavajući vaše zalihe vrlo konkurentnima i spremnima za isporuku.
Ne morate biti stručnjak za metalurgiju da biste ponudili izvrsna rješenja. Ako ikada naiđete na teške probleme s prešanjem poput trošenja ili pucanja matrice, samo se oslonite na nas. Brzo ćemo vam pomoći da preporučite prave vrste čelika za rješavanje njihovih problema, čime ćete zadovoljiti svoje klijente i povećati svoju prodaju.