
Uvod:
Loš izbor alatnog čelika košta vas puno novca. Uzmite seriju čelika D2 ili H13. Možda će proći standardnu vizualnu provjeru. Certifikat mlina može izgledati dobro. Ali i dalje se može razbiti na preši nakon nekoliko tisuća ciklusa. Ovaj događaj iscrpljuje vaš proračun za alate. Osim toga, gubite vrijeme proizvodnje i štetite ugledu svoje marke.
Dolazna kontrola alatnog čelika ide dalje od označavanja kućica. Ona čini vašu glavnu obranu od skrivenih metalnih nedostataka. Ovaj vodič preskače akademsku teoriju. Dobivate jasne praktične korake za vaš tijek rada:
- Provjere kemijskog sastava
- Precizno ispitivanje tvrdoće
- Izbor NDT metoda
- Analiza metalne strukture
Testirate novog inozemnog dobavljača? Nadograđujete svoj interni proces kontrole kvalitete? Odlazite s jasnim pravilima prihvaćanja. Preskačemo generičke razgovore.
Što je alatni čelik i zašto su standardi inspekcije važni
Alatni čelik je teška legura konstruirana za rezanje, prešanje i oblikovanje drugih metala pod ekstremnim opterećenjem. Preživljavanje ovih brutalnih uvjeta započinje rigoroznim pregledom sirovine. Svaki test igra određenu ulogu. Provjere površine otkrivaju neposredne rizike obrade. Ispitivanje tvrdoće potvrđuje kritičnu ravnotežu između otpornosti na habanje i žilavosti. U međuvremenu, ultrazvučno ispitivanje (UT) pronalazi skrivene unutarnje šupljine prije nego što postanu fatalne mane.
Ako napravite kompromis u pogledu ovih standarda, posljedice će biti teške. Zamislite da propustite duboki uklopak u sirovom H13 okovku. Taj gotovi kalup mogao bi se puknuti po pola nakon samo nekoliko stotina ciklusa prešanja. Ne gubite samo cijenu čelika. Gubite tjedne skupe CNC obrade, propuštate rokove isporuke kupcima i potpuno zatvarate proizvodne linije.
Globalni standardi za inspekciju alatnog čelika (ASTM/ISO)
Četiri glavna sustava kontroliraju alatni čelik diljem svijeta. Odaberite jedan sustav za svoju narudžbu i držite ga se. Zamjena standarda usred ugovora stvara praznine u vašim specifikacijama. Te praznine često uzrokuju skupa kašnjenja neposredno prije otpreme.
| Standard (regija) | Tipične ocjene | Glavne razlike i fokus |
|---|---|---|
| EN ISO 4957 (International) | 1.2379, 1.2344 | Ovo djeluje kao globalna osnova. Gradi strogu osnovu za primarne legure poput C, Cr, Mo i V. |
| ASTM A681 (Sjeverna Amerika) | D2, H13, M2, A2 | Rasponi sastava dobro odgovaraju ISO standardima. Ograničenja elemenata u tragovima za P i S malo se razlikuju. Opsezi ispitivanja također se razlikuju. |
| DIN (Njemačka) | 1.2379, 1.2344 | Ovaj sustav se izravno preslikava na ISO 4957. Uočit ćete manje promjene tolerancije u Si, Mn i nekim rezidualima. |
| JIS G 4404 (Japan) | SKD11 (≈D2) SKD61 (≈H13) |
Ove klase dobro odgovaraju ASTM i DIN ekvivalentima. Bolje odgovaraju tolerancijama azijskih mlinova i protokolima ispitivanja. |
Usklađivanje metoda ispitivanja s inspekcijskim zadacima
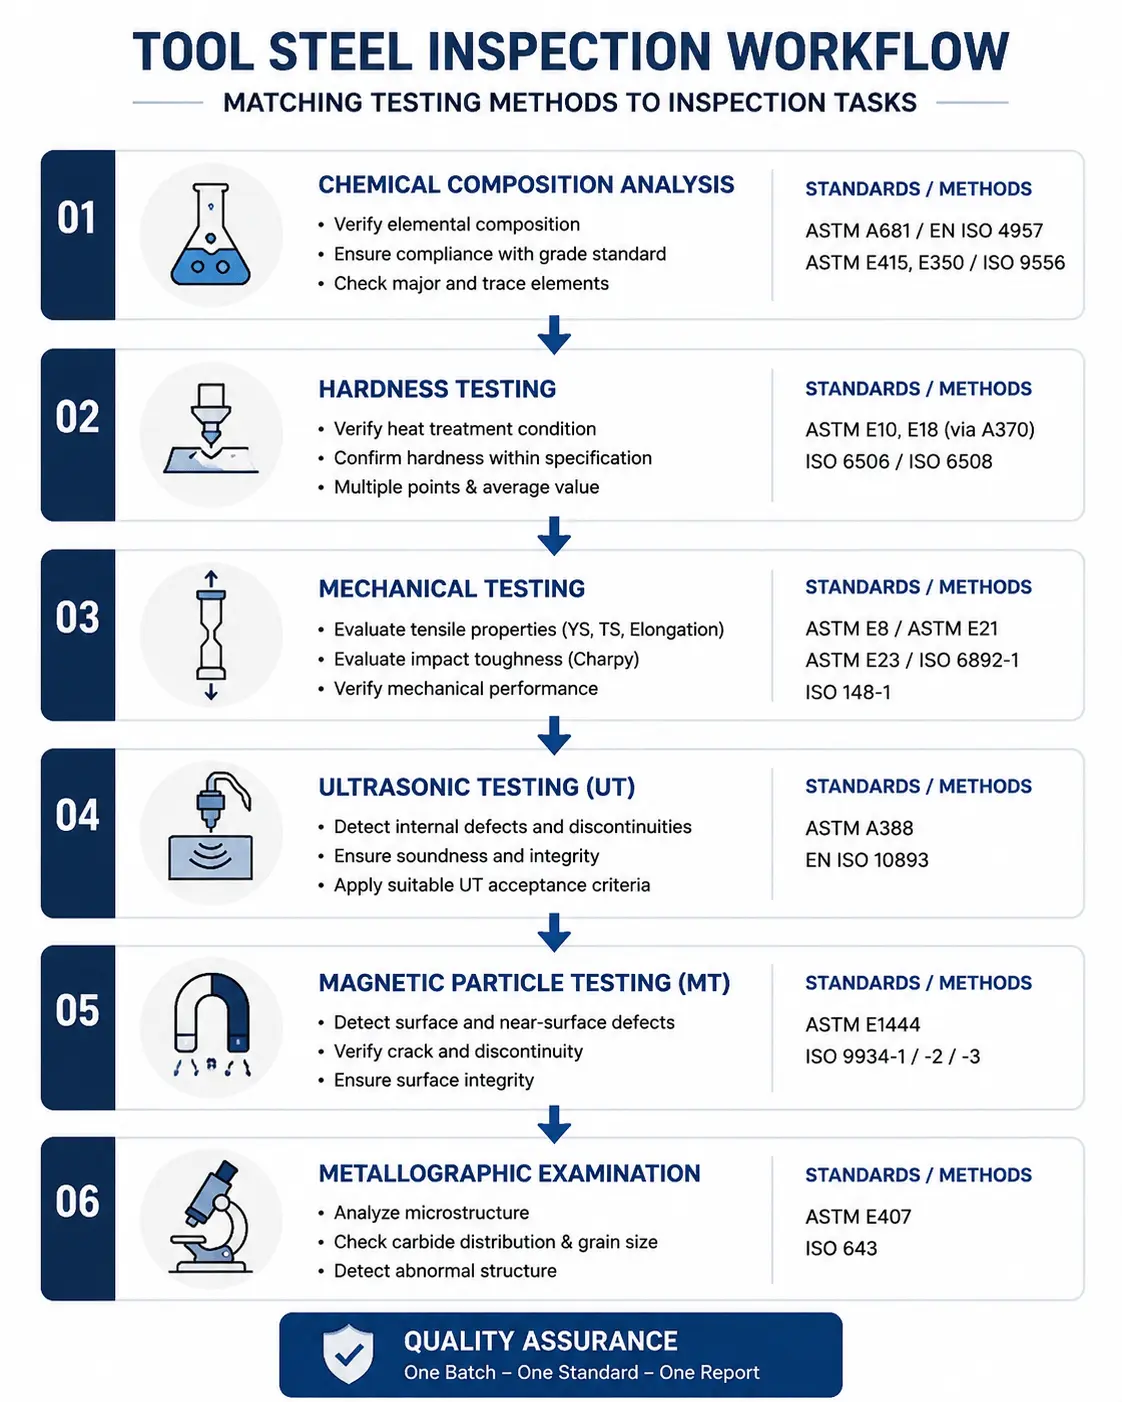
Standard ocjene i standard metode ispitivanja su dva odvojena dokumenta. Oba se moraju pojaviti u vašem ugovoru.
| Inspekcijski zadatak | ISO/EN ruta | ASTM ruta |
|---|---|---|
| Kemijski sastav | EN ISO 4957 + ISO 9556 | ASTM A681 + E415/E350 |
| Ispitivanje rastezanja | ISO 6892-1 (RT), ISO 6892-2 (HT) | ASTM E8/E8M, ASTM E21 |
| Udarna žilavost | ISO-148 1 | ASTM E23 |
| Tvrdoća | ISO 6506/6508 | ASTM E10/E18 putem A370 |
| Ultrazvučni (otkovci) | EN ISO 10893 | ASTM A388 |
| Magnetska čestica | ISO 9934-1/2/3 | ASTM E1444 |
| penetrantima | Serija ISO 3452 | ASTM E1417 |
Jedno pravilo vrijedi za sve zadatke: unutar jedne serije odaberite jedan sustav i zadržite ga . ISO 148-1 i ASTM E23 nisu zamjenjivi u istom izvješću o ispitivanju.
3 nepokolebljiva pravila za rješavanje standardnih sukoba
Sukobi između nacrta kupaca i međunarodnih standarda događaju se stalno. Kada se brojke sukobljavaju, slijedite ova tri pravila kupnje kako biste to brzo riješili:
- Prvo zaključajte osnovnu liniju: U vašem ugovoru mora biti naveden točan standard. Napišite „H13 prema ASTM A681“, nikada samo „H13“. To je vaša pravna osnova.
- Veći broj uvijek pobjeđuje: Ako prilagođeni raspon kupca strogo spada unutar standardnog prozora, morate slijediti njihove strože zahtjeve.
- Dokumentirajte sve snižene standarde u pisanom obliku: Slabi li crtež kupca standardno ograničenje, poput traženja niže gornje granice tvrdoće? Označi to. Napiši „odstupa od standarda prema specifikaciji kupca“ izravno na certifikatu materijala kako biste se zaštitili.
Brzi savjet za NDT ograničenja: Uvijek zaključajte regiju ispitivanja prije početka. Europski kupci očekuju EN/ISO pragove. Sjevernoamerički kupci zadano koriste ASTM.
Provjera kemijskog sastava
Kemijski sastav djeluje kao fizički DNK vašeg čelika. Ispitni laboratoriji provjeravaju ove elemente pomoću optičke emisijske spektrometrije (OES). Ovaj obavezni korak je potreban. Neki loši dobavljači razrjeđuju skupe elemente poput molibdena ili vanadija jeftinim otpadnim materijalom. To rade kako bi povećali svoje profitne marže. Strogi OES test na svakom zagrijavanju otkriva ovu prijevaru. Osigurava da čelik radi točno prema standardu.
Brojke ne znače ništa bez referentne vrijednosti. Usporedite izmjerene vrijednosti sa službenim standardom kvalitete. Za sjevernoameričko nabavljanje slijedite ASTM A681. Za europski i globalni materijal koristite EN ISO 4957.
| Razred | C (tež.%) | Cr | Mo | V | W |
|---|---|---|---|---|---|
| D2 | 1.40-1.60 | 11.0-13.0 | 0.7-1.2 | 0.7-1.2 | ≤ 0.6 |
| H13 | 0.32-0.45 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 | - |
| M2 | 0.78-0.88 | 3.75-4.50 | 4.50-5.50 | 1.75-2.20 | 5.50-6.75 |
Bilo koji element izvan standardnog prozora uzrokuje teško odbacivanje. Nemojte pregovarati o ovoj točki. Certifikat tvornice može pokazati vrijednosti na samoj granici tolerancije. Prvo zatražite analizu protuuzorka. Učinite to prije nego što prihvatite toplinu.
Ispitivanje tvrdoće alatnog čelika (HRC, HBW, HV)
Ispitivanje tvrdoće provjerava i dolazni čelik i završnu toplinsku obradu. Ako sirovina stigne pretvrda, odmah uništava vaše CNC rezače. Ako se pokaže premekanom, vaš konačni kalup se prerano troši. Da biste dobili točne podatke, slijedite ovaj strogi tijek rada: prvo kalibrirajte svoj stroj standardnim blokovima. Očistite površinu za ispitivanje, izvršite najmanje tri očitanja s rubova i usrednite rezultate kako biste uočili lokalizirane kvarove zagrijavanja.
Odaberite pravu metodu za stanje vašeg materijala:
- Brinell (HBW 10/3000): Napravljeno za mekani, žareni materijal. Teška kugla od 10 mm usrednjava gruba zrna. Ciljajte HB 190–230 za žareni čelik i HB 280–340 za prethodno kaljene blokove.
- Rockwell C (HRC): Proizvodni standard za kaljene dijelove. Cilj H13 na 45–52 HRC i D2 na 58–62 HRC. Prekinite ispitivanje ako vaš stroj odstupa iznad ±1 HRC. Držite utiskivač 3 mm od rubova kako biste izbjegli lažno niske vrijednosti.
- Vickers (VV): Koristi mikroopterećenja za praćenje pada tvrdoće u tankim površinskim obradama. Očekujte HV 900–1100 za nitrirane slučajeve i HV 700–800 za cementirane slojeve.
Mehaničko ispitivanje: vlačna čvrstoća i udarna čvrstoća po Charpyju
Brojke tvrdoće govore vam samo je li površina otporna na habanje. Mehanička ispitivanja dokazuju da će vaš kalup zapravo preživjeti prešu bez pucanja. Ispitivanje vlačnom čvrstoćom pokazuje kako metal podnosi stalna, dugotrajna opterećenja. U međuvremenu, Charpy ispitivanje otkriva kako podnosi iznenadne, snažne udare. Zaista su vam potrebna oba odgovora da biste potpisali proizvodnu seriju.
Usporedite svoja laboratorijska izvješća s ovim osnovnim metrikama. I zapamtite, uvijek strojno obradite svoje uzorke za ispitivanje nakon završne toplinske obrade kako biste izbjegli iskrivljene podatke.
Ispitivanje vlačne čvrstoće (ASTM E8):
- H13 (na 45–50 HRC): Granica razvlačenja trebala bi doseći 1000–1200 MPa. Istezanje je obično oko 10–15%.
- D2 (na 58–60 HRC): Granica razvlačenja raste znatno više, na 1600–1900 MPa. Međutim, istezanje pada na strogih 5–10% zbog visokog sadržaja karbida.
Ispitivanje udarne čvrstoće Charpyjem (ASTM E23 V-zarez):
- H13 (na 45–50 HRC): Očekujte 20–40 J apsorbirane energije. Pažljivo pratite temperaturu popuštanja. Ako padne ispod 500 °C, udarna žilavost se smanjuje ispod 10 J. U tom trenutku, termičko pucanje na preši postaje gotovo sigurno.
- D2 i A2 (na 58–60 HRC): D2 obično radi na 5-15 J. A2 podnosi udarce nešto bolje, s padom tvrdoće između 10-25 J. Imajte na umu da smanjenje vršne tvrdoće za samo 2 HRC zapravo može udvostručiti ove vrijednosti udara.
Jedno ključno pravilo ispitivanja: Uvijek provjerite smjer uzorkovanja u svom izvješću. Uzdužni uzorci prirodno nadmašuju poprečne za 10–40%. Nemojte ih miješati. Možda mislite da ste primili neispravan blok, ali samo gledate različite geometrijske rezove.
Nerazorna ispitivanja (NDT) za alatni čelik
Pet metoda. Jedan zadatak: pronaći defekt prije nego što to učini matrica.
Svaka NDT metoda vidi nešto drugačije. Koristite li pogrešnu metodu, nećete vršiti inspekciju - već ćete izvoditi ritual. Tablica u nastavku prikazuje svaku metodu prema onome što pronađe.
| način | Što pronalazi | Gdje radi |
|---|---|---|
| Vizualno (VT) | Površinski makrodefekti ≥0.5–1.0 mm | Šipke, otkivci, strojno obrađene šupljine |
| Penetrant (PT) | Površinske pukotine otvorene, širina otvora ~1 µm | Gotovi kalupi, polirane površine |
| Magnetska čestica (MT) | Površina i blizu površine do dubine od ~2–3 mm | Feromagnetski alatni čelici |
| Ultrazvučni (UT) | Unutarnje praznine, inkluzije, bijele mrlje | Šipka, blok, materijal za kovanje |
| Vrtložne struje (ET) | Mješoviti materijal, površinske pukotine na šipki | Šipke i šipke, online pregled |
Vizualno testiranje: Prva vrata
Vizualni pregled se uvijek prvi provodi. Ne zato što je najosjetljiviji. Jer sve ostalo ovisi o čistoj, procijenjenoj površini. Potrebno vam je ≥500 luksa usmjerenog svjetla, lupa od 3–10× i kalibrirano oko. Evo što tražite: nabore, preklope, šavove, džepove od ljuske, opekline od brušenja i svaku sjenu pukotine dovoljno široku da je baci. Dokumentirajte sve ≥0.5–1.0 mm prije nego što se sljedeća metoda dotakne toga.
Ispitivanje magnetskim česticama (MT) za površinske pukotine
Ozbiljni dobavljači alatnog čelika nikada ne preskaču ispitivanje magnetskim česticama (MT). Ova metoda pronalazi pukotine koje se nalaze 2-3 mm ispod površine. Operater magnetizira čelik, nanosi fluorescentne magnetske čestice i provjerava dio pod UV svjetlom. Nevidljive pukotine propuštaju magnetski tok, uvlačeći čestice i formirajući svijetle, očite linije.
Evo osnovne vrijednosti koju biste trebali zahtijevati:
- Nema linearnih indikacija ≥ 3 mm: Svrha: Sprječava da se plitki defekti pretvore u duboke zamorne pukotine nakon što vaš kalup dospije u prešu.
- Dvosmjerna magnetizacija: Magnetsko polje mora preći dio u dva okomita prolaza. Svrha: To vam jamči da nećete propustiti pukotinu samo zato što ide u krivom smjeru.
- Nula nedostataka na kritičnim radijusima: Razdjelne linije i oštri kutovi moraju biti savršeno čisti. Svrha: To su zone visokog naprezanja. Čak i mikroskopska pukotina ovdje uzrokuje trenutno pucanje.
Ultrazvučno ispitivanje (UT) za unutarnje nedostatke
Svaki kvalitetni blok alatnog čelika debljine veće od 20 mm mora proći ultrazvučno ispitivanje (UT). Točka. To je jedini način da se uoče unutarnje katastrofe prije nego što provedete tjedne na skupoj CNC obradi. Ovlašteni operater nanosi kuplant na čelik, a zatim visokofrekventnom sondom prelazi preko površine u uskoj mreži. Zvučni valovi se odbijaju od skrivenih unutarnjih šupljina, pokazujući točno gdje se kriju loša mjesta. Ne kupujte ništa bez čistog UT izvješća.
Pobrinite se da vaš dobavljač ispunjava ove točne standarde:
- Ograničenje signala (DAC krivulja): Odjeci nedostataka moraju ostati ispod vaše dogovorene osnovne vrijednosti (kao što je EN razina 2/SEP ili ASTM A388). Svrha: Sprječava pretvaranje mikroskopskih nedostataka u masivne naprezanja pod velikim opterećenjima prešanjem.
- Bez klastera nedostataka: Odbacite svaki blok s više malih indikacija grupiranih blizu jedan drugome. Svrha: Sprječava spajanje slabih zona i cijepanje kockice po sredini.
- Stabilan odjek stražnjeg zida: Signal dna mora ostati jak tijekom cijelog skeniranja. Svrha: Dokazuje da je zvuk doista prodro kroz cijeli blok, jamčeći da nijedno veliko skupljanje ili rastresita zrna nisu blokirala pogled.
Dimenzijske tolerancije i geometrijski pregled
Pouzdan dobavljač alatnog čelika nikada ne preskače provjere fizičkih dimenzija. Prije isporuke, njihov tim za kontrolu kvalitete provodi praktičnu provjeru. Radnici koriste precizne mikrometre za vanjske promjere, pomiču komparatore po granitnim pločama kako bi provjerili ravnost i utovaruju složene dijelove na CMM-ove (koordinatne mjerne strojeve). Ako tvornica ne posjeduje ili ne koristi ove alate, kupite čelik negdje drugdje. Evo operativne osnove koju biste trebali zahtijevati:
- Promjer i prikladnost: Provjereno mikrometrima da li odgovaraju standardnim H7/g6 razmacima. Svrha: Jamči da vodeći stupovi savršeno klize bez blokiranja pri brzim ciklusima prešanja.
- Ravnost i pravocrtnost: Potvrđeno pomoću indikatora s brojčanikom. Meta mora sletjeti između 0.02 i 0.05 mm po bloku od 300 mm. Svrha: Zaustavlja neravnomjernu raspodjelu pritiska koja na kraju savija ili puca bazu matrice.
- Složeni profili: Skenirano CMM-om do nesigurnosti od 1.5–3 µm. Svrha: Dokazuje da fizički čelik točno odgovara vašem CAD dizajnu. Uklanjate skupe kvarove pri spajanju u tvornici.
Stanje površine i metalografski pregled
Nemojte nagađati pri kupnji alatnog čelika. Usporedite ove točne površinske i unutarnje specifikacije s certifikatom vaše glodalice kako biste jamčili dugotrajnost matrice:
- Hrapavost površine (Ra): Cilj 0.1–0.4 µm za rezne bušače i ≤0.05 µm za kalupe za zrcala. Svrha: Sprječava stvaranje trzaja u proizvodnji i smanjuje trošenje uslijed trenja.
- Raspodjela karbida: Mora biti ≤ 2.0 (cilj je ≤ 1.5 na teškom čeliku za hladnu obradu). Svrha: Zaustavlja ljuštenje rubova i osigurava ravnomjerno trošenje alata.
- Veličina zrna: ASTM razina 7–10. Svrha: Dokazuje da je toplinska obrada zapravo bila konzistentna. Miješana zrna znače loše, neravnomjerno zagrijavanje.
- Zadržani austenit: 3–10% volumena (za precizne pločice održavajte <5%). Svrha: Osigurava dimenzijsku stabilnost. Previše, i vaš će kalup polako mijenjati oblik tijekom rada.
- Dubina dekarburizacije: Maks. 0.5% promjera šipke (strogo ograničenje 0.3 mm). Svrha: Štiti tvrdoću radne površine. Duboki mekani sloj dovodi do trenutnog trošenja.
FCS inspekcija u 7 koraka: Što radimo drugačije
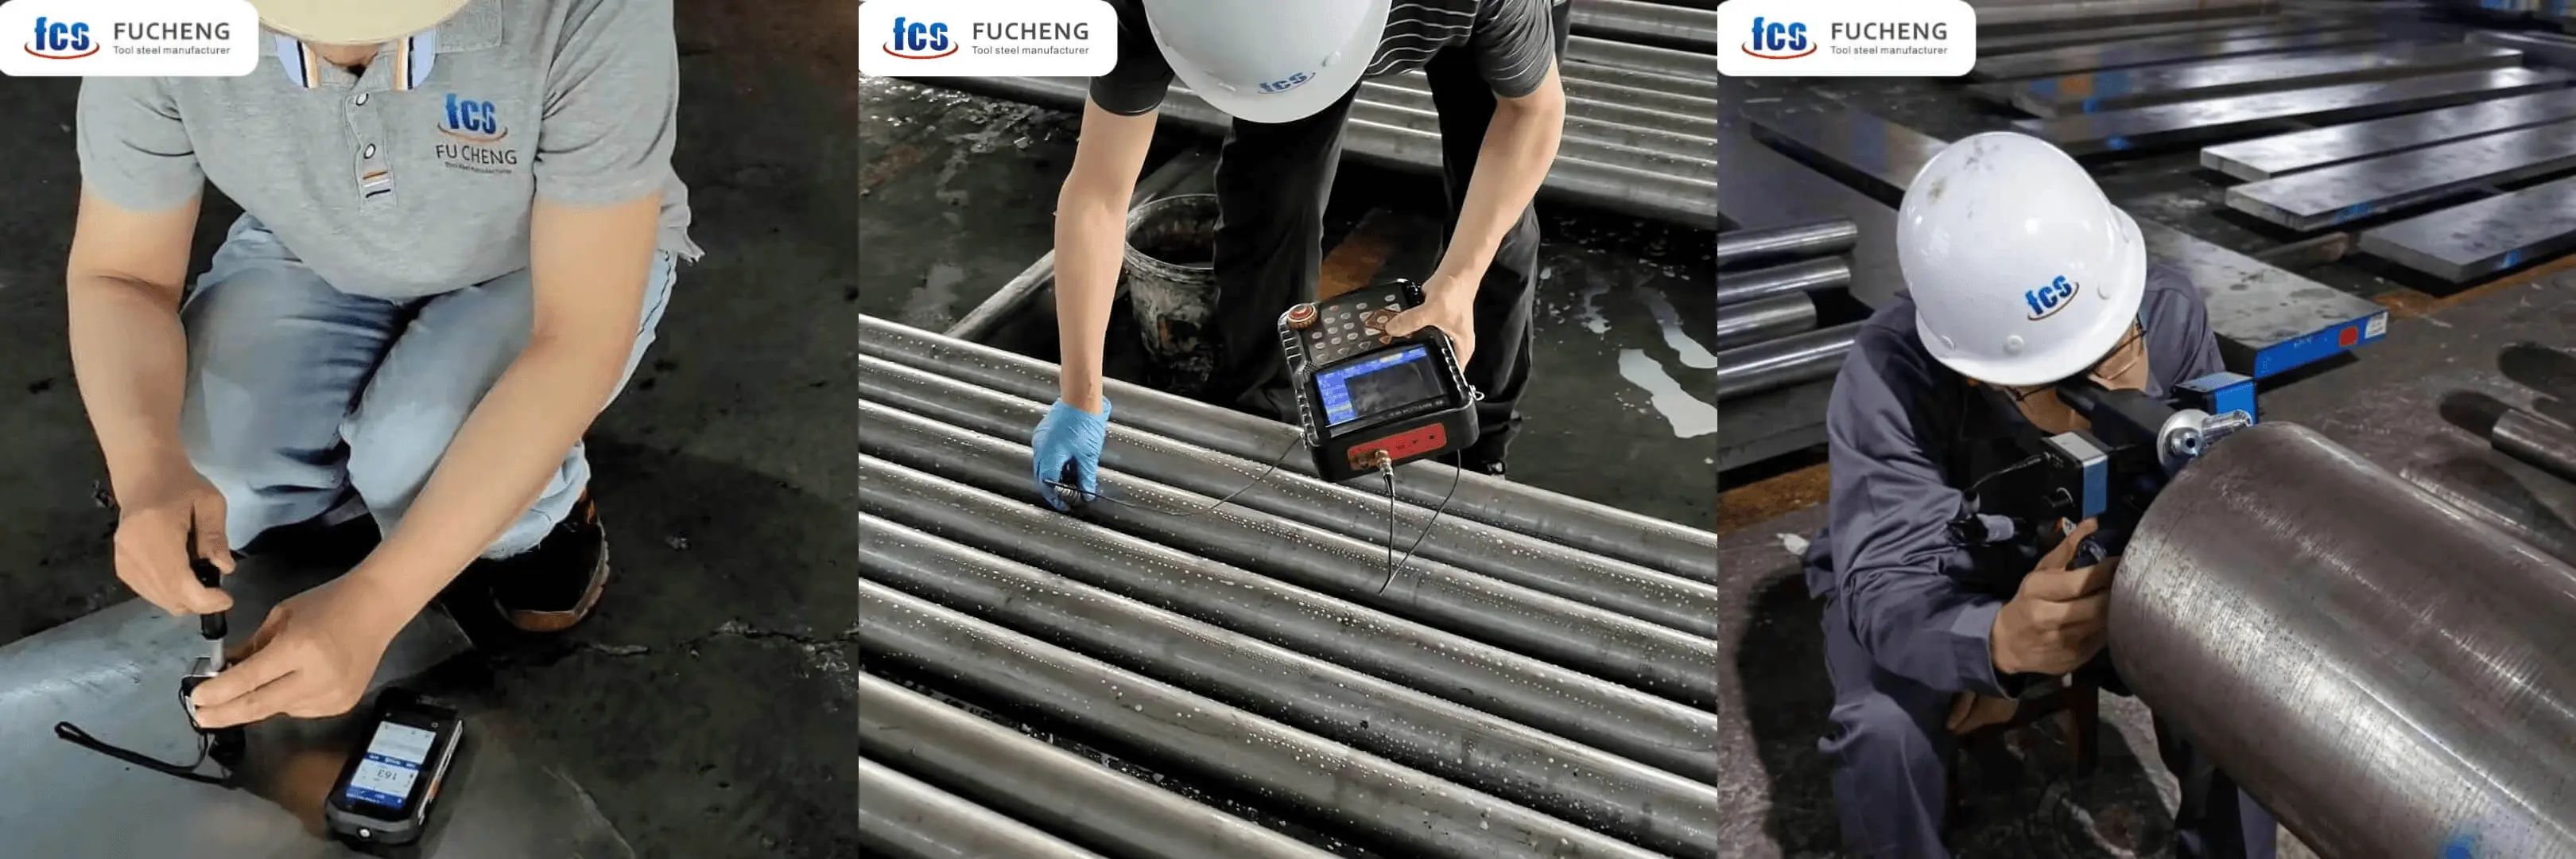
Većina mlinova samo nasumično uzorkuje kako bi uštedjeli vrijeme. Iskreno, mi ne igramo tu igru. Pokrećemo naš sustav potpune kontrole (FCS) na svakom bloku. Evo naše razlike u 7 koraka:
- Kemijska provjera: Svaku toplinu testiramo putem OES-a. Nikada slijepo ne vjerujemo certifikatima sirovina.
- Dimenzije: Oslanjamo se na precizne CMM-ove, ne samo na mikrometre, osiguravajući savršena H7/g6 prianjanja.
- NDT (UT i MT): Drugi skeniraju gornju površinu i završavaju s tim. Mi fizički rotiramo čelik za višekutnu UT obradu kako bismo uhvatili duboke šupljine.
- Tvrdoća: Uzimamo više površinskih očitanja i usrednjavamo ih kako bismo osigurali ujednačenu toplinsku obradu.
- Raspodjela karbida: Strogo se pridržavamo ocjene ≤1.5. Ako je mreža loša, prekida se.
- Metalografija: Veličina zrna se strogo dvostruko provjerava - jednom nakon kovanja i ponovno neposredno prije utovara u kamion.
- Konačna usklađenost: Jeste li pronašli grešku? Taj dio smo u potpunosti izrezali. Nikada ne potajno zavarujemo nedostatke prije potpisivanja konačnog MTC-a.
Zaključak
Alatni čelik nikad ne oprašta prečace. Ni vaš proces inspekcije ne bi trebao. Bez obzira oslanjate li se na ASTM ili ISO standarde, rigorozna ispitivanja djeluju kao vaša jedina sigurnosna mreža protiv katastrofalnih kvarova alata. Morate provjeriti kemijski sastav, provesti precizne provjere tvrdoće i osloniti se na prave NDT metode prije nego što bilo koji blok dotakne vaš CNC stroj. Najbolje vrijeme za otkrivanje fatalnog nedostatka je upravo na prijemnom doku, a ne na pola skupe proizvodne serije. Prestanite riskirati svoj proračun za alate na neprovjereni metal. Koristite mjerila u ovom vodiču kako biste odmah provjerili svoje trenutne dobavljače. Trebate partnera koji stvarno jamči kvalitetu alatnog čelika i pruža cjelovita izvješća o inspekciji? Pošaljite nam svoje specifikacije materijala ili crteže već danas i započnimo vaš sljedeći projekt na pravi način.