
Introduction :
La plupart des défauts des aciers à outils ne se manifestent pas au quai de réception.
Ils se cachent. Ils attendent. Puis ils font surface au pire moment possible : en plein usinage, en plein traitement thermique, ou pire encore, à l'intérieur d'un moule fini qui a nécessité des semaines de fabrication.
Le véritable coût ne réside pas dans les barres rejetées, mais dans l'effet domino des défaillances : durée de vie des matrices réduite, arrêts de production imprévus et non-respect des délais. La solution traditionnelle consiste à tester chaque pièce soi-même. Mais, soyons honnêtes, en tant qu'acheteur, votre avantage concurrentiel ne devrait pas reposer sur la gestion d'un laboratoire de métallurgie à temps plein.
La meilleure façon d'améliorer le contrôle qualité en amont est de choisir le bon fournisseur. Il vous faut un partenaire qui garantit l'intégrité des matériaux avant leur expédition. Ce guide vous aidera à comprendre les défaillances courantes de l'acier, afin que vous puissiez sélectionner avec confiance les aciéries fiables et vous dispenser de prendre des risques inutiles.
Choisir un fournisseur d'acier à outils fiable
La transmission d'un certificat de conformité par un intermédiaire ne garantit pas le succès de la production.
Au lieu de gaspiller vos ressources en inspections à réception interminables, votre meilleure protection consiste à sélectionner le bon fabricant. Évitez les petites entreprises commerciales qui se contentent de contrôles ponctuels aléatoires effectués par les équipementiers, qui ne disposent pas de laboratoires d'essais indépendants et qui apposent simplement leur étiquette sur de l'acier sous-traité.
Vous avez besoin d'un partenaire d'approvisionnement d' envergure réelle et doté d'une chaîne d'approvisionnement entièrement intégrée.
Recherchez un fabricant qui maîtrise l'ensemble du processus, de la fusion au conditionnement final. Il doit appliquer des protocoles de contrôle qualité rigoureux et disposer des compétences professionnelles nécessaires pour garantir une constance irréprochable du produit. En vous approvisionnant auprès d'une entreprise qui contrôle sa production et effectue des tests internes précis, vous optez pour une tranquillité d'esprit absolue, et non pour une inspection fastidieuse.
Comment les défauts de l'acier à outils affectent la durée de vie des matrices
L'acier à outils présente des défaillances prévisibles. La plupart des acheteurs ne découvrent ces schémas qu'après la casse d'un outil coûteux.
Les défauts sont répartis en catégories distinctes. Chacune cible une propriété de performance différente :
- Défauts de surface (fissures, coutures, piqûres) : diminuent la résistance à la fatigue et nuisent à la précision d'usinage
- Défauts internes (vides, inclusions, ségrégation) : provoquent une rupture fragile sous charge
- Incohérences de dureté: provoque une usure irrégulière et réduit la durée de vie des matrices
- Problèmes de notes et de composition: le tueur silencieux — l'acier qui regards C'est vrai, mais ce n'est pas vrai.
Le véritable savoir-faire ne réside pas dans la détection des défauts, mais dans leur hiérarchisation . Une rayure superficielle mineure est un défaut d'ordre esthétique. En revanche, une inclusion sous-jacente dans l'acier H13 utilisé pour le travail à chaud représente un véritable risque.
Identifiez les défauts qui nuisent aux performances. Supprimez ceux qui n'ont pas d'impact.
1. Défauts de surface : fissures, coutures et piqûres
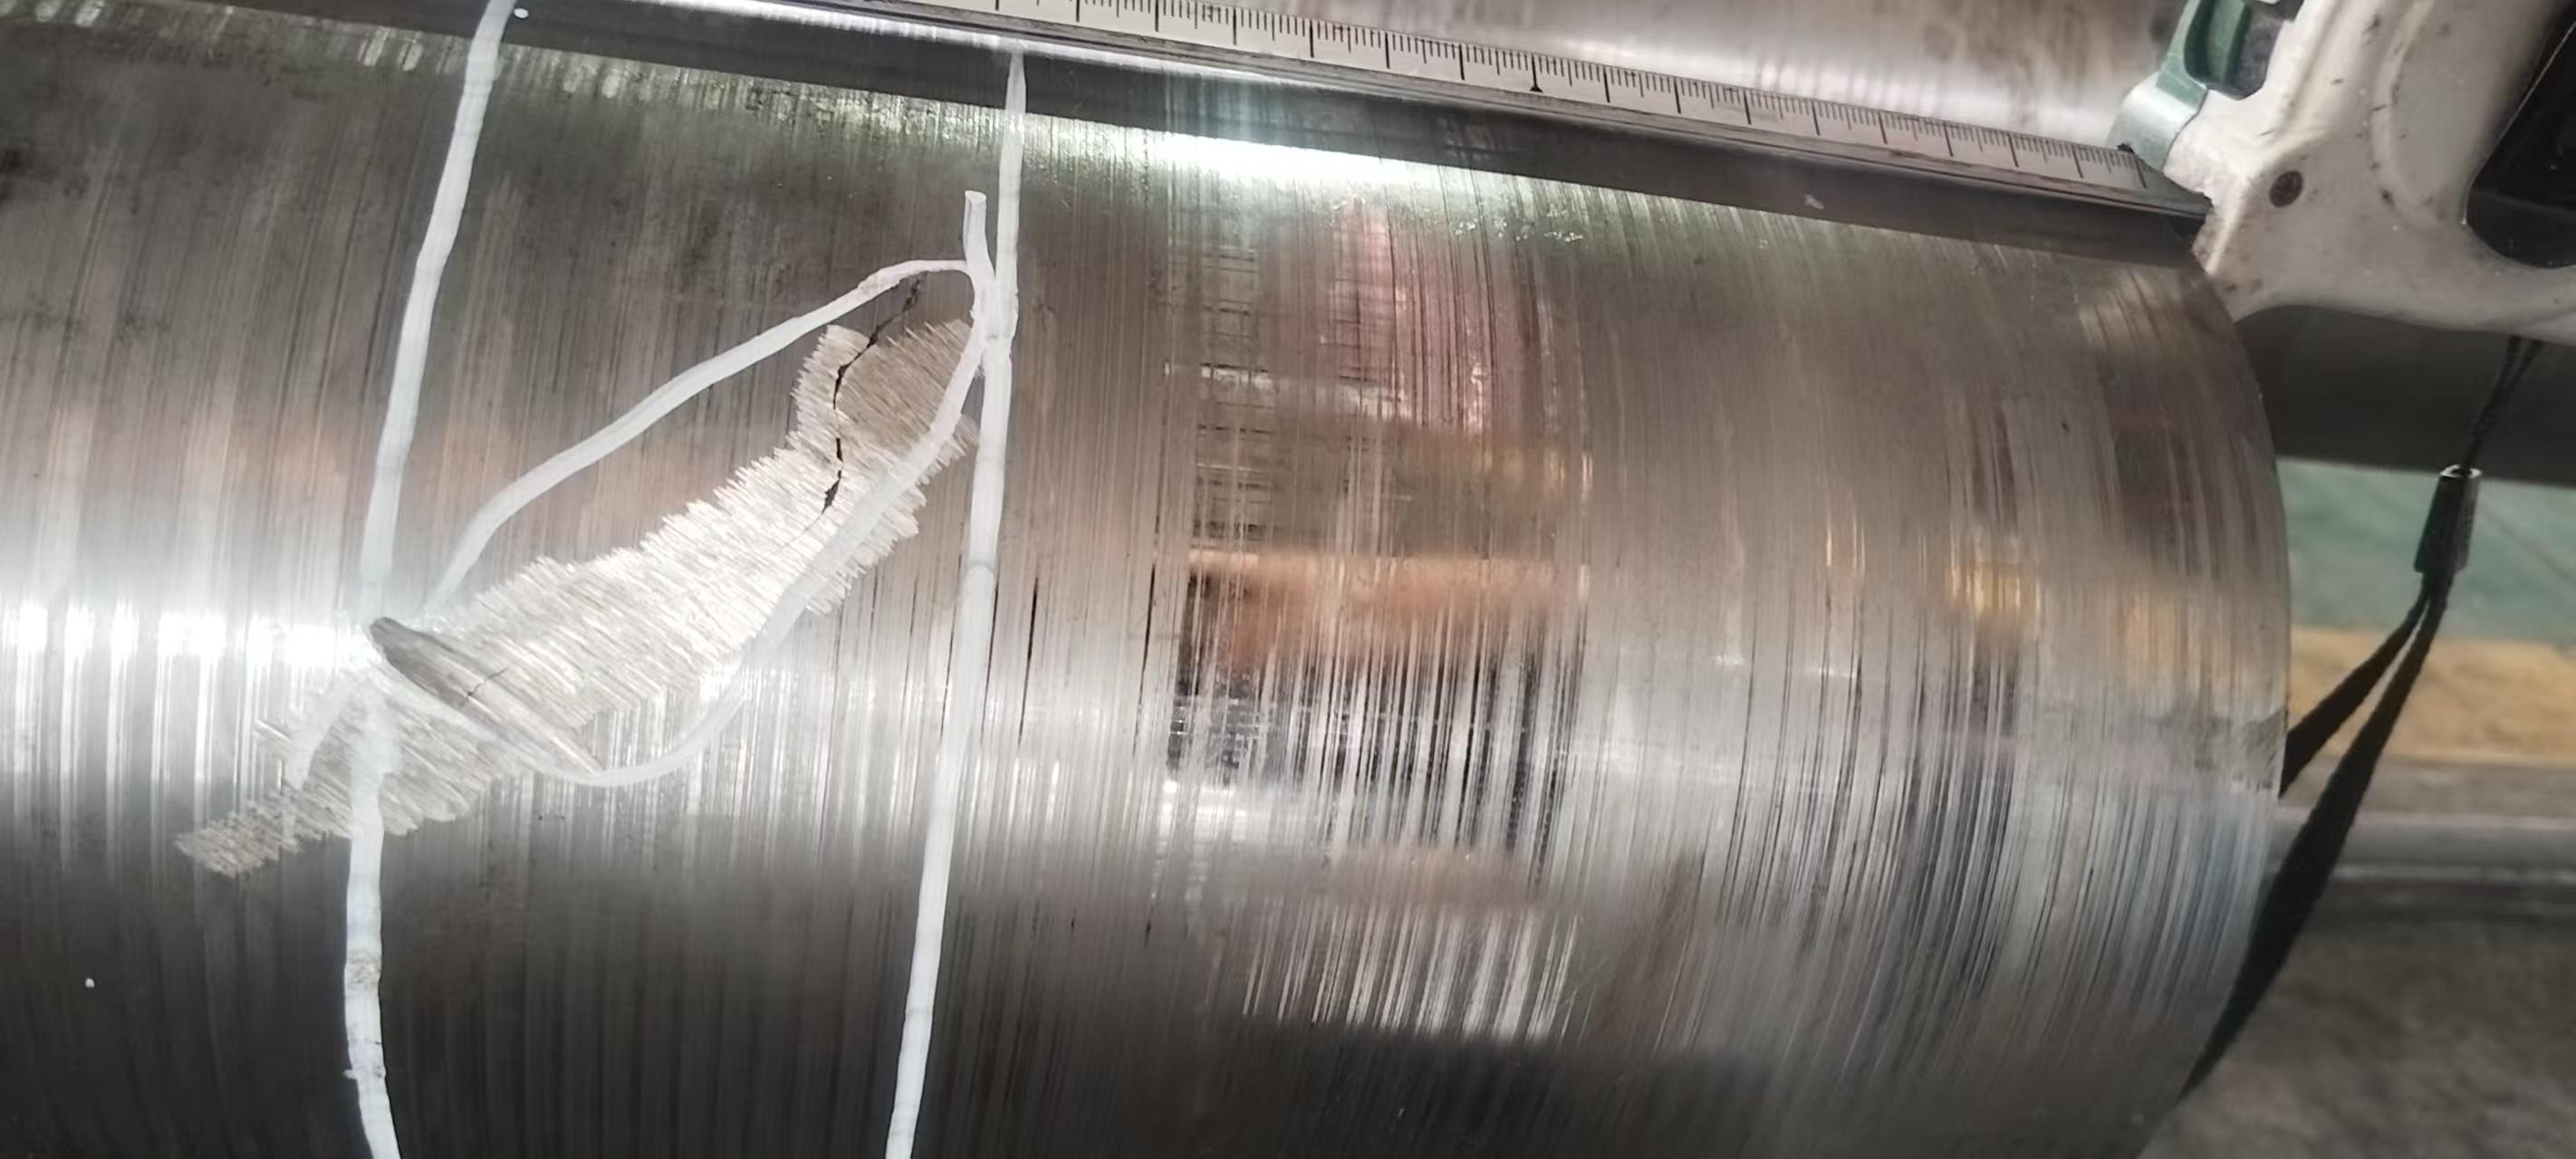
Piqûres, coutures, replis, marques de laminage, calamine et taches de rouille ont un point commun : elles sont visibles. Mais visible ne signifie pas inoffensif. Une rayure superficielle sur une barre d'acier D2 peut s'usiner sans problème. Une couture repliée sur de l'acier à outils H13 — même une couture fine et apparemment superficielle — peut fissurer la matrice sous l'effet des cycles thermiques.
La réalité du secteur : pour augmenter le rendement des matériaux, les fournisseurs « conditionnent » souvent rapidement l’acier avant l’expédition. Ils éliminent par meulage agressif les défauts visibles pour donner à la barre une apparence propre, mais laissent intactes les microfissures dangereuses situées juste sous la surface.
Le vrai coût : lors du traitement thermique, lorsque le bloc entre en contact avec le bain de trempe, les microfissures négligées se transforment en importants centres de concentration de contraintes. Votre matrice coûteuse et à moitié usinée se fissure complètement.
Il n'est pas nécessaire de rejeter systématiquement chaque barre. De légères traces de rouille ou des piqûres superficielles sont parfaitement acceptables, à condition qu'elles disparaissent complètement dans les limites de votre tolérance d'usinage standard. En revanche, vous devez immédiatement rejeter les joints profonds ou les fissures transversales. N'acceptez jamais un bloc défectueux sous prétexte qu'un fournisseur parle de « tolérance industrielle ».
2. Défauts internes : retassures et inclusions
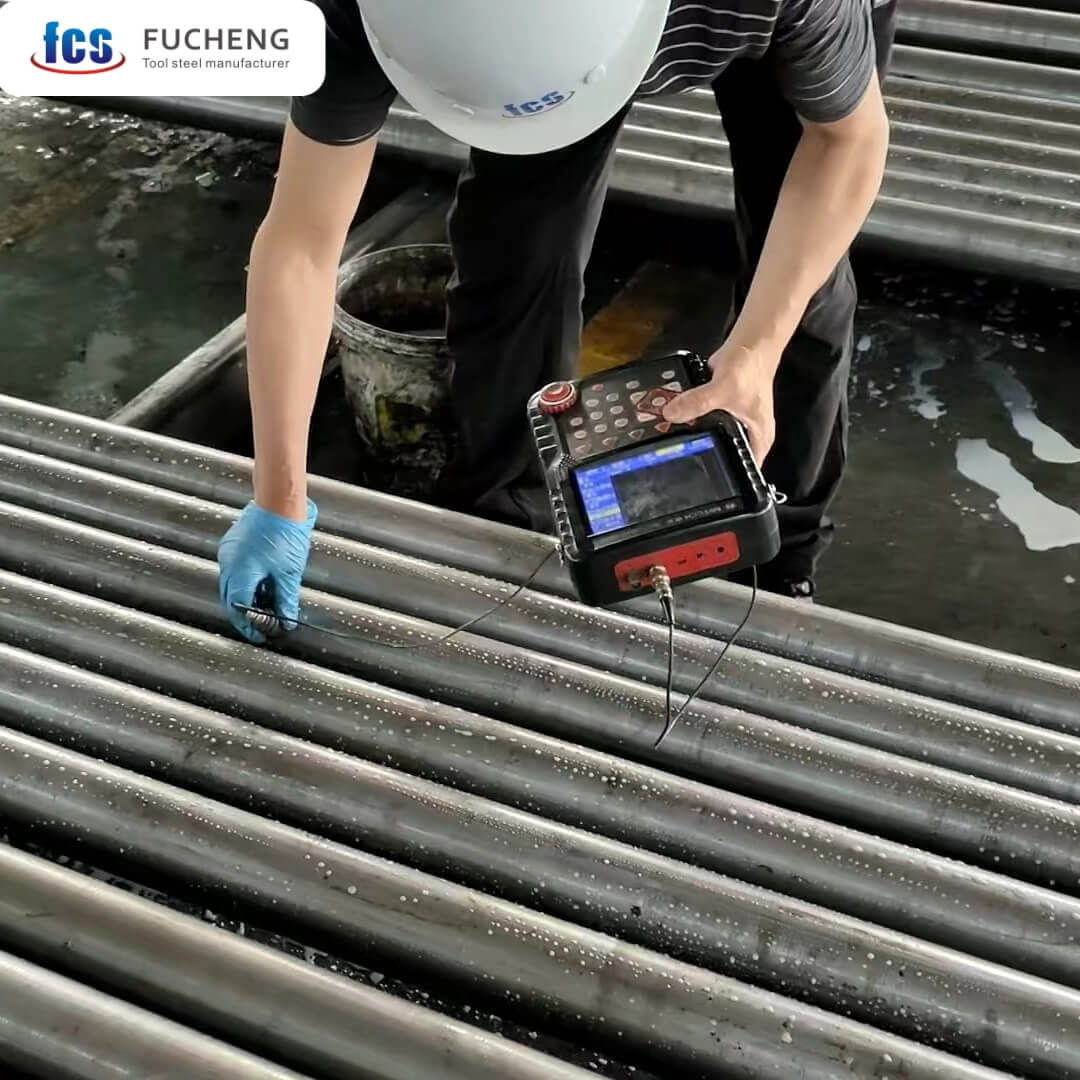
Les tests ultrasoniques (UT) détectent ce que les inspections visuelles manquent facilement : les cavités de retrait profondes, les inclusions cachées, les fissures laminaires et les zones de ségrégation.
Le véritable coût : la découverte d’une inclusion massive sous la surface lors de la dernière passe d’usinage CNC rend la matrice immédiatement inutilisable. Vous perdez ainsi l’acier, des semaines de délai de livraison et des centaines d’heures d’usinage coûteuses.
Un fournisseur qui prétend avoir effectué des tests « UT » ne vous sera d'aucune utilité si vous ne définissez pas la norme de référence. Intégrez systématiquement l'une de ces normes de référence spécifiques dans votre contrat d'achat avant l'expédition de la commande :
| Standard | Idéal pour | Focus clé |
|---|---|---|
| EN 10308 | Barres de barres européennes générales | Définit l'acceptation par l'amplitude de l'écho |
| SEP 1921 | aciers à outils de précision allemands | Applique des seuils de sensibilité plus stricts |
| ASTM A388 | Blocs forgés (Amérique du Nord) | Idéal pour les grandes sections transversales |
3. Défauts de dureté : Traitement thermique irrégulier
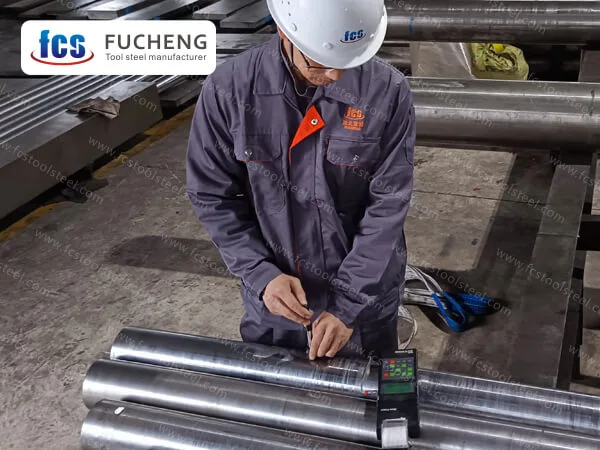
Les défauts de dureté restent cachés jusqu'à l'arrêt de la production. Les acheteurs sont confrontés à ces problèmes de deux manières frustrantes.
Le premier problème est la dureté excessive après recuit . Les fournisseurs, soucieux de gagner du temps, accélèrent le processus. Le bloc brut arrive ainsi beaucoup trop dur, ce qui engendre un surcoût immédiat considérable. L'usure des outils de coupe CNC, coûteux, devient problématique, et l'écaillage des arêtes est constamment accentué. De plus, le temps d'usinage est doublé.
Deuxièmement, la dureté est inégale au sein d'un même bloc. Les installations de traitement thermique sous-traitées utilisent des blocs de tailles différentes dans un seul four. Elles vous cachent cette pratique pour réduire leurs factures d'électricité. L'outil obtenu présente donc un mélange problématique de zones molles et d'arêtes fragiles.
Le véritable coût : la production en grande série exerce une forte contrainte sur ces zones hétérogènes. L’acier s’use rapidement. Les contraintes thermiques provoquent des fissures prématurées. Ce mauvais traitement thermique réduit de moitié la durée de vie de votre moule coûteux.
Intégrez les plages de dureté acceptées dans votre contrat d'achat. Référez-vous à la norme ASTM E18 pour la méthodologie d'essai. Précisez les emplacements des essais, le nombre minimal d'échantillons et la tolérance admissible. Des spécifications vagues engendrent une responsabilité floue, et personne n'y gagne.
4. Erreurs de nuance : alliages d’acier à outils incorrects
Les erreurs de mélange de nuances sont plus fréquentes qu'on ne le pense. Vous commandez du D2, mais une pièce de H13 se glisse par erreur dans votre livraison. Cette erreur ne se produit pas dans votre atelier, mais en amont. Lors des opérations de forgeage, de recuit ou de sciage intensives chez le fournisseur, il arrive que des opérateurs intervertissent accidentellement des blocs ou perdent les étiquettes des matériaux. Quelqu'un jette une chute sur le mauvais support, et voilà que cette négligence devient votre problème.
Vous ne remarquerez probablement même pas le mauvais alliage lors du réglage de votre CNC. Le cauchemar commence vraiment plus tard. Après le traitement thermique, l'acier n'atteint pas du tout la dureté cible ou se fissure largement dès les premiers cycles de pressage . Au final, vous ne jetez pas simplement le métal brut. Vous perdez toutes ces heures d'usinage inutiles et les frais exorbitants du traitement thermique.
5. Écarts chimiques : Impuretés et alliages faibles dans les déchets
Chaque nuance d'acier à outils possède une signature chimique unique. Les éléments clés — carbone, chrome, molybdène, vanadium — ne sont pas choisis au hasard. Chacun remplit une fonction spécifique :
- Carbon: conduit le potentiel de dureté
- Chromium: renforce la résistance à l'usure et la stabilité à la corrosion
- Molybdène: conserve sa résistance à des températures élevées
- Vanadium: affine la structure du grain et prolonge la durée de vie de la matrice
Si l'une de ces valeurs dépasse les limites autorisées, vous n'obtenez pas un acier différent, mais une version moins résistante de l'acier commandé.
Des éléments comme le vanadium et le molybdène confèrent une résistance à l'usure exceptionnelle, mais leur coût est élevé. Et c'est précisément là que les magouilles commencent. Pour maximiser leurs profits, certaines usines fondent secrètement des déchets métalliques bon marché au lieu d'alliages vierges. D'autres se contentent des quantités minimales autorisées, laissant des éléments essentiels comme le vanadium à un faible pourcentage de 0.6 % au lieu des 0.9 % prévus.
Malheureusement, ces déchets bon marché contiennent beaucoup de soufre, ce qui détruit la ténacité du matériau. Dès la première utilisation de la presse, les bords de la matrice s'ébrèchent presque instantanément, réduisant de moitié la durée de vie de l'outil.
Vérifiez toujours les numéros MTC par rapport aux normes régionales exactes avant acceptation.
| Standard | Focus sur les applications |
|---|---|
| DIN EN (européen) | Fenêtres de composition étroites ; idéales pour l'outillage de précision. |
| ASTM (Amérique du Nord) | Tolérances plus larges ; norme pour les blocs forgés massifs. |
| JIS (japonais) | Contrôles stricts ; norme dans toutes les chaînes d'approvisionnement asiatiques. |
6. Défauts dimensionnels : Stock déformé et sous-dimensionné
Les tolérances ne sont pas indicatives. Une barre dont le diamètre est inférieur de 0.4 mm à la dimension requise ne se contente pas de ne pas respecter les spécifications : elle compromet votre programme d'usinage, votre rendement et votre délai de livraison. Les trois à la fois.
Les défauts dimensionnels les plus courants lors de l'approvisionnement en acier à outils :
- Écart d'épaisseur et de largeur: généralement dû à une irrégularité de laminage ou à des guides de laminoir usés
- Variance de longueurLes raccourcis réduisent les stocks utilisables ; les coupes longues créent des problèmes de manutention et de stockage
- Redressement et courbure: les barres déformées entraînent des erreurs de fixation et une pression de serrage inégale
- Tolérance de rectification insuffisante: ne laisse aucune marge de manœuvre pour corriger les défauts de surface sans tomber en sous-dimensionnement
Le vrai coût : les problèmes commencent vite. L’usinage du bloc brut s’avère complexe. L’acier déformé refuse de se positionner correctement dans les dispositifs de fixation CNC. Un bridage précis devient impossible. De plus, les dimensions insuffisantes ne laissent aucune marge de manœuvre. Impossible de rectifier la couche de décarburation tendre et défectueuse. Vous devez renvoyer le lot et attendre des semaines pour obtenir les pièces de rechange. Résultat : le délai de livraison de votre client est compromis.
Refusez les spécifications dimensionnelles vagues. Intégrez des tolérances précises dans votre contrat. Exigez une spécification de +2.0 mm à +5.0 mm (-0 mm) sur l'épaisseur et la largeur. Limitez le cintrage à 3 mm par mètre maximum . Il est impossible de réparer des pièces en acier sous-dimensionnées.
7. Défauts de microstructure : ségrégation des carbures
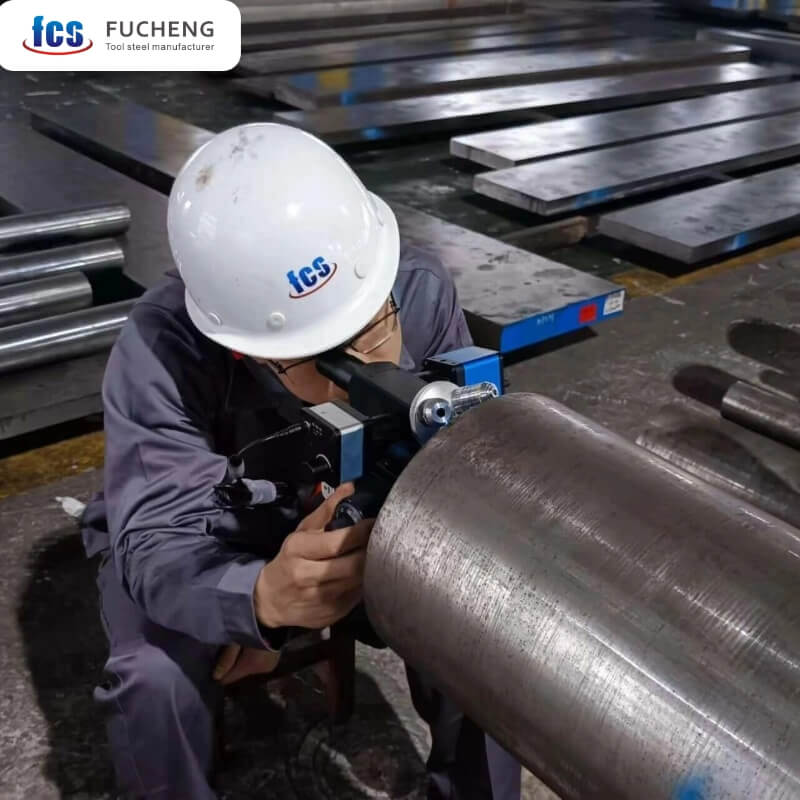
La ségrégation des carbures reste invisible en surface, mais elle détruit silencieusement les matrices de l'intérieur. Au lieu de se disperser uniformément, les carbures s'agglutinent souvent en bandes denses et cassantes. Sous de fortes charges de presse, ces zones dures agissent comme d'importants concentrateurs de contraintes, provoquant des fissures soudaines, un écaillage important des arêtes et une usure imprévisible de l'outil.
Comme aucun traitement thermique ne peut corriger la ségrégation en amont, une inspection métallographique préalable est absolument essentielle. Vous devez imposer des limites structurelles strictes dans vos contrats, en vous référant à la norme SEP 1614 pour la micro-propreté et aux limites de distribution des carbures conformes aux normes industrielles.
| Mesure d'évaluation | Expression de la structure | Conséquences en atelier |
| Bon (Classe 1-2) | carbures fins et uniformément dispersés | Robustesse maximale, durée de vie des outils fiable |
| Défaut (Classe 4+) | Bandes sévères et réseaux de carbures | Fissuration prématurée, défaillance catastrophique |
8. Critères de granulométrie et de morphologie des carbures
Un certificat standard ne mentionne ni la taille des grains ni la morphologie des carbures, or ces éléments déterminent entièrement les performances de votre acier à outils. Une bonne microstructure présente des grains fins et uniformes, avec des carbures sphéroïdisés et uniformément dispersés. À l'inverse, un acier défectueux présente une forte ségrégation, des réseaux de carbures anguleux et des grains grossiers. Les aciers fortement alliés pour travail à froid, comme le D2, et les aciers rapides, comme le M2, sont particulièrement sujets à ces problèmes structuraux lors de leur fabrication.
Quel est le coût pour vous en atelier ? C’est catastrophique. Les carbures anguleux et agglomérés agissent comme d’importants concentrateurs de contraintes. Votre coûteux outil de découpage subira des ébréchures soudaines, des microfissures et une usure très imprévisible en cours de production. Le traitement thermique ne pouvant corriger une microstructure intrinsèquement défectueuse, il est absolument essentiel de définir dès le départ des critères d’acceptation métallographiques stricts afin de garantir une durée de vie fiable de l’outil et de protéger votre investissement considérable en usinage.
9. Risques liés à la chaîne d'approvisionnement : rupture de traçabilité et retards
Les acheteurs sont confrontés à bien plus que de simples défauts physiques. Vous gérez des problèmes opérationnels au quotidien. Des documents mal gérés perturbent votre planning. Des livraisons tardives paralysent la production. Ces problèmes affectent votre entreprise aussi durement qu'un acier fissuré.
- MTC inutiles et traçabilité défaillante : Un certificat de matériau sans numéro de coulée spécifique n'est qu'un document papier. Votre fournisseur doit assurer la traçabilité de la barre, de la fusion jusqu'à votre entrepôt. Dans le cas contraire, vous êtes entièrement responsable des pièces défectueuses.
- Retards de livraison cachés : Les délais de livraison standard sont souvent insuffisants. Des dépassements de production en amont sont inévitables. Des contrôles non concluants engendrent le chaos. De plus, le stock limité en entrepôt pour les dimensions sur mesure réduit considérablement votre capacité d'usinage.
- Fragilité de la chaîne d’approvisionnement : Évitez les intermédiaires qui ne disposent pas de stock de sécurité. Bannissez les fournisseurs qui contournent les clauses de pénalités de retard clairement définies. Ces pratiques douteuses exposent votre activité à des perturbations soudaines.
Pour limiter ces risques, vérifiez quelques points avant de commander. Renseignez-vous sur les performances de livraison du fournisseur , sa capacité de contrôle interne et la traçabilité sans faille de ses matériaux.
10. Conformité carbone dans l'approvisionnement en acier à outils
La conformité carbone n'est plus un simple argument marketing. C'est désormais une condition sine qua non pour l'approvisionnement. Aujourd'hui, les principaux équipementiers exigent des documents officiels tels que les déclarations environnementales de produit (DEP) ou les certifications ISO 14064 délivrées par un organisme tiers, directement liées à vos coulées d'acier. Si votre fournisseur ne peut pas fournir ces documents, vous vous exposez à de graves conséquences. Sans matériaux bas carbone certifiés, vos outils finis ne seront pas conformes aux objectifs d'émissions de portée 3 ni à la réglementation européenne CBAM.
Concrètement, qu'est-ce que cela vous coûte ? Vous risquez de perdre des contrats lucratifs avec des équipementiers automobiles et aérospatiaux de premier plan. Votre entreprise pourrait subir de lourdes pénalités carbone, voire pire, vos produits pourraient être totalement bloqués sur les marchés européens. S'approvisionner auprès d'une usine qui ne respecte pas les normes environnementales menace directement votre rentabilité. Agissez dès maintenant avant qu'un audit client inopiné ne vous prenne au dépourvu.
Protocole de prévention des défauts FCS
Chez FCS, la prévention des défauts est intégrée à notre processus de fabrication. Nous ne nous fions pas à des contrôles ponctuels effectués par des tiers. En maîtrisant chaque étape, de la fusion au fraisage final, nous garantissons l'intégrité des matériaux grâce à un protocole rigoureux et sans compromis.
- Fabrication en processus complet : Production 100% autonome couvrant la sidérurgie, le forgeage, le recuit, le tournage et le fraisage.
- Contrôle de surface et visuel : Conditionnement de surface à 100 % et inspections visuelles rigoureuses sur chaque barre.
- Tests UT à 100 % : Chaque pièce subit des tests ultrasoniques rigoureux, strictement conformes à des normes telles que SEP 1921 (Classe C/c, D/d ou E/e).
- Test de dureté à 100 % : Contrôles ponctuels Brinell (HB) obligatoires sur chaque produit.
- Vérification PMI à 100 % : Des spectromètres XRF portables sont utilisés pour inspecter chaque barre, garantissant ainsi que sa composition chimique est parfaitement conforme aux normes DIN, ASTM et JIS avant sa mise en circulation.
- Précision dimensionnelle : Inspection complète à 100 % réalisée à l'aide d'outils de mesure de précision afin de garantir le strict respect du contrat.
- Solutions métallographiques : Analyse microstructurale à 100 % des aciers de nuance EFS, vérifiant l'intégrité du noyau.
- Traçabilité sans interruption : Suivi numérique rigoureux des numéros de lot et de traitement thermique, depuis les déchets bruts jusqu'au produit emballé, garantissant un certificat de conformité des procédés (MTC) 100 % fiable et vérifiable par un tiers.
- Engagement en faveur de l'acier vert : Mise en place proactive de systèmes de surveillance des émissions de carbone, en vue d'une conformité aux normes d'empreinte carbone auditées par TÜV.
Conclusion : Protéger votre production
Les défauts des aciers à outils sont source de problèmes majeurs. Votre quai de réception ne devrait pas nécessiter un laboratoire de métallurgie pour les gérer. Ce guide vous apporte les connaissances précises dont vous avez besoin. Vous pourrez ainsi repérer immédiatement les anomalies et poser aux fournisseurs potentiels les questions essentielles concernant leurs tests.
Vous n'êtes pas seul face aux problèmes de matériaux. Les défis liés à l'outillage sont inévitables dans tous les ateliers. Le choix des matériaux peut s'avérer complexe pour n'importe quel projet. Nous avons les solutions. Contactez dès aujourd'hui nos ingénieurs métallurgistes pour bénéficier d'une assistance technique et d'un service professionnels. Nous mettons notre expérience à profit pour résoudre précisément vos problèmes de production.