| Forme | Processus | Gamme de taille | Surface | Tolérance |
| Barre plate | laminé à chaud | Epaisseur: 10-400mm
Largeur: 200-800mm Longueur: 3000-5800mm |
Noir;
sablée |
Épaisseur : 0-+2MM
Largeur : 0-+5MM/0-+10MM |
| Forgé à chaud | Epaisseur: 50-500mm
Largeur: 50-1500mm Longueur: 3000-5800mm |
Noir | Épaisseur : +2-+5MM
Largeur : 0-+5MM/0-+10MM |
|
| Tourné/Usiné/Fraisé/Brillant | Épaisseur : 0-+2MM
Largeur : 0-+5MM/0-+10MM |
|||
| Barre ronde
|
laminé à chaud | Diamètre: 10-65 mm
Longueur: 3000-5800mm |
Noir | 0-+2MM |
| Tourné/Usiné | 0-+2MM | |||
| Forgé à chaud | Diamètre: 70-700 mm
Longueur: 3000-5800mm |
Broyé | 0-+5MM/+2-+5MM | |
| Tourné/Usiné/Fraisé/Brillant | 0-+2MM |
Promo!


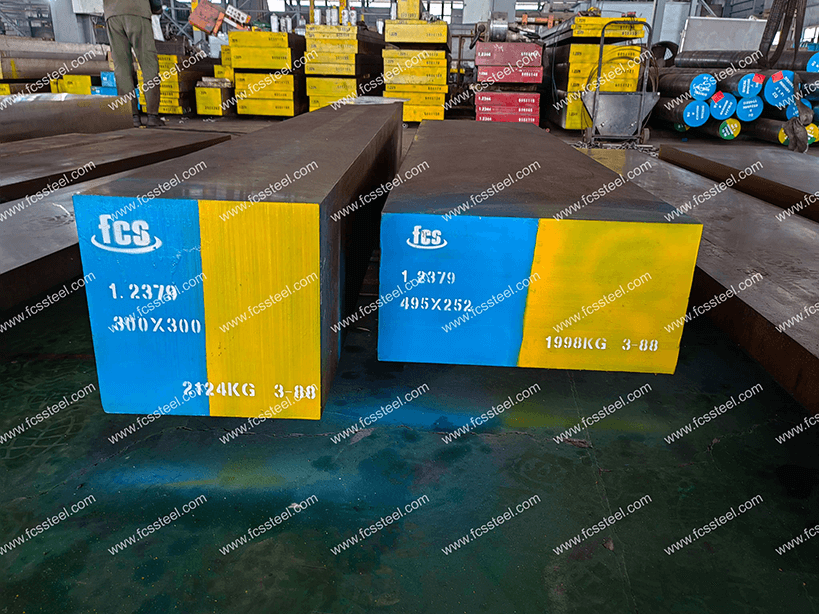
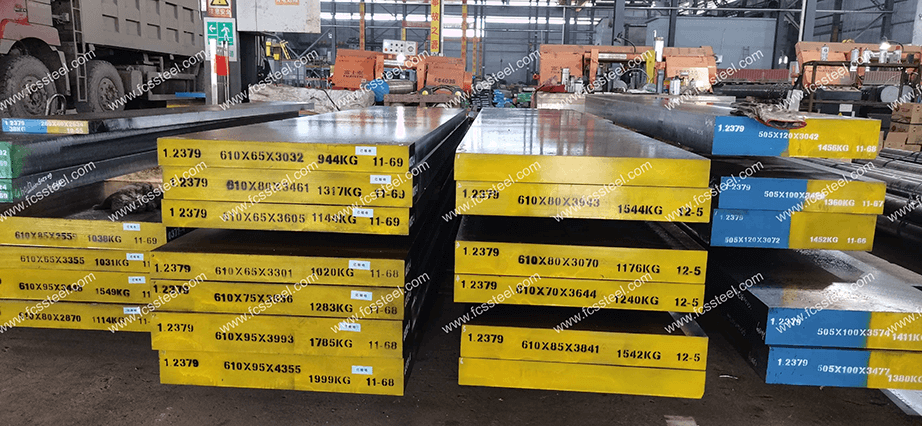
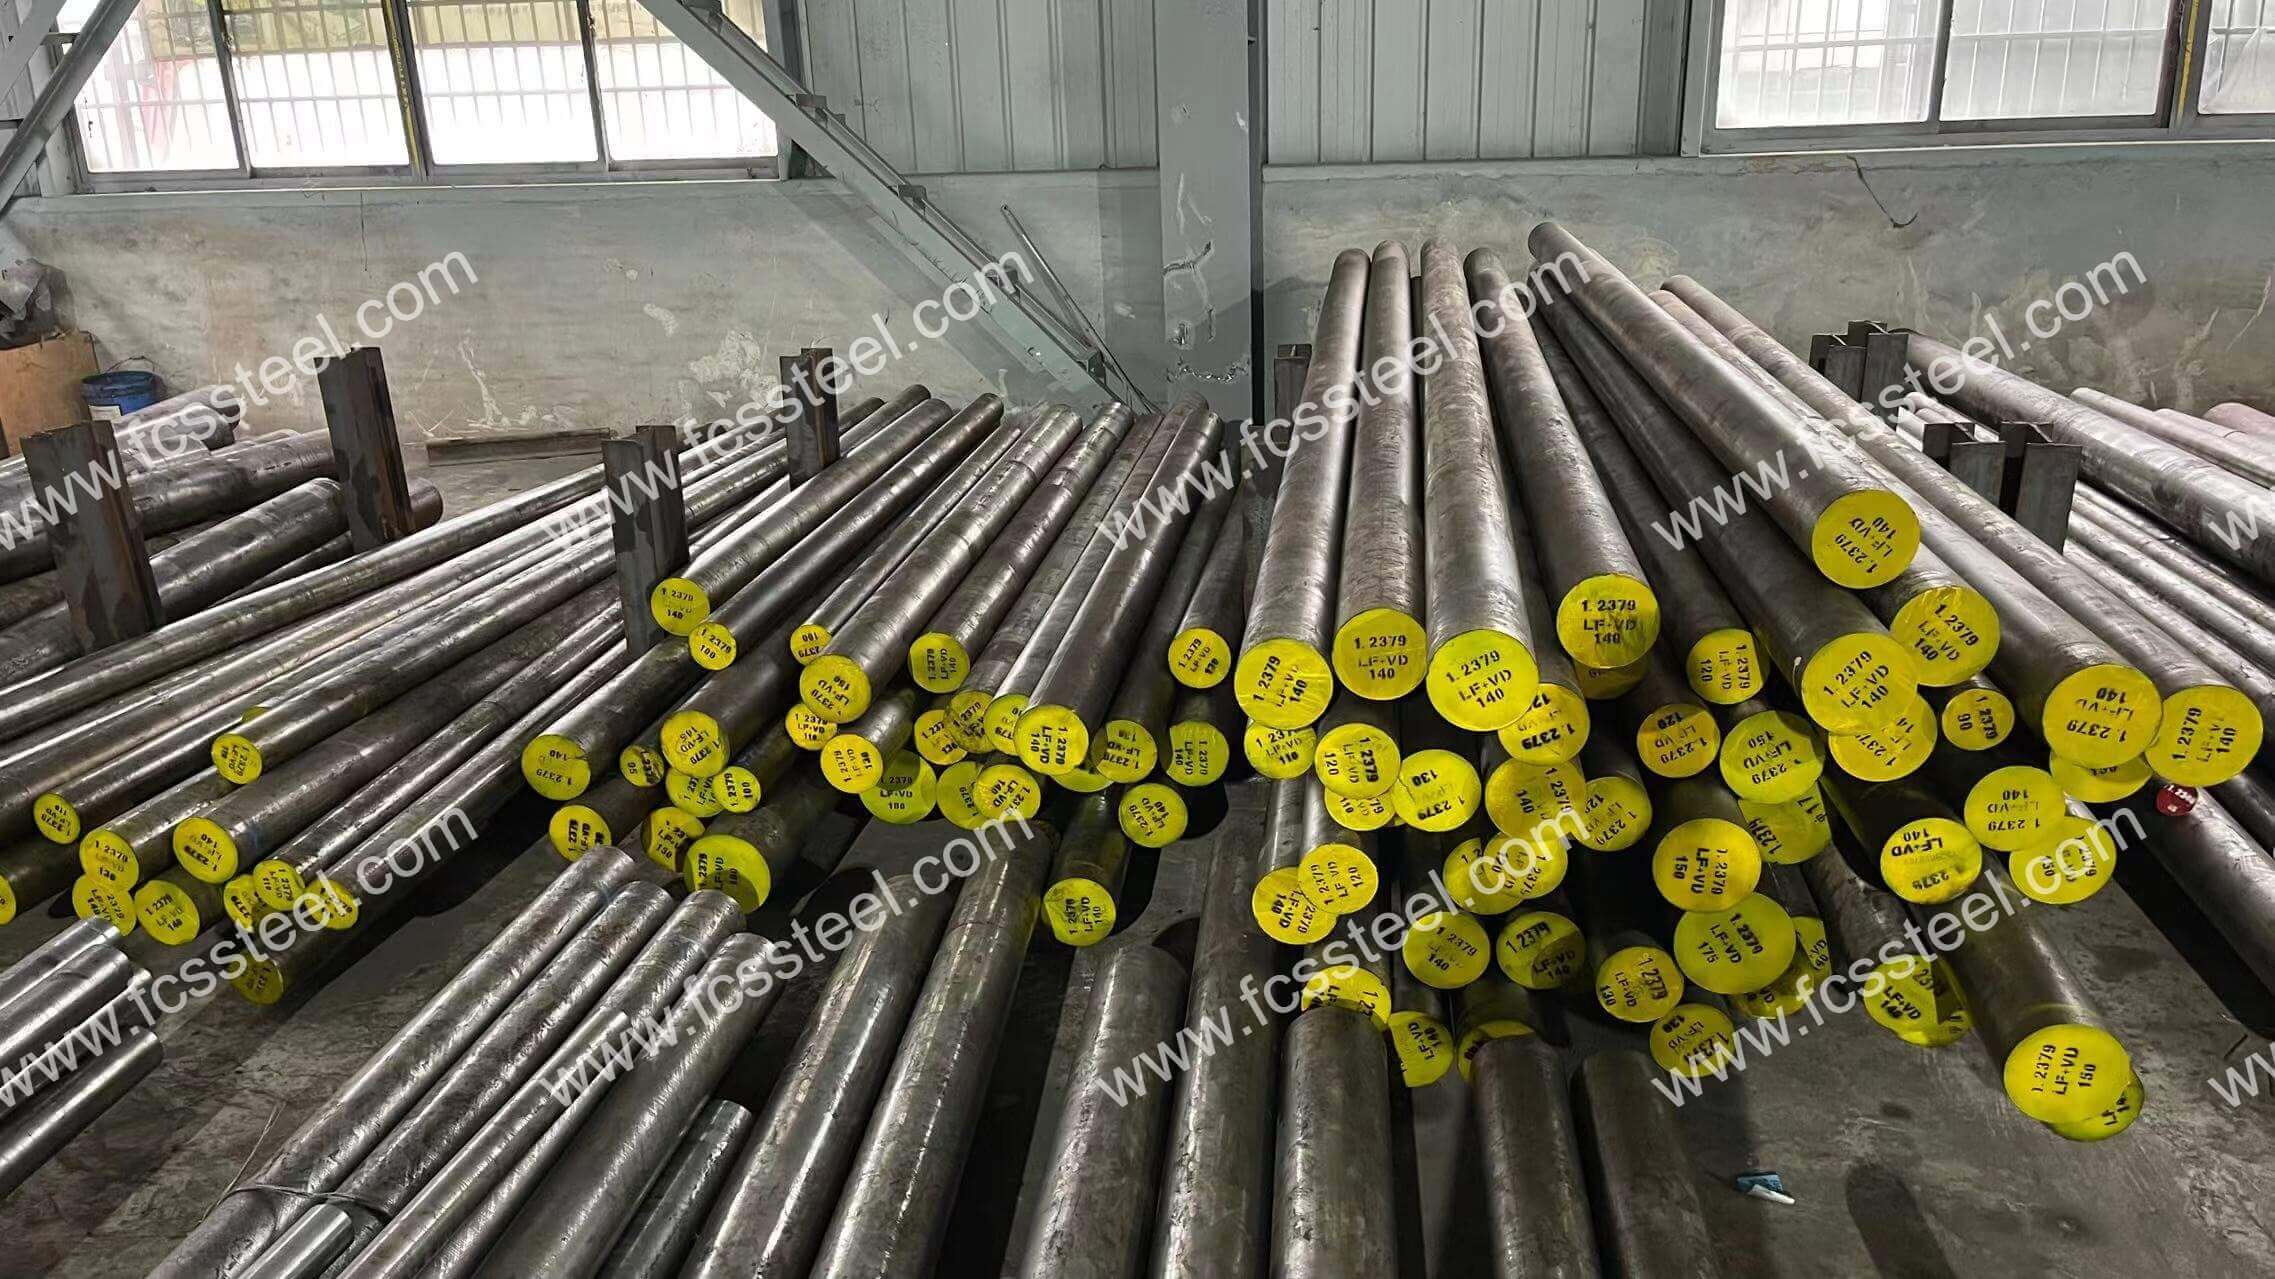
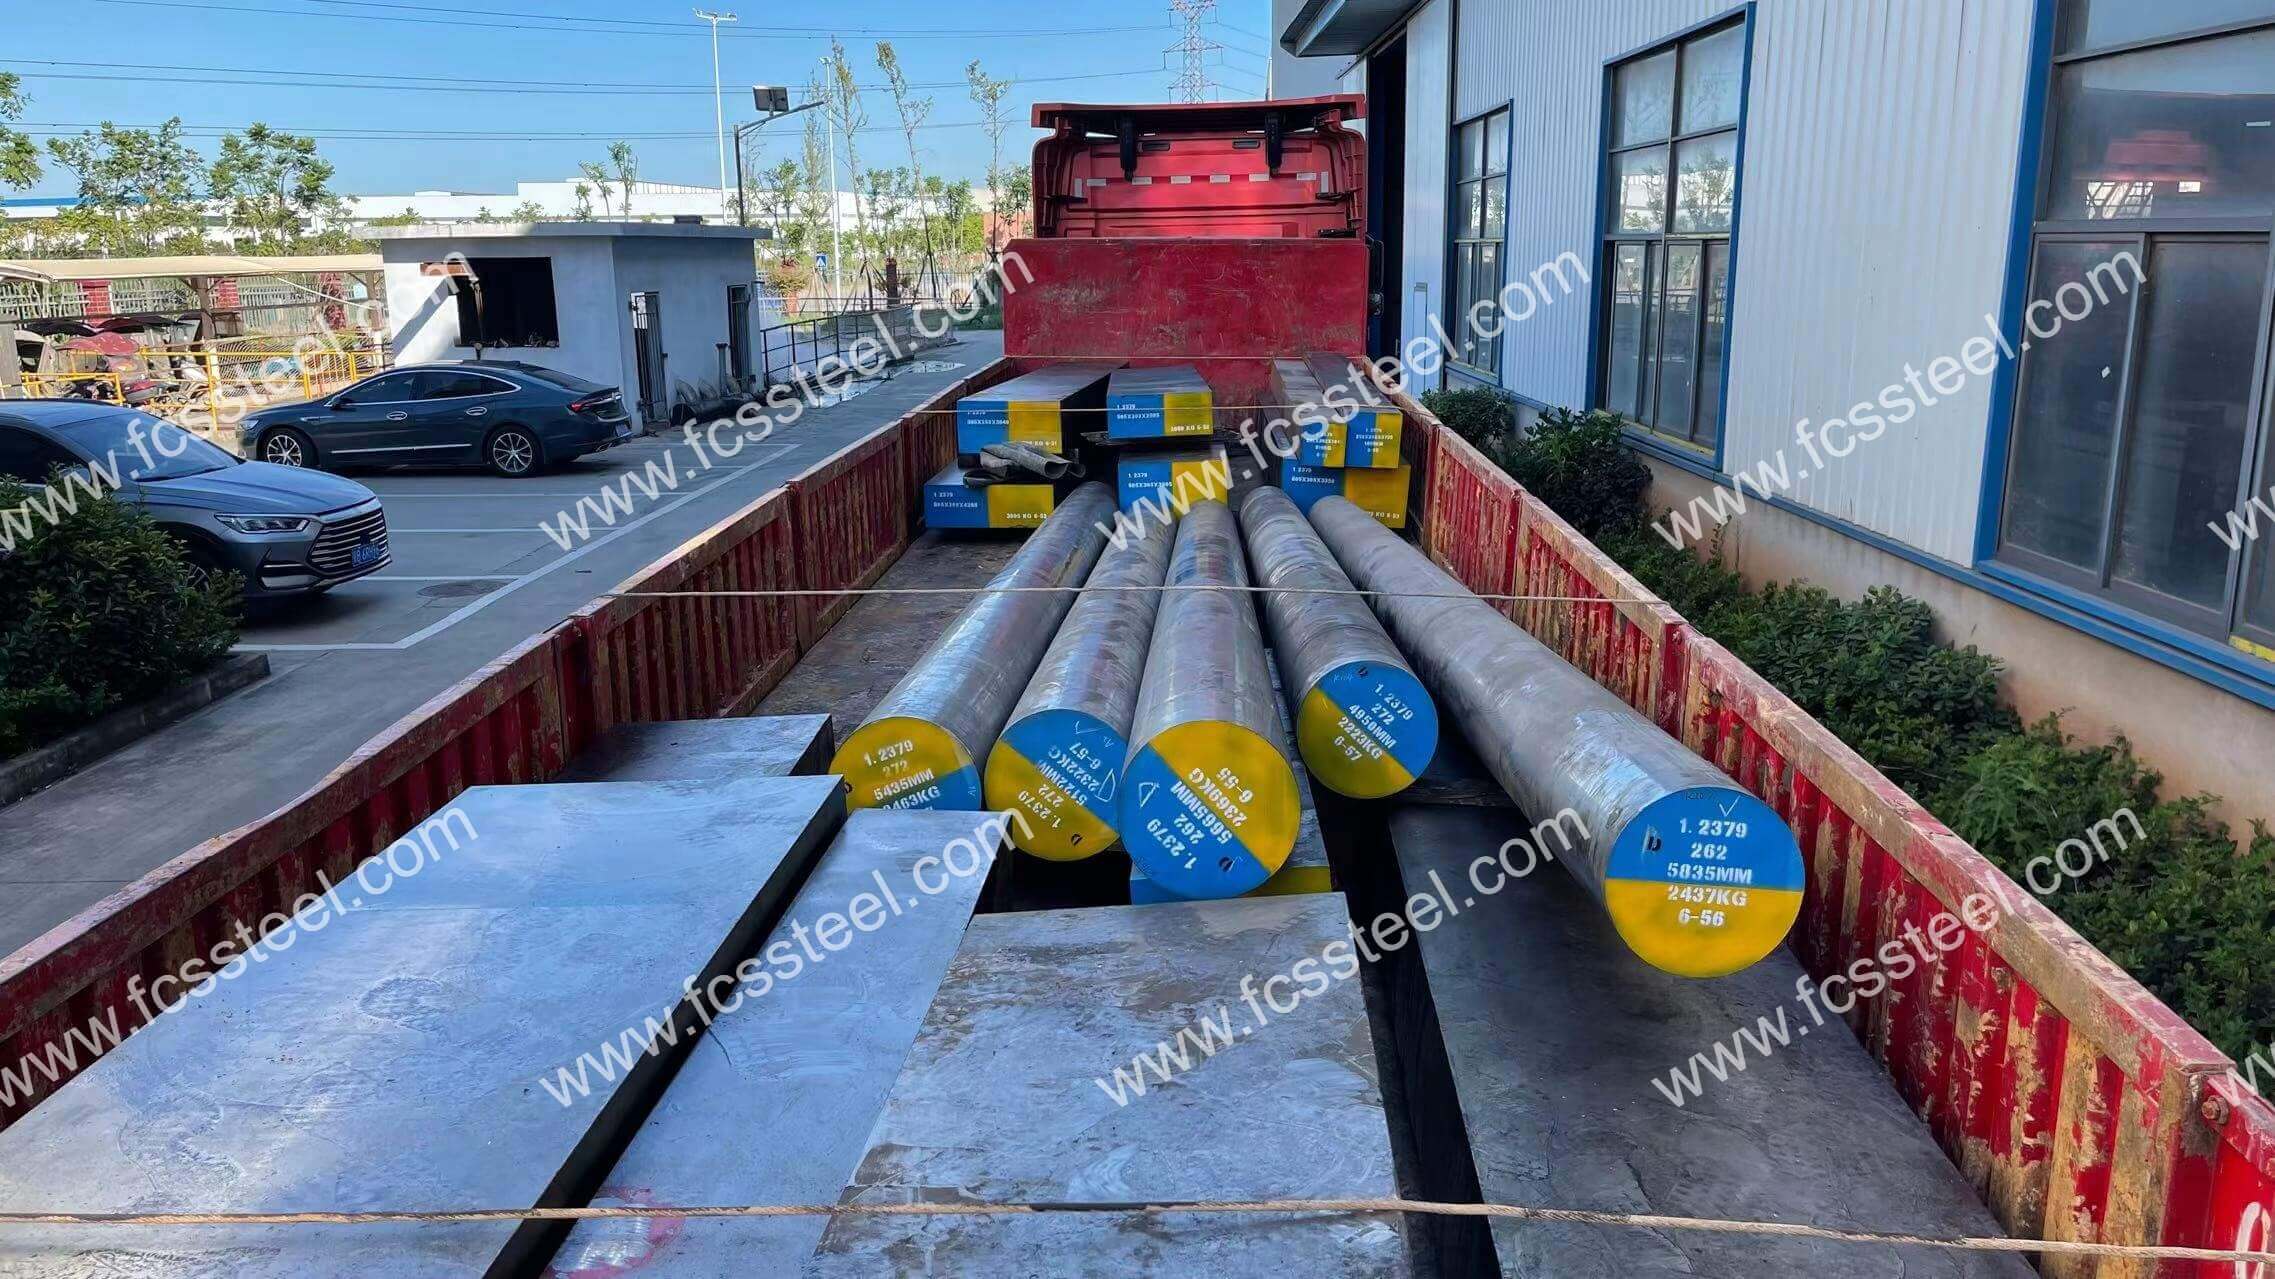
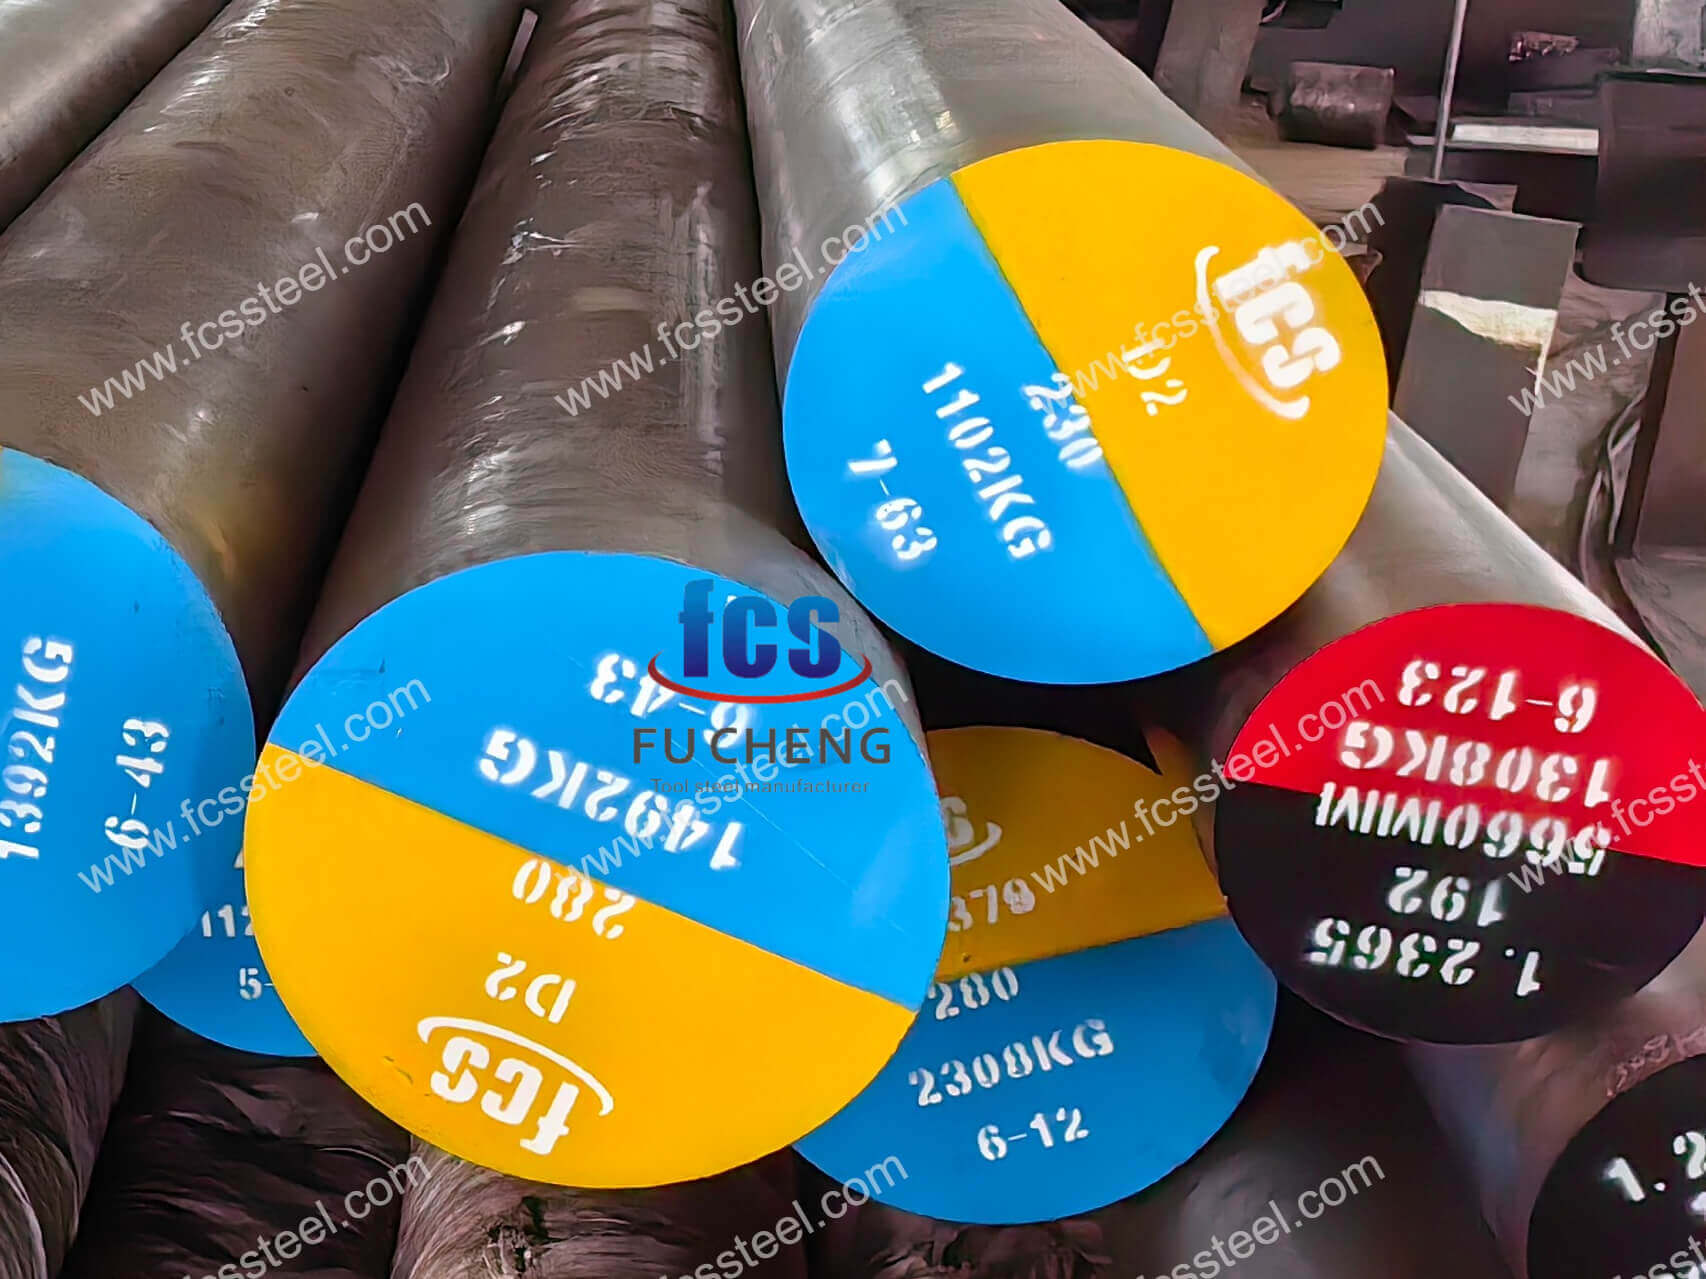
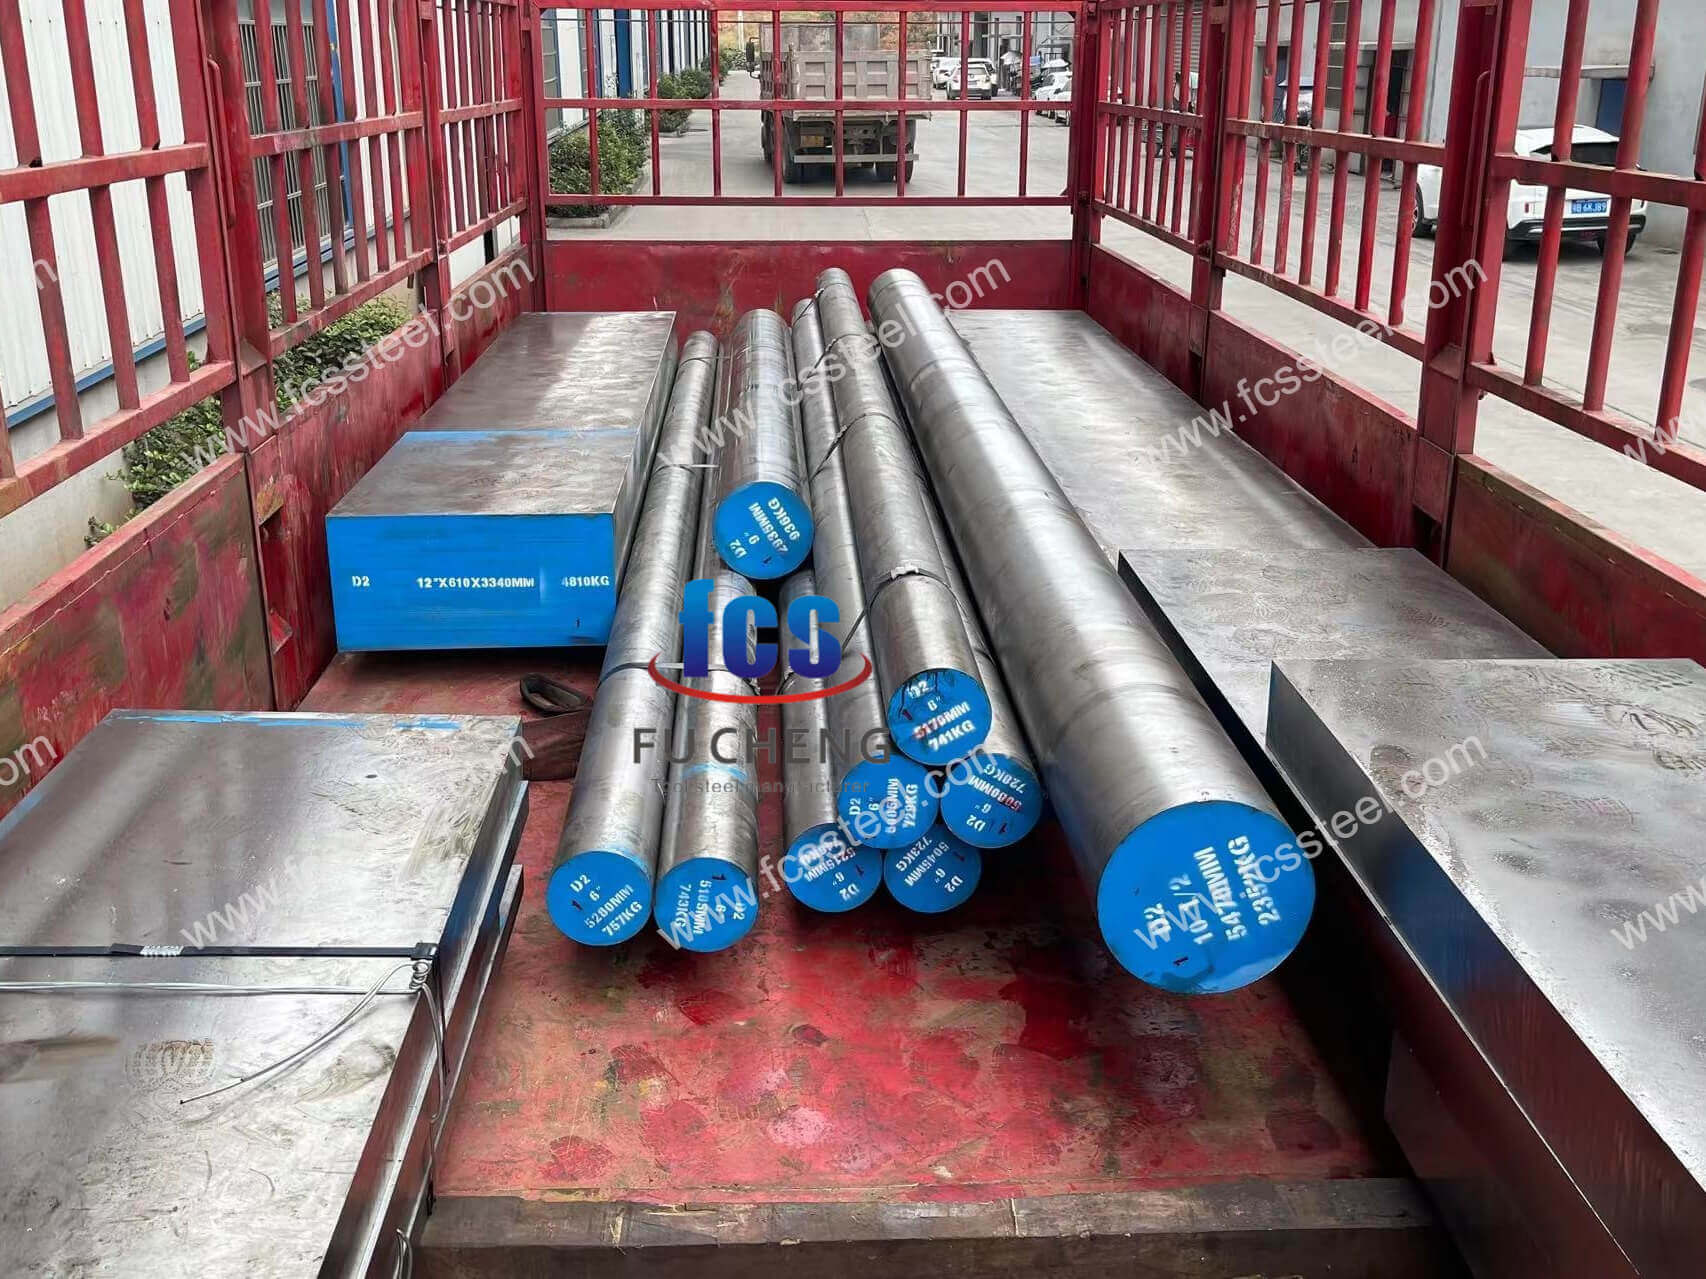
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | D2
L'acier à outils 1.2379/X155CrVMo12-1/D2 représente le summum de la technologie des aciers à outils à haute teneur en carbone et en chrome pour le travail à froid. Il présente une excellente résistance à l'usure, une bonne résistance à la compression et une ténacité moyenne, ce qui en fait un choix idéal pour l'automobile. Il est le matériau de prédilection pour les applications de travail à froid les plus exigeantes dans les secteurs de l'électronique et de la fabrication de précision.
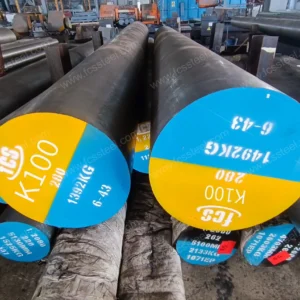
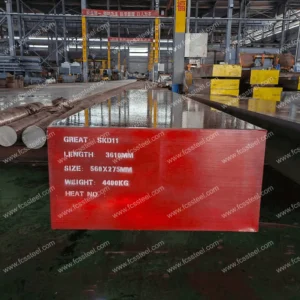
L'usine FCS dispose non seulement d'un vaste stock de plaques et de barres rondes en acier à outils D2, mais propose également des services de découpe sur mesure. Pour tout besoin de traitement thermique, nous pouvons également vous fournir des services de conseil professionnels.
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | Présentation du produit D2
L'acier 1.2379/X155CrMoV12-1 est une nuance d'acier à outils conforme à la norme allemande DIN, destinée aux moules pour travail à froid. Il s'agit également d'un acier à outils à haute teneur en carbone et en chrome. Sa nuance standard chinoise correspondante est Cr12Mo1V1, la nuance américaine ASTM/AISI est D2 et la nuance japonaise JIS est SKD11. Ses procédés de fabrication sont les suivants : EF + LF + VD + laminage à chaud / forgeage à chaud + recuit. Cet acier présente une dureté, une résistance à l'usure et une ténacité élevées, ce qui le rend largement utilisé dans les applications industrielles exigeant une résistance à l'usure durable, ainsi que dans la fabrication de moules pour travail à froid et dans d'autres domaines.
En conclusion, l'acier à outils 1.2379 est un acier pour moules de travail à froid offrant d'excellentes performances. Grâce à une composition chimique et un traitement thermique adaptés, il peut répondre aux exigences de différentes conditions d'utilisation. En pratique, il est essentiel de choisir le procédé et les méthodes de traitement thermique appropriés en fonction des conditions d'utilisation et des exigences de traitement afin d'exploiter pleinement ses avantages.
L'acier à outils ASTM American Standard D2 (nuance européenne 1.2379) est la solution idéale pour les fabricants qui souhaitent relever les défis liés à l'usure des outils dans les applications à fortes contraintes. Alors que les aciers à outils standard se détériorent prématurément en utilisation intensive, entraînant des temps d'arrêt et des coûts de remplacement élevés, l'acier à outils D2 offre une excellente résistance à l'usure et une stabilité dimensionnelle, même dans les environnements les plus exigeants.
En tant que fournisseur spécialisé d'acier à outils D2, FCS Factory propose une large gamme de dimensions de plaques et de barres rondes afin de garantir une disponibilité immédiate pour les besoins de production urgents. Nos services à valeur ajoutée comprennent la découpe sur mesure de précision selon vos spécifications exactes, ainsi que des conseils d'experts en traitement thermique pour obtenir une dureté optimale (≤ 255 HBS) pour votre application spécifique.
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | D2 Types et options
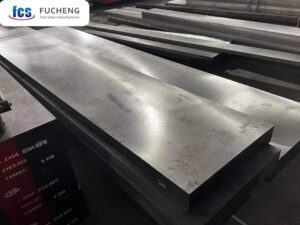
FCS Factory propose un acier à outils haut de gamme 1.2379/X155CrVMo12-1, D2, alliant des compositions à haute teneur en carbone et en chrome, lui permettant de conserver son tranchant et sa forme pendant des milliers de cycles de production. Cette composition équilibrée offre une excellente trempabilité tout en minimisant la déformation lors du traitement thermique, un facteur clé pour les applications d'outillage de précision.
Que vous fabriquiez des matrices d'emboutissage, des lames de coupe industrielles ou des pièces d'usure, l'acier à outils 1.2379/X155CrVMo12-1, D2 de FCS Factory offre la fiabilité des performances et la durée de vie prolongée de l'outil dont vous avez besoin, et prend en charge vos installations de fabrication mondiales avec une expédition internationale pratique.
Vous trouverez ci-dessous un tableau présentant les détails de la gamme de tailles, de l'état de surface et des tolérances de l'acier à outils 1.2479,D2,X155CrVMo12-1 :
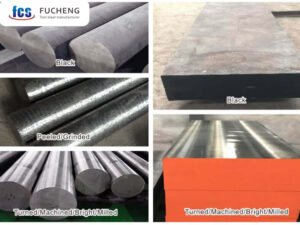
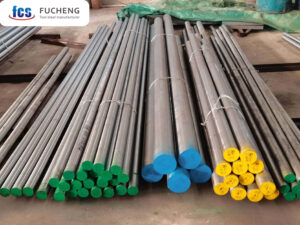
- Composition chimique sur mesure : Les normes GB, DIN, ASTM, JIS et autres peuvent être produites. La composition chimique peut être personnalisée.
- Spécifications personnalisées : l'acier rond (diamètre), la plaque (épaisseur, largeur) peuvent être une production personnalisée.
- Emballage spécialisé pour le stockage à long terme ou les conditions de transport extrêmes : comprend la pulvérisation de peinture noire tout autour, l'emballage d'un film plastique, la pulvérisation d'huile antirouille et l'expédition dans des caisses en bois.
- Production sur mesure à partir d'échantillons ou d'accords techniques.
- 1.2379,X155CrVMo12-1,D2 Acier pour travail à froid Refusion sous laitier électrolytique (ESR) : option premium avec une pureté supérieure et des propriétés isotropes pour les applications critiques.
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | D2 Composition chimique
| Norme/Qualité d'acier | Composition chimique (%) | ||||||
| C | Si | Mn | Cr | Mo | V | ||
| ASTM | D2 | 1.40 ou 1.60 | ≤ 0.60 | 0.10 ou 0.60 | 11.00 ou 13.00 | 0.70 ou 1.20 | 0.70 ou 1.10 |
| Numéro DIN/W | X153CrMo12/1.2379 | 1.45 ou 1.60 | ≤ 0.60 | 0.10 ou 0.40 | 11.00 ou 13.00 | 0.70 ou 1.00 | 0.70 ou 1.00 |
| JIS | SKD11 | 1.40 ou 1.60 | ≤ 0.40 | ≤ 0.40 | 11.00 ou 13.00 | 0.80 ou 1.20 | 0.20 ou 0.50 |
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | Traitement thermique D2
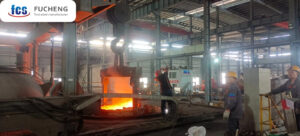
1.Annuler
Paramètres de processus:
Température de chauffage : 800-850 ℃, temps de maintien 2 à 4 heures, avec refroidissement du four à moins de 500 ℃, puis refroidissement par air.
Dureté après recuit : ≤ 255HBS.
2. trempe
Paramètres de processus:
Température de chauffage : 1000-1050 ℃ (généralement utilisé 1020-1040 ℃), temps de maintien en fonction de la taille de la pièce à déterminer, généralement 30 à 60 minutes.
Refroidissement : refroidissement par huile ou refroidissement par air (pour les pièces de petite taille ou de forme simple), les grandes pièces peuvent être trempées de manière graduée (dans un bain de sel à 260-300 ℃ refroidi pendant un certain temps puis refroidies par air), afin de réduire la contrainte de trempe, pour éviter la déformation et la fissuration.
3. Trempe
Paramètres de processus:
revenu à basse température : 150-250 ℃, isolation 2-3 heures, refroidissement par air, dureté revenue de 58-62HRC, pour les moules nécessitant une dureté et une résistance à l'usure élevées.
Trempe à température moyenne : 300-500 ℃, isolation 2-3 heures, refroidissement par air, dureté trempée de 50-58 HRC, peut améliorer la ténacité, convient aux moules soumis à une charge d'impact.
Trempe à haute température : 500 ℃ ou plus, isolation 2-3 heures, refroidissement par air, dureté trempée 45-50HRC, principalement pour le besoin d'une ténacité plus élevée de l'occasion.
4.Précautions
Le processus de chauffage doit maîtriser sa vitesse afin d'éviter une montée en température trop rapide, susceptible d'entraîner l'oxydation et la décarburation de la surface de la pièce. Un chauffage sous atmosphère protectrice peut être utilisé ou du charbon de bois ou un autre agent anti-décarburation peut être ajouté au four.
Lors de la trempe et du refroidissement, choisissez le milieu de refroidissement et la méthode de refroidissement appropriés en fonction de la forme et de la taille de la pièce pour garantir l'effet de trempe tout en réduisant le risque de déformation et de fissuration.
Le revenu doit être suffisant pour assurer l'élimination des contraintes internes et éviter toute défaillance du moule due à une libération de contraintes pendant l'utilisation. Pour les moules de grande taille ou les pièces de formes complexes, plusieurs revenus peuvent être utilisés.
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | Contrôle qualité D2
1. Inspection de l'état de surface
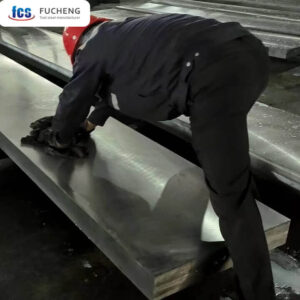
L'usine FCS dispose d'une équipe d'inspection de qualité très stricte, nous vérifierons soigneusement l'état de surface de chaque pièce d'acier à outils pour garantir que la surface de l'acier est exempte de fissures, de plis, de nœuds, de peau oxydée, de piqûres, de rayures et d'autres défauts.
2. Test de composition chimique
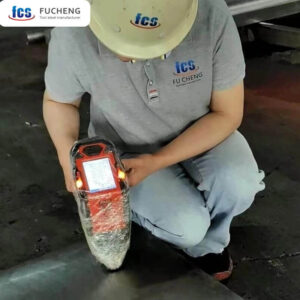
Afin de vérifier si la teneur en éléments d'alliage répond aux exigences de la norme et de préserver les propriétés mécaniques du matériau, nous permettons au personnel d'utiliser un spectromètre à lecture directe à spectre complet pour analyser simultanément plusieurs éléments. L'échantillonnage doit éliminer la couche d'oxydation superficielle à l'aide d'un échantillon en bloc pour stimuler l'essai.
3. Contrôle des dimensions et des tolérances
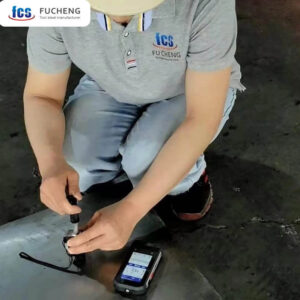
L'usine FCS utilisera des outils de mesure professionnels pour contrôler les dimensions et les tolérances de l'acier afin de garantir la conformité aux exigences contractuelles du client. Les calibres correspondants seront sélectionnés en fonction des exigences de précision dimensionnelle, notamment un mètre ruban, un pied à coulisse haute précision (0.02 mm), un micromètre (0.001 mm) et des calibres de contrôle spéciaux. Les éléments de contrôle couvrent le diamètre, l'épaisseur, la largeur, la longueur, le diamètre du trou, les dimensions du chanfrein, etc., afin de garantir que les tolérances et les dimensions sont conformes aux exigences contractuelles.
4. Test de dureté
Notre usine FCS utilisera un testeur de dureté professionnel pour tester la dureté de l'acier afin de garantir qu'il répond aux exigences du contrat du client.
5.Test par ultrasons
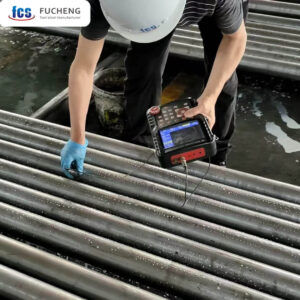
La norme de test par ultrasons (norme de test UT) est : 19 septembre 1921-84 Classe 3 D/d, E/e.
L'usine FCS utilise un équipement de test à ultrasons pour détecter les macro-défauts à l'intérieur du matériau (tels que les fissures, les trous de retrait, les inclusions, les taches blanches, etc.), et chaque pièce d'acier rond et de plaque sera examinée par un deuxième test de détection de défauts avant expédition pour garantir que la qualité est qualifiée avant expédition.
6. Inspection de la microstructure
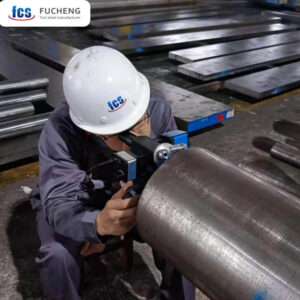
(1) Analyse métallographique
L'usine FCS utilisera un instrument d'analyse métallographique pour détecter l'état de la microstructure après le traitement thermique, y compris la distribution du carbure, la morphologie de la martensite, la teneur en austénite résiduelle, etc.
(2) Classification granulométrique
L'usine FCS utilisera la méthode comparative pour déterminer la taille des grains d'austénite en comparant la microstructure de l'échantillon avec le tableau de notation standard, afin de garantir qu'elle répond aux exigences du client.
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | D2 - Spécifications techniques
| Propriétés | Spécifications AISI D2 / 1.2379/X153CrMo12 | Méthode d'essai |
| Densité | 7.7 g / cm³ | ASTM B311 |
| Dureté (recuit) | ≤255 HB | ASTM E10 |
| Résistance à la compression | 2200 MPa (à 60 HRC) | ASTM E9 |
| Résistance à la traction | 1700-1800 MPa (à 60 HRC) | ASTM E8 |
| Module d'élasticité | 210 GPa | ASTM E111 |
| Conductivité thermique | 20 W/m·K | ASTM E1461 |
| Coefficient de dilatation thermique | 10.4 x 10⁻⁶ /K (20-100 °C) | ASTM E228 |
| Indice d'usinabilité | 35-40 % (par rapport à 1 % d'acier au carbone) | Tests comparatifs |
| Indice de broyabilité | Bon | Tests comparatifs |
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | Applications du produit D2
Moules de travail à froid : tels que les moules d'estampage (pour le poinçonnage, le pliage, l'emboutissage profond et autres procédés), les moules de frappe à froid, les moules d'extrusion à froid, etc., qui peuvent être utilisés pour traiter des matériaux métalliques à dureté plus élevée, tels que l'acier inoxydable, l'acier à haute résistance, etc.
Instruments de mesure et outils : fabrication d'instruments de mesure de haute précision, tels que pieds à coulisse, micromètres, etc. ; ainsi que d'outils, tels que des outils de coupe, des broches, etc., pour des applications exigeant une résistance à l'usure et une précision élevées.
Moules pour travail à froid
Moules d'emboutissage : utilisés pour le découpage de tôles d'acier et d'acier inoxydable de forte épaisseur (par exemple, supérieure à 2 mm), comme les moules d'emboutissage pour revêtements automobiles, machines électriques, tôles d'acier au silicium, etc. Grâce à leur haute résistance à l'usure et à leur grande robustesse, ils supportent des charges d'emboutissage prolongées et réduisent les risques d'usure et de rupture du moule.
Moules pour frappe à froid : lors du procédé de frappe à froid des boulons, écrous et autres éléments de fixation, les moules doivent résister à une pression et à un frottement très élevés. La dureté et la résistance à l’usure élevées de l’acier à outils 1.2379 en font un matériau idéal pour les moules de frappe à froid, garantissant ainsi la précision dimensionnelle et la qualité de surface des éléments de fixation.
Matrices d'extrusion à froid : utilisées pour la fabrication de pièces extrudées à froid en métaux non ferreux tels que les alliages d'aluminium et de cuivre, comme les engrenages et les bagues de roulement. La bonne ténacité et la résistance à la fatigue de l'acier permettent un fonctionnement stable même sous contraintes importantes.
Jauges et outils de coupe
JaugesNous fabriquons des jauges de haute précision, des jauges tampons, des jauges à carte, etc., utilisées pour mesurer la précision dimensionnelle et la forme des pièces. Grâce à sa bonne stabilité dimensionnelle et à sa grande résistance à l'usure, la précision de la jauge est maintenue à long terme.
Outils de coupeLes outils tels que les broches, les alésoirs, les tarauds, etc., sont utilisés pour l'usinage de trous et de filetages de haute précision. Pour la coupe de matériaux plus durs, la résistance élevée à l'usure et à l'adoucissement par revenu de l'acier à outils 1.2379 peut améliorer considérablement la durée de vie de l'outil.
Autres endroits
Dans certains cas nécessitant une dureté élevée, une résistance à l'usure et un certain degré de ténacité dans la fabrication de pièces mécaniques, l'acier à outils 1.2379 peut également être utilisé, comme revêtement résistant à l'usure, douille de guidage de pilier de guidage.
Acier pour travail à froid 1.2379 | X155CrVMo12-1 | Tableau des avantages concurrentiels D2
| Caractéristiques | Acier à outils 1.2379/X155CrVMo12-1/D2 de l'usine FCS | Acier à outils standard | Produits concurrents haut de gamme |
| Indice de résistance à l'usure | 9/10 | 6/10 | 8/10 |
| Disponibilité de l'inventaire | Grand stock | Stock limité | Varie selon le fournisseur |
| Guide de traitement thermique | Orientation et soutien complets | Orientations de base | Support limité |
| Consultation technique | Consultation gratuite d'un expert | Édition | Accusé |
| Certification des matériaux | Certification complète standard | Fourni selon les besoins | Fourni selon les besoins |
| Expédition internationale | Réseau logistique mondial | Destinations limitées | Foyer régional |
TÉMOIGNAGES DE CLIENTS
Évitez le lien intermédiaire, achetez à l'usine source, réduisez les coûts d'achat et améliorez la compétitivité du marché.
Informations sur la structure tarifaire
Au service du monde, vente d'armoires entières, prix de gros d'usine.
Questions fréquemment posées
Q : Quelles sont les différences entre les nuances d’acier 1.2379 et SKD11 ?
R : La norme allemande 1.2379, tandis que la norme japonaise SKD11, présente des composants, des performances et des applications similaires.Q : Quelles sont les différences entre la norme 1.2379 et la qualité de refusion sous laitier électrolytique ?
R : La nuance de refusion sous laitier électrolytique 1.2379 présente une pureté plus élevée, moins de ségrégation et de meilleures performances, tandis que la nuance standard est légèrement inférieure.Q : Quelles sont les différences entre les aciers à outils D2 et A2 dans les applications de moulage ?
R : Bien que tous deux soient des aciers à outils à usage général, le D2 présente une teneur en carbone et en chrome plus élevée que l'A2, offrant ainsi une meilleure résistance à l'usure et une meilleure tenue des arêtes. Cependant, l'A2 présente une ténacité légèrement supérieure. Pour les applications principalement axées sur l'usure abrasive, le D2 est supérieur. Pour les applications soumises à des impacts ou à des chocs, l'A2 peut être plus adapté.Q : Comment puis-je déterminer l’épaisseur de la feuille D2 requise pour mon application ?
R : L'épaisseur appropriée dépend de plusieurs facteurs, notamment la portée libre, la force appliquée, la rigidité requise et la déflexion potentielle. Notre équipe technique peut vous aider à calculer l'épaisseur en fonction des paramètres spécifiques de votre application.
Informations Complémentaires
| Poids | 45 kg |
|---|---|
| Dimensions | 165 × 60 × 25 cm |