
Chaque nuance d'acier à outils naît d'une promesse : un mélange spécifique d'éléments d'alliage choisis pour résister à des conditions qui détruiraient l'acier ordinaire. Mais savoir précisément quel élément joue quel rôle , et pourquoi certaines combinaisons sont plus performantes que d'autres, distingue les ingénieurs qui improvisent de ceux qui spécifient avec assurance.
L'influence des éléments d'alliage sur les performances des aciers à outils n'est pas qu'une simple question de métallurgie. C'est ce qui fait la différence entre une matrice qui dure 200 000 cycles et une autre qui casse après 40 000. Cet écart est dû à la composition chimique des éléments.
Qu’est-ce qui explique donc ces résultats ? Du rôle fondamental du carbone à la synergie entre le vanadium et le tungstène pour la dureté à rouge, voici une analyse pratique des réactions chimiques qui déterminent le comportement réel des aciers à outils.

Qu’est-ce que l’acier à outils et pourquoi les éléments d’alliage sont-ils importants ?
L'acier à outils est un acier allié à haute teneur en carbone. Sa teneur varie de 0.5 % à 1.5 % selon la nuance. Il est conçu pour répondre aux exigences rigoureuses des opérations de coupe, de formage, d'emboutissage et de cisaillage.
Ce qui le distingue de l'acier de construction va au-delà de la simple dureté. Il faut un équilibre parfait entre dureté, résistance à l'usure, ténacité et résistance à la chaleur, le tout simultanément. L'acier ordinaire ne possède pas ces quatre propriétés réunies.
L'alliage d'alliage contrôle tout. Quatre éléments font le travail :
-
Le chrome augmente la dureté et la résistance à l'usure grâce à la formation de carbures.
-
Le vanadium affine la structure du carbure et améliore la résistance à l'usure.
-
Le molybdène assure la dureté de l'acier à haute température et stabilise les carbures sous contrainte thermique.
-
Le tungstène assure la cohésion du tranchant à haute température.
Ces éléments ont deux fonctions essentielles. Premièrement, ils augmentent la trempabilité . Deuxièmement, ils forment des carbures plus durs et plus stables thermiquement que la cémentite standard. La composition exacte, et notamment sa concentration, détermine le déroulement du traitement thermique.
Voilà le levier. Changez la combinaison, et vous obtenez un acier à outils complètement différent.
Carbone (C) : Le fondement de la dureté et de la résistance
Le carbone est l'élément fondamental de l'acier à outils. Plus on en ajoute, plus le métal devient dur et résistant, mais aussi moins tolérant aux erreurs. Il constitue la base sur laquelle reposent tous les autres éléments d'alliage.
Si la teneur en carbone est insuffisante, le traitement thermique sera inefficace : l’acier ne durcira pas correctement. Cependant, une teneur trop élevée engendre un autre problème : elle augmente considérablement le risque de fissuration de l’acier lors de la trempe ou de rupture sous l’effet d’un choc violent. C’est pourquoi la teneur en carbone détermine précisément la fonction première de l’outil.
Par exemple, les aciers résistants aux chocs comme le S7 présentent une teneur en carbone modérée pour supporter les impacts violents sans se briser. À l'inverse, les outils conçus pour une résistance extrême à l'usure, comme les matrices de poinçonnage en D2 , affichent une teneur en carbone beaucoup plus élevée pour préserver leur tranchant. En définitive, la teneur en carbone détermine la dureté maximale. Si elle est correctement choisie, le reste de la composition chimique s'harmonisera naturellement.
Chrome (Cr) : résistance à l’usure, trempabilité et protection contre la corrosion
Le chrome est l'élément multifonctionnel par excellence dans la chimie des aciers à outils, assurant simultanément trois fonctions essentielles : résistance à l'usure, trempabilité en profondeur et protection contre la corrosion.
Premièrement, il forme des carbures extrêmement durs. Lorsqu'un outil est soumis à une forte charge, ces carbures agissent comme un bouclier microscopique très résistant, absorbant les frottements et empêchant ainsi l'acier de base, plus tendre, de s'user prématurément. Deuxièmement, le chrome garantit que les outils épais durcissent en profondeur, et non seulement en surface. C'est précisément pourquoi les aciers pour travail à froid haute performance comme le D2 nécessitent une teneur élevée en chrome pour maintenir une dureté constante sur l'ensemble des lames et matrices de cisailles massives.
Enfin, le chrome crée une couche d'oxyde auto-réparatrice qui bloque la rouille et les attaques chimiques. Avec des teneurs en chrome suffisamment élevées, on obtient des aciers inoxydables pour moules, comme le 420 ou le 440C . Ces nuances sont absolument indispensables pour le moulage de plastiques corrosifs ou pour travailler dans des environnements humides et agressifs. En résumé, le chrome est l'élément qui prolonge la durée de vie d'un outil dans de multiples situations.
Molybdène (Mo) : agent de renforcement et de durcissement secondaire
Le molybdène offre un avantage rare dans la composition des aciers à outils : il permet d’obtenir un métal à la fois plus résistant et plus dur, tout en évitant les compromis habituels.
Le durcissement secondaire constitue son principal atout. La chaleur intense compromet la résistance de la plupart des alliages. Le molybdène, quant à lui, préserve cette résistance. L'acier conserve sa dureté même à haute température. Prenons l'exemple des outils de coupe à grande vitesse comme ceux de la série M (par exemple, le M2) . Ils ont besoin de cette stabilité précise pour conserver un tranchant optimal malgré un frottement intense.
La trempabilité en profondeur est un autre avantage essentiel. Imaginez des blocs d'acier massifs comme de grandes bases de moules en plastique. Le métal durcit de la surface jusqu'au cœur. Le molybdène affine la structure interne du grain. Des grains plus fins empêchent les fissures dues aux chocs. L'ajout de molybdène vous offre une ténacité et une résistance à la chaleur exceptionnelles.
Vanadium (V) et tungstène (W) : le duo de la dureté rouge
La dureté à chaud est une propriété spécifique et mesurable. Il s'agit de la capacité à conserver sa dureté au-delà de 500 à 600 °C , plage de températures où la plupart des aciers à outils commencent à perdre leur adhérence. Le vanadium et le tungstène sont les deux éléments qui préservent cette adhérence mieux que tout autre alliage utilisé dans la fabrication d'outils.
Leurs mécanismes diffèrent. Mais les deux fonctionnent ensemble.
Vanadium : carbures fins avec un plafond de ténacité
Le vanadium confère sa résistance par précipitation. De fins carbures de V(C,N) se forment lors du revenu. Ils restent stables aux températures de service. Cette stabilité des carbures constitue l'atout majeur du vanadium pour les applications nécessitant une dureté élevée : non pas la dureté brute, mais la dureté maintenue à chaud.
Les données relatives à l'acier 2.25Cr–2W–0.1C illustrent clairement ce compromis. L'augmentation de la teneur en vanadium de 0.10 à 0.50 % en poids a permis d'accroître la limite d'élasticité d' environ 20 % . Au-delà de 0.5 % en poids, les gains de résistance se stabilisent. Parallèlement, la température de transition ductile-fragile (TTDF) augmente rapidement . L'acier devient donc à la fois plus résistant et plus fragile.
Le point optimal se situe autour de 0.25 % en poids de V. C'est là que la résistance et la ténacité aux chocs atteignent leur maximum dans ce système.
Tungstène : un avantage certain à des températures extrêmes
Le tungstène supporte les contraintes à haute température. Dans l'acier rapide M2 ( 6.0 % en poids de W , 1.9 à 2.1 % en poids de V, 4.0 % en poids de Cr, ~0.85 % en poids de C), cette combinaison permet d'obtenir une dureté supérieure à 60 HRC à 600 °C . Il s'agit de la norme industrielle pour la dureté à chaud des outils de coupe.
Dans les alliages structuraux à base de tungstène, les valeurs sont encore plus élevées. L' alliage W–2V–0.5Y₂O₃ atteint une microdureté d' environ 12 GPa (soit environ trois fois celle du tungstène pur ) et une résistance à la flexion maximale d' environ 1 GPa à 1273 K. L'oxyde d'yttrium (Y₂O₃) stabilise la structure granulaire et empêche la recristallisation au-dessus de 1000 °C.
La règle est simple : pour une résistance maximale à chaud, le W-2V surpasse le W-4V au pic de température. Un ajout de vanadium n'augmente pas la résistance à cette température ; il accroît seulement le risque de fragilisation.
Nickel, manganèse et silicium : les éléments de soutien essentiels
Soyons honnêtes, des éléments comme le nickel, le manganèse et le silicium sont rarement mis en avant dans les spécifications des aciers à outils. Pourtant, leur importance est indéniable. Le nickel offre une combinaison rare : il renforce la ténacité sans altérer la dureté. On le constate clairement dans les aciers inoxydables 304 et 316, où il stabilise le métal tout en le protégeant de la corrosion. Le manganèse est un agent de durcissement économique. Il garantit un durcissement en profondeur des outils épais et limite la formation de soufre, un composé nocif. Quant au silicium, il agit comme un nettoyant ultime. Il désoxyde le bain de fusion, éliminant les impuretés cachées avant même la solidification de l'acier, tout en conférant de la flexibilité aux aciers à ressort. Ces éléments peuvent paraître mineurs sur une fiche technique. Mais si vous les omettez ? Votre outil risque de se déformer, de se fissurer, voire de se briser complètement sous la pression.
Manganèse (Mn) : Trempe-fibres à petit budget
Le manganèse est l'agent d'amélioration de la trempabilité le plus économique dans la chimie des aciers à outils. Il abaisse la vitesse de refroidissement critique pour la formation de martensite mieux que la plupart des autres ajouts courants, et ce à faible coût.
Les aciers de construction et faiblement alliés standards contiennent généralement entre 0.30 et 1.65 % de manganèse . Les aciers trempés et revenus visent une teneur de 0.70 à 1.40 % pour une trempe à cœur fiable. L'effet est bien documenté : augmenter la teneur en manganèse de 0.5 % à environ 1.4 % dans les aciers à moyen carbone permet d'étendre la section trempable à cœur, passant d'une trempe superficielle à une section de 50 à 75 mm . Il s'agit d'un changement majeur, obtenu par une simple modification de la composition.
Le manganèse accélère également la pénétration du carbone lors de la cémentation . On obtient ainsi un développement plus rapide de la couche superficielle à temps de cycle égal. En production, cela se traduit par un gain de productivité direct.
Son rôle dans le contrôle du soufre est également important. Le manganèse fixe le soufre sous forme d'inclusions de MnS , neutralisant ainsi le risque de fragilité à chaud lié à la formation de FeS aux joints de grains. Les aciers à usinage facile exploitent ce principe : la teneur en soufre est portée à 0.15–0.35 % , tandis que celle en manganèse dépasse 1.20 % afin de maintenir le soufre réparti sous une forme sûre et contrôlée.
Un point essentiel à retenir : dans les superalliages à base de nickel, le manganèse est une impureté nuisible , et non un élément recherché. Il migre aux joints de grains, induit la précipitation de phases dommageables et réduit la durabilité à long terme. C’est précisément pour cette raison que les superalliages fondus sous vide visent une teneur en manganèse comprise entre 0.01 et 0.10 % . Ce même élément qui renforce l’acier à outils devient problématique dans les applications des superalliages à haute température.
Silicium (Si) : propreté, résistance et quelques limites importantes
Le silicium s'incorpore au bain de fusion avant même la solidification de l'acier. Principal désoxydant en sidérurgie , l'ajout de 0.15 à 0.35 % de Si réduit les soufflures et les inclusions, améliorant ainsi la résistance à la fatigue des outils de haute performance. Le silicium agit également comme dégazeur, éliminant l'oxygène et l'azote dissous du bain avant qu'ils ne provoquent des dommages microstructuraux.
Sur le plan mécanique, le silicium augmente la résistance et la dureté, bien que moins fortement que le manganèse. Pour les aciers à ressort, on utilise une teneur en silicium de 1.5 à 2.5 % afin d'obtenir une résistance et une tenue au revenu élevées. À ce niveau, l'effet de renforcement par solution solide du silicium devient prépondérant.
À haute température, le silicium améliore la résistance à l'oxydation des aciers inoxydables et des aciers réfractaires. Les aciers inoxydables riches en silicium contiennent de 2 à 3.5 % de silicium afin de protéger les surfaces soumises à des conditions d'utilisation exigeantes en matière de chaleur.
Deux limites sont importantes dans la conception pratique :
-
Soudage : Une teneur en silicium supérieure à environ 0.30 % augmente le risque de fissuration à chaud si la teneur en carbone est également élevée. Pour une soudabilité optimale des aciers à faible teneur en carbone resulfurés, visez une teneur en silicium ≤ 0.10 % . Vous pouvez accepter jusqu’à 0.30 %, mais uniquement avec un contrôle rigoureux des teneurs en soufre et en carbone, ainsi que des protocoles de préchauffage et de post-chauffage appropriés.
-
Galvanisation à chaud : une teneur en silicium supérieure à environ 0.04 % déclenche de fortes réactions fer-zinc, produisant des revêtements plus épais, plus foncés et plus rugueux . La protection contre la corrosion reste comparable (la masse de zinc par unité de surface est similaire), mais l’aspect et le contrôle du revêtement s’en trouvent affectés. Pour des finitions galvanisées brillantes et uniformes, maintenez la teneur en silicium en dessous de 0.03 à 0.04 % et surveillez également les niveaux de phosphore.
En les réunissant
Ces trois éléments agissent rarement seuls dans une spécification. Ils interagissent entre eux et avec l'alliage principal.
Un cadre pratique pour l'acier de construction soudable à haute résistance :
- C : 0.08–0.20 % — contrôle la soudabilité
- Mn : 0.8–1.5 % — assure la trempabilité et la résistance à la traction
- Si : 0.15–0.35 % — Désoxyde, confère une résistance modérée ; ne pas dépasser 0.35 % lorsque la soudabilité et l’état de surface sont essentiels.
- Ni : jusqu'à 1–2 % — ajoute une résistance aux basses températures et à la corrosion
Aucun de ces éléments ne ressort clairement d'une fiche technique. Pourtant, la résistance d'un acier à 200 000 cycles – par rapport à celui qui cède à 40 000 – dépend souvent du réglage précis de ces trois paramètres. Des rôles complémentaires. Des conséquences bien réelles.
Interactions des éléments d'alliage : synergie ou compromis ?
Se concentrer sur un seul élément permet d'avancer partiellement. La véritable différence — l'écart entre un dé qui résiste à 200 000 cycles et un autre qui casse — réside dans la compréhension de l'interaction entre les éléments . Et de leurs interactions antagonistes.
Les éléments ne coopèrent pas toujours. Parfois, deux éléments renforcent mutuellement leurs atouts. Parfois, le fait de pousser un élément à l'extrême provoque une défaillance inattendue. Ces deux issues sont prévisibles. Aucune n'est aléatoire.
Quand les éléments s'amplifient mutuellement
Les éléments d'alliage fonctionnent mieux ensemble. Vous obtiendrez de meilleures performances pour l'acier à outils avec ces combinaisons optimales :
-
Carbone + microalliages (Ti/Nb/V) : ce mélange offre une résistance élevée. De plus, votre outil est totalement à l’abri de la fragilité.
-
Manganèse + carbone : vous obtenez un gain considérable en résistance et en flexibilité. Cela pousse l’acier bien au-delà de ses limites habituelles.
-
Chrome + Nickel + Molybdène : cette combinaison offre une excellente protection contre la rouille tout en préservant une grande résistance aux chocs.
-
Ti + Nb + V : Ces éléments, combinés, forment une structure extrêmement résistante. Il suffit que les particules restent minuscules.
Là où la chimie se retourne contre vous
Toute synergie a ses limites. Savoir où se situe ce point de rupture est tout aussi important que d'en connaître le bénéfice.
Une teneur en manganèse supérieure à 25-30 % en poids , associée à une forte teneur en carbone, provoque une ségrégation axiale et des fissures lors de la coulée. La soudabilité chute rapidement. Les aciers TWIP industriels sont conçus pour rester en dessous de cette limite, non pas parce qu'une teneur en manganèse plus élevée n'apporterait pas de résistance supplémentaire, mais parce que les inconvénients ultérieurs ne justifient pas un tel gain.
Dans les alliages Fe-Cr , une teneur en chrome supérieure à 25 % en poids provoque une fragilisation par la phase σ entre 600 et 900 °C . Il s'agit d'une plage de températures bien définie. Les outils qui restent en dessous de cette plage peuvent ne jamais présenter ce problème. En revanche, ceux qui y sont soumis de manière répétée le développeront.
Une teneur en molybdène supérieure à 4–5 % en poids améliore la résistance à la corrosion par piqûres, ce qui est un avantage certain. Elle accroît également le risque de ségrégation et favorise la formation de phases intermétalliques nocives. Le gain est réel, mais la limite l'est tout autant.
Le microalliage présente les mêmes limites. Des ajouts totaux de Ti + Nb + V supérieurs à 0.15–0.20 % en poids , ou un contrôle thermomécanique insuffisant lors de la mise en œuvre, produisent des carbures et des nitrures grossiers. Les zones affectées thermiquement par la soudure se transforment en zones de fragilisation.
Le principe de conception
Le schéma est le même pour toutes ces interactions : la synergie dépend de la concentration. En dessous d’un certain seuil, les éléments agissent de concert. Au-delà, l’un ou les deux basculent en mode destructeur.
Leçon à retenir pour quiconque spécifie un acier à outils : n’optimisez pas un seul élément isolément. L’élément qui vous donne une dureté de 50 HRC à 0.5 % en poids peut provoquer des fissures à 0.9 % en poids, non pas parce que l’élément lui-même a changé, mais parce que le système qui l’entoure a changé. La chimie est relationnelle. L’alliage performant est celui dont les interactions ont été planifiées, et non supposées.
Stratégies d'alliage par catégorie d'acier à outils
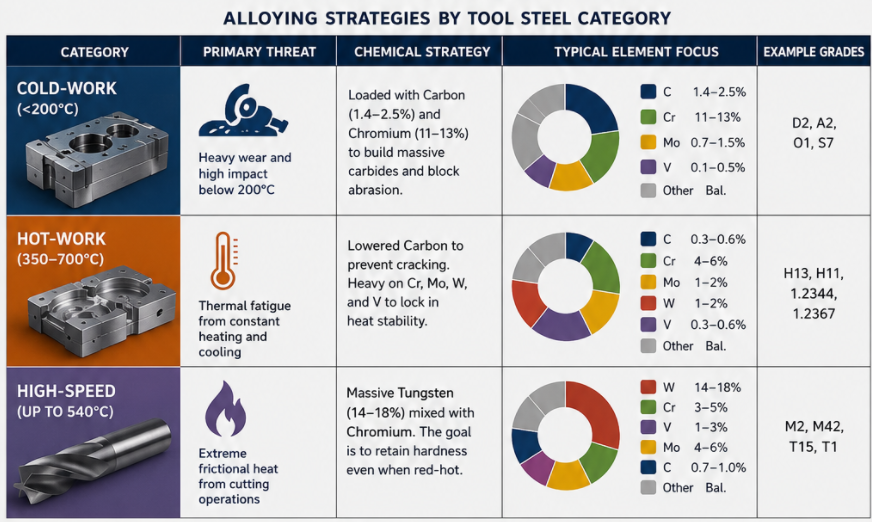
L'environnement de l'atelier détermine la chimie. On ne peut pas se contenter de deviner. Voici comment les trois principaux groupes gèrent les différentes menaces :
|
Catégories |
Menace principale |
Stratégie chimique |
|---|---|---|
|
Travail à froid |
Usure importante et chocs violents en dessous de 200 °C. |
Chargé de carbone (1.4–2.5%) et de chrome (11–13%) pour construire des carbures massifs et bloquer l’abrasion. |
|
travail à chaud |
Fatigue thermique due à un chauffage constant (350–700°C) et à un refroidissement. |
Teneur réduite en carbone pour éviter les fissures. Forte teneur en Cr, Mo, W et V pour une stabilité thermique optimale. |
|
Haute vitesse |
Chaleur de friction extrême due aux travaux de coupe (jusqu'à 540 °C). |
Une forte teneur en tungstène (14 à 18 %) mélangée à du chrome. L'objectif principal est de conserver un tranchant dur même à haute température. |
Logique de sélection rapide :
|
Condition de service |
Priorité aux alliages |
|---|---|
|
Abrasion à température ambiante/basse |
Chimie de travail à froid à haute teneur en carbone + Cr/Mo/W |
|
Chauffage/refroidissement répétés, contact avec du métal chaud |
balance à chaud Cr–Mo–W–V |
|
Vitesse de coupe élevée, chaleur de friction |
Aciers à haute teneur en eau/chrome + formateurs de carbure (HSS) |
Cette catégorie ne se contente pas d'étiqueter l'application. Elle définit l'ensemble de la philosophie de conception chimique qui sous-tend l'acier.
Choisir le profil d'alliage adapté à votre application
Les choix chimiques effectués avant le contact entre la matrice et le métal sont déterminants. La matrice durera-t-elle plus longtemps que prévu ? Ou sera-t-elle retirée de la production prématurément ? Le choix du profil d'alliage adéquat ne relève pas du hasard. Il s'agit d'un processus structuré, suivant une séquence précise.
Commencez par définir le domaine de fonctionnement. Avant même de considérer une nuance particulière, définissez les types de charges, les objectifs de résistance, la plage de températures, l'exposition à la corrosion et la durée de vie nominale. Chaque étape suivante dépendra de la précision et de l'exactitude de ces contraintes.
À partir de là, suivez les étapes de la décision :
-
Adapter le procédé à la géométrie — extrusion, fonderie, forgeage ou usinage de plaques — limite les alliages viables.
-
Classez 4 à 6 propriétés clés (résistance, résistance à l'usure, ténacité, soudabilité, état de surface, coût) et pondérez chacune d'elles.
-
Attribuez une note à 3 à 5 candidats en fonction de ces propriétés en utilisant les numéros de fiche technique réels.
-
Éliminer les échecs définitifs : toute note ne respectant pas une exigence non négociable est retirée de la liste. Sans exception.
-
Vérifier les opérations secondaires : séquence de traitement thermique, usinabilité, compatibilité du revêtement
-
Vérifiez par rapport aux normes — les tableaux d'alliages ASTM, EN et ISO confirment ce que résument les fiches techniques.
Ensuite, effectuez des tests. Commandez des échantillons. Mesurez les propriétés mécaniques réelles. Validez le processus dans vos conditions réelles avant de vous engager dans la production en série.
L'alliage qui résiste à 200 000 cycles n'est pas celui qui présente la meilleure performance individuelle, mais celui dont le profil global correspond parfaitement aux exigences.
Conclusion
Chaque ajout d'alliage implique un compromis. Il faut trouver un équilibre entre dureté et ténacité, résistance à l'usure et usinabilité, stabilité thermique et coût. Comprendre l'influence des éléments d'alliage sur les performances des aciers à outils n'est pas un simple savoir théorique. C'est ce qui distingue un outil qui dure toute une production d'un outil qui casse en cours de route.
Il n'existe pas de composition « idéale » universelle : c'est là l'essentiel. Le carbone détermine la dureté maximale. Le chrome et le molybdène assurent la durabilité. Le vanadium et le tungstène garantissent la stabilité du matériau sous des températures extrêmes. Mais aucun de ces éléments n'agit seul. Leur véritable force réside dans leurs interactions.
Alors, avant de choisir vos prochains matériaux, posez-vous la bonne question : De quoi cet outil a-t-il besoin pour survivre ?
Adaptez le profil d'alliage à l'application, et non l'inverse. Ce simple changement de perspective vous permettra d'obtenir systématiquement de meilleurs outils.