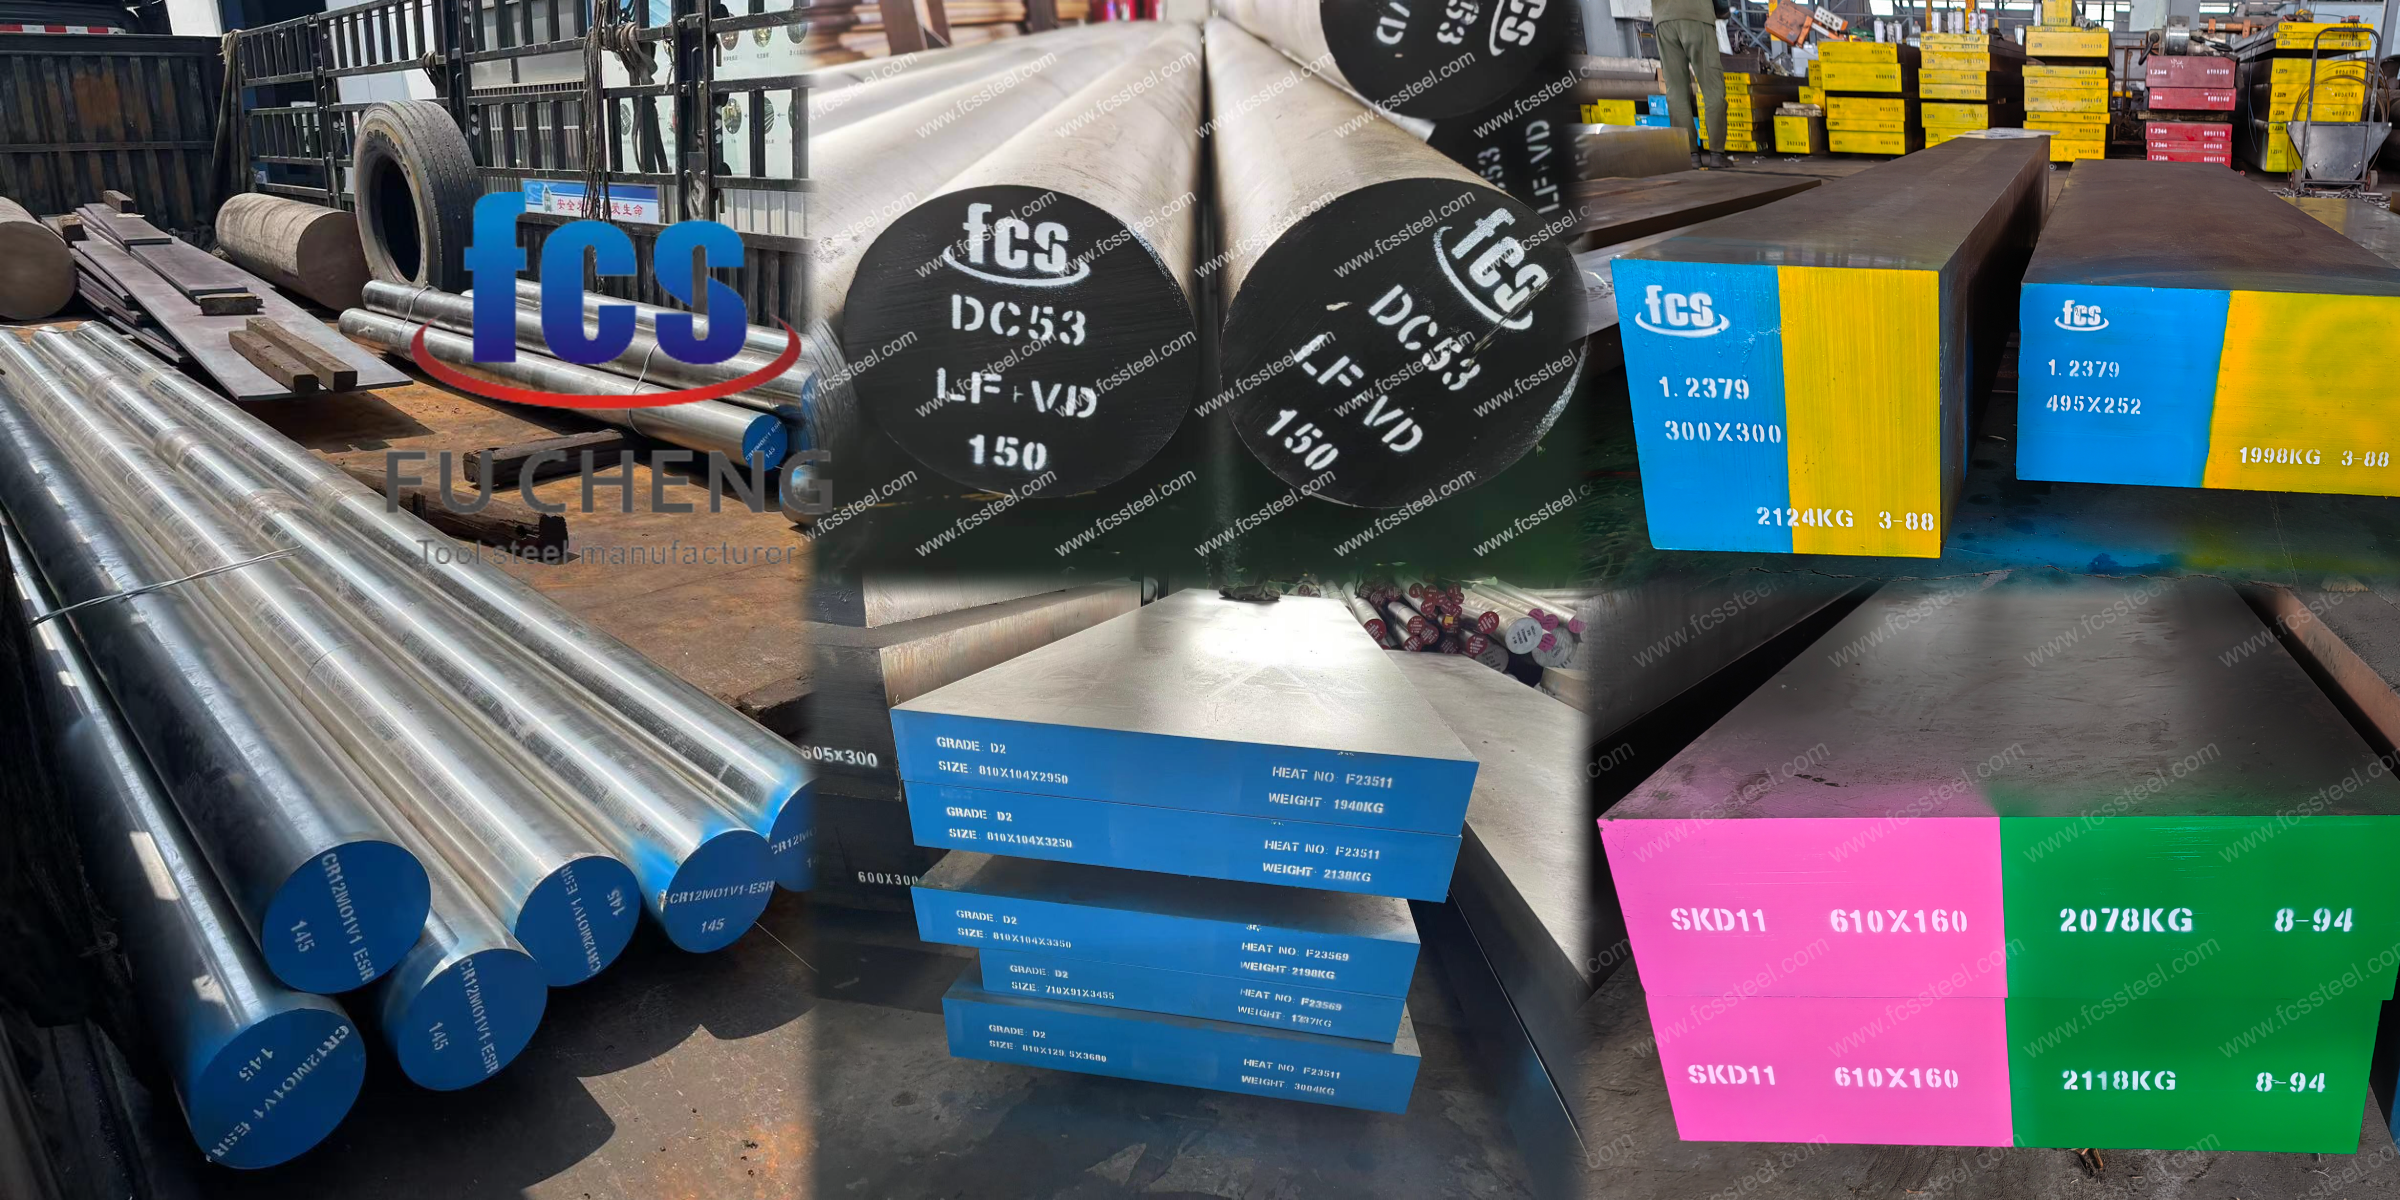
Après près de 20 ans dans l'industrie de l'acier à outils, nous avons vu d'innombrables clients confrontés à des poinçons ébréchés, des matrices fissurées, une usure prématurée et une durée de vie instable des outils, car l'acier choisi au départ ne correspondait pas aux conditions de travail réelles.
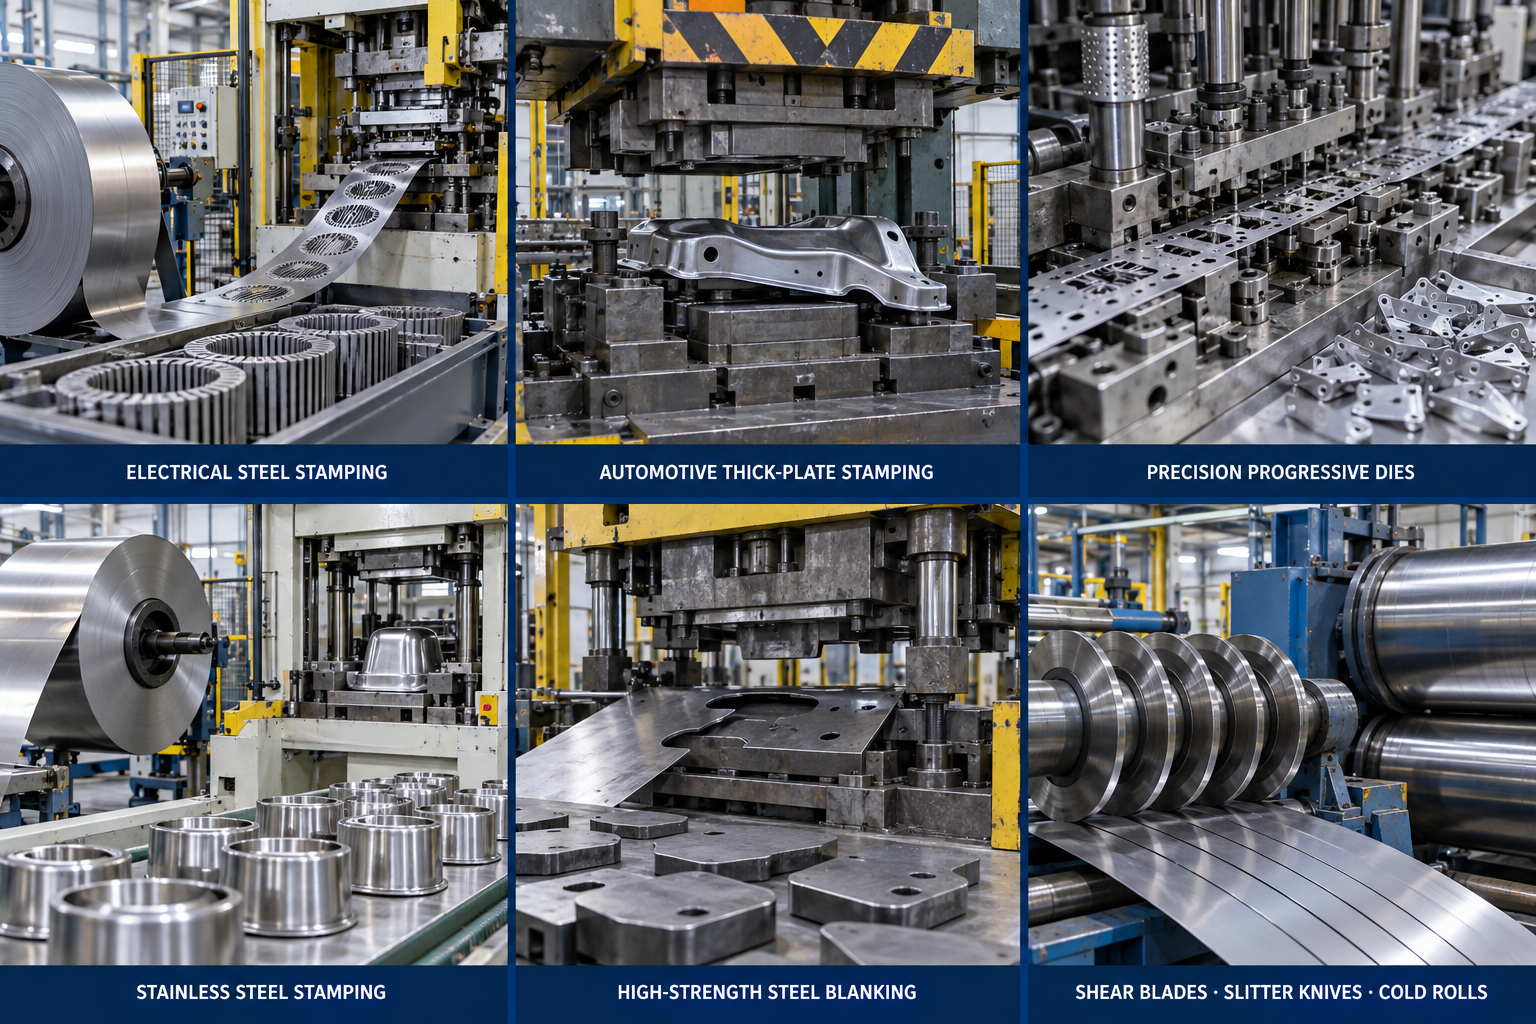
L'emboutissage à froid couvre des applications très diverses. L'acier électrique, les tôles haute résistance pour l'automobile, l'acier inoxydable, les matrices progressives de précision et les outils de coupe peuvent imposer des exigences très différentes aux matériaux.
Pour les distributeurs d'acier, maintenir un stock rentable signifie offrir le bon équilibre entre les nuances conventionnelles (D2/1.2379, SKD11) et les nuances à haute ténacité de qualité supérieure (DC53, D6) pour répondre aux diverses demandes d'estampage.
Ce guide analyse les aciers pour travail à froid du point de vue de leur application finale et de leur stratégie d'approvisionnement afin de vous aider à optimiser votre stock d'entrepôt.
Tableau de sélection des aciers pour matrices d'estampage à froid
| Application | Qualité recommandée | Raison principale |
|---|---|---|
| estampage de l'acier électrique | 1.2379 / D2 | Haute résistance à l'usure |
| Emboutissage de tôles épaisses pour l'automobile | DC53 | Une ténacité et une résistance à l'écaillage supérieures |
| matrices progressives de précision | DC53 | Robustesse + stabilité dimensionnelle |
| Emboutissage de l'acier inoxydable | DC53 | Usure + ténacité + résistance à la rupture des bords |
| Découpe en acier à haute résistance | DC53 | Meilleur équilibre sous forte charge |
| Lames de cisaille / couteaux de refendage / rouleaux à froid | 1.2436 / D6 ou D2/DC53 selon l'impact | Haute résistance à l'usure, adaptée à la robustesse |
| Estampage général | Cr12MoV | Rapport qualité/prix |
| outillage conforme aux spécifications JIS | SKD11 | Conformité aux spécifications JIS |
Ce tableau constitue un point de départ. L'épaisseur du matériau, sa résistance, la vitesse de production, la géométrie de l'outil, le jeu et le mode de défaillance réel peuvent influencer le choix final.
Comparaison des nuances d'acier à outils (D2, DC53, SKD11)
Ces cinq nuances représentent les principaux choix que les clients rencontrent dans l'outillage pour travail à froid : 1.2379/D2 et SKD11 comme nuances conventionnelles à haute teneur en carbone et en chrome ; DC53 comme alternative plus résistante à 8 % de Cr ; 1.2436/D6 comme nuance plus résistante à l'usure et à teneur plus élevée en carbure ; et Cr12MoV comme option conventionnelle plus économique.
| Niveau | Référence commune | C% | Cr% | Mo% | V % | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Acier à travail à froid Daido 8 % Cr | ~ 0.95–1.05 | ~ 7.9–8.5 | ~ 1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~ 2.0–2.3 | 11-13 | - | - | ~ 0.6–0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| SKD11 | JISSKD11 | ~ 1.4–1.6 | ~ 11–13 | ~ 0.8–1.2 | ~ 0.2–0.5 | - |
1.2379/D2 et SKD11 : Ces aciers utilisent une formule à 12 % de chrome. Les teneurs élevées en carbone et en chrome entraînent la formation de gros carbures primaires anguleux (type M7C3) lors de la solidification. Ces carbures se comportent comme des roches dures incrustées dans la matrice d’acier. Ils offrent une excellente résistance à l’usure abrasive, mais comme leur taille atteint 20 à 30 microns, ils deviennent souvent des points d’amorçage de fissures sous l’effet de chocs importants.
DC53 : La réduction de la teneur en carbone à environ 1.0 % et en chrome à environ 8 % diminue la taille des carbures primaires massifs. Elle double également la teneur en molybdène, la portant à environ 2 %, afin de favoriser le durcissement secondaire. Il en résulte une microstructure plus fine et plus uniforme. Le DC53 atteint une dureté supérieure (62-63 HRC) à celle du D2, tout en offrant une résilience Charpy plus de deux fois supérieure à celle du SKD11 conventionnel.
1.2436/D6 : Cette nuance adopte une approche inverse. Avec une teneur en carbone supérieure à 2.0 % et l’ajout de tungstène (W), la fraction volumique de carbures est importante. L’acier est dur et résistant à l’usure, mais fragile. Utilisez le D6 lorsque l’usure abrasive sévère est le principal problème et que les forces d’impact sont nulles.
Cr12MoV : C’est l’acier le plus économique et polyvalent. Il contient 12 % de chrome, mais moins de molybdène et de vanadium. Sa trempabilité et sa résistance au revenu sont légèrement inférieures à celles de l’acier 1.2379, mais il atteint une dureté de 58 à 60 HRC pour les productions standard à faible contrainte.
Applications des aciers à outils dans l'emboutissage à froid
Guide de référence rapide : Gestion stratégique des stocks pour les distributeurs
Vous souhaitez optimiser la rentabilité de votre entrepôt ? Voici une analyse claire et concise de la façon de positionner ces trois qualités principales auprès de vos clients en aval :
| Nuance d'acier | Positionnement de l'entrepôt | Marché cible / Application | Votre argumentaire de vente principal |
|---|---|---|---|
| 1.2379 / D2 | Le roi de la liquidité (volume élevé) | Estampage général, tôles d'acier électrique | « La norme mondiale. Un délai de livraison rapide qui couvre de manière fiable 60 % de vos commandes d'approvisionnement courantes quotidiennes. » |
| DC53 (ESR inclus) | Le résolveur de problèmes à forte marge | Acier à haute résistance pour l'automobile, emboutissage de tôles épaisses | « La solution ultime. Proposez-la aux clients du secteur automobile qui peinent à obtenir des contrats lucratifs et à long terme avec des véhicules équipés de jantes D2 usées. » |
| 1.2436 / D6 | La spécialité de niche (Usure élevée) | Couteaux de refendage industriels, lames de cisaille à faible épaisseur | « Le maintien de bord extrême. Un accessoire indispensable pour les clients exploitant des lignes de refendage de bobines d'acier exigeantes (moins de 1 mm). » |
1. Estampage d'acier électrique (1.2379 / D2)
Parlons des tôles magnétiques pour moteurs, des stators de véhicules électriques et des transformateurs. L'acier électrique est extrêmement abrasif en raison de sa teneur en silicium, et son épaisseur n'est généralement que de 0.35 à 0.5 mm. On parle alors de plus de 400 coups par minute avec des jeux de matrice aussi faibles que 3 à 5 % de l'épaisseur de la tôle. Dans ces conditions, l'acier 1.2379 (D2) reste la référence du secteur. Pourquoi ? Parce que son volume important de carbures primaires M7C3 lui permet de découper littéralement le silicium.
Mais le traitement thermique présente un inconvénient. Pour les matrices de laminage à grande vitesse visant une dureté de 60 à 62 HRC, un traitement cryogénique profond (-196 °C) est fortement recommandé entre les cycles de revenu. Sans cela, l'austénite résiduelle reste dans l'acier. Résultat ? Le tranchant du poinçon s'arrondit légèrement, créant instantanément des bavures inacceptables sur les lamelles. Il faudra alors retirer la matrice pour un meulage prématuré, immobilisant ainsi la presse.
2. Pièces structurelles automobiles (DC53)
Lors de l'emboutissage de composants de châssis, de supports de suspension ou de glissières de siège d'une épaisseur de 2.5 à 5 mm, la limite d'élasticité dépasse souvent 600 MPa. La force considérable de la presse engendre d'importantes contraintes de compression et des chocs latéraux sur l'outillage. L'utilisation d'acier D2 standard dans ce cas risque d'entraîner la rupture de ces carbures fragiles.
C'est précisément là que l'acier DC53 fait ses preuves. Sa structure en carbure plus fine lui confère une résilience de plus de 60 joules, soit le double de celle du SKD11. Généralement revenu à une température élevée de 520 à 530 °C pour atteindre une dureté de 60 à 62 HRC, il prévient les ruptures catastrophiques des arêtes. J'ai vu des ateliers tenter de faire des économies avec un acier moins résistant, pour ensuite voir une tête de poinçon se briser net en pleine production, endommageant gravement le porte-matrice et immobilisant toute la ligne de presse.
3. Matrices progressives de précision (DC53)
Lorsque vos clients fabriquent des matrices de haute précision, notamment pour l'électronique de petite taille, ils ont besoin d'un acier parfaitement plan. Si un bloc d'acier se déforme ou se plie, même d'une fraction de millimètre, lors de l'usinage, il est inutilisable. L'acier standard D2 présente parfois ce problème de déformation. Ce n'est pas le cas de l'acier DC53, reconnu dans le secteur pour sa rectitude et sa stabilité parfaites. Les fabricants d'outils de précision privilégient l'acier DC53 afin d'éviter tout risque de déformation de leurs matrices coûteuses.
4. Estampage en acier inoxydable (DC53)
L'emboutissage de l'acier inoxydable — comme celui utilisé pour les éviers de cuisine ou les instruments médicaux — est réputé pour être très abrasif sur l'acier ordinaire. Il a tendance à coller et à se déchirer, ce qui détruit les matériaux courants à une vitesse incroyable.
C'est un véritable casse-tête pour l'industrie. Les nuances conventionnelles comme le D2 s'usent beaucoup trop vite dans ces conditions. Le DC53, à 62 HRC, offre un substrat rigide et indéformable, suffisamment résistant pour supporter les contraintes quotidiennes de l'acier inoxydable sans se dégrader. C'est la nuance idéale pour la découpe ou l'emboutissage de l'acier inoxydable. En avoir en stock, c'est avoir toujours une solution prête à l'emploi pour l'un des problèmes les plus courants du marché.
5. Découpe automobile haute résistance (DC53)
L'allègement des véhicules modernes repose en grande partie sur l'utilisation d'aciers à haute résistance (AHSS) supérieurs à 980 MPa et de pièces embouties à chaud, comme les barres de protection en acier 22MnB5, dont la résistance avoisine les 1500 MPa. Le découpage de ce matériau génère une onde de choc acoustique violente directement dans le poinçon lors de sa rupture.
L'acier DC53 est la référence absolue, mais honnêtement, au-delà de 1180 MPa, les aciers conventionnels utilisés en lingots commencent à se détériorer. Essayez avec un acier SKD11 standard : les arêtes de coupe s'ébrécheront immédiatement, ou les poinçons se briseront littéralement sous la charge de choc inverse.
6. Couteaux à refendre et lames de cisaille (1.2436 / D6)
Le traitement de bobines massives de silicium ou d'acier inoxydable exige une excellente tenue de coupe, capable de résister à des milliers de mètres de frottement continu. Pour les lames de refendage fines (moins de 1 mm), l'acier 1.2436 (D6) est idéal. Sa teneur en carbone et en tungstène (plus de 2.0 %) forme une barrière incroyablement dense et résistante à l'usure.
Ces lames nécessitent un double revenu extrêmement précis pour stabiliser leurs dimensions. Un acier inadapté ou un traitement insuffisant entraîne un effilochage du tranchant au lieu d'une coupe nette. Ce phénomène provoque des bavures importantes, pouvant compromettre la qualité d'une bobine entière. Remarque : pour les cisailles à tôle épaisse (> 5 mm), l'acier D6 est trop cassant ; il est donc préférable d'opter pour un acier DC53 ou H13 modifié.
7. Outillage d'emboutissage général et de petites séries (Cr12MoV)
Tous les outils d'emboutissage ne permettent pas d'utiliser de l'acier à ultra-haute résistance. Pour les petites et moyennes séries (moins de 100 000 pièces) de supports en acier doux SPCC, de plaques en acier Q235 ou de panneaux d'électroménager simples, le budget est un facteur important. L'acier Cr12MoV offre un excellent compromis.
Il offre une résistance à l'usure correcte (12 % de chrome) tout en permettant de réaliser des économies grâce à l'utilisation réduite de molybdène et de vanadium, métaux coûteux. On le traite généralement à une dureté de 58 à 60 HRC. Son seul inconvénient ? Il ne peut pas être trempé en profondeur. Si vous utilisez du Cr12MoV pour des blocs de matrices massifs (par exemple, de plus de 200 mm d'épaisseur), le cœur ne durcira pas correctement. La surface pourra afficher 60 HRC, mais le cœur tendre finira par s'affaisser sous les fortes charges de presse.
8. Outillage d'exportation conforme à la norme JIS (véritable SKD11)
Si vous fabriquez des matrices pour des équipementiers automobiles de premier rang au Japon ou en Europe, le respect strict des normes est impératif. Lorsqu'un dessin technique mentionne SKD11, il s'agit précisément de cette composition chimique, et non d'une composition similaire. Le véritable SKD11 possède une teneur spécifique en molybdène et en vanadium, légèrement différente de la norme européenne 1.2379.
Le véritable défi ici ne réside pas seulement dans le traitement thermique, mais aussi dans la documentation. Il faut fournir les certificats de matériaux EN 10204 3.1 et les rapports de contrôle par ultrasons (SEP 1921 Classe E/e). J'ai vu des ateliers utiliser un équivalent D2 moins cher pour économiser quelques euros, pour ensuite voir l'outil entier rejeté lors de l'audit qualité à réception par le client final, entraînant des pénalités financières considérables et des retards de production.
Liste de contrôle de la qualité et du traitement de l'acier à outils
Traitement thermique
Demandez au fournisseur le traitement thermique recommandé pour la nuance et la section exactes.
À titre de référence, le D2 utilise généralement une trempe à environ 1020–1040°C et un revenu à environ 520°C , tandis que le DC53 utilise sa propre méthode de revenu à haute température autour de 520–530°C.
ESR
L'ESR mérite d'être envisagée pour les outillages de grande taille, soumis à de fortes contraintes, coûteux ou sensibles à l'écaillage.
Ses principaux avantages sont une propreté accrue, une ségrégation réduite et une répartition plus homogène des carbures. Demandez la traçabilité du numéro de coulée et le certificat de matériau correspondant.
Traitement cryogénique
Le traitement cryogénique profond n'est pas automatiquement requis pour tous les outils D2 ou DC53.
Envisagez cette option lorsque l'austénite résiduelle, la stabilité dimensionnelle ou la résistance à l'usure justifient ce processus supplémentaire.
Acier à outils FCS : conçu pour vos conditions de travail réelles
Acier à outils FCS : Votre partenaire stratégique
Soyons francs : n’importe qui peut donner un prix à la tonne pour de l’acier standard D2 ou SKD11. Mais lorsqu’un poinçon casse en pleine production ou qu’un bloc de matrice coûteux se fissure pendant le traitement thermique, les économies initiales sur les matériaux s’évaporent instantanément. Chez FCS Steel Factory , nous ne nous contentons pas d’exécuter des commandes ; nous résolvons les problèmes d’outillage, analysons votre situation spécifique et vous recommandons ensuite la nuance d’acier la plus adaptée.
Notre engagement envers les grossistes :
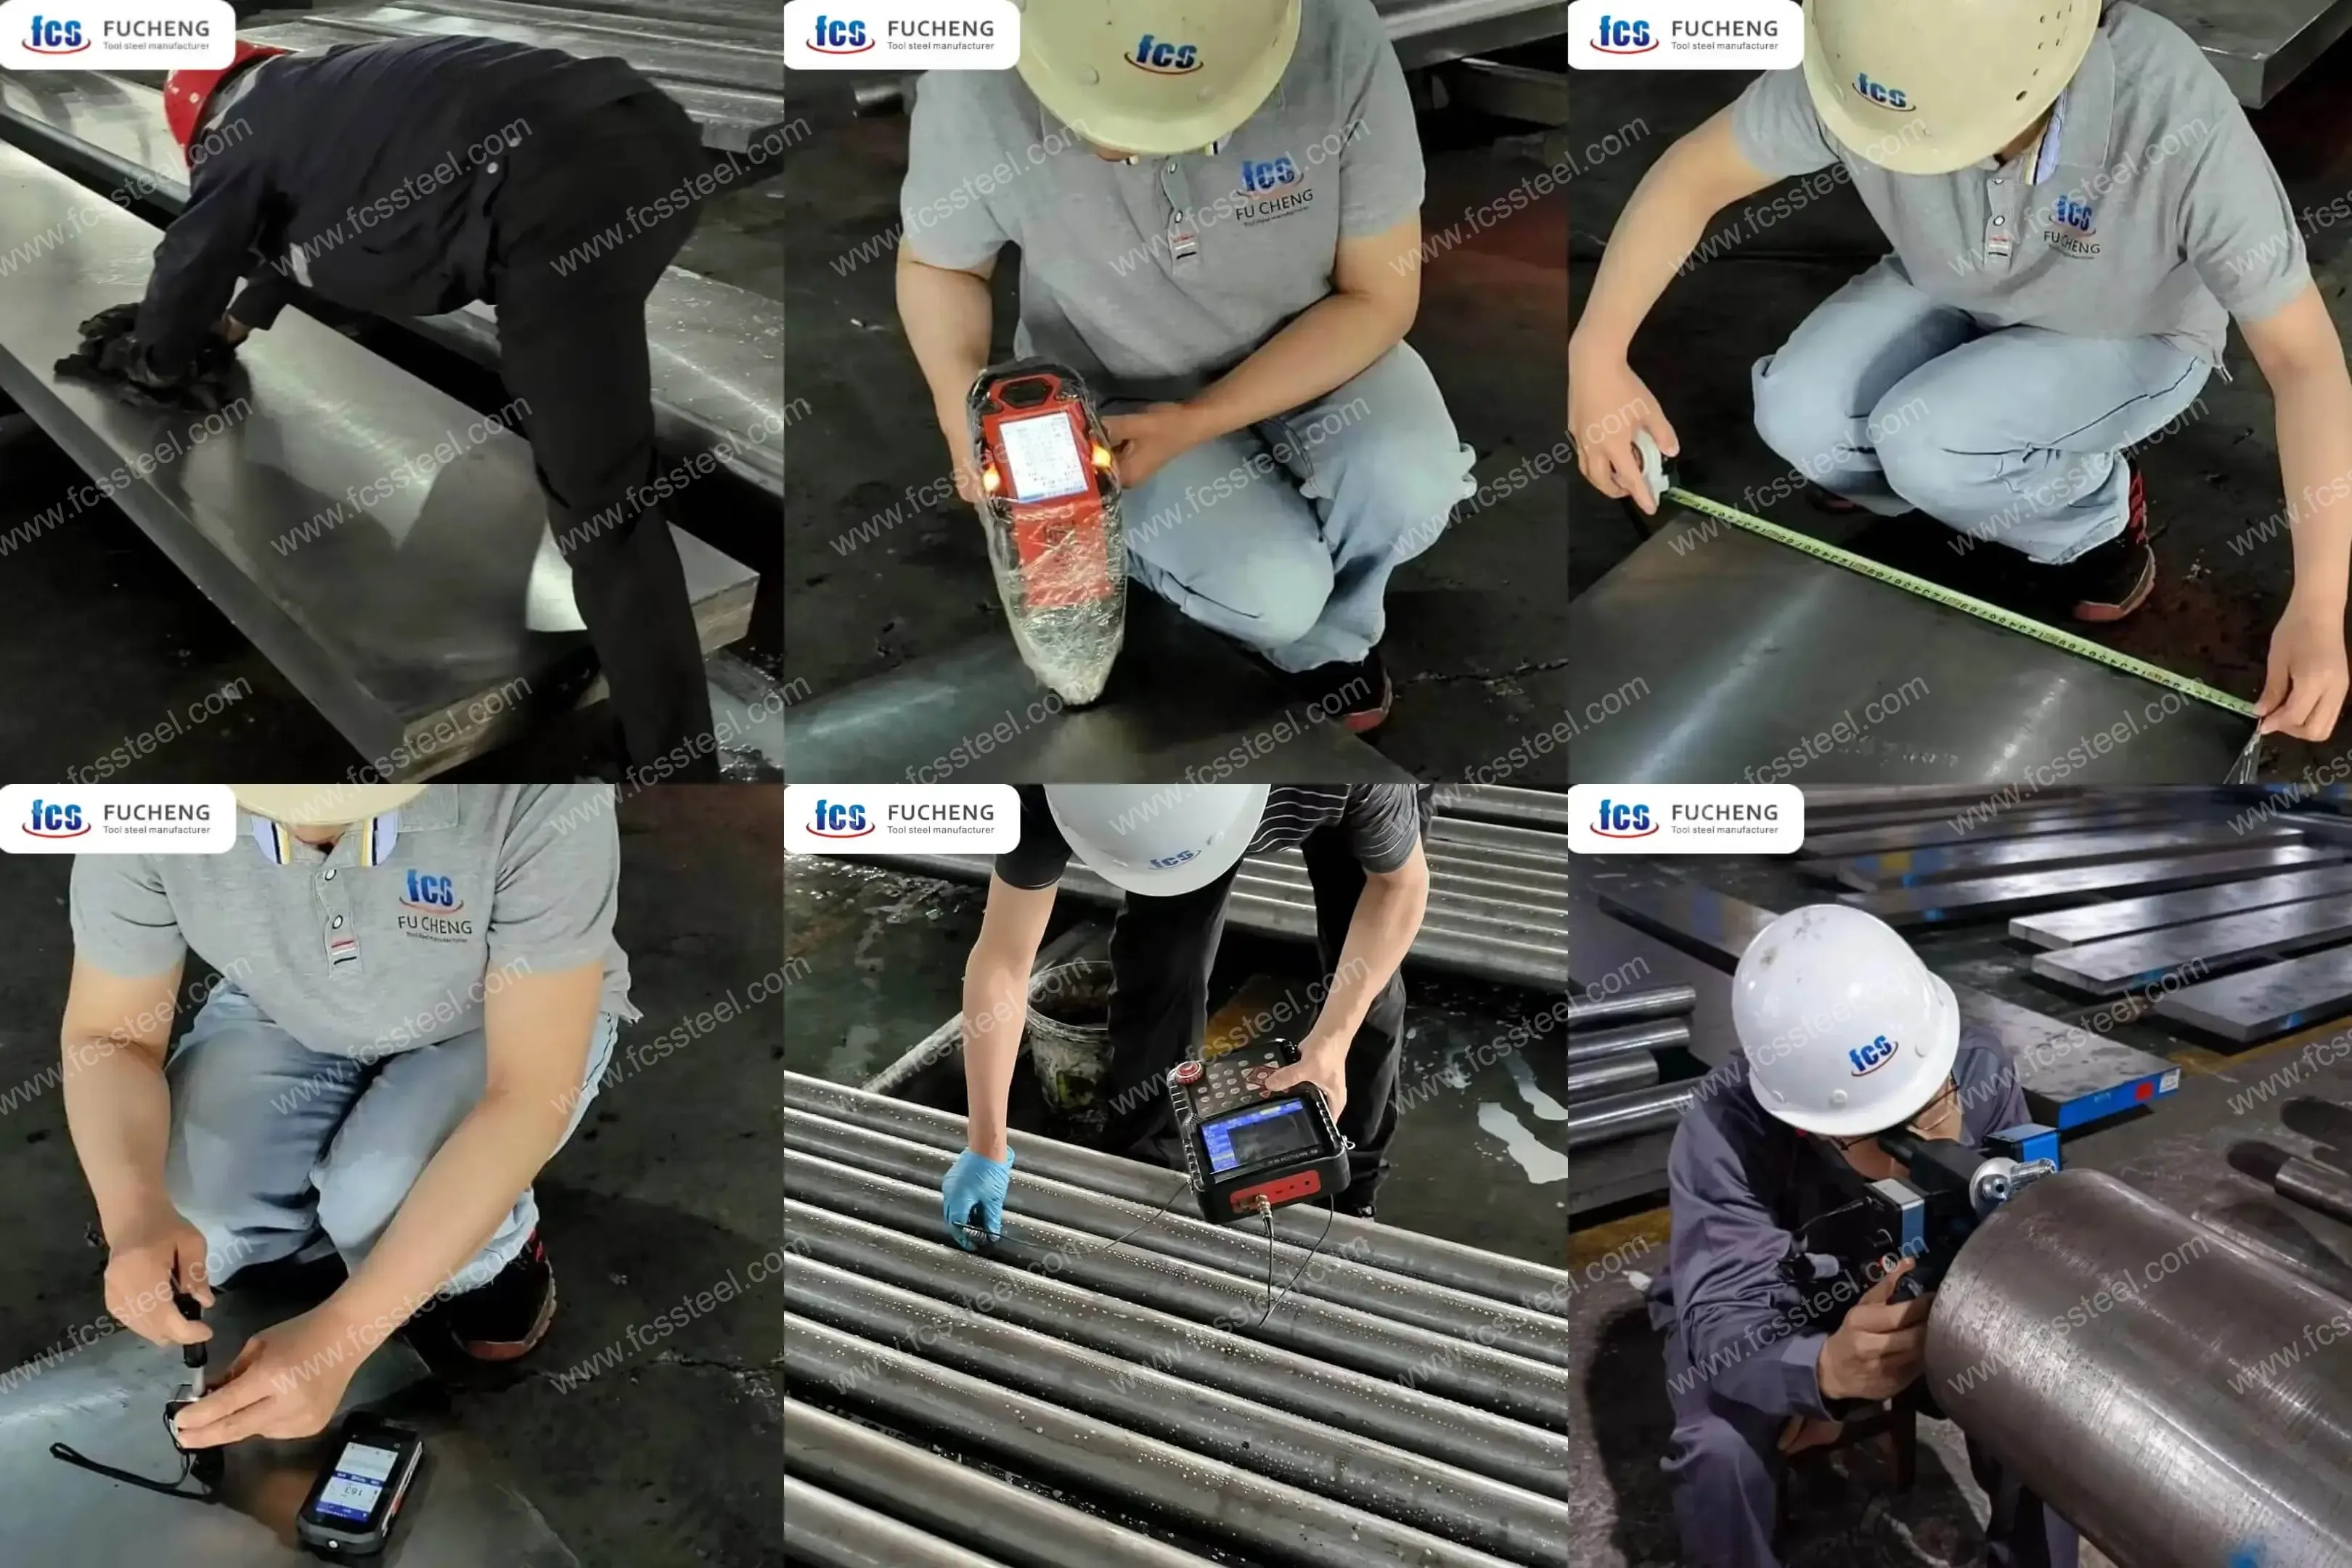
Inspection ultrasonique à 100 % : chaque barre et chaque bloc est contrôlé par ultrasons selon la norme SEP 1921, classe D/d ou E/e, avant le chargement du conteneur. Absence de vides internes cachés, ce qui élimine tout risque de fissures inattendues lors de l’usinage par vos clients.
Contrôle rigoureux de la dureté après recuit : Nous garantissons un recuit sphéroïdisé uniforme (généralement < 255 HBW pour D2 et ≤ 235 HBW pour DC53). Vos clients peuvent ainsi usiner et scier le matériau sans problème et sans endommager leurs outils.
Zéro erreur de qualité : Nous effectuons un contrôle XRF à 100 % sur chaque pièce avant expédition. Lorsque vous commandez du D2 ou du DC53, vous recevez exactement la composition chimique annoncée ; aucune mauvaise surprise à la livraison.
Notre philosophie est simple : nous veillons à ce que l'acier qui arrive dans votre atelier soit conçu spécifiquement pour l'outil que vous êtes en train de fabriquer, et non pas une qualité standard recopiée aveuglément sur un bon de commande.
Vous recherchez un partenaire fiable pour l'acier à outils ?
Vous rencontrez des problèmes d'usure prématurée des matrices, d'écaillage des arêtes ou de fissures inattendues ? Ne laissez pas la performance de vos prochains outils au hasard. Nous vous fournissons les aciers à outils de qualité supérieure dont vous avez besoin, pour un stock toujours compétitif et prêt à être expédié.
Nul besoin d'être un expert en métallurgie pour proposer des solutions performantes. Si vous rencontrez des problèmes d'emboutissage complexes, comme l'usure des matrices ou la fissuration, faites appel à nous. Nous vous aiderons à choisir rapidement les aciers les plus adaptés pour résoudre ces problèmes, garantissant ainsi la satisfaction de vos clients et la croissance de votre chiffre d'affaires.
Contactez FCS Steel pour les commandes en gros et les partenariats ➔