
Jokainen työkaluteräslaatu alkaa lupauksena – tiettynä seosaineseoksena, joka on valittu kestämään olosuhteet, jotka tuhoaisivat tavallisen teräksen. Mutta sen tietäminen, mitkä alkuaineet tekevät mitä ja miksi tietyt yhdistelmät ovat toisia parempia, erottaa insinöörit, jotka arvaavat, insinööreistä, jotka määrittelevät tarkoituksensa luottavaisin mielin.
Seosaineiden vaikutus työkaluteräksen suorituskykyyn ei ole vain metallurgista triviaalia. Kyse on erosta muotin keston 200 000 käyttökertaa ja 40 000 käyttökertaa vastaavan välillä. Tämä ero johtuu kemiasta.
Mikä siis ohjaa näitä tuloksia? Hiilen perustavanlaatuisesta roolista vanadiinin ja volframin väliseen punaisen kovuuden kumppanuuteen, seuraavaksi on käytännönläheinen erittely kemiasta, joka ohjaa todellista työkaluteräksen käyttäytymistä.

Mikä on työkaluteräs ja miksi seosaineet ovat tärkeitä?
Työkaluteräs on runsashiilinen seosteräs. Hiilipitoisuus vaihtelee 0.5–1.5 prosentin välillä laadusta riippuen. Se on rakennettu leikkaamisen, muovauksen, leimaamisen ja leikkaamisen vaativiin vaatimuksiin.
Se erottaa sen rakenneteräksestä muutakin kuin kovuuden. Tarvitset tasapainoisen yhdistelmän kovuutta, kulutuskestävyyttä, sitkeyttä ja lämmönkestävyyttä – kaikkea samanaikaisesti. Tavallinen teräs ei pysty säilyttämään kaikkia näitä neljää ominaisuutta yhdessä.
Alumiinipaketti ohjaa kaikkea. Neljä elementtiä tekevät todellisen työn:
-
Kromi – lisää kovuutta ja kulutuskestävyyttä karbidimuodostuksen avulla
-
Vanadiini — jalostaa kovametallirakennetta ja parantaa kulumiskestävyyttä
-
Molybdeeni — pitää teräksen kovana lämmön alla ja stabiloi karbideja lämpörasituksen alaisena
-
Volframi – pitää leikkuuterän koossa korkeissa lämpötiloissa
Näillä alkuaineilla on kaksi keskeistä tehtävää. Ensinnäkin ne parantavat karkenevuutta . Toiseksi ne muodostavat karbideja, jotka ovat kovempia ja lämmönkestävämpiä kuin tavallinen sementiitti. Tarkka seos – ja sen väkevyys – ratkaisee kaiken, mitä lämpökäsittelyn aikana tapahtuu.
Tuo on vipu. Vaihda yhdistelmää, niin saat täysin erilaisen työkaluteräksen.
Hiili (C): Kovuuden ja lujuuden perusta
Hiili on työkaluteräksen ehdoton perusta. Mitä enemmän sitä lisätään, sitä kovemmaksi ja vahvemmaksi metalli muuttuu, mutta myös vähemmän anteeksiantavaksi. Se asettaa perustan, jolle kaikki muut seosaineet rakentuvat.
Jos hiiltä ei ole tarpeeksi, lämpökäsittely ei yksinkertaisesti toimi – teräs ei kovetu kunnolla. Liian korkeat hiilipitoisuudet aiheuttavat kuitenkin toisenlaisen ongelman. Ne lisäävät merkittävästi teräksen halkeilun riskiä sammutuksen aikana tai katkeamisen riskiä voimakkaan iskun alla. Tästä syystä hiilipitoisuus sanelee tarkalleen työkalun ensisijaisen tehtävän.
Esimerkiksi iskunkestävät teräkset, kuten S7, pitävät hiilen kohtuullisena, jotta ne kestävät kovia iskuja rikkoutumatta. Toisaalta äärimmäistä kulutuskestävyyttä varten rakennetut työkalut, kuten D2- leikkurit, työntävät hiiltä paljon korkeammalle säilyttääkseen terävyytensä. Viime kädessä hiili asettaa kovuuden enimmäisrajan. Jos se tehdään oikein, loputkin komponenteista loksahtavat paikoilleen.
Kromi (Cr): Kulutuskestävyys, karkenevuus ja korroosionkestävyys
Kromi on työkaluteräskemian monitoimiaine, joka hoitaa kolme kriittistä tehtävää samanaikaisesti: kulutuskestävyyden, syväkarkenevuuden ja korroosionkestävyyden.
Ensinnäkin se muodostaa uskomattoman kovia karbideja. Kun työkalu toimii raskaan kuormituksen alaisena, nämä karbidit toimivat kuin kova mikroskooppinen kilpi, joka ottaa kitkan pois, jotta pehmeämpi perusteräs ei kulu vain pois. Toiseksi kromi varmistaa, että paksut työkalut karkaistuvat aina ytimeensä asti, eivätkä vain pinnalta. Juuri tästä syystä raskaaseen käyttöön tarkoitetut kylmätyöteräkset, kuten D2, tarvitsevat korkeita kromipitoisuuksia ylläpitääkseen tasaista kovuutta massiivisissa leikkausteräksissä ja muotteissa.
Lopuksi kromi luo itsestään korjautuvan oksidikalvon, joka estää ruosteen ja kemikaalien vaikutuksen. Kun kromipitoisuus on riittävän korkea, saat ruostumattomia muottiteräksiä, kuten 420 tai 440C . Nämä teräkset ovat ehdottomia pelastuksia, kun on muovattava syövyttäviä muoveja tai työskenneltävä märissä ja ankarissa olosuhteissa. Yksinkertaisesti sanottuna kromi on se yksittäinen alkuaine, joka pidentää työkalun käyttöikää useilla eri käyttöalueilla.
Molybdeeni (Mo): Sitkeyden tehostaja ja toissijainen kovetinaine
Molybdeeni tarjoaa harvinaisen edun työkaluterästen kemiassa. Saat metallin, joka on samanaikaisesti sitkeämpää ja kovempaa. Vältyt tavanomaisista kompromisseista.
Toissijainen karkaisu erottuu sen parhaana ominaisuutena. Korkea lämpötila pilaa useimpien seosten lujuuden. Molybdeeni pitää pintansa. Teräs pysyy kovana korkeissa lämpötiloissa. Otetaan esimerkiksi suurnopeusleikkurit, kuten M-sarja (kuten M2) . Ne tarvitsevat juuri tätä vakautta pitääkseen terävän reunan voimakasta kitkaa vastaan.
Syväkarkenevuus on toinen keskeinen etu. Ajattele massiivisia teräslohkoja kuin suuria muovimuotin pohjia. Metalli kovettuu pinnalta aina ytimeen asti. Molybdeeni hienosäätää sisäistä raerakennetta. Hienommat rakeet estävät iskun aiheuttamat halkeamat. Molybdeenin lisääminen antaa sinulle huippuluokan sitkeyden ja lämmönkestävyyden yhdessä paketissa.
Vanadiini (V) ja volframi (W): Punainen kovuusduo
Punainen kovuus on spesifinen, mitattava ominaisuus. Se on kyky pitää kovuus yli 500–600 °C:ssa – lämpötila-alueella, jossa useimmat työkaluteräkset alkavat menettää pitoaan. Vanadiini ja volframi ovat kaksi alkuainetta, jotka suojaavat pitoa paremmin kuin mikään muu työkalusarjan seosaine.
Niiden mekanismit eroavat toisistaan. Mutta ne toimivat yhdessä.
Vanadiini: Hienot karbidit, joilla on sitkeyskatto
Vanadiini rakentaa lujuutta erkanemisen kautta. Hienojakoisia V(C,N)-karbideja muodostuu päästön aikana. Ne pysyvät vakaina käyttölämpötiloissa. Tämä karbidin stabiilius on vanadiinin ydinarvo punakovuussovelluksissa – ei raakakovuus, vaan lämmön alaisena säilytetty kovuus.
2.25Cr–2W–0.1C-teräksestä saadut tiedot osoittavat kompromissin selvästi. Vanadiinin nostaminen 0.10 painoprosentista 0.50 painoprosenttiin nosti myötölujuutta noin 20 % . Yli 0.5 painoprosentin lujuuden kasvu tasaantuu. Samaan aikaan sitkeä -hauras siirtymälämpötila (DBTT) nousee nopeasti . Teräs sekä lujittuu että haurastuu.
Optimaalinen piste on ~0.25 painoprosenttia tilavuudesta . Tässä kohdassa sekä lujuus että iskunkestävyys ovat tässä järjestelmässä parhaimmillaan.
Volframi: Pitää reunansa äärimmäisessä kuumuudessa
Volframi kestää korkean lämpötilan kuormituksen. M2-pikateräksessä – 6.0 painoprosenttia W , 1.9–2.1 painoprosenttia V, 4.0 Cr, ~0.85 C – tämä yhdistelmä pitää kovuuden yli 60 HRC:ssä 600 °C:ssa . Tämä on alan vertailuarvo leikkaustyökalujen punakovuuden suhteen.
W-pohjaisissa rakenneseoksissa luvut menevät vielä pidemmälle. W–2V–0.5Y₂O₃ saavuttaa noin 12 GPa: n mikrokovuuden – noin 3 kertaa puhtaan volframin – ja sen huipputaivutuslujuuden noin 1 GPa 1273 K:n lämpötilassa . Y₂O₃ lukitsee raerakenteen ja estää uudelleenkiteytymisen yli 1000 °C:ssa.
Sääntö on yksinkertainen: suurimman kuumalujuuden saavuttamiseksi W–2V on huipussaan W–4V:tä parempi. Enemmän vanadiinia ei lisää lujuutta kyseisessä lämpötilassa. Se vain lisää haurastumisriskiä.
Nikkeli, mangaani ja pii: Ratkaisevat sivuroolit
Ollaanpa rehellisiä, nikkelin, mangaanin ja piiin kaltaiset alkuaineet saavat harvoin huomiota työkaluterästen spesifikaatioissa. Mutta niillä on todellista painoarvoa. Nikkeli tarjoaa harvinaisen yhdistelmän: se parantaa sitkeyttä vahingoittamatta kovuutta. Tämä näkyy selvästi 304- tai 316-ruostumattomissa teräksissä, joissa se pitää metallin vakaana ja torjuu ruostetta. Mangaani on pohjimmiltaan edullinen karkaisuaine. Se varmistaa, että paksummat työkalut kovettuvat suoraan ytimeen asti ja pitää haitallisen rikin kurissa. Sitten on vielä pii. Ajattele sitä parhaana puhdistusaineena. Se poistaa sulan hapettumisen, vetää pois piileviä epäpuhtauksia ennen kuin teräs edes jähmettyy, ja lisää samalla jousiterästen joustavuutta. Ne saattavat näyttää pieniltä yksityiskohdilta datalehdessä. Mutta jättääkö ne pois? Työkalusi todennäköisesti vääntyy, halkeaa tai hajoaa kokonaan paineen alla.
Mangaani (Mn): Kovetettavuus budjetilla
Mangaani on kustannustehokkain karkenevuuden parantaja työkaluteräskemiassa. Se alentaa martensiitin muodostumisen kriittistä jäähdytysnopeutta paremmin kuin useimmat muut yleiset lisäaineet – ja se tekee sen edullisesti.
Tavallisissa rakenneteräksissä ja niukkaseosteisissa teräksissä Mn-pitoisuus on 0.30–1.65 % . Päästettyjen terästen Mn-pitoisuus on tavoiteltu 0.70–1.40 % luotettavan läpikarkenemisen saavuttamiseksi. Vaikutus on hyvin dokumentoitu: Mn-pitoisuuden nostaminen 0.5 prosentista noin 1.4 prosenttiin keskihiilisessä teräksessä voi nostaa läpikarkenevan poikkileikkauksen koon pintakarkenevasta koosta 50–75 mm: iin . Tämä on merkittävä muutos, jonka aiheuttaa yksi ainoa koostumuksen muutos.
Mangaani myös nopeuttaa hiilen tunkeutumista hiiletyksen aikana . Saat nopeamman kotelosyvyyden kehityksen samassa sykliajassa. Tuotantoympäristöissä tämä on suora läpimenon kasvu.
Sen rikinpitoisuutta on myös pidettävä tärkeänä. Mangaani sitoo rikkiä MnS-sulkeumina , mikä neutraloi FeS:n muodostumisesta raerajoilla aiheutuvan kuumahalkeamattomuuden riskin. Automaattisesti työstettävissä teräksissä tätä käytetään suunnittelun mukaisesti – rikkipitoisuus nostetaan 0.15–0.35 prosenttiin ja Mn-pitoisuus yli 1.20 prosentin , jotta rikki jakautuu turvallisessa ja hallitussa muodossa.
Yksi vaikea raja-arvo: Ni-pohjaisissa superseoksissa mangaani on haitallinen epäpuhtaus , ei suunnitteluelementti. Se siirtyy raerajoille, aiheuttaa haitallista faasierkautumista ja heikentää pitkäaikaista kestävyyttä. Tyhjiösulatetut superseokset pyrkivät saavuttamaan mangaanipitoisuuden 0.01–0.10 % juuri tästä syystä. Sama alkuaine, joka vahvistaa työkaluterästä, muuttuu ongelmaksi korkean lämpötilan superseossovelluksissa.
Pii (Si): Puhtaus, lujuus ja muutamia tiukkoja rajoja
Pii ansaitsee paikkansa sulassa jo ennen kuin teräs edes jähmettyy. Yhtenä teräksenvalmistuksen tärkeimmistä hapettumisenestoaineista 0.15–0.35 % piitä lisäämällä se poistaa ilmareikiä ja sulkeumia – mikä parantaa väsymislujuutta tehokkaissa työkaluissa. Pii toimii myös kaasunpoistoaineena, joka poistaa liuenneen hapen ja typen sulasta ennen kuin ne aiheuttavat mikrorakennevaurioita.
Mekaanisella puolella pii lisää lujuutta ja kovuutta, vaikkakin vähemmän jyrkästi kuin mangaani. Jousiteräkset nostavat piin pitoisuuden 1.5–2.5 prosenttiin korkean lujuuden ja päästökestävyyden saavuttamiseksi. Tällä alueella piin kiinteän liuoksen lujittava vaikutus tulee näkyväksi.
Korkeissa lämpötiloissa pii parantaa ruostumattomien ja lämmönkestävien terästen hapettumisenkestävyyttä. Piipitoiset ruostumattomat teräkset saavuttavat 2–3.5 % piitä suojaten pintoja vaativissa lämpöolosuhteissa.
Käytännön suunnittelussa on kaksi rajoitusta:
-
Hitsaus : Yli 0.30 %:n piin pitoisuus lisää kuumahalkeilun riskiä, jos myös hiilipitoisuus on koholla. Parhaan hitsattavuuden saavuttamiseksi uudelleenrikitetyissä vähähiilisissä laaduissa tavoitteena on ≤ 0.10 %:n piin pitoisuus. Voit hyväksyä jopa 0.30 %:n pitoisuuden – mutta vain tiukalla S- ja C-kontrollilla sekä asianmukaisilla esilämmitys- ja jälkilämmitysprotokollilla.
-
Kuumasinkitys : Yli 0.04 %:n piin pitoisuus käynnistää voimakkaita Fe-Zn-reaktioita, jotka tuottavat paksumpia, tummempia ja karheampia pinnoitteita . Korroosionestosuojaus pysyy vertailukelpoisena – sinkin massa pinta-alaa kohden on samanlainen – mutta ulkonäkö ja pinnoitteen hallinta kärsivät. Kirkkaiden ja tasaisten sinkittyjen pintojen saamiseksi pitämällä piin pitoisuus alle 0.03–0.04 %: ssa ja tarkkaile myös fosforipitoisuuksia.
Kaikkien kolmen yhdistäminen
Nämä kolme elementtiä toimivat harvoin yksinään spesifikaatiossa. Ne tasapainottelevat toisiaan ja ensisijaista seosainepakettia vastaan.
Käytännönläheinen viitekehys erittäin lujille hitsattaville teräsrakenteille:
- C: 0.08–0.20 % — ohjaa hitsattavuutta
- Mn: 0.8–1.5 % — varmistaa karkenevuuden ja vetolujuuden
- Pii: 0.15–0.35 % — poistaa hapettumisen, lisää kohtalaista lujuutta; älä ylitä 0.35 %:n osuutta, jos hitsattavuus ja pinnanlaatu ovat kriittisiä
- Ni: jopa 1–2 % — lisää sitkeyttä matalissa lämpötiloissa ja korroosionkestävyyttä
Mikään näistä elementeistä ei erotu datalehdessä. Mutta teräs, joka kestää 200 000 sykliä – verrattuna siihen, joka pettää 40 000 syklissä – riippuu usein siitä, onko nämä kolme valittu oikein. Tukitehtävät. Todelliset seuraukset.
Miten seosaineet vuorovaikuttavat: Synergia vs. kompromissit
Yksittäisillä elementeillä ajattelu vie sinut osittain sinne. Todellinen ero – kuilu 200 000 sykliä kestävän sirun ja vikaantuvan sirun välillä – tulee siitä, että ymmärretään, miten elementit toimivat yhdessä . Ja miten ne toimivat toisiaan vastaan.
Elementit eivät aina toimi yhteistyössä. Joskus kaksi elementtiä vahvistaa toistensa vahvuuksia. Joskus yhden elementin nostaminen korkeammalle laukaisee odottamattoman epäonnistumisen. Molemmat tulokset ovat ennustettavissa. Kumpikaan ei ole satunnainen.
Kun elementit vahvistavat toisiaan
Seosaineet toimivat parhaiten yhdessä. Saat paremman työkaluteräksen suorituskyvyn näillä parhailla yhdistelmillä:
-
Hiili + mikroseokset (Ti/Nb/V): Tämä sekoitus on erittäin luja. Lisäksi työkalusi ei haurastu lainkaan.
-
Mangaani + hiili: Saat valtavan sysäyksen raakalujuuteen ja taipuisuuteen. Tämä nostaa teräksen reilusti normaalin rajojen ulkopuolelle.
-
Kromi + nikkeli + molybdeeni: Tämä yhdistelmä torjuu ruostetta hyvin. Se pitää iskunkestävyyden samalla vahvana.
-
Ti + Nb + V: Nämä alkuaineet muodostavat yhdessä huomattavaa lujuutta. Hiukkasten tarvitsee vain pysyä pieninä.
Missä kemia kääntyy sinua vastaan
Jokaisella synergialla on käännekohta. Tämän pisteen tunteminen on aivan yhtä tärkeää kuin hyödyn tunteminen.
Yli 25–30 painoprosentin mangaanipitoisuus yhdistettynä korkeaan hiilipitoisuuteen aiheuttaa keskiviivan erottumista ja halkeilua valun aikana. Hitsattavuus heikkenee nopeasti. Teolliset TWIP-teräkset pysyvät tämän rajan alapuolella suunnittelunsa ansiosta – ei siksi, etteikö korkeampi mangaanipitoisuus lisäisi lujuutta, vaan koska loppupään rasitukset eivät ole sen arvoisia.
Yli 25 painoprosentin kromipitoisuus Fe-Cr-seoksissa laukaisee σ-vaiheen haurastumisen 600–900 °C :ssa . Se on määritelty lämpötila-alue. Työkalut, jotka pysyvät tämän alueen alapuolella, eivät välttämättä koskaan kohtaa ongelmaa. Työkalut, jotka käyvät läpi tämän alueen yhä uudelleen ja uudelleen, kohtaavat sen.
Yli 4–5 painoprosentin molybdeenipitoisuus parantaa pistekorroosionkestävyyttä – todellinen etu. Se lisää myös erottumisriskiä ja edistää haitallisia metallien välisiä faaseja. Hyöty on todellinen. Niin on myös enimmäismäärä.
Mikroseostuksella on sama kovuusraja. Yli 0.15–0.20 painoprosentin Ti + Nb + V -lisäysten kokonaismäärä tai huono termomekaaninen hallinta prosessoinnin aikana tuottaa karkeita karbideja ja nitridejä. Hitsauksen lämpövaikutusvyöhykkeet muuttuvat haurastumisvyöhykkeiksi.
Suunnitteluperiaate
Kaikissa näissä vuorovaikutuksissa pätee sama kaava. Synergia riippuu pitoisuudesta. Kynnyksen alapuolella elementit toimivat yhdessä. Kynnyksen ylittyessä toinen tai molemmat siirtyvät tuhoisaan tilaan.
Opetus kaikille työkaluterästä valinneille: älä optimoi yksittäistä alkuainetta erikseen. Alkuaine, jonka lujuus on 50 HRC 0.5 painoprosentin pitoisuudella, voi aiheuttaa halkeilua 0.9 painoprosentin pitoisuudella – ei siksi, että alkuaine itsessään olisi muuttunut, vaan koska sitä ympäröivä järjestelmä on muuttunut. Kemia on suhteellista. Toimiva seos on se, jonka vuorovaikutukset on suunniteltu, ei arvattu.
Seostusstrategiat työkaluteräskategorian mukaan
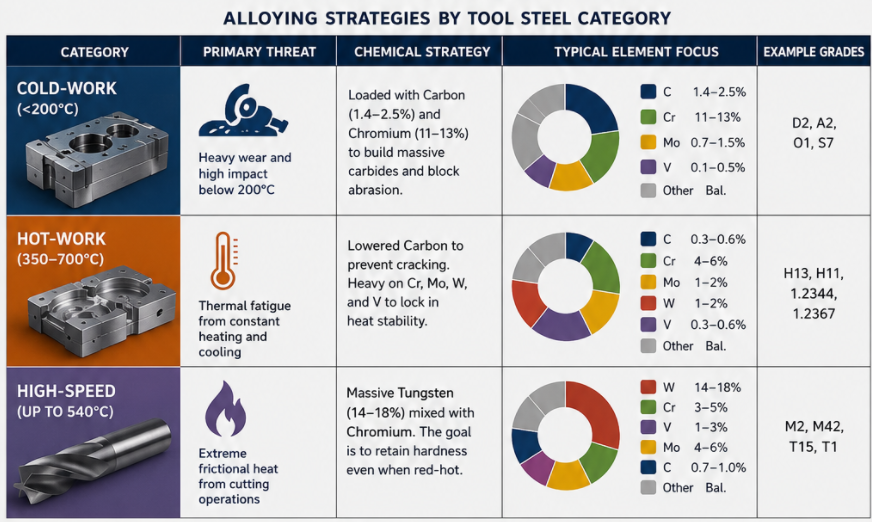
Työympäristö sanelee kemian. Et voi vain arvailla. Näin kolme pääryhmää käsittelevät erilaisia uhkia:
|
Luokka |
Ensisijainen uhka |
Kemikaalistrategia |
|---|---|---|
|
Kylmätyö |
Voimakasta kulumista ja iskunvaimennusta alle 200 °C:ssa. |
Täynnä hiiltä (1.4–2.5 %) ja kromia (11–13 %) massiivisten karbidien muodostamiseksi ja kulumisen estämiseksi. |
|
Kuumatyö |
Jatkuvan lämmityksen (350–700 °C) ja jäähdytyksen aiheuttama terminen väsyminen. |
Alennettu hiilikuitu halkeilun estämiseksi. Runsas kromin, molybdeenin, liuskeen ja vinyylin pitoisuus lämmönkestävyyden lukitsemiseksi. |
|
Suuri nopeus |
Leikkaustyöstä johtuva äärimmäinen kitkalämpö (jopa 540 °C). |
Massiivinen volframi (14–18 %) sekoitettuna kromiin. Koko idea on pitää reuna kovana hehkuessa kuumana. |
Nopea valintalogiikka:
|
Palvelun tila |
Seosprioriteetti |
|---|---|
|
Kuluminen huoneenlämmössä/matalassa lämpötilassa |
Runsashiilinen + Cr/Mo/W kylmämuokkauskemia |
|
Toistuva lämmitys/jäähdytys, kuuman metallin kosketus |
Cr-Mo-W-V-kuumatyövaaka |
|
Suuri leikkausnopeus, kitkalämpö |
Korkean W/Cr-pitoisuuden ja kovametallimuovainten (HSS) |
Kategoria ei ainoastaan nimeä sovellusta. Se määrittelee teräksen taustalla olevan koko kemiallisen suunnittelufilosofian.
Oikean seosprofiilin valitseminen sovellukseesi
Ennen kuin suutin koskettaa metallia, tehtävät kemialliset päätökset ratkaisevat kaiken. Kestääkö suutin odotetun elinkaarensa? Vai poistetaanko se tuotannosta liian aikaisin? Oikean seosprofiilin valinta ei ole arvailua. Se on strukturoitu prosessi, jolla on selkeä järjestys.
Aloita käyttöalueesta. Määrittele ensin kuormitustyypit, lujuustavoitteet, lämpötila-alue, korroosioaltistus ja suunniteltu käyttöikä – ennen kuin tarkastelet yksittäistä laatua. Jokainen seuraava vaihe riippuu siitä, ovatko nämä rajoitukset rehellisiä ja tarkkoja.
Siitä eteenpäin työskentele päätös läpi järjestyksessä:
-
Sovita prosessi geometriaan – suulakepuristus, valaminen, taonta tai levytyöstö – kaikki rajoittavat käyttökelpoisten seosten määrää
-
Sijoita 4–6 tärkeimmät ominaisuudet – lujuus, kulutuskestävyys, sitkeys, hitsattavuus, pinnanlaatu, kustannukset – ja jokainen paino
-
Arvioi 3–5 ehdokasarvosanaa kyseisistä ominaisuuksista käyttämällä todellisia datalehtinumeroita
-
Karsi vakavat epäonnistumiset – kaikki arvosanat, jotka eivät täytä ehdotonta vaatimusta, poistetaan listalta. Ei poikkeuksia.
-
Tarkista toissijaiset työvaiheet — lämpökäsittelyjärjestys, työstettävyys, pinnoitteen yhteensopivuus
-
Tarkista standardien mukaisesti — ASTM-, EN- ja ISO-seostaulukot vahvistavat datalehdissä esitetyn yhteenvedon
Sitten testaa. Tilaa koemateriaali. Mittaa todelliset mekaaniset osat. Validoi todellisen prosessi-ikkunasi puitteissa ennen kuin sitoudut tuotantomäärään.
Seos, joka kestää 200 000 sykliä, ei ole se, jolla on vaikuttavin yksittäisen ominaisuuden luku. Se on se, jonka täysi profiili vastaa täyttä kysyntää.
Yhteenveto
Jokainen seosaineen lisäys edellyttää kompromisseja. Tasapainotat kovuuden ja sitkeyden, kulutuskestävyyden ja lastuttavuuden sekä lämmönkestävyyden ja kustannusten välillä. Sen tietäminen, miten seosaineet vaikuttavat työkaluteräksen suorituskykyyn, ei ole vain taustatietoa. Se erottaa työkalun, joka kestää koko tuotantoerän, työkalusta, joka pettää kesken tuotantoerän.
Ei ole olemassa yleispätevää "parasta" koostumusta – se on keskeinen pointti. Hiili asettaa kovuuden katon. Kromi ja molybdeeni lisäävät kestävyyttä. Vanadiini ja volframi pitävät kaiken vakaana äärimmäisessä kuumuudessa. Mutta mikään näistä alkuaineista ei toimi yksinään. Niiden todellinen vahvuus tulee siitä, miten ne vuorovaikuttavat keskenään.
Joten kysy oikea kysymys ennen seuraavaa materiaalivalintaasi: Mitä tämä työkalu tarvitsee selviytyäkseen?
Sovita seosprofiili käyttötarkoitukseen – ei toisinpäin. Tämä yksi ajattelutavan muutos antaa sinulle parempia työkaluja, joka kerta.