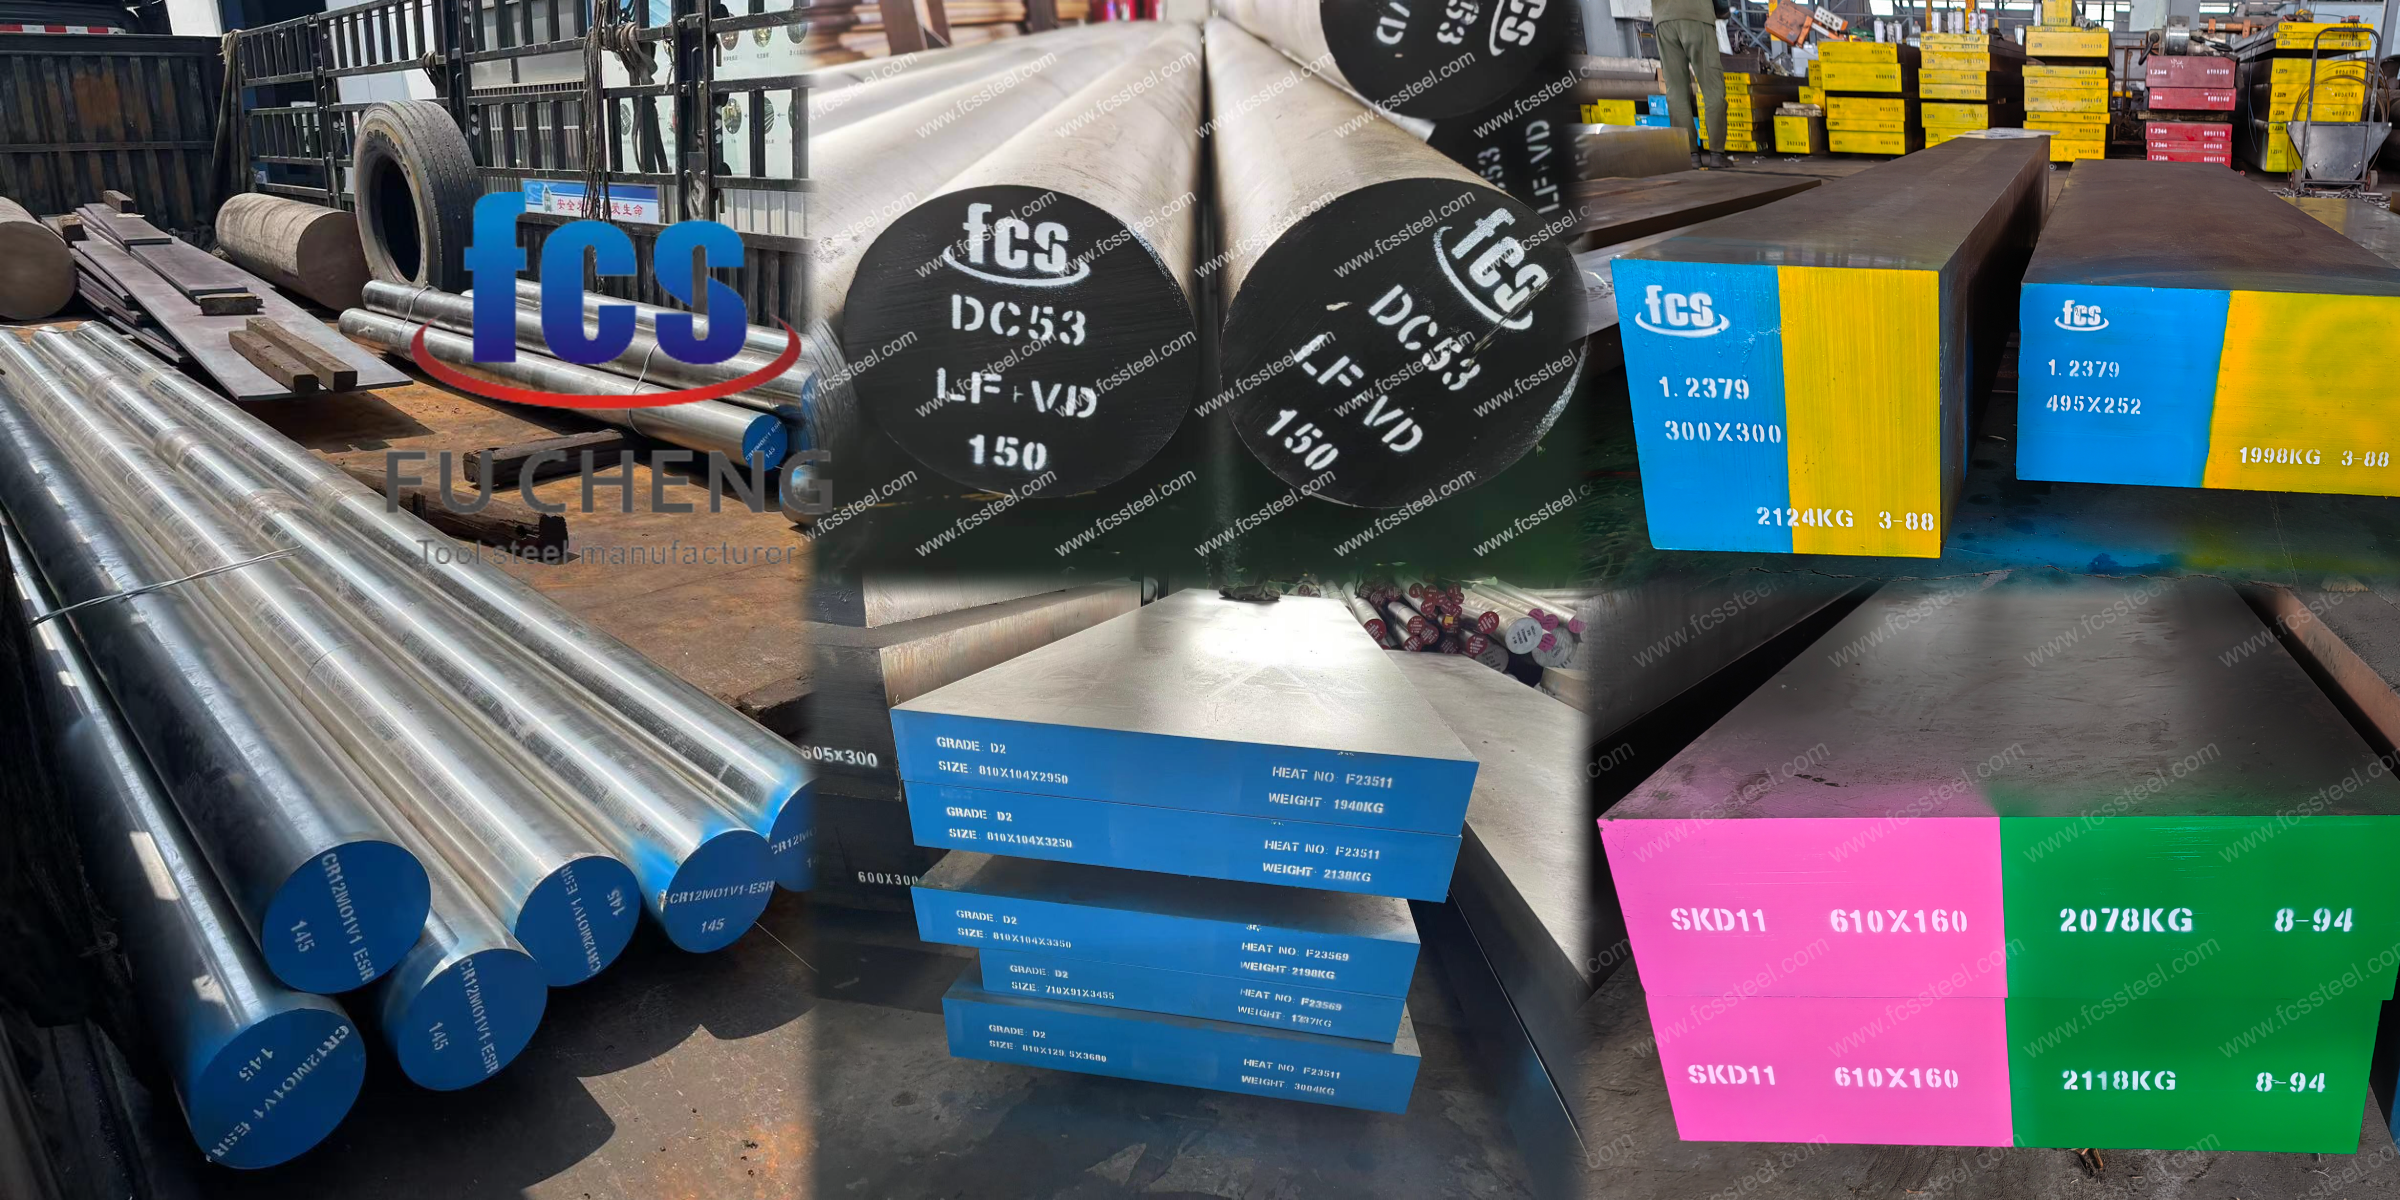
Lähes 20 vuoden kokemuksella työkaluterästeollisuudesta olemme nähneet lukemattomien asiakkaiden kärsivän lohjenneista lävistimistä, haljenneista matriiseista, ennenaikaisesta kulumisesta ja epävakaasta työkalun käyttöiästä, koska alussa valittu teräs ei vastannut todellisia työolosuhteita.
Kylmäleimaus kattaa hyvin erilaisia käyttökohteita. Sähköteräs, autoteollisuuden erikoislujuuslevyt, ruostumaton teräs, tarkkuusprogressiiviset muotit ja leikkaustyökalut voivat asettaa materiaalille hyvin erilaisia vaatimuksia.
Teräksen jakelijoille kannattavan varaston ylläpitäminen tarkoittaa oikean tasapainon tarjoamista perinteisten teräslajien (D2/1.2379, SKD11) ja korkealaatuisten, erittäin sitkeiden teräslajien (DC53, D6) välillä erilaisten leimausvaatimusten täyttämiseksi.
Tässä oppaassa analysoidaan kylmämuokkausteräksiä sekä loppukäytön että hankintastrategian näkökulmasta, jotta voit optimoida varastosi.
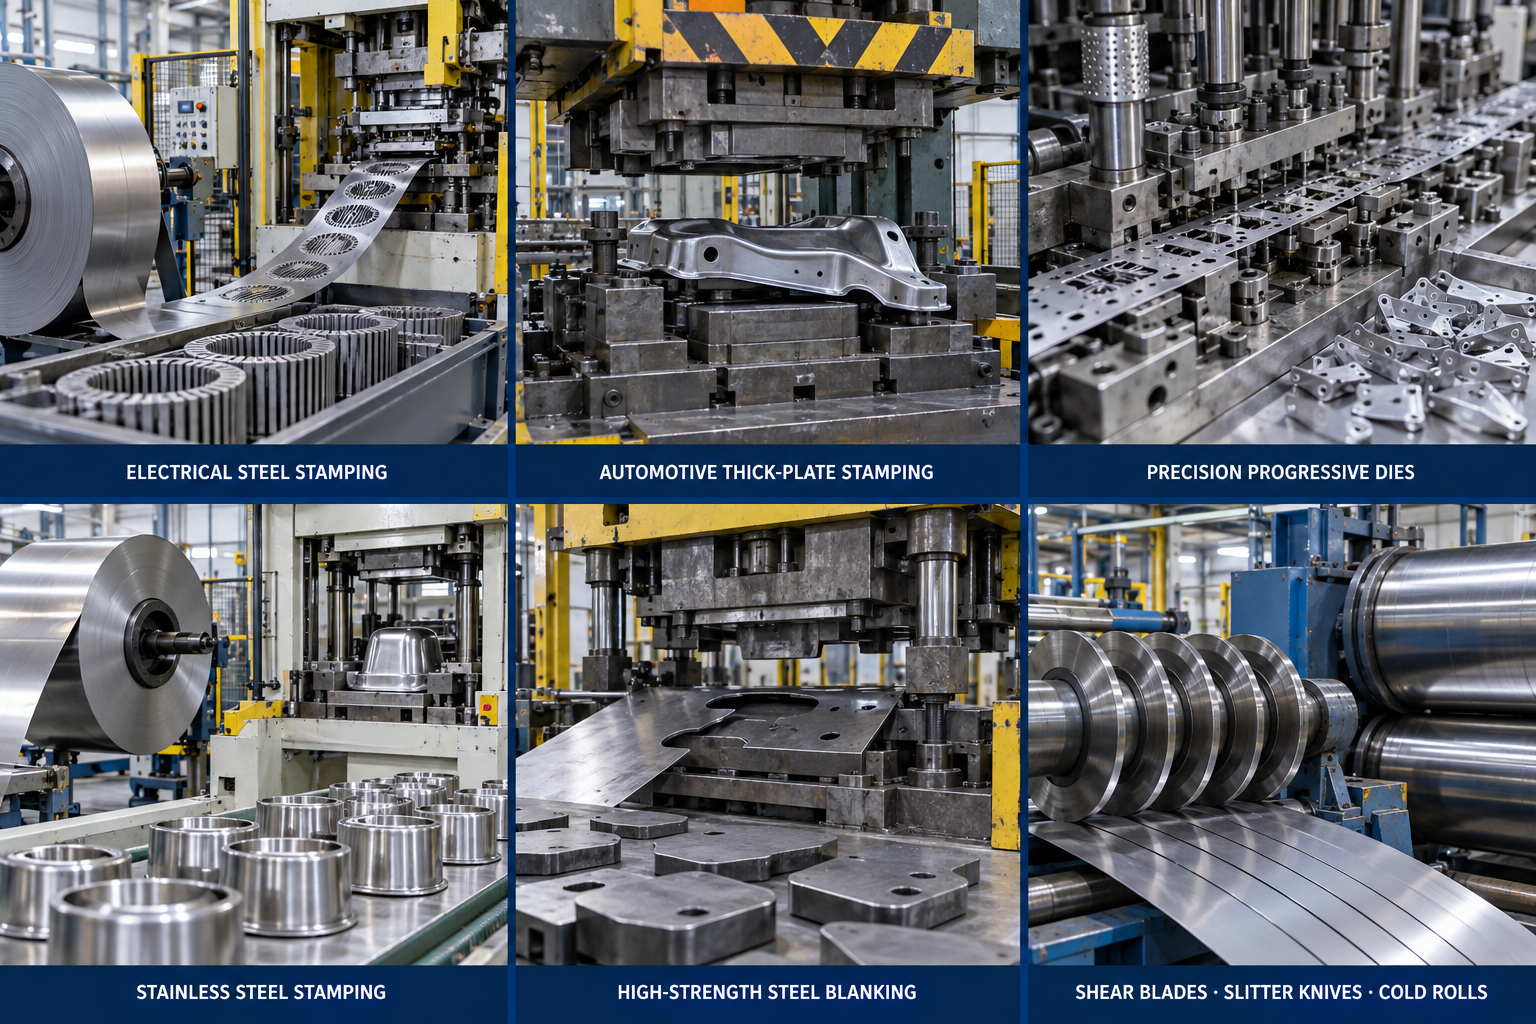
Kylmäleimausmuotin teräksen valintataulukko
| Hakemus | Suositeltu arvosana | Pääsyy |
|---|---|---|
| Sähköinen teräksen leimaus | 1.2379 / D2 | Korkea kulumiskestävyys |
| Autoteollisuuden paksulevyleimaus | DC53 | Suurempi sitkeys ja lohkeamiskestävyys |
| Tarkat progressiiviset muotit | DC53 | Sitkeys + mittapysyvyys |
| Ruostumattomasta teräksestä valmistettu leimaus | DC53 | Kuluminen + sitkeys + reunanmurtumisen kestävyys |
| Korkean lujuuden omaava teräspelti | DC53 | Parempi tasapaino suuren kuormituksen alla |
| Leikkuuterät / pituusleikkurit / kylmävalssit | 1.2436 / D6 tai D2/DC53 iskusta riippuen | Korkea kulutuskestävyys, säädetty sitkeyden mukaan |
| Yleinen leimaus | Cr12MoV | Kustannus-suorituskyky |
| JIS-spesifikaatioiden mukaiset työkalut | SKD11 | JIS-spesifikaatioiden noudattaminen |
Tämä taulukko on lähtökohta. Materiaalin paksuus, lujuus, tuotantonopeus, työkalun geometria, välys ja todellinen vikaantumistapa voivat muuttaa lopullista valintaa.
Työkaluteräslajien vertailu (D2, DC53, SKD11)
Nämä viisi laatua edustavat asiakkaiden tärkeimpiä kylmätyöstötyökaluissa kohtaamia teräslaatuja: 1.2379/D2 ja SKD11 perinteisinä runsashiilisenä ja -kromisena laatuina; DC53 sitkeämpänä 8 %:n kromipitoisuutena; 1.2436/D6 runsaskarbidisena kulutusta kestävänä laatuna; ja Cr12MoV taloudellisempana perinteisenä vaihtoehtona.
| Luokka | Yhteinen viite | C% | Cr% | Ma% | V % | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Daido 8% Cr kylmämuokkausteräs | ~0.95-1.05 | ~7.9-8.5 | ~1.5-2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~2.0-2.3 | 11-13 | - | - | ~0.6-0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| SKD11 | JIS SKD11 | ~1.4-1.6 | ~11-13 | ~0.8-1.2 | ~0.2-0.5 | - |
1.2379/D2 ja SKD11: Näissä käytetään 12 % kromia sisältävää kaavaa. Korkeat hiili- ja kromipitoisuudet yhdistyvät muodostaen jähmettymisen aikana suuria, lohkomaisia primaarikarbideja (M7C3-tyyppi). Nämä karbidit toimivat kuin teräsmatriisiin upotetut kovat kivet. Ne tarjoavat erinomaisen kulumiskestävyyden, mutta koska ne saavuttavat 20–30 mikronin koon, niistä tulee usein halkeamien syntymiskohtia voimakkaan iskun alla.
DC53: Hiilen määrän pudottaminen noin 1.0 prosenttiin ja kromin määrän noin 8 prosenttiin kutistaa näitä massiivisia primaarikarbideja. Se myös kaksinkertaistaa molybdeenipitoisuuden noin 2 prosenttiin sekundaarisen karkenemisen edistämiseksi. Tuloksena on hienompi ja tasaisempi mikrorakenne. DC53 saavuttaa suuremman kovuuden (62–63 HRC) kuin D2, ja sen Charpy-iskusitkeys on yli kaksinkertainen perinteiseen SKD11:een verrattuna.
1.2436/D6: Tässä teräksessä käytetään päinvastaista lähestymistapaa. Yli 2.0 %:n hiilipitoisuuden ja volframin (W) lisäyksen ansiosta kovametallin tilavuusosuus on valtava. Teräs on kovaa ja kulutusta kestävää, mutta haurasta. Käytä D6-terästä, kun suurin ongelma on voimakas hankauskuluminen ja iskuvoimat ovat nolla.
Cr12MoV: Tämä on edullinen työjuhta. Se jakaa 12 %:n kromipitoisuuden, mutta sisältää vähemmän molybdeeniä ja vanadiinia. Syväkarkenevuus ja päästökestävyys heikkenevät jonkin verran verrattuna 1.2379-teräkseen, mutta sen lujuus on 58–60 HRC vakiotuotantoerissä, joissa on vähän jännitystä.
Kylmäleimauksessa käytettävän teräksen muottisovellukset
Pikaopas: Strategisen varaston opas jakelijoille
Haluatko optimoida varastosi kannattavuuden? Tässä on selkeä selitys siitä, miten voit positionoida nämä kolme keskeistä laatuluokkaa jatkojalostuksen asiakkaillesi:
| Steel Grade | Varaston paikannus | Kohdemarkkinat / Sovellus | Ydinmyyntipuheesi |
|---|---|---|---|
| 1.2379 / D2 | Likviditeettikuningas (suuret volyymit) | Yleinen leimaus, sähköteräslaminoinnit | ”Maailmanlaajuinen standardi. Nopea toimitus, joka kattaa luotettavasti 60 % päivittäisistä yleiskäyttöisistä hankintatilauksistasi.” |
| DC53 (sis. ESR:n) | Korkean katteen ongelmanratkaisija | Autoteollisuuden AHSS-teräs, raskas paksulevyleimaus | "Huippuluokan päivitys. Tarjoa tätä autoasiakkaille, joilla on ongelmia lohjenneiden D2-rei'ityslaitteiden kanssa, varmistaaksesi tuottoisat, pitkäaikaiset sopimukset." |
| 1.2436 / D6 | Niche-erikoisuus (kova kuluminen) | Teollisuuden pituusleikkurit, ohuet leikkuuterät | ”Äärimmäisen tarkka reunakiinnitin. Ehdoton hankinta asiakkaille, joilla on vaativia teräskelojen leikkauslinjoja (alle 1 mm).” |
1. Sähköinen teräksen leimaus (1.2379 / D2)
Puhutaanpa moottorien laminoinneista, sähköautojen staattoreista ja muuntajista. Sähköteräs on uskomattoman kuluttavaa piipitoisuutensa vuoksi, ja sen paksuus on yleensä vain 0.35–0.5 mm. Iskujen määrä on yli 400 minuutissa ja välykset ovat vain 3–5 % levyn paksuudesta. Näissä olosuhteissa 1.2379 (D2) on edelleen alan raskaansarjan teräs. Miksi? Koska sen valtava määrä M7C3-primäärikarbideja kirjaimellisesti leikkaa piin läpi.
Mutta lämpökäsittelyssä on juju. Nopeille laminointimatriiseille, joiden tavoitteena on 60–62 HRC, suositellaan syväkryogeenistä käsittelyä (-196 °C) päästöjaksojen välillä. Jos tämä jätetään väliin, teräkseen jää jäljelle jäänyt austeniitti. Tulos? Lävistimen reuna kärsii mikropyöristymisestä, mikä aiheuttaa välittömästi sopimattomia purseita laminaatteihin. Joudut vetämään matriisia hiomista varten, kun puristin on käyttämättömänä.
2. Autojen rakenneosat (DC53)
Kun leimataan 2.5–5 mm paksuja alustan osia, jousituksen kiinnikkeitä tai istuinkiskoja, myötölujuus ylittää usein 600 MPa. Puristimen valtava paino aiheuttaa valtavaa puristusjännitystä ja sivuttaisiskuja työkaluihin. Jos tässä käytetään standardia D2, nämä hauraat karbidit todennäköisesti rikkoutuvat.
Juuri tässä DC53 ansaitsee paikkansa. Sen hienompi kovametallirakenne tarjoaa yli 60 joulen iskulujuuden – kaksinkertaisen SKD11:een verrattuna. Tyypillisesti 520–530 °C:ssa 60–62 HRC:n lujuuteen päästetty teräs estää katastrofaalisen reunanmurtumisen. Olen nähnyt korjaamojen yrittävän säästää rahaa matalamman sitkeyden omaavalla teräksellä, mutta lävistimen pää on irronnut kesken tuotannon, mikä vahingoittaa muottilohkoa vakavasti ja pysäyttää koko puristinlinjan.
3. Tarkkuusprogressiiviset leimasimet (DC53)
Kun asiakkaasi valmistavat erittäin tarkkoja muotteja – kuten pienelektroniikkaan – he tarvitsevat terästä, joka pysyy täysin tasaisena. Jos teräslohko vääntyy tai taipuu edes millimetrin murto-osan leikattaessa, koko lohko pilaantuu. Standardilla D2 on joskus tämä vääntymisongelma. DC53:lla ei ole. Se tunnetaan alalla laajalti siitä, että se pysyy täysin suorana ja vakaana. Tarkkuustyökalujen valmistajat pyytävät erityisesti DC53:a, koska he eivät halua riskeerata kalliiden muottien vääntymistä.
4. Ruostumattoman teräksen leimaus (DC53)
Ruostumattoman teräksen – kuten keittiöaltaiden tai lääketieteellisten työkalujen – leimaaminen on tunnetusti vaikeaa tavalliselle teräkselle. Se tarttuu ja repeytyy helposti, mikä tuhoaa tavalliset materiaalit uskomattoman nopeasti.
Tämä on merkittävä ongelma teollisuudelle. Perinteiset teräkset, kuten D2, kuluvat näissä olosuhteissa liian nopeasti. 62 HRC:n kovuus DC53 tarjoaa jäykän ja muodonmuuttumattoman pohjan, joka on riittävän luja kestämään ruostumattoman teräksen päivittäisen rasituksen rikkoutumatta. Se on ilmeinen laatu ruostumattoman teräksen leikkaamiseen tai leimaamiseen. Kun pidät sitä varastossa, sinulla on aina käyttövalmis ratkaisu yhteen markkinoiden yleisimmistä ongelmista.
5. Erittäin luja autoteollisuuden peitelevy (DC53)
Nykyaikaisen autoteollisuuden kevytrakenteiden valmistuksessa käytetään vahvasti yli 980 MPa:n lujuutta omaavaa AHSS-terästä (Advanced High-Strength Steel) ja noin 1500 MPa:n lujuuden omaavia kuumapuristettuja osia, kuten 22MnB5-törmäyspalkkeja. Tämän materiaalin peittäminen lähettää voimakkaan akustisen paineaallon suoraan lävistimeen, kun materiaali lopulta murtuu.
DC53 on tässä ehdoton lähtökohta, mutta rehellisesti sanottuna yli 1180 MPa:n lujuudella perinteiset valuteräkset alkavat pettää. Jos tätä yritetään tavallisella SKD11-teräksellä, leikkaussärmät mikrosärmäävät välittömästi tai lävistimet kirjaimellisesti rikkoutuvat vastaiskukuormituksen alla.
6. Viiltoveitset ja leikkuuterät (1.2436 / D6)
Massiiviisten pii- tai ruostumattomasta teräksestä valmistettujen kelojen käsittely vaatii reunanpitävyyttä, joka kestää tuhansien metrien jatkuvan kitkan. Ohuille pituusleikkureille (alle 1 mm) 1.2436 (D6) on erinomainen laatu. Sen yli 2.0 %:n hiili- ja volframipitoisuus muodostaa uskomattoman tiheän ja kulutusta kestävän suojakerroksen.
Nämä veitset vaativat erittäin tarkan kaksoispäästön mittojen vakauttamiseksi. Jos käytetään väärää terästä tai huonoa käsittelyä, veitsen terä pyörii ympäri sen sijaan, että se leikkautuisi puhtaasti. Tämä repäisyliike jättää hirvittäviä purseita, jotka voivat pilata kokonaisen kalliin kelan. Huomautus: paksummille levyleikkureille (>5 mm) D6 on liian hauras, joten kannattaa vaihtaa muunneltuun DC53- tai H13-teräkseen.
7. Yleinen leimaus ja lyhytsarjatyökalut (Cr12MoV)
Kaikki muotit eivät leimaa erittäin lujaa terästä. Jos tuotannossasi on lyhyt tai keskisuuri määrä (alle 100 000 osaa) pehmeästä teräksestä valmistettuja SPCC-kiinnikkeitä, Q235-levyjä tai yksinkertaisia laitepaneeleja, budjetilla on merkitystä. Cr12MoV osuu täydellisesti oikeaan asentoon.
Se tarjoaa kohtuullisen 12 %:n kromin kulumiskestävyyden, mutta säästää rahaa vähentämällä kalliin molybdeenin ja vanadiinin käyttöä. Yleensä se käsitellään 58–60 HRC:n kovuuteen. Ainoa ongelma? Siltä puuttuu syväkarkenevuus. Jos käytät Cr12MoV:tä massiivisissa muottilohkoissa (esimerkiksi yli 200 mm paksuissa), ydin ei kovetu kunnolla. Pinnan kovuus saattaa olla 60 HRC, mutta pehmeä ydin lopulta uppoaa raskaiden puristuskuormien alla.
8. JIS-standardin mukaiset vientityökalut (aito SKD11)
Jos rakennat muotteja autoteollisuuden Tier 1 -toimittajille Japanissa tai Euroopassa, tiukka vaatimustenmukaisuus on ehdoton. Kun piirustuksessa vaaditaan SKD11:tä, se tarkoittaa juuri sitä kemiaa – ei "jotain vastaavaa". Aidolla SKD11:llä on tietty molybdeenin ja vanadiinin koostumus, joka eroaa hieman eurooppalaisesta 1.2379:stä.
Todellinen haaste ei ole pelkästään lämpökäsittely, vaan myös paperityöt. Sinun on toimitettava EN 10204 3.1 -materiaalisertifikaatit ja ultraäänitestauksen (SEP 1921 luokka E/e) raportit. Olen nähnyt korjaamojen vaihtavan työkalun halvempaan D2-vastaavaan materiaaliin säästääkseen muutaman euron, vain jotta loppukäyttäjän laatutarkastuksessa koko työkalu hylättäisiin, mikä johtaisi valtaviin taloudellisiin seuraamuksiin ja viivästyneeseen tuotantoon.
Työkaluteräksen laadun ja käsittelyn tarkistuslista
Lämpökäsittely
Kysy toimittajalta suositeltua lämpökäsittelyreittiä tarkalle laatuluokalle ja poikkileikkauskoolle.
Vertailun vuoksi D2 käyttää yleisesti noin 1020–1040 °C:n sammutusta ja noin 520 °C:n päästöä , kun taas DC53 käyttää omaa korkean lämpötilan päästöreittiään noin 520–530 °C: ssa.
ESR
ESR:ää kannattaa harkita suurille, erittäin rasittuneille, kalliille tai lohkeamille herkille työkaluille.
Sen tärkeimmät edut ovat parantunut puhtaus, vähentynyt erottuminen ja tasaisempi kovametallin jakautuminen. Kysy lämpönumeron jäljitettävyyttä ja vastaavaa materiaalisertifikaattia.
Kryogeeninen hoito
Syväkryogeeninen käsittely ei ole automaattisesti tarpeen kaikille D2- tai DC53-työkaluille.
Harkitse sitä, kun säilynyt austeniitti, mittapysyvyys tai kulumiskestävyys tekevät lisäprosessista kannattavan.
FCS-työkaluteräs: Suunniteltu todellisiin työolosuhteisiisi
FCS-työkaluteräs: strateginen kumppanisi
Ollaanpa rehellisiä – kuka tahansa voi antaa hinnan tonnilta standardilaatuiselle D2- tai SKD11-teräkselle. Mutta kun lävistin napsahtaa poikki kesken tuotannon tai kallis muottilohko halkeaa lämpökäsittelyn aikana, nämä alkuperäiset materiaalisäästöt haihtuvat välittömästi. FCS:n terästehtaalla emme vain täytä tilauksia; ratkaisemme työkaluongelmia, tarkastelemme erityistä todellisuuttasi ja suosittelemme sitten laatua.
Tukkumyyntilupauksemme:
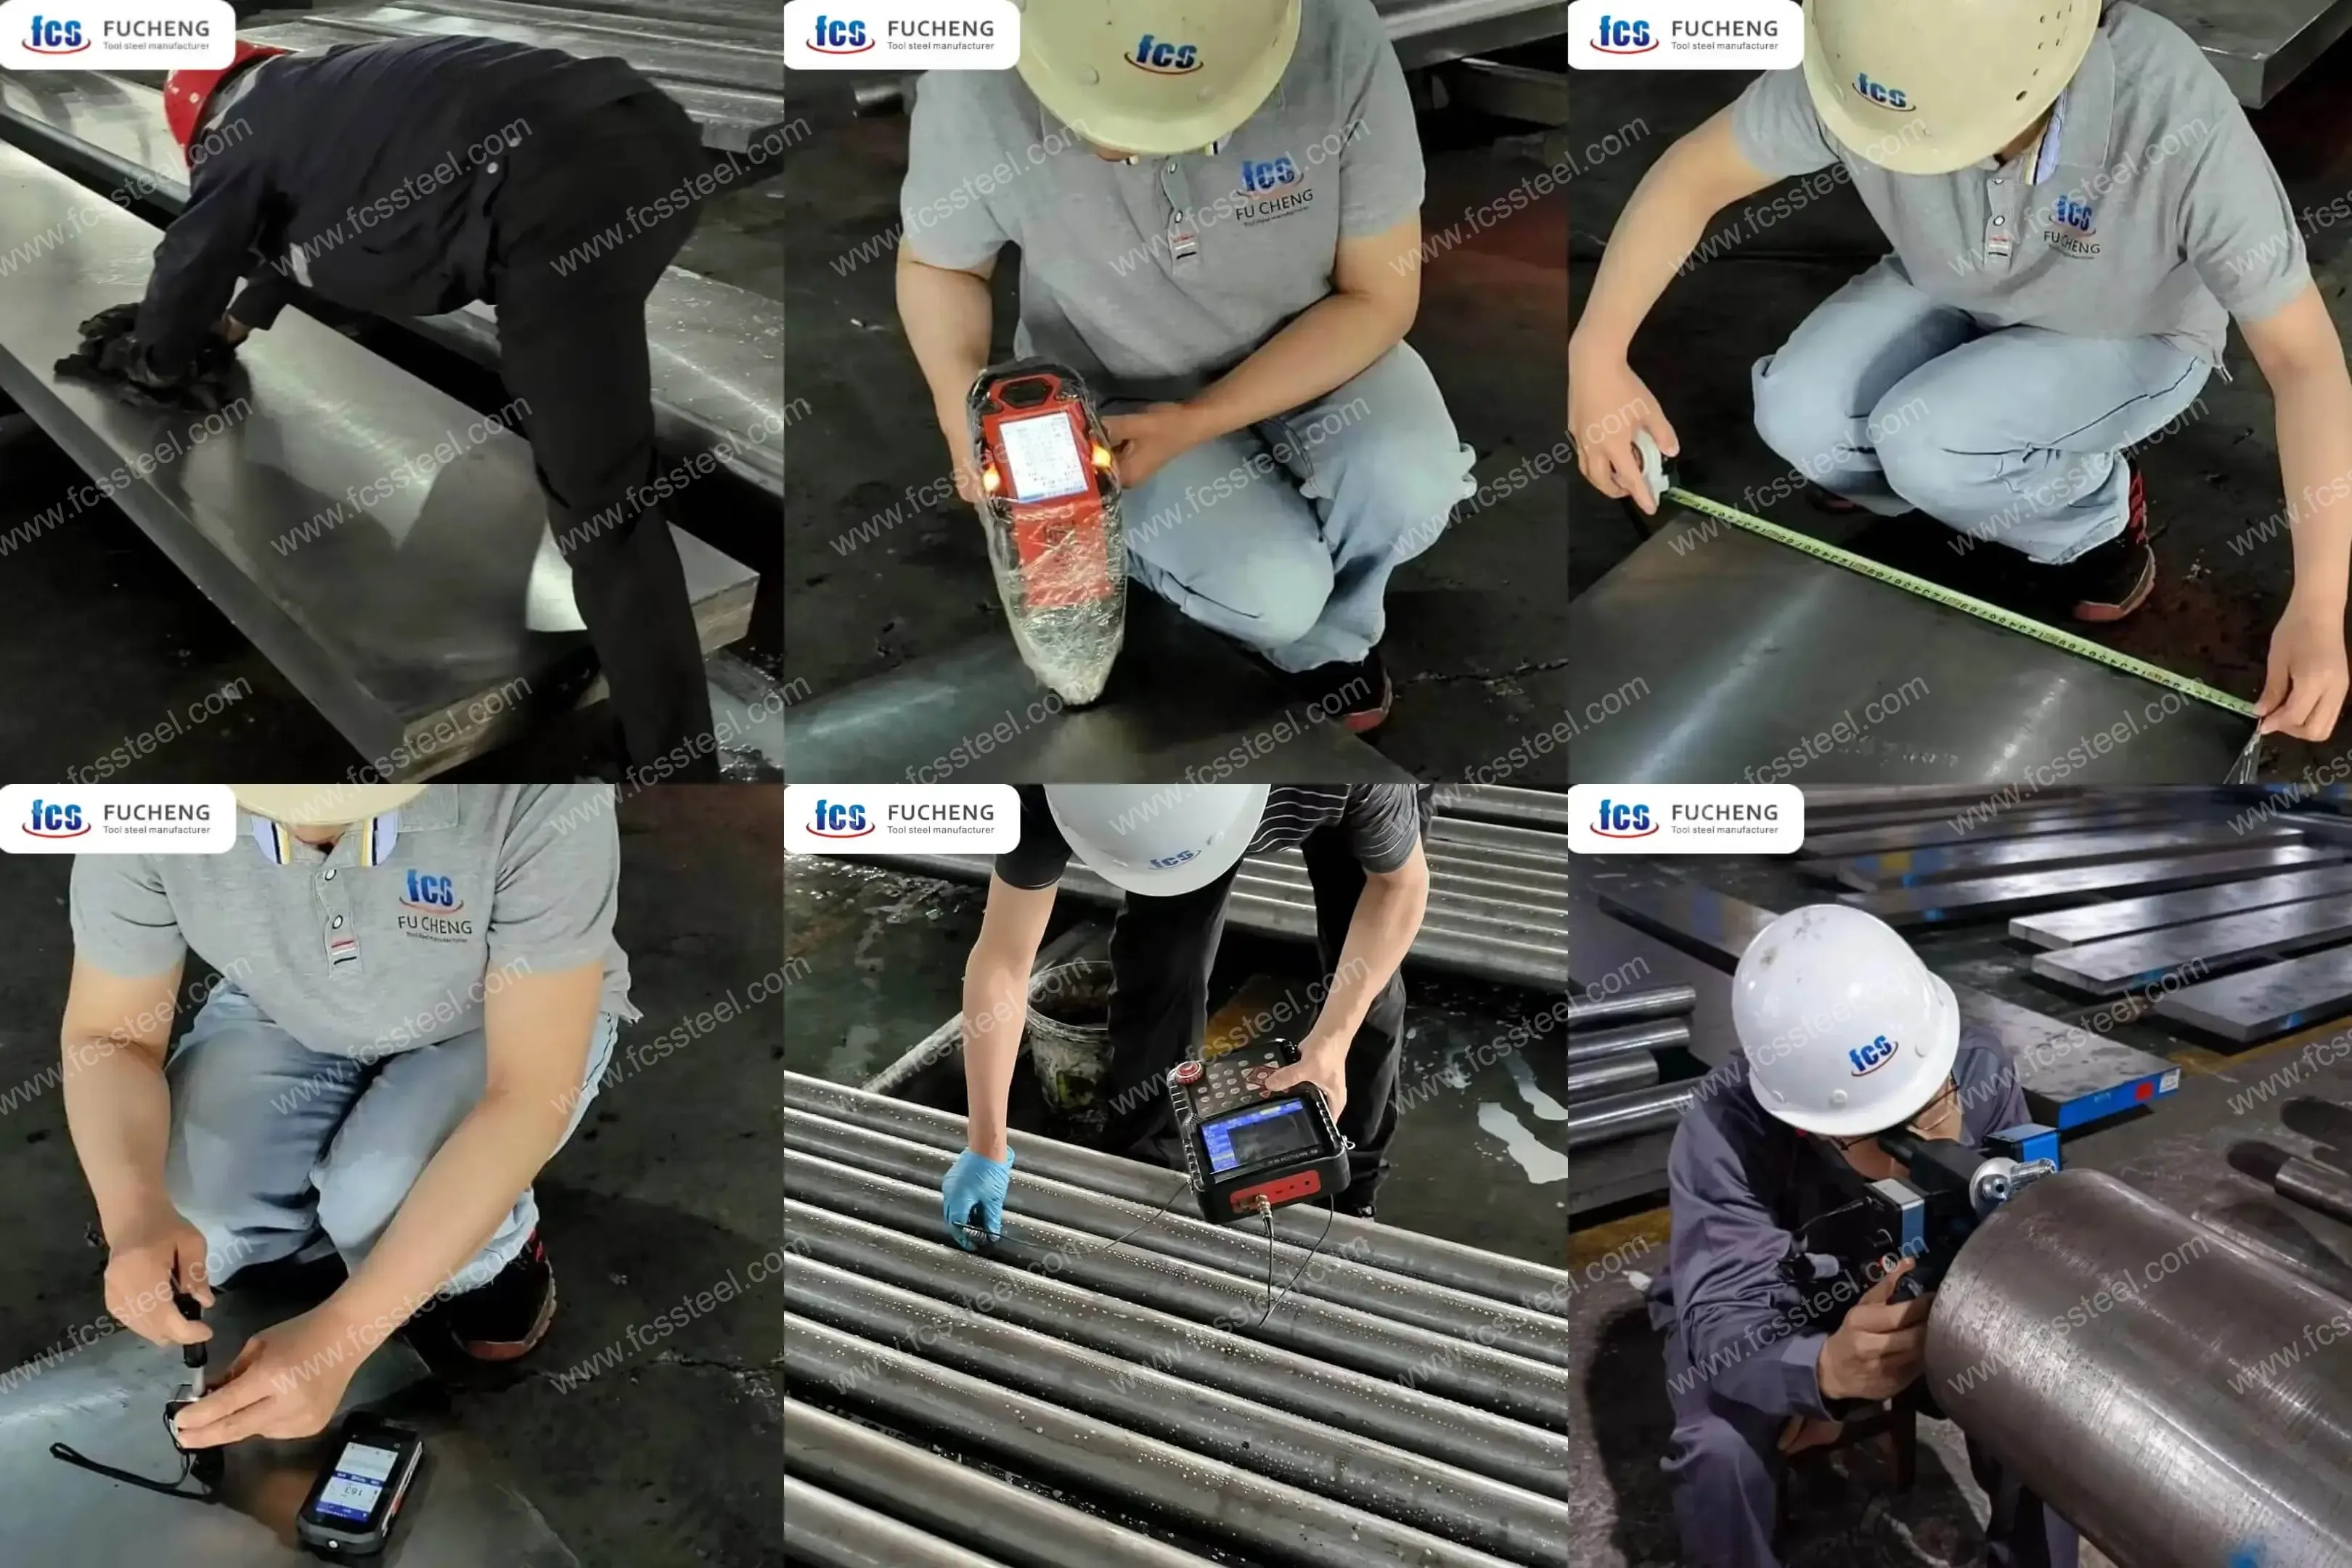
100 % ultraäänitarkastus: Jokainen yksittäinen tanko ja lohko testataan UT-testillä SEP 1921 -luokan D/d tai E/e mukaisesti ennen kontin lastausta. Ei piilossa olevia sisäisiä onteloita, mikä tarkoittaa, ettei odottamattomia halkeamia esiinny, kun ostajat aloittavat koneistuksen.
Tiukka hehkutuskovuuden hallinta: Takaamme tasaisen pallomaisen hehkutuksen (tyypillisesti < 255 HBW D2:lle ja ≤ 235 HBW DC53:lle). Tämä varmistaa, että asiakkaasi voivat työstää ja sahata materiaalia sujuvasti vahingoittamatta työkalujaan.
Nollaluokan sekaannukset: Suoritamme 100 %:n kappalekohtaisen röntgenspektrometritestauksen ennen toimitusta. Kun tilaat D2:n tai DC53:n, saat juuri kyseisen kemian – ei kalliita yllätyksiä, kun materiaali osuu lattiallesi.
Filosofiamme on yksinkertainen: varmistamme, että tehtaallesi saapuva teräs on suunniteltu juuri sitä työkalua varten, jota itse valmistat, eikä vain sokkona tilaukseen kopioitua vakiolaatua.
Etsitkö luotettavaa työkaluteräskumppania?
Kärsitkö ennenaikaisesta muotin kulumisesta, reunojen pyörimisestä tai odottamattomasta halkeilusta? Älä jätä seuraavan työkalusi suorituskykyä sattuman varaan. Me tarjoamme tarvitsemasi ensiluokkaiset työkaluteräkset, jotta varastosi pysyy kilpailukykyisenä ja toimitusvalmiina.
Sinun ei tarvitse olla metallurgian asiantuntija tarjotaksesi loistavia ratkaisuja. Jos kohtaat vaikeita leimausongelmia, kuten muottien kulumista tai halkeilua, luota meihin. Autamme sinua nopeasti suosittelemaan oikeat teräslaadut ongelmien ratkaisemiseksi, pitäen asiakkaasi tyytyväisinä ja myyntisi kasvamassa.
Ota yhteyttä FCS Steeliin irtotilauksia ja kumppanuuksia varten ➔