
معرفی:
بیشتر عیوب فولاد ابزار در زمان دریافت کالا خود را نشان نمیدهند.
آنها پنهان میشوند. آنها منتظر میمانند. سپس در بدترین لحظه ممکن - در اواسط ماشینکاری، اواسط عملیات حرارتی یا بدتر از آن، درون قالب نهایی که ساخت آن هفتهها طول کشیده است - به سطح میآیند.
هزینه واقعی، شمشهای رد شده نیست. بلکه خرابیهای زنجیرهای است: کوتاه شدن عمر قالب، توقفهای برنامهریزی نشده و ضربالاجلهای دیرهنگام. راهحل سنتی این است که خودتان هر قطعه را آزمایش کنید. اما صادقانه بگویم، به عنوان یک خریدار، مزیت رقابتی شما نباید اداره تماموقت یک آزمایشگاه متالورژی باشد.
هوشمندانهترین راه برای انتقال کنترل کیفیت به بالادست، انتخاب درست تأمینکننده است. شما به شریکی نیاز دارید که قبل از ارسال، سلامت مواد را تضمین کند. این راهنما به شما کمک میکند تا با شکستهای رایج فولاد آشنا شوید، بنابراین میتوانید با اطمینان خاطر، کارخانههای معتبر را تأیید صلاحیت کنید و از ریسکهایی که هرگز متوجه شما نبودهاند، دست بردارید.
انتخاب یک تامین کننده فولاد ابزار قابل اعتماد
یک MTC موفق از یک واسطه، تضمین کنندهی یک دورهی تولید موفق نیست.
به جای صرف منابع خود برای بازرسیهای بیپایان ورودی، بهترین محافظت شما، تأیید صلاحیت تولیدکننده مناسب است. شما باید از شرکتهای تجاری کوچکی که به بررسیهای تصادفی و موردی OEM متکی هستند، فاقد امکانات آزمایش مستقل هستند و به سادگی برچسب خود را بر روی فولاد برونسپاری شده میزنند، دوری کنید.
شما به یک شریک تأمینکننده با مقیاس واقعی و یک زنجیره تأمین کاملاً یکپارچه نیاز دارید.
به دنبال تولیدکنندهای باشید که فرآیند را از ذوب تا تهویه نهایی در اختیار داشته باشد. آنها باید پروتکلهای کنترل کیفیت دقیقی را رعایت کنند و از ظرفیت حرفهای برای مدیریت دقیق ثبات محصول برخوردار باشند. وقتی از مرکزی خرید میکنید که تولید خود را کنترل میکند و آزمایشهای قطعی داخلی را انجام میدهد، نهایت آرامش خاطر را میخرید - نه یک پروژه بازرسی خستهکننده.
چگونه نقصهای فولاد ابزار بر عمر قالب تأثیر میگذارند؟
فولاد ابزار به روشهای قابل پیشبینی دچار شکست میشود. اکثر خریداران تا زمانی که چیزی گرانقیمت خراب نشود، از این الگوها مطلع نمیشوند.
نقصها به دستههای واضحی تقسیم میشوند. هر کدام یک ویژگی عملکردی متفاوت را هدف قرار میدهند:
- نقص سطح (ترک، درز، حفره): مقاومت در برابر خستگی را تضعیف کرده و به دقت ماشینکاری آسیب میرساند
- عیوب داخلی (حفرهها، آخالها، جدایش): باعث شکست ترد تحت بار میشود
- ناسازگاریهای سختیایجاد سایش ناهموار و کاهش عمر قالب برش
- مسائل مربوط به نمره و انشا: قاتل خاموش — فولادی که به نظر می رسد درست است اما اینطور نیست
مهارت واقعی پیدا کردن عیوب نیست، بلکه رتبهبندی آنهاست . یک خراش سطحی جزئی ظاهری است. وجود ناخالصی زیرسطحی در H13 که با ابزار گرمکاری کار میکند، واقعاً یک مشکل است.
بدانید کدام نقصها عملکرد را از بین میبرند. آنهایی را که این کار را نمیکنند، کنار بگذارید.
۱. عیوب سطحی: ترکها، درزها و حفرهها
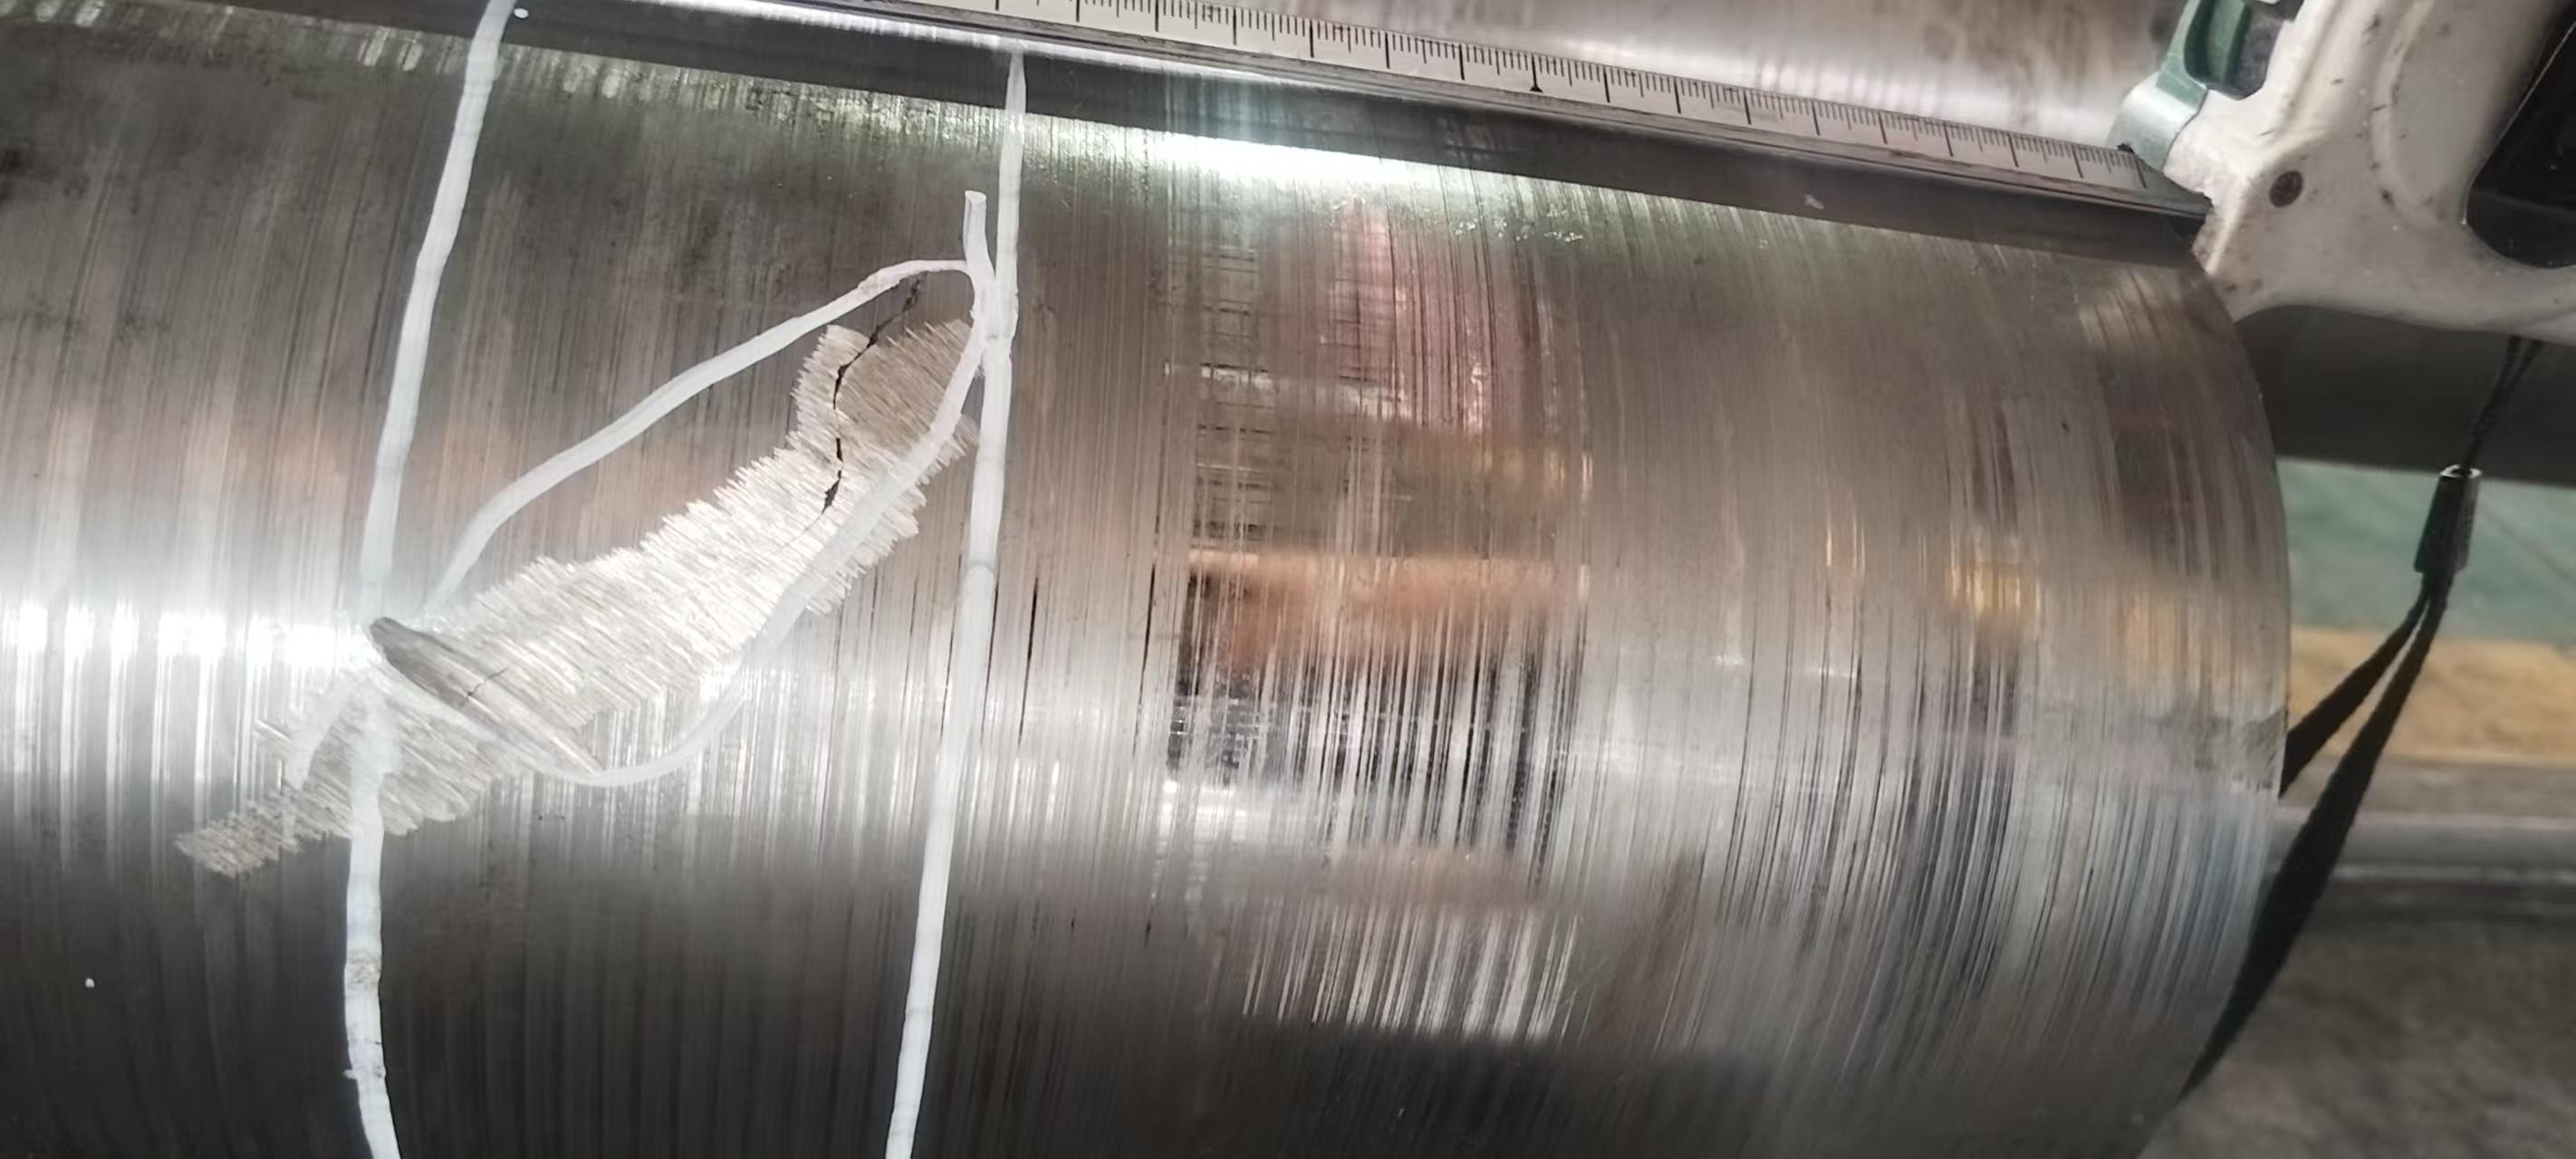
حفرهها، درزها، لبهها، رد غلتکها، پوستهها و لکههای زنگزدگی یک چیز مشترک دارند: آنها قابل مشاهده هستند. اما قابل مشاهده بودن به معنای بیضرر بودن نیست. یک خراش سطحی روی یک میله D2 ممکن است به خوبی با ماشینکاری از بین برود. یک درز تا شده روی فولاد ابزار H13 - حتی یک درز تنگ که ظاهری زیبا دارد - میتواند تحت چرخه حرارتی مستقیماً از میان قالب ترک بخورد.
واقعیت صنعت: برای افزایش بازده مواد، تأمینکنندگان اغلب قبل از حمل و نقل، فولاد را به سرعت "شرایط" میدهند. آنها به شدت نقصهای قابل مشاهده را از بین میبرند تا شمش تمیز به نظر برسد، اما ریزترکهای خطرناک درست زیر سطح را دست نخورده باقی میگذارند.
هزینه واقعی: وقتی آن بلوک در حین عملیات حرارتی به مخزن کوئنچ برخورد میکند، آن ترکهای ریز نادیده گرفته شده تبدیل به تمرکزکنندههای تنش عظیم میشوند. قالب گرانقیمت و نیمهکاره شما کاملاً ترک میخورد.
لازم نیست تک تک شمشها را رد کنید. زنگزدگیهای جزئی یا حفرههای کمعمق کاملاً قابل قبول هستند، مشروط بر اینکه کاملاً در محدوده مجاز ماشینکاری استاندارد شما ناپدید شوند. با این حال، باید درزهای عمیق یا ترکهای عرضی را فوراً رد کنید. هرگز یک بلوک بد را صرفاً به این دلیل که یک تأمینکننده آن را «تحمل صنعتی» مینامد، قبول نکنید.
۲. عیوب داخلی: حفرهها و ناخالصیهای ناشی از انقباض
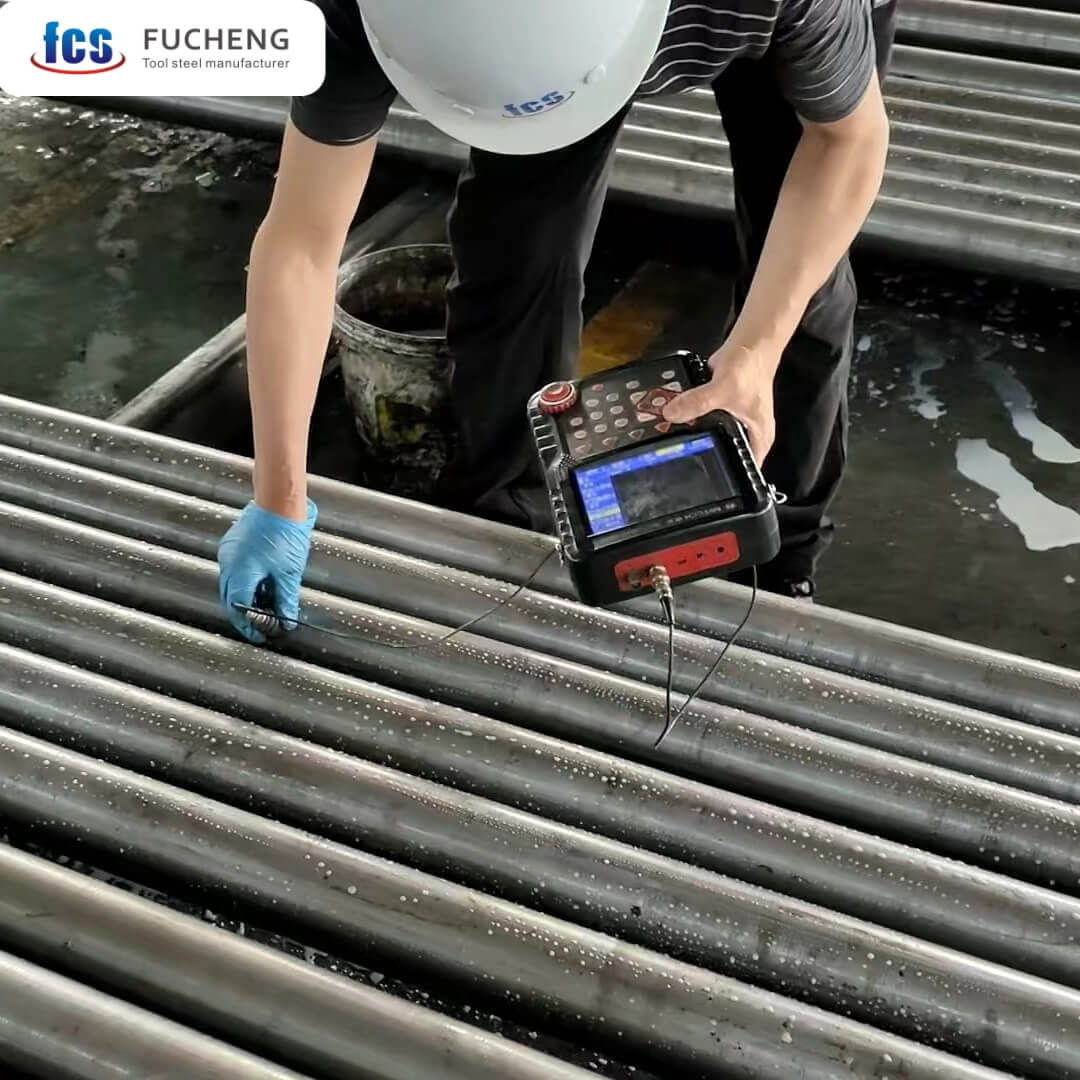
آزمایش فراصوت (UT) مواردی را که در بازرسیهای چشمی به راحتی از دست میروند، پیدا میکند: حفرههای انقباضی عمیق، آخالهای پنهان، ترکهای لایهای و نواحی جدایش.
هزینه واقعی: برخورد با یک آخال زیرسطحی عظیم در طول آخرین مرحله فرزکاری CNC شما، فوراً قالب را از بین میبرد. شما فولاد، هفتهها زمان تحویل و صدها ساعت ماشینکاری پرهزینه را از دست میدهید.
ادعای تأمینکنندهای که «آزمایششده با UT» را مطرح میکند، کاملاً بیفایده است، مگر اینکه شما خط مبنا را تعریف کنید. همیشه قبل از ارسال سفارش، یکی از این استانداردهای مرجع خاص را در قرارداد خرید خود قید کنید:
| استاندارد | بهترین استفاده برای | تمرکز اصلی |
|---|---|---|
| EN 10308 | سهام عمومی بار اروپایی | پذیرش را با دامنه پژواک تعریف میکند |
| سپتامبر 1921 | فولادهای قالب دقیق آلمانی | آستانههای حساسیت سختگیرانهتری اعمال میکند |
| ASTM A388 | بلوکهای آهنگری شده (آمریکای شمالی) | ایدهآل برای مقاطع بزرگ |
۳. عیوب سختی: عملیات حرارتی ناهموار
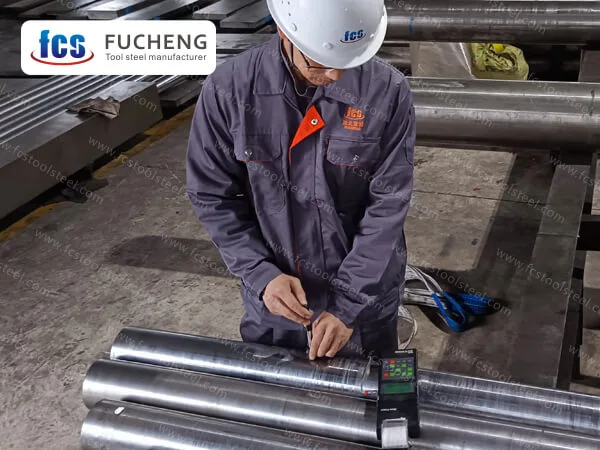
شکستهای سختی تا زمان توقف تولید پنهان میمانند. خریداران با این مسائل به دو شکل آزاردهنده مواجه میشوند.
اول، سختی بیش از حد آنیل شده است . تأمینکنندگان میخواهند در زمان صرفهجویی کنند. آنها فرآیند آنیل را با عجله انجام میدهند. بلوک خام بسیار سخت به دست مشتری میرسد. این امر هزینه فوری هنگفتی را به همراه دارد. شما از ابزارهای برش CNC گرانقیمت استفاده میکنید. لبپریدگی لبهها به یک مشکل دائمی تبدیل میشود. بهعلاوه، زمان ماشینکاری شما دو برابر میشود.
دوم، سختی ناهموار در سراسر یک بلوک است. تأسیسات عملیات حرارتی برونسپاریشده، بلوکهای با اندازههای مختلف را در یک کوره واحد بستهبندی میکنند. آنها این کار را مخفیانه انجام میدهند تا فقط هزینههای برق را کاهش دهند. ابزار حاصل ترکیبی نامناسب از نقاط نرم و لبههای شکننده خواهد داشت.
هزینه واقعی: تولید با حجم بالا، تنش سنگینی را بر این مناطق ناهمگون وارد میکند. فولاد به سرعت فرسوده میشود. تنش حرارتی باعث ترکهای اولیه میشود. این عملیات حرارتی بد، عمر قالب گرانقیمت شما را به نصف کاهش میدهد.
محدودههای پذیرش سختی قفل در قرارداد خرید شما ذکر شده است. برای روش آزمایش به ASTM E18 مراجعه کنید. مکانهای آزمایش، حداقل تعداد نمونه و واریانس مجاز را به طور دقیق شرح دهید. مشخصات مبهم منجر به پاسخگویی مبهم میشود - و هیچکس در این بحث برنده نمیشود.
۴. اشتباهات در درجهبندی: آلیاژهای فولاد ابزار نادرست
اختلاط عیارها بیشتر از آنچه فکر میکنید اتفاق میافتد. شما D2 سفارش میدهید، اما یک قطعه سرگردان H13 وارد محموله شما میشود. این اشتباه در کارگاه شما اتفاق نمیافتد - بلکه در مراحل بعدی اتفاق میافتد. در حین آهنگری نامنظم، دستههای آنیل یا عملیات ارهکاری شلوغ در تأسیسات تأمینکننده، کارگران بهطور تصادفی بلوکها را عوض میکنند یا برچسبهای مواد را گم میکنند. کسی قطعه بریده شده را روی قفسه اشتباه میاندازد و ناگهان جابجایی نامناسب آنها مشکل شما میشود.
احتمالاً هنگام تنظیم CNC خود حتی متوجه آلیاژ اشتباه نخواهید شد. کابوس واقعاً بعداً اتفاق میافتد. پس از عملیات حرارتی، فولاد یا به طور کامل سختی مورد نظر شما را ندارد یا در طول چند چرخه اول پرس، ترکهای بزرگی میخورد . در نهایت، شما فقط فلز خام را دور نمیریزید. شما تمام آن ساعتهای ماشینکاری هدر رفته و هزینههای گران عملیات حرارتی را میخورید.
۵. انحرافات شیمیایی: ناخالصیهای قراضه و آلیاژهای ضعیف
هر گرید فولاد ابزار، اثر انگشت شیمیایی خود را دارد. عناصر کلیدی - کربن، کروم، مولیبدن، وانادیوم - دلخواه نیستند. هر کدام کار خاصی انجام میدهند:
- کربن: پتانسیل سختی را هدایت میکند
- کروم: ایجاد مقاومت در برابر سایش و پایداری در برابر خوردگی
- مولیبدنوم: در دماهای بالا استحکام خود را حفظ میکند
- وانادیومساختار دانهبندی را اصلاح کرده و عمر قالب را افزایش میدهد
اگر هر کدام از آنها را از محدوده مجاز خارج کنید، فولاد متفاوتی دریافت نخواهید کرد. بلکه نسخه ضعیفتری از فولادی که سفارش دادهاید را دریافت خواهید کرد.
عناصری مانند وانادیوم و مولیبدن مقاومت فوقالعادهای در برابر سایش ایجاد میکنند، اما هزینه بالایی دارند. راستش را بخواهید، دقیقاً همینجاست که بازی شروع میشود. برای به دست آوردن سود بیشتر، برخی از کارخانهها مخفیانه قراضههای ارزان قیمت را به جای آلیاژهای دست نخورده ذوب میکنند. برخی دیگر از پایینترین حد مجاز مشخصات فنی عبور میکنند و عناصر حیاتی مانند وانادیوم را به جای ۰.۹٪ قوی، در ۰.۶٪ ضعیف باقی میگذارند.
متأسفانه، این ضایعات ارزان قیمت، گوگرد زیادی تولید میکنند که استحکام ماده را از بین میبرد. به محض اینکه پرس را روشن میکنید، لبههای قالب تقریباً بلافاصله لبپر میشوند و عمر ابزار را به نصف کاهش میدهند.
قبل از پذیرش، همیشه اعداد MTC را با استانداردهای دقیق منطقهای مطابقت دهید.
| استاندارد | تمرکز برنامه |
|---|---|
| استاندارد DIN EN (اروپایی) | پنجرههای ترکیبی تنگ؛ ایدهآل برای ابزار دقیق. |
| ASTM (آمریکای شمالی) | تلرانسهای وسیعتر؛ استاندارد برای بلوکهای آهنگری شده عظیم. |
| JIS (ژاپنی) | کنترلهای سختگیرانه؛ استاندارد در سراسر زنجیرههای تأمین آسیا. |
۶. عیوب ابعادی: تاب برداشتن و کوچک بودن قطعه
تلرانسها پیشنهاد نیستند. شمشی که با قطر ۰.۴ میلیمتر کمتر از قطر استاندارد به دستتان میرسد، نه تنها از نظر مشخصات فنی مردود است، بلکه برنامه ماشینکاری، بازده مواد و تاریخ تحویل شما را نیز با شکست مواجه میکند. هر سه را همزمان.
رایجترین شکستهای ابعادی در تهیه فولاد ابزار:
- انحراف ضخامت و عرض: معمولاً ناشی از ناهماهنگی نورد یا فرسودگی راهنماهای آسیاب است
- واریانس طولبرشهای کوتاه، موجودی قابل استفاده را کاهش میدهند؛ برشهای بلند، مشکلات جابجایی و ذخیرهسازی ایجاد میکنند.
- صافی و تعظیممیلههای تابدار باعث خطاهای فیکسچرینگ و فشار گیره ناهموار میشوند.
- مقدار آسیاب ناکافی: بدون نیاز به حذف ضایعات سطحی، جایی برای حذف عیوب سطحی باقی نمیگذارد.
هزینه واقعی: مشکل سریع شروع میشود. شما برای برش بلوک خام تلاش میکنید. فولاد خمیده از صاف قرار گرفتن در فیکسچرهای CNC شما امتناع میکند. بستن دقیق غیرممکن میشود. به علاوه، قطعات با اندازه کوچک هیچ فضایی باقی نمیگذارد. شما نمیتوانید لایه نرم و معیوب کربنزدایی شده را خرد کنید. باید سری ساخت را برگردانید و هفتهها برای قطعات جایگزین منتظر بمانید. این امر مهلت تحویل مشتری شما را خراب میکند.
مشخصات ابعادی مبهم را رد کنید. تلرانسهای مثبت را در قرارداد خود لحاظ کنید. مشخصاتی بین +2.0 میلیمتر تا +5.0 میلیمتر (-0 میلیمتر) برای ضخامت و عرض درخواست کنید. حداکثر 3 میلیمتر در هر متر خمیدگی مجاز است. نمیتوانید فولاد کوچکتر از اندازه واقعی را تعمیر کنید.
7. عیوب ریزساختاری: جدایش کاربید
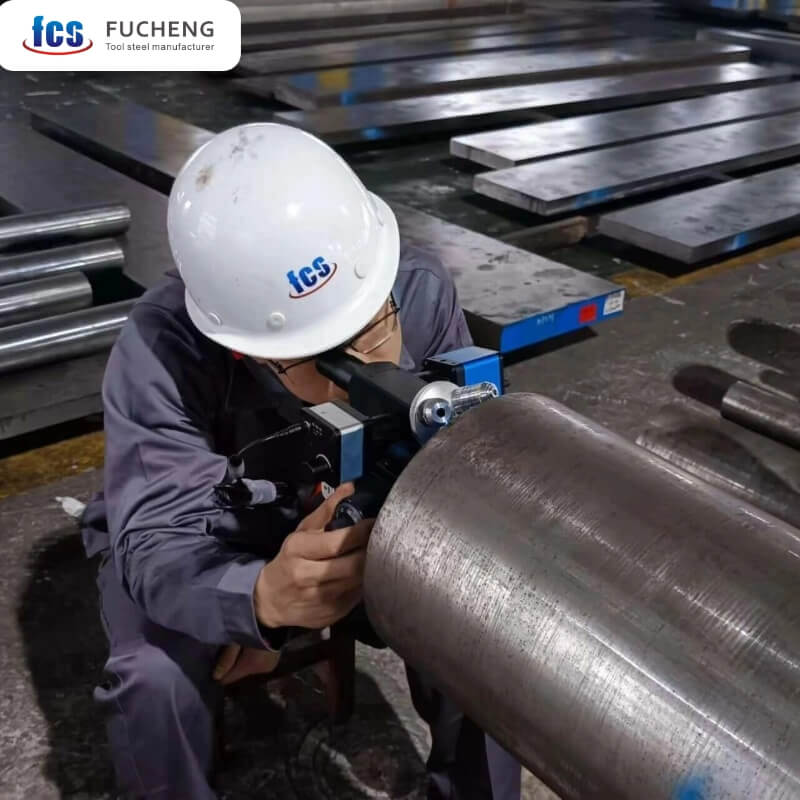
جدایش کاربید روی سطح نامرئی باقی میماند، اما بیسروصدا قالبها را از داخل به بیرون تخریب میکند. کاربیدها به جای پراکندگی یکنواخت، اغلب به صورت نوارهای متراکم و شکننده تجمع مییابند. تحت بارهای پرس سنگین، این مناطق سخت به عنوان متمرکزکنندههای تنش عظیم عمل میکنند و باعث ترک خوردگی ناگهانی، لبپریدگی شدید لبه و سایش غیرقابل پیشبینی ابزار میشوند.
از آنجا که هیچ مقدار عملیات حرارتی نمیتواند جدایش در بالادست را برطرف کند، بازرسی متالوگرافی اولیه کاملاً حیاتی است. شما باید در قراردادهای خود محدودیتهای ساختاری سختگیرانهای را اعمال کنید، و برای ریزتمیزی و محدودیتهای توزیع کاربید استاندارد صنعتی به SEP 1614 مراجعه کنید.
| متریک ارزیابی | بیان ساختار | پیامد کف فروشگاه |
| خوب (کلاس ۱-۲) | کاربیدهای ریز و پراکنده به طور یکنواخت | حداکثر چقرمگی، عمر ابزار قابل اعتماد |
| نقص (کلاس ۴+) | باندینگ شدید و شبکههای کاربیدی | ترک خوردگی زودرس، شکست فاجعه بار |
۸. معیارهای اندازه دانه و مورفولوژی کاربید
یک گواهی استاندارد اندازه دانه یا مورفولوژی کاربید را نشان نمیدهد، با این حال آنها کاملاً عملکرد فولاد ابزار شما را تعیین میکنند. یک ریزساختار خوب دارای دانههای ریز و یکنواخت با کاربیدهای کروی و به طور یکنواخت پراکنده است. از سوی دیگر، فولاد معیوب، جدایش شدید، شبکههای کاربید زاویهدار و دانههای درشت را نشان میدهد. گریدهای کار سرد آلیاژی بالا مانند D2 و فولادهای پرسرعت مانند M2 به طور مشهوری مستعد این مشکلات ساختاری در طول فرآیند تولید هستند.
این موضوع چه هزینهای برای شما در کارگاه دارد؟ فاجعهبار است. کاربیدهای زاویهدار خوشهای به عنوان متمرکزکنندههای تنش عظیم عمل میکنند. قالب گرانقیمت شما در اواسط تولید دچار لبپریدگی ناگهانی لبه، ترکهای ریز و نرخ سایش بسیار غیرقابل پیشبینی خواهد شد. از آنجایی که عملیات حرارتی نمیتواند ریزساختار ذاتاً بد را اصلاح کند، تعریف استانداردهای دقیق پذیرش متالوگرافی از قبل برای تضمین عمر قابل اعتماد ابزار و محافظت از سرمایهگذاری عظیم ماشینکاری شما کاملاً حیاتی است.
۹. خطرات زنجیره تأمین: اختلال در ردیابی و تأخیرها
خریداران با مشکلاتی فراتر از نقصهای فیزیکی مواجه هستند. شما هر روز با سردردهای عملیاتی دست و پنجه نرم میکنید. کاغذبازیهای نامناسب، برنامه شما را از مسیر اصلی خارج میکند. تحویلهای دیرهنگام، تولید را به طور کامل متوقف میکند. این مشکلات به اندازه ترک خوردن فولاد به کسب و کار شما ضربه میزنند.
- MTC های بی فایده و قابلیت ردیابی خراب: گواهی مواد بدون شماره حرارتی خاص، فقط کاغذ است. تأمینکننده شما باید شمش را از ذوب تا اسکله شما ردیابی کند. در غیر این صورت، تمام مسئولیت قطعات معیوب بر عهده شماست.
- تأخیرهای پنهان در تحویل: زمانهای استاندارد تحویل اغلب با شکست مواجه میشوند. افزایش بیش از حد تولید در مراحل بالادستی اتفاق میافتد. بازرسیهای ناموفق باعث ایجاد هرج و مرج میشوند. به علاوه، موجودی محدود انبار برای اندازههای سفارشی، تمام توان ماشینکاری شما را از بین میبرد.
- شکنندگی زنجیره تأمین: از واسطههایی که موجودی احتیاطی ندارند، دوری کنید. از طفره رفتن تأمینکنندگان از بندهای جریمه دیرکردِ واضح، صرف نظر کنید. این رویههای ضعیف، عملیات شما را در معرض اختلالات ناگهانی قرار میدهد.
با بررسی چند جزئیات قبل از سفارش، این خطرات را از بین ببرید. عملکرد تحویل قبلی تأمینکننده را تأیید کنید . ظرفیت آزمایش داخلی آنها را بررسی کنید . همچنین، سوابق ردیابی مواد بدون نقص آنها را تأیید کنید.
۱۰. رعایت استانداردهای کربن در تهیه فولاد ابزار
انطباق با استانداردهای کربن دیگر فقط یک شعار تبلیغاتی نیست. این یک دروازه تدارکات سختگیرانه است. امروزه، تولیدکنندگان اصلی تجهیزات اصلی (OEM) به مدارک رسمی مانند اعلامیههای محصول زیستمحیطی (EPD) یا گواهینامههای شخص ثالث ISO 14064 که مستقیماً به گرمکنهای فولادی شما مرتبط هستند، نیاز دارند. اگر تأمینکننده شما نتواند این اسناد را ارائه دهد، با عواقب جدی روبرو خواهید شد. بدون مواد کم کربن تأیید شده، ابزارهای نهایی شما با اهداف سختگیرانه انتشار Scope 3 یا مقررات CBAM اتحادیه اروپا مطابقت نخواهند داشت.
این در عمل چه هزینهای برای شما دارد؟ شما در معرض خطر از دست دادن قراردادهای پرسود با مشتریان درجه یک خودرو و هوافضا هستید. کسب و کار شما میتواند جریمههای سنگین کربن را متحمل شود، یا بدتر از آن، ممکن است محصولات شما به طور کامل از بازارهای اروپایی مسدود شوند. تأمین منابع از کارخانهای که انطباق با محیط زیست را نادیده میگیرد، مستقیماً سود خالص شما را تهدید میکند. همین حالا قبل از اینکه حسابرسی ناگهانی مشتری شما را غافلگیر کند، به این موضوع رسیدگی کنید.
پروتکل پیشگیری از نقص FCS
در FCS، پیشگیری از نقص مستقیماً در فرآیند تولید کاملاً یکپارچه ما گنجانده شده است. ما به بررسیهای موردی تصادفی توسط اشخاص ثالث متکی نیستیم. با کنترل همه چیز از ذوب تا آسیاب نهایی، یکپارچگی مواد را از طریق یک پروتکل دقیق و بیچون و چرا تضمین میکنیم:
- تولید تمامفرآیندی: تولید ۱۰۰٪ خودکار شامل فولادسازی، آهنگری، آنیل، تراشکاری و فرزکاری.
- کنترل سطحی و بصری: ۱۰۰٪ تهویه سطح و بازرسیهای دقیق بصری در هر میله.
- آزمایش UT صد در صد: هر قطعه تحت آزمایشهای دقیق اولتراسونیک، مطابق با استانداردهایی مانند SEP 1921 (کلاس C/c، D/d یا E/e) قرار میگیرد.
- تست سختی ۱۰۰٪: بررسیهای موردی اجباری برینل (HB) روی تک تک محصولات.
- تأیید ۱۰۰٪ PMI: طیفسنجهای دستی XRF برای بررسی هر شمش استفاده میشوند و اطمینان حاصل میشود که ترکیب شیمیایی قبل از عرضه کاملاً با استانداردهای DIN، ASTM و JIS مطابقت دارد.
- دقت ابعادی: بازرسی کامل ۱۰۰٪ با استفاده از ابزارهای اندازهگیری دقیق برای تضمین پایبندی کامل به قرارداد.
- راهکارهای متالوگرافی: آنالیز ریزساختاری ۱۰۰٪ برای فولادهای گرید EFS، تأیید یکپارچگی هسته.
- قابلیت ردیابی بدون شکاف: ردیابی دقیق دیجیتال شمارههای حرارت و دسته - از قراضه خام تا محصول بستهبندیشده - که MTC 100% قابل اعتماد و قابل حسابرسی توسط شخص ثالث را ارائه میدهد.
- تعهد فولاد سبز: ایجاد سیستمهای پایش انتشار کربن به صورت پیشگیرانه، و حرکت به سمت انطباق با استانداردهای ردپای کربن مورد تایید TÜV.
نتیجهگیری: محافظت از تولید شما
نقصهای فولاد ابزار باعث سردردهای بزرگی میشوند. داک دریافت شما نباید برای رسیدگی به آنها به آزمایشگاه متالورژی نیاز داشته باشد. این راهنما دانش دقیقی را که نیاز دارید در اختیار شما قرار میدهد. میتوانید فوراً نشانههای خطر را تشخیص دهید. به علاوه، میتوانید از تأمینکنندگان بالقوه سوالات سختی در مورد آزمایشهایشان بپرسید.
شما مجبور نیستید تنها با مسائل مربوط به مواد روبرو شوید. چالشهای ابزار در هر کارگاهی اتفاق میافتد. انتخاب مواد برای هر پروژهای دشوار است. ما پاسخهای مناسب را داریم. برای پشتیبانی فنی و خدمات حرفهای، همین امروز با مهندسان متالورژی ما تماس بگیرید. ما از تجربه خود برای حل دقیق مشکلات تولید شما استفاده میکنیم.