
صنعت برش پرسرعت آمریکا به عنوان یکی از پیشرفتهترین صنایع در جهان شناخته میشود که با ماشینکاری دقیق، تولید هوافضا و کاربردهای قالبسازی هدایت میشود. در میان موادی که عملکرد ابزار را تعریف میکنند،
فولاد l و M2 دو نمونه از رایجترین گریدها برای مقایسه هستند.
اگرچه هر دو جایگاه خود را در ساخت ابزار به دست آوردهاند، ریزساختارها، پروفیلهای سختی و ویژگیهای مقاومت حرارتی آنها منجر به مزایا و معایب متمایزی در شرایط برش مختلف میشود.
این مقاله به بررسی مقایسه فنی و مبتنی بر داده بین فولاد ابزار D2 و فولاد ابزار M2 در چارچوب کاربردهای برش پرسرعت ایالات متحده میپردازد - تجزیه و تحلیل عملکرد، مقرون به صرفه بودن و مناسب بودن برای محیطهای ماشینکاری خاص.
۱. درک اصول اولیه مواد
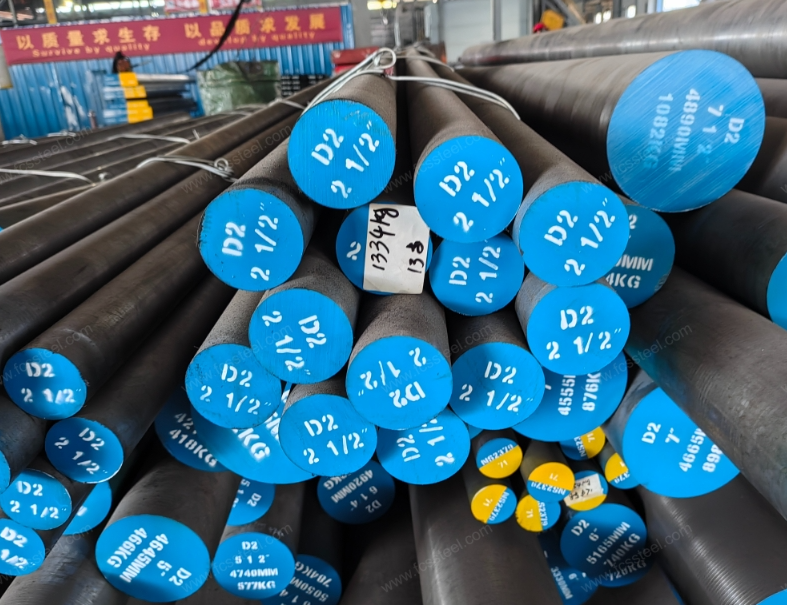
۱.۱ فولاد ابزار D2 - گرید مقاوم در برابر سایش و کار سرد
فولاد D2 یک فولاد ابزار سختشونده در هوا، پرکربن و پرکروم است که در درجه اول برای کاربردهای کار سرد طراحی شده است. این فولاد به طور گسترده تحت استاندارد AISI شناخته شده است و پس از عملیات حرارتی، مقاومت سایشی و پایداری ابعادی استثنایی ارائه میدهد.
ترکیب معمول (درصد وزنی) :
| عنصر | C | Cr | Mo | V | Mn | Si |
|---|---|---|---|---|---|---|
| D2 | 1.40-1.60 | 11.00-13.0 | 0.70-1.20 | 1.00 | 0.50-1.10 | 0.10-0.60 |
خواص کلیدی:
- سختی (پس از عملیات حرارتی): 58-62 HRC
- مقاومت در برابر سایش: بسیار بالا (به دلیل تراکم کاربید)
- سختی: در حد متوسط
- مقاومت در برابر حرارت: محدود (زیر ۵۰۰ درجه سانتیگراد)
D2 در پانچها، قالبها، قیچیها و تیغههای برش ، که در آنها سایش به جای گرما عامل غالب است، مورد توجه قرار میگیرد.
۱.۲ فولاد ابزار M2 - اسب بارکش فولادهای پرسرعت
از سوی دیگر، M2 یک فولاد تندبر (HSS) مبتنی بر مولیبدن است که برای حفظ عملکرد برش در دماهای بالا طراحی شده است.
ترکیب معمول (درصد وزنی) :
| عنصر | C | Cr | Mo | W | V | Co |
|---|---|---|---|---|---|---|
| M2 | 0.78-0.88 | 3.80-4.50 | 4.50-5.50 | 5.50-6.75 | 1.75-2.20 | - |
خواص کلیدی:
- سختی (پس از تمپر کردن): 60-66 HRC
- سختی گرم: عالی (تا 600 درجه سانتیگراد)
- سختی: خوب
- مقاومت در برابر سایش: زیاد
M2 ستون فقرات متهها، فرزهای انگشتی، برقوها و قلاویزها در ابزارهای برش پرسرعت آمریکایی است که سختی و سختی قرمز را با قابلیت سنگزنی خوب متعادل میکند.
۲. تفاوتهای متالورژیکی و تأثیر آنها
2.1 ساختار کاربید
- فولاد D2: حاوی کاربیدهای کروم بزرگ و یکنواخت (Cr₇C₃) است که مقاومت به سایش را افزایش میدهد اما چقرمگی را کاهش میدهد.
- فولاد M2: دارای کاربیدهای ریزتر، از جمله کاربیدهای وانادیوم و تنگستن، که هم مقاومت در برابر سایش و هم چقرمگی برتر را فراهم میکند.
2.2 حساسیت به عملیات حرارتی
D2 به سختی در خلاء و عملیات برودتی به خوبی پاسخ میدهد، در حالی که M2 برای حفظ قابلیت سرعت بالای خود، نیاز به کنترل دقیق در طول آستنیته کردن دارد.
| نوع ملک مورد نظر | D2 | M2 |
|---|---|---|
| دمای سخت شدن | 1020-1040 ° C | 1210-1230 ° C |
| خستگی | 500-550 ° C | 540-570 ° C |
| ثبات ابعادی | نرخ | خوب |
| سختی قرمز | در حد متوسط | بسیار بالا |
این تفاوتها M2 را برای برش مداوم تحت حرارت مناسبتر میکند ، در حالی که D2 در عملیات برش متناوب یا سرد برتری دارد.
۳. مقایسه عملکرد تحت شرایط برش
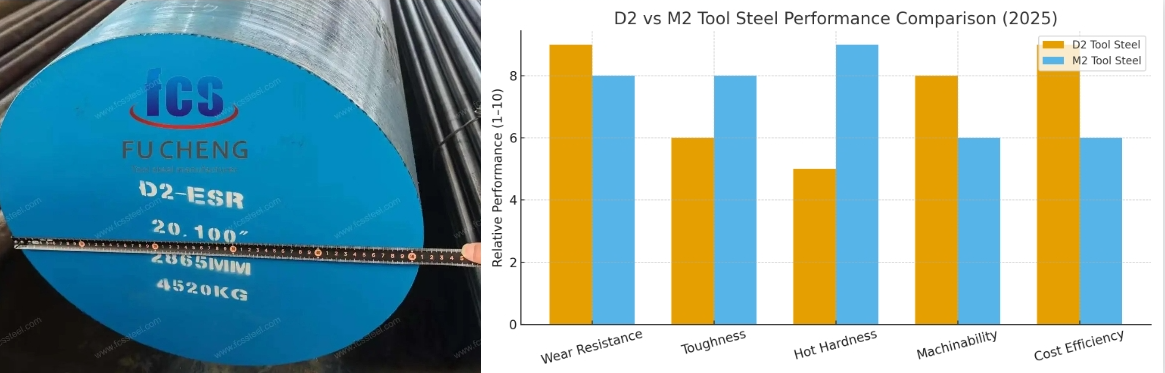
3.1. سرعت و کارایی برش
طبق معیارهای صنعتی (مثلاً مجموعه دادههای ASM International و استانداردهای ابزار برش آمریکایی):
- فولاد ابزار D2 در سرعتهای برش زیر، عملکرد بهینه دارد 30-40 متر در دقیقه، که فراتر از آن نرم شدن سریع رخ میدهد.
- فولاد پرسرعت M2با این حال، میتواند دوام بیاورد تا 60-80 متر در دقیقه، حفظ لبه حتی پس از عملیات طولانی مدت.
این توضیح میدهد که چرا M2 در فرزکاری و سوراخکاری با سرعت بالا غالب است ، در حالی که D2 همچنان در قالبهای پرسکاری و شکلدهی سرد ترجیح داده میشود.
۳.۲ دادههای سایش و عمر ابزار
| شرایط برش | عمر ابزار D2 | عمر ابزار M2 | یادداشت |
|---|---|---|---|
| برش خشک، سرعت پایین | ۱۰۰٪ پایه | ٪۱۰۰ | D2 در برابر سایش سایشی مقاومت بهتری دارد |
| برش مرطوب، سرعت متوسط | ٪۱۰۰ | ٪۱۰۰ | M2 سختی را در زیر حرارت حفظ میکند |
| حفاری با سرعت بالا | ٪۱۰۰ | ٪۱۰۰ | سیمهای M2 |
| مشت زدن سرد | ٪۱۰۰ | ٪۱۰۰ | لیدهای D2 |
مزیت عمر متوسط ابزار :
- D2 = +25% در شرایط سرمای شدید
- M2 = +40% در شرایط برش حرارتی
۳.۳ مقاومت حرارتی و حفظ سختی
دادههای آزمایشی از تحقیقات تولیدی ایالات متحده نشان میدهد:
- D2 در دمای ۵۰۰ درجه سانتیگراد ۱۵ تا ۲۰ درصد سختی خود را از دست میدهد.
- M2 به دلیل ماتریس تنگستن-مولیبدن خود، حتی در دمای 600 درجه سانتیگراد، سختی بیش از 90٪ را حفظ میکند.
این ویژگی - که به عنوان سختی قرمز شناخته میشود - تسلط M2 را در ابزارهای برش تراش و فرزهای انگشتی مورد استفاده برای تولید مداوم در بخشهای هوافضا و خودرو تعریف میکند.
۴. ملاحظات هزینه و قابلیت ماشینکاری
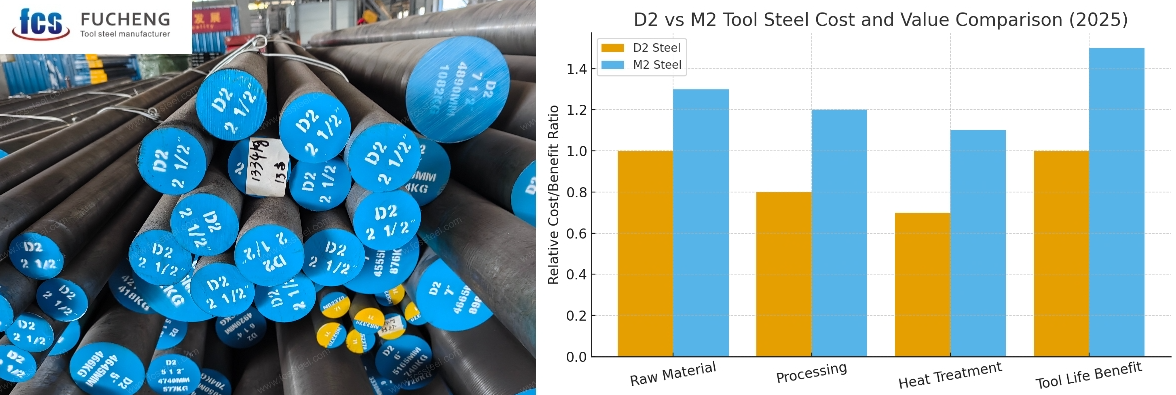
| عامل | D2 | M2 |
|---|---|---|
| هزینه مواد اولیه (دلار آمریکا/تن، تخمین سال ۲۰۲۵) | 2,400-2,600 | 3,200-3,500 |
| شاخص قابلیت ماشینکاری (بر اساس AISI 1212=100) | 45-50 | 35-40 |
| هزینه سنگ زنی | در حد متوسط | زیاد |
| هزینه عملیات حرارتی | کم | زیاد |
اگرچه M2 عملکرد برتر را ارائه میدهد، اما محتوای آلیاژ بالاتر آن (به ویژه تنگستن و مولیبدن) و پردازش پیچیدهتر، تولید و ماشینکاری آن را به طور قابل توجهی گرانتر میکند.
بنابراین، برای قالبگیری سرد، قالبهای شکلدهی و عملیات کمحرارت ، D2 همچنان انتخاب مقرونبهصرفه است.
۵. دیدگاههای زیستمحیطی و پایداری
هر دو فولاد قابل بازیافت هستند، اما میزان کربن آنها به دلیل شدت آلیاژ و انرژی پردازش متفاوت است:
- فولاد D2: دمای ذوب و شدت آلیاژ پایینتر؛ برای تولید در مقیاس کوچک، از نظر زیستمحیطی کارآمدتر است.
- فولاد M2: نقطه ذوب بالاتر و چرخههای عملیات حرارتی طولانیتر، که منجر به مصرف انرژی بیشتر میشود.
تأمینکنندگان آیندهنگر، از جمله FCS Tool Steel (Fucheng Tool Steel) از هوبئی چین، ذوب تحت خلاء بهینه و کنترل آلیاژ تمیزتر را ترویج کردهاند و در مقایسه با مسیرهای سنتی ، مصرف کل انرژی به ازای هر تن فولاد ابزار را در سال 2025 تا 15 تا 20 درصد کاهش دادهاند.
۶. کاربردهای صنعتی در ایالات متحده
فولاد ابزار D2 - بهترین برای:
- قالبهای پانچ و خالی کردن
- ابزارهای شکلدهی سرد
- چاقو و قیچی صنعتی
- قالبهای نورد رزوه
فولاد ابزار M2 - بهترین برای:
- متهها، فرزهای انگشتی، قلاویزها
- برش دهندهها و برقوهای دنده
- درج برش تراش
- ابزارهای شکلدهی برای آلیاژهای مقاوم در برابر حرارت
این الگوهای کاربردی در بخشهای مختلف ایالات متحده مانند ماشینکاری هوافضا ، ابزارسازی خودرو و مهندسی دقیق پایدار باقی میمانند.
۷. توصیههای استراتژیک برای تولیدکنندگان و خریداران ابزار
بر اساس مشاهدات فعلی بازار و محیط زنجیره تأمین ۲۰۲۵:
- فولاد را با دمای برش مطابقت دهید — برای عملیات زیر ۵۰۰ درجه سانتیگراد، D2 و برای برش مداوم بالاتر از آن، M2 را انتخاب کنید.
- ارزیابی کل هزینه مالکیت (TCO) — عمر طولانیتر M2 ممکن است قیمت اولیه بالاتر آن را در تولید پرسرعت جبران کند.
- پویایی قیمت جهانی را در نظر بگیرید — قیمتهای M2 به هزینههای تنگستن و مولیبدن حساس هستند؛ D2 پایدارتر باقی میماند.
- از تأمینکنندگان قابل اعتماد بهره ببرید — تامین منابع از تولیدکنندگان معتبر مانند فولاد ابزار FCS کیفیت متالورژیکی ثابت و قابلیت ردیابی را تضمین میکند.
۸. چشمانداز آینده: D2 و M2 در تولید ترکیبی
فناوریهای نوظهور در متالورژی پودر (PM) و تولید افزایشی (AM) در حال محو کردن مرز بین D2 و M2 هستند. به عنوان مثال، M2 فرآوری شده با پودر، پراکندگی کاربید اصلاح شده و قابلیت ماشینکاری بهبود یافته را ارائه میدهد، در حالی که انواع D2 ذوب شده در خلاء به مقاومت در برابر سایش در سطح HSS نزدیک میشوند.
در بازار آمریکا، کاربردهای ترکیبی ابزار که پایههای D2 را با سطوح پوشش داده شده با M2 (از طریق لایههای PVD/TiN) ترکیب میکنند ، در حال افزایش محبوبیت هستند - که هم به کنترل هزینه و هم به افزایش طول عمر کمک میکنند.
افکار انعقاد
بحث D2 در مقابل M2 در مورد برتری نیست؛ بلکه در مورد بهینهسازی برنامه است.
-
D2 (1.2379) را انتخاب کنید: اگر اولویت شما حداکثر مقاومت در برابر سایش و پایداری ابعادی در قالبگیری یا برش سرد است، این فولاد منبع قدرتمند و مقرونبهصرفه برای تیراژ بالا و دمای پایین است.
-
M2 (1.2343) را انتخاب کنید: اگر ابزارهای شما با اصطکاک و گرمای شدید مواجه هستند. سختی و چقرمگی بالای آن، آن را به تنها انتخاب برای ابزارهای برش پرسرعت مانند مته و متههای مته تبدیل میکند.
در سال ۲۰۲۵، ماشینکاری دقیق جایی برای حدس و گمان در مورد جنس مواد باقی نمیگذارد. انتخاب گرید مناسب تنها نیمی از راه است - نیمه دیگر، متالورژی اثبات شده و قابلیت اطمینان عملیات حرارتی است.