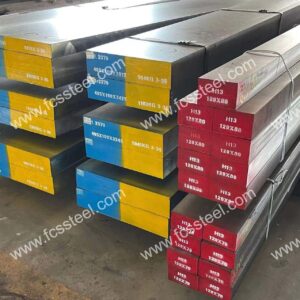
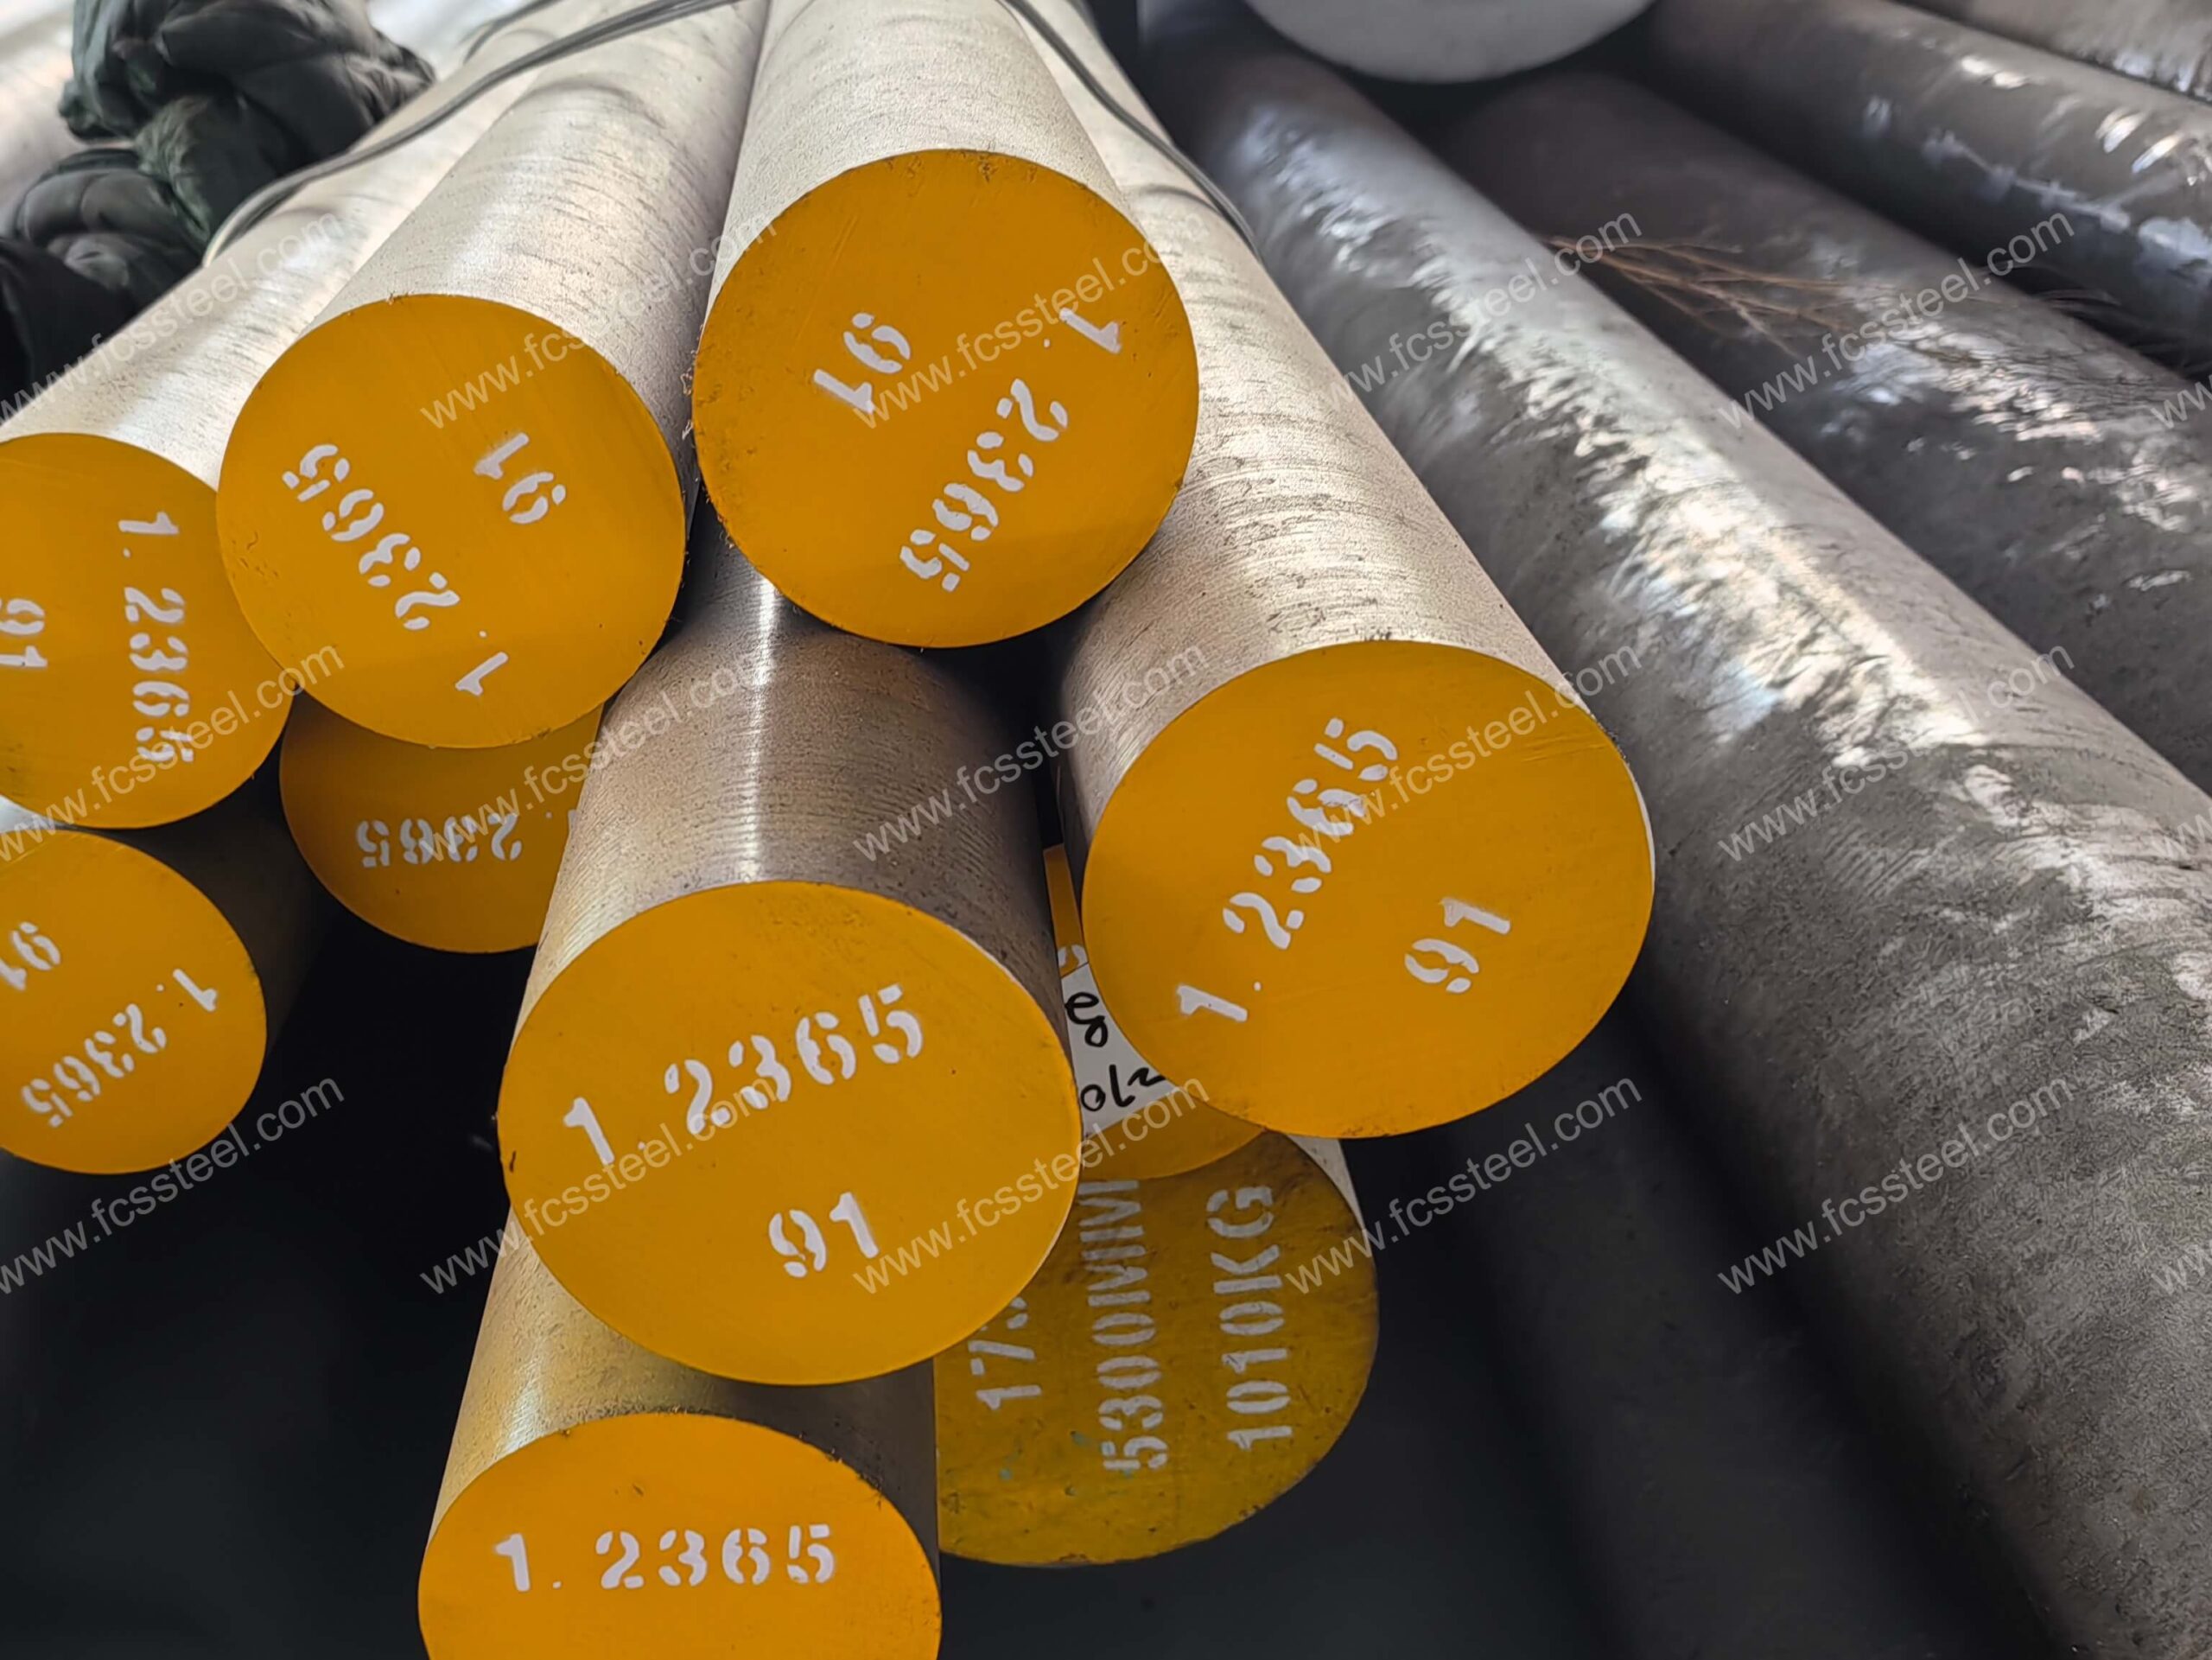
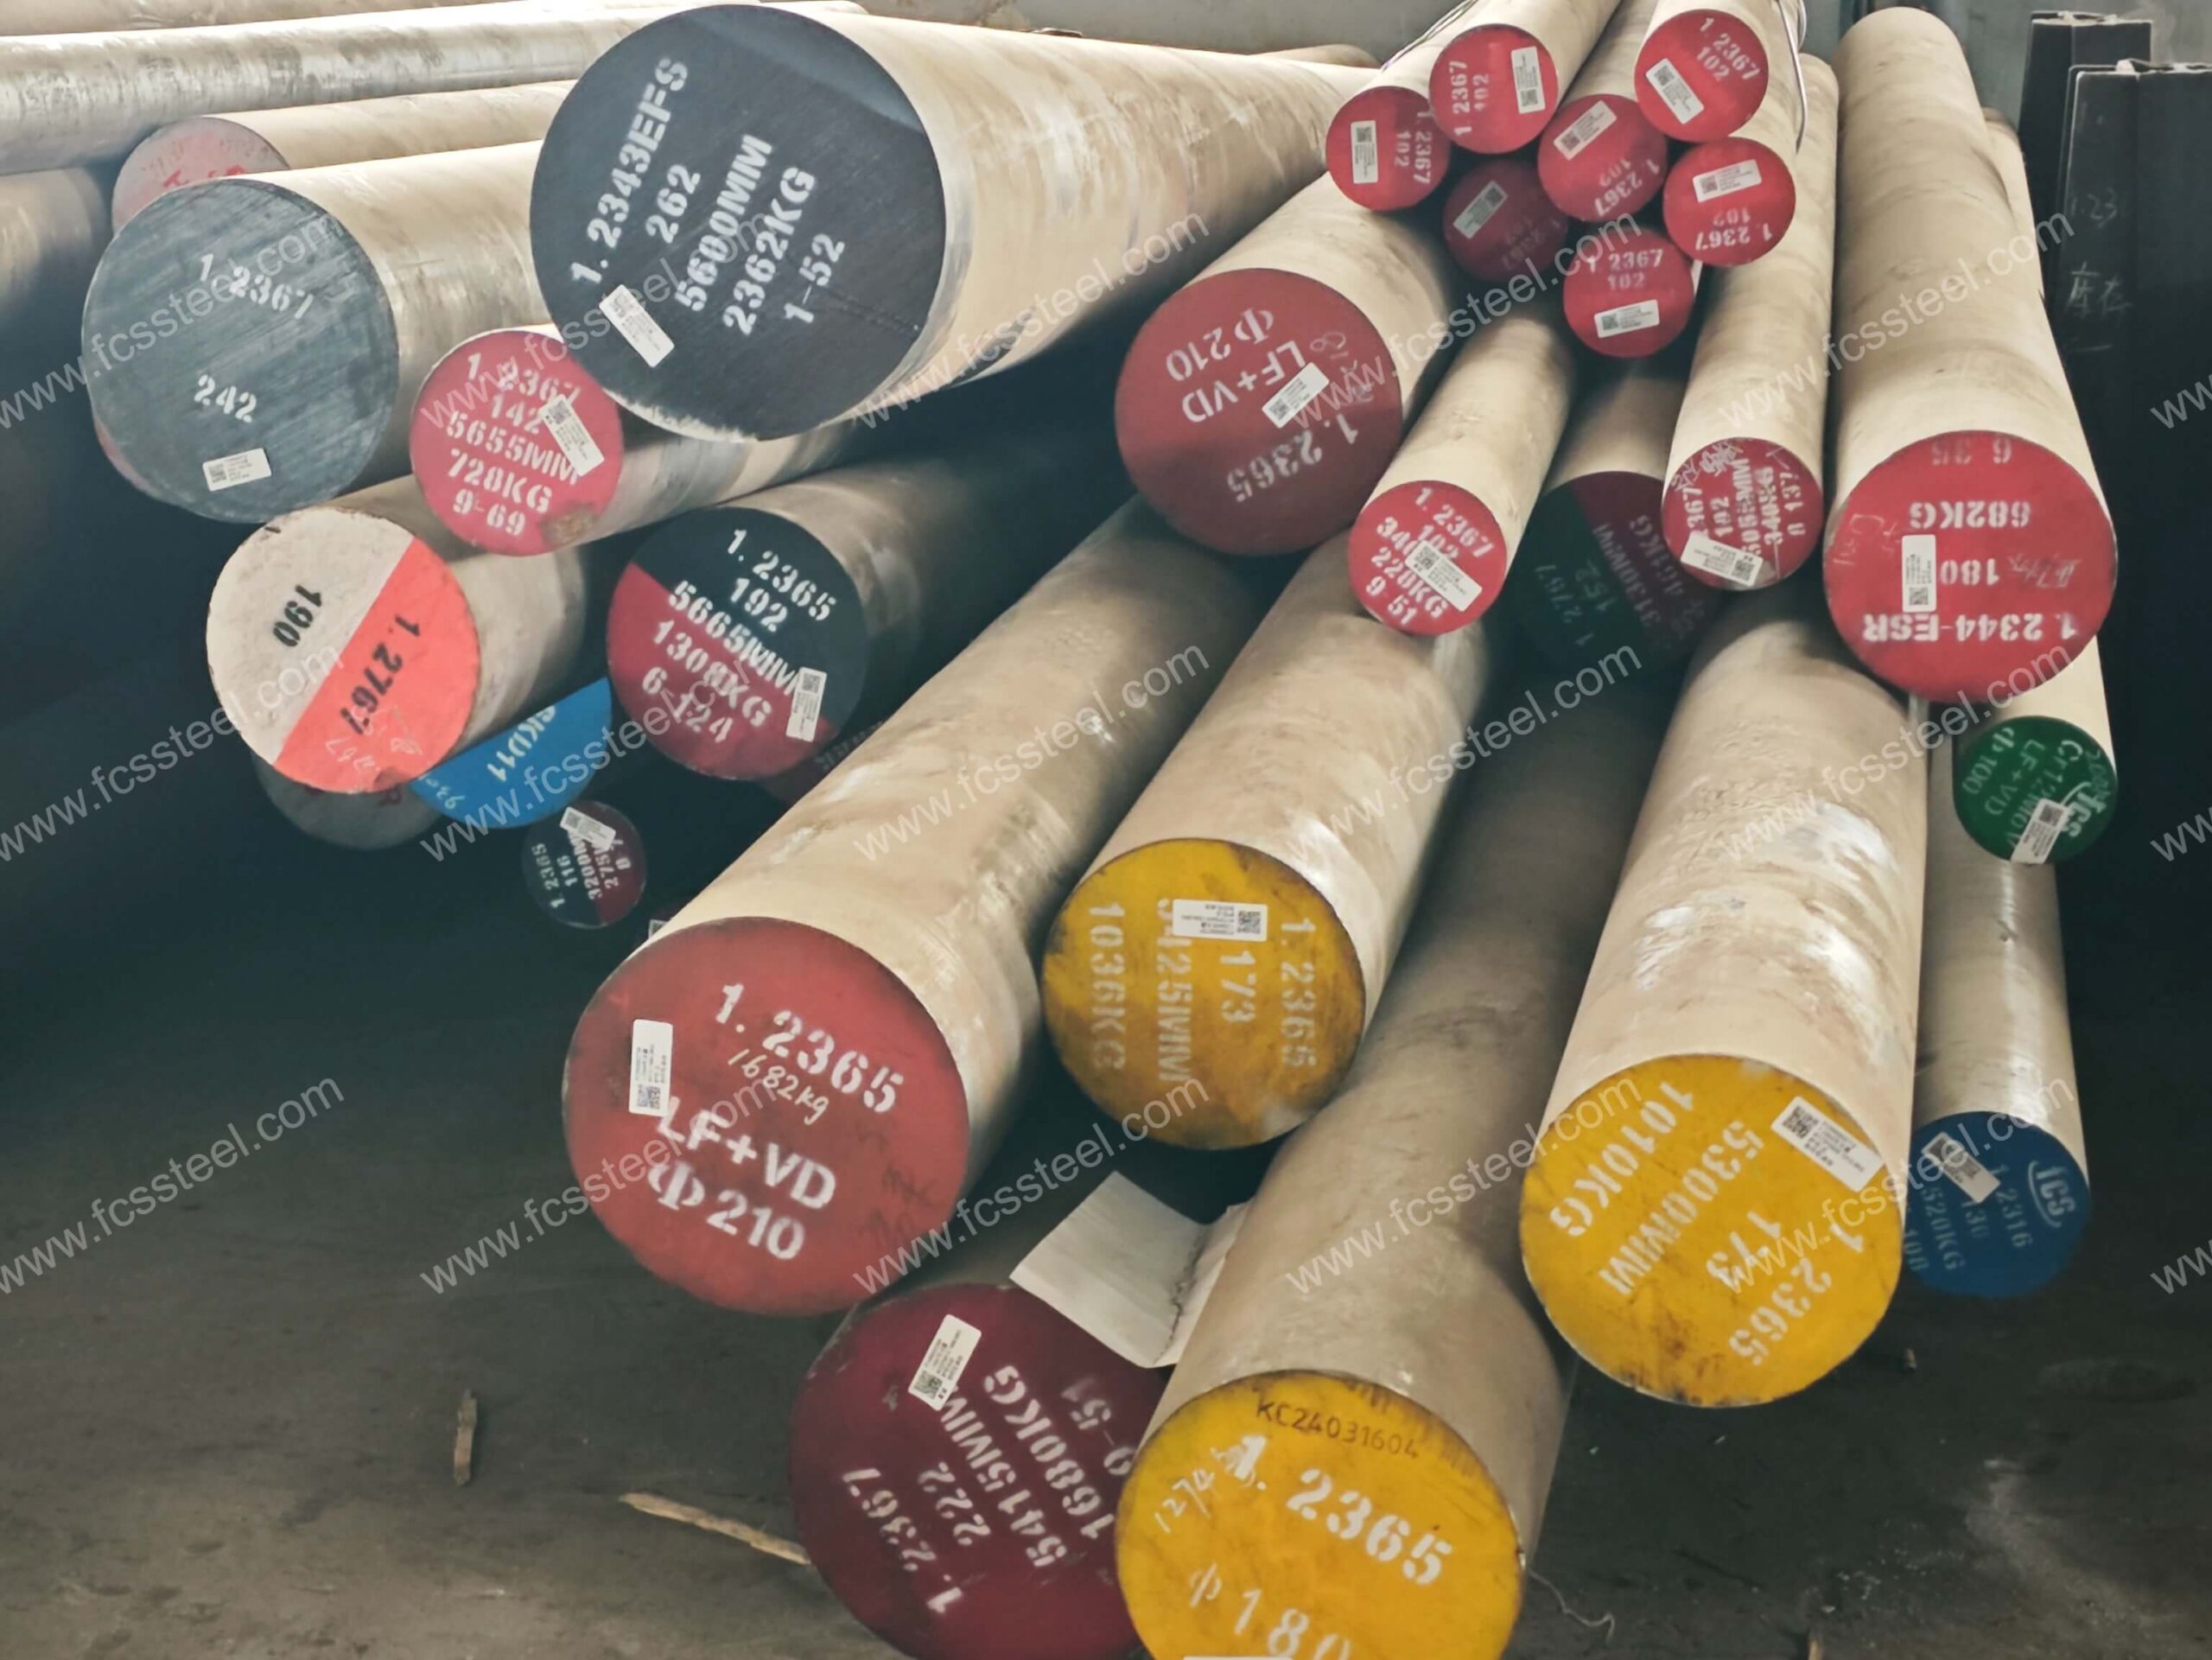
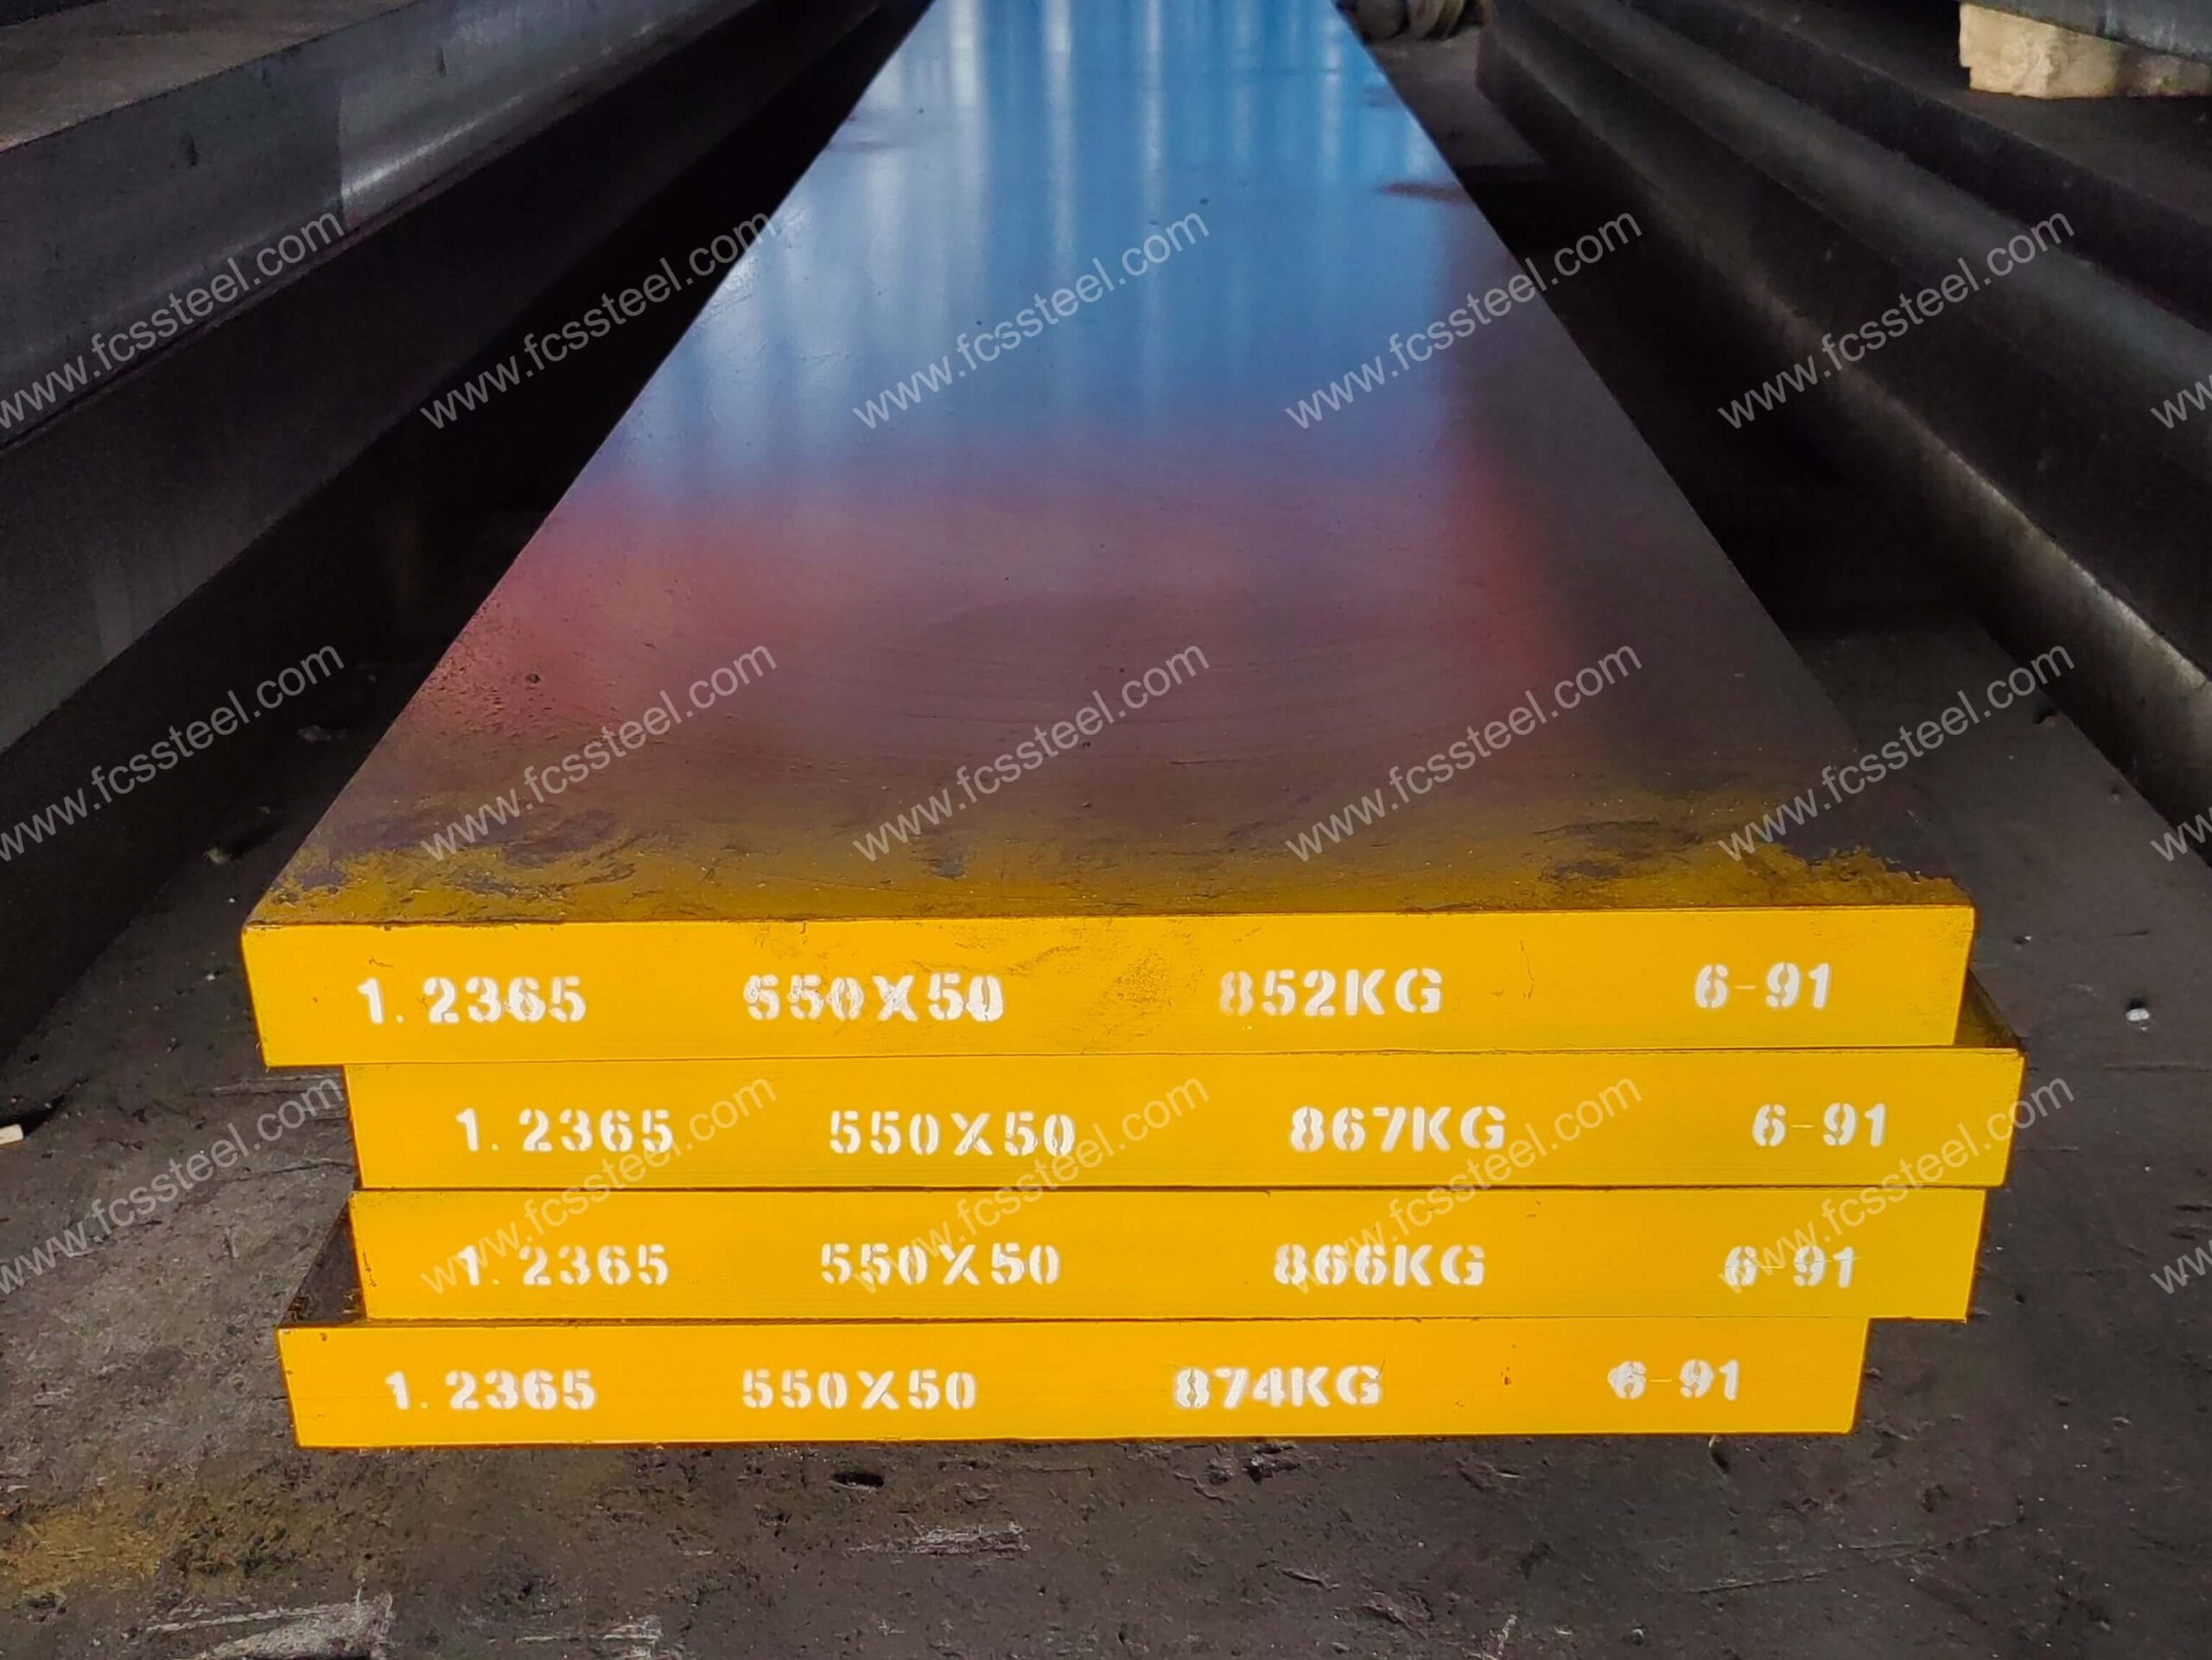
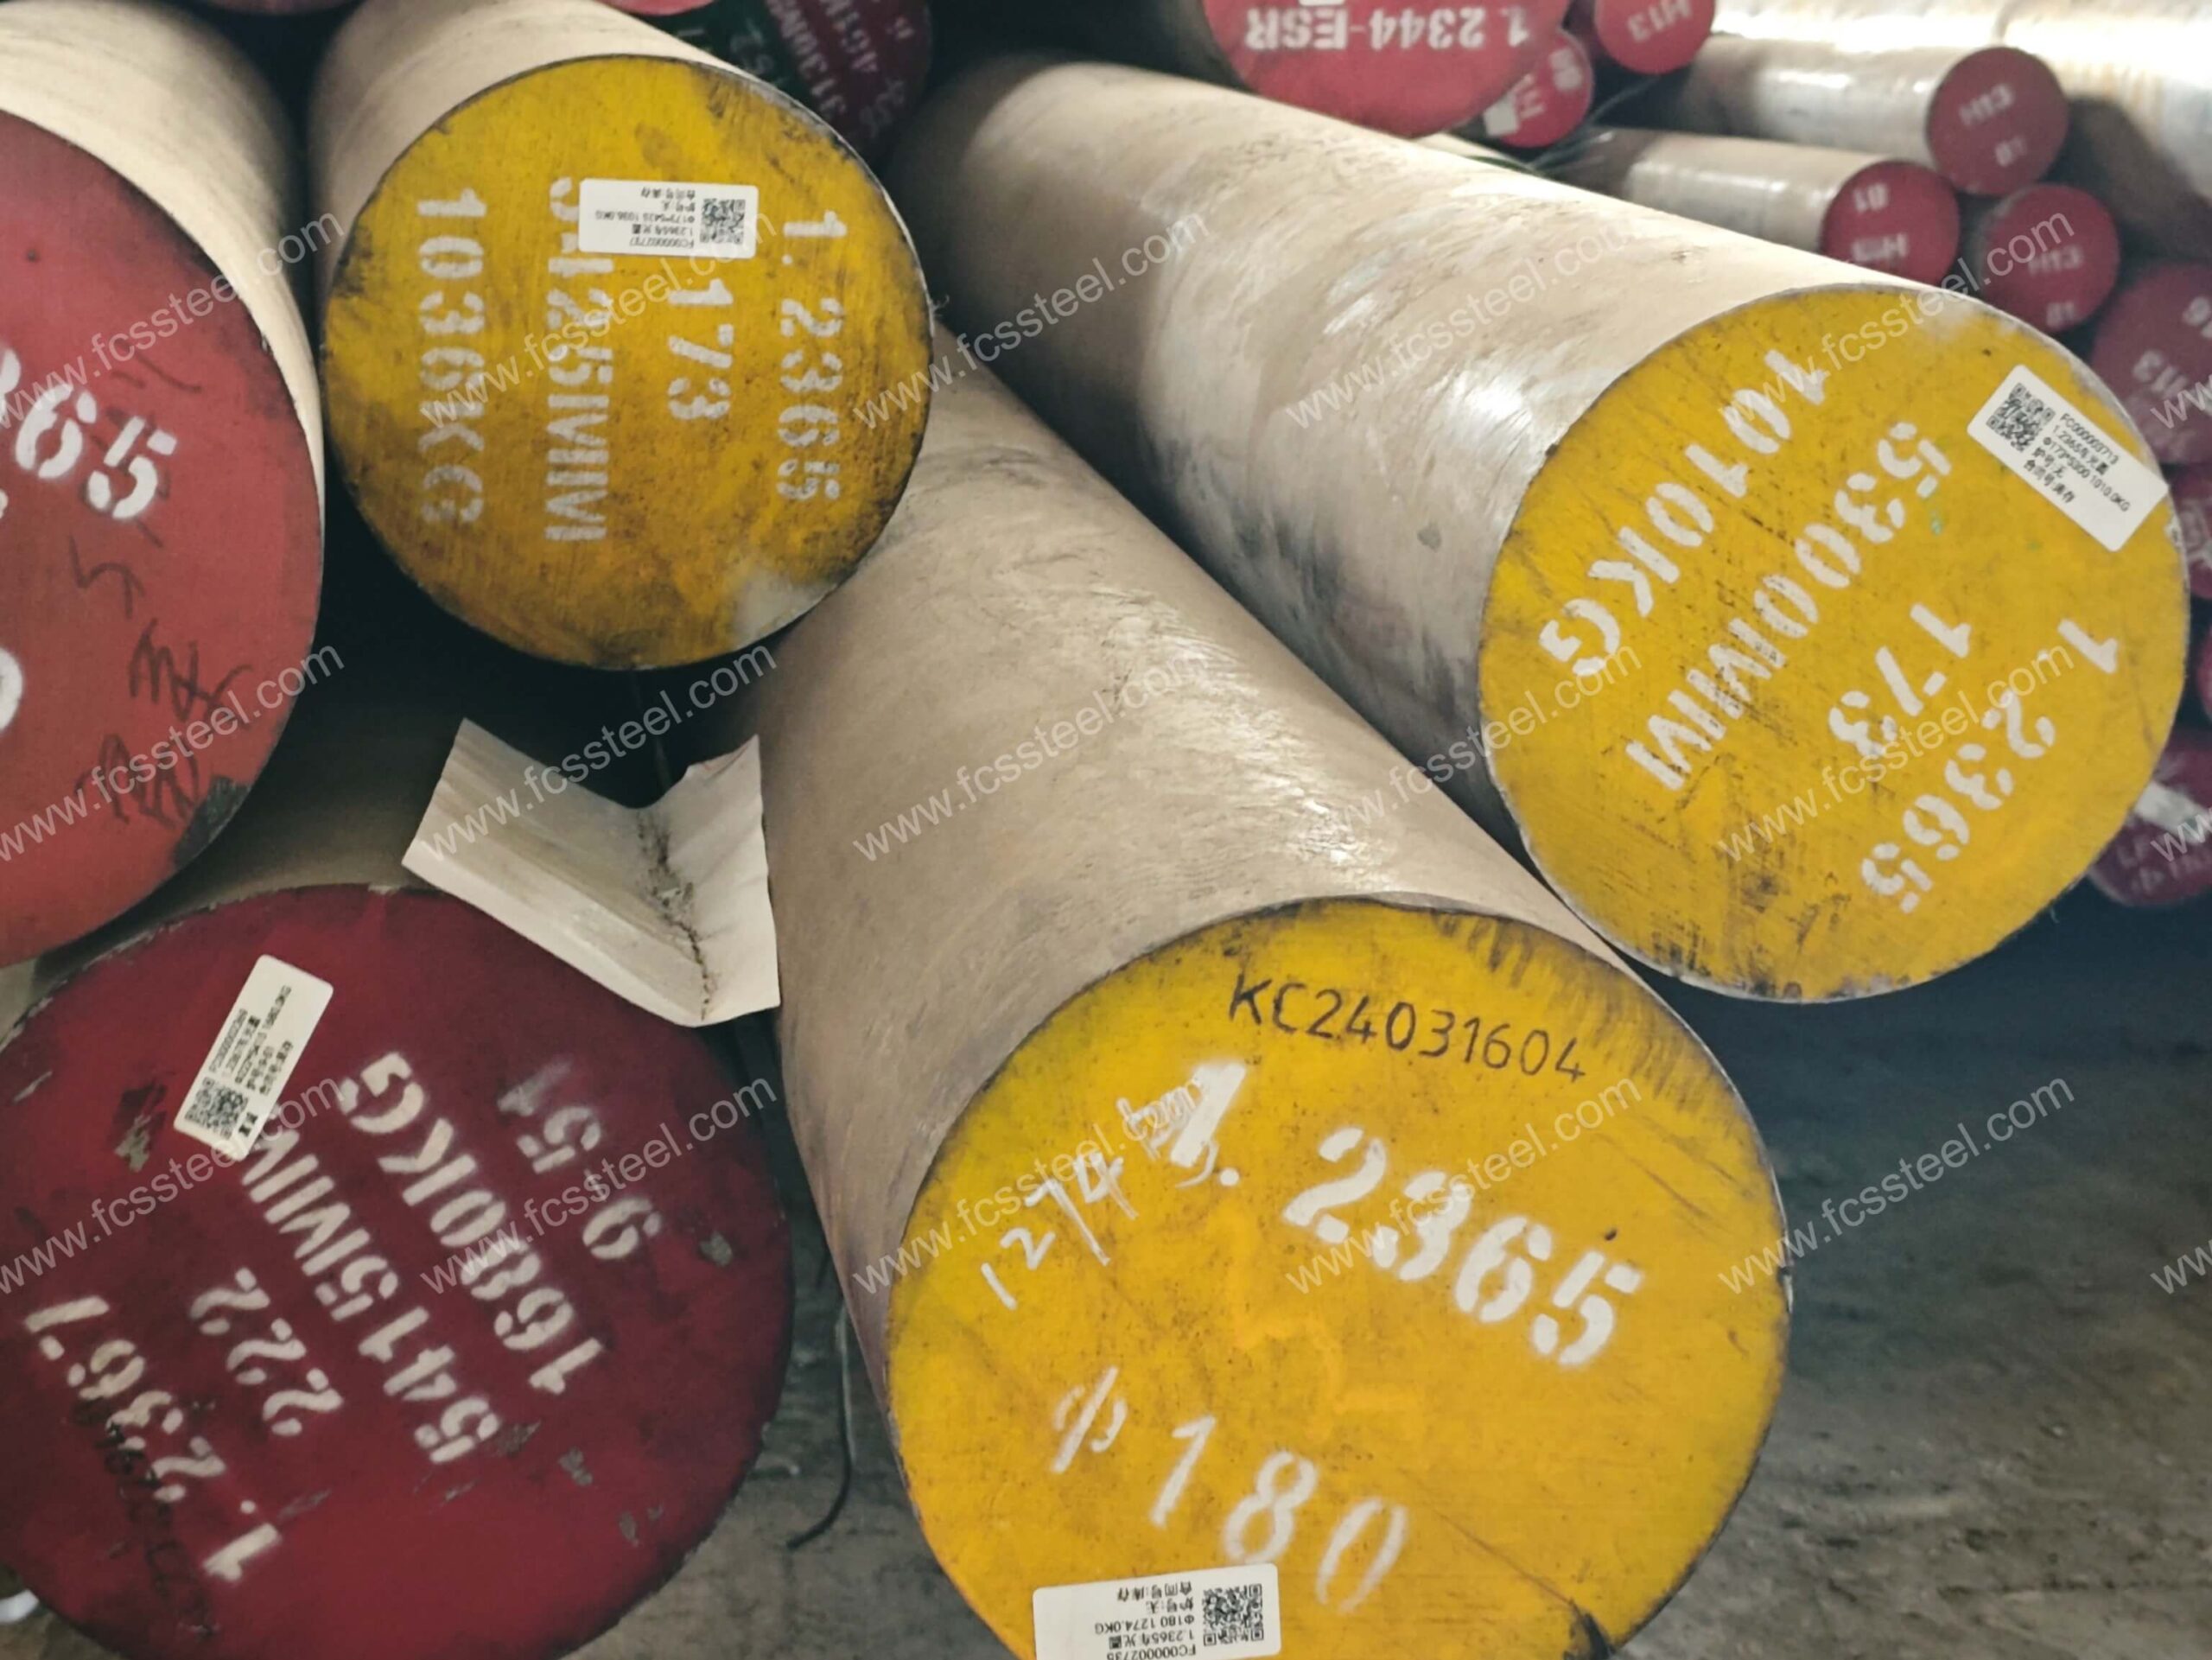
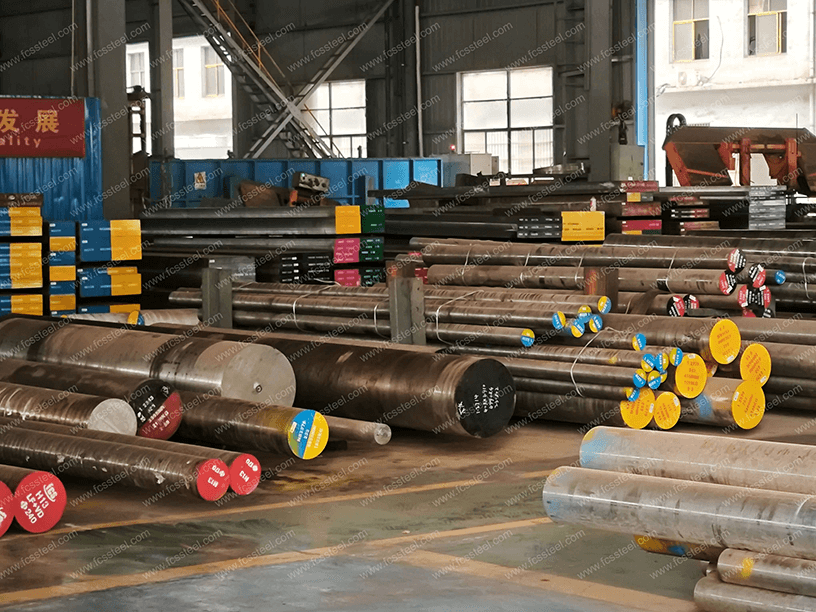
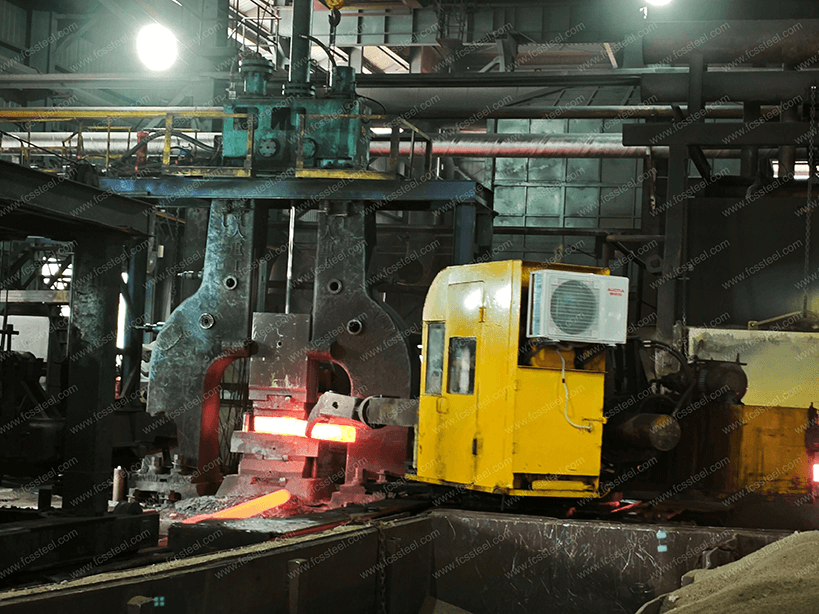
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3
En entornos de trabajo de alta temperatura, los aceros para moldes comunes enfrentan severos desafíos de agrietamiento por fatiga térmica, ablandamiento prematuro y resistencia al desgaste insuficiente, lo que resulta en una menor productividad y un alto costo de reemplazo frecuente del molde.
Como proveedor profesional de acero para moldes, el acero para moldes para trabajo en caliente H10/1.2365/X32CrMoV3-3 de FCS TOOL STEEL ofrece una excelente dureza y resistencia a la fatiga en caliente gracias a su composición química optimizada y a procesos especiales de tratamiento térmico. La innovación de este acero premium aleado con cromo-molibdeno-vanadio reside en su equilibrada proporción de elementos, que garantiza una excelente dureza y resistencia al desgaste a temperaturas de funcionamiento de hasta 650 °C.
Los clientes que utilizan el acero para herramientas H10 de FCS Factory han experimentado mejoras significativas en la vida útil del molde, de entre un 30 % y un 50 %, lo que reduce el tiempo de inactividad y los costes de sustitución. En entornos de fundición a presión con operaciones continuas a alta temperatura, el material presenta una excelente resistencia al choque térmico y a la adhesión, lo que aporta importantes beneficios económicos y mejoras de rendimiento a su proceso de producción.
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3 Introducción del producto
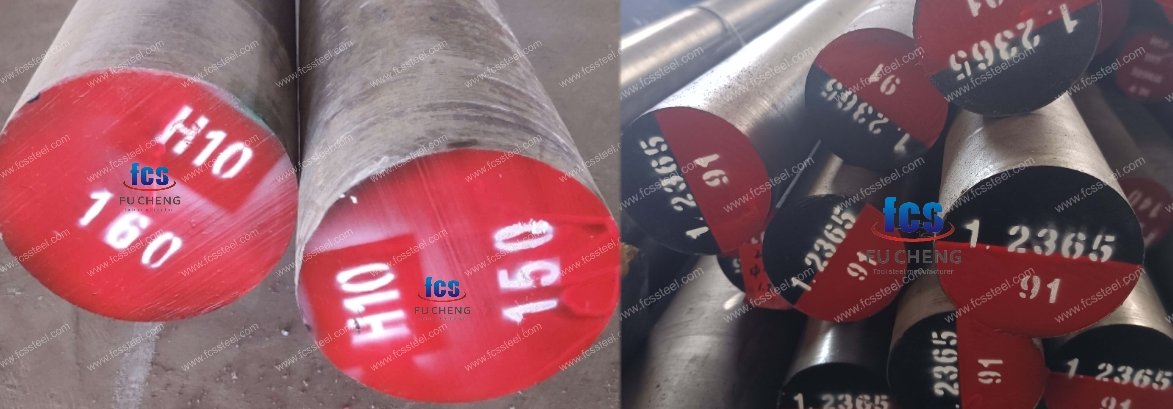
Acero para herramientas H10
El acero para herramientas H10 es un acero para herramientas de trabajo en caliente de cromo-molibdeno caracterizado por una baja conductividad térmica e insensibilidad a los cambios de temperatura. Su composición química contiene 0.35-0.45 % de carbono, 3.00-3.75 % de cromo, 2.00-3.00 % de molibdeno y pequeñas cantidades de silicio y manganeso, lo que le confiere una resistencia a la corrosión media (grado 3/6) y una excelente resistencia al agrietamiento térmico. Sus propiedades físicas incluyen una densidad de 7.78 g/cm³ y una conductividad térmica de 32.8 W/(mK) en estado recocido; La dureza después del tratamiento térmico es de hasta 50-52 HRC, y la optimización del rendimiento se logra mediante el temple en aceite o el enfriamiento al aire a 1000-1030 °C y el revenido a 450-570 °C. El acero debe templarse en aceite o enfriarse al aire a 1000-1030 °C y revenirse a 450-570 °C para optimizar sus propiedades.
1.2365 acero para herramientas
El acero para herramientas 1.2365 (que corresponde al estándar alemán W-Nr/DIN) es un acero para herramientas de trabajo en caliente de alta aleación con una composición de 0.28-0.35% de carbono, 2.70-3.20% de cromo, 2.60-3.00% de molibdeno y 0.40-0.70% de vanadio. 0.70%, enfatizando la estabilidad a altas temperaturas y la resistencia al desgaste. Tiene una densidad de 7.85 g/cm³ y una conductividad térmica de 33 W/(mK) a 400-600 °C; el tratamiento térmico es por temple a 1020-1050 °C (enfriamiento en aceite/aire) y revenido a 500-650 °C, y la dureza se puede regular a 40-55 HRC, mientras que el límite elástico ≥ 730 MPa, el alargamiento ≥ 14%.
Acero para herramientas X32CrMoV3-3
El acero para herramientas X32CrMoV3-3 (DIN, Alemania) tiene una composición muy consistente con 1.2365: 0.28-0.35% de carbono, 2.70-3.20% de cromo, 2.60-3.00% de molibdeno, 0.40-0.50% de vanadio. -0.70%, con énfasis en templabilidad y resistencia a altas temperaturas. Los parámetros físicos incluyen una densidad de 7.85 g/cm³ y un coeficiente de expansión térmica (20-100°C) de 11.8 x 10-⁶ K-¹; endurecido a 1020-1060°C y revenido a 520-700°C, alcanza una dureza de 50-700°C. Después del endurecimiento y revenido, alcanza una dureza de 50-700°C. Tras el temple a 1020-1060 °C y el revenido a 520-700 °C, presenta una dureza de 50-52 HRC, una resistencia a la tracción de ≥980 MPa y una excelente resistencia a la fatiga térmica.
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3: Tipos y opciones

La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia para H10/1.2365/X32CrMoV3-3 Tool Steel:
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3 Opciones personalizadas

- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Acero para herramientas H10/1.2365/X32CrMoV3-3 Refusión por electroescoria (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
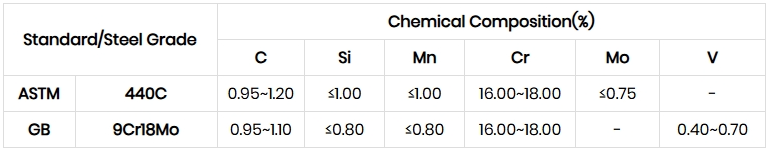
Acero para herramientas H10 | 1.2365 | Composición química del X32CrMoV3-3
Acero para herramientas H10 | 1.2365 | Proceso de tratamiento térmico X32CrMoV3-3

1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3 Inspección de calidad

1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
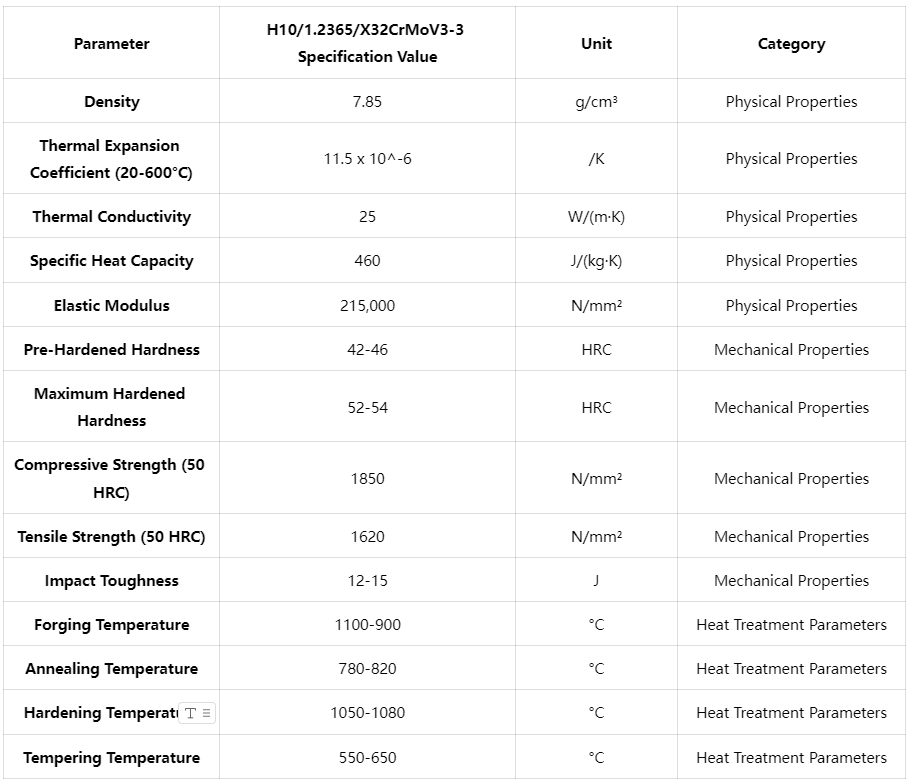
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3 Especificaciones técnicas
Acero para herramientas H10 | 1.2365 | Aplicaciones del producto X32CrMoV3-3

Escenarios de uso clave
Aplicaciones de matrices de forja en caliente
En el proceso de forja en caliente, el acero para herramientas H10/1.2365 demuestra una excelente resistencia a altas temperaturas y al desgaste. Una planta de forja industrial utilizó nuestro acero 1.2365 para fabricar matrices de forja complejas que mantuvieron una excelente estabilidad dimensional e integridad superficial, incluso a temperaturas de operación superiores a 900 °C. El acero se utilizó para producir diversas matrices de forja complejas. Especialmente para piezas forjadas de precisión que requieren un control dimensional preciso, las propiedades de baja distorsión del acero H10 ofrecen ventajas significativas, reduciendo la necesidad de mecanizado posterior.
Aplicaciones de herramientas de extrusión en caliente
El acero para herramientas X32CrMoV3-3 destaca en herramientas de extrusión de metal, especialmente en matrices de extrusión de perfiles de aluminio y aleaciones de cobre. Un fabricante de perfiles ha ampliado la vida útil de sus matrices de extrusión de los 3 meses tradicionales a 5 meses utilizando nuestro acero para matrices. Su alta resistencia al desgaste garantiza que las cavidades de la matriz mantengan su geometría precisa incluso a altas presiones y temperaturas, produciendo productos de perfil consistentes y de alta calidad.
Aplicaciones de herramientas de corte de alta temperatura
Las herramientas de corte para cortar chapa metálica, perfiles y barras a altas temperaturas son otra aplicación importante del acero H10/1.2365. Estas aplicaciones requieren un material con excelente tenacidad y resistencia al desgaste, y los aceros FCS TOOL STEEL reciben un tratamiento térmico de precisión para garantizar una tenacidad suficiente y mantener una alta dureza, lo que evita el astillado del filo y prolonga la vida útil de la herramienta.
Aplicaciones específicas de la industria
- Industria automotriz: matrices de fundición a presión para componentes de motores de aleación de aluminio; matrices de forja para sistemas de transmisión; herramientas de termoformado para componentes de chasis; matrices para sistemas de escape de alto rendimiento; industria aeroespacial.
- Matrices de forja de precisión de aleación ligera: herramientas de conformado en caliente para componentes de turbinas; matrices de extrusión para componentes estructurales; herramientas de estampado en caliente de alta precisión.
- Industria de electrónica de consumo: Matrices de extrusión de disipadores de calor para teléfonos inteligentes y tabletas; Matrices de fundición a presión para carcasas de aleación de aluminio ligeras; Herramientas de extrusión de conectores de precisión; Matrices de conformado en caliente para carcasas de equipos electrónicos duraderos.
- Industria energética: moldes de forja de piezas de turbinas; herramientas de extrusión de piezas de transmisión de potencia; moldes de forja en caliente de piezas de válvulas; moldes de conformado de piezas de equipos de alta presión.
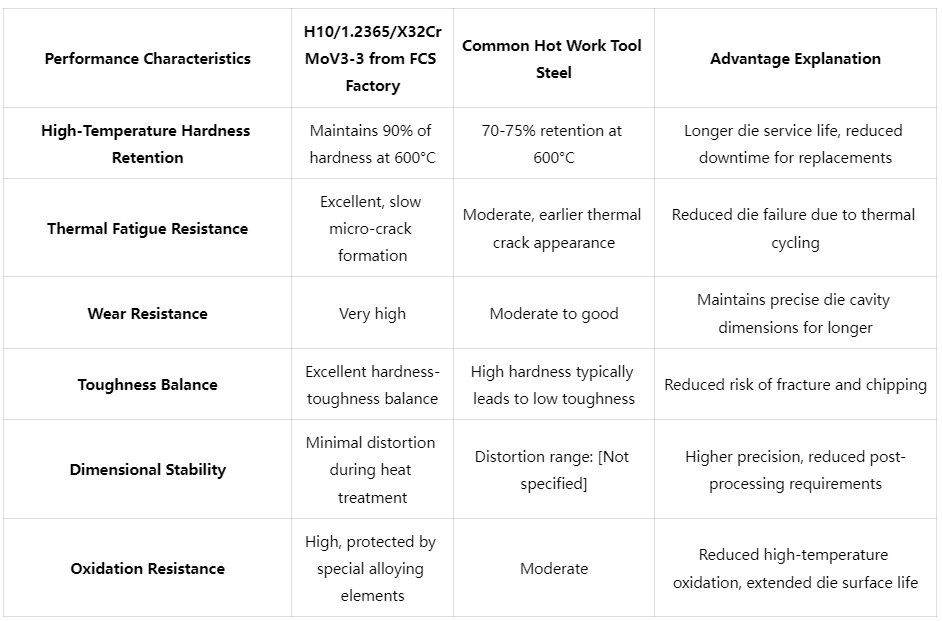
Comparación de ventajas competitivas del acero para herramientas H10 | 1.2365 | X32CrMoV3-3
Historias de éxito de clientes de acero para herramientas H10 | 1.2365 | X32CrMoV3-3
Información sobre la estructura de precios del acero para herramientas H10 | 1.2365 | X32CrMoV3-3
Acero para herramientas H10 | 1.2365 | X32CrMoV3-3: Preguntas frecuentes

P: ¿Son H10/1.2365 y X32CrMoV3-3 exactamente el mismo acero?
R: Sí, H10 (norma americana AISI), 1.2365 (norma alemana DIN) y X32CrMoV3-3 (norma europea EN) son designaciones internacionales diferentes para el mismo acero para moldes de trabajo en caliente. Tienen la misma composición química y características de rendimiento, y solo difieren en las normas de denominación.P: ¿Cuáles son las principales ventajas del H10 frente a otros aceros para moldes de trabajo en caliente (por ejemplo, H13/1.2344)?
R: En comparación con el H13, el H10/1.2365 presenta mayor dureza en caliente y resistencia a la fatiga térmica, lo que lo hace especialmente adecuado para aplicaciones exigentes como la fundición a presión de aluminio. El acero H10 contiene una mayor proporción de molibdeno y vanadio, lo que forma un carburo más estable y mantiene su dureza a temperaturas elevadas. Sin embargo, el H13 ofrece una mejor resistencia a la corrosión gracias a su mayor contenido de cromo.P: ¿Cuál es la diferencia entre el acero para herramientas H10 y el acero para trabajo en caliente CrMoV?
R: No hay diferencia. El acero para herramientas H10/1.2365 es un acero CrMoV para trabajo en caliente y sus principales elementos de aleación son cromo (Cr), molibdeno (Mo) y vanadio (V). La combinación de estos elementos proporciona una excelente dureza en caliente, resistencia al desgaste y resistencia a la fatiga térmica.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |