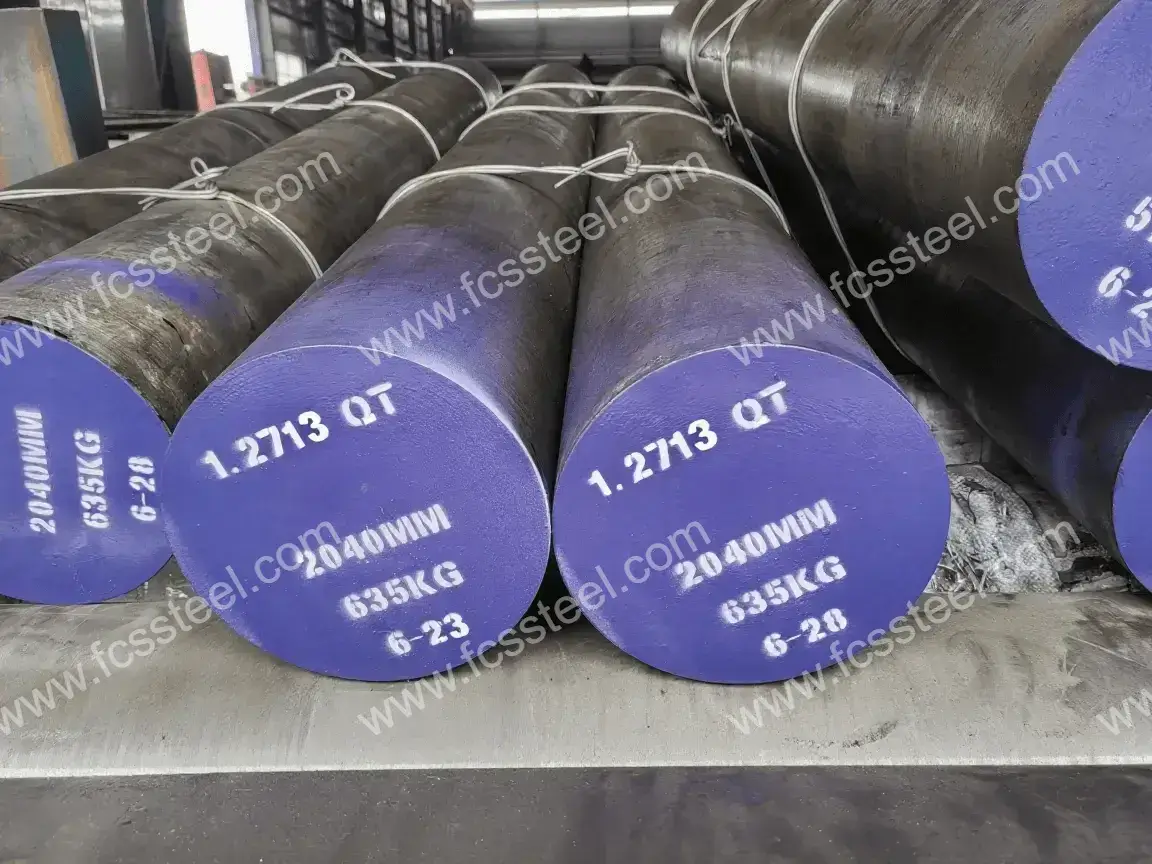
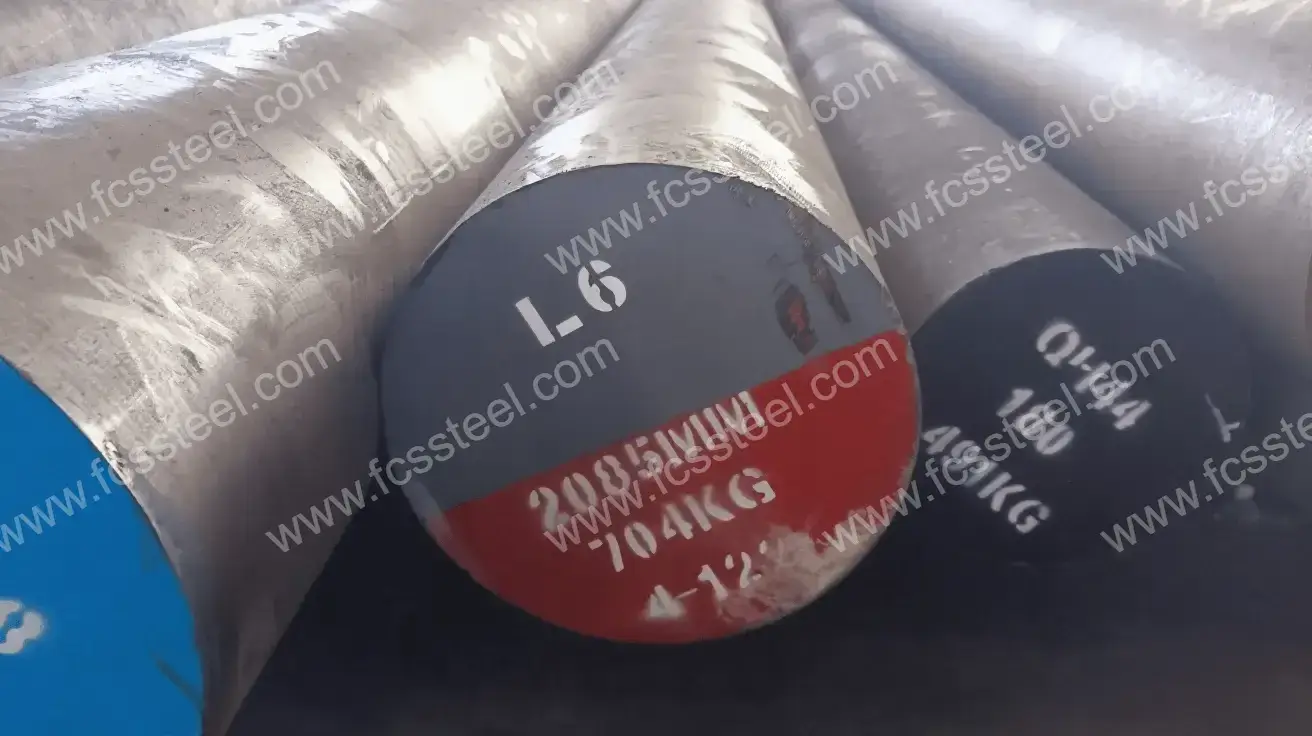
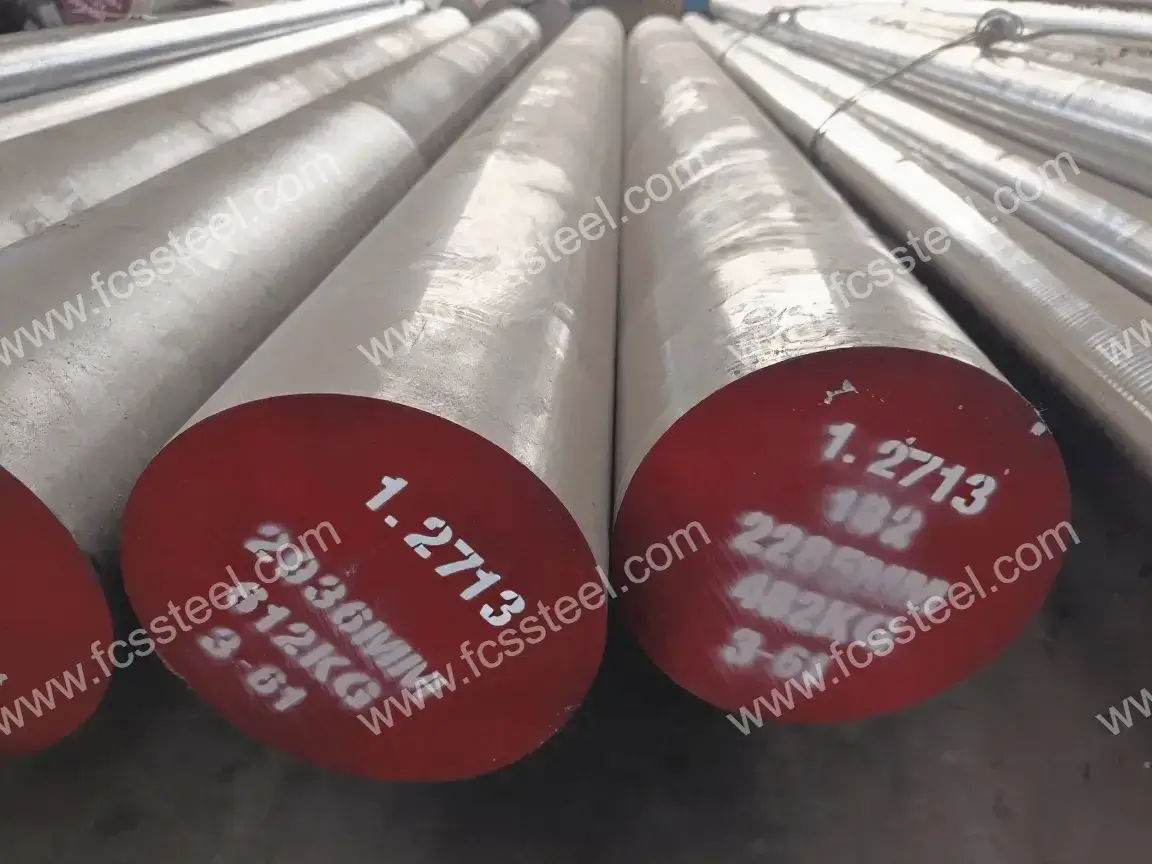
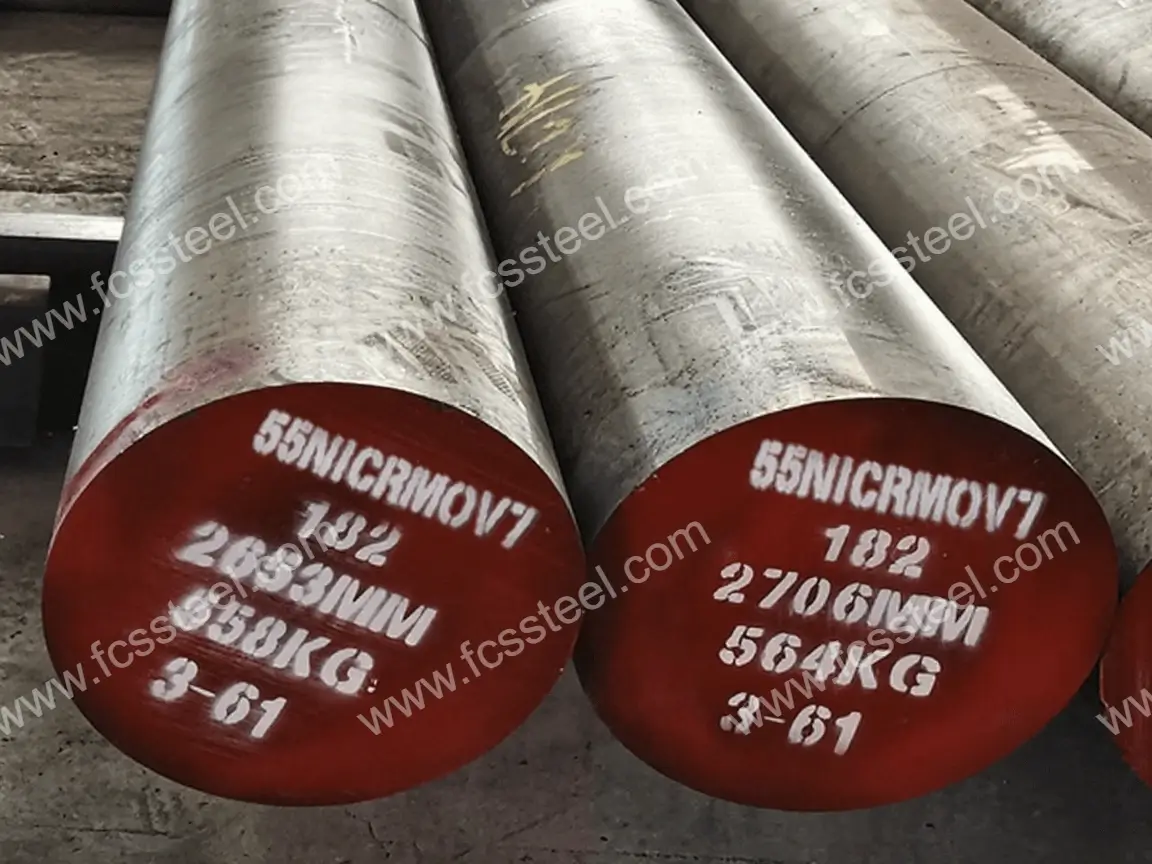
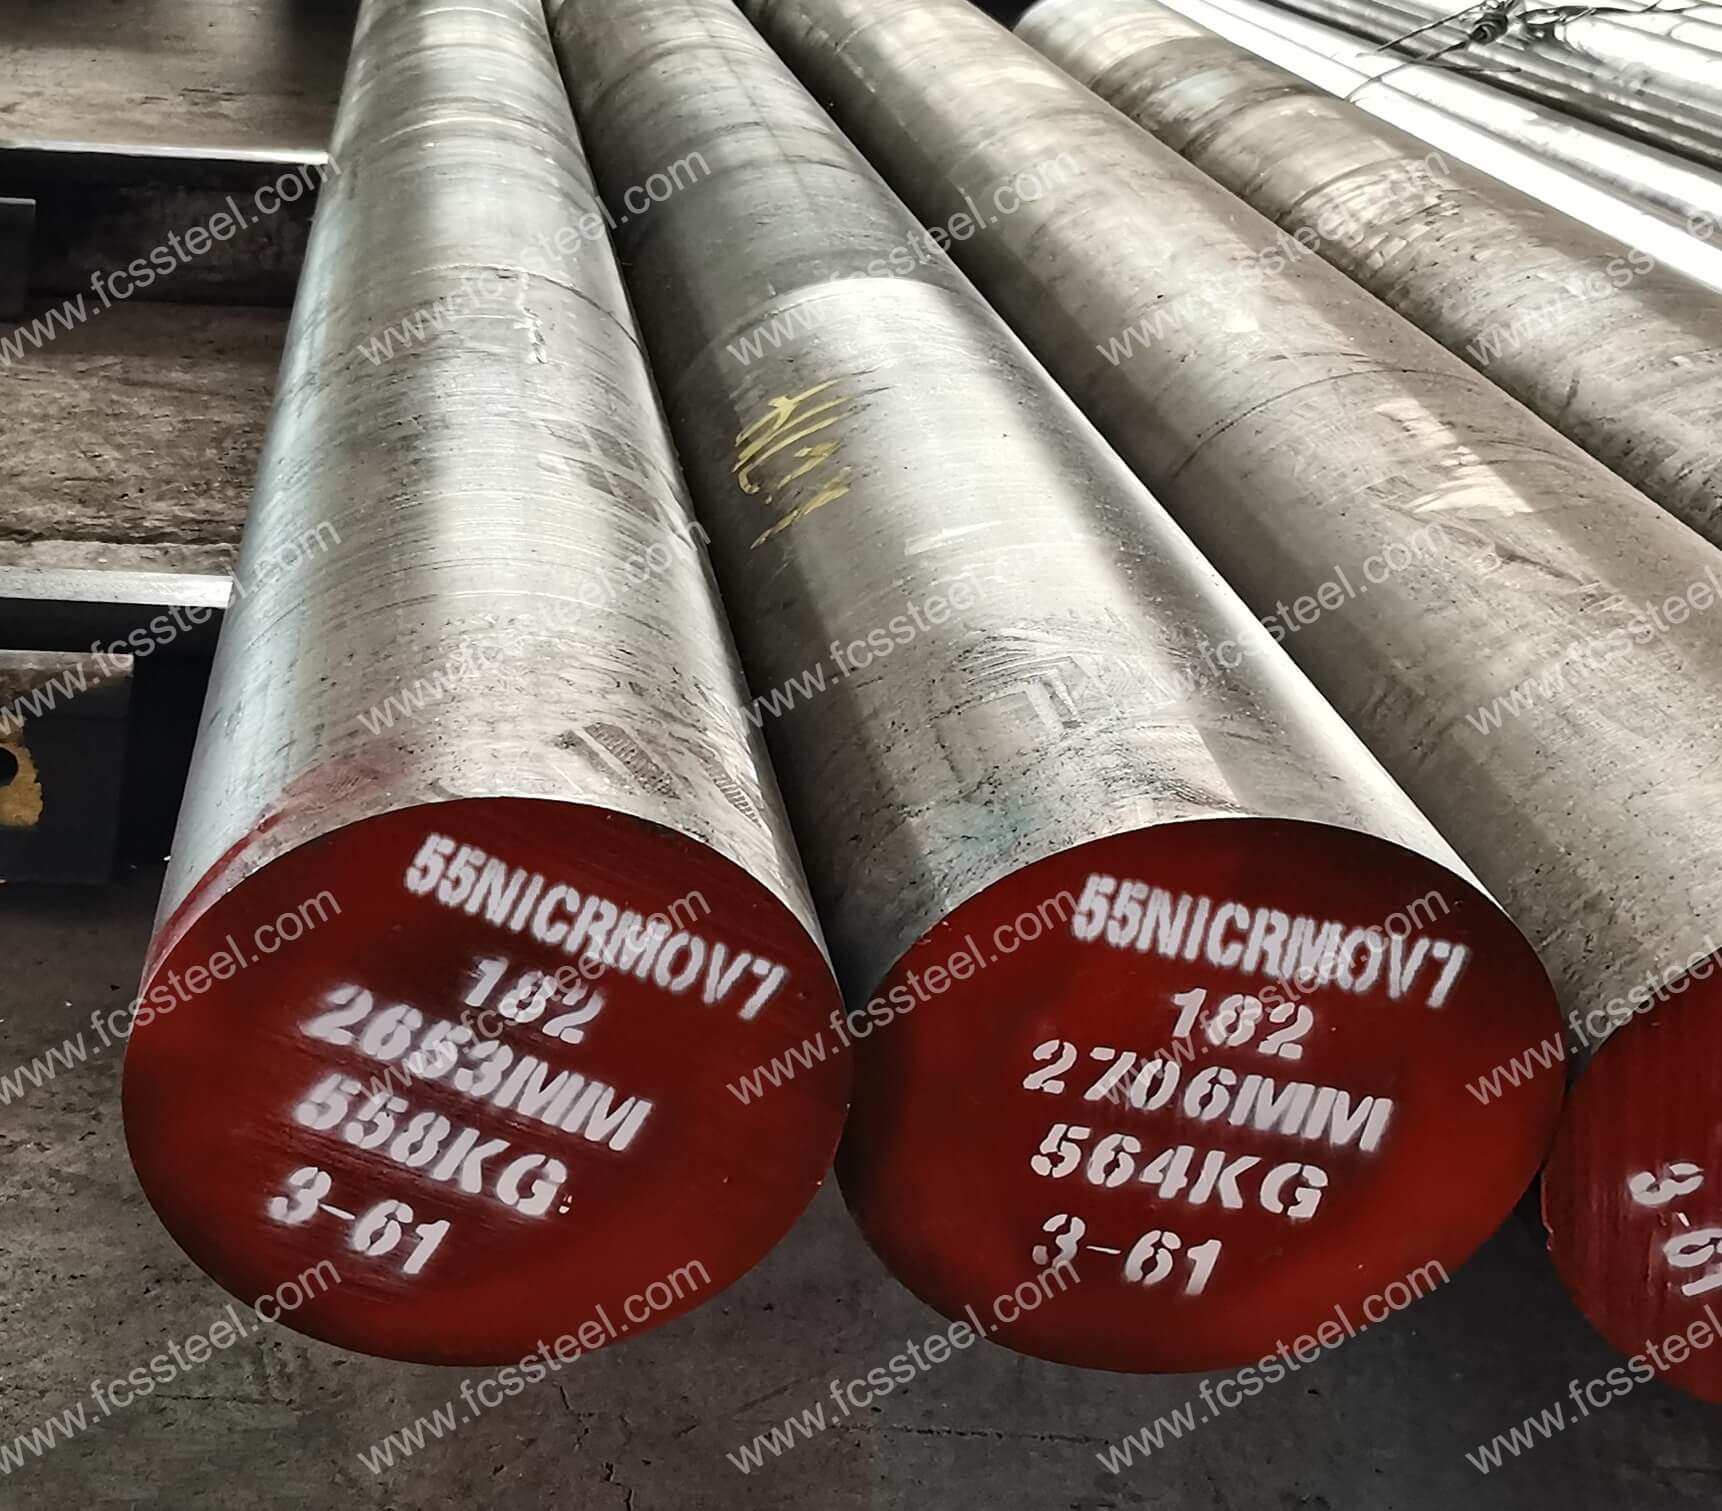
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6
In der modernen Fertigung hat die Leistungsfähigkeit von Formen und Werkzeugen direkten Einfluss auf Produktivität und Produktqualität. Herkömmliche Stähle neigen unter hoher Belastung, hohen Temperaturen oder komplexen Arbeitsbedingungen häufig zu vorzeitigem Verschleiß, Verformung oder Bruch, was zu häufigen Ausfallzeiten für Reparaturen und Austausch führt und die Produktionskosten erheblich erhöht.
FCS Factory bietet eine Reihe von Hochleistungswerkzeugstählen der Sorten L6, 1.2713 und X55NiCrV6 mit optimierten chemischen Zusammensetzungen und fortschrittlichen Wärmebehandlungsverfahren an, um ein optimales Verhältnis von Verschleißfestigkeit, Zähigkeit und thermischer Stabilität zu erzielen. Diese Spezialstähle gewährleisten hervorragende Leistung auch unter extremen Bedingungen und verlängern die Werkzeugstandzeit deutlich.
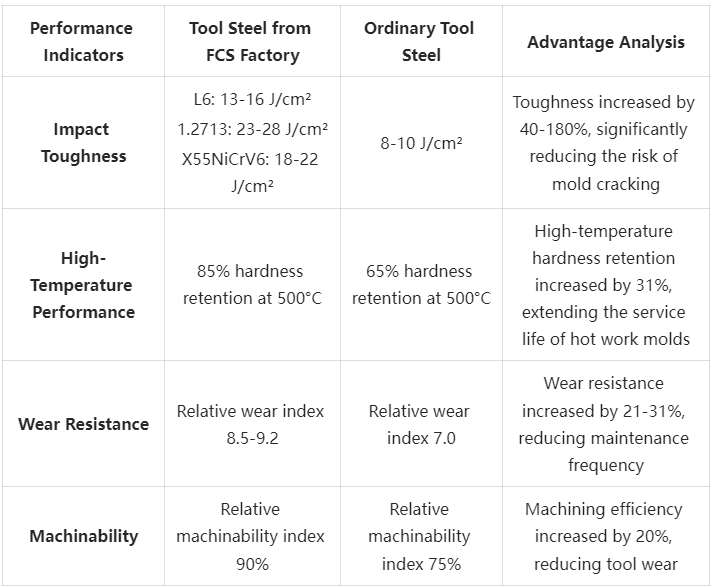
Kunden, die Werkzeugstähle von FCS Factory verwenden, verzeichnen eine durchschnittliche Verlängerung der Werkzeugstandzeit um 40–60 %, eine Reduzierung der Ausfallzeiten um 35 % und eine Produktivitätssteigerung von über 25 %. Dies bietet eine zuverlässige Materialbasis für die Präzisionsfertigung. Als spezialisierter Werkzeugstahlhersteller bietet FCS TOOL STEEL ein umfassendes Leistungsspektrum – von Standardausführungen bis hin zu kundenspezifischen Lösungen.
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Produkteinführung

L6 Werkzeugstahl (amerikanischer Standard ASTM)
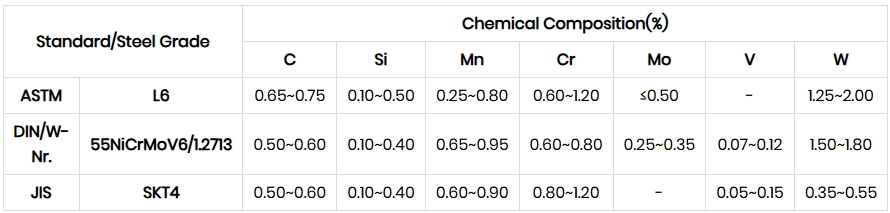
Zusammensetzung und grundlegende Eigenschaften: L6 Werkzeugstahl ist ein ölhärtender Chrom-Nickel-Werkzeugstahl mit einer typischen Zusammensetzung aus Kohlenstoff (0.65%-0.75%), Nickel und Chrom (0.60%-1.20%), ergänzt durch Mangan (0.25%-0.80%) und Spuren von Molybdän (≤ 0.50%).
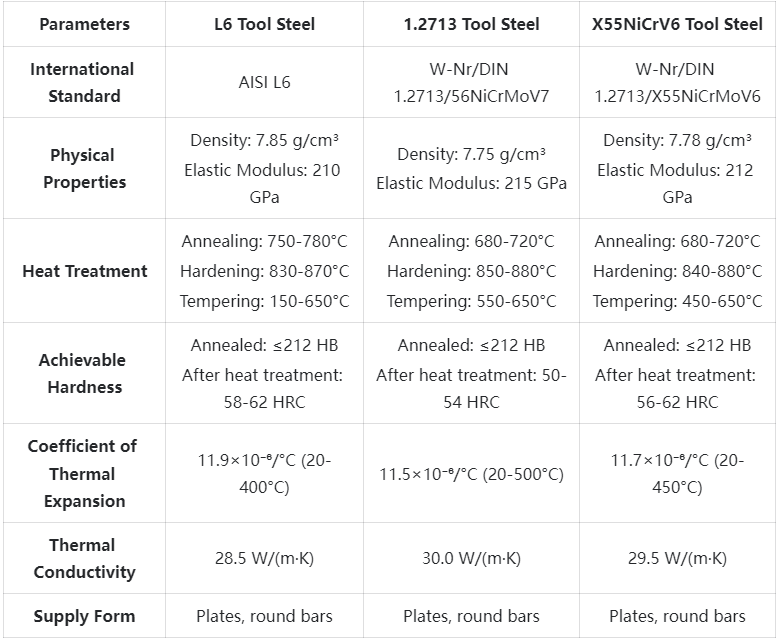
Wärmebehandlung und Eigenschaften: Härte von 40–54 HRC nach Ölabschreckung (816–843 °C) und Anlassen bei niedriger Temperatur. Hohe Zähigkeit bei gleichzeitig mäßiger Verschleißfestigkeit (Industrieklasse 2/6). Die Härtbarkeit ist ausgezeichnet, und auch große Querschnitte lassen sich gleichmäßig härten. Eine strenge Temperaturkontrolle ist jedoch erforderlich, um Rissbildung zu vermeiden, und nach dem Anlassen muss schnell abgekühlt werden.
1.2713 Werkzeugstahl (DIN, entspricht 55NiCrMoV6)
Zusammensetzung und physikalische Eigenschaften: 1.2713 Werkzeugstahl Es handelt sich um einen Nickel-Chrom-Molybdän-Vanadium-legierten Werkzeugstahl mit folgender Zusammensetzung: Kohlenstoff (0.50–0.60 %), Nickel, Chrom (0.60–0.80 %), Molybdän (0.25–0.30 %) und Vanadium (0.07–0.12 %).
Wärmebehandlung und Mikrokontrolle: Ölabschreckung bei 830–860 °C, die Härte nach dem Anlassen variiert mit dem Temperaturgradienten (ca. 54 HRC bei 200 °C Anlasstemperatur, ca. 51 HRC bei 300 °C). Die hohe Härtbarkeit ermöglicht eine gleichmäßige Härte auch über große Querschnitte (300 mm Dicke), jedoch reagiert das Material empfindlich auf Schmelzverunreinigungen (Phosphor und Schwefel ≤ 0.030 %), und Weißpunktfehler müssen kontrolliert werden.
55NiCrMoV6 Werkzeugstahl (deutsche DIN-Norm, Zusammensetzung ca. 1.2713)
Korrelation zwischen Zusammensetzung und Eigenschaften: X55NiCrV6 Werkzeugstahl ist ein hochlegierter Nickel-Chrom-Vanadium-Stahl mit einer typischen Zusammensetzung von Kohlenstoff (0.50%-0.60%), Nickel, Chrom (0.60%-0.80%), Vanadium (0.07%), 0.07%-0.12%) und Vanadium (0.07%-0.12%), der sich von 1.2713 durch das Fehlen von Molybdän unterscheidet.
Prozessmerkmale: Ölabschreckung bei 830–870 °C, Härtegradient nach dem Anlassen ähnlich 1.2713 (angelassene Härte 47–56 HRC bei 160–300 °C). Die Notwendigkeit der Reinheitsverbesserung durch Elektroschlacke-Umschmelzen (ESR) und die geringe Verzugsrate bei der Wärmebehandlung machen das Verfahren für die Präzisionsbearbeitung geeignet.
Werkzeugstahl 1.2713 | L6 | 55NiCrMoV6 Typen und Optionen

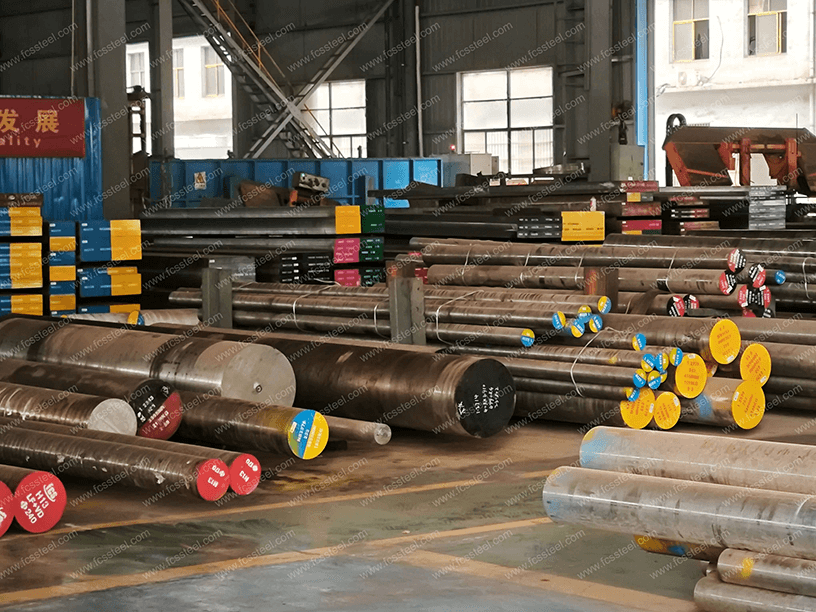
Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails fürWerkzeugstahl L6/1.2713/55NiCrMoV6:
Werkzeugstahl 1.2713 | L6 | 55NiCrMoV6 | Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
- L6/1.2713/55NiCrMoV6 Werkzeugstahl Elektroschlacke-Umschmelzen (ESR): Premium-Option mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
Werkzeugstahl 1.2713 | L6 | Chemische Zusammensetzung 55NiCrMoV6
1.2713 | Werkzeugstahl L6 | Wärmebehandlungsverfahren 55NiCrMoV6

1.Glühen
2. Abschrecken
3. Temperieren
4. Vorsichtsmaßnahmen
Der Heizprozess sollte die Heizrate kontrollieren, um einen zu schnellen Temperaturanstieg zu vermeiden, der zu Oxidation und Entkohlung der Werkstückoberfläche führen kann. Es kann eine Schutzgasheizung verwendet oder Holzkohle oder andere Anti-Entkohlungsmittel in den Ofen gegeben werden.
Wählen Sie beim Abschrecken und Abkühlen das geeignete Kühlmedium und die Kühlmethode entsprechend der Form und Größe des Werkstücks, um den Abschreckeffekt sicherzustellen und gleichzeitig das Risiko von Verformungen und Rissen zu verringern.
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Qualitätsprüfung

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Technische Spezifikationen
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Produktanwendungen

Anwendungsszenarien für Werkzeugstahl L6 (Schlagfestigkeit bevorzugt)
Dank seiner hervorragenden Kombination aus Zähigkeit und Härte eignet sich L6-Werkzeugstahl besonders für Anwendungen, die Stoßbelastungen erfordern. In der Automobilindustrie wird unser L6-Werkzeugstahl häufig zur Herstellung großer Stanzwerkzeuge eingesetzt, die auch bei kontinuierlichen Hochgeschwindigkeits-Stanzvorgängen rissfrei bleiben.
Nachdem ein Automobilzulieferer unseren Werkzeugstahl L6 zur Herstellung des Stanzwerkzeugs für die Karosserieseitenplatte verwendet hatte, erhöhte sich die Werkzeuglebensdauer von 800,000 auf 1.35 Millionen Umdrehungen. Dadurch verringerte sich die Anzahl der Werkzeugwartungszeiten um 40 % und die Produktionsausfallzeiten wurden deutlich reduziert.
Darüber hinaus eignet sich L6-Werkzeugstahl hervorragend für Holzbearbeitungswerkzeuge, große Schermesser und Kaltformwerkzeuge, die eine hohe Zähigkeit erfordern. Ein holzverarbeitendes Unternehmen verwendet Bandsägen aus unserem L6-Werkzeugstahl zum Schneiden von Hartholz. Diese Sägen weisen eine um 55 % längere Standzeit als herkömmliche Werkzeugstähle auf, wodurch die Kosten für Ersatz und Wartung deutlich gesenkt werden.
Anwendungsszenarien für Werkzeugstahl 1.2713 (bevorzugt Warmarbeitsfähigkeit)
Der für Hochtemperatur-Arbeitsumgebungen konzipierte Werkzeugstahl 1.2713 eignet sich hervorragend für Warmumformung, Warmfließpressen und Druckguss. Er wird in einer Vielzahl von Aluminiumlegierungs-Druckgussformen eingesetzt und behält dort auch bei dauerhaften Betriebstemperaturen von 500 °C und darüber seine gute Härte und Beständigkeit gegen thermische Ermüdung.
Eine Druckgießerei, die unsere Form aus Aluminiumlegierungs-Autoteilen aus Werkzeugstahl 1.2713 verwendet, erreicht 80,000 kontinuierliche Druckgussvorgänge ohne Wartung und steigert damit die Produktivität im Vergleich zur Verwendung von herkömmlichem Warmarbeitsstahl um 30 % und die Produktqualifizierungsrate um 5 Prozentpunkte.
Darüber hinaus weist der Werkzeugstahl 1.2713 in Schmiedegesenken, Warmstrangpresswerkzeugen und Kunststoffformen hervorragende Eigenschaften auf. Ein Schwerlast-Schmiedewerk verwendet unseren Werkzeugstahl 1.2713 zur Herstellung von Schmiedegesenken. In der Schmiedeumgebung bei 1100 °C ist die Standzeit dieser Gesenke um 45 % höher als die herkömmlicher Gesenke, was den Kunden erhebliche wirtschaftliche Vorteile bietet.
Anwendungsszenarien für Werkzeugstahl X55NiCrMoV6 (Präzision bevorzugt)
Der Werkzeugstahl 55NiCrMoV6 eignet sich ideal für Präzisions-Kaltarbeitsformen und Präzisionsmessgeräte. Der von uns angebotene Werkzeugstahl 55NiCrMoV6 zeichnet sich durch hohe Dimensionsstabilität und ausgezeichnete Verschleißfestigkeit aus und ist bestens geeignet für Präzisionsstanzen, Präzisionsumformung und die Herstellung von Präzisionsinstrumenten.
Ein Hersteller von Präzisionssteckverbindern verwendet unseren Werkzeugstahl 55NiCrMoV6 zur Herstellung von Präzisionsstanzformen, die eine Maßgenauigkeit von ±0.005 mm erreichen und die ursprüngliche Genauigkeit auch nach 2 Millionen aufeinanderfolgenden Produktionsläufen beibehalten, was die Produktkonsistenz deutlich verbessert.
Darüber hinaus findet der Werkzeugstahl 55NiCrMoV6 breite Anwendung in hochpräzisen Messgeräten, Präzisionsschneidwerkzeugen und hochbelastbaren Kaltumformformen. Ein Hersteller von Luft- und Raumfahrtteilen verwendet unseren Werkzeugstahl 55NiCrMoV6 zur Fertigung von Präzisionsumformformen. Die Verformung im Produktionsprozess ist dabei um 65 % geringer als bei herkömmlichem Werkzeugstahl, was die Produktqualitätsrate deutlich erhöht.
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Wettbewerbsvorteile im Vergleich
Werkzeugstahl 1.2713 | L6 | 55NiCrMoV6 Kundenerfolgsgeschichten
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Preisstrukturinformationen
1.2713 Werkzeugstahl | L6 | 55NiCrMoV6 Häufig gestellte Fragen

F: Wie wähle ich den besten Werkzeugstahl für meine Anwendung aus?
A: Die Wahl hängt von Ihren spezifischen Anwendungsanforderungen ab. Berücksichtigen Sie folgende Faktoren: Betriebstemperatur, Belastungsart (Schlag, Druck, Verschleiß), Losgröße, Präzisionsanforderungen und Budget. Werkzeugstahl L6 eignet sich für Anwendungen mit hoher Schlagbeanspruchung, 1.2713 für Hochtemperatur-Umgebungen und X55NiCrMoV6 für Präzisionsanwendungen. Unser technisches Team berät Sie gerne professionell auf Basis Ihrer Anwendungsinformationen.F: Wie verbessern die ESR- und VAR-Verfahren die Eigenschaften von Werkzeugstahl?
A: Elektroschlacke-Umschmelzen (ESR) und Vakuumlichtbogen-Umschmelzen (VAR) sind fortschrittliche Verfahren zur Verbesserung der Reinheit von Werkzeugstahl. Diese Verfahren können den Anteil nichtmetallischer Einschlüsse um 60–80 % reduzieren und die Dauerfestigkeit und Zähigkeit deutlich verbessern. ESR/VAR-Werkzeugstähle eignen sich besonders für hochbelastete, langlebige oder sicherheitskritische Anwendungen und sind, obwohl teurer, über ihren gesamten Lebenszyklus oft kostengünstiger.F: Wie lange ist die Lieferzeit für Werkzeugstahlmaterialien?
A: Die Lieferzeiten hängen von der Materialart, den Spezifikationen und der Menge ab.F: Welche Faktoren beeinflussen die Lebensdauer von Werkzeugstahl?
A: Die wichtigsten Faktoren, die die Standzeit von Werkzeugstahl beeinflussen, sind: die richtige Materialauswahl, die Qualität der Wärmebehandlung, die Oberflächenbeschaffenheit, die Betriebstemperatur, die Belastungsgröße, die Häufigkeit der Stöße, die Schmierbedingungen, die Kühlwirkung, die Wartungshäufigkeit und die Betriebspraktiken. Durch die Optimierung dieser Faktoren kann die Werkzeugstandzeit um den Faktor 5-10 verlängert werden. FCS TOOL STEEL bietet umfassende technische Beratung, um Kunden dabei zu helfen, die Leistung ihres Werkzeugstahls zu maximieren.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |