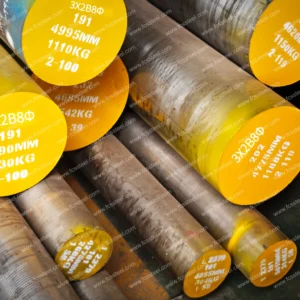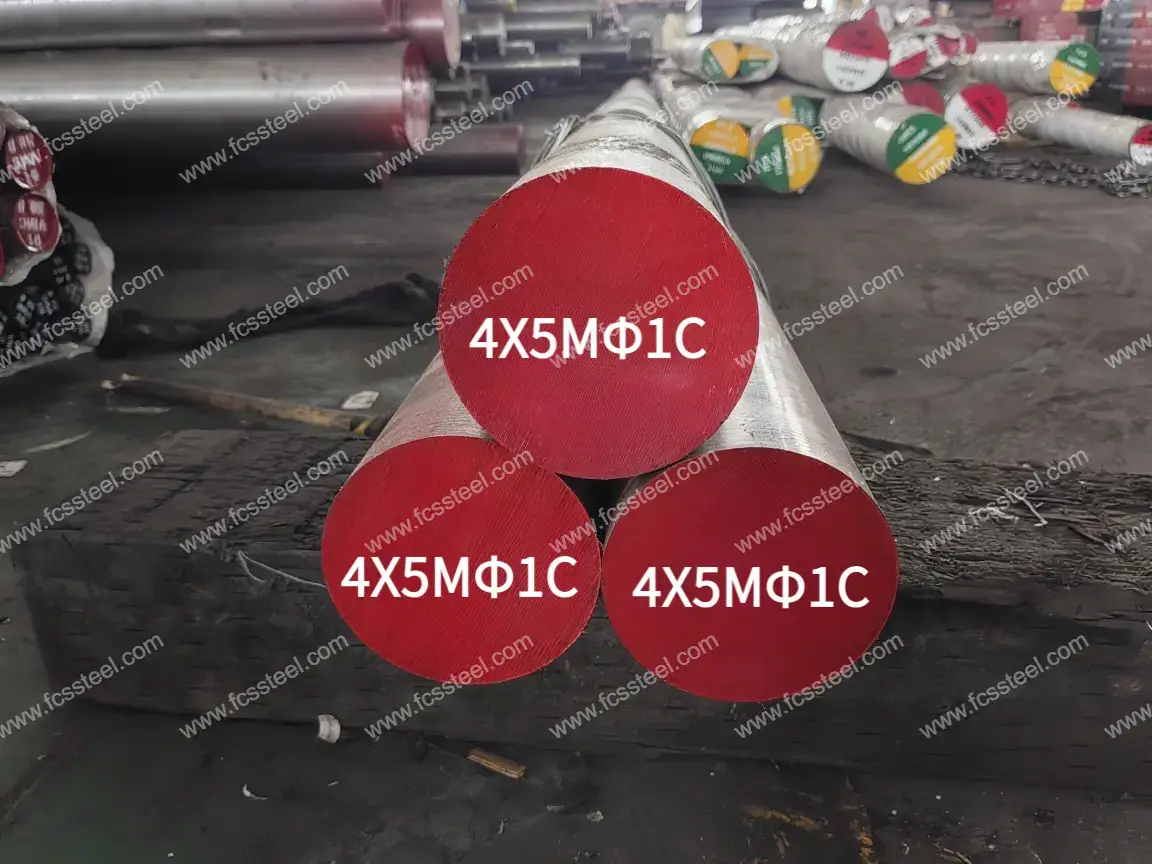



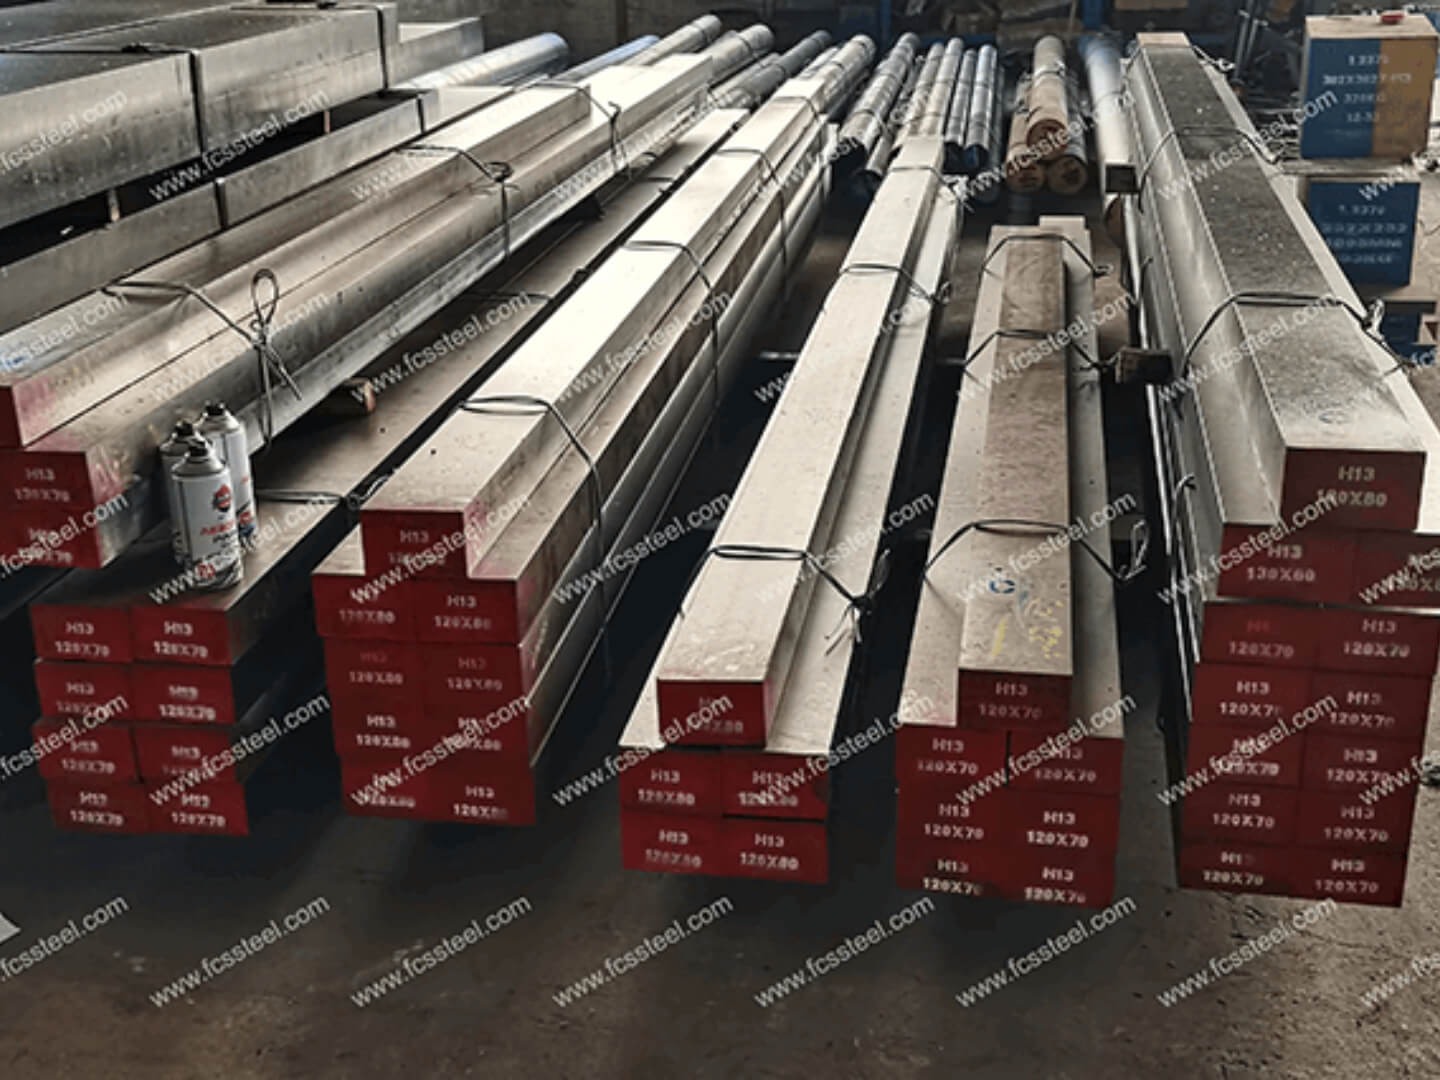
4X5MΦ1C Werkzeugstahl
9XBГ-Werkzeugstahl ist ein Hochleistungs-Kaltarbeitsstahl mit ausgezeichneter Verschleißfestigkeit, hoher Härte und guter Wärmebehandlungsstabilität. Die entsprechende ASTM-Norm ist O1-Werkzeugstahl, die entsprechende DIN/W-Nr.-Norm ist 100MnCrW4/1.2344. 9XBГ-Werkzeugstahl eignet sich besonders für Stanzformen, Präzisionslehren, anspruchsvolle Schneidwerkzeuge und alle Arten von Industrieformen. 9XBГ-Werkzeugstahl ist in einer breiten Palette von Spezifikationen und mit kundenspezifischen Bearbeitungsdienstleistungen erhältlich, um die strengen Prozessanforderungen verschiedener Hersteller zu erfüllen. Die FCS Tool Steel Factory bietet eine breite Palette von Spezifikationen und kundenspezifische Bearbeitungsdienstleistungen, um die strengen Prozessanforderungen verschiedener Hersteller zu erfüllen.
4X5MΦ1C Werkzeugstahl – Produkteinführung

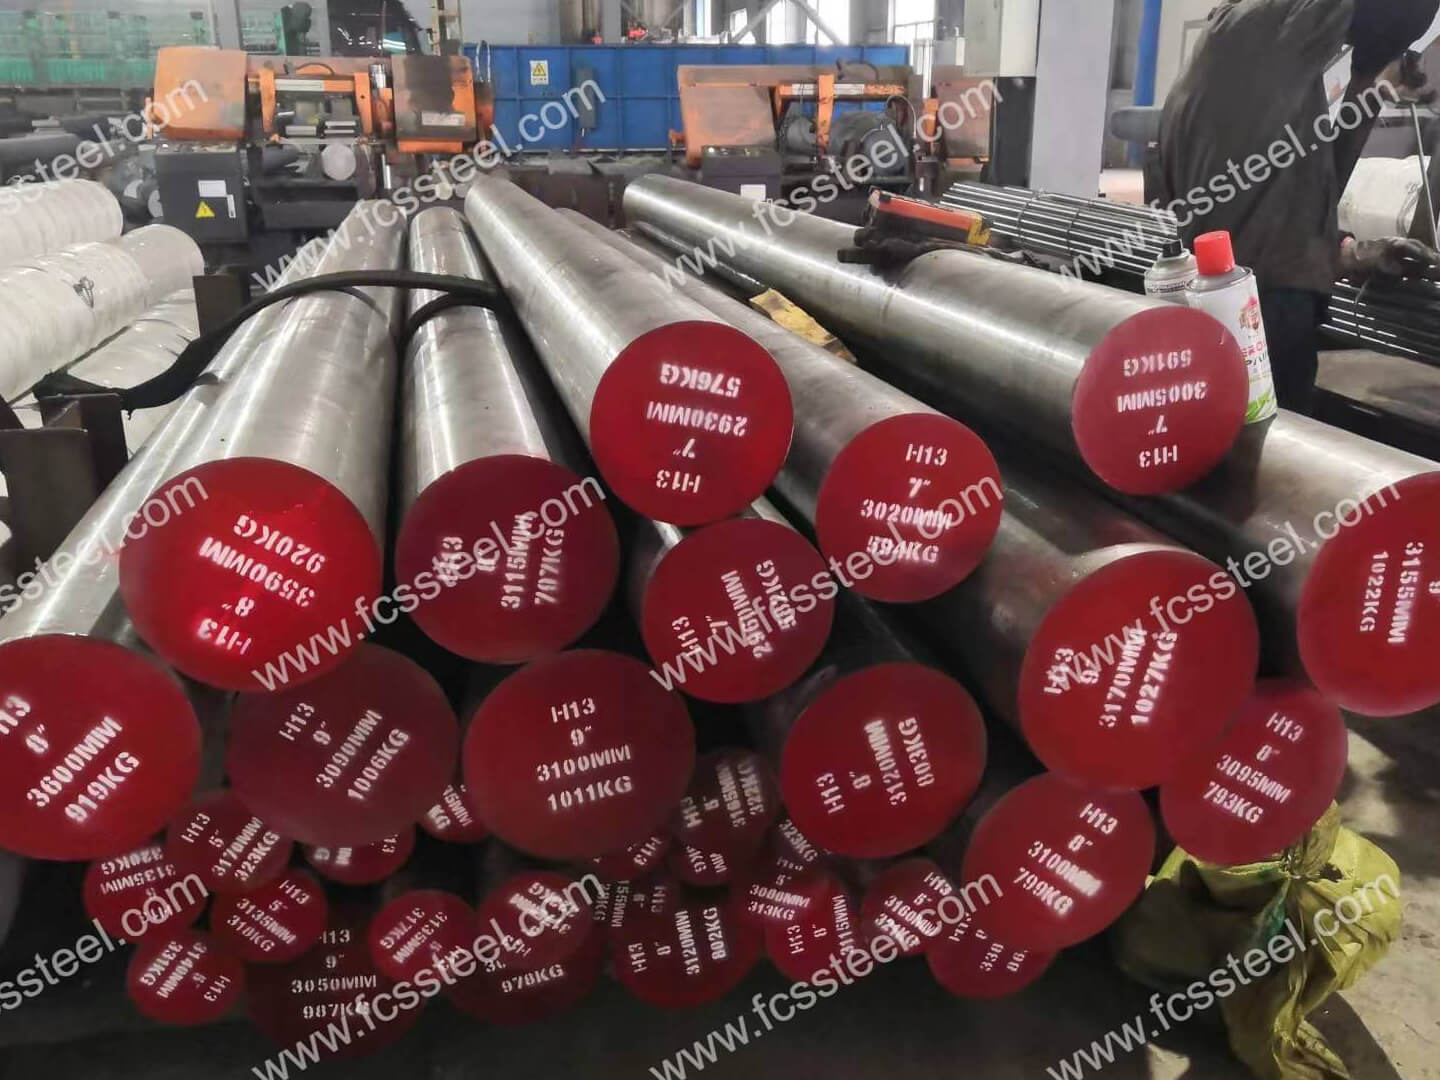
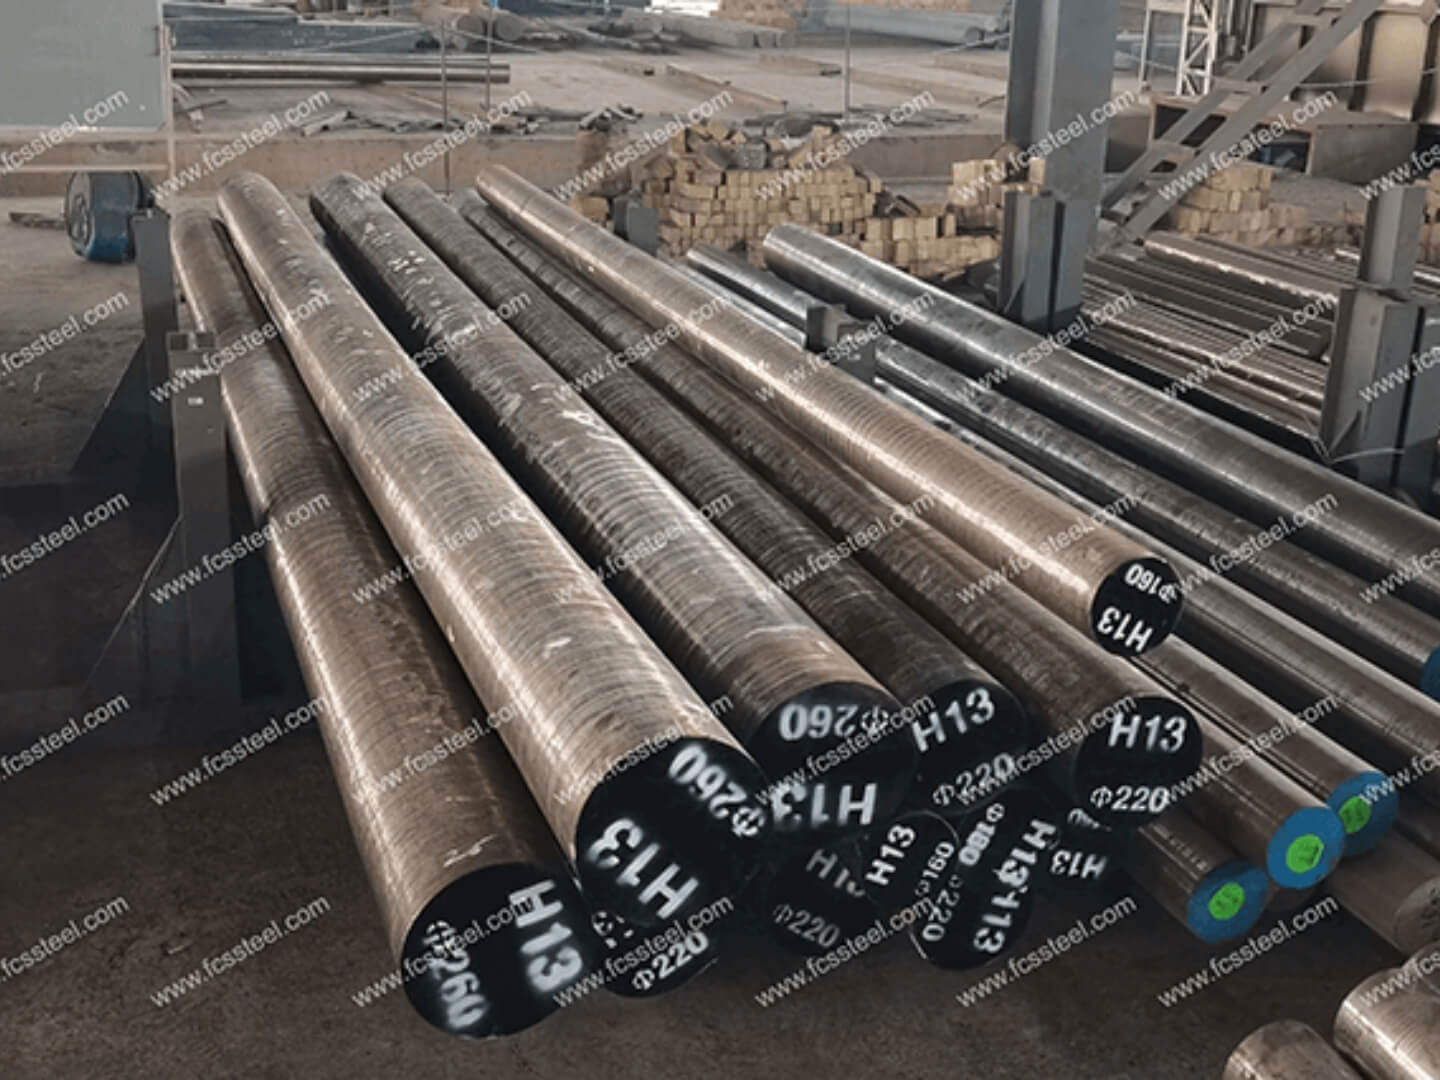
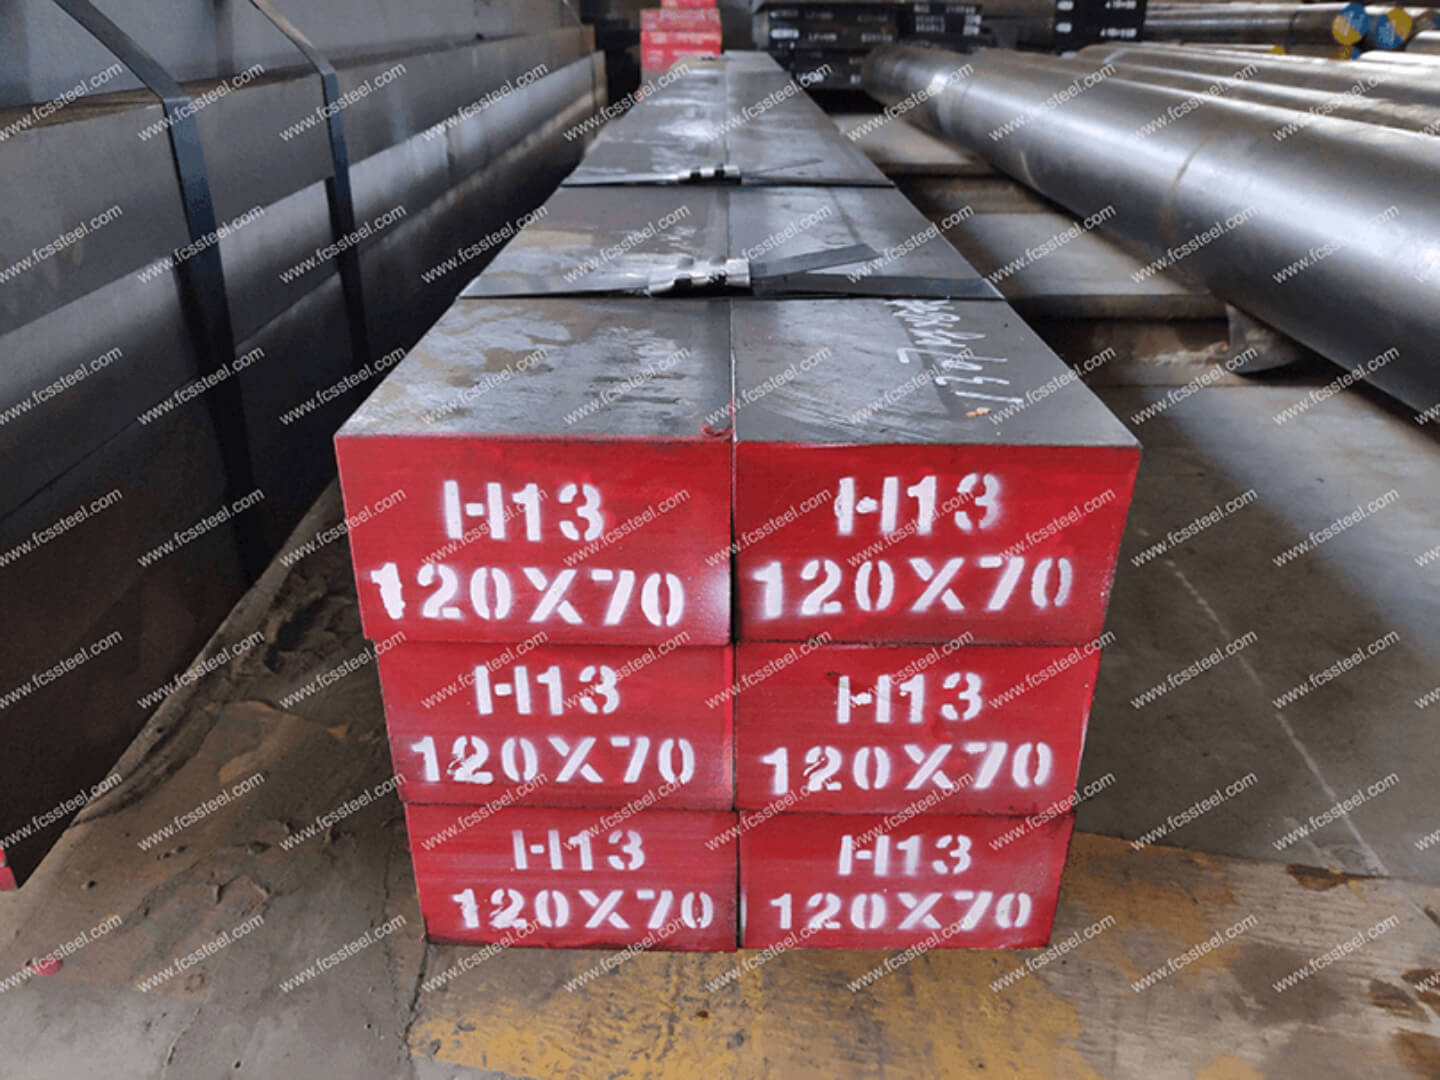
4X5MΦ1C Werkzeugstahl ist ein Hochleistungs-Warmarbeitsstahl, der speziell für Formen entwickelt wurde, die hohen Temperaturen und mechanischen Belastungen ausgesetzt sind. Er bietet ein ausgewogenes Verhältnis von Härte, Zähigkeit und Beständigkeit gegen thermische Ermüdung, vergleichbar mit Werkzeugstählen nach DIN 1.2343 (H11) . Die entsprechenden Normen sind: Japanischer Standard JIS: SKD61 , Schwedischer Standard ASSB: 8407, Österreichischer Standard BOHLER: W302 , Chinesischer Standard GB: 4Cr5MoSiV1. Dank seiner hohen Härte und Schlagzähigkeit eignet er sich für Werkzeuge, die mechanischer Beanspruchung ausgesetzt sind. Ausgezeichnete thermische Stabilität und Verschleißfestigkeit ermöglichen es ihm, den in Warmarbeitsumgebungen typischen Temperaturwechseln und Belastungen standzuhalten. Die gute Beständigkeit gegen thermische Ermüdung macht ihn ideal für Formen, die wiederholten Erwärmungs- und Abkühlungszyklen ausgesetzt sind.
4X5MΦ1C Werkzeugstahlarten und Optionen

Die folgende Tabelle zeigt den Größenbereich, die Oberflächenbeschaffenheit und die Toleranzdetails für 4X5MΦ1C Werkzeugstahl:
4X5MΦ1C Werkzeugstahl – Kundenspezifische Optionen

- Kundenspezifische chemische Zusammensetzung: GB, DIN, ASTM, JIS und andere Standardqualitäten können hergestellt werden. Die chemische Zusammensetzung kann individuell angepasst werden.
- Kundenspezifische Spezifikationen: Rundstahl (Durchmesser), Platte (Dicke, Breite) können kundenspezifisch produziert werden.
- Spezialverpackung für Langzeitlagerung oder extreme Transportbedingungen: Dazu gehören das Besprühen mit schwarzer Farbe rundherum, das Umwickeln mit Plastikfolie, das Besprühen mit Rostschutzöl und der Versand in Holzkisten.
- Kundenspezifische Fertigung nach Muster oder technischer Vereinbarung.
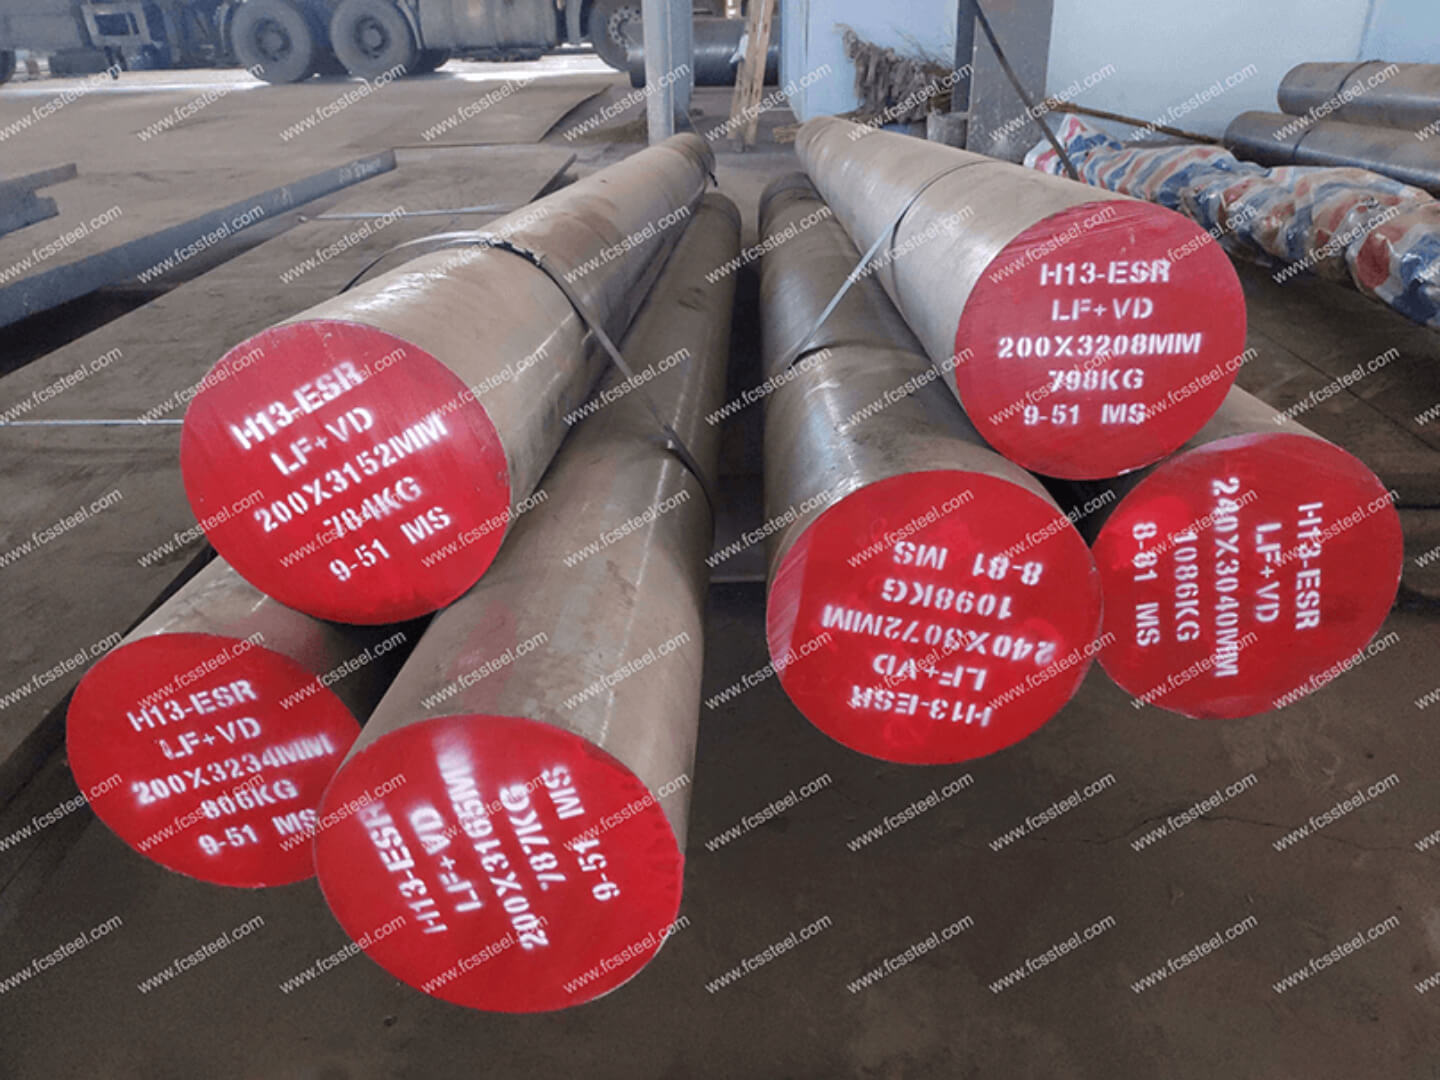
- 4X5MΦ1C Werkzeugstahl Elektroschlacke-Umschmelzen (ESR): Premium-Option mit höherer Reinheit und isotropen Eigenschaften für kritische Anwendungen.
Chemische Zusammensetzung des Werkzeugstahls 4X5MΦ1C

Wärmebehandlungsverfahren für Werkzeugstahl 4X5MΦ1C

Die Wärmebehandlung von Werkzeugstahl 4X5MΦ1C umfasst im Allgemeinen vier Hauptschritte: Glühen, Vorwärmen, Abschrecken und Anlassen. Ziel ist es, die gewünschte Härte, Zähigkeit und Hitzebeständigkeit zu erzielen. Der genaue Ablauf ist wie folgt:
Temperm
Glühen ist eine Weichmachungsbehandlung zum Abbau von Guss- oder Schmiedespannungen, zur Erzielung eines feinen und homogenen Ferrit-Perlit-Gefüges, zur Reduzierung der Härte und zur Verbesserung der Bearbeitbarkeit. Das Glühen wird zu Beginn durchgeführt, um das Ausgangsmaterial für die nachfolgende Wärmebehandlung vorzubereiten. Der Stahl kühlt nach dem Glühen langsam ab.
- Heiztemperatur: Ungefähr 750–780 °C
- Haltezeit: Je nach Werkstückgröße typischerweise 1–2 Stunden
- Abkühlmethode: Ofenkühlung oder kontrollierte langsame Abkühlung, um die Struktur in einheitliches Perlit + Ferrit umzuwandeln.
- Zweck: Den Stahl weicher zu machen, Schmiede-/Gießspannungen abzubauen, die Bearbeitbarkeit zu verbessern, das Gefüge zu verfeinern und die Grundlage für die nachfolgende Wärmebehandlung zu schaffen.
2. Vorheizen
Das Vorwärmen ist kein separater Weichmachungsschritt, sondern dient als Pufferheizung für das anschließende Abschrecken, um Spannungsrisse während des Abschreckens durch zu schnelles Erhitzen zu vermeiden. Das Vorwärmen erfolgt nach dem Glühen und vor dem Abschrecken.
- Um die thermische Spannung beim Abschrecken zu reduzieren und Rissbildung zu verhindern, sollte das Material allmählich auf etwa 600–650°C erwärmt werden.
- Die Vorwärmphase kann in mehreren Schritten erfolgen, z. B. durch Halten bei 300–400 °C und anschließendes Erhitzen auf 600–650 °C zur Isolierung.
3. Abschrecken
- Erhitzen Sie den Stahl auf 1000–1040°C (Austenitisierungstemperatur) und halten Sie diese Temperatur ausreichend lange, um eine vollständige Austenitisierung zu gewährleisten.
- Schnelles Abschrecken mit einem Kühlmedium, üblicherweise Öl oder Gas (abhängig von der Stahldicke und der Werkstückform), um eine martensitische Struktur zu bilden und eine hohe Härte zu erzielen.
4. Temperieren
- Nach dem Abschrecken ist der Stahl in der Regel hart und weist hohe innere Spannungen auf. Anlassen ist erforderlich, um die Zähigkeit zu verbessern und die Sprödigkeit zu verringern.
- Die Anlasstemperatur liegt typischerweise zwischen 550 und 650 °C. Die Anlasszeit hängt von der Werkstückgröße und den Leistungsanforderungen ab. Um gleichmäßige und stabile Eigenschaften zu gewährleisten, wird üblicherweise ein doppelter Anlassvorgang durchgeführt.
- Nach dem Anlassen wird die Härte im Allgemeinen auf etwa 48–52 HRC eingestellt. Die Anlassparameter können je nach Anwendung angepasst werden.
5. Lösungsbehandlung und Alterung (falls zutreffend)
- Für bestimmte Anwendungen können Lösungsglühen und Alterungsprozesse durchgeführt werden, um die Materialstabilität und die mechanischen Eigenschaften zu verbessern.
Es ist zu beachten, dass die spezifischen Wärmebehandlungsparameter entsprechend der Werkstückgröße, den Einsatzanforderungen und den Anlagenbedingungen angepasst werden können. Generell ist für die Wärmebehandlung von 4X5MΦ1C das Abschrecken bei einer geeigneten Austenitisierungstemperatur und ein angemessener Anlassprozess entscheidend, um Festigkeit, Zähigkeit und thermische Stabilität bei hohen Temperaturen zu gewährleisten.
Qualitätsprüfung von Werkzeugstahl 4X5MΦ1C

1. Oberflächenzustandsprüfung
2. Prüfung der chemischen Zusammensetzung
3. Maß- und Toleranzprüfung
4. Härteprüfung
5. Ultraschallprüfung
6.Mikrostrukturprüfung
(1) Metallographische Analyse
Das FCS-Werk wird ein metallografisches Analysegerät verwenden, um den Zustand der Mikrostruktur nach der Wärmebehandlung zu ermitteln, einschließlich der Karbidverteilung, der Martensitmorphologie, des Restaustenitgehalts usw.
(2) Korngrößenklassifizierung
Technische Spezifikationen für Werkzeugstahl 4X5MΦ1C

Produktanwendungen für Werkzeugstahl 4X5MΦ1C

- Präzisionsstanzwerkzeuge
- Kaltumformwerkzeuge
- Industrielle Schneidwerkzeuge
- Kunststoff-Spritzgussformen
- Pulverpressformen
- Automobilbau
- Luft- und Raumfahrtkomponenten
- Elektronikfertigung
- Herstellung von medizinischen Geräten
- Schwere Maschinerie
Vergleich der Wettbewerbsvorteile von Werkzeugstahl 4X5MΦ1C

4X5MΦ1C Werkzeugstahl – Kundenerfolgsgeschichten
Preisstrukturinformationen für Werkzeugstahl 4X5MΦ1C
Häufig gestellte Fragen zu Werkzeugstahl 4X5MΦ1C

F: Wie verhält sich die Bearbeitbarkeit von 4X5MΦ1C im Vergleich zu D2-Werkzeugstahl?
A: Die Zerspanbarkeit von 4X5MΦ1C im geglühten Zustand beträgt etwa 65 % von D2. Sie erfordert etwas geringere Schnittgeschwindigkeiten, steife Werkzeugaufspannungen und scharfe Hartmetallwerkzeuge mit geeigneter Geometrie. Die verbesserte Verschleißfestigkeit und die optimierten Leistungseigenschaften rechtfertigen jedoch zusätzliche Bearbeitungsmaßnahmen. Unser Bearbeitungsleitfaden bietet optimierte Parameter für eine effiziente Bearbeitung.F: Ist 4X5MΦ1C für Heißarbeitsanwendungen geeignet?
A: Die Standard-Sorte 4X5MΦ1C eignet sich für Anwendungen bis 500 °C. Für Anwendungen bei höheren Temperaturen empfehlen wir die Variante 4X5MΦ1C-HT, die speziell für eine verbesserte Hochtemperaturstabilität bis 550 °C modifiziert wurde. Für Anwendungen oberhalb dieser Temperatur empfehlen wir Ihnen, unser Sortiment an Spezialstählen für Warmarbeitswerkzeuge zu prüfen.F: Welche Oberflächenbehandlungen oder Beschichtungen sind mit 4X5MΦ1C kompatibel?
A: 4X5MΦ1C ist mit den meisten gängigen Oberflächenbehandlungen kompatibel, darunter Nitrieren, physikalische Gasphasenabscheidung (PVD) (TiN, TiCN, TiAlN, CrN) und chemische Gasphasenabscheidung (CVD). Bei sachgemäßer Vorbereitung können diese Beschichtungen die Verschleißfestigkeit weiter verbessern, die Reibung reduzieren und die Werkzeugstandzeit verlängern. Unser Leitfaden zur Oberflächenkompatibilität enthält detaillierte Empfehlungen für spezifische Anwendungen.F: Ist 4X5MΦ1C für Kunststoffspritzgussanwendungen geeignet?
A: Ja, 4X5MΦ1C eignet sich besonders für Formen zur Verarbeitung von abrasiven oder glasfaserverstärkten Kunststoffen, bei denen Verschleißfestigkeit entscheidend ist. Es lässt sich auf eine hohe Oberflächengüte (Ra 0.05 μm) polieren und behält diese auch über lange Produktionsläufe bei minimalem Wartungsaufwand bei. Für korrosive Kunststoffe wird die Variante 4X5MΦ1C-CR mit verbesserter Korrosionsbeständigkeit empfohlen.
Zusätzliche Informationen
| Gewicht | 45 kg |
|---|---|
| Abmessungen | 165 × 60 × 25 cm |