
Einführung:
Datenblätter sind oft irreführend, weil sie wichtige Informationen auslassen. Sie listen zwar Standardhärtebereiche auf, verschweigen aber, dass bereits ein Unterschied von nur 2 HRC eine 10,000-Dollar-Form mitten in der Produktion zerstören kann. Sich bei der Kaltverformung auf generische Spezifikationen zu verlassen, ist nicht nur riskant, sondern schmälert auch die Gewinnmargen.
Ob Sie nun Kantenausbrüche beim Stanzen oder Druckversagen beim Schmieden bekämpfen – die vermeintlich „sichere“ Härtewahl ist oft die falsche. Dieser Leitfaden geht über die Theorie hinaus und bietet Ihnen konkrete Härtestrategien, die kostspielige Ausfallzeiten verhindern und die Zykluszahlen in Ihrer realen Produktionsumgebung maximieren.
1. Optimaler Härtebereich
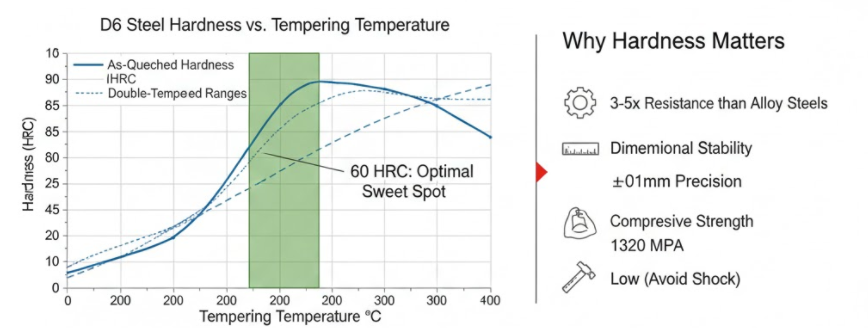
D6-Werkzeugstahl eignet sich optimal für Kaltumformungsarbeiten mit hohem Verschleiß bei einer Härte von 58–62 HRC . Dieser Härtebereich ermöglicht höchste Hartmetallleistung mit einer Druckfestigkeit von bis zu 2600 MPa. Zudem bietet er die für Ihre Produktionswerkzeuge erforderliche Rissbeständigkeit und Stabilität.
Die optimale Härte liegt bei 60 HRC . Diese wird durch Anlassen bei 200 °C nach ordnungsgemäßer Austenitisierung erreicht. Bei diesem Härtegrad entfaltet das Karbidnetzwerk von D6 seine volle Leistungsfähigkeit. Die Verschleißfestigkeit ist 3- bis 5-mal höher als bei herkömmlichen legierten Stählen.
1.1 Anwendungsspezifische Härteziele
Jeder Kaltumformprozess erfordert seine eigene Härteeinstellung:
- Stempel und Stanzwerkzeuge Optimale Ergebnisse werden bei einer Härte von 58–62 HRC erzielt. Hier erreicht das Hartmetall seine maximale Härte. Die Schneidkanten bleiben auch nach Millionen von Schlägen formstabil. Selbst beim Stanzen von harten Metallen bleiben die Schneidkanten scharf. Weichere Werkstoffe würden bereits nach Tausenden von Zyklen stumpf werden.
- Stanzwerkzeuge Gehen Sie etwas höher auf 58–64 HRC. Dies ergibt eine 40 % längere Werkzeugstandzeit im Vergleich zu D2-Stahl bei denselben Anwendungen.
- Kaltes Schmieden Die Härte bleibt bei 58–60 HRC. Die Werkzeuge produzieren über 100,000 Teile ohne Maßabweichung.
- Gesenkschmiedewerkzeuge Für die Beständigkeit gegenüber wiederholten starken Stößen ist eine Härte von 60–62 HRC erforderlich. Wärmebehandelter D6-Stahl hält in diesem Bereich über 300,000 Zyklen, bevor er ausgetauscht werden muss.
- Schermesser Sie arbeiten im gleichen Härtebereich von 58–62 HRC. Sie erreichen die 3- bis 4-fache Verschleißlebensdauer von niedriglegierten Stählen.
- Hochleistungs-Stanzwerkzeuge für Edelstahl Sie erfordern eine exakte Härte von 60–62 HRC. Dies ist bei zähen, stark abriebbeanspruchten Kaltverformungen von Bedeutung.“
1.2 Der Zusammenhang mit der Anlasstemperatur
Die Anlasstemperatur bestimmt die endgültige Härte:
- Anlassen bei 200 °C → 61–63 HRC: Erreicht maximale Oberflächenhärte. Ideal für Anwendungen mit hohem Verschleiß durch Gleitbeanspruchung und minimaler Stoßbelastung.
- WARNUNG: Temperaturen von 300 °C bis 450 °C vermeiden: Dies ist die Härte-SprödigkeitszoneDie Härte mag zwar gut aussehen (58–60 HRC), aber die innere Zähigkeit ist extrem niedrig. Die Verwendung von in diesem Bereich gehärtetem Material ist die Hauptursache für katastrophale Rissbildung.
- Anlassen bei 520 °C → 58–60 HRC: Der optimale Bereich für Hochleistungswerkzeuge. Hierbei wird Folgendes genutzt: Sekundärhärtung um eine überlegene Dimensionsstabilität und Spannungsentlastung zu gewährleisten, ohne die Arbeitshärte zu beeinträchtigen.
Wichtige Regel: Für maximale Härte entweder unter 250 °C bleiben oder für Stabilität auf über 500 °C gehen. Die Anlasstemperatur sollte niemals im Bereich von 300 °C bis 450 °C verharren, da sonst ein Ausfall mit Kosten von bis zu 10,000 US-Dollar droht.
1.3 Leistungsmerkmale innerhalb des Bereichs
Der HRC-Bereich von 58–62 bietet klare Vorteile:
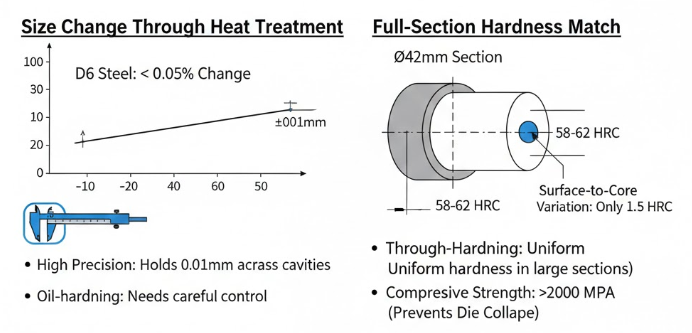
Die Dimensionsstabilität bleibt hoch . Die Verformung durch Wärmebehandlung liegt typischerweise zwischen 0.1 % und 0.15 %. Dies ist wichtig für Mehrkavitätenformen, die eine Präzision von 0.01 mm erfordern. Die Durchhärtung bleibt ausgezeichnet – ein Querschnitt mit 42 mm Durchmesser weist nach der Wärmebehandlung lediglich eine HRC-Abweichung von 1.5 zwischen Oberfläche und Kern auf.
Die Druckfestigkeit beträgt über 2000 MPa . Dies verhindert ein Zusammenbrechen der Form und Verformungen unter hoher Stanzbelastung. Das Karbidnetzwerk hemmt die Rissbildung. Ihre Formecken bleiben auch bei wiederholten Stößen intakt.
2. Wie sich die Härte von D6-Stahl auf die Lebensdauer der Form auswirkt
Die Härtewerte beeinflussen Ihre Produktionskosten. Daten aus Stanz- und Schmiedewerken zeigen deutliche Zusammenhänge. Die Härteeinstellungen für D6-Stahl bestimmen die Standzeit Ihrer Werkzeuge.
2.1 Die Mechanismen hinter der verlängerten Lebensdauer
Das Erreichen der zuvor genannten hohen Zyklenzahlen hängt vollständig davon ab, wie das Mikrogefüge spezifische Belastungen aufnimmt. Beim Gesenkschmieden ist der Zielwert von 60–62 HRC nicht willkürlich gewählt; er gewährleistet, dass das Karbidnetzwerk dicht genug ist, um Stoßbelastungen von über 1320 MPa standzuhalten. Bei diesem Wert widersteht der Stahl der plastischen Verformung, die weichere Werkzeuge üblicherweise zerstören würde.
Beim Kaltumformen ist die leichte Reduzierung auf 58–60 HRC ein kalkulierter Kompromiss. Man opfert eine geringe Oberflächenhärte, um die notwendige Bruchzähigkeit zu erreichen. Dadurch wird verhindert, dass das Werkzeug unter anhaltendem, hohem Umformdruck bricht. Gleichzeitig nutzen Schermesser diesen Härtebereich, um Karbide in einen mikroskopischen Abriebschutz umzuwandeln. Diese Struktur verhindert das „Abrunden der Schneidkante“, das bei Standardlegierungsstählen ein frühzeitiges Nachschleifen erforderlich macht.
2.2 Vergleich von D6- und D2-Werkzeugstahl
D6 ist dem gängigen Stahl D2 in vergleichbaren Anwendungen überlegen. Stanzwerkzeuge aus D6 mit einer Härte von 58–64 HRC halten 40 % länger als D2-Werkzeuge mit derselben Härte. Dies ist auf die wolframverstärkte Karbidstruktur von D6 zurückzuführen. Der Wolframgehalt von 0.6–1.3 % stabilisiert die Karbide und sorgt für ein feineres Gefüge als bei D2.
Auch Räumwerkzeuge für die Luft- und Raumfahrt weisen ähnliche Vorteile auf. Werkzeuge aus D6-Stahl mit einer Härte von 60–62 HRC bieten eine um 40 % längere Standzeit als Standardwerkzeugstähle bei der Bearbeitung von anspruchsvollen Titan- und Nickellegierungen. Das dichte Hartmetallnetzwerk widersteht dem starken Verschleiß, der durch diese Werkstoffe in der Luft- und Raumfahrt entsteht.
2.3 Der Kompromiss zwischen Härte und Robustheit
Die Wärmebehandlung auf 58–62 HRC hat ihren Preis: Die Zähigkeit sinkt im Vergleich zum geglühten Zustand um 50 % . Geglühter D6-Stahl weist eine Brinellhärte von etwa 225 HRC (ca. 20–25 HRC) und volle Zähigkeit auf. Bei einer Wärmebehandlung auf 60 HRC halbiert sich die Schlagzähigkeit.
Dies erklärt, warum D6 bei starker Beanspruchung und gleichmäßiger Belastung hervorragend geeignet ist, bei Stoßbelastungen jedoch versagt. Folgeverbundwerkzeuge beim Stanzen von Blechen unterliegen einem stetigen, gleichmäßigen Verschleiß. Fallhämmer mit plötzlichen Schlägen können das Werkzeug beschädigen. Wählen Sie die Härte entsprechend der Belastung des Werkzeugs.
2.4 Eigenschaften, die die Lebensdauer verlängern
Die Druckfestigkeit von D6 in Höhe von 2600 MPa bei Arbeitshärte verhindert ein Versagen der Stanzform unter Stanzbelastungen, die weichere Werkstoffe verbiegen würden. Der Elastizitätsmodul von 190–210 GPa (üblicherweise 194 GPa) minimiert die Werkzeugverbiegung während der Umformzyklen. Weniger Verbiegung ermöglicht eine präzisere Maßgenauigkeit über die gesamte Produktionsserie hinweg.
Die Durchhärtung ist hier entscheidend. Ein Werkzeugquerschnitt mit 42 mm Durchmesser weist nach korrekter Wärmebehandlung lediglich einen Härteunterschied von 1.5 HRC zwischen Oberfläche und Kern auf. Diese gleichmäßige Härte beseitigt innere Spannungsspitzen, die zu vorzeitiger Rissbildung führen können. Ihr Werkzeug weist über den gesamten Querschnitt die gleiche Härte auf, nicht nur an der Oberfläche.
2.5 Wie die Bearbeitung die Lebensdauer beeinflusst
Bei der Bearbeitung von D6-Rohren steigt der Werkzeugverschleiß bei Schnittgeschwindigkeiten von 70–90 m/min rapide an. Die Schnittkräfte nehmen in diesem Geschwindigkeitsbereich sprunghaft zu. Höhere Vorschübe und Schnitttiefen verstärken diesen Effekt. Dies führt zu stärkeren Oberflächenbeschädigungen und höheren Schnittkräften. Reibungs- und Haftverschleiß sind die dominierenden Verschleißarten während der gesamten Lebensdauer von D6-Rohren. Kenntnisse über diese Verschleißmuster ermöglichen die Vorhersage des Wartungsbedarfs und des Austauschzeitpunkts.
3. D6-Stahl: Formstabilität und gleichmäßige Härte
Präzisionswerkzeuge benötigen mehr als nur harte Oberflächen. Das Material muss seine Abmessungen auch nach der Wärmebehandlung beibehalten. Zudem muss es von der Oberfläche bis zum Kern die gleiche Härte aufweisen. D6-Stahl erfüllt beide Anforderungen.
3.1 Größenänderung durch Wärmebehandlung
D6-Stahl verändert sich nach dem Härten und Anlassen um weniger als 0.05 % . Diese Stabilität ist bei Präzisions-Kaltumformungsarbeiten anderen Stählen überlegen. Ihre Feinstanzwerkzeuge behalten ihre engen Kavitätenmaße während des gesamten Wärmebehandlungsprozesses. Dasselbe gilt für große Folgeverbundwerkzeuge.
Ölhärtung führt zu größeren Maßänderungen als Lufthärtung von D2-Stahl. Abschreckgeschwindigkeit und -temperatur müssen sorgfältig kontrolliert werden. Werkzeuge mit engen Toleranzen erfordern eine genaue Prozessüberwachung. Die überlegene Verschleißfestigkeit von D6-Stahl hat ihren Preis: besondere Aufmerksamkeit bei der Wärmebehandlung.
Werkzeuge, die bei 58–64 HRC arbeiten, weisen minimalen Verzug auf. Dies bedeutet weniger Schleifaufmaß und somit weniger Bearbeitungszeit. Zudem gewährleisten Mehrkavitätenwerkzeuge nach der Wärmebehandlung eine Präzision von 0.01 mm zwischen den Kavitäten. Jede Kavität arbeitet im gesamten Werkzeugsatz gleich.
3.2 Härtevergleich über den gesamten Querschnitt
D6 härtet auch in dicken Querschnitten vollständig aus. Der hohe Chrom- und Kohlenstoffgehalt sorgt für eine starke Härtbarkeit. Dadurch ist D3-Stahl bei großen Querschnitten überlegen. D3 verliert häufig an Kernhärte.
Große Querschnitte erreichen eine gleichmäßige Härte von 55–62 HRC . Bei einer Matrize mit 42 mm Durchmesser beträgt der Unterschied zwischen Oberfläche und Kern lediglich 1.5 HRC. Dickere Querschnitte halten diese Härteanpassung besser aufrecht als D3. Der geringere Spalt zwischen Oberfläche und Kern beseitigt innere Spannungsspitzen, die zu Rissen führen können.
Durch die vollständige Härtung wird eine Druckfestigkeit von 1320 MPa im gesamten Werkzeugkörper erreicht, nicht nur an der Oberfläche. Die innere Stabilität entspricht der äußeren Festigkeit. Die Werkzeuge widerstehen Verbiegen und Einknicken unter hohen Stanzbelastungen.
3.3 Anlasstemperaturkontrolle für gleichmäßige Härte
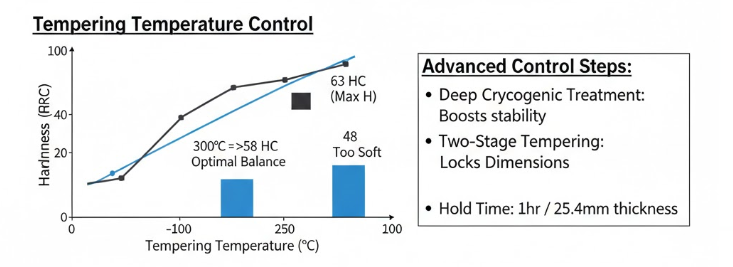
Doppeltes Anlassen mit Abkühlung auf Raumtemperatur zwischen den Zyklen erzeugt eine gleichmäßige Härte. Das Anlassprogramm steuert die endgültige Härteverteilung.
- Anlassen bei 100 °C → 63 HRC (maximale Härte, minimale Spannungsarmglühung)
- Anlassen bei 300 °C → Über 58 HRC (gute Verschleißfestigkeit erhalten)
- 500–600 °C Anlassen → 55–62 HRC (bestes Verhältnis von Härte und Passung)
- Anlassen bei 600 °C → 48 HRC (zu weich für stark beanspruchte Bereiche)
Die Haltezeit ist entscheidend : Rechnen Sie beim Anlassen mit 1 Stunde pro 25.4 mm Querschnittsdicke. Dadurch wird eine gleichmäßige Temperaturverteilung im Werkzeug gewährleistet. Zu schnelles Anlassen führt zu Härteunterschieden, die die Lebensdauer verkürzen.
3.4 Erweiterte Steuerungsschritte
Eine Tieftemperaturbehandlung nach dem Abschrecken stabilisiert die Karbide und verbessert die Härteanpassung. Dieser optionale Schritt erhöht die Korngrößenstabilität bei einer Arbeitshärte von 60–62 HRC. Der Kältezyklus wandelt Restaustenit im gesamten Querschnitt in Martensit um.
Durch Hochtemperaturabschreckung mit anschließender Tieftemperaturbehandlung erzielt man die optimale Kombination aus Härte und Zähigkeit. Das während der Austenitisierung gebildete Karbidnetzwerk bleibt stabil. Die darauffolgende Kaltbehandlung beseitigt weiche Stellen, ohne neue innere Spannungen zu erzeugen.
Überwachen Sie die Größenänderung während des gesamten Prozesses. Ziel ist eine Größenänderung von weniger als 0.05 % im Arbeitsbereich von 58–62 HRC . Diese präzise Kontrolle reduziert den Ausschuss und vermeidet Nacharbeiten an fertigen Werkzeugen.
3.5 Einfluss der Abschnittsgröße auf die Übereinstimmung
Die Härteeigenschaften von D6 eignen sich gut für große Querschnitte. Bei dickeren Bauteilen besteht jedoch weiterhin die Gefahr größerer Härteunterschiede zwischen Kern und Oberfläche, wenn die Abschreckgeschwindigkeit nicht präzise gesteuert wird. Passen Sie die Abschreckgeschwindigkeit an die Bauteildicke an. Größere Werkzeuge erfordern eine langsamere, kontrollierte Abkühlung. Dadurch werden Härteunterschiede zwischen Oberfläche und Kern vermieden.
Die hochchromhaltige Kohlenstoffkarbidstruktur begünstigt eine Härteanpassung von 60–62 HRC von der Oberfläche zum Kern. Diese Karbide breiten sich während der Austenitisierung aus. Eine geeignete Abkühlung hält diese Ausbreitung während der Martensitbildung aufrecht.
4. Einschränkungen und alternative Materialien
Obwohl D6 bei 60 HRC eine außergewöhnliche Verschleißfestigkeit aufweist, erweist sich seine dichte Hartmetallstruktur unter bestimmten Bedingungen als Nachteil. Trifft dies auf Ihre Anwendung zu, wird D6 aufgrund der begrenzten Härte wahrscheinlich vorzeitig versagen. Ziehen Sie stattdessen folgende Alternativen in Betracht:
- Stoßfestigkeit (Fallhämmer)
Das Thema: Bei einer Härte von 60–62 HRC sind D6-Hartmetalle zu spröde (Izod < 28 J) und zerbrechen bei plötzlichem Aufprall.
Bessere Wahl: S7 WerkzeugstahlEs bietet eine überlegene Stoßfestigkeit bei einem niedrigeren HRC-Bereich von 54–56. - Bearbeitungsprozesse über 300°C (Warmumformung)
Das Thema: Hitze zerstört die Arbeitshärte von D6. Eine Einwirkung von 600 °C reduziert die Härte auf unbrauchbare 48 HRC.
Bessere Wahl: H13 WarmarbeitsstahlEs behält seine strukturelle Integrität und Härte bis zu 550°C bei. - Unvorhersehbare seitliche Belastungen
Das Thema: Die starre Struktur bei einer Härte von 58+ HRC weist keine Duktilität auf; sie bricht unter seitlicher Belastung, anstatt sich zu biegen.
Bessere Wahl: A2 WerkzeugstahlEs bietet ein sichereres Gleichgewicht zwischen Robustheit und Stabilität für Umgebungen mit gemischter Belastung.
5. Entscheidungsmatrix für die Auswahl der Härte von D6-Stahl
Die Härtevorgabe hängt von Ihrer Werkzeuganwendung ab. Drei Faktoren sind hierbei ausschlaggebend: Verschleißintensität, Schlagfrequenz und Wandstärke. Jede Kombination führt zu einem spezifischen Härtebereich innerhalb des Arbeitsbereichs von 58–64 HRC für D6.
5.1 Entscheidungsrahmen anhand der Belastungsbedingungen
| Ladezustand | Zielhärte | Schlüsselstrategie | Ideale Anwendungen |
|---|---|---|---|
| Pure Wear (Minimale Auswirkungen) |
60–64 HRC | Um die Hohlraumabmessungen gegen Gleitreibung eng zu halten, muss die Oberflächenhärte maximiert werden. |
|
| Gemischte Bedingungen (Verschleiß + Stoßbelastung) |
58–62 HRC | Man opfert eine geringe Härte, um die Bruchzähigkeit zu erhöhen und ein Brechen zu verhindern. |
|
| Aufpralldominant (Schwerer Schock) |
❌ Vermeide D6 | Verwende nicht. Die Karbidstruktur bricht unter Stoßbelastung (Izod < 28 J). |
|
Nächste Schritte: Anwendung dieser Matrix
Nicht raten – analysieren Sie zuerst Ihre Fehler. Schauen Sie sich Ihren Ausschuss an. Wenn Sie bei einem Auftrag mit „gemischten Bedingungen“ Ausbrüche an den Kanten feststellen, überschreiten Sie wahrscheinlich die obere Grenze von 62 HRC – reduzieren Sie sie auf 58 HRC. Wenn hingegen bei einem Auftrag mit „reinem Verschleiß“ die Maße frühzeitig abweichen, können Sie die Härte deutlich erhöhen. Nehmen Sie den spezifischen Zielwert aus dieser Tabelle und notieren Sie ihn klar und deutlich in Ihrer Bestellung für die Wärmebehandlung. Unpräzise Vorgaben führen zu ungenauen Ergebnissen; präzise Vorgaben maximieren die Werkzeugstandzeit.
5.2 Anforderungen an Querschnittsgröße und Härtegleichmäßigkeit
Bei großen Werkzeugquerschnitten ist eine sorgfältige Härteverteilung wichtig. D6-Stahl härtet in dicken Wandstärken besser als D3-Stahl , aber die physikalischen Gesetze gelten auch hier. Ein Zylinder mit 42 mm Durchmesser weist an der Oberfläche 59.3 HRC und im Kern 57.8 HRC auf. Die Abweichung beträgt lediglich 1.5 HRC. Diese Gleichmäßigkeit verhindert innere Spannungsspitzen, die zu Rissen führen können.
Bei Querschnitten mit einem Durchmesser unter 50 mm sollte die gewünschte Betriebshärte direkt im Bereich der Oberfläche angestrebt werden. Durchhärtung gewährleistet gleichmäßige Eigenschaften von der Oberfläche bis zum Kern.
Bei Querschnitten über 50 mm sollte an der Oberfläche ein HRC-Punkt höher angesetzt werden. Dies kompensiert eine leichte Kernweichheit. Eine Tieftemperaturbehandlung nach dem Abschrecken verringert diesen Unterschied weiter. Der Kältezyklus wandelt Restaustenit im gesamten Querschnitt um, nicht nur an der Oberfläche.
5.3 Grenzwerte für die Temperatureinwirkung
Die Betriebstemperatur begrenzt die maximal nutzbare Härte. D6 behält seine Leistungsfähigkeit unter 300 °C stabil bei. Wird diese Temperatur überschritten, sinkt die Härte. Das Wärmebehandlungsverfahren spielt dabei keine Rolle mehr. Bei 500 °C erweicht ein auf 62 HRC gehärtetes Werkzeug auf 56 HRC. Bei 600 °C fällt die Härte auf 48 HRC ab. Für Anwendungen mit hoher Verschleißbelastung ist es zu weich.
Werkzeuge, die während der Produktion intermittierender Hitze ausgesetzt sind, weisen eine Härte von 58–60 HRC auf. Die niedrigere Ausgangshärte bietet einen Sicherheitsspielraum gegen Erweichung. Für das Biegen elastischer Stahlplatten (Kohlenstoffgehalt 0.65–0.80 %) wird eine Härte von 60–62 HRC empfohlen. Die Prozesstemperaturen bleiben in diesem Bereich kontrolliert.
Fazit
Betrachten Sie die Härte von D6 nicht länger als bloße Empfehlung. Um die 40–60 % längere Werkzeugstandzeit dieses Stahls auszuschöpfen, müssen Sie den optimalen Härtebereich von 58–62 HRC erreichen. Bei einer niedrigeren Härte verringert sich die Schnitthaltigkeit; bei einer höheren Härte riskieren Sie einen Bruch.
Der wahre Wert liegt in der Präzision: Passen Sie die Zielhärte an den jeweiligen Versagensmechanismus an – Verschleiß oder Stoß. Nutzen Sie die obige Matrix, um Ihre Wärmebehandlungsspezifikationen festzulegen, anstatt sie zu schätzen. Bei risikoreichen Kaltumformprozessen entscheiden oft nur 2 HRC über Erfolg oder Misserfolg. Treffen Sie Ihre Wahl mit Bedacht.