
Einführung:
Die Wahl des falschen Werkzeugstahls kann teuer werden. Nehmen wir beispielsweise eine Charge D2- oder H13-Stahl. Sie mag eine Standard-Sichtprüfung bestehen. Auch das Werkszeugnis mag einwandfrei aussehen. Doch nach einigen tausend Presszyklen kann der Stahl dennoch brechen. Das belastet Ihr Werkzeugbudget. Außerdem verlieren Sie Produktionszeit und schädigen Ihren Markenruf.
Die Eingangsprüfung von Werkzeugstahl geht weit über das Abhaken von Checklisten hinaus. Sie ist Ihr wichtigster Schutz vor versteckten Metallfehlern. Dieser Leitfaden verzichtet auf theoretische Abhandlungen und bietet Ihnen klare, praktische Schritte für Ihren Arbeitsablauf:
- Überprüfung der chemischen Zusammensetzung
- Präzise Härteprüfung
- Auswahl der NDT-Methoden
- Metallstrukturanalyse
Einen neuen ausländischen Lieferanten testen? Ihre interne Qualitätskontrolle optimieren? Sie erhalten klare Abnahmeregeln. Wir verzichten auf Standardfloskeln.
Was ist Werkzeugstahl und warum sind Prüfnormen wichtig?
Werkzeugstahl ist eine hochbelastbare Legierung, die für das Schneiden, Pressen und Umformen anderer Metalle unter extremen Belastungen entwickelt wurde. Die Beständigkeit unter diesen anspruchsvollen Bedingungen beginnt mit einer sorgfältigen Rohmaterialprüfung. Jeder Test erfüllt eine spezifische Funktion. Oberflächenprüfungen decken unmittelbare Bearbeitungsrisiken auf. Härteprüfungen bestätigen das optimale Verhältnis zwischen Verschleißfestigkeit und Zähigkeit. Ultraschallprüfungen (UT) spüren verborgene innere Lufteinschlüsse auf, bevor diese zu schwerwiegenden Fehlern führen.
Werden bei diesen Standards Kompromisse eingegangen, sind die Folgen gravierend. Stellen Sie sich vor, ein tiefer Einschluss in einem Rohling aus H13-Stahl wird übersehen. Das fertige Werkzeug könnte nach nur wenigen hundert Presszyklen in der Mitte brechen. Sie verlieren nicht nur die Kosten für den Stahl. Sie verlieren wochenlange, teure CNC-Bearbeitungszeit, verpassen Liefertermine und müssen Ihre Produktionslinien komplett stilllegen.
Globale Prüfnormen für Werkzeugstahl (ASTM/ISO)
Weltweit gibt es vier Hauptsysteme zur Steuerung von Werkzeugstahl. Wählen Sie für Ihre Bestellung ein System und bleiben Sie dabei. Ein Wechsel der Standards während der Vertragslaufzeit führt zu Lücken in Ihren Spezifikationen. Diese Lücken verursachen häufig kostspielige Verzögerungen kurz vor dem Versand.
| Standard (Region) | Typische Noten | Hauptunterschiede & Fokus |
|---|---|---|
| EN ISO 4957 (International) | 1.2379, 1.2344 | Dies dient als globale Basislinie. Es bildet eine solide Grundlage für primäre Legierungen wie C, Cr, Mo und V. |
| ASTM A681 (Nordamerika) | D2, H13, M2, A2 | Die Zusammensetzungsbereiche entsprechen weitgehend den ISO-Normen. Die Grenzwerte für Spurenelemente wie Phosphor und Schwefel weichen geringfügig ab. Auch die Prüfumfänge variieren. |
| DIN (Deutschland) | 1.2379, 1.2344 | Dieses System entspricht direkt der Norm ISO 4957. Sie werden geringfügige Toleranzänderungen bei Si, Mn und einigen Restmetallen feststellen. |
| JIS G 4404 (Japan) | SKD11 (≈D2) SKD61 (≈H13) |
Diese Güteklassen entsprechen gut den ASTM- und DIN-Normen. Sie passen besser zu den Toleranzen und Prüfprotokollen asiatischer Stahlwerke. |
Abstimmung von Prüfmethoden auf Inspektionsaufgaben
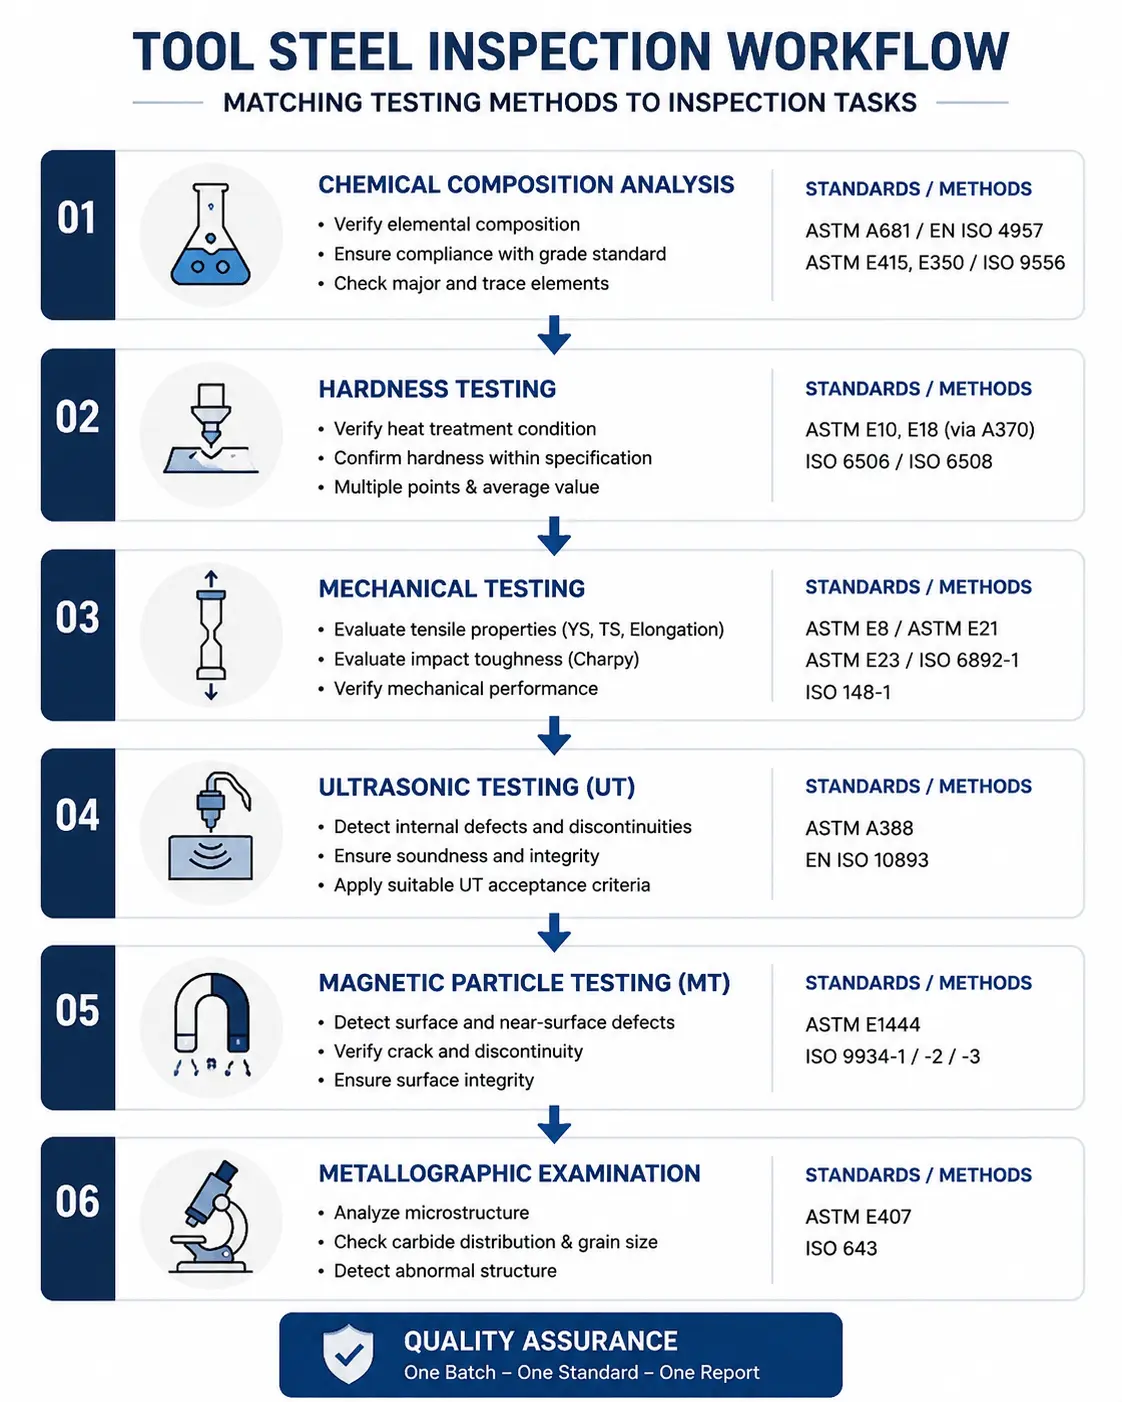
Die Bewertungsnorm und die Prüfmethodennorm sind zwei separate Dokumente. Beide müssen in Ihrem Vertrag enthalten sein.
| Inspektionsaufgabe | ISO/EN-Route | ASTM-Route |
|---|---|---|
| Chemische Zusammensetzung | EN ISO 4957 + ISO 9556 | ASTM A681 + E415/E350 |
| Zugversuch | ISO 6892-1 (RT), ISO 6892-2 (HT) | ASTM E8/E8M, ASTM E21 |
| Schlagzähigkeit | ISO 148-1 | ASTM E23 |
| Härte | ISO 6506 / 6508 | ASTM E10/E18 über A370 |
| Ultraschall (Schmiedeteile) | EN ISO 10893 | ASTM A388 |
| Magnetisches Teilchen | ISO 9934-1/2/3 | ASTM E1444 |
| Penetrant | ISO 3452-Serie | ASTM E1417 |
Für alle Aufgaben gilt eine Regel: Innerhalb einer Charge wird ein System ausgewählt und beibehalten . ISO 148-1 und ASTM E23 sind im selben Prüfbericht nicht austauschbar.
3 eiserne Regeln zur Lösung von Standardkonflikten
Konflikte zwischen Kundenzeichnungen und internationalen Normen kommen häufig vor. Wenn die Zahlen nicht übereinstimmen, befolgen Sie diese drei Einkaufsregeln, um das Problem schnell zu lösen:
- Zuerst die Ausgangslage festlegen: Ihr Vertrag muss die genaue Norm nennen. Schreiben Sie „H13 nach ASTM A681“, niemals nur „H13“. Dies ist Ihre rechtliche Grundlage.
- Die engere Zahl gewinnt immer: Wenn die kundenspezifische Produktpalette genau innerhalb des Standardbereichs liegt, müssen Sie die strengeren Anforderungen des Kunden erfüllen.
- Jegliche Absenkung der Standards muss schriftlich dokumentiert werden: Unterschreitet eine Kundenzeichnung eine Standardgrenze, beispielsweise durch die Forderung nach einer niedrigeren Härteobergrenze? Markieren Sie dies. Schreiben Sie „Abweichung vom Standard gemäß Kundenspezifikation“ direkt auf dem Materialzertifikat, um sich selbst zu schützen.
Kurzer Tipp zu den Grenzwerten der zerstörungsfreien Prüfung: Den Prüfbereich vor Beginn der Prüfung immer absperren. Europäische Käufer erwarten EN/ISO-Grenzwerte. Nordamerikanische Käufer orientieren sich standardmäßig an ASTM.
Überprüfung der chemischen Zusammensetzung
Die chemische Zusammensetzung ist die physikalische DNA Ihres Stahls. Prüflabore überprüfen diese Elemente mittels optischer Emissionsspektrometrie (OES). Dieser Schritt ist unerlässlich. Einige unseriöse Lieferanten strecken teure Elemente wie Molybdän oder Vanadium mit billigem Schrott, um ihre Gewinnmargen zu erhöhen. Eine strenge OES-Prüfung bei jeder Charge deckt diesen Betrug auf und stellt sicher, dass der Stahl exakt den Normen entspricht.
Zahlenwerte sind ohne einen Referenzwert bedeutungslos. Vergleichen Sie Ihre Messwerte mit dem offiziellen Gütestandard. Beachten Sie ASTM A681 für nordamerikanische Bezugsquellen. Verwenden Sie EN ISO 4957 für europäische und weltweite Materialien.
| Klasse | C (Gew.-%) | Cr | Mo | V | W |
|---|---|---|---|---|---|
| D2 | 1.40-1.60 | 11.0-13.0 | 0.7-1.2 | 0.7-1.2 | ≤ 0.6 |
| H13 | 0.32-0.45 | 4.75-5.50 | 1.10-1.75 | 0.80-1.20 | - |
| M2 | 0.78-0.88 | 3.75-4.50 | 4.50-5.50 | 1.75-2.20 | 5.50-6.75 |
Jegliche Abweichung von den Standardwerten führt zur sofortigen Ablehnung. Dieser Punkt ist nicht verhandelbar. Ein Werkszeugnis kann Werte an der Toleranzgrenze aufweisen. Fordern Sie daher vorab eine Gegenmusteranalyse an. Führen Sie diese durch, bevor Sie die Charge abnehmen.
Härteprüfung von Werkzeugstahl (HRC, HBW, HV)
Härteprüfungen dienen der Überprüfung des eingehenden Stahls und der abschließenden Wärmebehandlung. Ist das Rohmaterial zu hart, werden Ihre CNC-Fräser sofort zerstört. Ist es zu weich, verschleißt Ihr Werkzeug vorzeitig. Um genaue Daten zu erhalten, befolgen Sie diese Vorgehensweise: Kalibrieren Sie Ihre Maschine zunächst mit Standardblöcken. Reinigen Sie die Prüffläche, nehmen Sie mindestens drei Messungen in Randnähe vor und mitteln Sie die Ergebnisse, um lokale Wärmeschäden zu erkennen.
Wählen Sie die passende Methode für Ihren Materialzustand:
- Brinell (HBW 10/3000): Geeignet für weiches, geglühtes Material. Die schwere 10-mm-Kugel gleicht grobe Körnungen aus. Ziel-HB 190–230 für geglühten Stahl und HB 280–340 für vorgehärtete Blöcke.
- Rockwell C (HRC): Der Produktionsstandard für gehärtete Teile. Zielwerte: H13 45–52 HRC und D2 58–62 HRC. Beenden Sie die Prüfung, wenn die Abweichung Ihrer Maschine ±1 HRC überschreitet. Halten Sie den Eindringkörper 3 mm von den Kanten entfernt, um Fehlmessungen zu vermeiden.
- Vickers (HV): Verwendet Mikrobelastungen zur Verfolgung von Härteabfällen bei dünnen Oberflächenbehandlungen. Erwartet werden HV 900–1100 für nitrierte Schichten und HV 700–800 für aufgekohlte Schichten.
Mechanische Prüfung: Zugfestigkeit und Kerbschlagbiegeversuch
Härtewerte geben lediglich Auskunft über die Verschleißfestigkeit der Oberfläche. Mechanische Prüfungen beweisen, dass Ihre Matrize den Pressvorgang tatsächlich ohne Bruch übersteht. Zugversuche zeigen, wie das Metall mit gleichmäßigen, anhaltenden Belastungen umgeht. Kerbschlagbiegeversuche (Charpy-Test) zeigen hingegen, wie es einen plötzlichen, heftigen Stoß verträgt. Für die Freigabe einer Produktionscharge benötigen Sie beide Ergebnisse.
Vergleichen Sie Ihre Laborberichte mit diesen Referenzwerten. Und denken Sie daran: Bearbeiten Sie Ihre Testproben immer erst nach der letzten Wärmebehandlung, um verfälschte Daten zu vermeiden.
Zugprüfung (ASTM E8):
- H13 (bei 45–50 HRC): Die Streckgrenze sollte 1000–1200 MPa erreichen. Die Bruchdehnung liegt normalerweise bei etwa 10–15 %.
- D2 (bei 58–60 HRC): Die Streckgrenze steigt deutlich auf 1600–1900 MPa. Die Bruchdehnung sinkt jedoch aufgrund des hohen Karbidgehalts auf lediglich 5–10 %.
Charpy-Schlagprüfung (ASTM E23 V-Kerbe):
- H13 (bei 45–50 HRC): Rechnen Sie mit einer absorbierten Energie von 20–40 J. Achten Sie genau auf die Anlasstemperatur. Fällt diese unter 500 °C, sinkt die Kerbschlagzähigkeit auf unter 10 J. Dann ist thermische Rissbildung an der Presse nahezu unvermeidlich.
- D2 & A2 (bei 58–60 HRC): D2 weist typischerweise niedrige Werte von 5–15 J auf. A2 ist etwas stoßfester und erreicht Werte zwischen 10 und 25 J. Beachten Sie, dass eine Reduzierung der maximalen Härte um nur 2 HRC diese Schlagzähigkeitswerte verdoppeln kann.
Eine wichtige Prüfregel: Überprüfen Sie immer die Probenahmerichtung in Ihrem Bericht. Längsproben erzielen naturgemäß 10–40 % bessere Ergebnisse als Querproben. Verwechseln Sie diese nicht. Sie könnten meinen, einen fehlerhaften Block erhalten zu haben, aber es handelt sich lediglich um unterschiedliche geometrische Schnitte.
Zerstörungsfreie Prüfung (ZfP) von Werkzeugstahl
Fünf Methoden. Eine Aufgabe: den Defekt finden, bevor der Chip ihn findet.
Jede zerstörungsfreie Prüfmethode erfasst etwas anderes. Wendet man die falsche Methode an, führt man keine Prüfung durch, sondern nur eine rituelle Handlung. Die folgende Tabelle ordnet jeder Methode zu, was sie erfasst.
| Methodik | Was es findet | Wo es funktioniert |
|---|---|---|
| Visuell (VT) | Oberflächenmakrodefekte ≥0.5–1.0 mm | Stangenmaterial, Schmiedeteile, bearbeitete Hohlräume |
| Eindringmittel (PT) | Oberflächenrisse, Öffnungsbreite ~1 µm | Fertige Werkzeuge, polierte Oberflächen |
| Magnetische Partikel (MT) | Oberfläche und oberflächennahe Bereiche bis zu einer Tiefe von ca. 2–3 mm | Ferromagnetische Werkzeugstähle |
| Ultraschall (UT) | Innere Hohlräume, Einschlüsse, weiße Flecken | Stange, Block, Schmiederohling |
| Wirbelstrom (ET) | Mischmaterial, Oberflächenrisse an der Stange | Stangen- und Rundmaterial, Online-Inspektion |
Visuelle Prüfung: Die erste Hürde
Die Sichtprüfung hat immer Vorrang. Nicht weil sie am empfindlichsten ist, sondern weil alle weiteren Schritte eine saubere, geprüfte Oberfläche voraussetzen. Sie benötigen mindestens 500 Lux gerichtetes Licht, eine 3- bis 10-fache Lupe und ein geschultes Auge. Achten Sie auf Folgendes: Falten, Überlappungen, Nähte, Schuppentaschen, Schleifspuren und alle Risse, die breit genug sind, um einen Schatten zu werfen. Dokumentieren Sie alles ab 0.5–1.0 mm, bevor Sie mit dem nächsten Verfahren fortfahren.
Magnetpulverprüfung (MT) auf Oberflächenrisse
Seriöse Werkzeugstahllieferanten verzichten nie auf die Magnetpulverprüfung (MT). Dieses Verfahren spürt Risse auf, die 2–3 mm unter der Oberfläche liegen. Der Prüfer magnetisiert den Stahl, trägt fluoreszierende Magnetpartikel auf und untersucht das Bauteil unter UV-Licht. Unsichtbare Risse lassen magnetischen Fluss durch, der die Partikel anzieht und helle, deutlich sichtbare Linien bildet.
Hier ist die Mindestanforderung, die Sie fordern sollten:
- Keine linearen Indikationen ≥ 3 mm: Zweck: Es verhindert, dass sich oberflächliche Defekte zu tiefen Ermüdungsbrüchen entwickeln, sobald das Werkzeug in die Presse gelangt.
- Magnetisierung in beide Richtungen: Das Magnetfeld muss das Bauteil in zwei zueinander senkrechten Durchgängen durchqueren. Zweck: So ist garantiert, dass Sie keinen Riss verpassen, nur weil er in die falsche Richtung verläuft.
- Null-Fehler bei kritischen Radien: Trennlinien und scharfe Ecken müssen absolut sauber sein. Zweck: Dies sind Bereiche mit hoher Beanspruchung. Schon ein mikroskopischer Defekt führt hier zum sofortigen Bruch.
Ultraschallprüfung (UT) auf innere Fehler
Jeder hochwertige Werkzeugstahlblock mit einer Dicke von über 20 mm muss einer Ultraschallprüfung (UT) unterzogen werden. Punkt. Nur so lassen sich innere Schäden erkennen, bevor man wochenlang teure CNC-Bearbeitung betreibt. Ein zertifizierter Prüfer trägt Koppelmittel auf den Stahl auf und fährt dann mit einem Hochfrequenzprüfkopf in einem engen Raster über die Oberfläche. Die Schallwellen werden von verborgenen Hohlräumen reflektiert und zeigen genau, wo sich die fehlerhaften Stellen befinden. Kaufen Sie nichts ohne einen einwandfreien UT-Bericht.
Stellen Sie sicher, dass Ihr Lieferant diese Standards genau erfüllt:
- Signalbegrenzung (DAC-Kurve): Die Fehlerechos müssen unterhalb des vereinbarten Basiswertes (wie EN Level 2/SEP oder ASTM A388) bleiben. Zweck: Verhindert, dass sich mikroskopische Defekte unter hoher Druckbelastung zu massiven Spannungsrissen entwickeln.
- Keine Defektcluster: Blockierungen mit mehreren eng beieinander liegenden kleinen Indikatoren werden abgelehnt. Zweck: Verhindert, dass Schwachstellen sich verbinden und Ihren Würfel genau in der Mitte spalten.
- Echo der Stallrückwand: Das untere Signal muss während des gesamten Scans stark bleiben. Zweck: Dies beweist, dass der Schall tatsächlich den gesamten Block durchdrungen hat, wodurch sichergestellt wird, dass keine massiven Schrumpfungen oder lose Holzfasern die Sicht versperrten.
Maßtoleranzen & Geometrische Prüfung
Ein zuverlässiger Werkzeugstahllieferant verzichtet niemals auf die Prüfung der Abmessungen. Vor dem Versand führt sein Qualitätskontrollteam eine sorgfältige, manuelle Überprüfung durch. Die Mitarbeiter verwenden Präzisionsmikrometer zur Messung der Außendurchmesser, prüfen die Geradheit mit Messuhren auf Granit-Richtplatten und bestücken komplexe Teile mit Koordinatenmessmaschinen (KMM). Besitzt ein Stahlwerk diese Werkzeuge nicht oder nutzt es sie nicht, sollten Sie Ihren Stahl woanders beziehen. Folgende Mindestanforderungen sollten Sie stellen:
- Durchmesser und Passform: Mit Mikrometern wurde überprüft, ob die Standard-H7/g6-Abstände eingehalten werden. Zweck: Gewährleistet, dass die Führungssäulen auch bei schnellen Presszyklen einwandfrei gleiten und nicht blockieren.
- Ebenheit und Geradheit: Die Überprüfung erfolgte mittels Messuhren. Das Ziel muss innerhalb von 0.02–0.05 mm pro 300-mm-Block landen. Zweck: Verhindert eine ungleichmäßige Druckverteilung, die schließlich zum Verbiegen oder Reißen des Werkzeugbodens führen kann.
- Komplexe Profile: Gescannt mit einem Koordinatenmessgerät bis zu einer Unsicherheit von 1.5–3 µm. Zweck: Es beweist, dass der physische Stahl exakt Ihrer CAD-Konstruktion entspricht. Dadurch vermeiden Sie teure Passungsfehler in der Fertigung.
Oberflächenbeschaffenheit und metallographische Untersuchung
Beim Kauf von Werkzeugstahl sollten Sie nicht raten. Überprüfen Sie die genauen Oberflächen- und Innenspezifikationen anhand Ihres Werkszeugnisses, um eine lange Lebensdauer der Matrize zu gewährleisten:
- Oberflächenrauheit (Ra): Zielwert 0.1–0.4 µm für Stanzstempel und ≤0.05 µm für Spiegelformen. Zweck: Verhindert Produktionsgrate und reduziert Reibungsverschleiß.
- Karbidverteilung: Muss ≤ 2.0 sein (bei grobkörnigem Kaltarbeitsstahl sollte ein Wert von ≤ 1.5 angestrebt werden). Zweck: Verhindert Ausbrüche an den Kanten und sorgt für gleichmäßigen Werkzeugverschleiß.
- Körnung: ASTM Level 7–10. Zweck: Dies beweist, dass die Wärmebehandlung tatsächlich gleichmäßig war. Gemischte Körnung deutet auf eine unzureichende und ungleichmäßige Erwärmung hin.
- Restaustenit: 3–10 Vol.-% (bei Präzisionseinsätzen <5 Vol.-%). Zweck: Gewährleistet die Dimensionsstabilität. Bei zu viel Material verformt sich die Matrize während des Gebrauchs langsam.
- Entkohlungstiefe: Maximal 0.5 % des Stabdurchmessers (Härtegrenze 0.3 mm). Zweck: Schützt die Härte der Arbeitsfläche. Eine tiefe, weiche Schicht führt zu sofortigem Verschleiß.
FCS-7-Schritte-Inspektion: Was wir anders machen
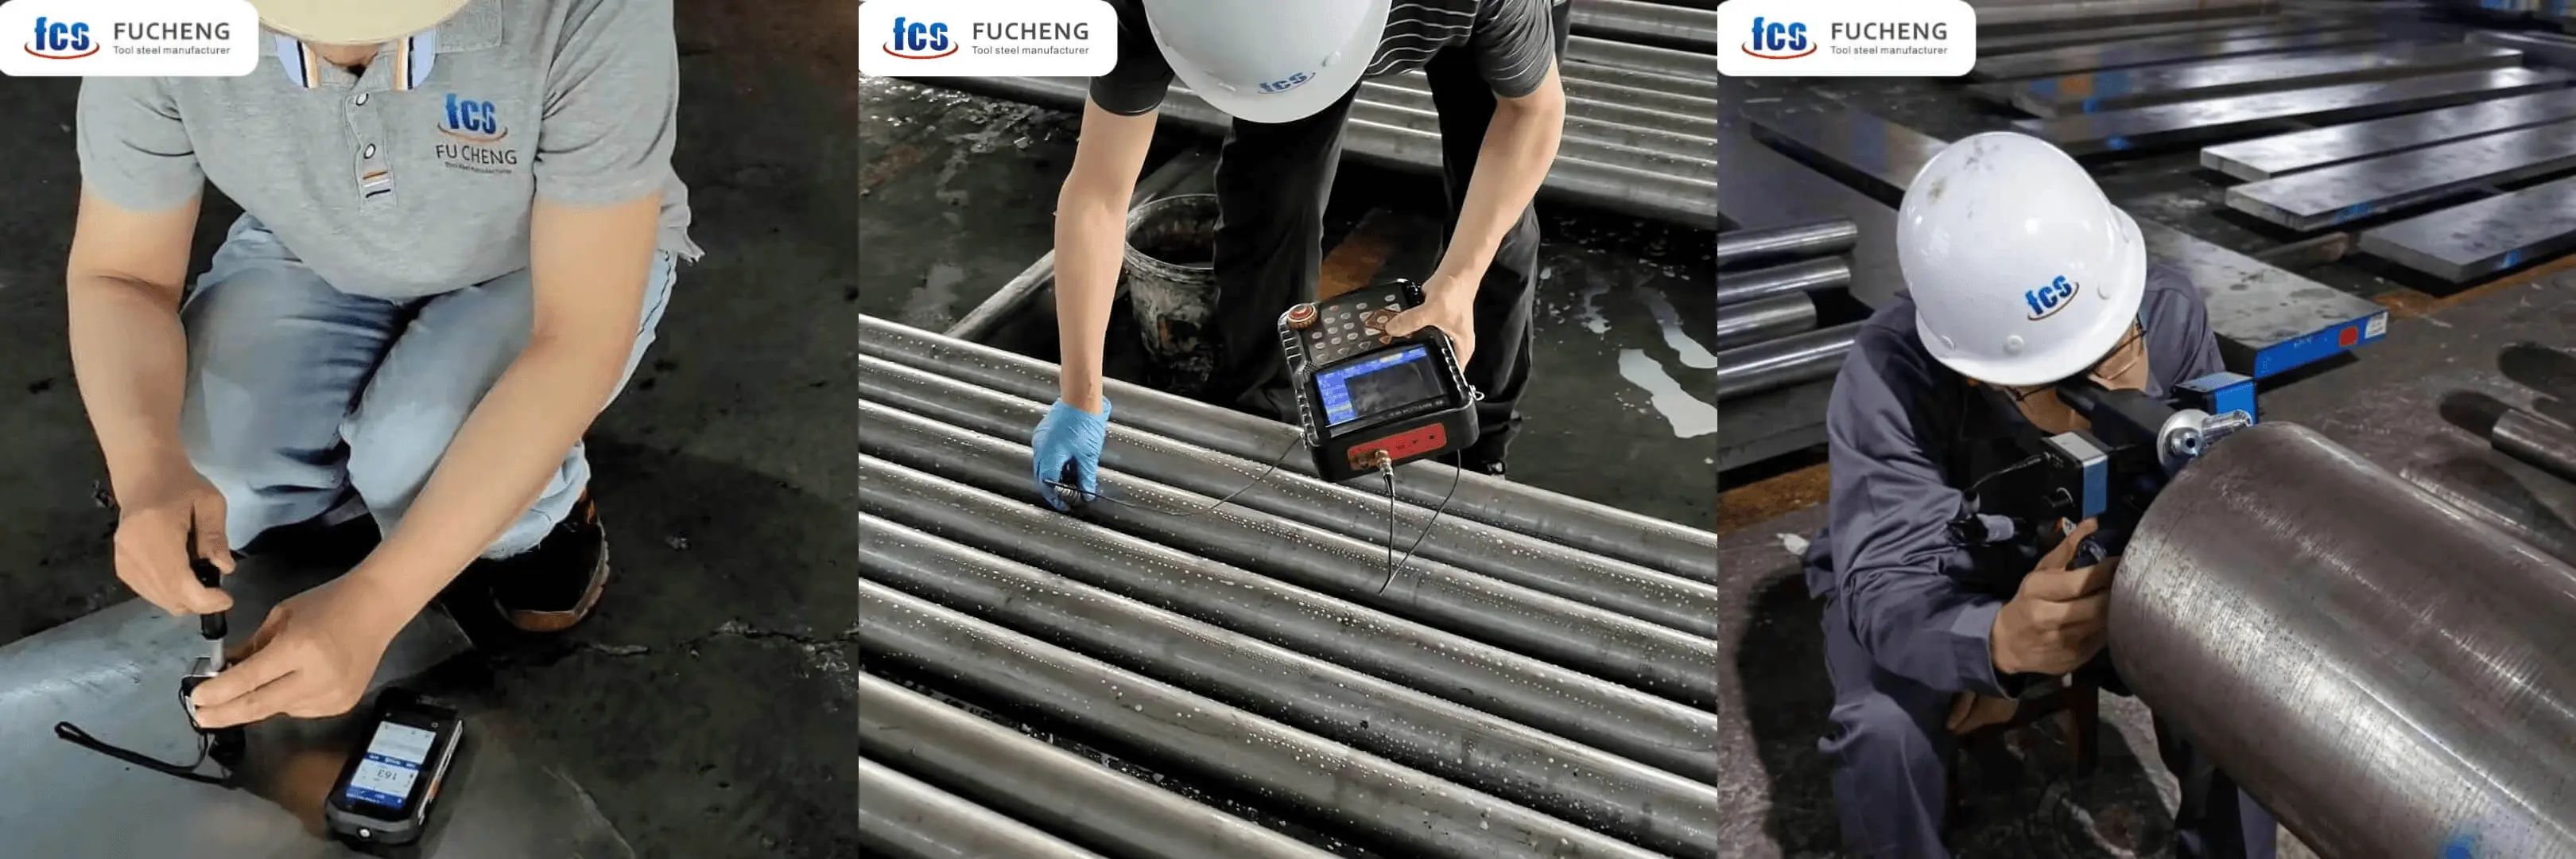
Die meisten Mühlen führen Stichproben durch, um Zeit zu sparen. Ehrlich gesagt, wir machen das nicht. Wir wenden unser Full Control System (FCS) auf jeden einzelnen Block an. Hier ist unser Unterschied in 7 Schritten:
- Chemische Prüfung: Wir testen jeden Schmelzvorgang mittels OES. Wir vertrauen Rohstoffzertifikaten niemals blind.
- Maße: Wir setzen auf Präzisions-Koordinatenmessgeräte, nicht nur auf Mikrometer, um perfekte H7/g6-Passungen zu gewährleisten.
- Zerstörungsfreie Prüfung (UT & MT): Andere scannen nur die Oberfläche und beenden die Untersuchung. Wir hingegen drehen den Stahl für die Ultraschallprüfung aus verschiedenen Winkeln, um auch tieferliegende Hohlräume zu erfassen.
- Härte: Wir nehmen mehrere Oberflächenmessungen vor und mitteln diese, um eine gleichmäßige Wärmebehandlung zu gewährleisten.
- Karbidverteilung: Wir setzen eine Bewertung von ≤1.5 strikt durch. Bei schlechter Netzwerkverbindung wird die Verbindung abgebrochen.
- Metallographie: Die Korngröße wird einer strengen Doppelprüfung unterzogen – einmal nach dem Schmieden und ein weiteres Mal unmittelbar vor dem Verladen auf den LKW.
- Endgültige Einhaltung: Einen Fehler entdeckt? Wir schneiden den betreffenden Abschnitt komplett ab. Wir schweißen niemals heimlich über Mängel hinweg, bevor wir das endgültige Materialprüfzeugnis unterzeichnen.
Fazit
Werkzeugstahl verzeiht keine Nachlässigkeit. Ihr Prüfprozess sollte es auch nicht. Ob Sie sich an ASTM- oder ISO-Normen orientieren: Strenge Prüfungen sind Ihr einziges Sicherheitsnetz gegen schwerwiegende Werkzeugausfälle. Sie müssen die chemische Zusammensetzung überprüfen, präzise Härteprüfungen durchführen und auf bewährte zerstörungsfreie Prüfverfahren (ZfP) setzen, bevor ein Rohling Ihre CNC-Maschine berührt. Der beste Zeitpunkt, einen fatalen Defekt zu erkennen, ist direkt bei der Warenannahme, nicht mitten in einer teuren Produktionsserie. Setzen Sie Ihr Werkzeugbudget nicht länger für ungeprüftes Material aufs Spiel. Nutzen Sie die Benchmarks in diesem Leitfaden, um Ihre aktuellen Lieferanten umgehend zu überprüfen. Benötigen Sie einen Partner, der die Qualität von Werkzeugstahl garantiert und vollständige Prüfberichte liefert? Senden Sie uns noch heute Ihre Materialspezifikationen oder Zeichnungen, und wir starten Ihr nächstes Projekt optimal.