
Einführung:
Eine mangelhafte Wärmebehandlung bedeutet für Anwender von Stahl der Güteklasse 1.2344 einen enormen finanziellen Verlust . Es handelt sich dabei um weit mehr als nur einen einfachen technischen Fehler. Man investiert 40 Stunden in die Bearbeitung eines komplexen Werkzeugs. Dann verzieht es sich beim Abschrecken. Oder es bricht in der Schmiedepresse. Der finanzielle Schaden ist enorm.
Werkzeugschäden äußern sich häufig in schneller thermischer Rissbildung, starkem Verbiegen oder raschem Oberflächenverschleiß. Diese Probleme lassen sich meist auf grundlegende Fehler zurückführen. Jemand hat das Vorwärmen zu schnell durchgeführt oder einen Anlassvorgang ausgelassen. Dieser Fehler kostet ein teures Werkzeug und führt zu wochenlangen Produktionsausfällen.
Lernen Sie den Ablauf der Wärmebehandlung kennen, um diese Fehler zu vermeiden. Doch selbst ein perfekter Wärmebehandlungszyklus kann einen fehlerhaften Stahlblock nicht retten . Das Rohmaterial kann versteckte innere Spannungen aufweisen oder die falsche chemische Zusammensetzung haben. Dies führt direkt zu Rissen. Wählen Sie daher einen bewährten Lieferanten. Die Qualität der Vorbehandlung ist genauso wichtig wie der Ofen selbst.
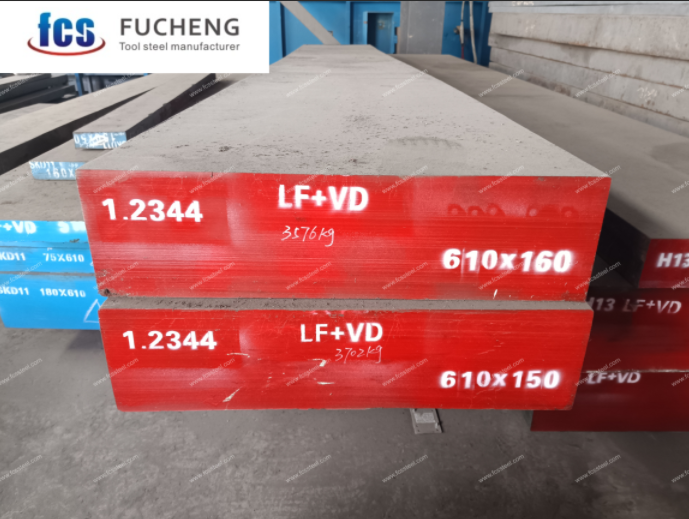
1.2344 Wärmebehandlungsleitfaden für Werkzeugstahl
Ein typischer Wärmebehandlungsprozess für 1.2344 umfasst die folgenden Schritte. Jeder Schritt spielt eine wichtige Rolle bei der Erzielung des gewünschten Mikrogefüges und der gewünschten Eigenschaften.
Die vollständige Prozesskette läuft wie folgt ab: Glühen → Spannungsarmglühen → erstes Vorwärmen → zweites Vorwärmen → Austenitisieren → Abschrecken → erstes Anlassen → zweites Anlassen . Jeder Schritt hat eine spezifische Aufgabe. Zusammen bewirken sie Folgendes:
- Härte kontrollieren
- Reststress bewältigen
- Verhindern Sie Risse und Verformungen, die fertige Werkzeuge ruinieren können.
Dieser Leitfaden behandelt alle acht Phasen. Sie finden darin die genauen Temperaturen, Einweichzeiten und die auf der Schichtdicke basierenden Regeln, die für das Gelingen jeder einzelnen Phase notwendig sind.
Warum Wärmebehandlung wichtig ist
Werkzeugstahl 1.2344 ist je nach Region unter verschiedenen Bezeichnungen bekannt: DIN 1.2344 , AISI H13 oder X40CrMoV5-1 . Es handelt sich um denselben Stahl mit unterschiedlichen Spezifikationen. Er gehört zur Gruppe der Chrom-Molybdän-Vanadium-Warmarbeitsstähle (Cr-Mo-V) – und diese Legierungszusammensetzung verrät alles.
Die chemische Zusammensetzung von 1.2344 liegt innerhalb sorgfältig kontrollierter Standardbereiche. Der Kohlenstoffgehalt beträgt 0.35–0.42 %. Dies sorgt für ein ausgewogenes Verhältnis von Härte und Beständigkeit gegen thermische Ermüdung. Weiterhin verbessern ca. 5 % Chrom die Härtbarkeit und Oxidationsbeständigkeit bei erhöhten Temperaturen. Zusätzlich bewirkt ca. 1.4 % Molybdän eine Sekundärhärtung. Schließlich hält ca. 1.0 % Vanadium das Korngefüge dicht. Dadurch wird Verschleiß bei hohen Temperaturen vermieden.
Zusammen ergeben diese Legierungselemente eine ausgezeichnete Warmfestigkeit, Anlassbeständigkeit und Beständigkeit gegen thermische Ermüdung, wodurch sich 1.2344 gut für Druckguss-, Warmumformungs- und Extrusionswerkzeuge eignet.
Doch genau diese Legierungszusammensetzung macht den Stahl anfällig für Fehler bei der Wärmebehandlung . Die für die Leistungsfähigkeit von H13 verantwortlichen Cr-Mo-V-Karbide benötigen präzise thermische Bedingungen, um sich zu stabilisieren. Werden Schritte ausgelassen oder der Prozess überhastet, verwandeln sich diese Karbide in Schwachstellen – ungleichmäßige Verteilungen führen zu Rissen genau dort, wo die Belastung am größten ist. Die Wärmebehandlung ist nicht der letzte Schritt. Bei 1.2344 ist sie derjenige, der entweder die volle Leistungsfähigkeit des Stahls freisetzt oder den Grundstein für ein frühzeitiges Versagen legt.
1.2344 Wärmebehandlungsablauf und wichtigste Leistungsfaktoren
Jeder Schritt im thermischen Zyklus 1.2344 hat einen streng mechanischen Zweck. Hier ist der vollständige Ablauf und wie er genau die Werkzeuglebensdauer bestimmt:
| Praktikum | Details bearbeiten | Schlüssel zur 1.2344-Performance |
|---|---|---|
| 1. Glühen | Erweicht den Rohling auf ≤235 HB und beseitigt Spannungen aus der frühen Fertigungsphase. | Beseitigt Schmiedespannungen. Schafft eine gleichmäßige, duktile Ausgangsbasis vor der CNC-Schruppbearbeitung. |
| 2. Stress abbauen | Erhitzt den grob bearbeiteten Block auf 600–650°C, um die Schnittspannungen abzubauen. | Beseitigt Restspannungen aus der Bearbeitung. Verhindert starkes Verziehen beim Abschrecken. |
| 3. Vorheizen | Die Temperatur wird schrittweise langsam erhöht, um sie an die Kern- und Oberflächentemperatur anzupassen. | Verhindert Thermoschock. Das direkte Einbringen einer kalten Form in einen 1000 °C heißen Ofen erhöht das Risiko innerer Risse erheblich. |
| 4. Austenitisierung | Typischerweise wird die Temperatur bei 1020–1030°C gehalten, um Carbide effektiv aufzulösen. | Löst Karbide ordnungsgemäß auf. Temperaturen über 1050 °C hinaus führen zu extremem, irreversiblem Kornwachstum (Sprödigkeit). |
| 5. Abschrecken | Durch schnelles Abkühlen des Stahls (mittels Gas oder Öl) bildet sich frischer, extrem harter Martensit. | Bildet harten Martensit. Ungleichmäßige Abkühlung führt zwangsläufig zu Maßverzug. Wasserabschreckung wird nicht empfohlen. |
| 6. Anlassen | Wird mittels doppeltem oder dreifachem Temperieren auf 540–560°C erhitzt, wobei zwischen den Zyklen eine vollständige Abkühlung erfolgt. | Es mindert die starken Abschreckspannungen und entfernt gefährlichen Restaustenit. Dadurch wird sprödes Metall in ein zähes, formstabiles Werkzeug verwandelt. |
Was genau beeinträchtigt die Leistung von 1.2344?
- Falsche Zeitmessung: Den Einweichtimer starten, wenn Ofen erreicht die Zieltemperatur, anstatt der WerkstückkernDer Kern bleibt weich, und die Matrize wäscht sich bei der Produktion aus.
- Überspringen des zweiten Temperaments: Eine einmalige Anlassbehandlung hinterlässt metastabilen Restaustenit. Das Werkzeug wird sich einige Wochen später unvorhersehbar verformen oder reißen.
- Oberflächenentkohlung: Die Einwirkung der Atmosphäre während Hochtemperaturzyklen führt zum Abbrennen von Oberflächenkohlenstoff, was zu weichen Kavitätsflächen und erheblichen Haftproblemen beim Druckguss führt.
Warum strenge Herstellerstandards nicht verhandelbar sind
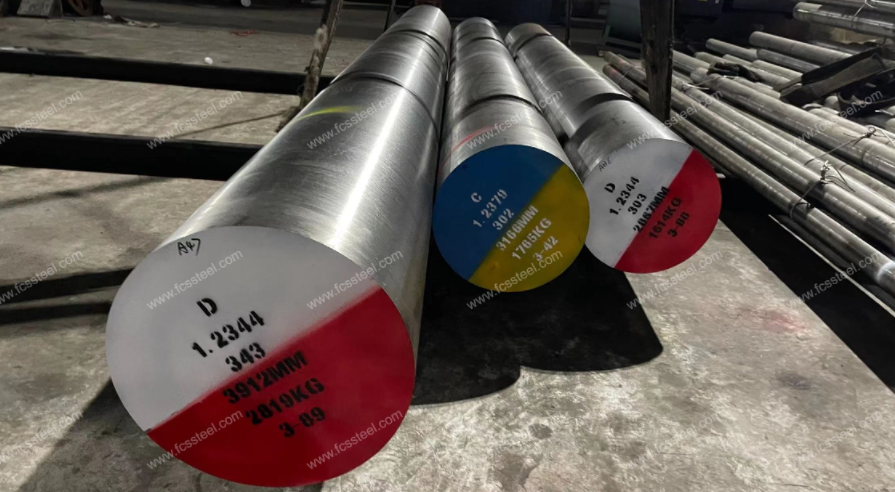
Wenn ein Produktionsbetrieb diese Schritte überhastet durchführt oder auf veraltete Ausrüstung zurückgreift, entstehen die finanziellen Schäden meist direkt in der Produktion. Folgendes passiert, wenn entscheidende Qualitätskontrollen versagen:
- Fehler bei der HärtegleichmäßigkeitDie Härte von Kern und Oberfläche muss übereinstimmen. Wird die Austenitisierungsphase zu kurz gehalten, bleibt der Kern weich. Ihre teure Form wird dann bereits beim ersten Produktionslauf ausgewaschen oder verbeult.
- Mikrostruktur & KornzerstörungMan benötigt feine, gleichmäßig verteilte Hartmetallkörner. Überhitzung führt zu starker Kornvergröberung. Die Folge? Das Werkzeug wird extrem spröde und zerbricht buchstäblich unter dem Druck der Schmiedepresse.
- DimensionsverzerrungEine gut ausgestattete Anlage kontrolliert die Hochdruck-Gasabschreckrate präzise. Wenn eine Werkstatt aus Zeitgründen bei komplexen Geometrien ungleichmäßig abkühlt, verzieht sich das Werkzeug. Das führt zu tagelangem, aufwendigem Feinschleifen oder dazu, dass der Block komplett verschrottet werden muss.
- OberflächenentkohlungDer Ofen benötigt eine kontrollierte Vakuumatmosphäre. Bei der Erhitzung an der Luft verbrennt der Kohlenstoff direkt von der Oberfläche. Dadurch wird die Oberfläche des Formhohlraums weich, was beim Gießen von Teilen zu erheblichen Haftungsproblemen führt.
- ProzessrückverfolgbarkeitsprotokolleWenn ein Betrieb seine wichtigsten Thermoelementdaten nicht protokolliert, tappt er im Dunkeln. Wenn ein Werkzeug drei Wochen später im Feld reißt, lässt sich aufgrund fehlender verlässlicher Temperaturdaten nicht feststellen, ob es sich um einen Konstruktionsfehler, minderwertigen Stahl oder einen fehlerhaften Wärmebehandlungszyklus handelte.
Wie man einen zuverlässigen 1.2344-Hersteller auswählt
Eine optimale Wärmebehandlung beginnt mit präzisen Stahlspezifikationen. Hören Sie auf zu raten und legen Sie diese genauen technischen Vorgaben in Ihrem nächsten Lieferantenvertrag fest. Hier ist, was wir garantieren und was Sie fordern müssen:
- Punktgenaue Chemie: C: 0.35–0.42 %, Cr: 4.80–5.50 %. Keine zu großen Toleranzen, sonst schwankt die Härte nach dem Abschrecken unvorhersehbar.
- Karbid-Mikrostruktur: Demand NADCA #207 oder eine gleichwertige Zertifizierung. Sie benötigen feine, gleichmäßige Hartmetallpartikel ohne ausgeprägte Streifenbildung, die thermischen Schocks standhalten.
- Sphäroidisiertes Glühen: Der Block muss vollständig geglüht bei ≤235 HB angeliefert werden. Dies garantiert eine gleichmäßige, spannungsfreie CNC-Schruppbearbeitung ohne versteckte harte Stellen.
- Ultraschallprüfung (UT): Die Ultraschallprüfung ist gemäß SEP 1921 durchzuführen, wobei die Akzeptanzklasse entsprechend der Anwendung ausgewählt wird (typischerweise Gruppe 3 Klasse D/d oder höher).
- Reinheit des Stahls: Um Mikrorisse unter hohem Schmiededruck zu verhindern, müssen strenge ASTM E45-Grenzwerte für nichtmetallische Einschlüsse festgelegt werden.
Wenn Sie mit uns zusammenarbeiten, liefern wir Ihnen vollständig zertifizierte 1.2344-Blöcke, die genau diese Vorgaben erfüllen und somit sicherstellen, dass Ihre Formen den Ofenvorgang jedes Mal unbeschadet überstehen.
Ziel-Eigenschaften nach optimierter Wärmebehandlung
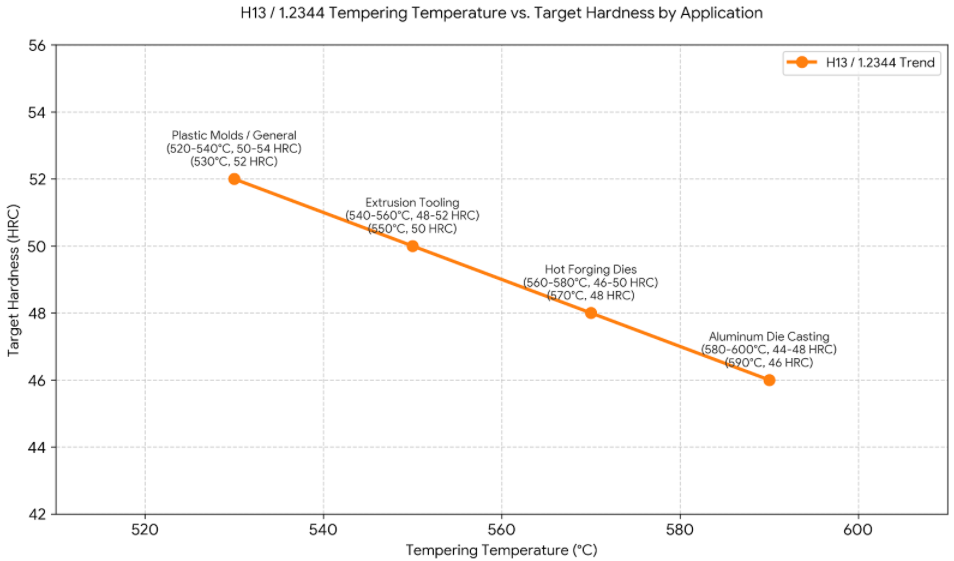
Ob die richtigen Werte erreicht werden, hängt vollständig von der Funktionsweise des jeweiligen Tools ab. Hier ist die Aufschlüsselung der 1.2344 eingestellten Eigenschaften in den wichtigsten Anwendungen:
| Anwendung | Zielhärte | Temper Temp | Leistungsfokus |
|---|---|---|---|
| Aluminiumdruckguss | 44–48 HRC | 580-600 ° C | Maximiert die Grenzen der thermischen Ermüdung und beugt starker Hitzerissbildung vor. |
| Warmumformwerkzeuge | 46–50 HRC | 560-580 ° C | Bietet ein ausgewogenes Verhältnis zwischen hoher Verschleißfestigkeit und Schutz vor plastischer Verformung. |
| Extrusionswerkzeug | 48–52 HRC | 540-560 ° C | Behält auch unter extremer Gleitreibung eine hohe Streckgrenze bei. |
| Kunststoffformen / Allgemein | 50–54 HRC | 520-540 ° C | Bietet höchste Härte, hervorragende Polierbarkeit und Beständigkeit gegen Eindrücke. |
Hinweis: Die Härte allein reicht nicht aus, um den Erfolg zu beweisen. Überprüfen Sie stets die Schlagzähigkeit gemäß den geltenden Spezifikationen und Projektanforderungen, um sicherzustellen, dass die Matrize nicht plötzlich auf der Presse zerbricht.
Fazit
Bei der Wärmebehandlung von Werkzeugstahl 1.2344 geht es nicht um das Auswendiglernen von Temperaturen. Es geht darum, zu verhindern, dass eine 10,000 Dollar teure Matrize in der Presse zerbricht. Jeder Schritt – von der sorgfältigen Vorwärmung bis zum obligatorischen zweiten Anlassen – behandelt eine spezifische innere Spannung. Wird ein Schritt ausgelassen, führt dies zu vorzeitigem Versagen und Produktionsausfällen.
Aber seien wir ehrlich: Selbst ein perfekter Ofenzyklus kann minderwertigen, fehlerhaften Stahl nicht retten. Die Langlebigkeit Ihrer Form hängt von einem hochwertigen, spannungsarm geglühten Block ab. Vermeiden Sie wochenlange Bearbeitungszeiten mit unberechenbarem Material. Sind Sie bereit, mit Stahl zu arbeiten, der stets optimale Ergebnisse liefert? Kontaktieren Sie FCS Steel noch heute für ein Angebot für erstklassige 1.2344-Blöcke.