Introduktion
Det telefonopkald fra en rasende kunde med en knust matrice er et mareridt for enhver stålforhandler. Du tjekker papirerne, kun for at opdage sandheden for sent. Nogle leverandører leger stadig med værkstedstestcertifikater (MTC'er) – de nægter at fremvise originale dokumenter, gemmer sig bag vage specifikationer eller giver dig en forfalsket PDF.
Når erstatningsstål fejler i fabrikslokalet, betaler du prisen i form af reklamationer og skadet omdømme. Import af værktøjsstål går ud over at forhandle en god pris; du skal vide præcis, hvad der slipper igennem mellem din indkøbsordre og forseglingen af containeren.
Nedenfor gennemgår vi de fem kritiske kvalitetsrisici, du skal kontrollere, før du importerer. Du lærer, hvordan du spotter falsk kemi, opdager interne defekter og afviser dårlige partier, før du overfører den endelige betaling.
Forståelse af værktøjsstål MTC
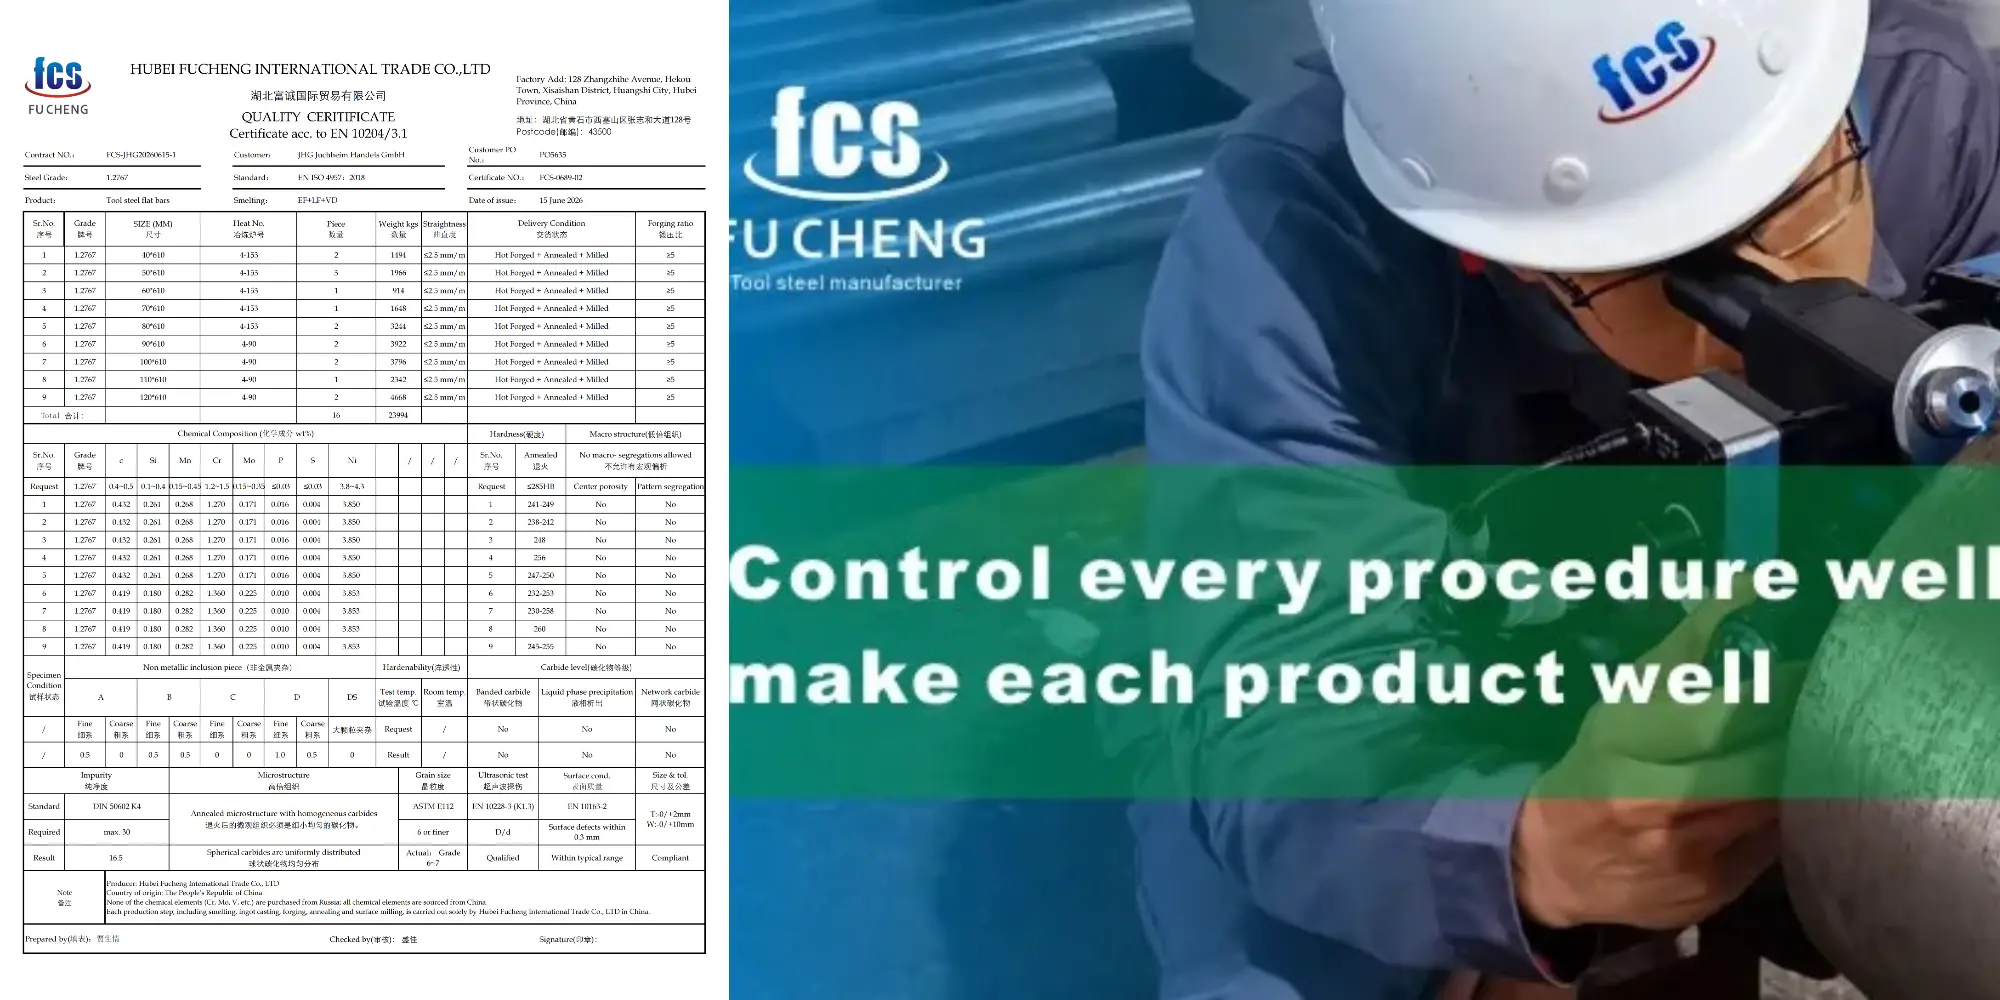
En MTC er dit ståls pas. Et vagt eller ufuldstændigt certifikat er et kæmpe rødt flag. Her er præcis, hvad en kvalificeret MTC for værktøjsstål skal indeholde:
- Varmenummer: Det absolutte fundament for sporbarhed. Dette skal stemme perfekt overens med det fysiske stempel på dine stålblokke.
- Kemisk sammensætning: Dit primære forsvar mod kvalitetssubstitution er at verificere, at du får ren D2 eller H13, ikke en billigere legering.
- Smeltemetode (f.eks. ESR or EAF): Dikterer stålets grundlæggende renhed. Premium-matriceblokke kræver specifikke smelteveje.
- Leveringstilstand: Specifikationer som udglødet hårdhed bekræfter, at materialet er klar til din CNC-bearbejdning.
- Interne testdata: UT-standarder (ultralydstestning), kornstørrelse og ikke-metalliske inklusionsklassificeringer beviser, at stålet ikke splintres under belastning.
Sådan spotter du falske MTC'er
Hvis en leverandør tøver med at levere den originale MTC, har de sandsynligvis noget at skjule. Almindelige svindelforsøg omfatter at justere en PDF for at få en basislegering til at ligne premium D2 eller genbruge et gammelt varmenummer til et utestet parti.
Start altid med varmenummeret. Hvis det ikke matcher det hårde stempel på din blok, så stop der. Da papir kan være forfalsket, er den eneste idiotsikre verifikation at insistere på tredjeparts PMI-testning, før beholderen forsegles. En defensiv leverandør er en klar afsløring.
MTC-bekræftelsestjekliste
Hvis et certifikat mangler disse specifikke detaljer, accepterer du blind risiko.
| Kritisk kontrolpunkt | Specifikke detaljer, du skal bekræfte |
|---|---|
| 1. Sporbarhed | Heat nummer skal 100% matche det fysiske, hårde stempel. Ingen undtagelser. |
| 2. Kemisk sammensætning | Kontrollér kerneelementerne (C, Cr, Mo, V) i forhold til ASTM/DIN-standarderne. Svovl (S) og fosfor (P) skal være ≤ 0.030 %. |
| 3. Smeltemetode | Se efter EAF+LF+VD for standardværktøjsstål, eller ESR til premium støbe-/matriceblokke. |
| 4. Leveringsbetingelser | Verificér den udglødede hårdhed (f.eks. ≤ 255 HB for D2) for at beskytte dit værktøj. |
| 5. Intern renlighed | Skalliste bestået UT standarder (f.eks. SEP 1921 klasse C/c) og inkluderingsvurderinger. |
Risiko 1: Karaktersubstitution og falsk kemi
Udskiftning af kvaliteter er udbredt. Den mest almindelige metode? At udskifte ægte D2 (kræver ~1.0% Mo og ~1.0% V) med Cr12MoV, en legering af lavere kvalitet med kun ~0.4% Mo og 0.2% V. Denne stille udskiftning sparer leverandøren op til 30%, men sandheden kommer frem, når matricen splintres under kraftig belastning.
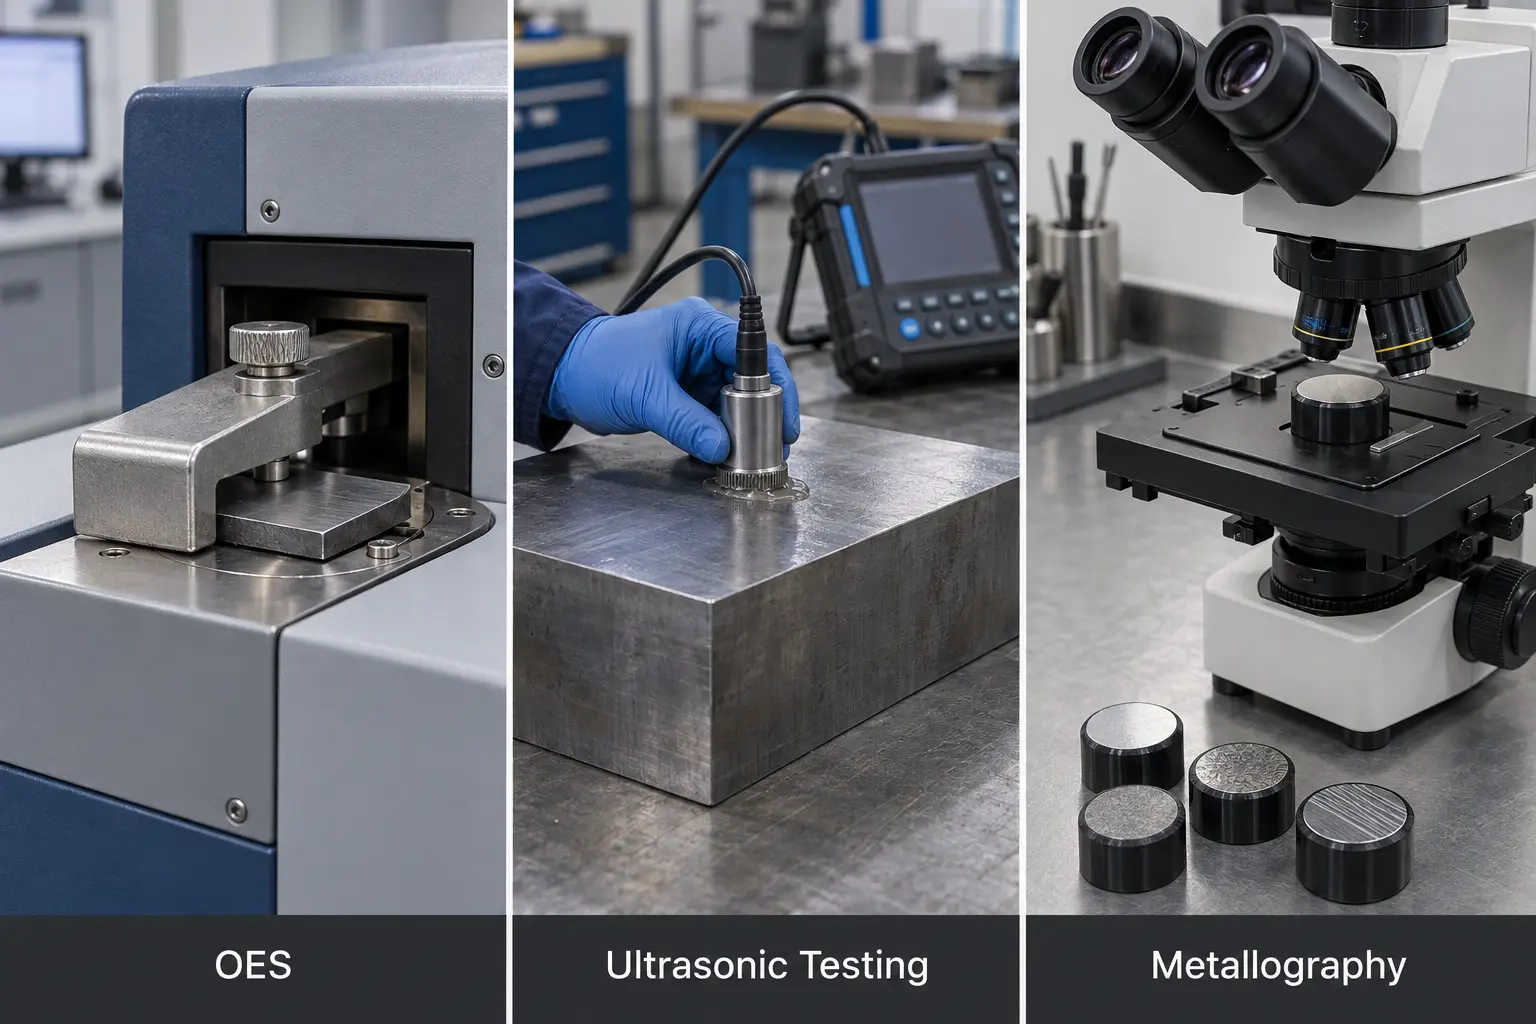
"Midt-batch-udskiftningen" - at snige billigere legeringer ind i anden halvdel af din ordre - sker konstant. Stol aldrig udelukkende på papiret. Fastlæg nøjagtige ASTM/DIN-kemiske grænseværdier i din indkøbsordre, forbyd "tilsvarende" kvaliteter, og insistér på tredjeparts PMI-testning (ved hjælp af OES ) før afsendelse.
Risiko 2: Interne defekter og dårlig renlighed
Værktøjsstål kan se fejlfrit ud på ydersiden, mens det skjuler en tikkende bombe indeni. For store blokke er elementar segregation den ultimative dræber. Dårlig forsegling af støbningen tilfører ilt og danner næring til massive ikke-metalliske indeslutninger.
Velrenommerede møller løser dette ved hjælp af "blød reduktion" under størkning, hvilket reducerer centerlinjesegregation og porøsitet med op til 80%. Du må ikke nøjes med et grundlæggende kemiark. Påkræv tredjeparts ultralydstestning (UT) i henhold til standarder som SEP 1921 klasse C/c.
Risiko 3: Overfladesprækker og afkulning
Overfladerevner er normalt symptomer på dyb afkulning, som fjerner overfladehårdheden og dræber udmattelsesmodstanden. Dette sker, når stålværker mister temperaturkontrollen – stål, der holdes ved 750-850 °C, er ekstremt modtageligt for kulstoftab.
Standard varmebehandling kan ikke reparere et afkullet lag; du skal spilde bearbejdningstiden på at slibe det væk. Test grundigt ved hjælp af tværsnit ætset med nital i henhold til EN ISO 3887 , og mål overfladekulstoftabet med ASTM E1077.
Risiko 4: Batchuoverensstemmelse og sporbarhed
Endelig kvalitetskontrol vil ikke rette en smeltefejl, der blev lavet for tre uger siden. Lås din forsyningskæde ned med disse regler:
- Mandat til adskillelse af grunde: Stop fabrikker i hemmeligt at blande forskellige produktionsserier for at spare omkostninger.
- Krydstjek papirarbejde: Match fysiske batchnumre med laboratorierapporter linje for linje.
- Kend dine AQL-grænser: Standard AQL 2.5 garanterer ikke defektfri stål. Det fungerer kun, hvis leverandørens faktiske procesgennemsnit er korrekt.
- Revision for bevis: Manglende WIP-mærkning eller dokumenteret batchtestning betyder, at de ikke har nogen reel proceskontrol. Gå væk.
Risiko 5: Varmebehandling og hårdhedsfejl
Et simpelt Rockwell-hårdhedstal fortæller dig næsten intet om, hvad der sker dybt inde i kernen. Skjult afkulning udløser falske overfladeaflæsninger, mens usynlig underanløbning efterlader en blok farligt sprød.
FCS værktøjsstål går ud over overfladetestning for at beskytte dine marginer:
- Dyb metallografisk analyse: Vi analyserer den interne struktur efter bratkøling – verificerer karbidfordeling og resterende austenit. Hvis kernen er kompromitteret, sendes den ikke.
- Gradspecifik præcision: Vi nåede præcise kontraktspecifikationer. Vores 1.2083 (420SS) værktøjsstål leverer konsekvent 53-56 HRC, og vores 1.2550 værktøjsstål rammer en streng HRC på 58-62.
- Brugerdefineret proceskontrol: Vi justerer varmebehandlingsparametrene baseret på din specifikke formstørrelse og brugsforhold og sikrer ensartethed gennem metallografi.
Konklusion
I det øjeblik beholderens forsegling klikker i, er risikoen helt din. Papirarbejde kan være forfalsket, og standardtests afslører ikke interne fejl. Vent ikke på en knust matrice for at indse, at du stolede på den forkerte fræser.
Vi verificerer kemien, den interne struktur og varmebehandlingen, før metallet forlader vores dok. Klar til værktøjsstål, du rent faktisk kan stole på? Kontakt FCS i dag med dine nøjagtige specifikationer , og lad os beskytte din næste forsendelse.