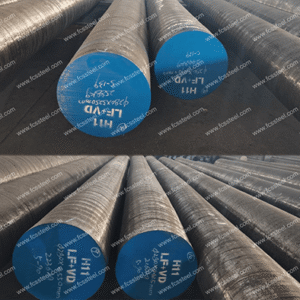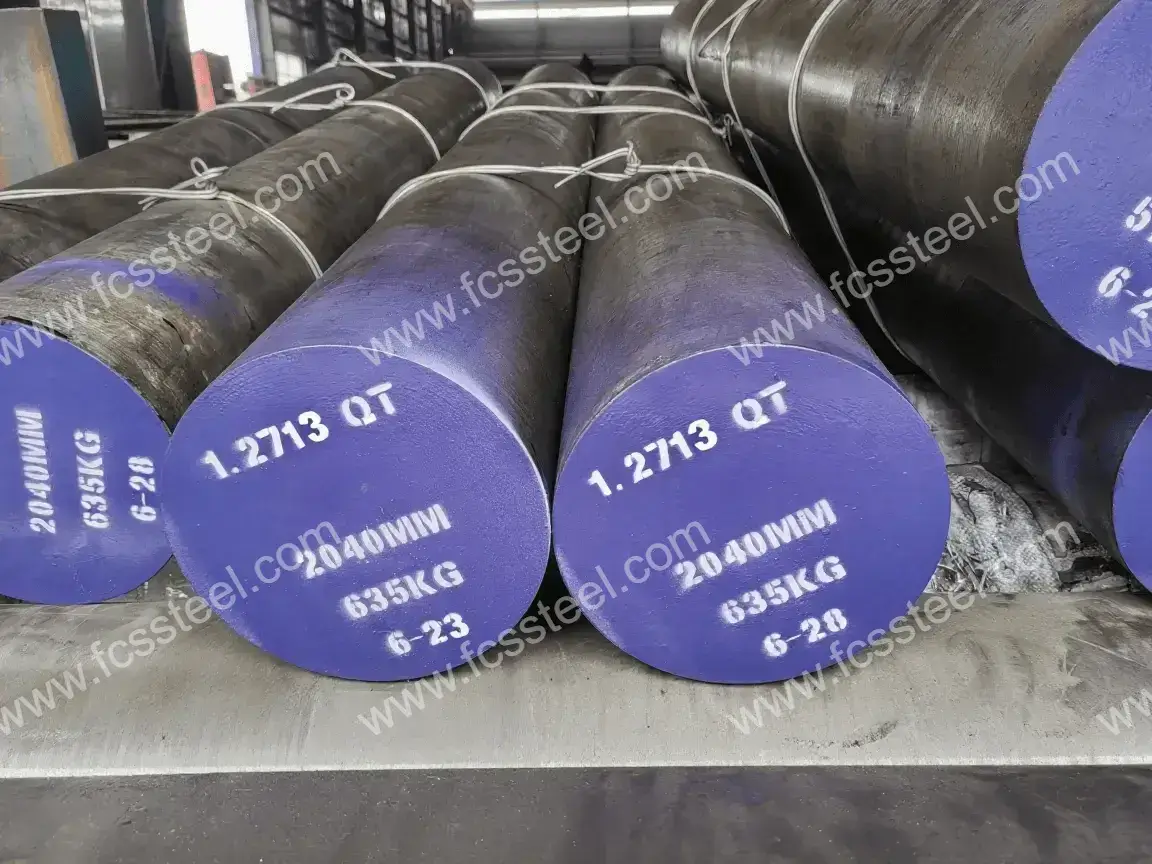
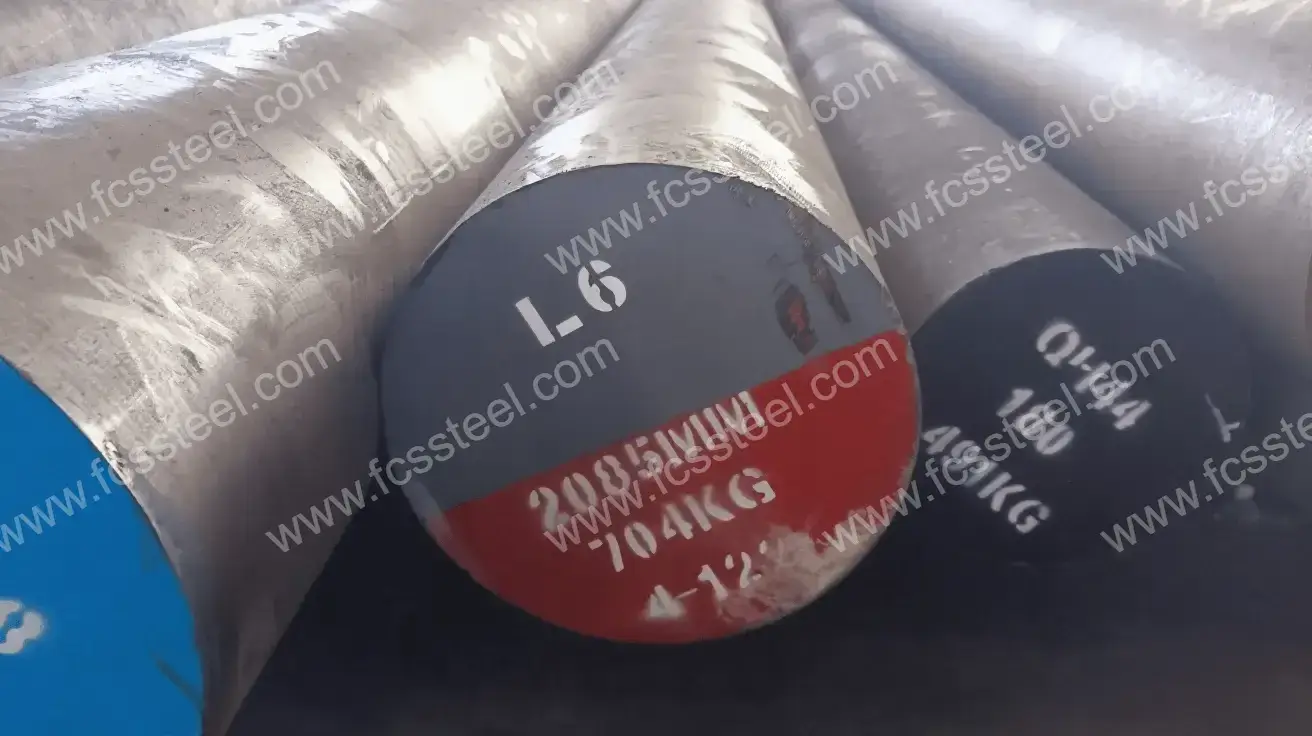
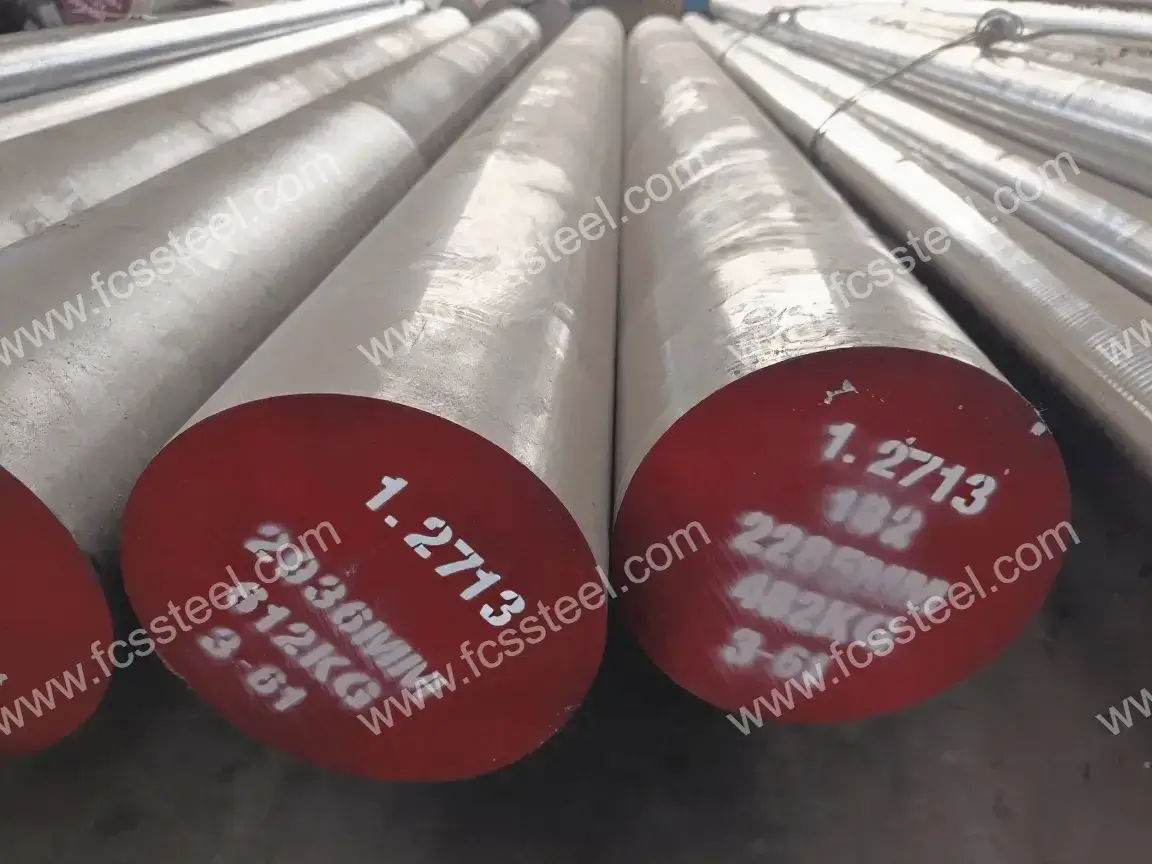
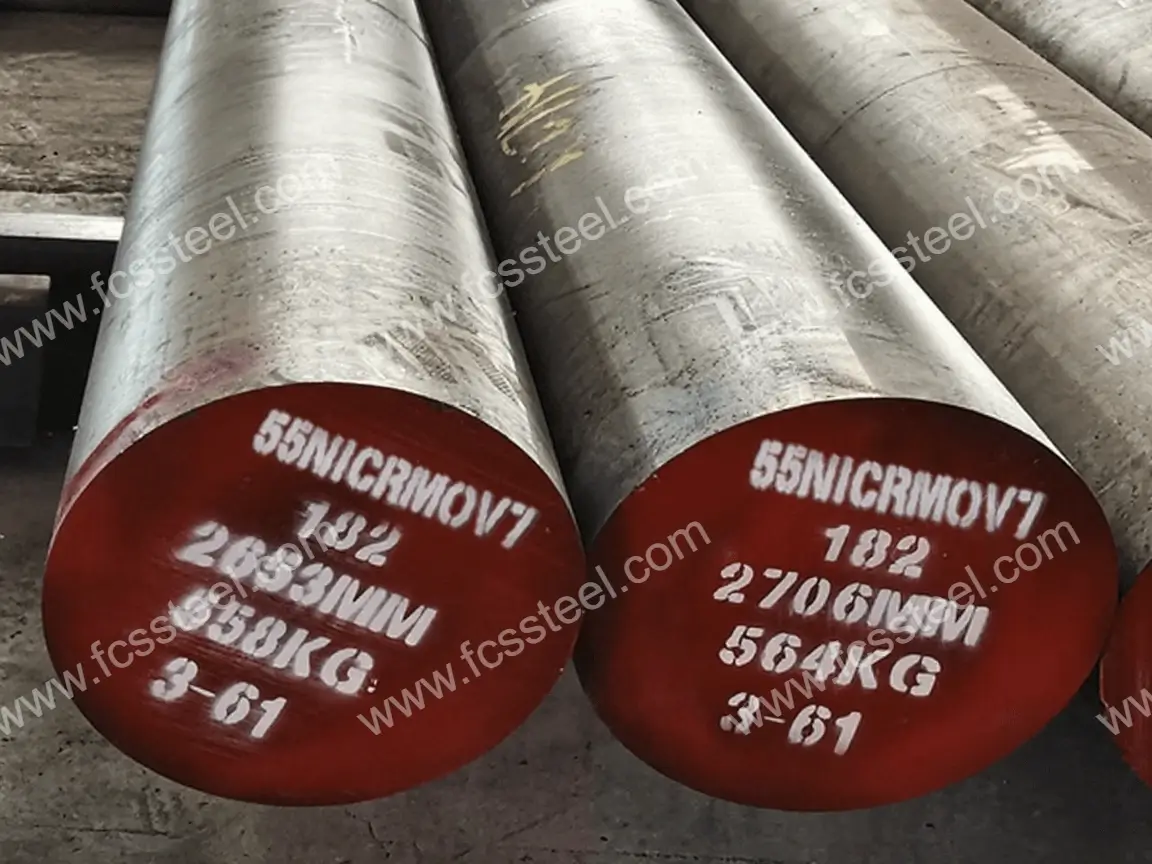
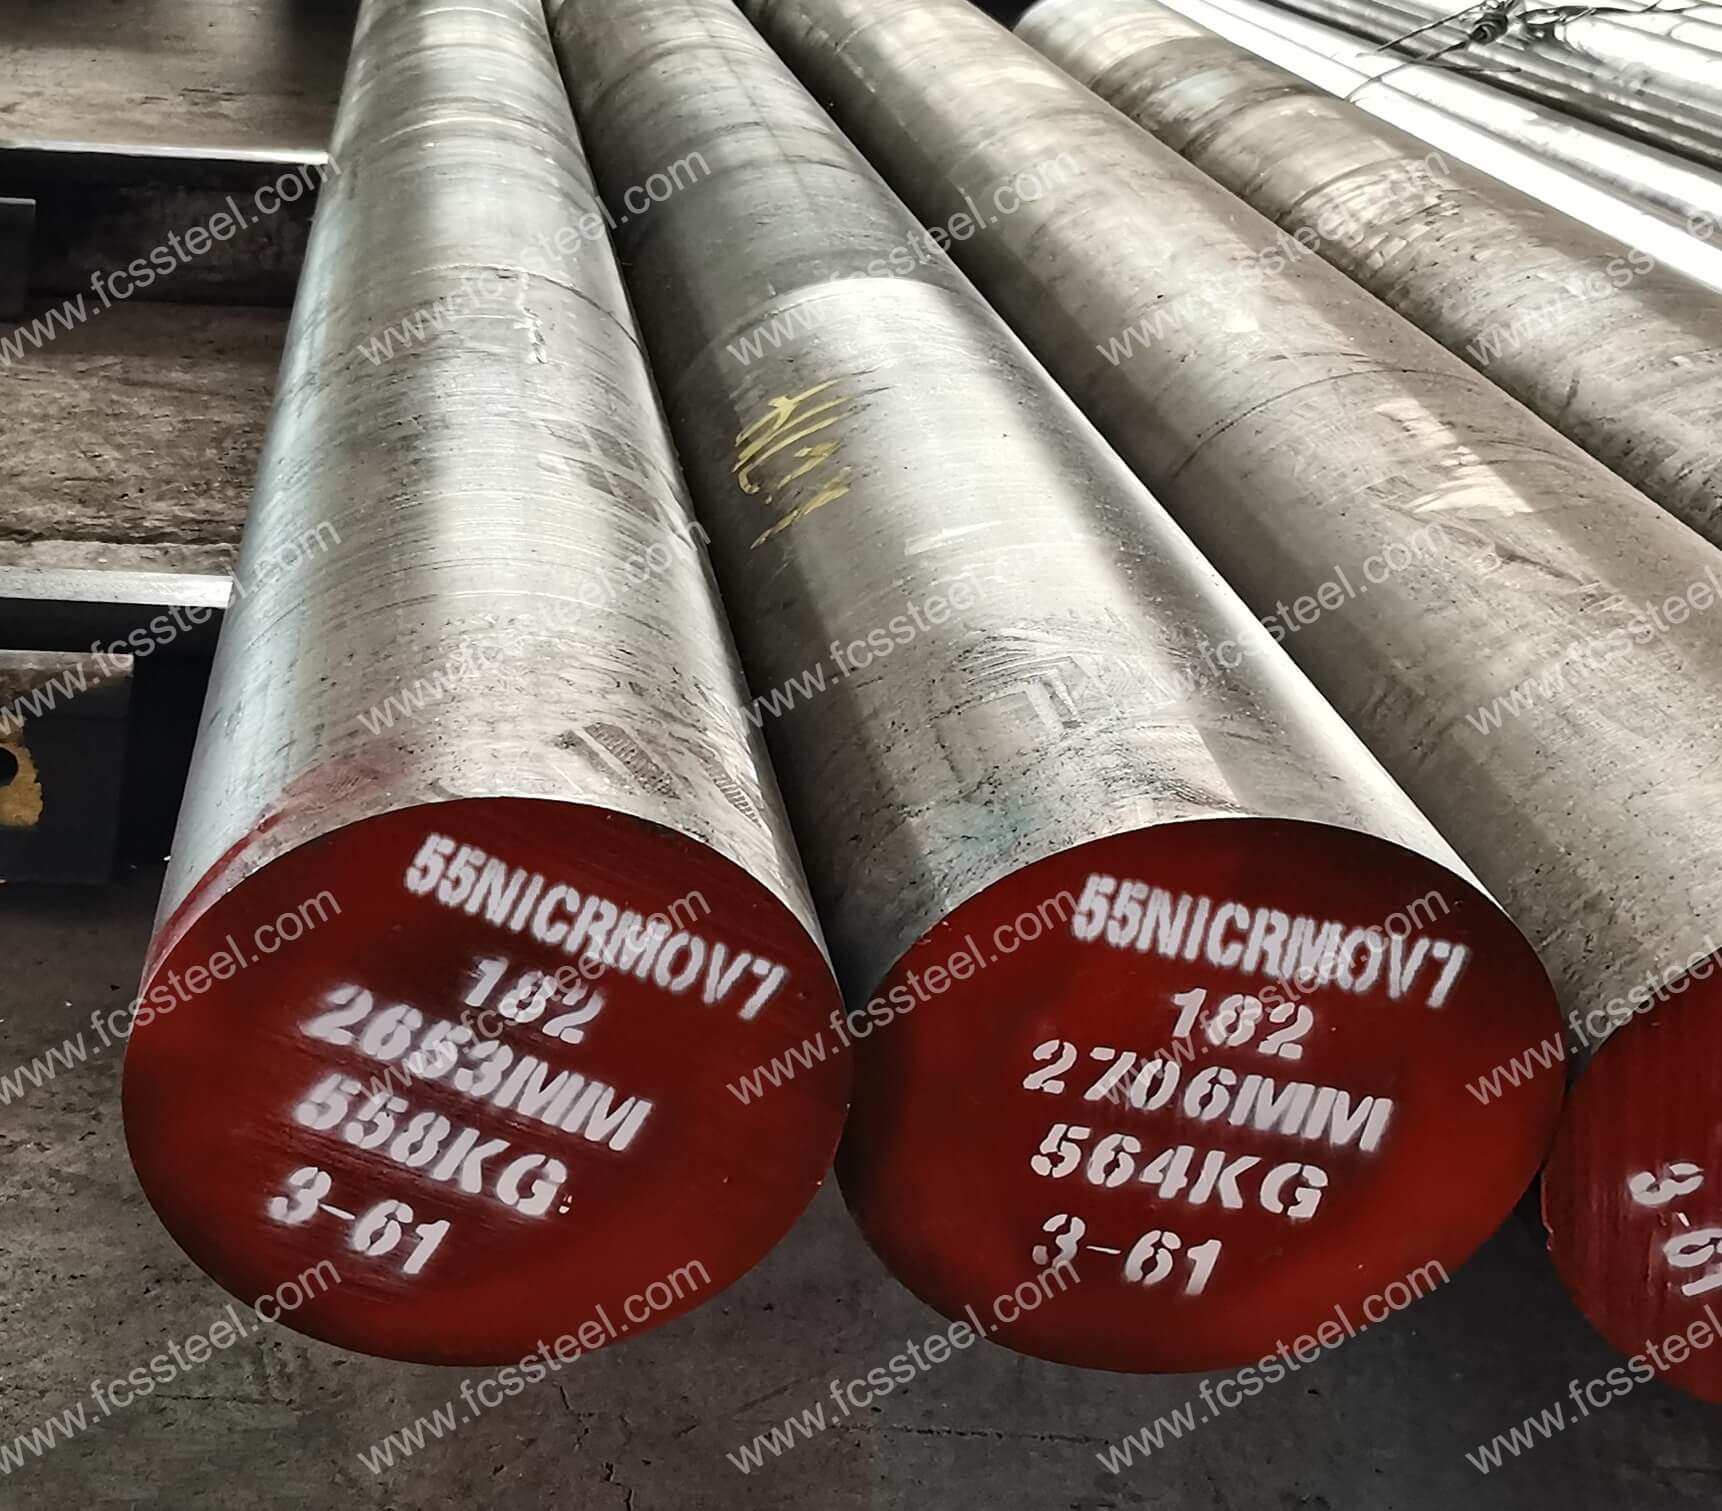
1.2713 Værktøjsstål | L6 | 55NiCrMoV6
I moderne produktion har forme og værktøjers ydeevne en direkte indflydelse på produktivitet og produktkvalitet. Almindelige ståltyper lider ofte af for tidlig slitage, deformation eller brud under høj styrke, høje temperaturer eller komplekse arbejdsforhold, hvilket fører til hyppig nedetid for reparationer og udskiftninger og øger produktionsomkostningerne betydeligt.
FCS Factory tilbyder et udvalg af L6, 1.2713 og X55NiCrV6 højtydende værktøjsstål med optimerede kemiske sammensætningsforhold og avancerede varmebehandlingsprocesser for at opnå den perfekte balance mellem slidstyrke, sejhed og termisk stabilitet. Disse specialstål opretholder fremragende ydeevne under ekstreme forhold, hvilket forlænger værktøjets levetid betydeligt.
Kunder, der bruger FCS Factorys værktøjsstål, har oplevet en gennemsnitlig stigning i formlevetiden på 40-60 %, en reduktion af nedetid på 35 % og en stigning i produktiviteten på mere end 25 %, hvilket giver et pålideligt materialegrundlag til præcisionsfremstilling. Som specialiseret producent af værktøjsstål tilbyder FCS TOOL STEEL en komplet vifte af tjenester fra standardspecifikationer til fuld tilpasning.
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Produktintroduktion

L6 Værktøjsstål (Amerikansk Standard ASTM)
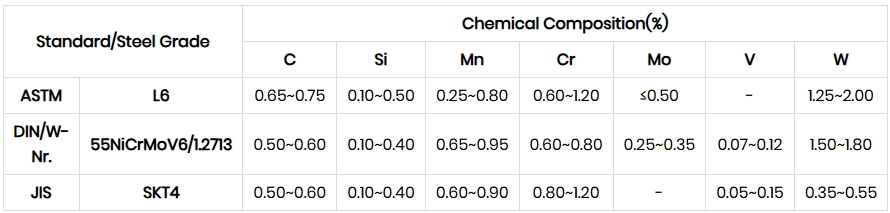
Sammensætning og grundlæggende egenskaber: L6 værktøjsstål er et oliehærdende krom-nikkelværktøjsstål med en typisk sammensætning af kulstof (0.65%-0.75%), nikkel og krom (0.60%-1.20%), suppleret med mangan (0.25%-0.80%) og spor af molybdæn (≤ 0.50%).
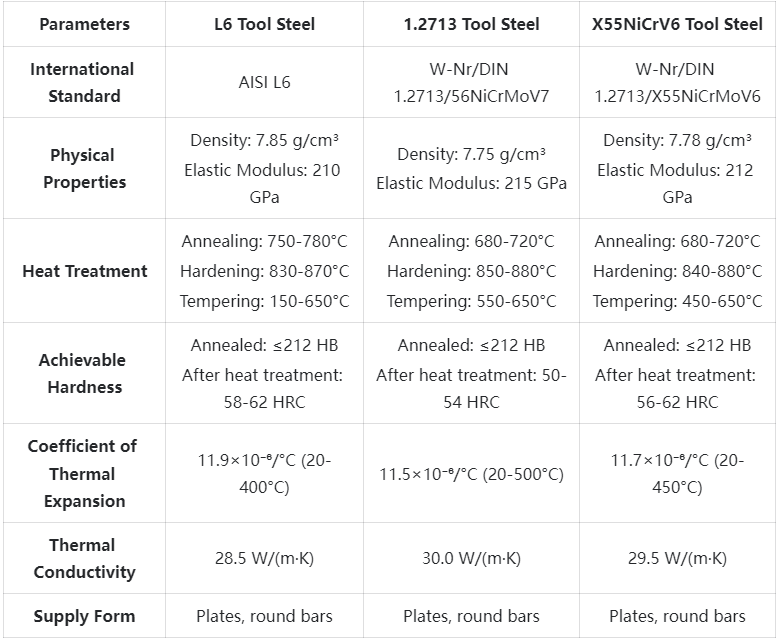
Varmebehandling og egenskaber: hårdhed på 40-54 HRC efter olieafkøling (816-843°C) og lavtemperaturanløbning, der kombinerer høj sejhed med moderat slidstyrke (industriel klassificering 2/6). Hærdbarheden er fremragende, og store tværsnit kan hærdes ensartet, men streng temperaturkontrol er nødvendig for at undgå revner, og hurtig afkøling er påkrævet efter anløbning.
1.2713 Værktøjsstål (DIN, svarende til 55NiCrMoV6)
Sammensætning og fysiske egenskaber: 1.2713 værktøjsstål er et værktøjsstål legeret med nikkel-krom-molybdæn-vanadium med en sammensætning af kulstof (0.50-0.60%), nikkel, krom (0.60-0.80%), molybdæn (0.25-0.30%) og molybdæn (0.25-0.30%), 0.25%-0.35%) og vanadium (0.07%-0.12%).
Varmebehandling og mikrokontrol: olieafkøling ved 830-860°C, hårdheden efter anløbning varierer med temperaturgradienten (ca. 54 HRC ved 200°C anløbning, ca. 51 HRC ved 300°C). Dens høje hærdbarhed understøtter ensartet hårdhed over store sektioner (300 mm tykkelse), men den er følsom over for smelteurenheder (fosfor og svovl ≤ 0.030%), og hvidpunktsdefekter skal kontrolleres.
55NiCrMoV6 værktøjsstål (tysk DIN, sammensætning omtrent 1.2713)
Sammensætning og egenskaber korrelation: X55NiCrV6 værktøjsstål er en legeringsstål med højt nikkel-krom-vanadiumindhold med en typisk sammensætning af kulstof (0.50%-0.60%), nikkel, krom (0.60%-0.80%), vanadium (0.07%) 0.07%-0.12%) og vanadium (0.07%-0.12%), der adskiller sig fra 1.2713 ved fraværet af molybdæn.
Procesegenskaber: olieafkøling ved 830-870°C, hårdhedsgradient efter anløbning svarende til 1.2713 (anløbet hårdhed 47-56 HRC ved 160-300°C). Behovet for at forbedre renheden ved elektroslaggeomsmeltning (ESR) og den lave varmebehandlingsdeformationshastighed gør den velegnet til præcisionsbearbejdning.
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne forL6/1.2713/55NiCrMoV6 værktøjsstål:
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- L6/1.2713/55NiCrMoV6 værktøjsstål elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Kemisk sammensætning
1.2713 | L6 Værktøjsstål | 55NiCrMoV6 Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Tekniske specifikationer
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Produktanvendelser

L6 værktøjsstål anvendelsesscenarier (foretrukket slagkraft)
Med sin fremragende balance mellem sejhed og hårdhed er L6 værktøjsstål særligt velegnet til anvendelser, hvor der kræves stødbelastning. I bilindustrien anvendes vores L6 værktøjsstål i vid udstrækning til produktion af store prægeforme, der kan modstå kontinuerlige højhastighedsprægeoperationer uden at revne.
Efter at en producent af bildele brugte vores L6 værktøjsstål til at fremstille prægematricen til karrosseriplader, blev matrixens levetid øget fra 800,000 gange til 1.35 millioner gange, hvilket reducerede antallet af vedligeholdelsestider for matrixen med 40 % og reducerede produktionsnedetiden betydeligt.
Derudover fungerer L6-værktøjsstål også godt i træbearbejdningsværktøjer, store skæreknive og koldarbejdningsforme, der kræver høj sejhed. En træforarbejdningsvirksomhed bruger båndsave fremstillet af vores L6-værktøjsstål til at skære hårdttræ med 55 % længere levetid end almindeligt værktøjsstål, hvilket reducerer udskiftnings- og vedligeholdelsesomkostninger betydeligt.
1.2713 værktøjsstål anvendelsesscenarier (varmt arbejde foretrækkes)
1.2713 værktøjsstål er designet til arbejdsmiljøer med høje temperaturer og udmærker sig ved varm smedning, varm ekstrudering og trykstøbning. Vores 1.2713 værktøjsstål anvendes i en bred vifte af trykstøbeforme af aluminiumlegeringer, hvor det opretholder god hårdhed og modstandsdygtighed over for termisk udmattelse ved vedvarende arbejdstemperaturer på 500 °C og derover.
En trykstøbefabrik, der bruger vores 1.2713 værktøjsstålfremstillingsform af aluminiumlegering til bildele, opnår en kontinuerlig trykstøbning på 80,000 gange uden vedligeholdelse i forhold til almindeligt varmtbearbejdningsstål. Produktiviteten forbedres med 30 % og produktkvalificeringsraten er steget med 5 procentpoint.
Derudover har 1.2713 værktøjsstål i hammerforme, varm ekstruderingsforme og plastforme også fremragende ydeevne. Et kraftigt smedeanlæg bruger vores 1.2713 værktøjsstål til at fremstille hammerforme, og i et højtemperatursmedemiljø på 1100 ℃ er levetiden 45 % højere end for traditionelle forme, hvilket skaber betydelige økonomiske fordele for kunderne.
Anvendelsesscenarier for X55NiCrMoV6 værktøjsstål (præcisionsydelse foretrækkes)
55NiCrMoV6 værktøjsstål er ideelt til præcisions-koldbearbejdningsforme og præcisionsmåleværktøjer. Det 55NiCrMoV6 værktøjsstål, vi leverer, har høj dimensionsstabilitet og fremragende slidstyrke og fungerer godt til præcisionsprægning, præcisionsformning og fremstilling af præcisionsinstrumenter.
En producent af præcisionselektroniske stik bruger vores 55NiCrMoV6 værktøjsstål til at fremstille præcisionsprægeforme, som kan opnå en dimensionsnøjagtighed på ±0.005 mm og opretholder den oprindelige nøjagtighed efter 2 millioner produktionskørsler i træk, hvilket forbedrer produktets ensartethed betydeligt.
Derudover anvendes 55NiCrMoV6 værktøjsstål også i vid udstrækning i højpræcisionsmål, præcisionsskæreværktøjer og koldbearbejdningsforme til høj belastning. En producent af flydele bruger vores 55NiCrMoV6 værktøjsstål til at fremstille præcisionsforme, og deformationen i produktionsprocessen er 65 % lavere end for almindeligt værktøjsstål, hvilket forbedrer produktets kvalifikationsgrad betydeligt.
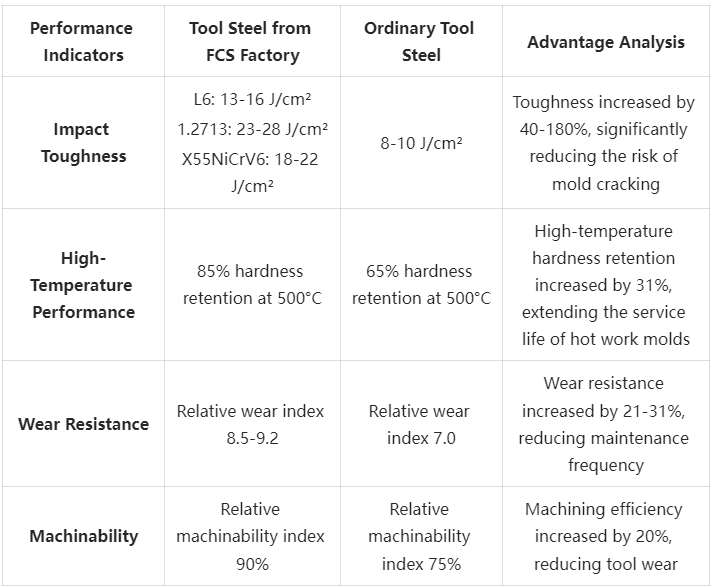
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Konkurrencefordel Sammenligning
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Kundesucceshistorier
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Prisstrukturinformation
1.2713 Værktøjsstål | L6 | 55NiCrMoV6 Ofte stillede spørgsmål

Q: Hvordan vælger jeg det bedste værktøjsstål til min anvendelse?
A: Valget afhænger af dine specifikke applikationskrav. Overvej følgende faktorer: arbejdstemperatur, belastningstype (slag, tryk, slid), batchstørrelse, præcisionskrav og budget. L6 værktøjsstål er egnet til applikationer med høj slagkraft, 1.2713 til arbejdsmiljøer med høje temperaturer og X55NiCrMoV6 til præcisionsapplikationer. Vores tekniske team kan give dig professionel rådgivning baseret på de applikationsoplysninger, du giver.Q: Hvordan forbedrer ESR- og VAR-processer egenskaberne af værktøjsstål?
A: Elektroslaggeomsmeltning (ESR) og vakuumbueomsmeltning (VAR) er avancerede processer, der forbedrer renheden af værktøjsstål. Disse processer kan reducere mængden af ikke-metalliske indeslutninger med 60-80 % og forbedre udmattelsesstyrken og sejheden betydeligt. ESR/VAR værktøjsstål er særligt velegnede til højbelastning, lang levetid eller sikkerhedskritiske applikationer, og selvom de er dyrere, er de ofte mere omkostningseffektive over hele deres livscyklus.Q: Hvad er leveringstiden for værktøjsstålmaterialer?
A: Leveringstider afhænger af materialetype, specifikation og mængde.Q: Hvilke faktorer påvirker værktøjsstålets levetid?
A: De vigtigste faktorer, der påvirker værktøjsstålets levetid, omfatter: korrekt materialevalg, varmebehandlingens kvalitet, overfladefinish, driftstemperatur, belastningsstørrelse, slagfrekvens, smøreforhold, køleeffektivitet, vedligeholdelseshyppighed og driftspraksis. Ved at optimere disse faktorer kan værktøjets levetid variere med en faktor 5-10. FCS TOOL STEEL tilbyder en bred vifte af teknisk rådgivning for at hjælpe kunder med at maksimere ydeevnen af deres værktøjsstål.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |