H11 Værktøjsstål | 1.2343 | X38CrMoV5-1
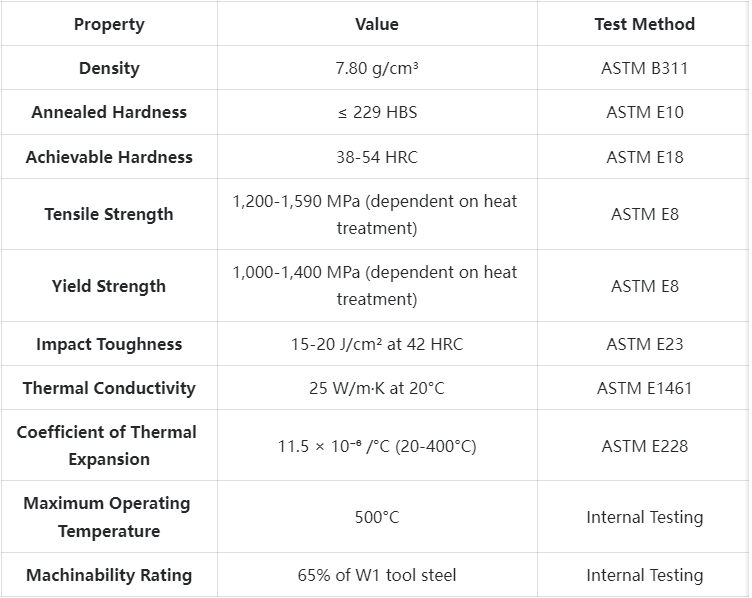
Brancheførende H11/1.2343/X38CrMoV5-1 værktøjsstål designet til støbegods, ekstruderingsværktøj og smedematrice. FCS Factorys værktøjsstålmaterialer kombinerer enestående holdbarhed, optimal varmeledningsevne og høj temperaturydelse op til 500°C.
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Produktintroduktion

H11 værktøjsstål (AISI/ASTM-standard)
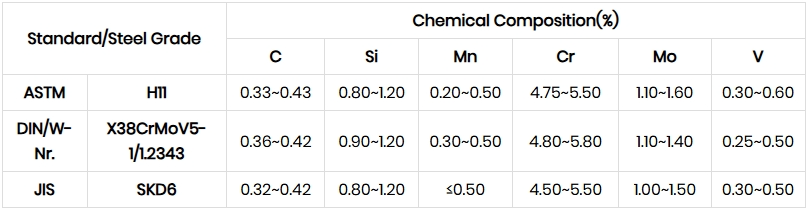
H11 værktøjsstål er et krom-molybdæn-vanadiumlegeret varmtarbejdsstål (AISI/ASTM-standard) med en typisk sammensætning på C 0.35-0.40%, Cr 4.75-5.50%, Mo 1.25-1.75%, V 0.30-0.50%. Dets kerneegenskaber er fremragende termisk stabilitet (det kan opretholde en hårdhed på ≥52 HRC ved 500-550°C) og høj sejhed, samt god varmeledningsevne (30.4 W/(mK) ved 700°C) og modstandsdygtighed over for termisk revnedannelse, men risikoen for afkulning skal kontrolleres nøje under varmebehandling.
1.2343 Værktøjsstål (W-Nr/GIN-standard)
1.2343 værktøjsstål er et tysk W-Nr/DIN standard varmtbearbejdningsstål (kvalitet W.Nr. 1.2343) med en kemisk sammensætning, der er meget konsistent med H11 (C 0.36-0.42%, Cr 4.80-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Væsentlige fordele er den fine kornstruktur og den dybe hærdbarhed (oliehærdnings-/luftkølingshårdhed op til 50-56 HRC), samt den lave termiske udvidelseskoefficient (11.8 x 10-⁶ m/(mK) ved 20-100°C), men flere anløbninger (≥2) er nødvendige for at stabilisere den resterende austenit.
X38CrMoV5-1 Værktøjsstål (DIN/W-Nr standard)
X38CrMoV5-1 værktøjsstål er et krom-molybdæn-vanadium-varmarbejdningsstål i henhold til den tyske DIN-standard (svarer til H11/1.2343) med et nøje afstemt sammensætningsområde (C 0.35-0.42%, Cr 4.75-5.50%, Mo 1.10-1.40%, V 0.30-0.50%). Egenskaberne understreger højtemperaturstyrke (elasticitetsmodul 176 x 10³ N/mm² ved 500°C) og termisk udmattelsesmodstand, og dets svejseegenskaber og termiske udvidelseskoefficient er tæt på almindelige ståltyper, hvilket gør det mindre modtageligt for deformation under komplekse termiske cykliske forhold.
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for H11/1.2343/X38CrMoV5-1 Tool Steel:
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- H11/1.2343/X38CrMoV5-1 værktøjsstål elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Kemisk sammensætning
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Kvalitetskontrol

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Tekniske Specifikationer
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Produktanvendelser

Vigtige applikationsscenarier
Anvendelser af støbeforme
Producenter af trykstøbegods bruger vores H11/1.2343/X38CrMoV5-1 værktøjsstål til at fremstille forme til bearbejdning af aluminium-, zink- og magnesiumlegeringer. Materialets fremragende modstandsdygtighed over for termisk udmattelse forlænger formens levetid med op til 30 % sammenlignet med standard varmbearbejdningsstål. En producent af bilkomponenter rapporterer, at de har kørt over 100,000 cyklusser, før formen skal vedligeholdes, takket være den ensartede kvalitet af vores materiale og den optimerede varmebehandlingsproces.
Ekstruderingsværktøj
Aluminium Extrusion bruger vores 1.2343 stål til matricer, bøsninger og trykpuder på grund af dets evne til at modstå høje tryk og temperaturer, samtidig med at det opretholder dimensionsstabilitet. Materialets varmeledningsevne muliggør effektiv afkøling, hvilket resulterer i mere ensartede ekstruderede produktdimensioner og forbedret overfladekvalitet. Korrekt varmebehandling sikrer den bedste kombination af slidstyrke og sejhed til disse krævende applikationer.
Smedematricer og værktøjer
Varmsmedning drager fordel af den fremragende modstandsdygtighed over for termisk revnedannelse og plastisk deformation, som vores X38CrMoV5-1 værktøjsstål har. Materialet bevarer sine mekaniske egenskaber ved forhøjede temperaturer og giver ensartede emnegeometrier, selv efter tusindvis af smedecyklusser. Kombineret med vores specialfremstillede bearbejdnings- og varmebehandlingstjenester rapporterer kunder, at formens levetid er 25-40 % længere end konventionelle materialer.
Tekniske polymerindsprøjtestøbeforme
Til sprøjtestøbning af glasfyldte og andre slibende plastblandinger tilbyder vores forhærdede H11 værktøjsstål en fremragende balance mellem slidstyrke og polerbarhed. Materialets termiske egenskaber sikrer effektiv køling og korte cyklustider. Specialfremstillede kølekanaler og optimerede varmebehandlinger giver forbedret ydeevne til produktionsmiljøer med høj volumen.
Branchespecifikke applikationer
- Bilindustrien: støbeforme til motorblokke, transmissionshuse, strukturelle komponenter; varmstanseværktøjer til formning af højstyrkestål
- Luftfart: smededyser til turbineblade, strukturelle komponenter; ekstruderingsdyser til specialiserede aluminiumekstruderingsprofiler
- Forbrugerelektronik: præcisionsstøbningsværktøjer til tyndvæggede og komplekse huse; værktøjer til indsatsstøbning
- Industriudstyr: kraftige støbeværktøjer, varmeskæreblade, højtemperaturstansere
- Energifelter: Værktøjsfremstilling til ventilkomponenter, trykbeholderdele og specialiserede rørfittings
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Sammenligningsoversigt

H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Kundesucceshistorier
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Prisstrukturinformation
H11 Værktøjsstål | 1.2343 | X38CrMoV5-1 Ofte stillede spørgsmål

Q: Hvad er forskellen mellem H11, 1.2343 og X38CrMoV5-1?
A: Disse er stålkvaliteter fra forskellige systemer (henholdsvis AISI, DIN og EN), der i bund og grund refererer til den samme stålsammensætning til varmtbearbejdningsværktøj. Der er mindre specifikationsforskelle mellem standarderne, men vores materiale opfylder eller overgår alle tre.Q: Hvordan forbedrer elektroslaggeomsmeltning (ESR) værktøjets egenskaber?
A: ESR-behandling reducerer ikke-metalliske indeslutninger betydeligt og forbedrer mikrohomogeniteten, hvilket resulterer i overlegen træthedsbestandighed, bedre polerbarhed og en mere ensartet varmebehandlingsrespons. Dette resulterer i 30-40 % længere værktøjslevetid i krævende applikationer.Q: Hvordan klarer H11/1.2343 sig i forhold til H13/1.2344 i trykstøbningsapplikationer?
A: H11/1.2343 har en lidt højere sejhed og varmeledningsevne end H13/1.2344, hvilket gør det velegnet til store forme og dele, der udsættes for kraftige termiske cyklusser. h13/1.2344 tilbyder en lidt bedre termisk hårdhed og kan være bedre egnet til applikationer med meget høje temperaturer.Q: Hvilke overfladebehandlinger anbefales for at forlænge værktøjets levetid?
A: Nitrering er meget effektiv til at forbedre overfladens slidstyrke, samtidig med at kernens sejhed opretholdes. PVD-belægninger (især TiAlN eller CrN) er fremragende til at modstå erosion. For den bedste ydeevne anvendes en kontrolleret nitreringsproces ofte bedst i forbindelse med en efterfølgende PVD-belægning.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |