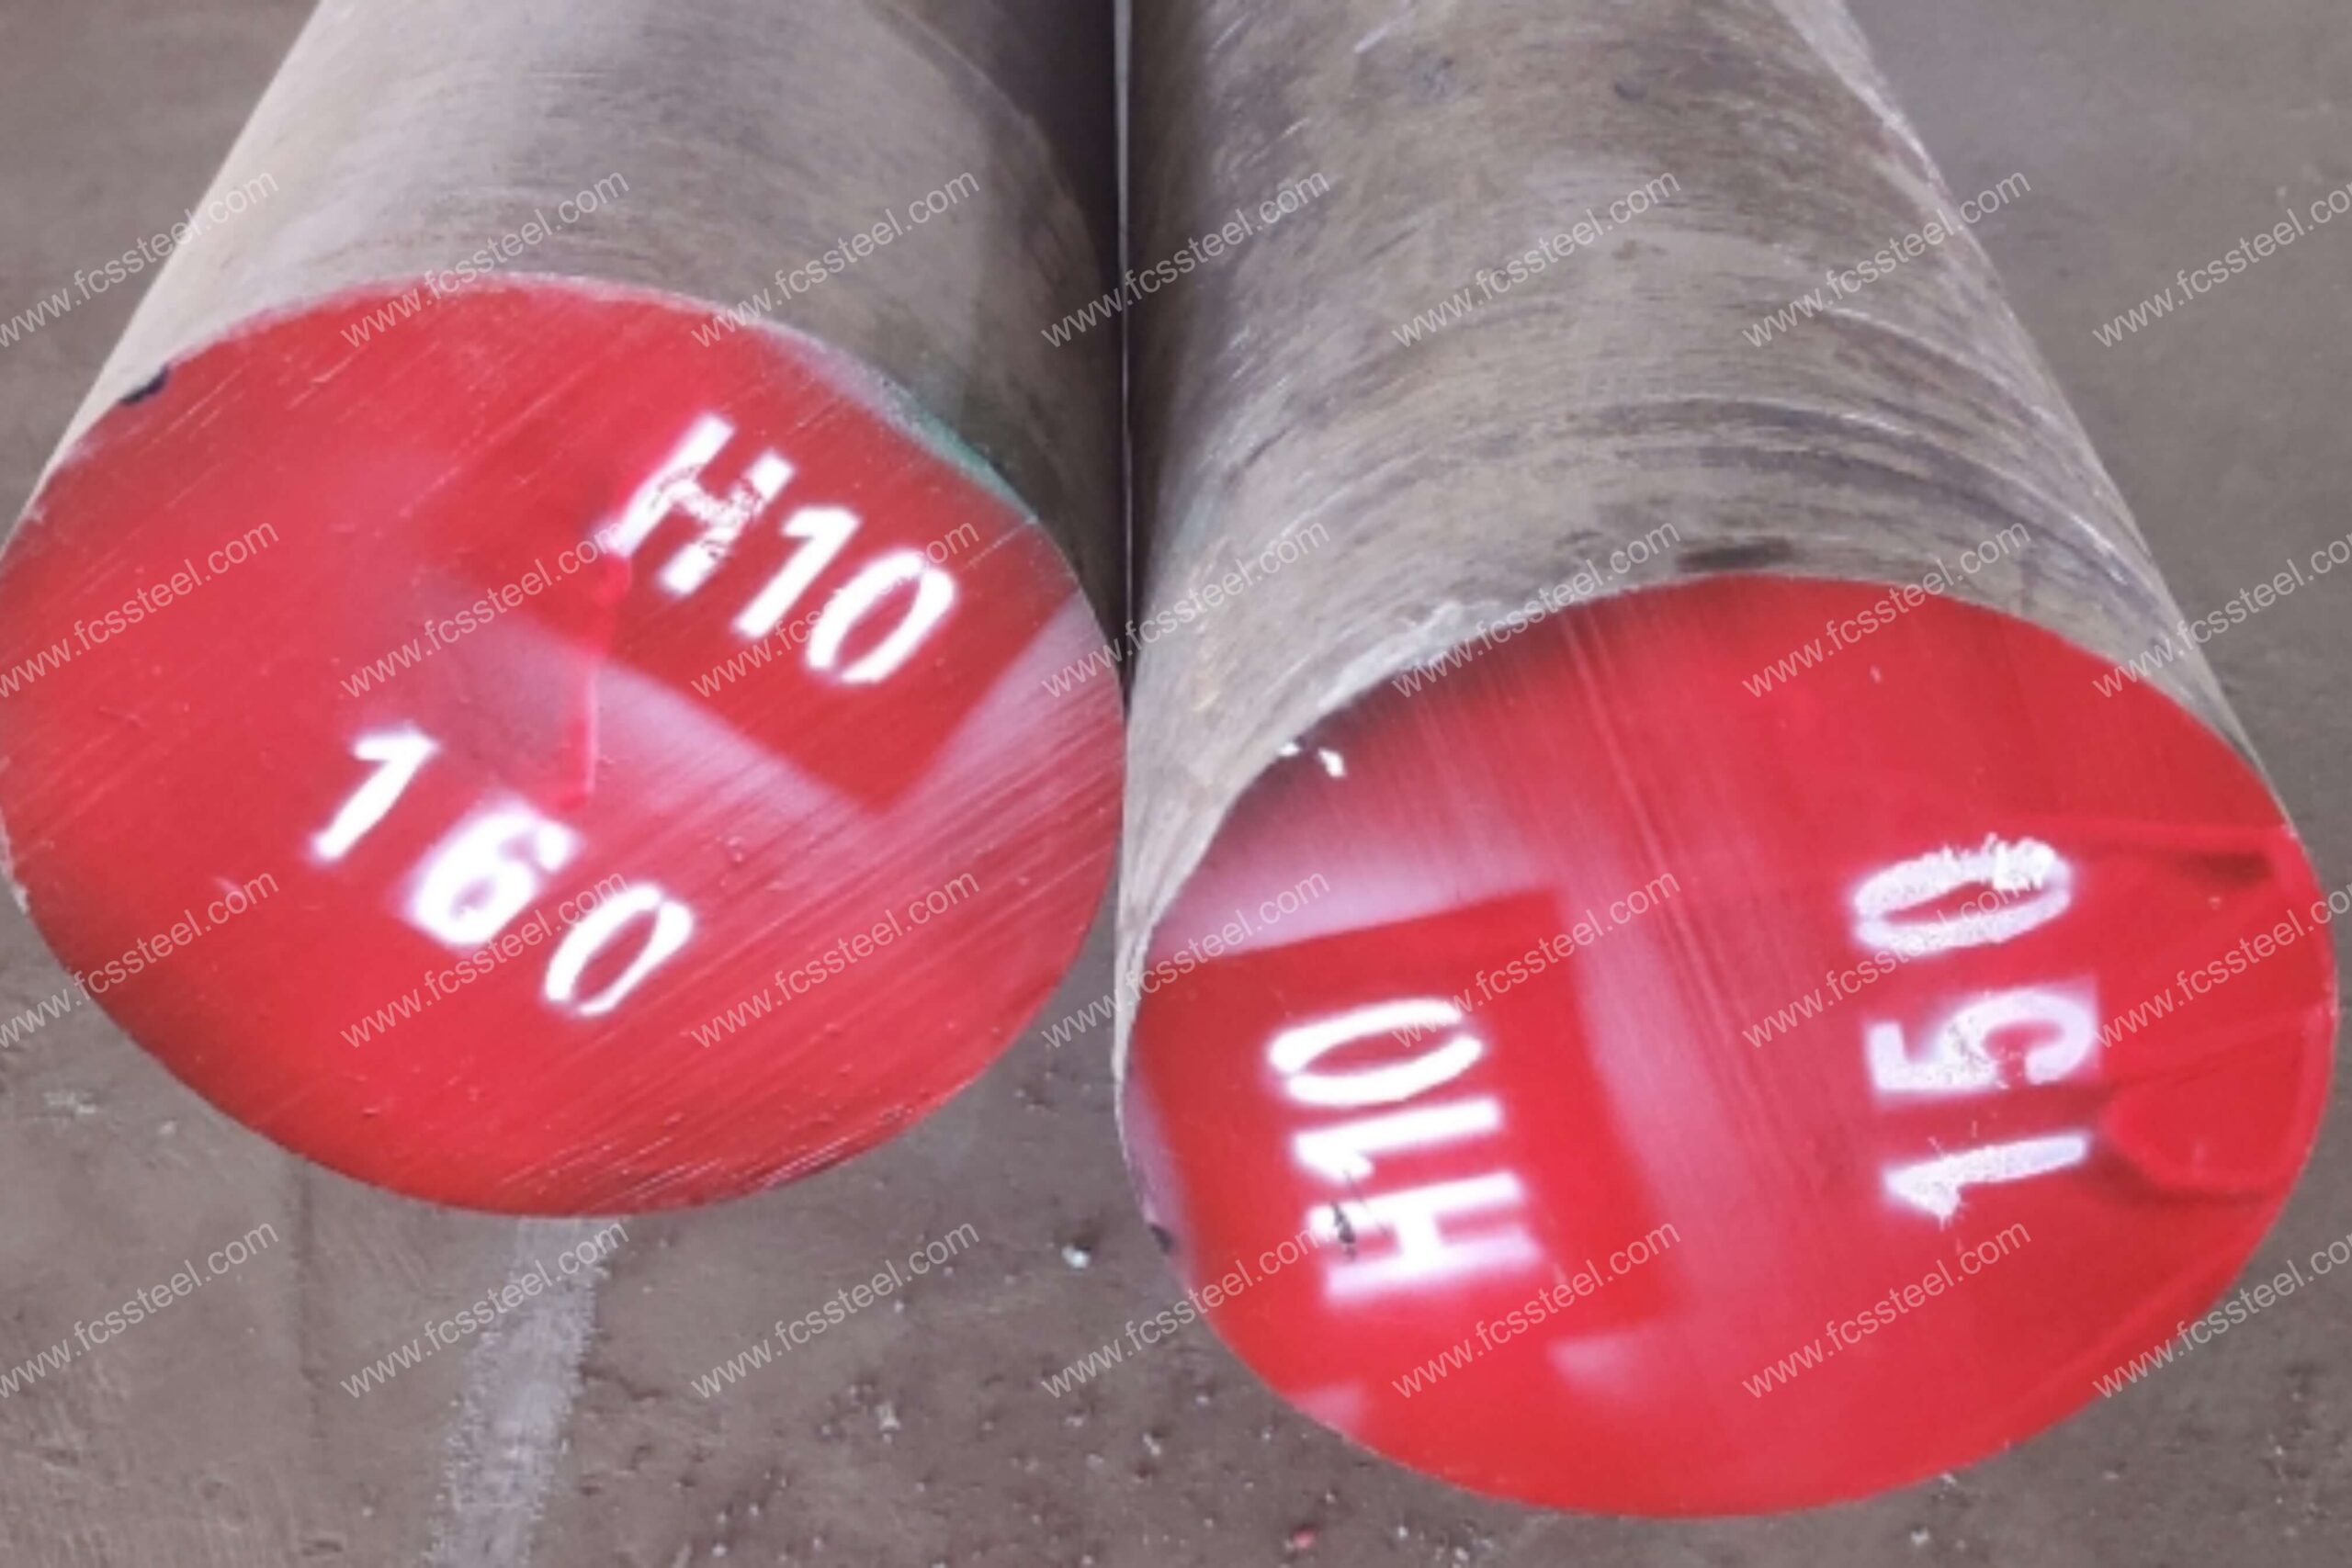
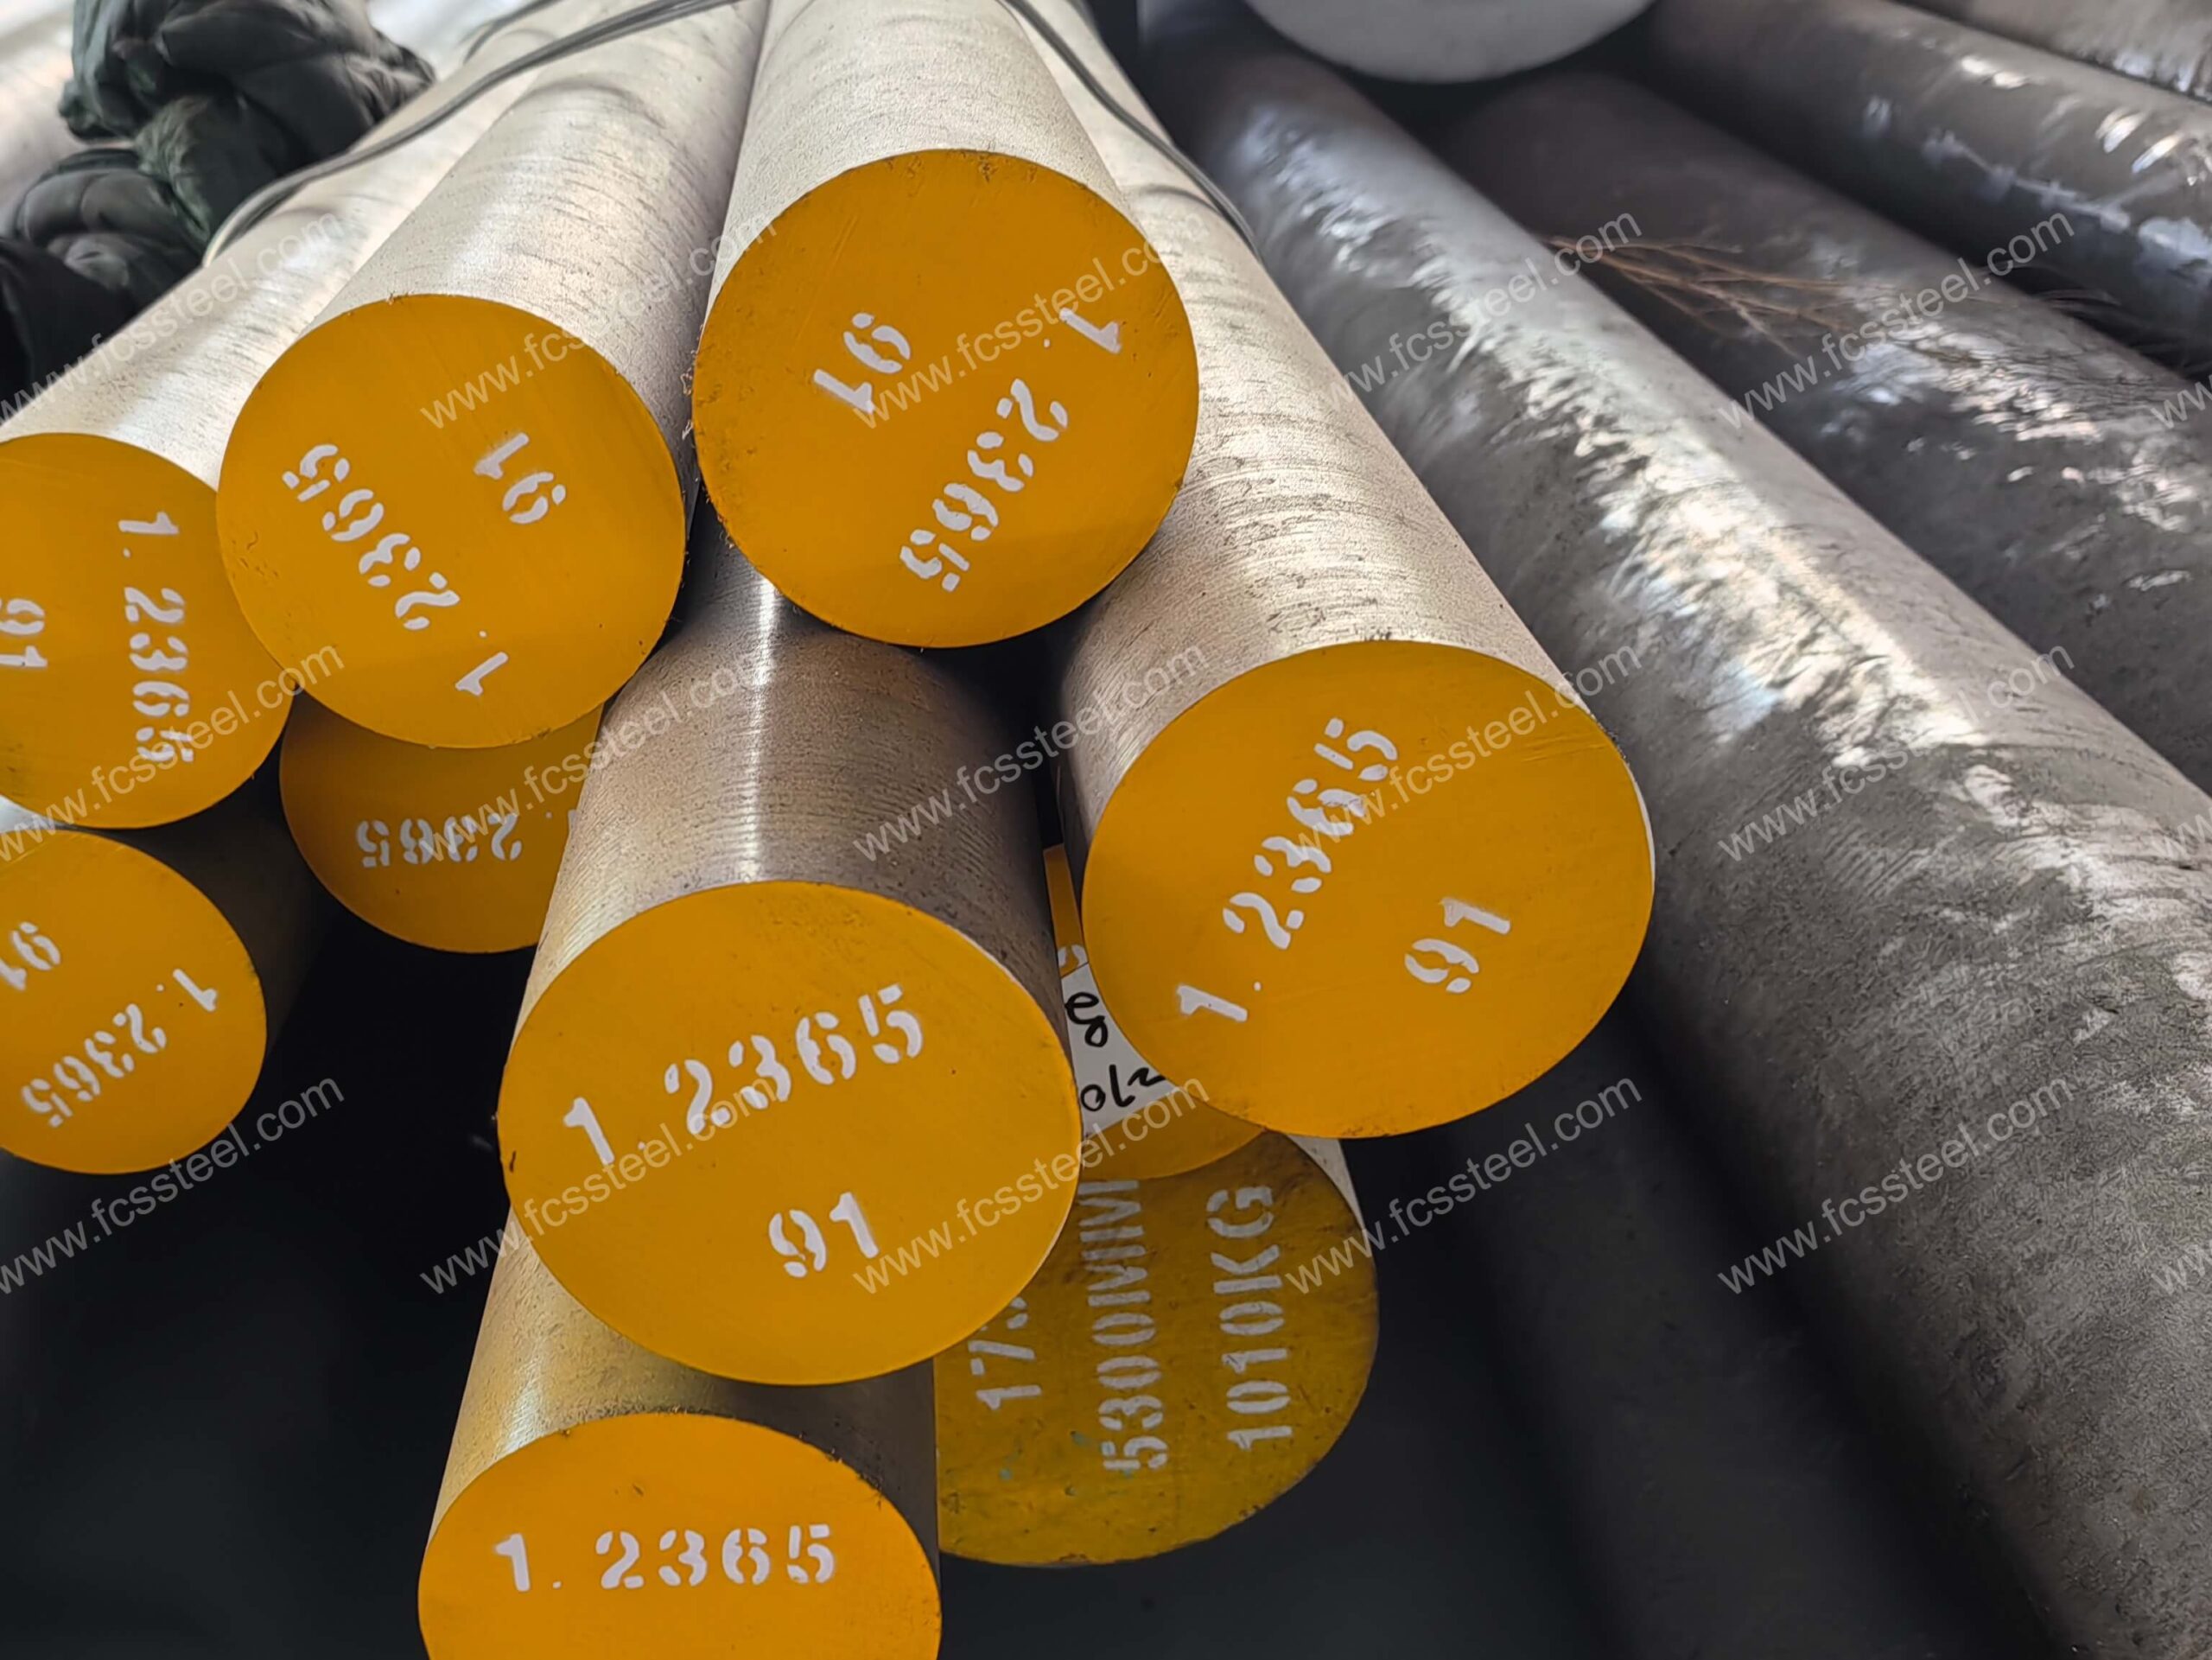
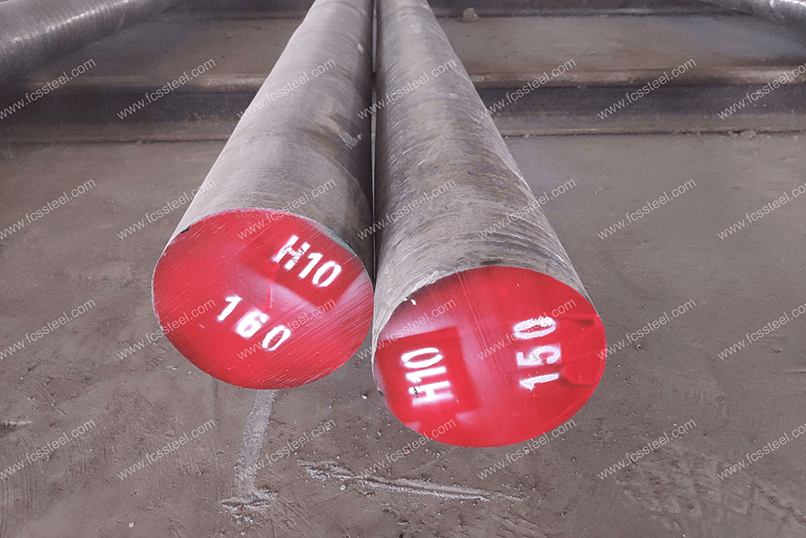
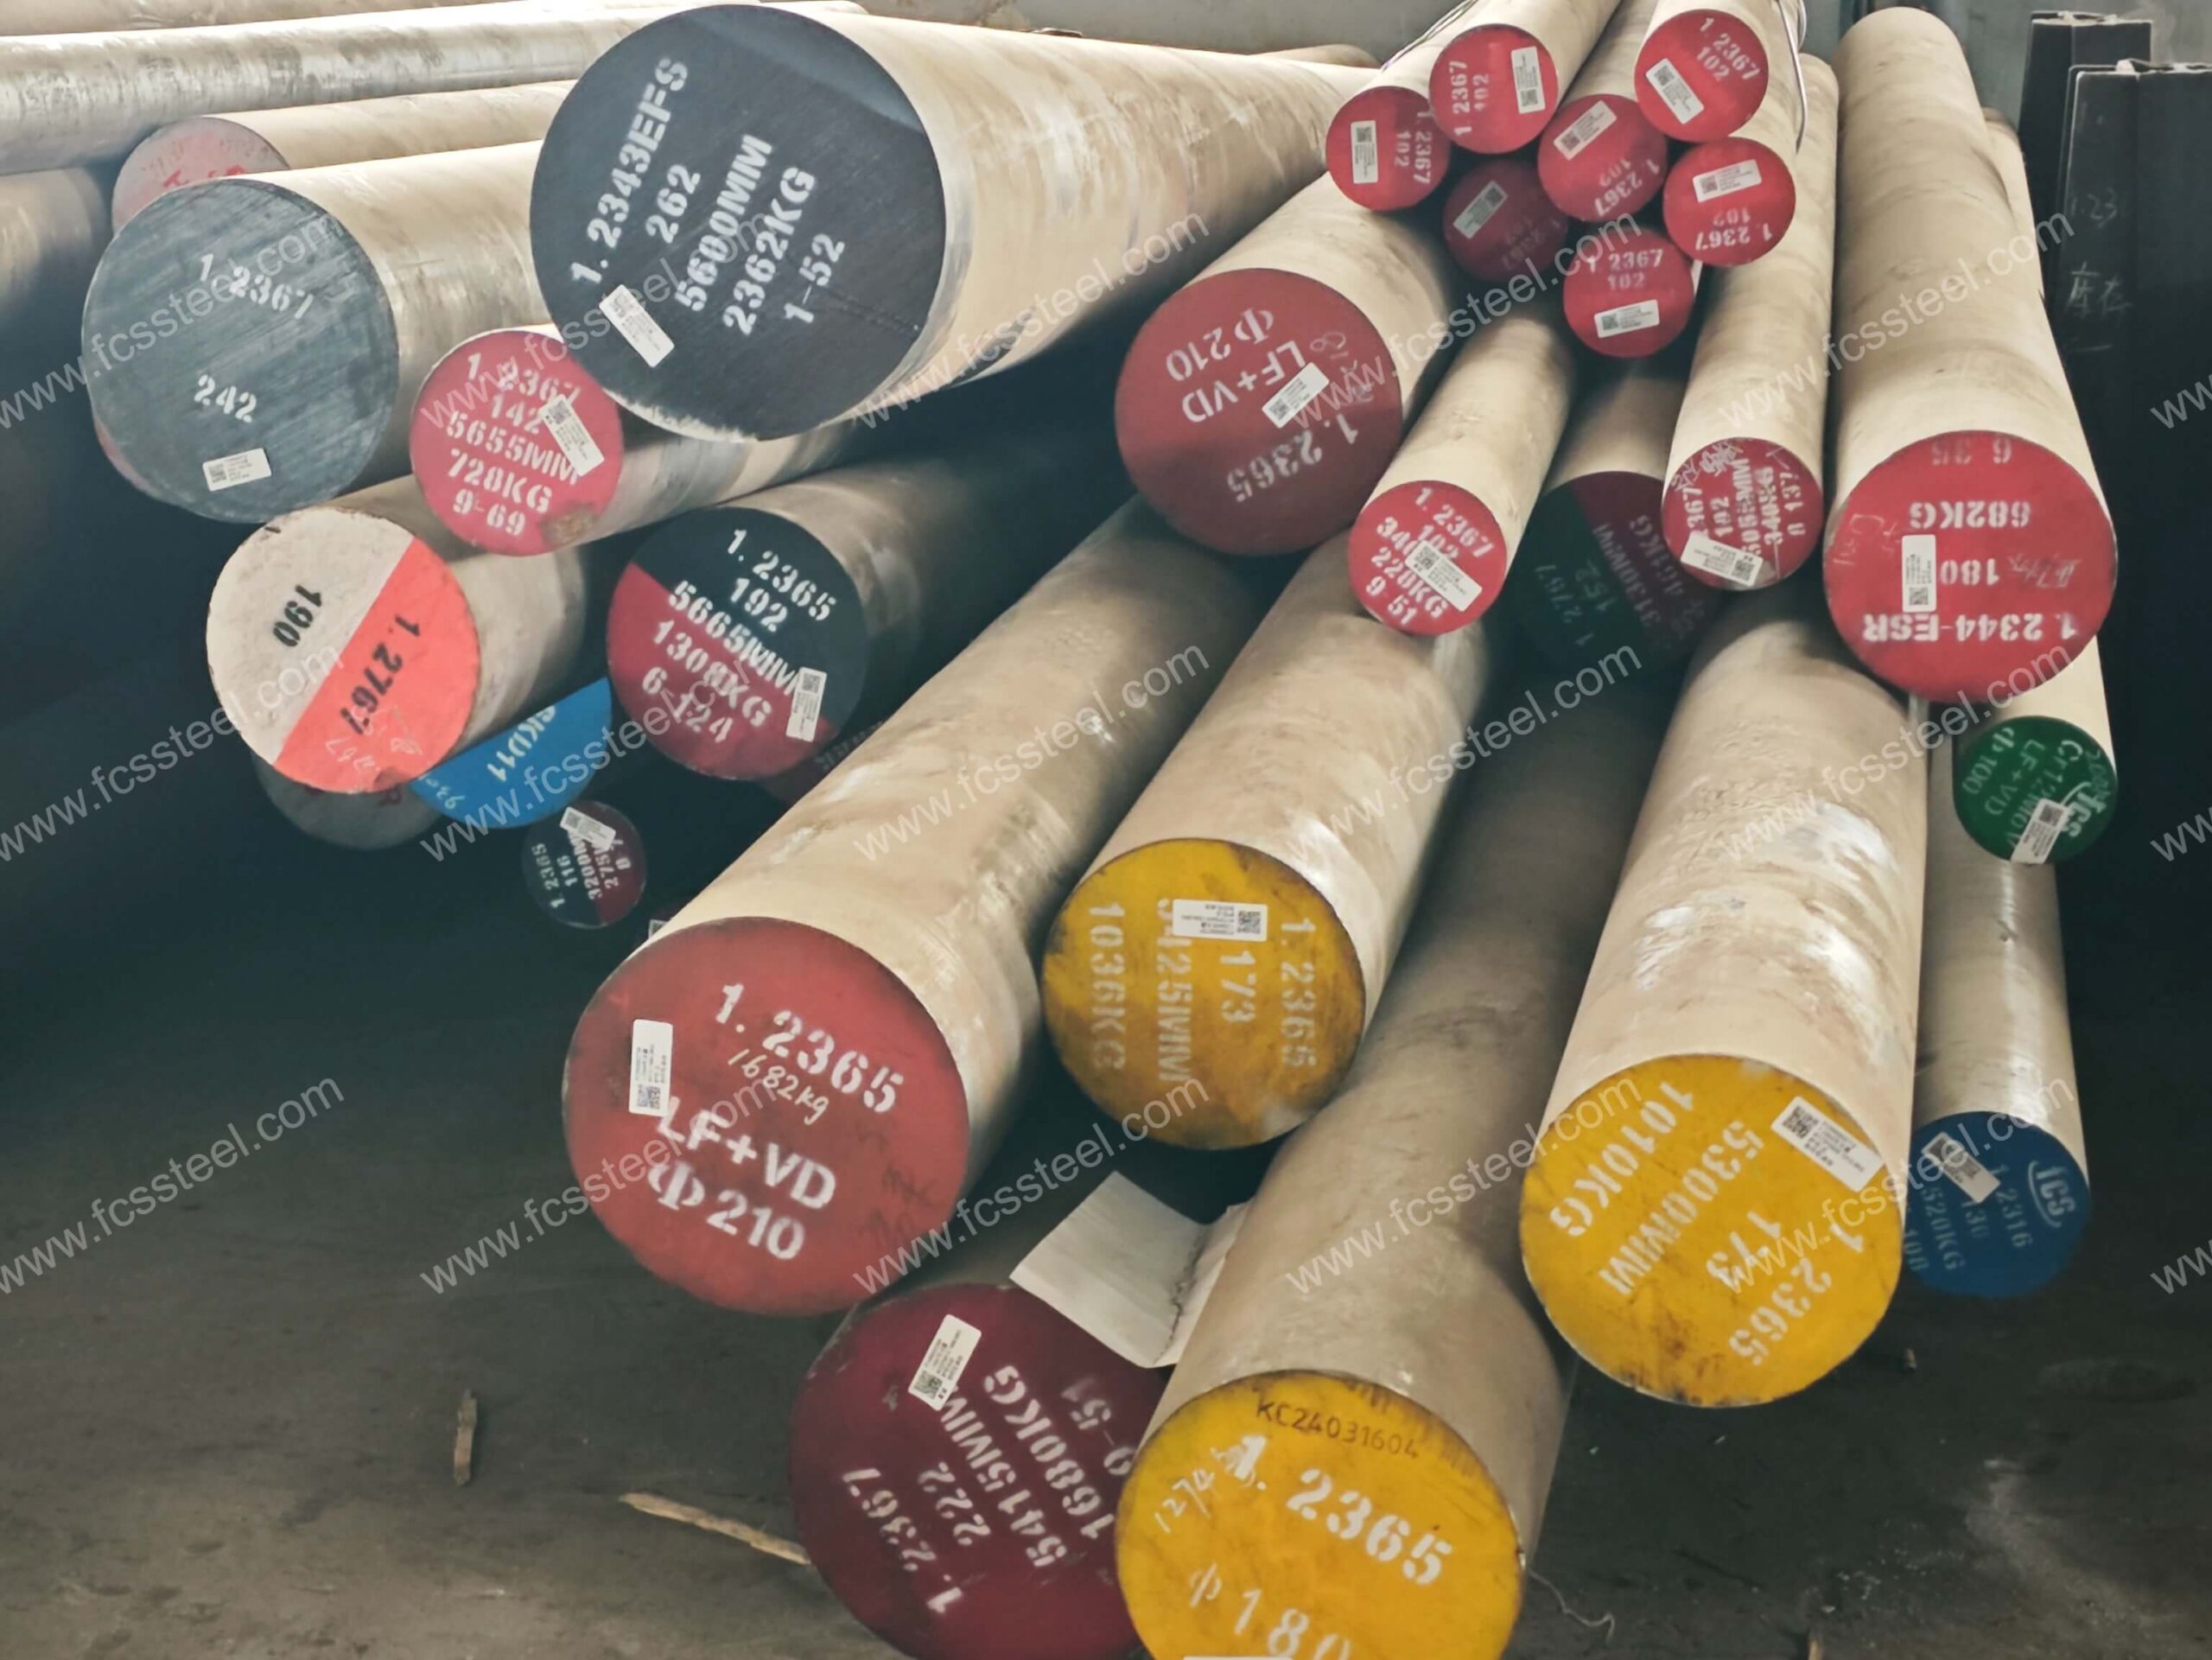
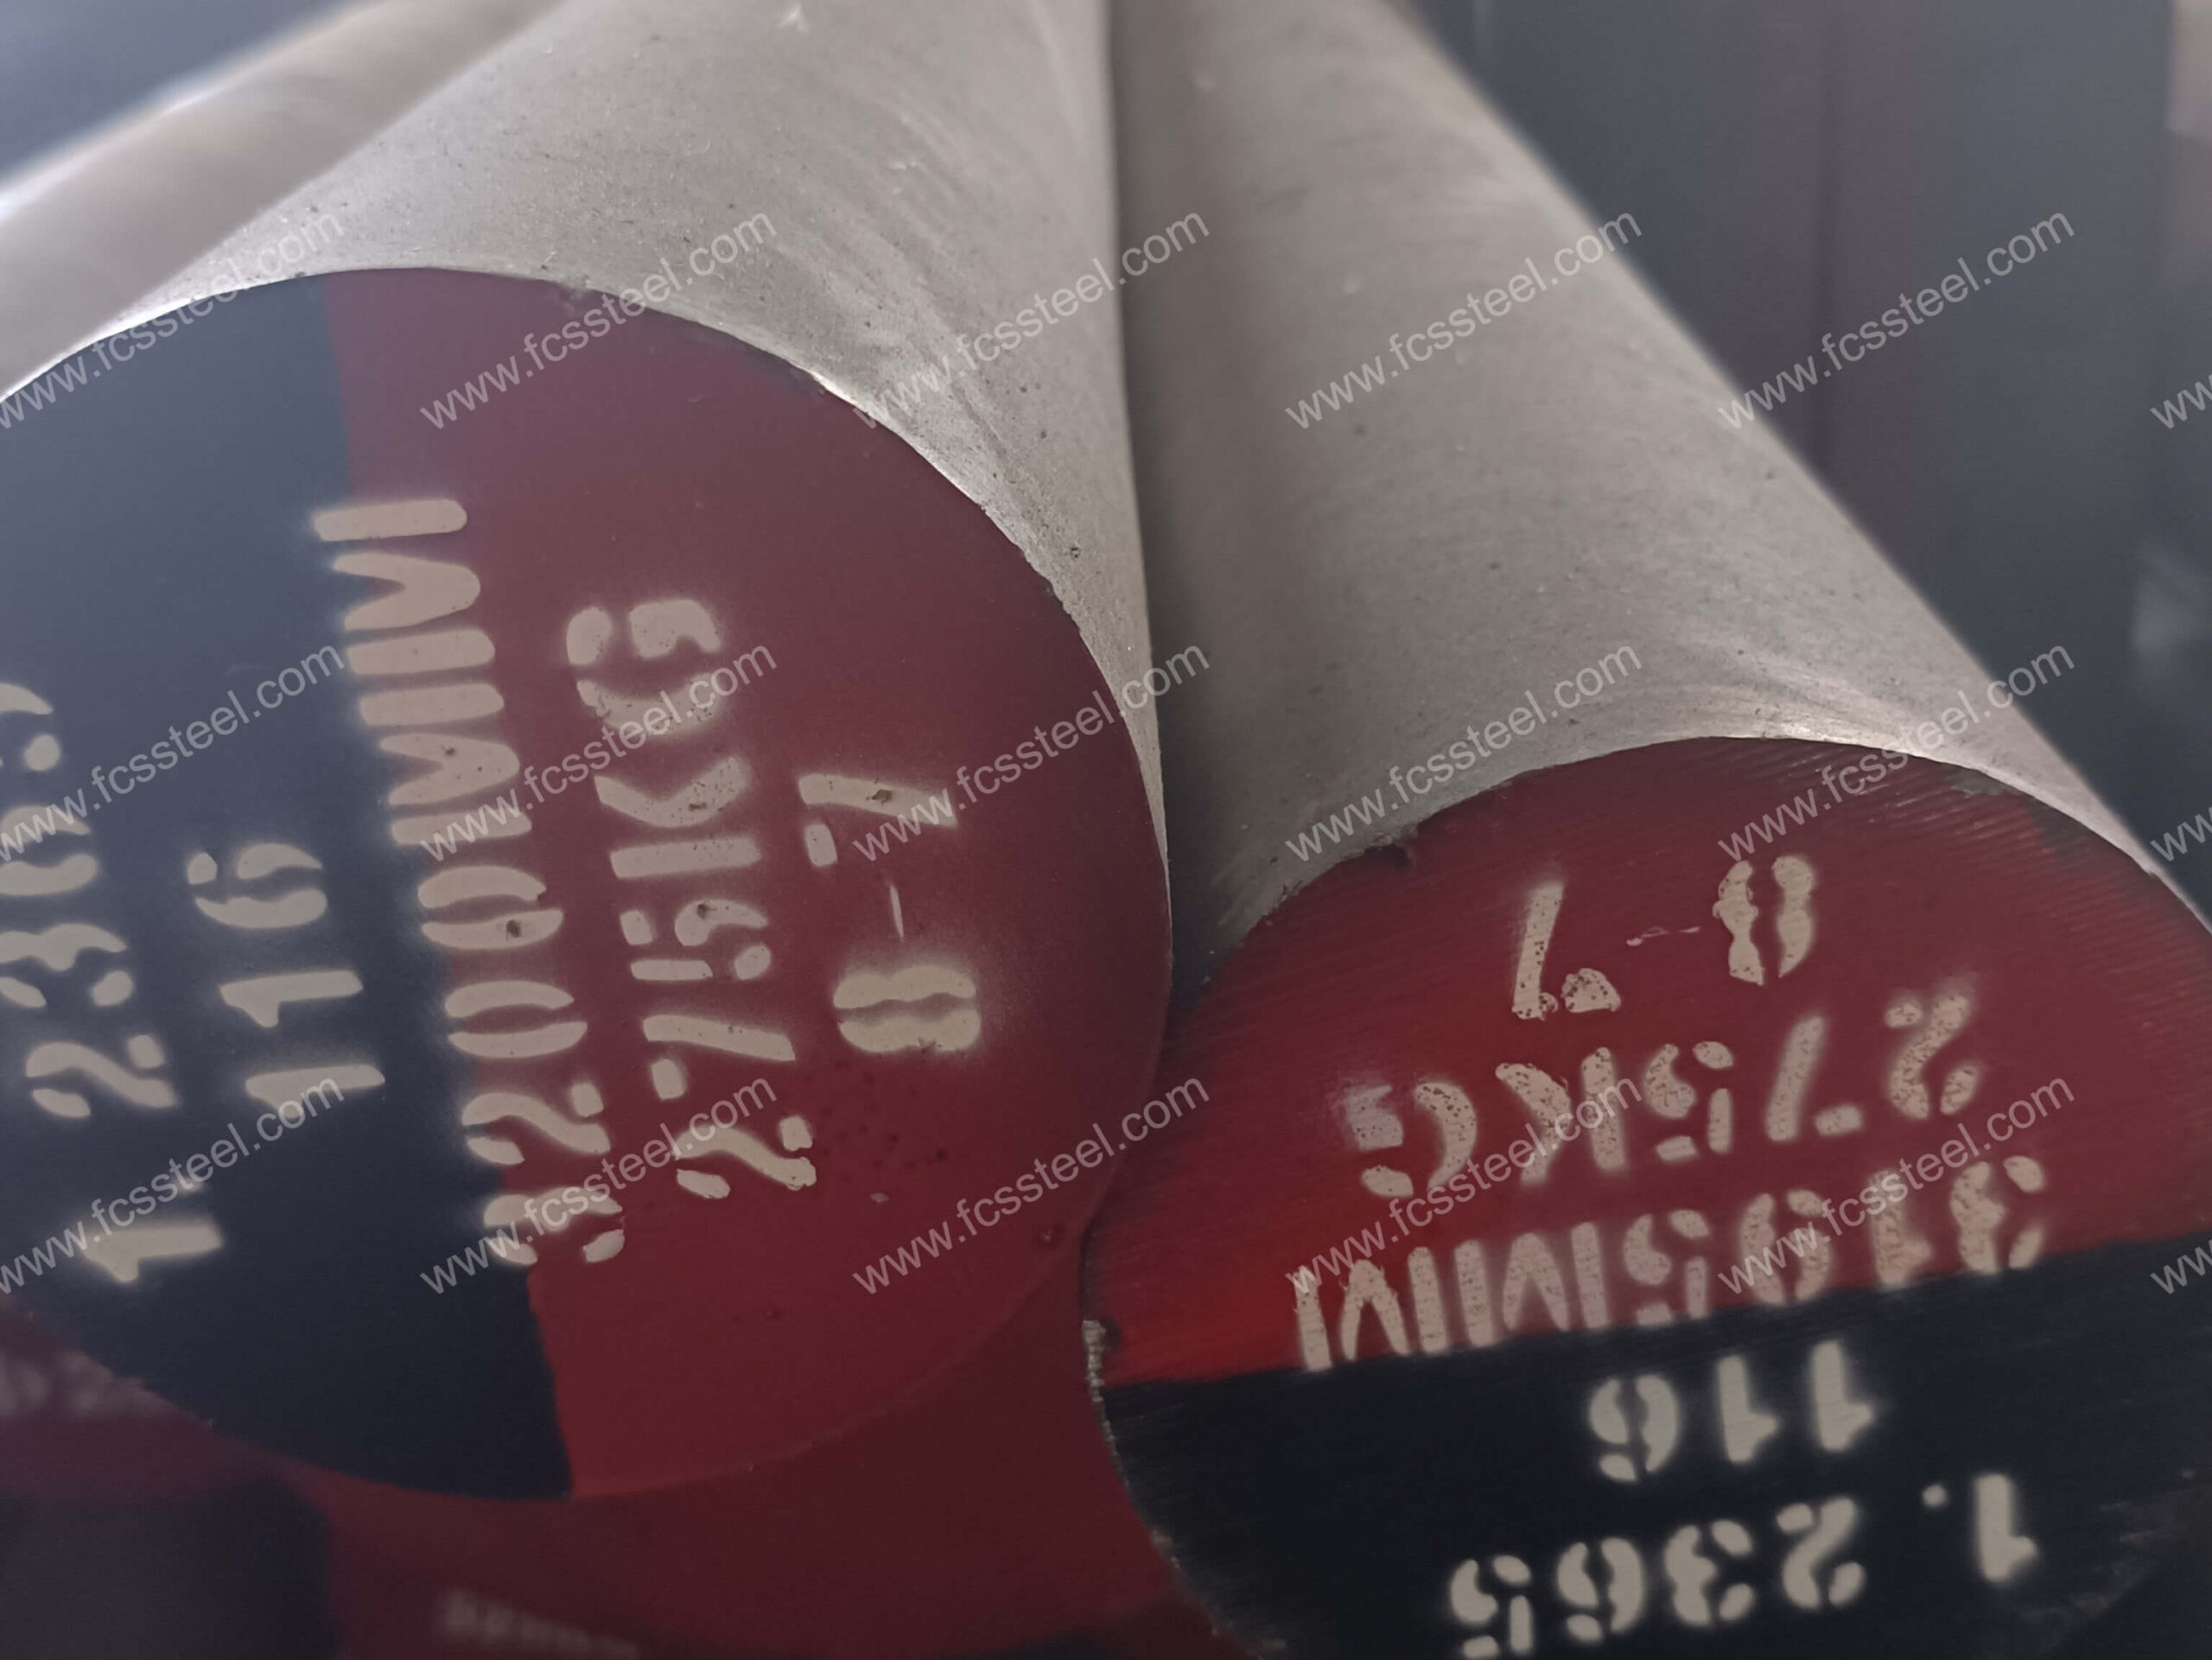
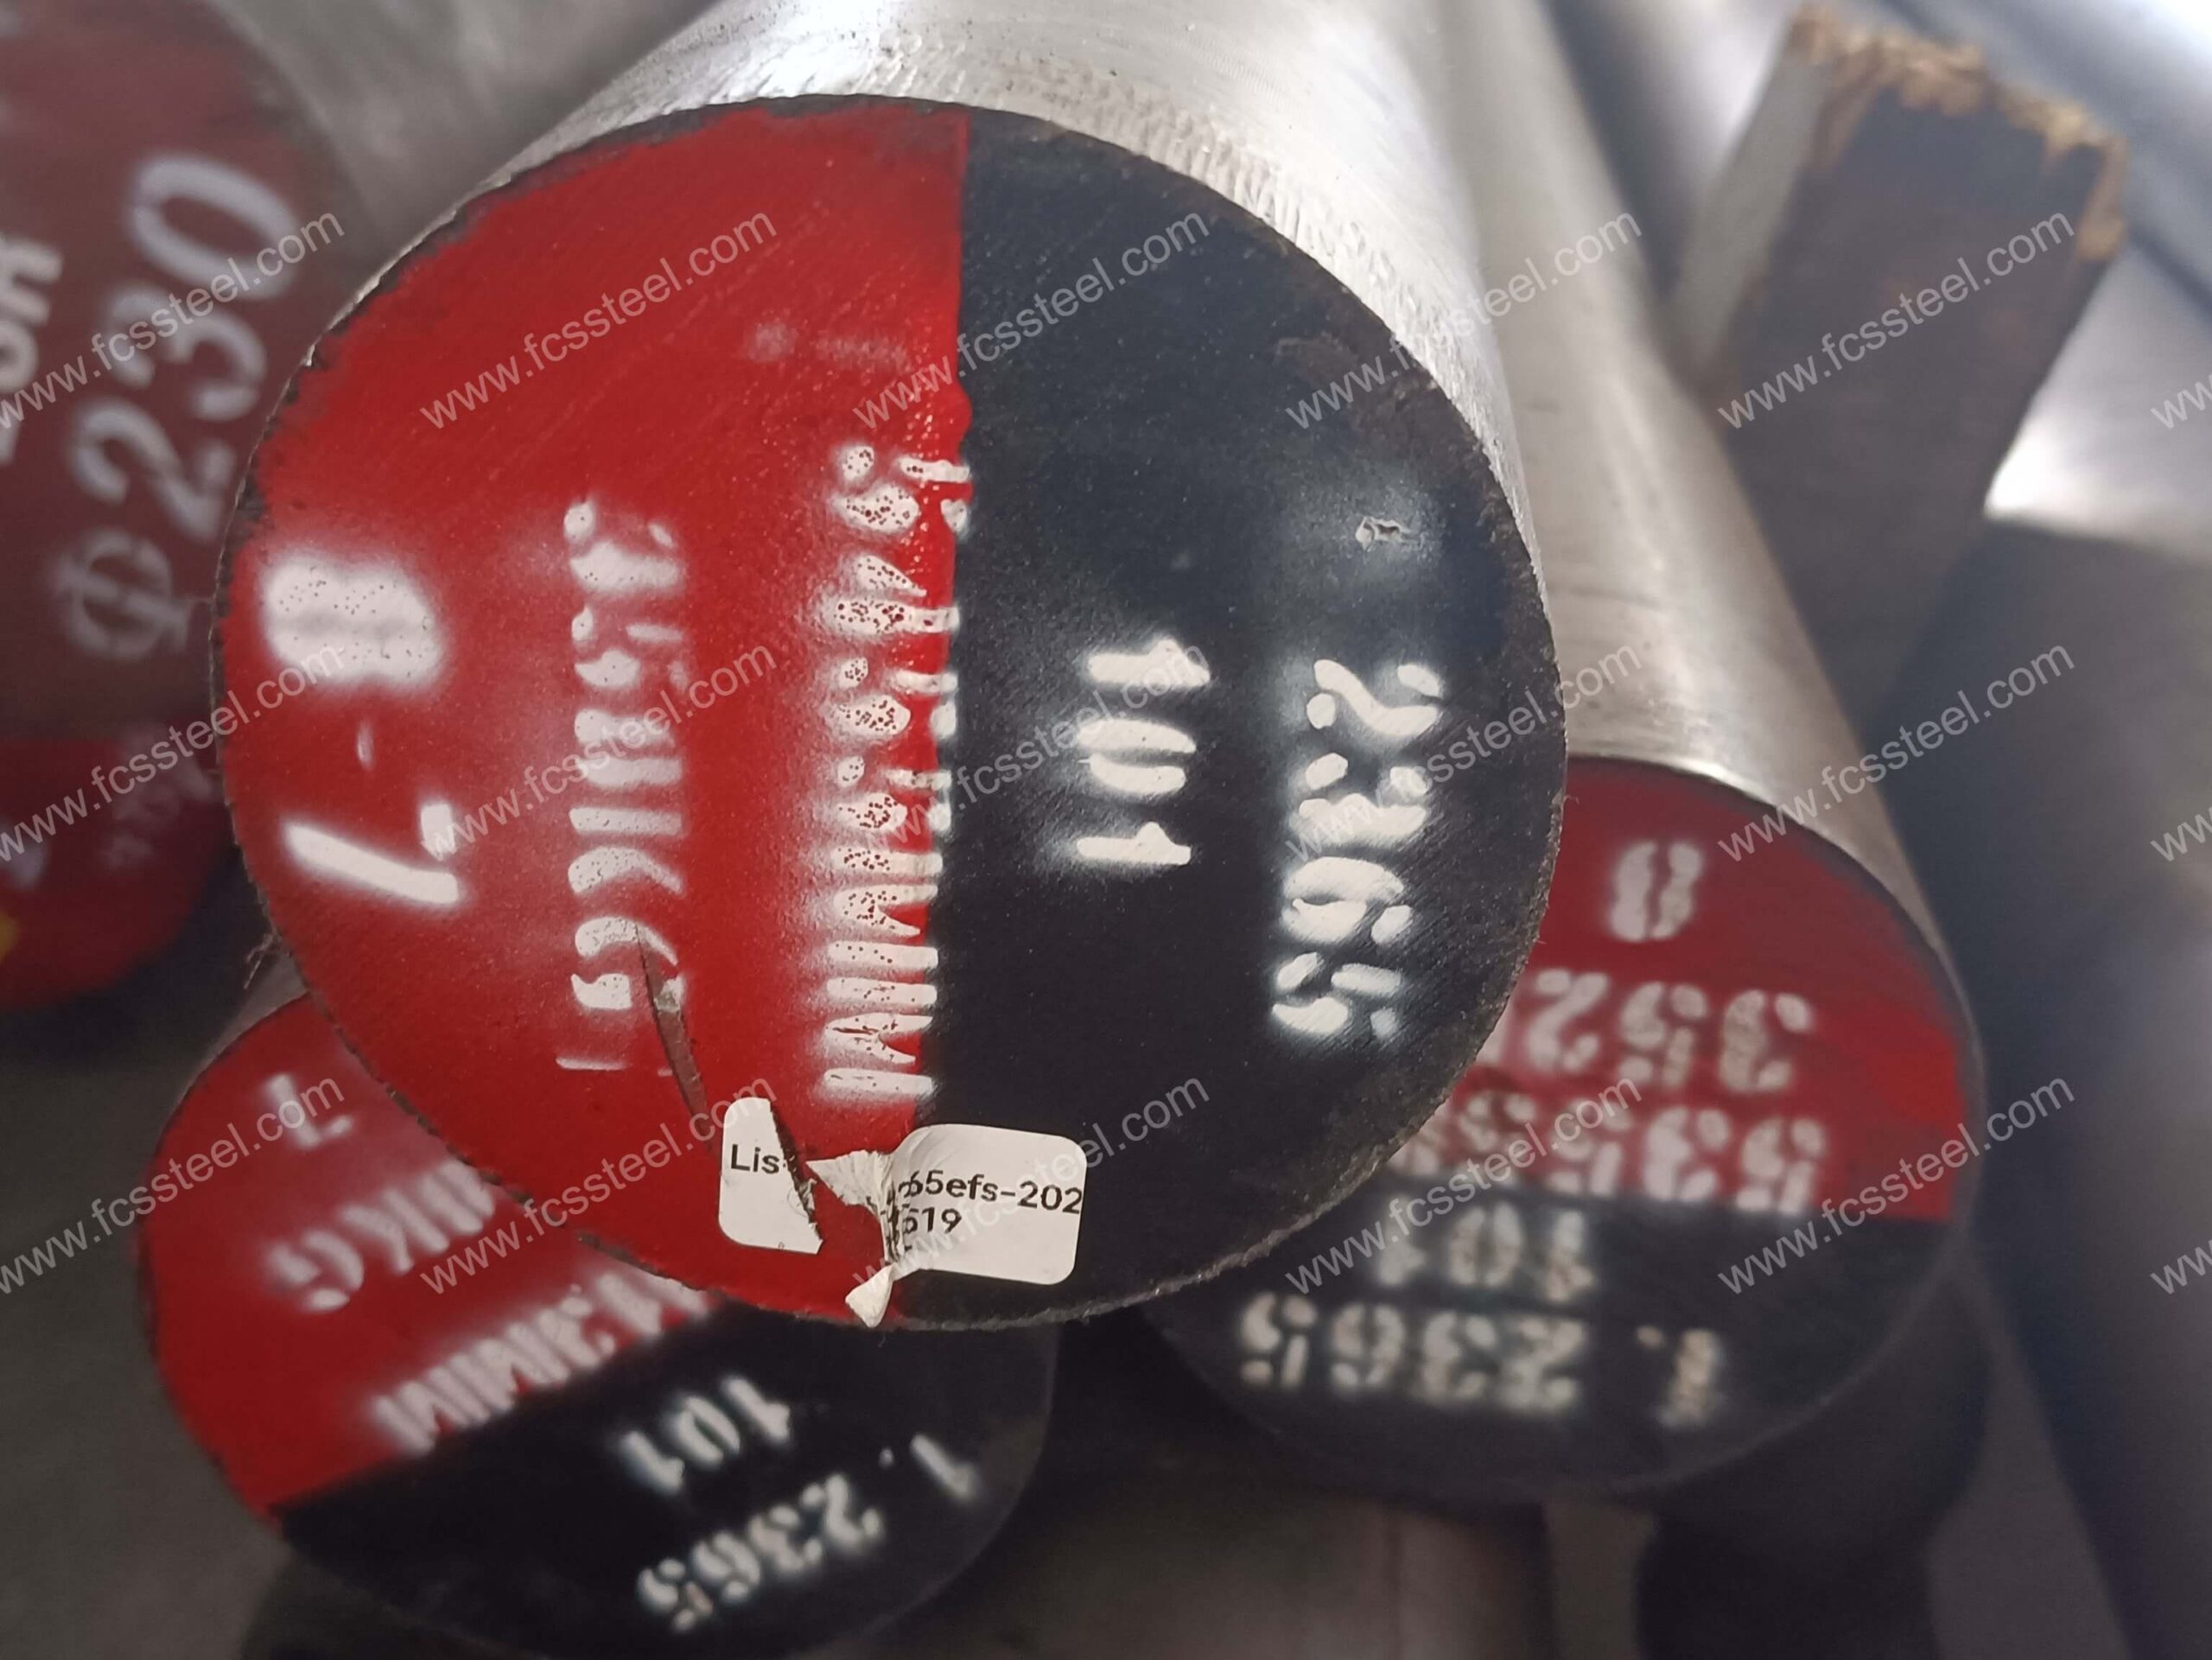
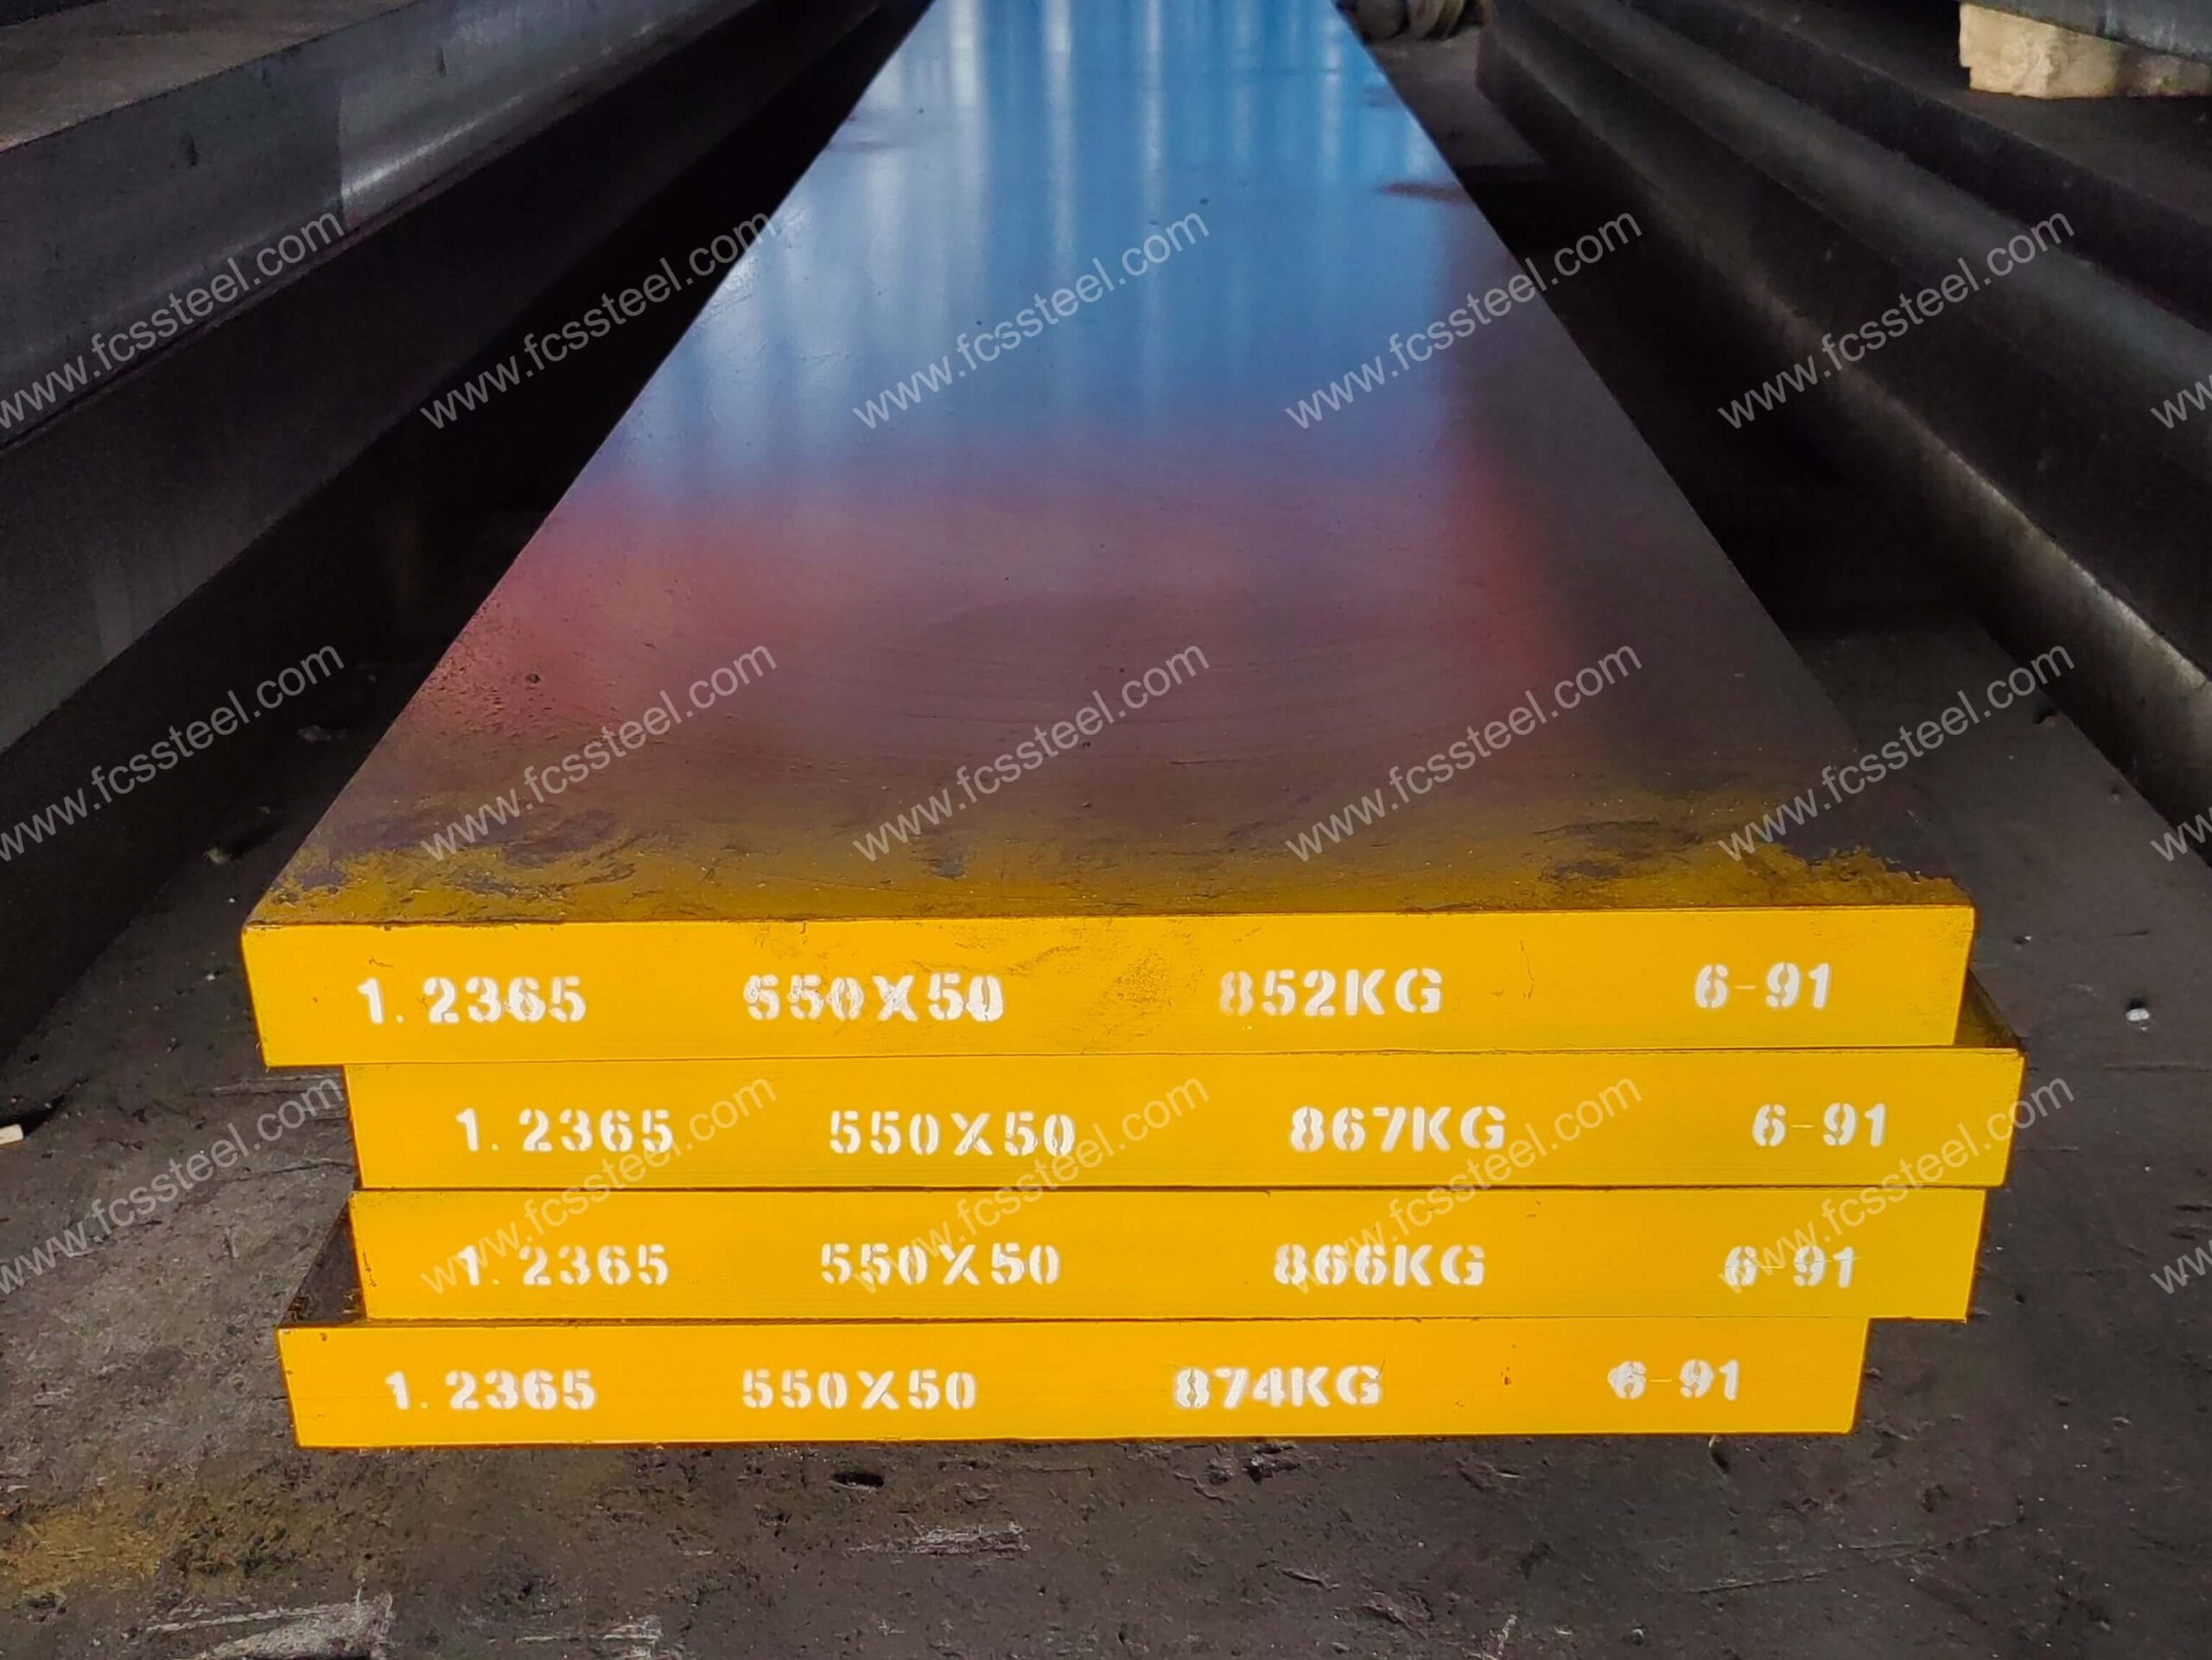
H10 Værktøjsstål | 1.2365 | X32CrMoV3-3
I arbejdsmiljøer med høje temperaturer står almindelige støbeformstål over for alvorlige udfordringer med termisk udmattelsesrevnedannelse, for tidlig blødgøring og utilstrækkelig slidstyrke, hvilket resulterer i reduceret produktivitet og høje omkostninger ved hyppig støbeformudskiftning.
Som professionel leverandør af støbeformstål tilbyder FCS TOOL STEELs H10/1.2365/X32CrMoV3-3 varmbearbejdningsstål fremragende varmhårdhed og varmtræthedsbestandighed gennem optimeret kemisk sammensætning og specielle varmebehandlingsprocesser. Innovationen ved dette førsteklasses krom-molybdæn-vanadiumlegerede stål ligger i dets velafbalancerede elementforhold, som sikrer fremragende hårdhed og slidstyrke ved driftstemperaturer på op til 650°C.
Kunder, der bruger FCS Factorys H10 værktøjsstål, har set betydelige forbedringer i formens levetid på 30-50%, hvilket reducerer nedetid og udskiftningsomkostninger. I trykstøbemiljøer med kontinuerlig højtemperaturdrift udviser materialet fremragende modstandsdygtighed over for termisk chok og vedhæftning, hvilket giver betydelige økonomiske fordele og ydelsesforbedringer til din produktionsproces.
H10 Værktøjsstål | 1.2365 | X32CrMoV3-3 Produktintroduktion
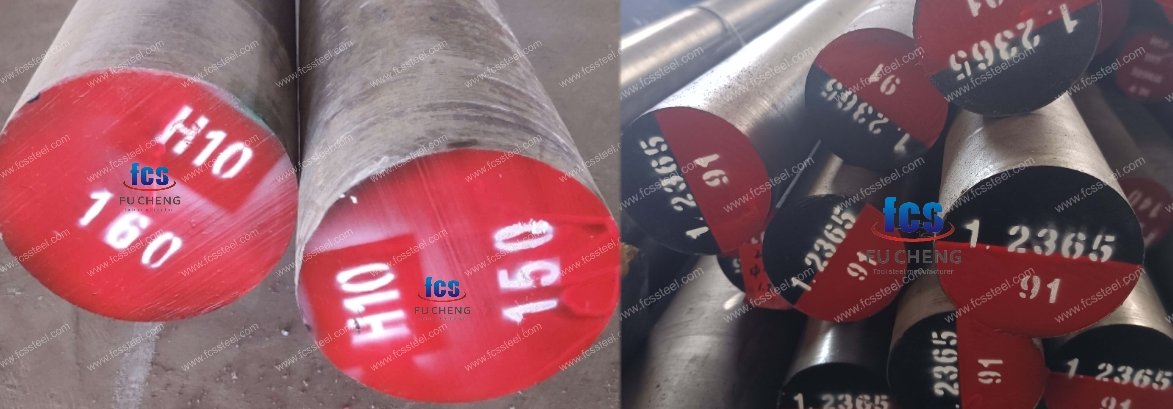
H10 Værktøjsstål
H10 værktøjsstål er et krom-molybdæn varmtbearbejdningsstål, der er karakteriseret ved lav varmeledningsevne og ufølsomhed over for temperaturændringer. Dets kemiske sammensætning indeholder 0.35-0.45% kulstof, 3.00-3.75% krom, 2.00-3.00% molybdæn og små mængder silicium og mangan, hvilket giver det en medium korrosionsbestandighed (grad 3/6) og fremragende modstandsdygtighed over for termisk revnedannelse. Fysiske egenskaber inkluderer en densitet på 7.78 g/cm³ og en varmeledningsevne på 32.8 W/(mK) i udglødet tilstand; Hårdheden efter varmebehandling er op til 50-52 HRC, hvor ydeevneoptimering kan opnås ved bratkøling i olie eller luftkøling ved 1000-1030 °C og anløbning ved 450-570 °C. Stålet bør olieblødkøles eller luftkøles ved 1000-1030 °C og anløbes ved 450-570 °C for at optimere egenskaberne.
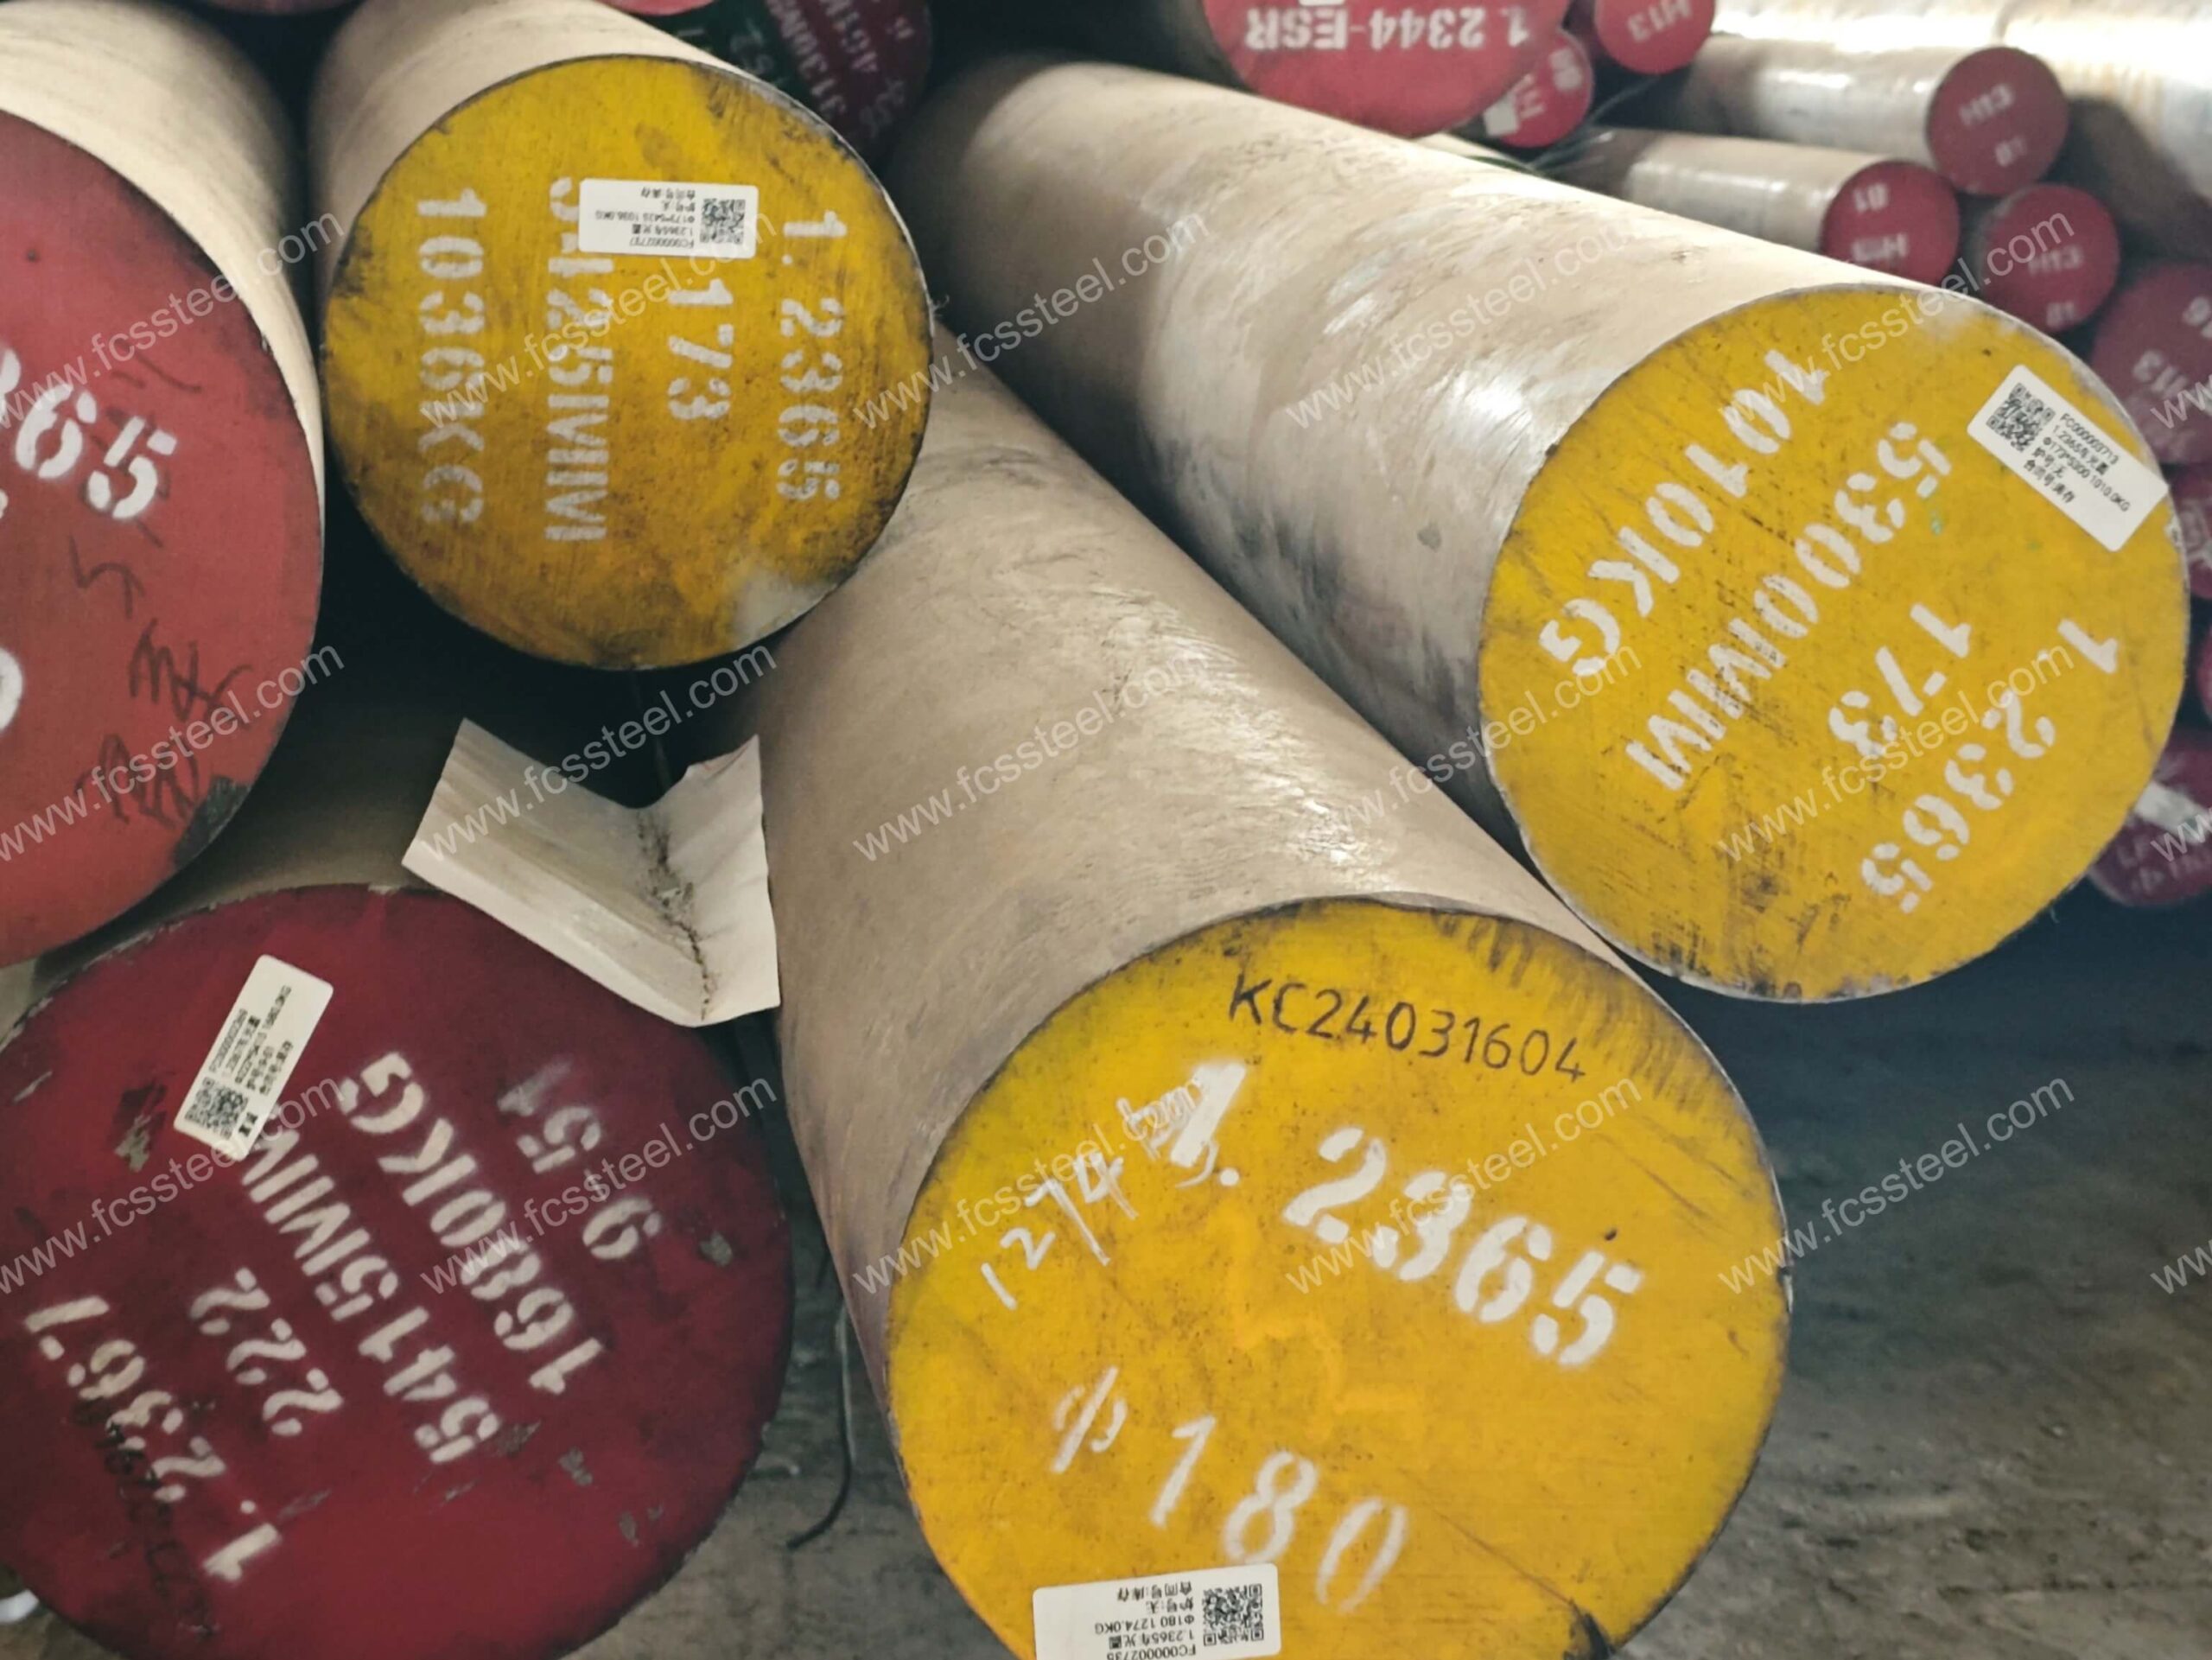
1.2365 Værktøjsstål
1.2365 værktøjsstål (svarende til den tyske W-Nr/DIN-standard) er et højtlegeret varmbearbejdningsstål med en sammensætning på 0.28-0.35% kulstof, 2.70-3.20% krom, 2.60-3.00% molybdæn og 0.40-0.70% vanadium. 0.70%, hvilket understreger høj temperaturstabilitet og slidstyrke. Det har en densitet på 7.85 g/cm³ og en varmeledningsevne på 33 W/(mK) ved 400-600°C; varmebehandlingen sker ved bratkøling ved 1020-1050°C (olie-/luftkøling) og anløbning ved 500-650°C, og hårdheden kan reguleres til 40-55 HRC, mens flydespændingen er ≥ 730 MPa, forlængelsen er ≥ 14%.
X32CrMoV3-3 værktøjsstål
X32CrMoV3-3 værktøjsstål (DIN, Tyskland) har en sammensætning, der er meget konsistent med 1.2365: 0.28-0.35% kulstof, 2.70-3.20% krom, 2.60-3.00% molybdæn, 0.40-0.50% vanadium. -0.70%, med vægt på hærdbarhed og højtemperaturstyrke. Fysiske parametre inkluderer en densitet på 7.85 g/cm³ og en termisk udvidelseskoefficient (20-100°C) på 11.8 x 10⁻⁶ K-¹; hærdet ved 1020-1060°C og anløbet ved 520-700°C, når det en hårdhed på 50-700°C. Efter hærdning og anløbning når det en hårdhed på 50-700°C. Efter bratkøling ved 1020-1060°C og anløbning ved 520-700°C har den en hårdhed på 50-52 HRC, en trækstyrke på ≥980 MPa og fremragende modstandsdygtighed over for termisk træthed.
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 typer og muligheder

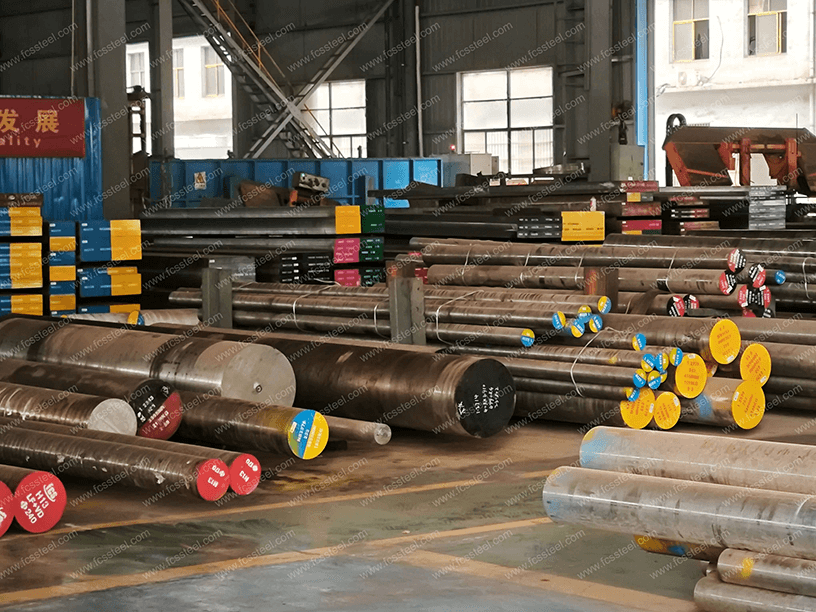
Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for H10/1.2365/X32CrMoV3-3 Tool Steel:
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
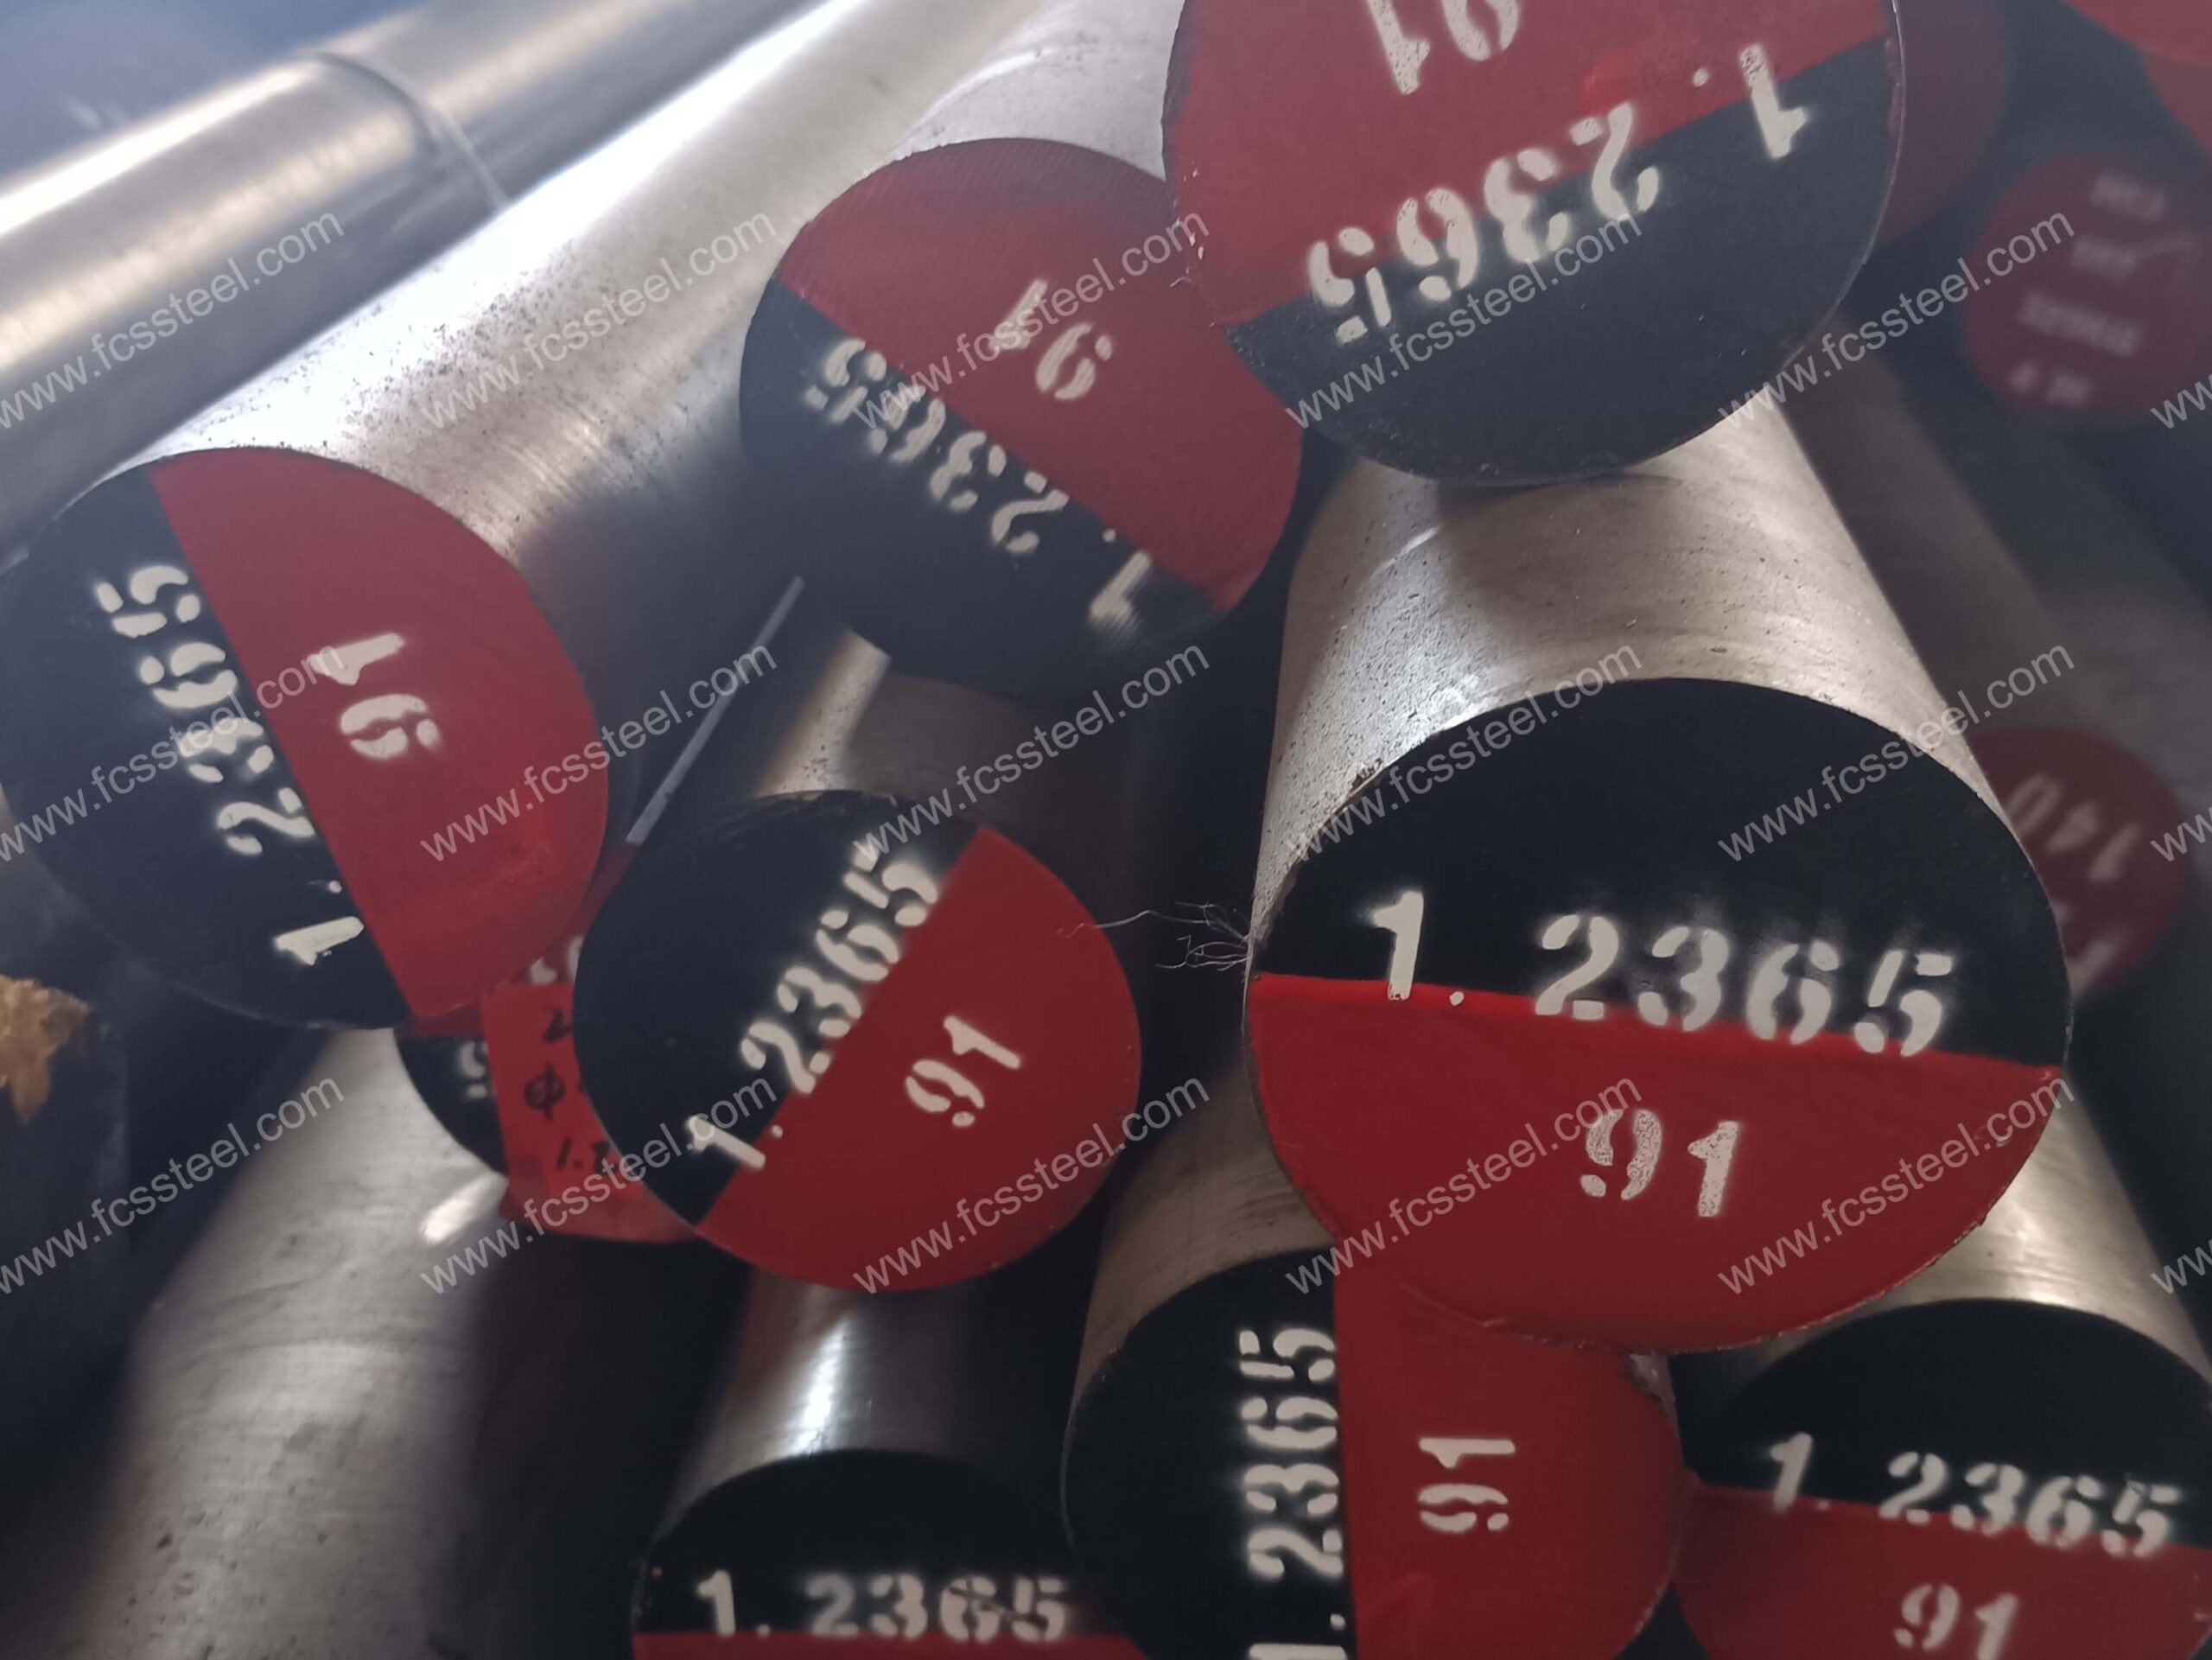
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- H10/1.2365/X32CrMoV3-3 værktøjsstål elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
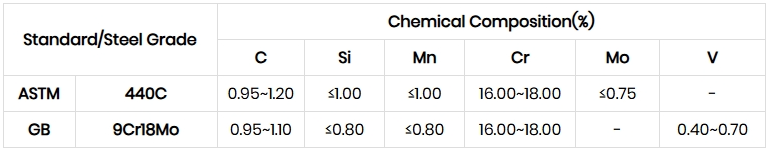
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 kemisk sammensætning
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 kvalitetskontrol

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
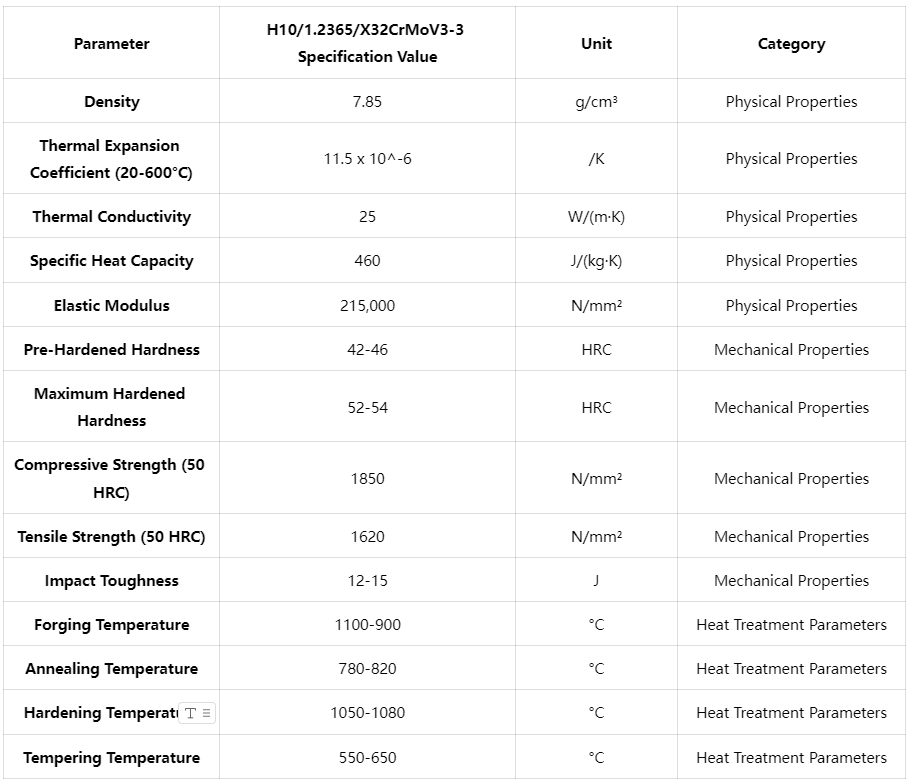
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 Tekniske specifikationer
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 Produktanvendelser

Nøglebrugsscenarier
Anvendelser af varm smedning
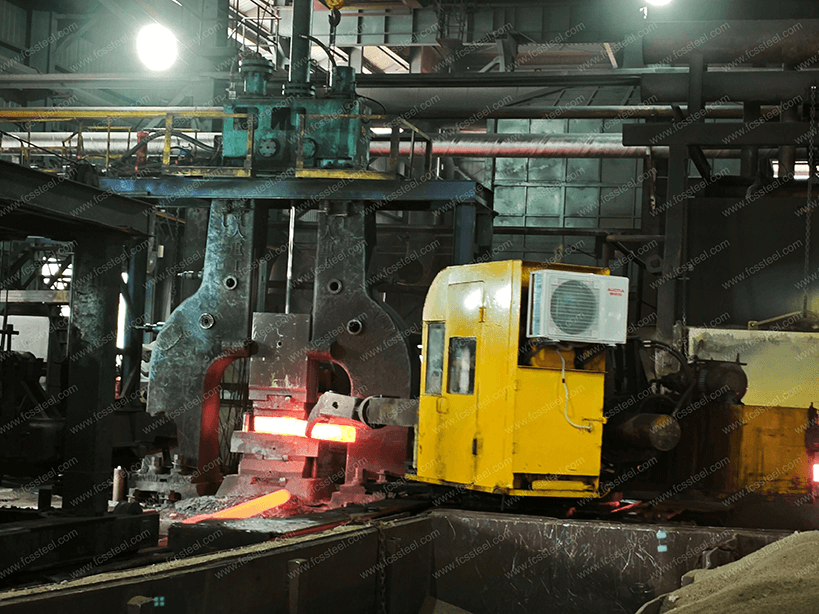
I varmsmedningsprocessen udviser H10/1.2365 værktøjsstål fremragende højtemperaturstyrke og slidstyrke. Et industrielt smedeanlæg brugte vores 1.2365 stål til at fremstille komplekse smedeforme, der opretholdt fremragende dimensionsstabilitet og overfladeintegritet, selv ved driftstemperaturer over 900°C. Stålet blev brugt til at producere en række komplekse smedeforme. Især til præcisionssmedninger, der kræver nøjagtig dimensionskontrol, tilbyder H10-stålets lave forvrængning betydelige fordele, hvilket reducerer behovet for efterfølgende bearbejdning.
Varme ekstruderingsværktøjsapplikationer
X32CrMoV3-3 værktøjsstål udmærker sig ved metalekstrudering, især ekstruderingsmatrices af aluminiumsprofiler og kobberlegeringer. En profilproducent har forlænget levetiden på sine ekstruderingsmatrices fra de traditionelle 3 måneder til 5 måneder ved at bruge vores matricestål. Den høje slidstyrke sikrer, at matricehulrummene bevarer deres præcise geometri selv ved høje tryk og temperaturer, hvilket producerer ensartede profilprodukter af høj kvalitet.
Højtemperatur skæreværktøjsapplikationer
Skæreværktøjer til skæring af metalplader, profiler og stænger ved høje temperaturer er en anden vigtig anvendelse af H10/1.2365 stål. Disse anvendelser kræver et materiale med fremragende sejhed og slidstyrke på samme tid, og FCS TOOL STEEL stål er præcist varmebehandlet for at sikre tilstrækkelig sejhed, samtidig med at høj hårdhed opretholdes, hvilket forhindrer afskalning af skærkanten og forlænger værktøjets levetid.
Branchespecifikke applikationer
- Bilindustri: støbeforme til motorkomponenter i aluminiumlegering; smedeforme til drivlinjesystemer; termoformningsværktøjer til chassiskomponenter; højtydende udstødningssystemforme; luftfartsindustri.
- Præcisionssmedematricer til lette legeringer: varmformningsværktøjer til turbinekomponenter; ekstruderingsmatricer til strukturelle komponenter; højpræcisions varmprægeværktøjer.
- Forbrugerelektronikindustri: Ekstruderingsmatrices til smartphones og tablets til køleplader; Støbematrices til letvægts aluminiumslegering; Ekstruderingsværktøjer til præcisionsstik; Varmformningsmatrices til holdbare elektroniske udstyrsskal
- Energiindustri: smedeforme til turbinedele; ekstruderingsværktøjer til krafttransmissionsdele; varmsmedeforme til ventildele; forme til højtryksudstyrsdele.
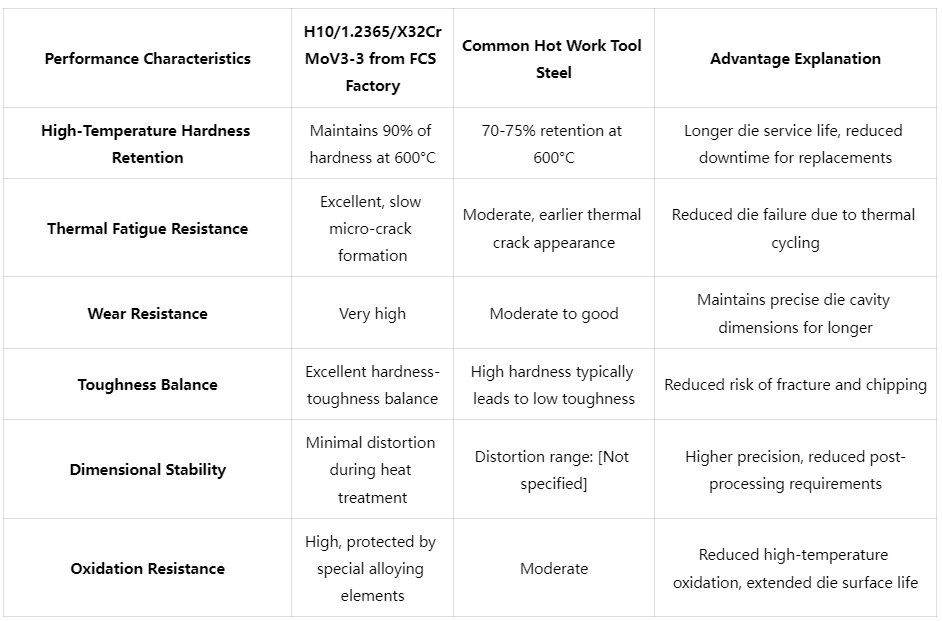
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 konkurrencefordel sammenligning
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 kundesucceshistorier
H10 værktøjsstål | 1.2365 | X32CrMoV3-3 Prisstrukturinformation
H10 Værktøjsstål | 1.2365 | X32CrMoV3-3 Ofte stillede spørgsmål

Q: Er H10/1.2365 og X32CrMoV3-3 præcis det samme stål?
A: Ja, H10 (amerikansk AISI-standard), 1.2365 (tysk DIN-standard) og X32CrMoV3-3 (europæisk EN-standard) er forskellige internationale standardbetegnelser for det samme varmbearbejdningsstål. De har samme kemiske sammensætning og ydeevneegenskaber og adskiller sig kun i navngivningsstandarderne.Q: Hvad er de vigtigste fordele ved H10 i forhold til andre varmarbejdsstål (f.eks. H13/1.2344)?
A: Sammenlignet med H13 har H10/1.2365 højere varmhårdhed og termisk udmattelsesmodstand, hvilket gør det særligt velegnet til krævende anvendelser såsom aluminiumsstøbning. H10-stål indeholder en højere andel molybdæn og vanadium, som danner et mere stabilt hårdmetal og har en større evne til at opretholde sin hårdhed ved forhøjede temperaturer. H13 tilbyder dog bedre korrosionsbestandighed på grund af sit højere kromindhold.Q: Hvad er forskellen mellem H10 værktøjsstål og CrMoV varmarbejdsstål?
A: Der er ingen forskel, H10/1.2365 værktøjsstål er et CrMoV-varmarbejdsstål, og de vigtigste legeringselementer er krom (Cr), molybdæn (Mo) og vanadium (V). Kombinationen af disse elementer giver fremragende varm hårdhed, slidstyrke og modstandsdygtighed over for termisk udmattelse.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |