


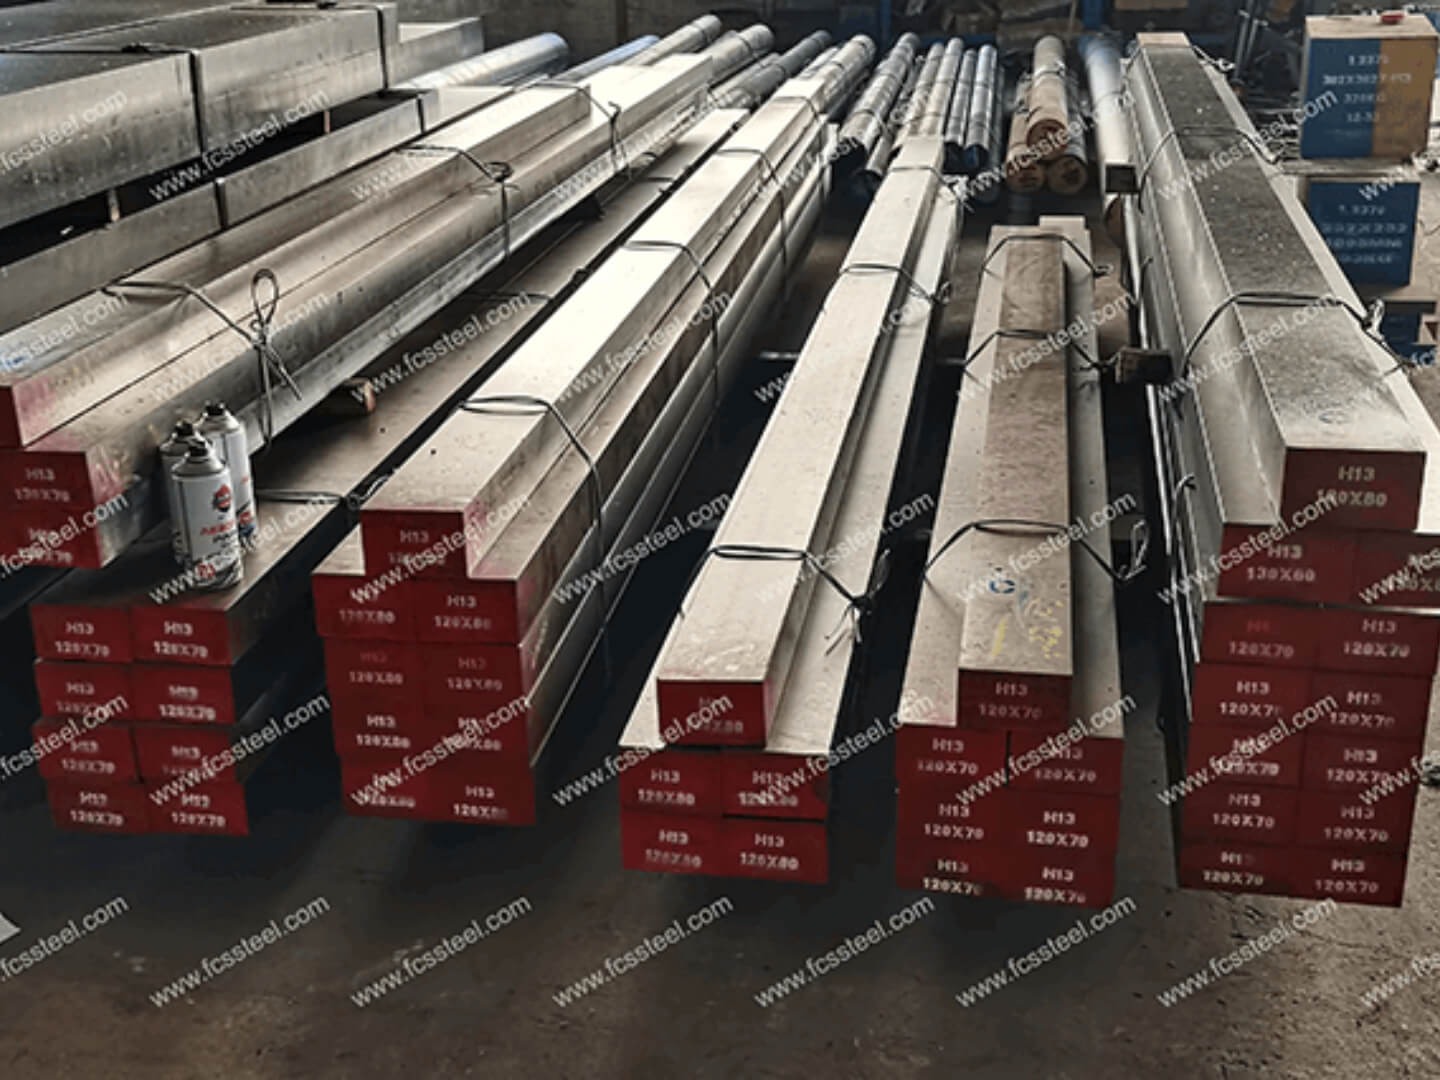
4X5MΦ1C værktøjsstål
9XBГ værktøjsstål er et højtydende koldarbejdsstål med fremragende slidstyrke, høj hårdhed og god varmebehandlingsstabilitet. Den tilsvarende ASTM-standard er O1 værktøjsstål, og den tilsvarende DIN/W-Nr-standard er 100MnCrW4/1.2344. 9XBГ værktøjsstål er særligt velegnet til prægeforme, præcisionsmålere, krævende skæreværktøjer og alle former for industrielle forme. 9XBГ værktøjsstål kan leveres med en bred vifte af specifikationer og tilpassede bearbejdningstjenester for at opfylde de strenge proceskrav fra forskellige producenter. FCS Tool Steel Factory kan tilbyde en bred vifte af specifikationer og tilpassede bearbejdningstjenester for at opfylde de strenge proceskrav fra forskellige producenter.
Produktintroduktion til 4X5MΦ1C værktøjsstål

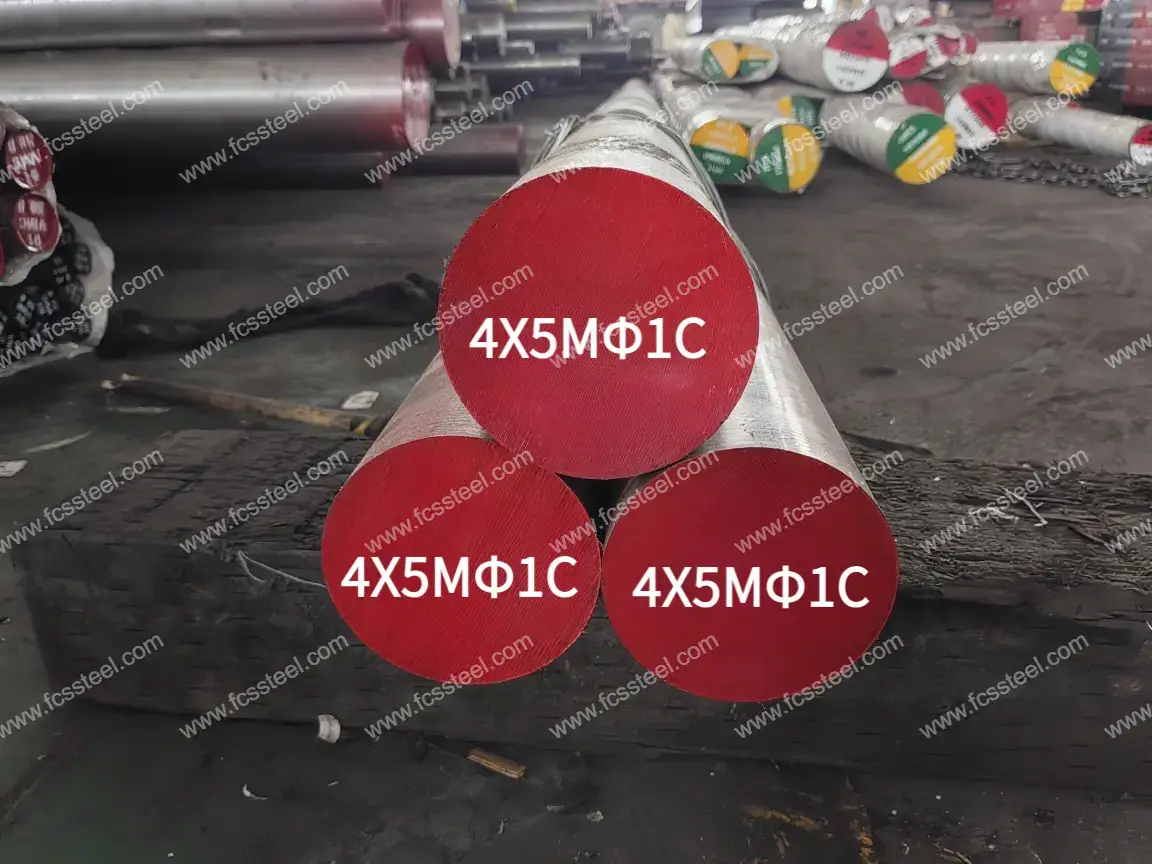
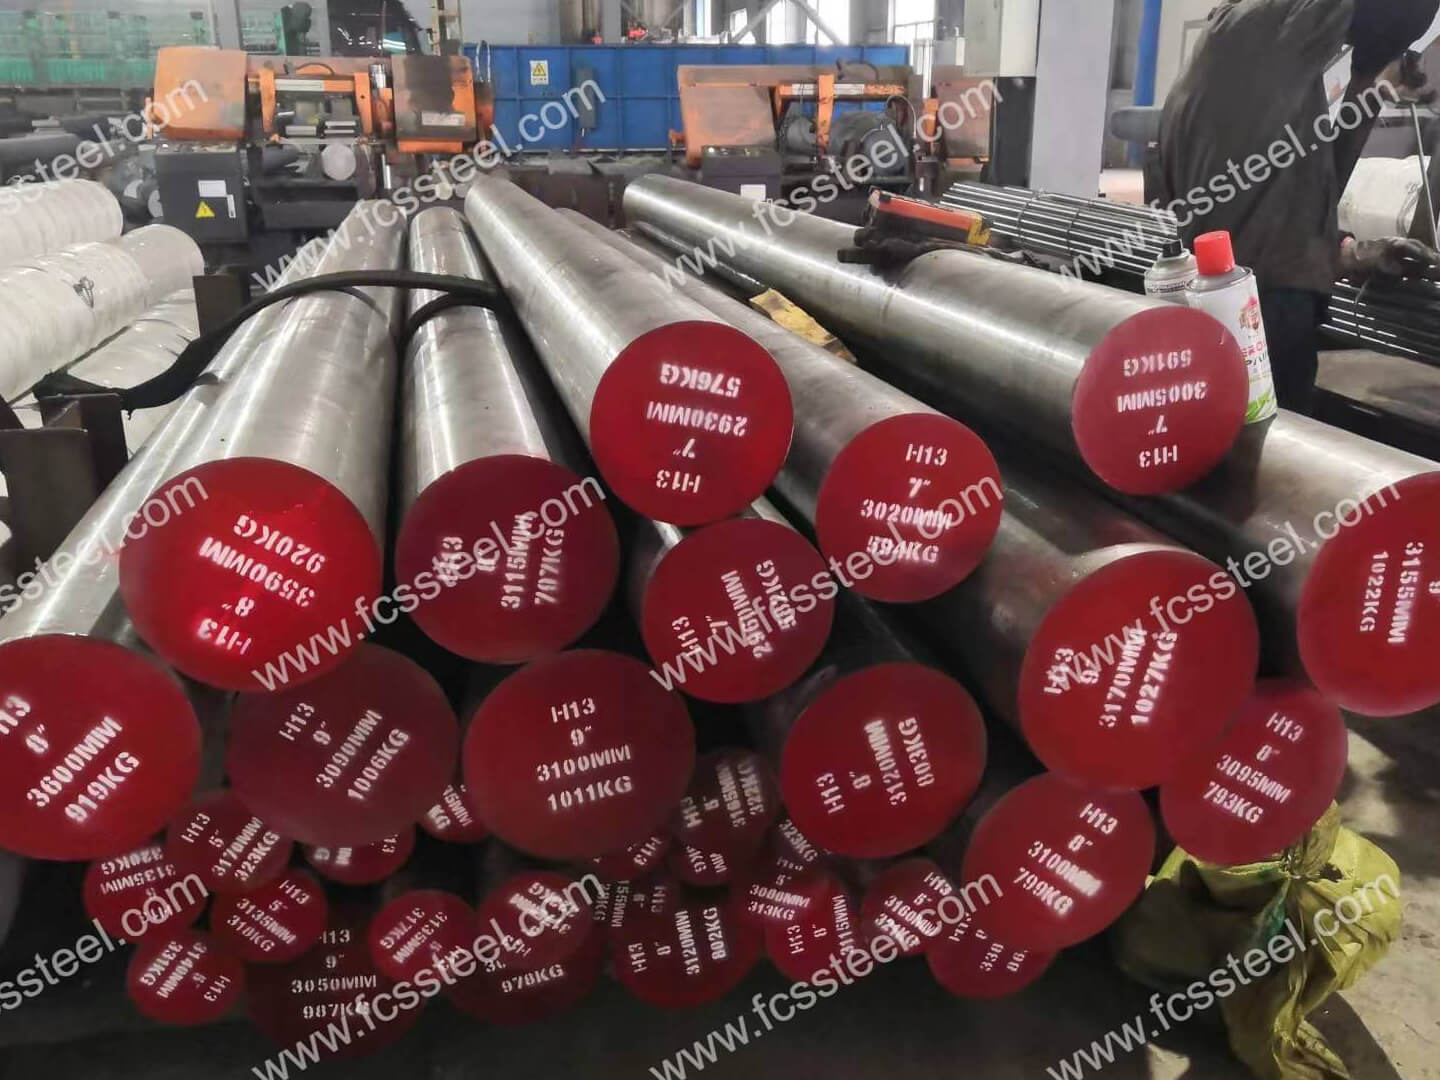
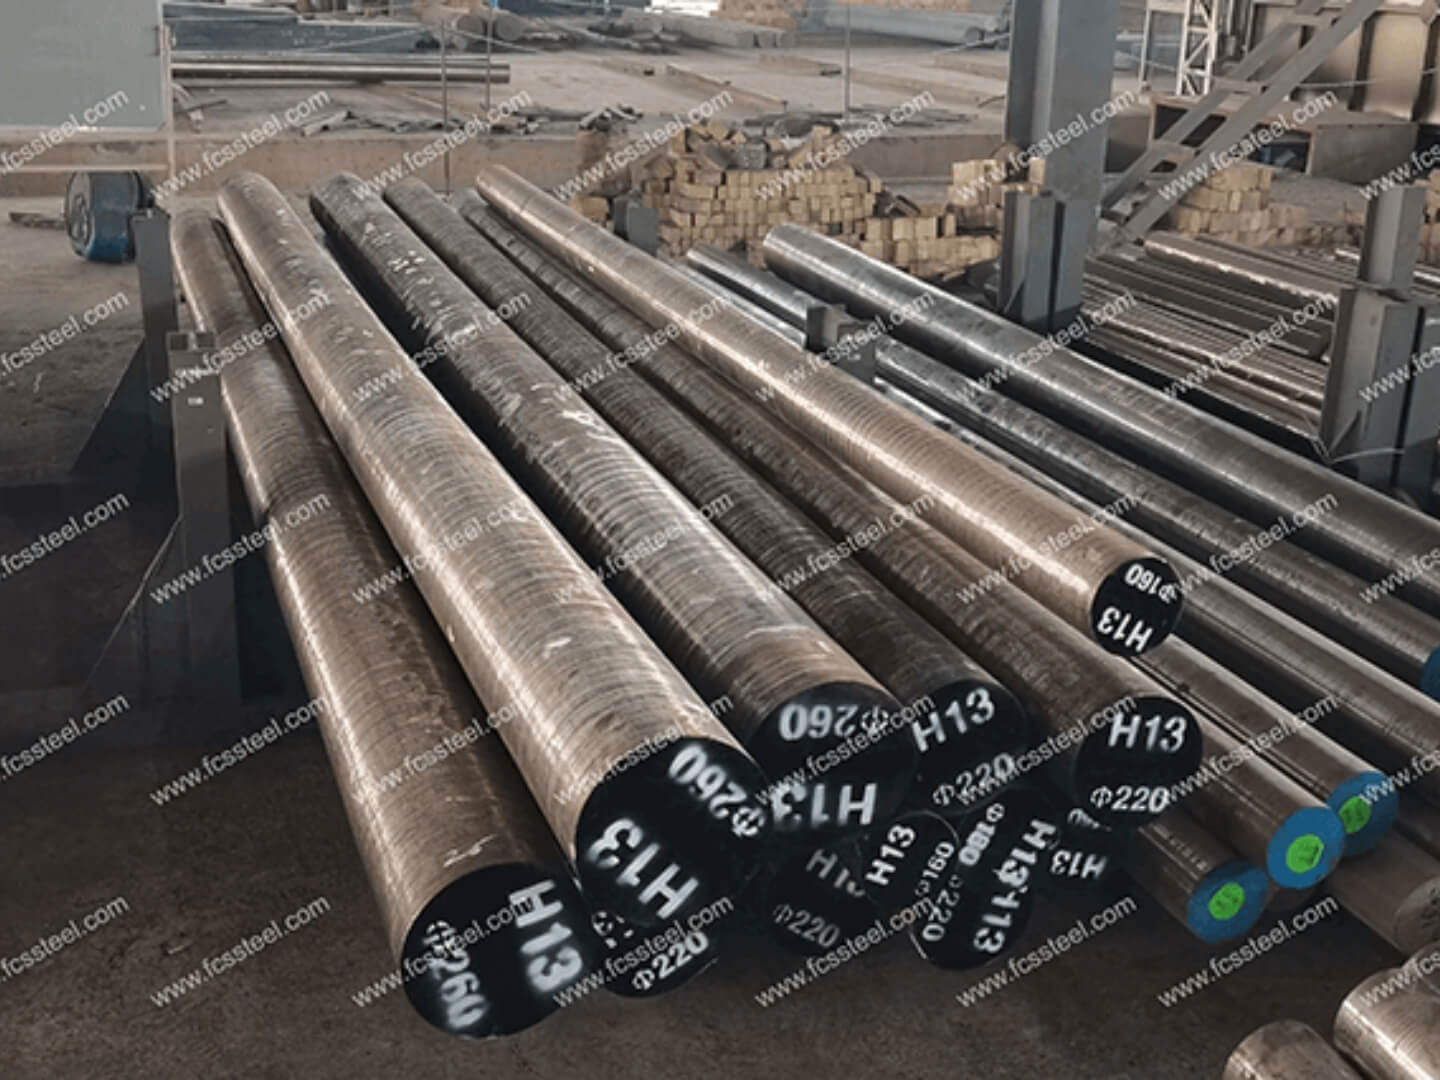
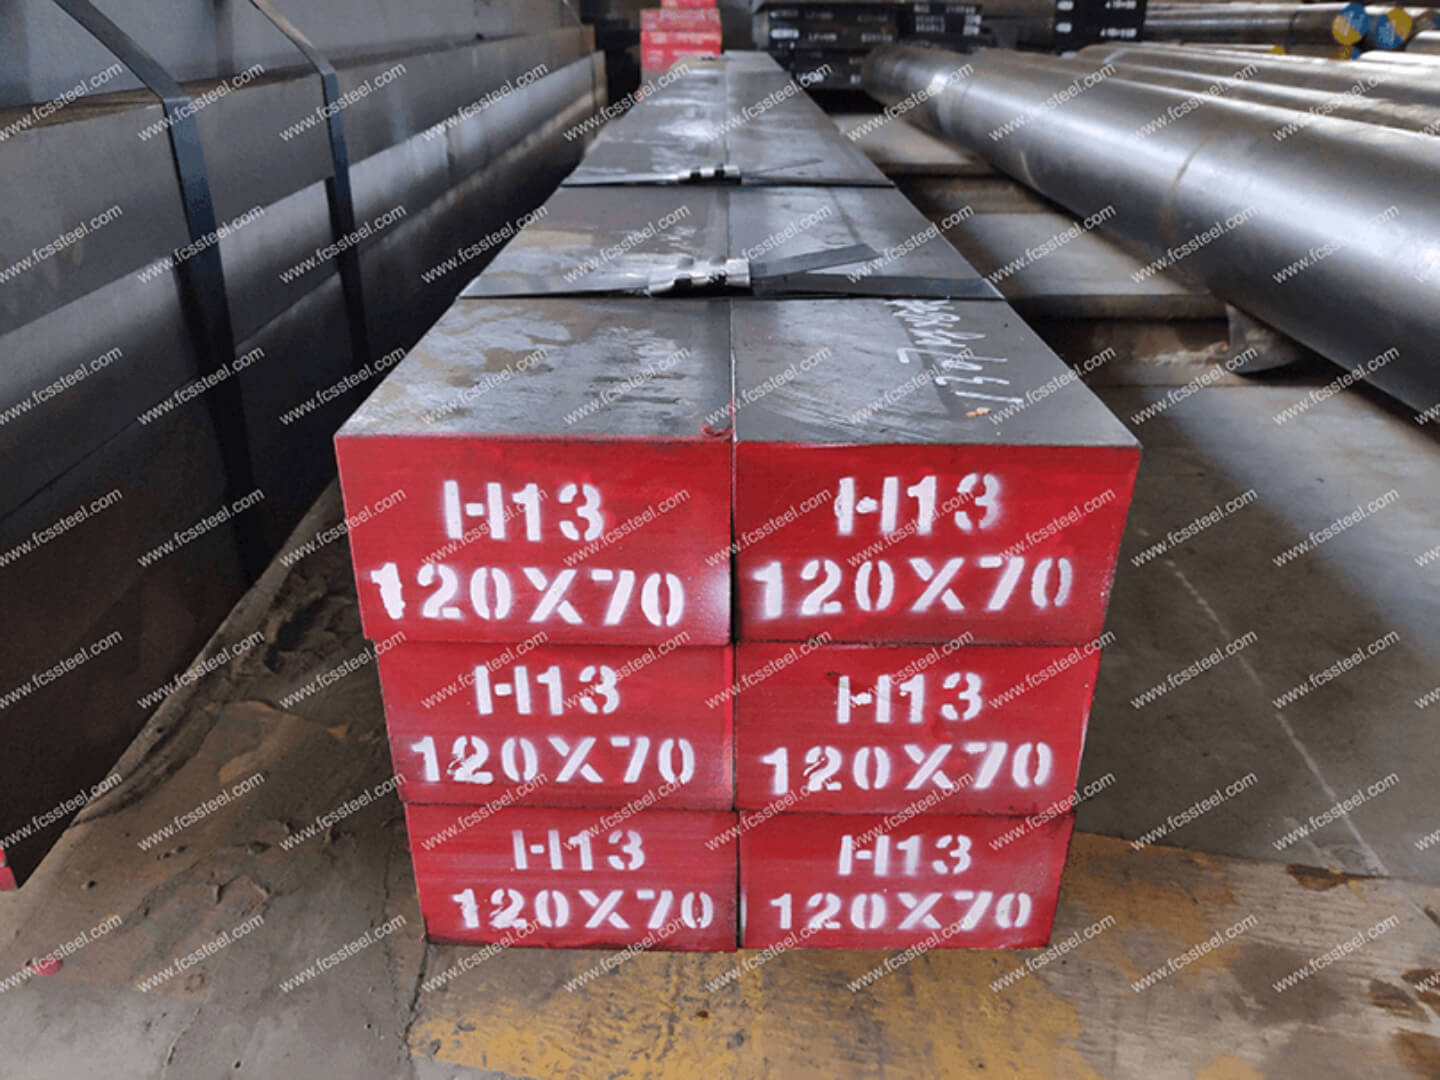
4X5MΦ1C værktøjsstål er et højtydende varmtarbejdsstål designet til forme, der udsættes for høje temperaturer og mekaniske belastninger, med en balance mellem hårdhed, sejhed og modstandsdygtighed over for termisk udmattelse, der kan sammenlignes med DIN 1.2343 (H11) værktøjsstål . Den tilsvarende japanske standard JIS er SKD61 værktøjsstål , den svenske standard ASSB er 8407, den østrigske BOHLER er W302 værktøjsstål , og den kinesiske standard GB er 4Cr5MoSiV1. Det har en høj hårdhed og slagsejhed, der er egnet til værktøjer, der udsættes for mekanisk belastning. Fremragende termisk stabilitet og slidstyrke gør det muligt at modstå termiske cyklusser og belastninger, der er typiske for varme arbejdsmiljøer. Og god modstandsdygtighed over for termisk udmattelse gør det ideelt til forme, der udsættes for gentagen opvarmning og afkøling.
4X5MΦ1C værktøjsståltyper og muligheder

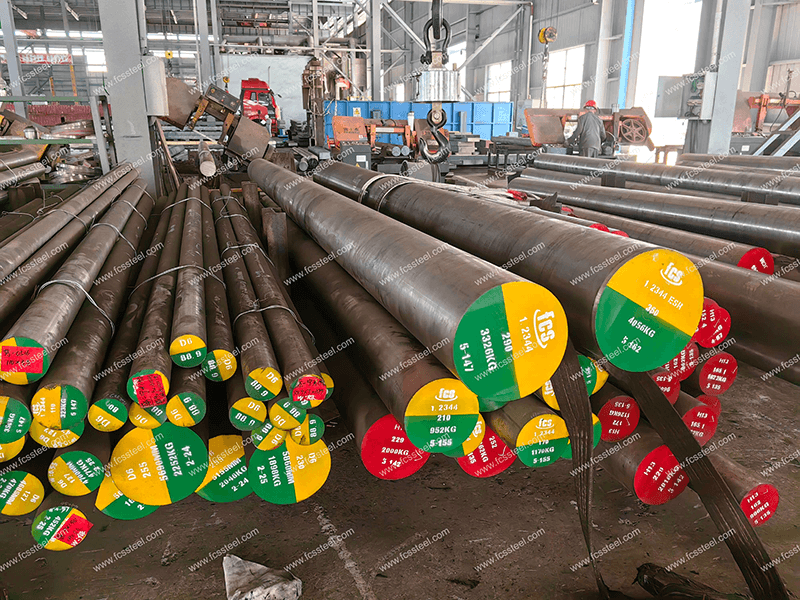
Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for 4X5MΦ1C værktøjsstål:
4X5MΦ1C værktøjsstål tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
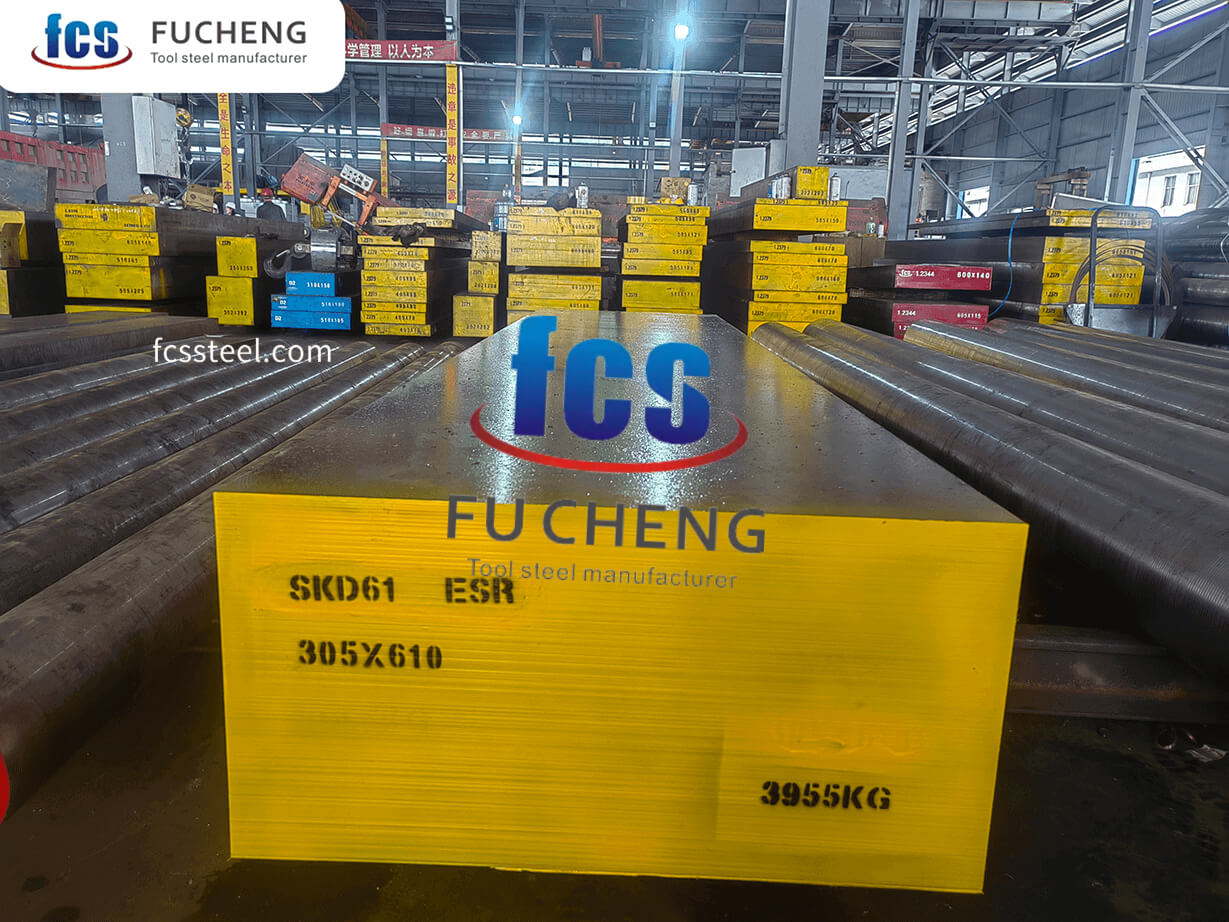
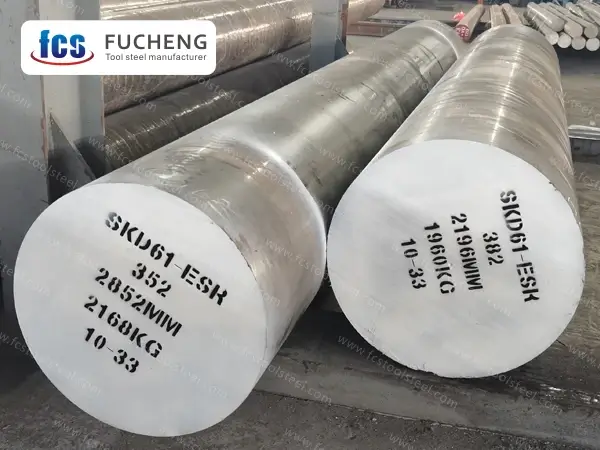
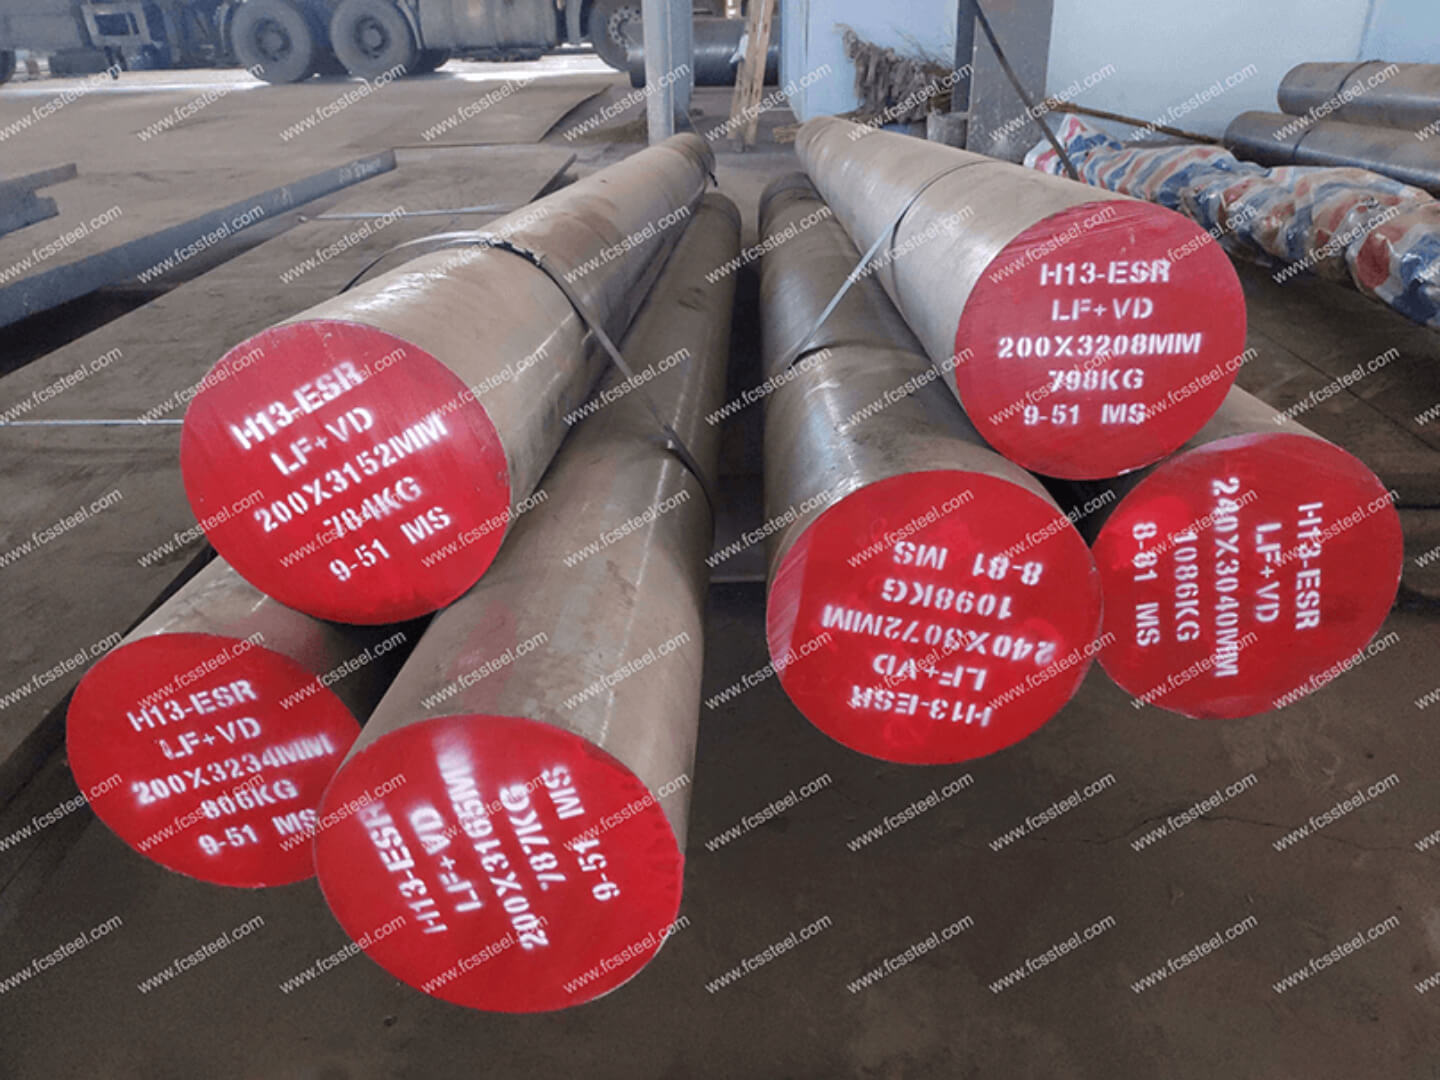
- 4X5MΦ1C værktøjsståls elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske applikationer.
4X5MΦ1C værktøjsstål kemisk sammensætning

4X5MΦ1C værktøjsstål varmebehandlingsproces

Varmebehandlingsprocessen for 4X5MΦ1C værktøjsstål omfatter generelt fire hovedtrin: udglødning, forvarmning, bratkøling og anløbning. Formålet er at opnå den ønskede hårdhed, sejhed og varmebestandighed. Den specifikke proces er som følger:
Annealing
Udglødning En blødgøringsbehandling for at fjerne støbe- eller smedespændinger, opnå en raffineret og homogen ferrit + perlit-organisation, reducere hårdhed og forbedre bearbejdeligheden. Udglødning udføres i starten for at blødgøre det nye materiale som forberedelse til efterfølgende varmebehandling. Stålet afkøles langsomt efter udglødning.
- Opvarmningstemperatur: Cirka 750–780 °C
- Holdetid: Afhængigt af emnets størrelse, typisk 1-2 timer
- Kølemetode: Ovnkøling eller kontrolleret langsom afkøling for at omdanne strukturen til ensartet perlit + ferrit.
- Formål: At blødgøre stålet, aflaste spændinger under smede-/støbning, forbedre bearbejdeligheden, forfine kornstrukturen og lægge grundlaget for efterfølgende varmebehandling.
2. Forvarmning
Forvarmning er ikke et separat blødgøringstrin, men snarere en bufferopvarmning til efterfølgende bratkøling for at undgå termiske spændingsrevner under bratkøling på grund af for hurtig opvarmning. Forvarmning udføres efter udglødning og før bratkøling.
- Opvarm gradvist til cirka 600-650 °C for at reducere termisk belastning under bratkøling og forhindre revnedannelse.
- Forvarmningsfasen kan udføres i flere trin, såsom først at holde temperaturen ved 300-400 °C og derefter opvarme til 600-650 °C for at opnå isolering.
3. Slukning
- Varm op til 1000-1040 °C (austenitiseringstemperatur) og hold temperaturen i tilstrækkelig tid til at stålet er fuldstændigt austeniseret.
- Hurtig afkøling med et kølemedium, normalt olie eller gas (afhængigt af ståltykkelsen og emnets form), for at danne en martensitisk struktur og opnå høj hårdhed.
4. Hærdning
- Efter bratkøling er stålet normalt hårdt og har høje indre spændinger. Anløbning er nødvendig for at forbedre sejheden og reducere sprødheden.
- Anløbningstemperaturen er typisk 550-650 °C. Anløbningstiden afhænger af emnets størrelse og ydelseskrav. Dobbeltanløbning udføres normalt for at sikre ensartede og stabile egenskaber.
- Efter anløbning kontrolleres hårdheden generelt til omkring 48-52 HRC. Anløbningsparametrene kan justeres i henhold til specifikke anvendelser.
5. Løsningsbehandling og aldring (hvis relevant)
- Til visse specifikke anvendelser kan opløsningsbehandling og ældning udføres for at forbedre materialestabilitet og mekaniske egenskaber.
Det skal bemærkes, at specifikke varmebehandlingsparametre kan justeres passende i henhold til emnets faktiske størrelse, servicekrav og udstyrets tilstand. Generelt set er nøglen til varmebehandling af 4X5MΦ1C bratkøling ved en passende austenitiseringstemperatur og en rimelig anløbningsproces for at sikre dens styrke, sejhed og termiske stabilitet ved høje temperaturer.
4X5MΦ1C værktøjsstålkvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
Tekniske specifikationer for 4X5MΦ1C værktøjsstål

4X5MΦ1C værktøjsstålproduktapplikationer

- Præcisionsstemplingsværktøj
- Koldformningsværktøjer
- Industrielle skæreværktøjer
- Plastindsprøjtestøbeforme
- Pulverpresseforme
- Produktion af biler
- Komponenter inden for rumfart
- Elektronikproduktion
- Fremstilling af medicinsk udstyr
- Heavy Machinery
4X5MΦ1C værktøjsstål konkurrencefordel sammenligning

Kundesucceshistorier om 4X5MΦ1C værktøjsstål
Information om prisstruktur for 4X5MΦ1C værktøjsstål
Ofte stillede spørgsmål om 4X5MΦ1C værktøjsstål

Q: Hvordan er bearbejdeligheden af 4X5MΦ1C sammenlignet med D2 værktøjsstål?
A: Bearbejdeligheden af 4X5MΦ1C i udglødet tilstand er omkring 65 % af D2. Det kræver let reducerede skærehastigheder, stive værktøjsopsætninger og skarpe hårdmetalværktøjer med passende geometri. Forbedret slidstyrke og ydeevneegenskaber berettiger dog yderligere bearbejdningsovervejelser. Vores bearbejdningsvejledning giver optimerede parametre til effektiv bearbejdning.Q: Er 4X5MΦ1C egnet til varme arbejdsopgaver?
A: Standardkvaliteten 4X5MΦ1C er egnet til applikationer op til 500°C. Til applikationer med højere temperaturer anbefaler vi 4X5MΦ1C-HT-varianten, som er specielt modificeret til forbedret højtemperaturstabilitet op til 550°C. Til applikationer over denne temperatur anbefaler vi at udforske vores udvalg af specialiserede varmebearbejdningsstål.Q: Hvilke overfladebehandlinger eller belægninger er kompatible med 4X5MΦ1C?
A: 4X5MΦ1C er kompatibel med de fleste almindelige overfladebehandlinger, herunder nitrering, fysiske dampaflejringsbelægninger (TiN, TiCN, TiAlN, CrN) og kemiske dampaflejringsbelægninger. Når disse belægninger er korrekt forberedt, kan de yderligere forbedre slidstyrken, reducere friktion og forlænge værktøjslevetiden. Vores vejledning til kompatibilitet med overfladefinish giver detaljerede anbefalinger til specifikke anvendelser.Q: Er 4X5MΦ1C egnet til sprøjtestøbning af plast?
A: Ja, 4X5MΦ1C er særligt velegnet til forme, der bearbejder slibende eller glasfyldte plasttyper, hvor slidstyrke er afgørende. Den kan poleres til en høj overfladefinish (Ra 0.05 μm) og opretholde denne finish over lange produktionskørsler med minimal formvedligeholdelse. Til korrosiv plast anbefales 4X5MΦ1C-CR-varianten med forbedret korrosionsbestandighed.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |