
Enhver værktøjsstålkvalitet starter som et løfte – en specifik blanding af legeringselementer, der er udvalgt til at overleve forhold, der ville ødelægge almindeligt stål. Men at vide, hvilke elementer gør hvad , og hvorfor bestemte kombinationer overgår andre, adskiller ingeniører, der gætter, fra ingeniører, der specificerer med selvtillid.
Hvordan legeringselementer påvirker værktøjsståls ydeevne er ikke kun metallurgisk trivialitet. Det er forskellen på en matrice, der holder 200,000 cyklusser, og en, der fejler efter 40,000. Den forskel afhænger af kemi.
Så hvad driver disse resultater? Fra kulstofs grundlæggende rolle til rødhårdhedsforholdet mellem vanadium og wolfram er det følgende en praktisk gennemgang af den kemi, der driver den reelle opførsel af værktøjsstål.

Hvad er værktøjsstål, og hvorfor legeringselementer er vigtige
Værktøjsstål er et legeret stål med højt kulstofindhold. Kulstofindholdet ligger mellem 0.5 % og 1.5 % afhængigt af kvaliteten. Det er bygget til de hårde krav ved skæring, formning, prægning og klipning.
Det, der adskiller det fra konstruktionsstål, går ud over hårdhed. Du har brug for en afbalanceret blanding af hårdhed, slidstyrke, sejhed og varmebestandighed – alt på én gang. Almindeligt stål kan ikke holde alle fire disse egenskaber sammen.
Legeringspakken styrer alt. Fire elementer gør det virkelige arbejde:
-
Krom — opbygger hårdhed og slidstyrke gennem dannelse af hårdmetal
-
Vanadium — forfiner hårdmetalstrukturen og øger slidstyrken
-
Molybdæn — holder stål hårdt under varme og stabiliserer hårdmetal under termisk belastning
-
Wolfram — holder skærkanten sammen ved høje temperaturer
Disse elementer gør to vigtige ting. For det første øger de hærdbarheden . For det andet danner de karbider, der er hårdere og mere varmestabile end standard cementit. Den præcise blanding – og hvor koncentreret den er – bestemmer alt, hvad der følger under varmebehandlingen.
Det er håndtaget. Skift kombinationen, og du får et helt andet værktøjsstål.
Kulstof (C): Grundlaget for hårdhed og styrke
Kulstof er det absolutte fundament for værktøjsstål. Tilføjes mere, bliver metallet hårdere og stærkere, men også mindre tilgivende. Det sætter den grundlæggende struktur, som alle andre legeringselementer bygger på.
Hvis du ikke har nok kulstof, vil varmebehandling simpelthen ikke virke – stålet hærder ikke ordentligt. Men at presse niveauet for højt skaber et andet problem. Det øger drastisk risikoen for, at stålet revner under bratkøling eller knækker under kraftig belastning. Derfor bestemmer kulstofniveauet præcist værktøjets primære opgave.
For eksempel holder stødsikre kvaliteter som S7 kulfiber moderate til at overleve kraftige stød uden at splintre. På den anden side presser værktøjer, der er bygget til ekstrem slidstyrke, som f.eks. D2- stansematricer, kulfiber meget højere for at bevare deres skær. I sidste ende sætter kulfiber det maksimale hårdhedsloft. Hvis du får det rigtigt, falder resten af din kemi på plads.
Krom (Cr): Slidstyrke, hærdbarhed og korrosionsbeskyttelse
Krom er den ultimative multitasker inden for værktøjsstålskemi, der håndterer tre kritiske opgaver på én gang: slidstyrke, dyb hærdbarhed og korrosionsbeskyttelse.
For det første danner det utroligt hårde karbider. Når et værktøj arbejder under tung belastning, fungerer disse karbider som et stærkt mikroskopisk skjold, der optager friktionen, så det blødere basisstål ikke bare slides væk. For det andet sikrer krom, at tykke værktøjer hærder helt ind til kernen, ikke kun på overfladen. Det er netop derfor, at kraftige koldarbejdsstål som D2 er afhængige af høje kromniveauer for at opretholde ensartet hårdhed i alle massive skæreblade og matricer.
Endelig skaber krom en selvreparerende oxidfilm, der blokerer rust og kemiske angreb. Hvis kromniveauet øges tilstrækkeligt, får du rustfrit støbestål som 420 eller 440C . Disse kvaliteter er absolutte livreddere, når du skal støbe korrosiv plast eller arbejde i våde, barske miljøer. Kort sagt er krom det eneste element, der forlænger et værktøjs levetid på tværs af flere forskellige fronter.
Molybdæn (Mo): Sejhedsforstærker og sekundær hærdningsmiddel
Molybdæn giver en sjælden fordel inden for værktøjsstålskemi. Du får et metal, der er både sejere og hårdere på samme tid. Du undgår de sædvanlige kompromiser.
Sekundær hærdning skiller sig ud som dens bedste egenskab. Høj varme ødelægger styrken af de fleste legeringer. Molybdæn holder stand. Stålet forbliver hårdt ved høje temperaturer. Tag f.eks. højhastighedsskæreværktøjer som M-serien (såsom M2) . De har brug for netop denne stabilitet, så de bevarer en skarp kant mod intens friktion.
Dyb hærdbarhed er en anden central fordel. Tænk på massive stålblokke som store plastikformbaser. Metallet hærder fra overfladen og helt ind til kernen. Molybdæn forfiner den indre kornstruktur. Finere korn forhindrer revner fra stød. Tilføjelse af molybdæn giver dig førsteklasses sejhed og varmebestandighed i én pakke.
Vanadium (V) og wolfram (W): Den røde hårdhedsduo
Rød hårdhed er en specifik, målbar ting. Det er evnen til at holde hårdhed over 500-600 °C - det temperaturområde, hvor de fleste værktøjsstål begynder at miste deres greb. Vanadium og wolfram er de to elementer, der beskytter dette greb bedre end noget andet i legeringsværktøjskassen.
Deres mekanismer er forskellige. Men de to arbejder sammen.
Vanadium: Fine karbider med et sejhedsloft
Vanadium opbygger styrke gennem udfældning. Fine V(C,N)-karbider dannes under anløbning. De forbliver stabile ved driftstemperaturer. Denne karbidstabilitet er kerneværdien af vanadium i applikationer med rød hårdhed - ikke rå hårdhed, men hårdhed, der holdes under varme.
Dataene fra 2.25Cr–2W–0.1C stål viser afvejningen tydeligt. En stigning i vanadiumindholdet fra 0.10 til 0.50 vægt% øgede flydespændingen med ~20% . Går man over 0.5 vægt%, flader styrkeforøgelsen ud. Samtidig stiger overgangstemperaturen mellem duktil sprødhed (DBTT) hurtigt . Stålet bliver stærkere og mere sprødt sammen.
Det optimale punkt er ~0.25 vægt% V. Det er her, styrke og slagfasthed begge topper i dette system.
Wolfram: Holder kanten ved ekstrem varme
Wolfram kan håndtere belastningen ved høje temperaturer. I M2 hurtigstål — 6.0 vægt% W , 1.9–2.1 vægt% V, 4.0 Cr, ~0.85 C — holder denne kombination en hårdhed over 60 HRC ved 600°C . Det er branchens benchmark for rødhårdhed i skæreværktøjer.
I W-baserede strukturelle legeringer går tallene endnu længere. W–2V–0.5Y₂O₃ når en mikrohårdhed på ~12 GPa — cirka 3 gange ren wolfram — med en maksimal bøjningsstyrke på ~1 GPa ved 1273 K. Y₂O₃ fastholder kornstrukturen og blokerer omkrystallisation over 1000°C.
Reglen er ligetil: For maksimal varmstyrke overgår W-2V W-4V ved toppen. Mere vanadium tilføjer ikke mere styrke ved den temperatur. Det øger kun risikoen for sprødhed.
Nikkel, mangan og silicium: Den afgørende birolle
Lad os være ærlige, elementer som nikkel, mangan og silicium får sjældent rampelyset i værktøjsståls specifikationer. Men de bærer reel vægt. Nikkel giver dig en sjælden kombination: det øger sejheden uden at ødelægge hårdheden. Du ser dette tydeligt i 304 eller 316 rustfri stålkvaliteter, hvor det holder metallet stabilt, samtidig med at det bekæmper rust. Mangan er dybest set din budgetvenlige hærdningsbooster. Det sikrer, at tykkere værktøjer hærder direkte ind til kernen og holder skadeligt svovl i skak. Så er der silicium. Tænk på det som det ultimative rengøringsmiddel. Det deoxiderer smelten ved at trække skjulte urenheder ud, før stålet overhovedet størkner, samtidig med at det tilføjer fjederstål fleksibilitet. De kan ligne mindre detaljer på et datablad. Men udelader du dem? Dit værktøj vil sandsynligvis slå, revne eller bare falde helt fra hinanden under pres.
Mangan (Mn): Hærdbarhed på et budget
Mangan er den mest omkostningseffektive hærdningsforstærker inden for værktøjsstålkemi. Det sænker den kritiske kølehastighed for martensitdannelse bedre end de fleste andre almindelige tilsætningsstoffer – og det gør det til en lav pris.
Standard konstruktionsstål og lavlegeret stål indeholder 0.30-1.65 % Mn . Hærdede ståltyper sigter mod 0.70-1.40 % for pålidelig gennemhærdning. Effekten er veldokumenteret: en forøgelse af Mn fra 0.5 % til ~1.4 % i stål med mellemt kulstofindhold kan øge den gennemhærdbare sektionsstørrelse fra kun overfladehærdning op til 50-75 mm . Det er et stort skift drevet af en enkelt ændring i sammensætningen.
Mangan fremskynder også kulstofpenetrationen under karburering . Man får hurtigere udvikling af kassedybde ved samme cyklustid. I produktionsmiljøer er det en direkte gennemløbsgevinst.
Dens svovlkontrollerende rolle er også vigtig. Mangan binder svovl som MnS-indeslutninger , hvilket neutraliserer risikoen for varmforbrænding fra dannelse af FeS ved korngrænser. Fribearbejdningsstål bruger dette designmæssigt - svovl øges til 0.15-0.35% , hvor Mn presses over 1.20% for at holde svovl fordelt i en sikker, kontrolleret form.
En svær grænse at kende: I Ni-baserede superlegeringer er mangan en skadelig urenhed , ikke et designelement. Det migrerer til korngrænser, forårsager skadelig faseudfældning og reducerer den langvarige holdbarhed. Vakuumsmeltede superlegeringer sigter mod Mn i området 0.01-0.10% af netop denne grund. Det samme element, der styrker værktøjsstål, bliver et problem i højtemperatur superlegeringsapplikationer.
Silicium (Si): Renlighed, styrke og et par skarpe begrænsninger
Silicium fortjener sin plads i smelten, før stålet overhovedet størkner. Som en af de vigtigste deoxidationsmidler i stålfremstilling skærer tilsætninger af 0.15-0.35% Si huller og indeslutninger – og det forbedrer udmattelseslevetiden i højtydende værktøjer. Silicium fungerer også som en afgasningsmiddel, der trækker opløst ilt og nitrogen ud af smelten, før de forårsager mikrostrukturel skade.
På den mekaniske side øger Si styrke og hårdhed, dog mindre markant end mangan. Fjederstål øger Si til 1.5-2.5% for høj styrke og tempereringsmodstand. I dette område bliver siliciums forstærkende effekt i fast opløsning fremtrædende.
Ved høje temperaturer forbedrer silicium oxidationsbestandigheden i rustfrit stål og varmebestandige kvaliteter. Si-rige rustfrie ståltyper når 2-3.5% Si for at beskytte overflader i krævende varmepåvirkninger.
To begrænsninger er vigtige i praktisk design:
-
Svejsning : Si over ~0.30% øger risikoen for varme revner, hvis kulstofindholdet også er forhøjet. For den bedste svejsbarhed i gensvovlede lavkulstofkvaliteter, sigt efter Si ≤0.10% . Du kan acceptere op til 0.30% - men kun med tæt S- og C-kontrol, plus korrekte forvarmnings- og eftervarmningsprotokoller.
-
Varmgalvanisering : Si over ~0.04% udløser stærke Fe-Zn-reaktioner, hvilket giver tykkere, mørkere og ruere belægninger . Korrosionsbeskyttelsen forbliver sammenlignelig - zinkmassen pr. areal er den samme - men udseendet og belægningskontrollen lider. For lyse, ensartede galvaniserede overflader skal Si holdes under 0.03-0.04% , og fosforniveauerne skal også overvåges.
At sætte alle tre sammen
Disse tre elementer fungerer sjældent alene i en specifikation. De balancerer mod hinanden og mod den primære legeringspakke.
En praktisk ramme for svejsbart konstruktionsstål med høj styrke:
- C: 0.08–0.20% — styrer svejseegenskaber
- Mn: 0.8–1.5% — sikrer hærdbarhed og trækstyrke
- Si: 0.15–0.35% — deoxiderer, tilføjer moderat styrke; overskrid ikke 0.35 %, hvor svejsbarhed og overfladefinish er kritiske
- Ni: op til 1–2% — tilføjer lavtemperatursejhed og korrosionsbestandighed
Ingen af disse elementer skiller sig ud i et datablad. Men stålet, der holder ved 200,000 cyklusser – versus det, der svigter ved 40,000 – afhænger ofte af, om disse tre elementer er valgt rigtigt. Biroller. Reelle konsekvenser.
Hvordan legeringselementer interagerer: Synergi vs. afvejninger
Enkeltelementtankegang bringer dig et stykke vej. Den virkelige forskel – forskellen mellem en matrice, der overlever 200,000 cyklusser, og en, der fejler – kommer fra at forstå, hvordan elementer fungerer sammen . Og hvordan de arbejder mod hinanden.
Elementer samarbejder ikke altid. Nogle gange forstærker to elementer hinandens styrker. Nogle gange udløser det at skubbe ét element højere en fiasko, man aldrig havde forventet. Begge resultater er forudsigelige. Ingen af dem er tilfældige.
Når elementer forstærker hinanden
Legeringselementer fungerer bedst som et team. Du får bedre værktøjsståls ydeevne med disse topkombinationer:
-
Kulstof + mikrolegeringer (Ti/Nb/V): Denne blanding giver høj styrke. Derudover undgår dit værktøj fuldstændigt at blive sprødt.
-
Mangan + Kulstof: Du får et enormt boost i råstyrke og fleksibilitet. Dette presser stålet helt ud over normale grænser.
-
Krom + Nikkel + Molybdæn: Denne kombination bekæmper rust godt. Den bevarer samtidig sin slagfasthed.
-
Ti + Nb + V: Disse elementer opbygger betydelig styrke sammen. Partiklerne skal bare forblive små.
Hvor kemien vender sig imod dig
Enhver synergi har et brudpunkt. Det er lige så vigtigt at vide, hvor det punkt er, som at kende fordelen.
Mn over 25-30 vægt% , kombineret med et højt kulstofindhold, forårsager centerlinjesegregering og revner under støbning. Svejsbarheden falder hurtigt. Industrielle TWIP-stål holder sig under denne grænse per design – ikke fordi højere Mn ikke ville øge styrken, men fordi ulemperne nedstrøms ikke er det værd.
Cr over 25 vægt% i Fe-Cr-legeringer udløser σ-fase-sprødhed ved 600-900 °C . Det er et defineret temperaturvindue. Værktøj, der holder sig under det, opdager muligvis aldrig problemet. Værktøj, der gennemgår det igen og igen, vil.
Mo over 4-5 vægt% øger modstanden mod punktering – en reel fordel. Det øger også risikoen for segregering og fremmer skadelige intermetalliske faser. Gevinsten er reel. Det samme gælder loftet.
Mikrolegeringer har den samme hårde grænse. Samlede tilsætninger af Ti + Nb + V på over 0.15-0.20 vægt% , eller dårlig termomekanisk kontrol under bearbejdningen, producerer grove karbider og nitrider. Svejsevarmepåvirkede zoner bliver til sprødhedszoner.
Designprincippet
Mønsteret på tværs af alle disse interaktioner er det samme. Synergi er koncentrationsafhængig. Under tærsklen arbejder elementerne sammen. Forbi den går et eller begge over i en destruktiv tilstand.
Konklusionen for alle, der specificerer værktøjsstål: optimer ikke et enkelt element isoleret. Elementet, der giver dig 50 HRC ved 0.5 vægt%, kan forårsage revner ved 0.9 vægt% - ikke fordi selve elementet ændrede sig, men fordi systemet omkring det gjorde det. Kemi er relationel. Den legering, der fungerer, er den, hvis interaktioner blev planlagt, ikke gættet.
Legeringsstrategier efter værktøjsstålkategori
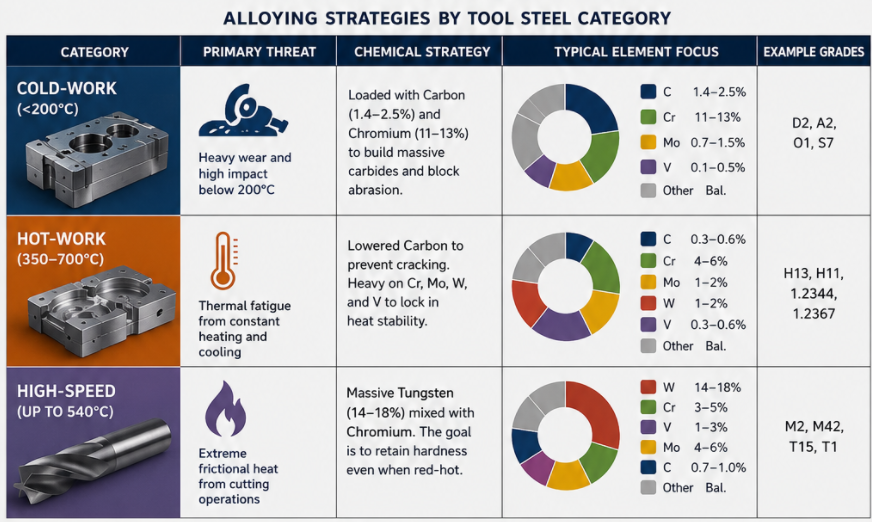
Miljøet på værkstedet dikterer kemien. Man kan ikke bare gætte. Sådan håndterer de tre hovedgrupper forskellige trusler:
|
Kategori |
Primær trussel |
Kemisk strategi |
|---|---|---|
|
Koldt arbejde |
Kraftig slitage og høj stød under 200°C. |
Fyldt med kulstof (1.4-2.5%) og krom (11-13%) for at opbygge massive karbider og blokere slid. |
|
Varmt arbejde |
Termisk udmattelse fra konstant opvarmning (350-700 °C) og afkøling. |
Lavere kulstofindhold for at forhindre revner. Højt indhold af Cr, Mo, W og V for at bevare varmestabiliteten. |
|
Høj hastighed |
Ekstrem friktionsvarme fra skærearbejde (op til 540 °C). |
Massiv wolfram (14-18%) blandet med krom. Hele pointen er at holde kanten hård, når den gløder varm. |
Hurtig valglogik:
|
Servicetilstand |
Legeringsprioritet |
|---|---|
|
Slid ved stuetemperatur/lav temperatur |
Højkulstof + Cr/Mo/W koldarbejdningskemi |
|
Gentagen opvarmning/afkøling, kontakt med varmt metal |
Cr-Mo-W-V varmt arbejde-balance |
|
Høj skærehastighed, friktionsvarme |
Højvægt/Cr + hårdmetalformere (HSS) |
Kategorien betegner ikke blot anvendelsen. Den definerer den fulde kemiske designfilosofi bag stålet.
Valg af den rigtige legeringsprofil til din anvendelse
De kemiske beslutninger, der træffes, før en matrice rører ved metal, vil afgøre alt. Holder matricen længere end sin forventede livscyklus? Eller tages den ud af produktionen for tidligt? At vælge den rigtige legeringsprofil er ikke gætteri. Det er en struktureret proces med en klar rækkefølge.
Start med driftsområdet. Definer først belastningstyper, styrkemål, temperaturområde, korrosionseksponering og designlevetid – før du ser på en enkelt kvalitet. Hvert trin derefter afhænger af, at disse begrænsninger er ærlige og specifikke.
Derfra skal du arbejde dig igennem beslutningen i rækkefølge:
-
Match processen med geometrien — ekstrudering, støbning, smedning eller pladebearbejdning begrænser hver især, hvilke legeringer der er brugbare
-
Rangér 4-6 nøgleegenskaber — styrke, slidstyrke, sejhed, svejsbarhed, overfladefinish, pris — og vægt for hver enkelt.
-
Giv 3-5 kandidatkarakterer i forhold til disse egenskaber ved hjælp af de faktiske databladnumre
-
Eliminer hårde fejl – enhver karakter, der ikke opfylder et ikke-forhandlingsbart krav, fjernes fra listen. Ingen undtagelser.
-
Kontrollér sekundære operationer — varmebehandlingssekvens, bearbejdelighed, belægningskompatibilitet
-
Verificer i forhold til standarder — ASTM-, EN- og ISO-legeringstabeller bekræfter, hvad datablade opsummerer
Test derefter. Bestil prøvemateriale. Mål faktiske mekaniske dele. Valider under dit faktiske procesvindue, før du forpligter dig til produktionsvolumen.
Legeringen, der holder til 200,000 cyklusser, er ikke den med det mest imponerende antal enkeltstående egenskaber. Det er den, hvis fulde profil stemmer overens med den fulde efterspørgsel.
Konklusion
Enhver legeringstilsætning indebærer en afvejning. Du skal afveje hårdhed mod sejhed, slidstyrke mod bearbejdelighed og varmestabilitet mod omkostninger. At vide, hvordan legeringselementer påvirker værktøjsstålets ydeevne, er ikke kun baggrundsviden. Det er det, der adskiller et værktøj, der holder en fuld produktionskørsel, fra et, der svigter halvvejs igennem.
Der findes ingen universel "bedste" sammensætning – det er den centrale konklusion. Kulstof sætter hårdhedsloftet. Krom og molybdæn skaber holdbarhed. Vanadium og wolfram holder alt stabilt under ekstrem varme. Men ingen af disse elementer fungerer alene. Deres virkelige styrke kommer fra, hvordan de interagerer med hinanden.
Så stil det rigtige spørgsmål inden dit næste materialevalg: Hvad skal dette værktøj bruge for at overleve?
Tilpas legeringsprofilen til anvendelsen – ikke omvendt. Den ene ændring i tankegang giver dig bedre værktøjer i hænderne, hver gang.