
Úvod:
Většina vad nástrojové oceli se na příjmové rampě neprojeví.
Schovávají se. Čekají. Pak se vynoří v tu nejhorší možnou chvíli – uprostřed obrábění, uprostřed tepelného zpracování, nebo ještě hůř, uvnitř hotové formy, jejíž výroba trvala týdny.
Skutečnou cenou není odmítnutý tyčový materiál. Je to kaskádovité selhání: zkrácená životnost zápustky, neplánované prostoje a nedodržení termínů. Tradičním řešením je otestovat si každý kus sami. Ale upřímně řečeno, jako kupující by vaší konkurenční výhodou nemělo být provozování metalurgické laboratoře na plný úvazek.
Nejchytřejším způsobem, jak posunout kontrolu kvality výše, je jednoduše správný výběr dodavatele. Potřebujete partnera, který zaručí integritu materiálu před jeho odesláním. Tato příručka vám pomůže pochopit běžné selhání oceli, abyste mohli s jistotou kvalifikovat spolehlivé ocelářské závody a přestali nést rizika, která vám nikdy nehrozila.
Výběr spolehlivého dodavatele nástrojové oceli
Procházející MTC od zprostředkovatele nezaručuje úspěšný výrobní běh.
Místo vynakládání zdrojů na nekonečné vstupní kontroly je vaší nejlepší ochranou kvalifikace správného výrobce. Musíte se vyhnout malým obchodním společnostem, které se spoléhají na náhodné kontroly OEM, nemají nezávislá testovací zařízení a jednoduše lepí svou nálepku na outsourcovanou ocel.
Potřebujete dodavatelského partnera se skutečným rozsahem a plně integrovaným dodavatelským řetězcem.
Hledejte výrobce, který má vše pod kontrolou od tavení až po konečné úpravy. Musí dodržovat přísné protokoly kontroly kvality a mít profesionální kapacitu pro striktní řízení konzistence produktu. Když odebíráte od zařízení, které si kontroluje vlastní výrobu a provádí důkladné interní testování, získáváte maximální klid – ne zdlouhavý inspekční projekt.
Jak vady nástrojové oceli ovlivňují životnost zápustky
Nástrojová ocel selhává předvídatelnými způsoby. Většina kupujících se těmto vzorcům nedozví, dokud se nerozbije něco drahého.
Vady rozdělené do jasných kategorií. Každá z nich se zaměřuje na jinou vlastnost výkonu:
- Povrchové vady (trhliny, švy, důlky): oslabují odolnost proti únavě a zhoršují přesnost obrábění
- Vnitřní vady (dutiny, inkluze, segregace): způsobují křehký lom při zatížení
- Nesrovnalosti tvrdosti: způsobit nerovnoměrné opotřebení a zkrátit životnost matrice
- Problémy se stupněm a složenímtichý zabiják — ocel, která vzhled správně, ale není
Skutečnou dovedností není najít vady. Jde o jejich seřazení . Drobný povrchový škrábanec je kosmetický. Podpovrchové vměstky v nástrojích pro práci za tepla H13 jsou skutečnou zátěží.
Zjistěte, které vady ničí výkon. Odstraňte ty, které ne.
1. Povrchové vady: Trhliny, švy a prohlubně
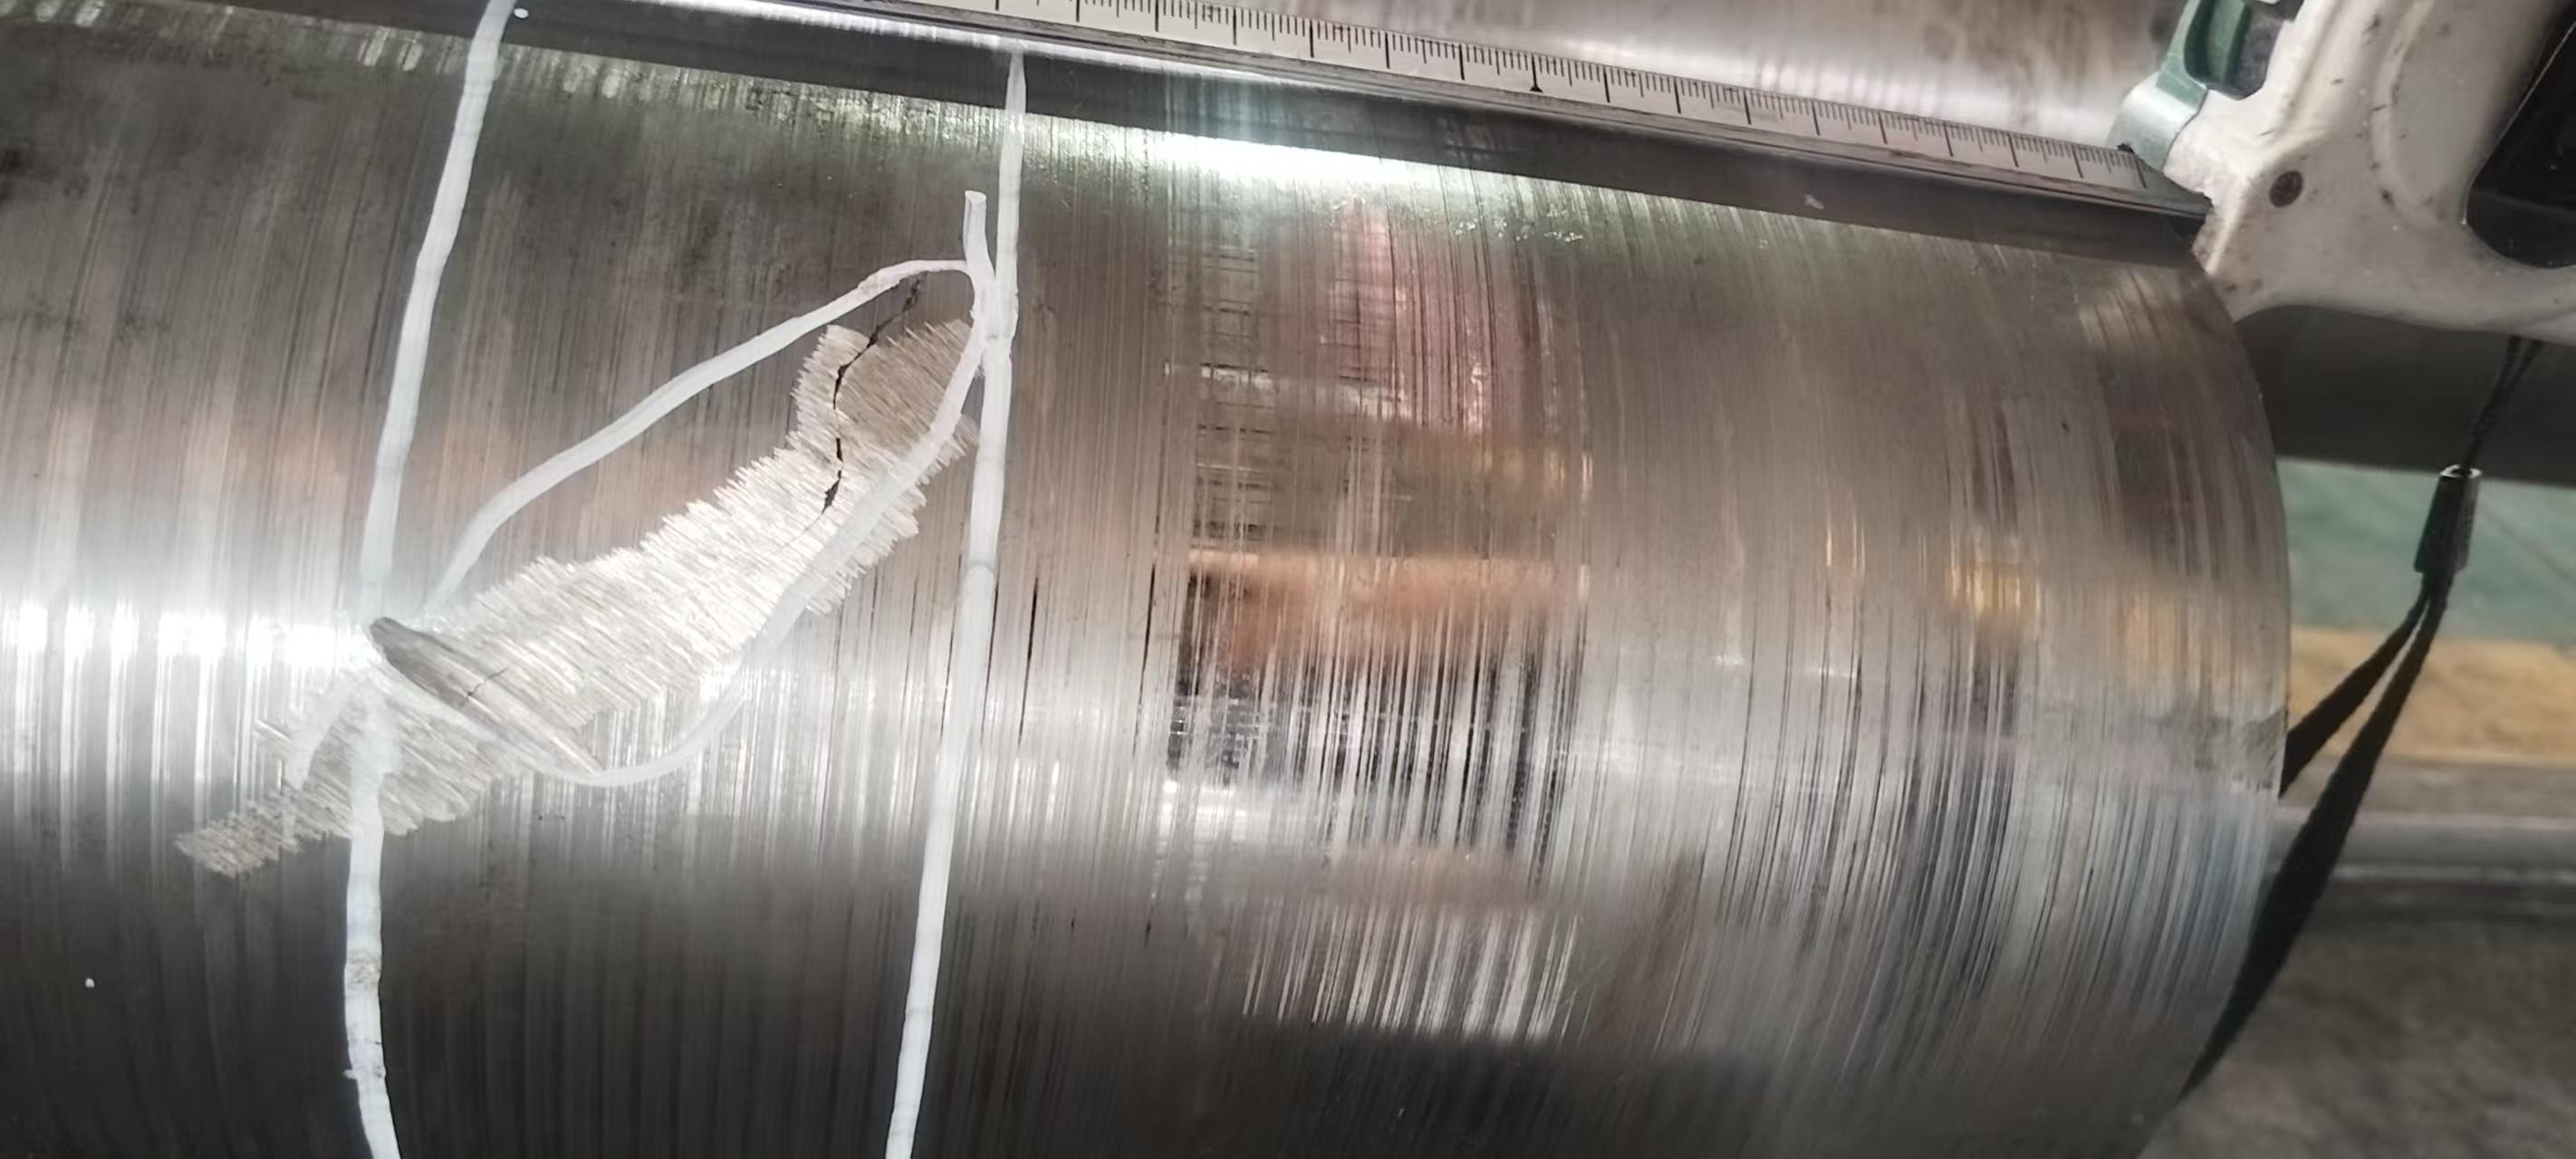
Důlky, švy, překrytí, stopy po válcích, okuje a skvrny od rzi mají jedno společné: jsou viditelné. Viditelné ale neznamená neškodné. Mělký škrábanec na tyči D2 se může bez problémů opracovat. Přehnutý šev na nástrojové oceli H13 – i ten těsný, který vypadá kosmeticky – může při tepelném cyklování prasknout přímo skrz zápustku.
Realita v oboru: Aby zvýšili výtěžnost materiálu, dodavatelé často ocel před odesláním rychle „kondicionují“. Viditelné vady agresivně obrousí, aby tyč vypadala čistě, ale nebezpečné mikrotrhliny těsně pod povrchem nechávají nedotčené.
Skutečná cena: Když se tento blok během tepelného zpracování dostane do kalicí vany, tyto ignorované mikrotrhliny se stanou masivními koncentrátory napětí. Vaše drahá, napůl obrobená matrice praskne dokořán.
Nemusíte odmítat každou jednotlivou tyč. Drobná rez nebo mělké důlky jsou naprosto přijatelné za předpokladu, že zcela zmizí v rámci standardního přídavku na obrábění. Hluboké švy nebo příčné trhliny však musíte okamžitě odmítnout. Nikdy nepřijímejte vadný blok jen proto, že jej dodavatel nazývá „průmyslovou tolerancí“.
2. Vnitřní vady: Smršťovací dutiny a vměstky
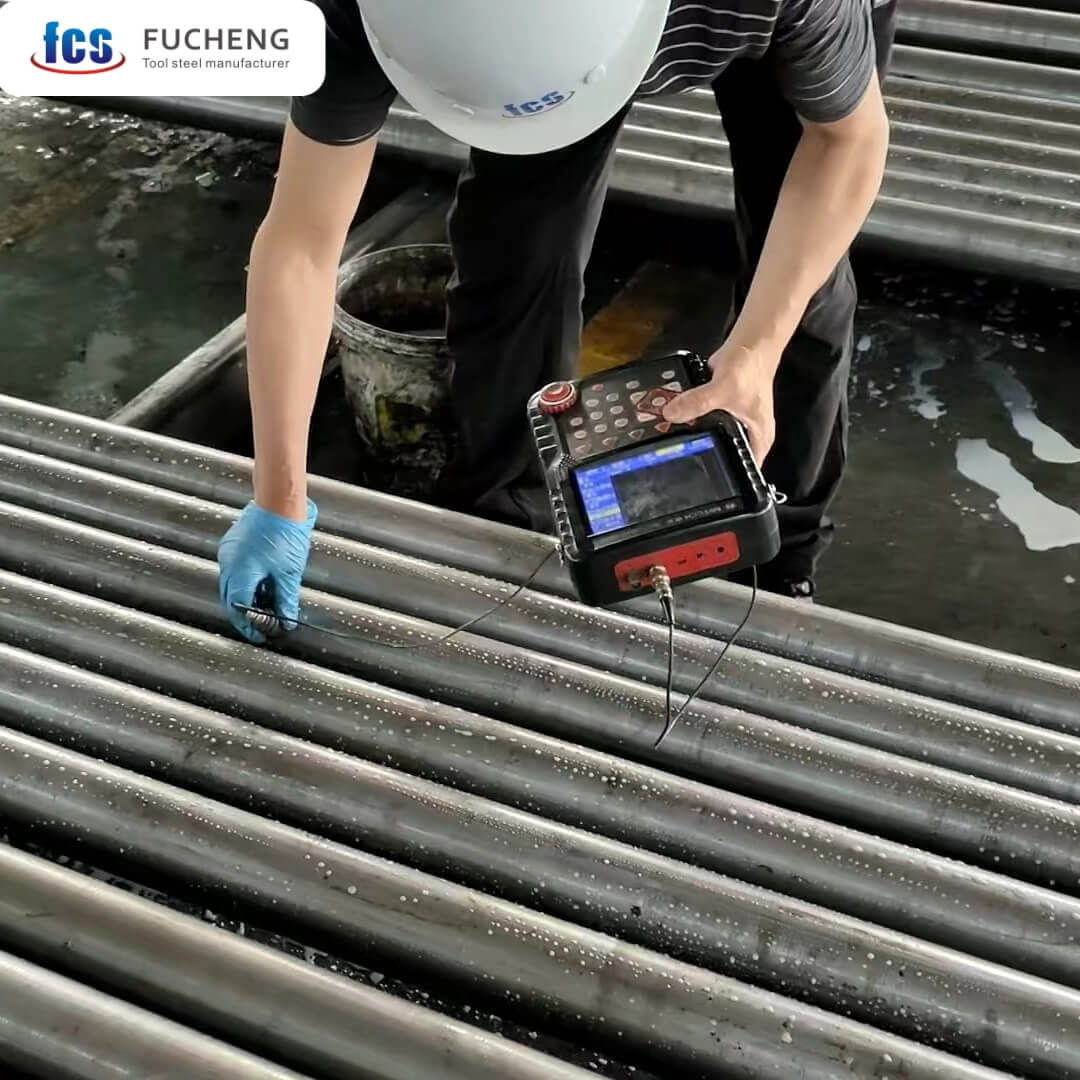
Ultrazvukové testování (UT) odhaluje to, co vizuální kontroly snadno přehlédnou: hluboké smršťovací dutiny, skryté vměstky, laminární trhliny a segregační zóny.
Skutečné náklady: Pokud během posledního průchodu CNC frézováním narazíte na masivní podpovrchový inkluz, okamžitě se vám ztratí matrice. Ztratíte ocel, týdny dodací lhůty a stovky drahých obráběcích hodin.
Dodavatel, který tvrdí, že je „testován UT“, je zcela k ničemu, pokud nedefinujete základní úroveň. Před odesláním objednávky vždy do kupní smlouvy zahrňte jeden z těchto konkrétních referenčních standardů:
| Standard | Nejlepší pro použití | Klíčové zaměření |
|---|---|---|
| EN 10308 | Evropský všeobecný tyčový materiál | Definuje akceptaci amplitudou ozvěny |
| SEP 1921 | Německé přesné oceli pro zápustky | Aplikuje přísnější prahové hodnoty citlivosti |
| ASTM A388 | Kované bloky (Severní Amerika) | Ideální pro velké průřezy |
3. Vady tvrdosti: Nerovnoměrné tepelné zpracování
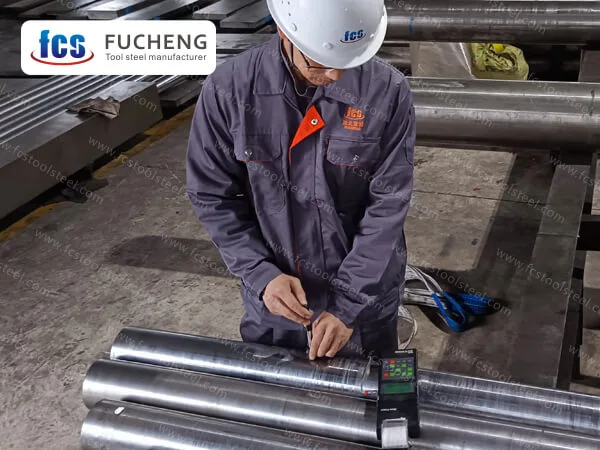
Selhání tvrdosti zůstávají skrytá, dokud se výroba nezastaví. Kupující se s těmito problémy potýkají dvěma frustrujícími způsoby.
Prvním je nadměrná tvrdost po žíhání . Dodavatelé chtějí ušetřit čas. Uspěchají proces žíhání. Surový blok dorazí příliš tvrdý. To s sebou nese obrovské okamžité náklady. Spotřebujete drahé CNC řezné nástroje. Odlamování hran se stává neustálým problémem. Navíc se zdvojnásobí doba obrábění.
Druhou je nerovnoměrná tvrdost napříč stejným blokem. Externí zařízení pro tepelné zpracování balí bloky různých velikostí do jedné pece. Propašují to kolem vás jen proto, aby snížili účty za elektřinu. Váš výsledný nástroj získá špatnou kombinaci měkkých míst a křehkých hran.
Skutečné náklady: Velkoobjemová výroba klade na tyto nekonzistentní zóny velké nároky. Ocel se rychle opotřebovává. Tepelné namáhání způsobuje předčasné praskliny. Toto špatné tepelné zpracování zkracuje životnost vaší drahé formy na polovinu.
Zajistěte rozsahy přijatelných tvrdostí ve své kupní smlouvě. Metodiku zkoušek naleznete v normě ASTM E18. Uveďte místa zkoušek, minimální počet vzorků a povolenou odchylku. Nejasné specifikace vedou k vágní odpovědnosti – a v tomto sporu nikdo nevyhraje.
4. Záměna jakostí: Nesprávné slitiny nástrojové oceli
K míchání jakostí dochází častěji, než si myslíte. Objednáte si D2, ale do vaší dodávky se dostane zatoulaný kousek H13. Tato chyba se neděje ve vaší dílně – děje se proti směru výroby. Během chaotických kovacích sérií, žíhacích dávek nebo rušných řezacích operací v závodě dodavatele si pracovníci nechtěně vymění bloky nebo ztratí štítky s materiálem. Někdo hodí odřezek na špatný stojan a jeho nedbalá manipulace se najednou stane vaším problémem.
Pravděpodobně si ani nevšimnete špatné slitiny při nastavování CNC. Noční můra přijde později. Po tepelném zpracování ocel buď zcela nedosáhne požadované tvrdosti, nebo se během prvních několika lisovacích cyklů doširoka rozpraská . Nakonec jen tak nevyhodíte surový kov. Spotřebujete všechny ty promarněné hodiny obrábění a drahé účty za tepelné zpracování.
5. Chemické odchylky: Nečistoty ve šrotu a nízké legující látky
Každá jakost nástrojové oceli nese chemický otisk prstu. Klíčové prvky – uhlík, chrom, molybden, vanad – nejsou náhodné. Každý z nich plní specifickou funkci:
- Uhlík: zvyšuje potenciál tvrdosti
- Chróm: zvyšuje odolnost proti opotřebení a korozi
- Molybden: udržuje si pevnost i při zvýšených teplotách
- Vanadiumzjemňuje strukturu zrna a prodlužuje životnost matrice
Pokud kteroukoli z nich potlačíte mimo povolený rozsah, nedostanete jinou ocel. Dostanete slabší verzi oceli, kterou jste si objednali.
Prvky jako vanad a molybden dodávají neuvěřitelnou odolnost proti opotřebení, ale stojí prémii. Upřímně řečeno, přesně tam hry začínají. Aby dosáhly dodatečného zisku, některé továrny tajně taví levný kovový šrot místo panenských slitin. Jiné se snaží dosáhnout absolutně nejnižších limitů specifikace a klíčové prvky, jako je vanad, ponechávají na slabých 0.6 % místo robustních 0.9 %.
Tento levný odpad bohužel obsahuje vysoké množství síry, která ničí houževnatost materiálu. Jakmile spustíte lis, hrany matrice se téměř okamžitě odštípou, což zkrátí životnost nástroje na polovinu.
Před přijetím vždy ověřte čísla MTC oproti přesným regionálním standardům.
| Standard | Zaměření aplikace |
|---|---|
| DIN EN (evropská) | Úzká okna kompozice; ideální pro přesné obrábění nástrojů. |
| ASTM (Severoamerický standard) | Širší tolerance; standard pro masivní kované bloky. |
| JIS (japonsky) | Přísné kontroly; standard napříč asijskými dodavatelskými řetězci. |
6. Rozměrové vady: Deformovaný a poddimenzovaný polotovar
Tolerance nejsou doporučení. Tyč, která dorazí s o 0.4 mm menším průměrem, nejenže nesplňuje specifikaci – nesplňuje ani váš obráběcí program, ani výtěžnost materiálu, ani termín dodání. Všechno trojí najednou.
Nejčastější rozměrové chyby při nákupu nástrojové oceli:
- Odchylka tloušťky a šířkyobvykle způsobeno nekonzistentností válcování nebo opotřebovanými vodítky válcovacího válce
- Rozptyl délkykrátké řezy snižují použitelné zásoby; dlouhé řezy způsobují problémy s manipulací a skladováním
- Rovnost a úklonaDeformované tyče způsobují chyby upínání a nerovnoměrný upínací tlak
- Nedostatečný přídavek na broušení: neponechává prostor pro odstranění povrchových vad bez ztráty dostatečného rozměru
Skutečná cena: Problémy začínají rychle. Máte potíže s řezáním surového bloku. Prohnutá ocel odmítá v CNC upínacích přípravcích ležet rovně. Přesné upínání se stává nemožným. Navíc poddimenzovaný materiál nezbývá žádný prostor. Nemůžete obrousit měkkou, vadnou vrstvu oduhličení. Musíte vrátit šarži a čekat týdny na náhradní díly. To ničí dodací lhůtu vašeho zákazníka.
Odmítejte vágní specifikace rozměrů. Zahrňte do smlouvy kladné tolerance. Požadujte specifikaci +2.0 mm až +5.0 mm (-0 mm) na tloušťku a šířku. Omezte prohýbání maximálně na 3 mm na metr . Nelze opravit poddimenzovanou ocel.
7. Vady mikrostruktury: Segregace karbidů
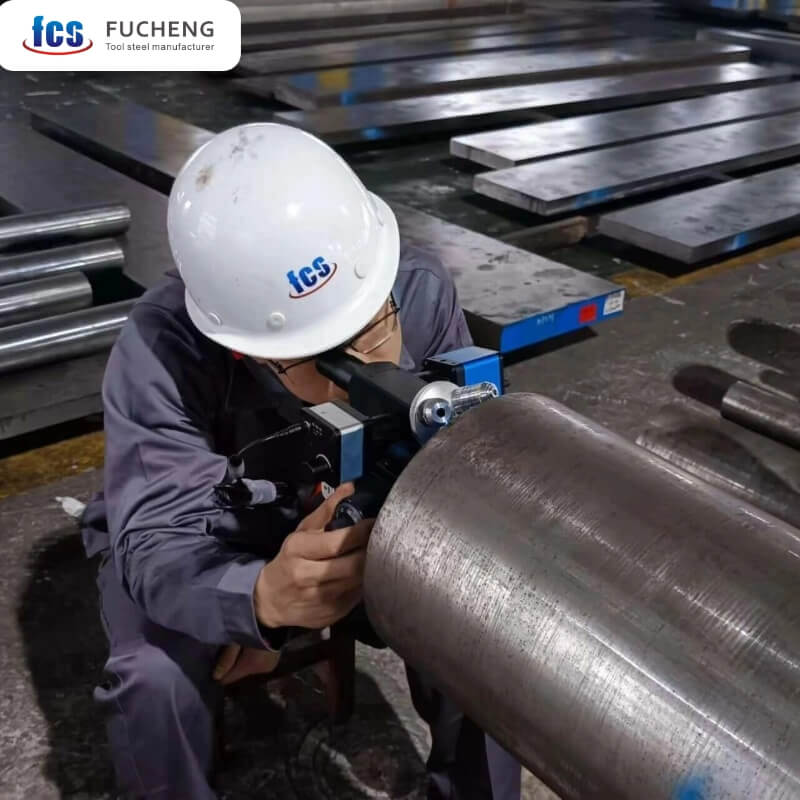
Segregace karbidů zůstává na povrchu neviditelná, přesto nenápadně ničí zápustky zevnitř ven. Místo rovnoměrného rozptýlení se karbidy často shlukují do hustých, křehkých pásů. Při velkém lisovacím zatížení tyto tvrdé zóny fungují jako masivní koncentrátory napětí, což způsobuje náhlé praskání, silné odlamování hran a nepředvídatelné opotřebení nástroje.
Protože žádné tepelné zpracování nedokáže vyřešit segregaci předem, je naprosto nezbytná metalografická kontrola předem. Ve svých smlouvách musíte vynucovat přísné strukturální limity s odkazem na normu SEP 1614 pro mikročistotu a limity distribuce karbidů podle průmyslových standardů.
| Metrika hodnocení | Strukturní výraz | Důsledek pro dílnu |
| Dobré (třída 1-2) | Jemné, rovnoměrně rozptýlené karbidy | Maximální houževnatost, spolehlivá životnost nástroje |
| Závada (třída 4+) | Silné pruhování a karbidické sítě | Předčasné praskání, katastrofické selhání |
8. Kritéria pro velikost zrna a morfologii karbidu
Standardní certifikát sice neukazuje velikost zrna ani morfologii karbidu, ale zcela určuje, jak si nástrojová ocel povede. Dobrá mikrostruktura se vyznačuje jemnými, jednotnými zrny s rovnoměrně rozptýlenými, sféroidizovanými karbidy. Vadná ocel naopak vykazuje silnou segregaci, úhlové karbidové sítě a hrubá zrna. Vysoce legované oceli pro tváření za studena, jako je D2, a rychlořezné oceli, jako je M2, jsou notoricky známé jako náchylné k těmto strukturálním problémům během výrobního procesu.
Kolik vás to stojí ve výrobě? Je to katastrofální. Shluky, hranaté karbidy fungují jako masivní koncentrátory napětí. Vaše drahá řezací forma bude v průběhu výroby trpět náhlým odlupováním hran, mikropraskáním a velmi nepředvídatelnou mírou opotřebení. Vzhledem k tomu, že tepelné zpracování nedokáže opravit inherentně špatnou mikrostrukturu, je předem naprosto nezbytné definovat přísné metalografické standardy pro přijetí, aby se zajistila spolehlivá životnost nástroje a chránily vaše masivní investice do obrábění.
9. Rizika dodavatelského řetězce: Narušená sledovatelnost a zpoždění
Kupující se potýkají s více než jen fyzickými vadami. Každý den se potýkáte s provozními problémy. Špatná dokumentace narušuje váš harmonogram. Pozdní dodávky zcela zastavují výrobu. Tyto problémy postihují vaše podnikání stejně tvrdě jako prasklá ocel.
- Zbytečné MTC a přerušená sledovatelnost: Materiálový certifikát bez konkrétního čísla tavby je jen papír. Váš dodavatel musí sledovat dráhu od taveniny až k vašemu doku. Jinak nesete veškerou odpovědnost za vadné díly.
- Skryté zpoždění doručení: Standardní dodací lhůty často mizí očekávání. Dochází k překročení produkce v předprodejních závodech. Neúspěšné kontroly vytvářejí chaos. Navíc omezené skladové zásoby pro zakázkové velikosti vám ukrajují z obráběcího času.
- Křehkost dodavatelského řetězce: Vyhněte se zprostředkovatelům, kteří nemají dostatek bezpečnostních zásob. Vyhněte se dodavatelům, kteří se vyhýbají jasným ustanovením o pokutách za pozdní dodání. Tyto špatné praktiky vystavují váš provoz náhlým narušením.
Eliminujte tato rizika tím, že před objednáním zkontrolujete několik detailů. Ověřte si historii dodávek dodavatele . Zkontrolujte jeho interní testovací kapacitu . Také si ověřte jeho nepřerušené záznamy o sledovatelnosti materiálu.
10. Dodržování předpisů o uhlíkových emisích při nákupu nástrojové oceli
Shoda s uhlíkovými normami už není jen marketingovým heslem. Je to přísná brána k zadávání veřejných zakázek. Dnes velcí výrobci originálního vybavení (OEM) vyžadují oficiální dokumenty, jako jsou environmentální prohlášení o produktech (EPD) nebo certifikace ISO 14064 od třetích stran, které jsou přímo vázány na vaše ocelové tavby. Pokud vám váš dodavatel tyto dokumenty nemůže poskytnout, čelíte vážným důsledkům. Bez ověřeného nízkouhlíkového materiálu nebudou vaše hotové nástroje splňovat přísné emisní cíle Scope 3 ani předpisy EU CBAM.
Co vás to v praxi stojí? Riskujete ztrátu lukrativních smluv s předními klienty z automobilového a leteckého průmyslu. Vaše firma by mohla čelit vysokým uhlíkovým pokutám, nebo ještě hůře, vaše produkty by mohly být zcela zablokovány na evropských trzích. Získávání zboží od továrny, která ignoruje ekologické předpisy, přímo ohrožuje vaše hospodářské výsledky. Řešte to hned teď, než vás zaskočí náhlý zákaznický audit.
Protokol o prevenci vad FCS
Ve společnosti FCS je prevence vad přímo součástí našeho plně integrovaného výrobního procesu. Nespoléháme se na náhodné kontroly třetích stran. Řízením všeho od tavení až po finální frézování garantujeme integritu materiálu prostřednictvím přísného a nekompromisního protokolu:
- Kompletní výroba: 100% autonomní výroba zahrnující ocelářský průmysl, kování, žíhání, soustružení a frézování.
- Povrchová a vizuální kontrola: 100% povrchová úprava a přísné vizuální kontroly každé tyče.
- 100% UT testování: Každý kus prochází přísným ultrazvukovým testováním, které splňuje přísné normy, jako je SEP 1921 (třída C/c, D/d nebo E/e).
- 100% testování tvrdosti: Povinné namátkové kontroly Brinellem (HB) u každého jednotlivého produktu.
- 100% ověření PMI: Ruční rentgenové rentgenové fluorescenční spektrometry se používají ke kontrole každé tyče, což zajišťuje, že chemické složení před uvolněním do oběhu dokonale odpovídá normám DIN, ASTM a JIS.
- Rozměrová přesnost: 100% kompletní kontrola s využitím přesných měřicích nástrojů pro zajištění přísného dodržování smluvních podmínek.
- Metalografická řešení: 100% mikrostrukturální analýza ocelí třídy EFS, ověřující integritu jádra.
- Sledovatelnost s nulovou mezerou: Přísné digitální sledování čísel tavek a šarží – od surového odpadu až po balený produkt – poskytuje 100% spolehlivý, nezávislou kontrolovatelný MTC.
- Závazek k zelené oceli: Proaktivní zavádění systémů monitorování emisí uhlíku s cílem dosáhnout shody s požadavky na uhlíkovou stopu auditovanou organizací TÜV.
Závěr: Ochrana vaší produkce
Vady nástrojové oceli způsobují velké problémy. Vaše příjmová rampa by k jejich řešení neměla potřebovat metalurgickou laboratoř. Tato příručka vám poskytne přesné znalosti, které potřebujete. Ihned odhalíte varovné signály. Navíc můžete potenciálním dodavatelům položit složité otázky týkající se jejich testování.
Problémy s materiálem nemusíte řešit sami. S výzvami v oblasti nástrojů se setkáváte v každé dílně. Výběr materiálu je pro každý projekt složitý. Máme správná řešení. Kontaktujte ještě dnes naše metalurgické inženýry a získejte profesionální technickou podporu a servis. Využíváme našich zkušeností k řešení vašich přesných výrobních problémů.