
Всеки клас инструментална стомана започва като обещание - специфична смес от легиращи елементи, избрани да оцелеят при условия, които биха унищожили обикновената стомана. Но знанието кои елементи какво правят и защо определени комбинации превъзхождат други, разделя инженерите, които гадаят, от инженерите, които конкретизират с увереност.
Как легиращите елементи влияят върху характеристиките на инструменталната стомана не е просто металургична любопитна информация. Това е разликата между матрица, която издържа 200 000 цикъла, и такава, която се поврежда на 40 000. Тази разлика се свежда до химията.
И така, какво е причината за тези резултати? От основополагащата роля на въглерода до съотношението твърдост в червено между ванадий и волфрам, следва практическо разглеждане на химията, която определя поведението на реалната инструментална стомана.

Какво е инструментална стомана и защо легиращите елементи са важни
Инструменталната стомана е високовъглеродна легирана стомана. Съдържанието на въглерод варира между 0.5% и 1.5% , в зависимост от класа. Тя е създадена за тежки условия на рязане, формоване, щамповане и срязване.
Това, което я отличава от конструкционната стомана, е нещо повече от твърдост. Необходима е балансирана комбинация от твърдост, износоустойчивост, жилавост и топлоустойчивост – всичко едновременно. Обикновената стомана не може да притежава и четирите свойства заедно.
Сплавният пакет контролира всичко. Четири елемента вършат истинската работа:
-
Хром — изгражда твърдост и износоустойчивост чрез образуване на карбиди
-
Ванадий — усъвършенства карбидната структура и повишава износоустойчивостта
-
Молибден — поддържа стоманата твърда при нагряване и стабилизира карбидите при термично напрежение
-
Волфрам — държи режещия ръб заедно при високи температури
Тези елементи правят две ключови неща. Първо, те повишават закаляемостта . Второ, те образуват карбиди, които са по-твърди и по-термостабилни от стандартния цементит. Точната смес – и колко концентрирана е тя – определя всичко, което следва по време на термичната обработка.
Това е лостът. Променете комбинацията и ще получите съвсем различна инструментална стомана.
Въглерод (C): Основата на твърдостта и здравината
Въглеродът е абсолютната основа на инструменталната стомана. Добавете още и металът става по-твърд и по-здрав, но също така по-малко устойчив на повреди. Той задава базовата линия, върху която се изграждат всички останали легиращи елементи.
Ако нямате достатъчно въглерод, термичната обработка просто няма да проработи – стоманата няма да се втвърди правилно. Твърде високите нива обаче създават различен проблем. Това драстично увеличава риска от напукване на стоманата по време на закаляване или счупване при силен удар. Ето защо нивото на въглерод точно определя основната функция на инструмента.
Например, удароустойчивите класове като S7 поддържат въглерода умерен, за да издържат на тежки удари, без да се счупят. От друга страна, инструменти, създадени за изключителна износоустойчивост, като щанци D2 , изтласкват въглерода много по-високо, за да запазят острието си. В крайна сметка, въглеродът определя максималния таван на твърдостта. Ако го направите правилно, останалата част от химията ще си дойде на мястото.
Хром (Cr): Устойчивост на износване, закаляемост и защита от корозия
Хромът е най-добрият многофункционален материал в химията на инструменталните стомани, изпълнявайки три критични задачи едновременно: износоустойчивост, дълбока закаляемост и защита от корозия.
Първо, той образува изключително твърди карбиди. Когато инструментът работи под голямо натоварване, тези карбиди действат като здрав микроскопичен щит, поемайки триенето, така че по-меката основна стомана да не се износва просто така. Второ, хромът гарантира, че дебелите инструменти се втвърдяват чак до сърцевината си, а не само по повърхността. Точно поради тази причина тежкотоварните студено обработвани стомани като D2 разчитат на високи нива на хром, за да поддържат постоянна твърдост в масивните ножове и матрици.
Накрая, хромът създава самовъзстановяващ се оксиден филм, който блокира ръждата и химическите атаки. Ако нивата на хром се повишат достатъчно, ще получите неръждаеми стомани за формоване като 420 или 440C . Тези марки са истински спасители, когато трябва да формовате корозивни пластмаси или да работите във влажна, тежка среда. Казано по-просто, хромът е единственият елемент, който удължава живота на инструмента на множество различни фронтове.
Молибден (Mo): Усилвател на жилавостта и вторичен втвърдяващ агент
Молибденът предлага рядко предимство в химията на инструменталните стомани. Получавате метал, който е едновременно по-здрав и по-твърд. Избягвате обичайните компромиси.
Вторичното закаляване се откроява като най-добрата му характеристика. Високата температура разрушава здравината на повечето сплави. Молибденът се справя отлично. Стоманата остава твърда при високи температури. Вземете например високоскоростни режещи инструменти като серията M (като M2) . Те се нуждаят от точно тази стабилност, за да запазят остър ръб срещу интензивно триене.
Дълбоката закаляемост е друго основно предимство. Представете си масивните стоманени блокове като големи пластмасови основи за форми. Металът се втвърдява от повърхността чак до сърцевината. Молибденът усъвършенства вътрешната структура на зърната. По-фините зърна спират пукнатините от удар. Добавянето на молибден ви дава най-висока якост и устойчивост на топлина в един пакет.
Ванадий (V) и волфрам (W): Червеният дует за твърдост
Твърдостта на стоманата е специфично, измеримо нещо. Това е способността да се задържа твърдост над 500–600°C - температурният диапазон, в който повечето инструментални стомани започват да губят сцеплението си. Ванадий и волфрам са двата елемента, които защитават това сцепление по-добре от всичко друго в инструментариума на сплавите.
Механизмите им се различават. Но двете работят заедно.
Ванадий: Фини карбиди с горна граница на издръжливост
Ванадият придобива якост чрез утаяване. Фини V(C,N) карбиди се образуват по време на отпускане. Те остават стабилни при работни температури. Тази карбидна стабилност е основната ценност на ванадия в приложенията за червена твърдост - не сурова твърдост, а твърдост, поддържана под топлина.
Данните от стомана 2.25Cr–2W–0.1C показват ясно компромиса. Увеличаването на ванадия от 0.10 до 0.50 тегл.% повишава границата на провлачване с ~20% . При надхвърляне на 0.5 тегл.% нарастването на якостта се изравнява. В същото време температурата на преход от пластичност към крехкост (DBTT) се повишава бързо . Стоманата става едновременно по-здрава и по-крехка.
Оптималното съдържание е ~0.25 тегл.% V. Това е мястото, където якостта и ударната жилавост достигат своя връх в тази система.
Волфрам: Държи острието при екстремни температури
Волфрамът издържа на високотемпературно натоварване. При бързорежещата стомана M2 — 6.0 тегл.% W , 1.9–2.1 тегл.% V, 4.0 Cr, ~0.85 C — тази комбинация поддържа твърдост над 60 HRC при 600°C . Това е индустриалният еталон за твърдост на режещите инструменти при червено рязане.
При структурните сплави на базата на W, числата са по-големи. W–2V–0.5Y₂O₃ достига микротвърдост от ~12 GPa — около 3 пъти чист волфрам — с пикова якост на огъване от ~1 GPa при 1273 K. Y₂O₃ закрепва зърнестата структура и блокира рекристализацията над 1000°C.
Правилото е просто: за максимална якост при горещо, W-2V превъзхожда W-4V в пика. Повече ванадий не добавя повече якост при тази температура. Той само повишава риска от крехкост.
Никел, манган и силиций: ключовият поддържащ актьорски състав
Нека бъдем честни, елементи като никел, манган и силиций рядко попадат в светлината на прожекторите в спецификациите на инструменталните стомани. Но те носят истинска тежест. Никелът ви дава рядка комбинация: той повишава жилавостта, без да унищожава твърдостта. Това се вижда ясно при неръждаемите марки 304 или 316, където поддържа метала стабилен, като същевременно се бори с ръждата. Манганът е по същество вашият бюджетен усилвател на втвърдяване. Той гарантира, че по-дебелите инструменти се втвърдяват директно до сърцевината и държи вредната сяра под контрол. След това е силицийът. Мислете за него като за най-добрия почистващ препарат. Той деоксидира стопилката, издърпвайки скрити примеси, преди стоманата дори да се втвърди, като същевременно добавя гъвкавост на пружинните стомани. Те може да изглеждат като незначителни детайли в информационен лист. Но ако ги пропуснете? Вашият инструмент вероятно ще се изкриви, напука или просто ще се разпадне напълно под налягане.
Манган (Mn): Закаляемост с ограничен бюджет
Манганът е най-рентабилният подобрител на закаляемостта в химията на инструменталните стомани. Той понижава критичната скорост на охлаждане за образуване на мартензит по-добре от повечето други често срещани добавки – и го прави на ниска цена.
Стандартните конструкционни и нисколегирани стомани съдържат 0.30–1.65% Mn . Закалените и отпуснати стомани са насочени към 0.70–1.40% за надеждно закаляване. Ефектът е добре документиран: повишаването на Mn от 0.5% до ~1.4% в средновъглеродни стомани може да увеличи размера на закаляемото сечение от само повърхностно закаляване до 50–75 mm . Това е голяма промяна, причинена от една-единствена промяна в състава.
Манганът също така ускорява проникването на въглерод по време на цементацията . Получавате по-бързо развитие на дълбочината на корпуса при същото време на цикъла. В производствени среди това е директно увеличение на производителността.
Неговата роля за контрол на сярата също е важна. Манганът свързва сярата като MnS включвания , неутрализирайки риска от горещо късо съединение от образуването на FeS по границите на зърната. Свободно обработваемите стомани използват това по предназначение - сярата се повишава до 0.15–0.35% , като Mn се увеличава над 1.20% , за да се поддържа разпределението на сярата в безопасна, контролирана форма.
Едно трудно ограничение, което трябва да се знае: в суперсплавите на базата на никел, манганът е вреден примес , а не конструктивен елемент. Той мигрира към границите на зърната, води до увреждащо фазово утаяване и намалява дълготрайността. Вакуумно разтопените суперсплави се насочват към Mn в диапазона 0.01–0.10% точно по тази причина. Същият елемент, който укрепва инструменталната стомана, се превръща в проблем при приложенията на високотемпературни суперсплави.
Силиций (Si): Чистота, здравина и няколко остри граници
Силицият заема своето място в стопилката, преди стоманата дори да се втвърди. Като един от основните дезоксидатори в производството на стомана , добавките от 0.15–0.35% Si премахват дупките и включванията – и това подобрява дълготрайността на високопроизводителните инструменти. Силицият действа и като дегазификатор, извличайки разтворен кислород и азот от стопилката, преди да причинят микроструктурни повреди.
От механична гледна точка, Si повишава якостта и твърдостта, макар и по-малко рязко от мангана. Пружинните стомани увеличават Si до 1.5–2.5% за висока якост и устойчивост на отпускане. В този диапазон, ефектът на укрепване в твърд разтвор на силиция става забележим.
При високи температури, силицийът подобрява устойчивостта на окисляване при неръждаемите и топлоустойчивите марки. Богатите на Si неръждаеми стомани достигат 2–3.5% Si, за да предпазят повърхностите при работа с взискателни температури.
Две ограничения са от значение в практическия дизайн:
-
Заваряване : Съдържанието на Si над ~0.30% повишава риска от горещи пукнатини, ако съдържанието на въглерод също е повишено. За най-добра заваряемост при ресулфурирани нисковъглеродни марки, целта е Si ≤0.10% . Можете да приемете до 0.30% - но само при строг контрол на S и C, плюс подходящи протоколи за предварително и последващо нагряване.
-
Горещо поцинковане : Si над ~0.04% предизвиква силни Fe-Zn реакции, което води до по-дебели, по-тъмни и по-груби покрития . Защитата от корозия остава сравнима - масата на цинка на площ е подобна - но външният вид и контролът на покритието страдат. За ярки, равномерни поцинковани покрития, поддържайте Si под 0.03–0.04% и следете и нивата на фосфор.
Събиране на трите заедно
Тези три елемента рядко действат самостоятелно в дадена спецификация. Те се балансират един срещу друг и срещу основния легиращ пакет.
Практическа рамка за високоякостна заваряема конструкционна стомана:
- C: 0.08–0.20% — контролира заваряемостта
- Манган: 0.8–1.5% — осигурява закаляемост и якост на опън
- Si: 0.15–0.35% — деоксидира, добавя умерена якост; не превишавайте 0.35%, когато заваряемостта и повърхностната обработка са от решаващо значение
- Ni: до 1–2% — добавя нискотемпературна жилавост и устойчивост на корозия
Нито един от тези елементи не се откроява в информационния лист. Но стоманата, която издържа на 200 000 цикъла – за разлика от тази, която се разваля на 40 000 – често се свежда до това дали тези три елемента са били правилно подбрани. Поддържащи роли. Реални последици.
Как взаимодействат легиращите елементи: Синергия срещу компромиси
Мисленето с единичен елемент ви отвежда частично до целта. Истинската разлика – разликата между матрица, която оцелява 200 000 цикъла, и такава, която се поврежда – идва от разбирането как елементите работят заедно . И как те работят един срещу друг.
Елементите не винаги си сътрудничат. Понякога два елемента взаимно се усилват. Понякога, по-силното въздействие на един елемент предизвиква неуспех, който никога не сте очаквали. И двата резултата са предвидими. Нито един от тях не е случаен.
Когато елементите се усилват взаимно
Легиращите елементи работят най-добре като екип. С тези най-добри комбинации получавате по-добри характеристики на инструменталната стомана:
-
Въглерод + Микросплави (Ti/Nb/V): Тази смес предлага висока якост. Освен това, вашият инструмент напълно избягва крехкостта.
-
Манган + въглерод: Получавате огромен тласък на суровата здравина и гъвкавост. Това изтласква стоманата отвъд нормалните граници.
-
Хром + Никел + Молибден: Тази комбинация се бори добре с ръждата. Същевременно поддържа висока ударна жилавост.
-
Ti + Nb + V: Тези елементи заедно изграждат сериозна здравина. Частиците просто трябва да останат малки.
Където химията се обръща срещу теб
Всяка синергия има точка на пречупване. Да знаеш къде се намира тази точка е също толкова важно, колкото и да знаеш ползата.
Mn над 25–30 тегл.% , комбиниран с високо съдържание на въглерод, причинява сегрегация и напукване по централната линия по време на леенето. Заваряемостта спада бързо. Индустриалните TWIP стомани остават под тази граница по конструкция – не защото по-високото съдържание на Mn не би добавило якост, а защото неудобствата след това не си заслужават.
Cr над 25 тегл.% в Fe-Cr сплави предизвиква σ-фазово крехкост при 600–900°C . Това е определен температурен прозорец. Инструментите, които остават под него, може никога да не се сблъскат с проблема. Инструментите, които преминават през него циклично, ще го направят.
Mo над 4–5 тегл.% повишава устойчивостта на точкова торификация – реална полза. Също така повишава риска от сегрегация и насърчава образуването на вредни интерметални фази. Ползата е реална. Също така и таванът.
Микролегирането има същата твърда граница. Общото количество добавки на Ti + Nb + V, надвишаващо 0.15–0.20 тегл.% , или лошият термомеханичен контрол по време на обработката водят до образуване на едри карбиди и нитриди. Зоните на заваряване, засегнати от топлина, се превръщат в зони на крехкост.
Принципът на дизайна
Моделът във всички тези взаимодействия е един и същ. Синергията зависи от концентрацията. Под прага елементите работят заедно. След него единият или и двата преминават в разрушителен режим.
Изводът за всеки, който определя инструментална стомана: не оптимизирайте един-единствен елемент поотделно. Елементът, който ви дава 50 HRC при 0.5 тегл.%, може да причини напукване при 0.9 тегл.% - не защото самият елемент се е променил, а защото системата около него се е променила. Химията е релационна. Сплавта, която се представя добре, е тази, чиито взаимодействия са били планирани, а не предположени.
Стратегии за легиране по категория инструментална стомана
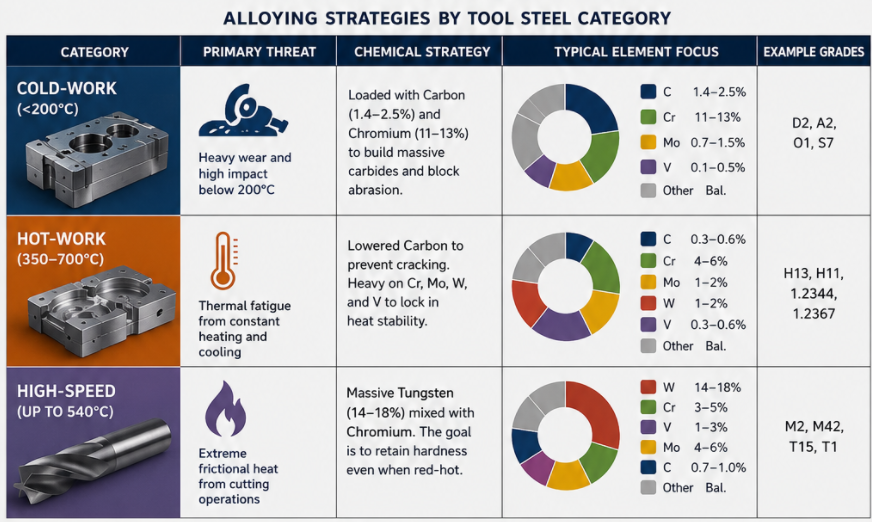
Средата в производствения цех диктува химията. Не можете просто да гадаете. Ето как трите основни групи се справят с различните заплахи:
|
категория |
Първична заплаха |
Химическа стратегия |
|---|---|---|
|
Студено обработване |
Силно износване и силно въздействие под 200°C. |
Обогатен с въглерод (1.4–2.5%) и хром (11–13%) за изграждане на масивни карбиди и блокиране на износването. |
|
Гореща работа |
Термична умора от постоянно нагряване (350–700°C) и охлаждане. |
Намалено съдържание на въглерод за предотвратяване на напукване. Високо съдържание на Cr, Mo, W и V за задържане на топлинната стабилност. |
|
Висока скорост |
Екстремна топлина от триене при рязане (до 540°C). |
Масивен волфрам (14–18%), смесен с хром. Целта е острието да се запази твърдо, когато е нажежено. |
Логика за бърз избор:
|
Условие за обслужване |
Приоритет на сплавите |
|---|---|
|
Абразия при стайна/ниска температура |
Високовъглеродна + Cr/Mo/W студено обработваща химия |
|
Многократно нагряване/охлаждане, контакт с горещ метал |
Cr–Mo–W–V баланс за гореща обработка |
|
Висока скорост на рязане, топлина от триене |
Високо съдържание на W/Cr + карбидообразуващи материали (HSS) |
Категорията не само обозначава приложението. Тя определя пълната философия на химическия дизайн, която стои зад стоманата.
Избор на правилния легиращ профил за вашето приложение
Химичните решения, взети преди матрицата да докосне метала, ще определят всичко. Дали тази матрица ще надживее очаквания си жизнен цикъл? Или ще бъде изтеглена от производство твърде рано? Изборът на правилния профил на легиране не е въпрос на догадки. Това е структуриран процес с ясна последователност.
Започнете с експлоатационния диапазон. Първо дефинирайте видовете натоварвания, целевите якости, температурния диапазон, излагането на корозия и проектния живот — преди да разгледате отделен клас. Всяка стъпка след това зависи от това тези ограничения да бъдат честни и специфични.
Оттам нататък, проработете решението по реда:
-
Съответствие на процеса с геометрията - екструдиране, леене, коване или обработка на плочи, всяко от които ограничава кои сплави са подходящи
-
Ключови свойства от 4 до 6 ранга — якост, износоустойчивост, жилавост, заваряемост, повърхностна обработка, цена — и тегло за всяко едно от тях
-
Оценете с 3–5 оценки на кандидатите спрямо тези свойства, използвайки действителните номера от информационния лист.
-
Елиминирайте сериозните провали — всяка оценка, която не отговаря на неподлежащо на обсъждане изискване, отпада от списъка. Без изключения.
-
Проверете вторичните операции — последователност на термична обработка, обработваемост, съвместимост на покритията
-
Проверка спрямо стандартите — таблиците със сплави ASTM, EN и ISO потвърждават какво обобщават информационните листове
След това тествайте. Поръчайте пробен материал. Измерете действителните механични параметри. Валидирайте в рамките на реалния си технологичен прозорец, преди да се ангажирате с обем на производство.
Сплавта, която издържа на 200 000 цикъла, не е тази с най-впечатляващото число за единично свойство. Това е тази, чийто пълен профил отговаря на пълното търсене.
Заключение
Всяко добавяне на сплав е свързано с компромис. Балансирате твърдост с жилавост, износоустойчивост с обработваемост, термостабилност с цена. Познаването как легиращите елементи влияят на производителността на инструменталната стомана не е просто фонови познания. То е това, което отличава инструмент, който издържа цял производствен цикъл, от такъв, който се повреди по средата на процеса.
Няма универсален „най-добър“ състав – това е основният извод. Въглеродът определя тавана на твърдостта. Хромът и молибденът осигуряват издръжливост. Ванадийът и волфрамът поддържат всичко стабилно при екстремни температури. Но нито един от тези елементи не работи самостоятелно. Истинската им сила идва от това как взаимодействат помежду си.
Затова задайте правилния въпрос, преди да изберете следващия си материал: От какво се нуждае този инструмент, за да оцелее?
Съобразете профила на легиране с приложението, а не обратното. Тази промяна в мисленето ви дава по-добри инструменти всеки път.