Ръководство за бърза диагностика
Преди да се потопите в цялата статия, проверете таблицата по-долу, за да определите бързо какъв тип проблем може да срещате:
| симптом | Най-вероятната първопричина | Препоръчителна проверка на приоритета |
|---|---|---|
| Внезапно напукване по време на рязане с трион, почистете повърхността на счупване | Прекомерна карбидна мрежа + остатъчно напрежение | Металургично изследване за оценка на карбидите |
| Пукане часове или дори дни след рязане с трион | Забавено напукване, остатъчно напрежение или водородна крехкост | Записи за отгряване за облекчаване на напрежението, корозия в околната среда |
| Пукнатините възникват от остри ъгли, дупки или стъпаловидни секции | Геометрична концентрация на напрежение | Проектирайте радиус, избягвайте резки промени в сечението |
| Пукнатината произхожда от обработена повърхност с фин мрежов модел | EDM бял слой или шлифоване изгаряне | Отстранете белия слой, контролирайте параметрите на смилане |
Защо „квалифицирани“ D3 пукнатини по време на рязане
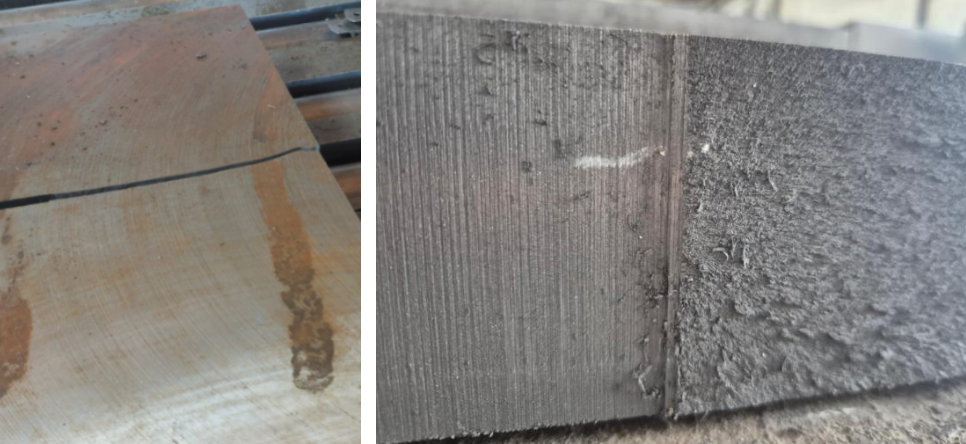
За акционерите на стоманени компании и международните дистрибутори, малко проблеми причиняват по-сериозни клиентски спорове от партида плоски пръти 1.2080 (D3), които се напукват по време на рязане с трион в склада на клиента. Дори когато пратката пристигне с нормална повърхностна твърдост (≤ 248 HBW) и официални MTC, скритата карбидна сегрегация или неразрешеното напрежение от изправяне могат да доведат до катастрофално разцепване под триона.
Като основен производител на инструментална стомана, доставящ пълни контейнерни товари (FCL) от стомани D3, D2 и студено обработени стомани на глобални дистрибутори, FCS представя този анализ на повреди, за да обясни коренните причини за пукнатини от рязане – и как правилната обработка на валцовката елиминира тези рискове, преди стоманата да достигне до рафтовете на вашия склад.
Стомана D3: Висока износоустойчивост, ниска жилавост
За да разберете защо D3 се напуква, първо трябва да разберете основните му характеристики.
1.2080 (D3) е високовъглеродна, високохромна инструментална стомана за студена обработка с типичен състав, както следва:
| Element | Въглерод (C) | Хром (Cr) | Силиций (Si) | Манган (Mn) | Молибден (Mo) | Ванадий (V) |
|---|---|---|---|---|---|---|
| Съдържание (%) | 1.90-2.20 | 11.0-13.0 | 0.10-0.60 | 0.20-0.60 | - | - |
Този състав представя две крайности: от една страна, високото съдържание на въглерод и хром дава на D3 отлична износоустойчивост; от друга страна, това прави стоманата по своята същност ниска жилавост.
Неговата ударна жилавост е в долния край сред инструменталните стомани за студена обработка, значително по-ниска от тази на D2 или Cr12MoV, което го поставя в долния край сред инструменталните стомани за студена обработка. В сравнение с D2 или Cr12MoV, D3 има значително по-висока чувствителност към напукване:
| сравнение | D3 / | D2 / 1.2379 | Cr12MoV |
|---|---|---|---|
| Съдържание на Mo/V | None | Да | Да |
| Издръжливост | Най-ниска | По-добре | най-доброто |
| Чувствителност към пукнатини | Най-висока | Спуснете | Най-ниска |
Основното противоречие е следното: Карбидите осигуряват износоустойчивост, но колкото повече карбиди има и колкото по-едри и по-неравномерно са разпределени, толкова по-ниска е жилавостта и по-висок е рискът от напукване.
Както е съобщено във „Физически изпитвания и химичен анализ“ (част А: Физически изпитвания) , сред случаите на повреда на високохромови ледебуритни инструментални стомани, 71.3% от случаите на отчупване и напукване при термична обработка са причинени от прекомерна нееднородност на евтектичния карбид.
D3 в отгрято състояние има твърдост ≤248 HB — рязането с трион и заготовката трябва да се извършват в това състояние. След закаляване твърдостта може да достигне 64–66 HRC, но практическият работен диапазон е 58–62 HRC.
Предотвратяване на напукване при източника
Нека бъдем реалисти – когато парче D3 се напука на циркуляра на вашия клиент, вие сте този, който получава гневно телефонно обаждане. Анализирали сме безброй неуспешни проби от пазара и основната причина обикновено не са параметрите на циркуляра на производителя на матриците. Това са скрити металургични дефекти от завода.
Вместо да обвиняваме крайния потребител, ние контролираме стоманата. Ето как нашите производствени стандарти ви дават ясно предимство при продажбите на пазара:
- Разрушаване на крехката мрежа (контрол на карбид): Обикновената D3 често се напуква поради едри евтектични карбиди с клас 6.0, действащи като цип. Ние използваме масивно ковашко налягане, за да разрушим тези мрежи, като стриктно ги поддържаме на клас ≤5.0. Вашите клиенти получават солиден блок, който действително се държи заедно при рязане.
- Нулево скрито напрежение: Студеното изправяне на плоски пръти е стандартна практика, но пропускането на стъпката за облекчаване на напрежението след това е рецепта за бедствие. Ние изискваме отгряване за облекчаване на напрежението при 650°C за всеки изправен прът. Няма задържано напрежение, което чака да се счупи на масата за рязане на вашия клиент.
- Предсказуема машинна обработка: Ние не само преминаваме основните проверки за твърдост на повърхността. Нашето щателно сфероидизирано отгряване гарантира равномерна вътрешна твърдост (≤ 248 HBW). Това означава по-гладки разрези, по-бързо време за обработка и по-дълъг живот на трионите за машинните цехове, на които доставяте.
Когато разполагате с нашия D3, вие не просто превозвате стомана – вие продавате надеждност. Вашите клиенти получават материал, който работи точно както се очаква, а вие елиминирате скъпоструващи рекламации и спорове.
Референтен номер за карбид съгласно GB/T 1299-2014:
| Спецификация на стоманата | Оценка за приемане |
|---|---|
| Диаметър ≤50 мм | ≤4.0 степен |
| Диаметър 50–70 мм | ≤5.0 степен |
| Други плоски пръти | При условие на споразумение между доставчика и купувача |
Металографското изследване на представената проба показа нееднородност на евтектичните карбиди от степен 6.0 , което значително надвишава стандартното референтно изискване.
Степен 6.0 означава, че разпределението на карбидната мрежа е прекомерно - пукнатините могат да се разпространяват по границите на зърната почти без съпротивление.
Диагностично заключение: Най-вероятната комбинация от причини е металургичен дефект (карбиди клас 6.0), комбиниран с остатъчно напрежение (студено изправяне без отгряване за облекчаване на напрежението).
По време на рязане с трион, балансът на напрежението е нарушен и пукнатината се разпространява бързо по карбидната мрежа.
5 често срещани причини за напукване на D3
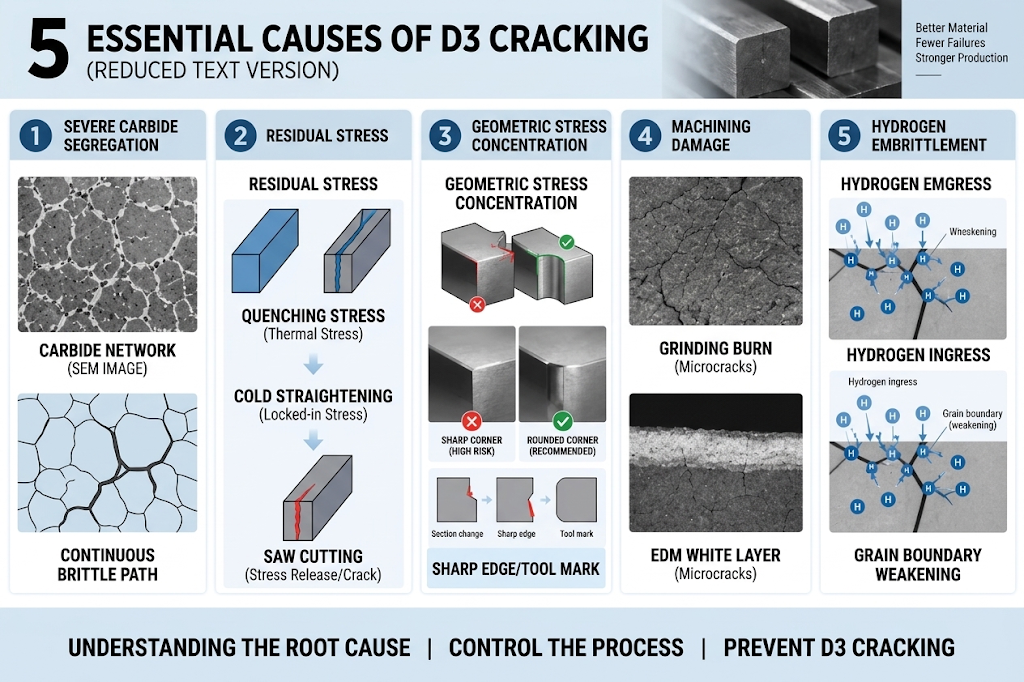
Въз основа на обширен анализ на повреди, причините за напукване могат да бъдат групирани в следните пет категории:
1. Силна сегрегация на карбиди
D3 / 1.2080 е силно податлива на груба евтектична карбидна сегрегация. Когато карбидната структура е лошо контролирана, непрекъснатите карбидни мрежи могат да се превърнат в крехки пукнатини по време на рязане с трион.
За дистрибуторите това означава, че стандартен химичен анализ и приемлив резултат за твърдост не са достатъчни. Стоманата трябва също да има контролирана карбидна структура и достатъчно редукция при коване.
Например, карбид от клас 6.0 показва сериозен риск за качеството на плоските пръти D3. Ако материалът се доставя за производители на инструменти надолу по веригата без подходящ металургичен контрол, дистрибуторът може да се сблъска с проблеми при рязане, оплаквания от клиенти и скъпоструващи връщания.
2. Остатъчно напрежение
D3 има висока закаляемост и по време на закаляването се развиват значителни трансформационни и термични напрежения.
В зависимост от размера на напречното сечение, отпускането трябва да започне в рамките на 2 до 4 часа след закаляването (с по-малки времеви интервали за по-големи сечения); в противен случай, задържаният аустенит продължава да се трансформира... и разширяването на обема добавя към съществуващото остатъчно напрежение, причинявайки „забавено напукване“.
Ако плоските пръти се подлагат на студено изправяне без последващо отгряване за облекчаване на напрежението при 650°C, вътрешните напрежения остават заключени и когато рязането с трион ги освободи, се появяват пукнатини.
В този случай клиентът не можа да потвърди дали е извършено отгряване за облекчаване на напрежението след студено изправяне – точно където се крие рискът.
3. Геометрична концентрация на напрежение
D3 е изключително чувствителен към остри ъгли и прорези.
Резките промени в сечението, незаоблените остри ръбове и дълбоките следи от инструмента се превръщат в места за образуване на пукнатини по време на закаляване или рязане.
Вниманието към радиалните преходи на етапа на проектиране може значително да намали този риск.
4. Повреди от машинна обработка
Шлифаващо изгаряне (микропукнатини от повърхностно напрежение на опън, причинени от недостатъчно охлаждане) и бял слой от ерозионна електроерозия (преработен слой, съдържащ множество микропукнатини) могат директно да предизвикат напукване.
Тези проблеми често се проявяват едва след термична обработка.
5. Водородно крехкост
Пукнатините, предизвикани от водород, се обуславят едновременно от концентрацията на водород и напрежението. Въпреки че високата твърдост увеличава риска, забавено напукване може да възникне и в отгрято състояние, ако остатъчното напрежение е високо и съдържанието на водород надвишава допустимите граници (напр. препоръчително съдържание на водород ≤2 ppm).
При ецване, галванопластика или влажна среда, водородните атоми проникват в стоманата и се събират по границите на зърната, намалявайки якостта на свързване и причинявайки забавено крехко разрушаване.
Това е въпрос на контрол на околната среда, но високата твърдост на самия материал е предварително условие.
Технически изисквания за закупуване на D3
За акционерите и дистрибуторите тези изисквания трябва да бъдат записани в договора за покупка, а не да се третират като незадължителни искания за качество.
| Не. | Техническо изискване | Специфика | Критерии за приемане |
|---|---|---|---|
| 1 | Неравномерност на карбида | Проверете съгласно GB/T 14979 | ≤5.0 градация (референтна за секции 50–70 мм) |
| 2 | Ултразвуково тестване (UT) | 100% проверка на всяка лента | GB/T 4162 клас А или еквивалент на SEP 1921 |
| 3 | Облекчаване на стреса след студено изправяне | Задължително за студено изправени пръти | 650°C накисване 1 час, протоколът от процеса е записан в MTC |
| 4 | Проследимост на топлинното число | Физическият печат/маркировка съответства на MTC | Индивидуална кореспонденция, без смесване |
| 5 | качество на повърхността | Визуална проверка | Без пукнатини, припокривания, струпеи или видими включвания |
Контролен списък за оценка на доставчиците
| Елемент за оценяване | Стандарт за приемане | Срещи с доставчици? |
|---|---|---|
| Карбид ≤5.0 клас | Писмен ангажимент с металургичен доклад | □ Да □ Не |
| 100% UT инспекция | 100% проверка, доклад с пратката | □ Да □ Не |
| Облекчаване на стреса след студено изправяне | Запис на процеса, отбелязан в MTC | □ Да □ Не |
| Проследимост на топлинното число | Физическият белег съответства на MTC | □ Да □ Не |
| качество на повърхността | Няма видими дефекти | □ Да □ Не |
Вашият надежден партньор: Предимството на FCS Steel Service
Ние предлагаме не само стомана, но и пълен пакет техническа поддръжка – от превенция до анализ на повреди. Преди производство, ние изясняваме заявлението на клиента и посочваме ключови изисквания, като например клас на карбидност, UT инспекция, отгряване за облекчаване на напрежението и приложими стандарти в офертата и договора. Ако възникне проблем, ние преглеждаме повредената част, историята на обработката и записите от инспекциите и можем да организираме металографски анализ и анализ на фрактури, когато е необходимо. Предоставяме официална диагноза и практически препоръки, дори когато причината в крайна сметка е свързана с обработката на клиента.
Стандарти за производство, качество и логистика
За да гарантираме надеждност от фабриката до вашия цех, ние спазваме следните производствени и логистични стандарти:
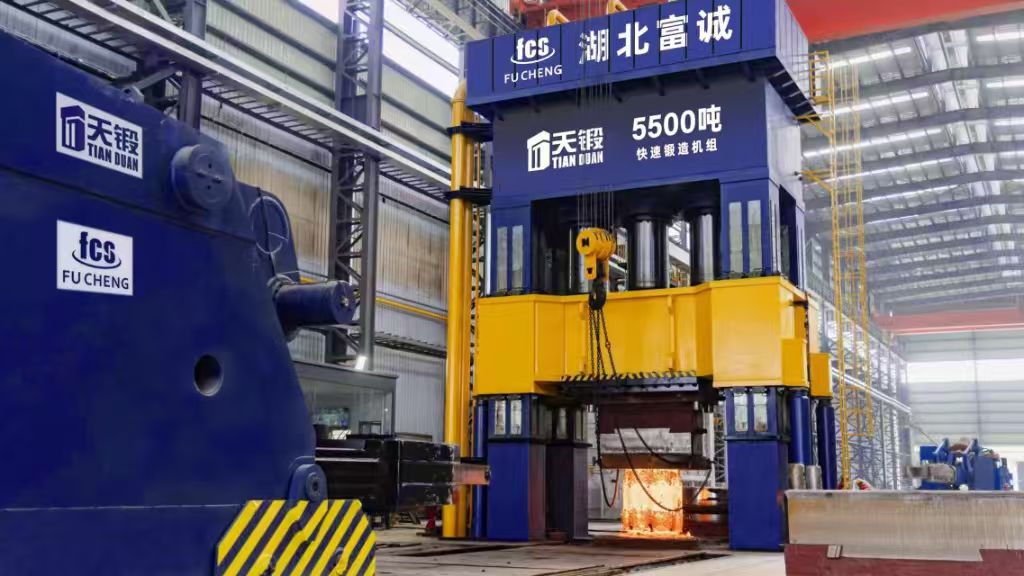
- Металургичен контрол: Започваме с вакуумно дегазиране EAF+LF+VD за чистота на стоманата и изискваме минимална загуба на горна част от 15%. Използвайки бързо ковашка преса 5,500T и многопосочно уплътняване, постигаме високи коефициенти на коване и поддържаме карбидния рейтинг ≤5.0.
- Термична обработка и машинна обработка: Ние осигуряваме постоянно сфероидизирано отгряване за всяка партида. Всички студено изправени плоски пръти също преминават през задължително отгряване за облекчаване на напрежението при 650°C с 1-часово накисване, за да се елиминира остатъчното напрежение.
- Инспекция и проследимост: Всеки блок D3 преминава през UT инспекция, съответстваща на SEP 1921 клас D/d или E/e, заедно с двуточково изпитване на твърдост. Ние предоставяме стандартни EN 10204 3.1 MTC и поддържаме 100% проследимост на топлината във всички доклади, гарантирайки нулеви грешки.
Напукването по D3 рядко е проста оперативна грешка. Подмяната на напукания материал, без да се открие металургичната причина, вкарва акционерите и дистрибуторите в скъп цикъл.
Когато доставяте плоски пръти с дебелина 1.2080 за склад или за доставки на цели контейнери, контролът на риска започва още в завода. FCS разчита на строг контрол на карбидите, обработка за облекчаване на напрежението и документирана проследимост, за да провери стоманата, преди да достигне до вашите клиенти.
Свържете се с FCS Steel, за да обсъдите вашите технически спецификации, изисквания за инспекция и дългосрочни договорености за доставка.
>> Заявка за ценова листа за групови FCL и протоколи за проверка на MTC