След близо 20 години в индустрията за инструментална стомана, сме виждали безброй клиенти да се сблъскват с отчупени щанци, напукани матрици, преждевременно износване и нестабилен живот на инструмента, защото избраната в началото стомана не е отговаряла на реалните работни условия.
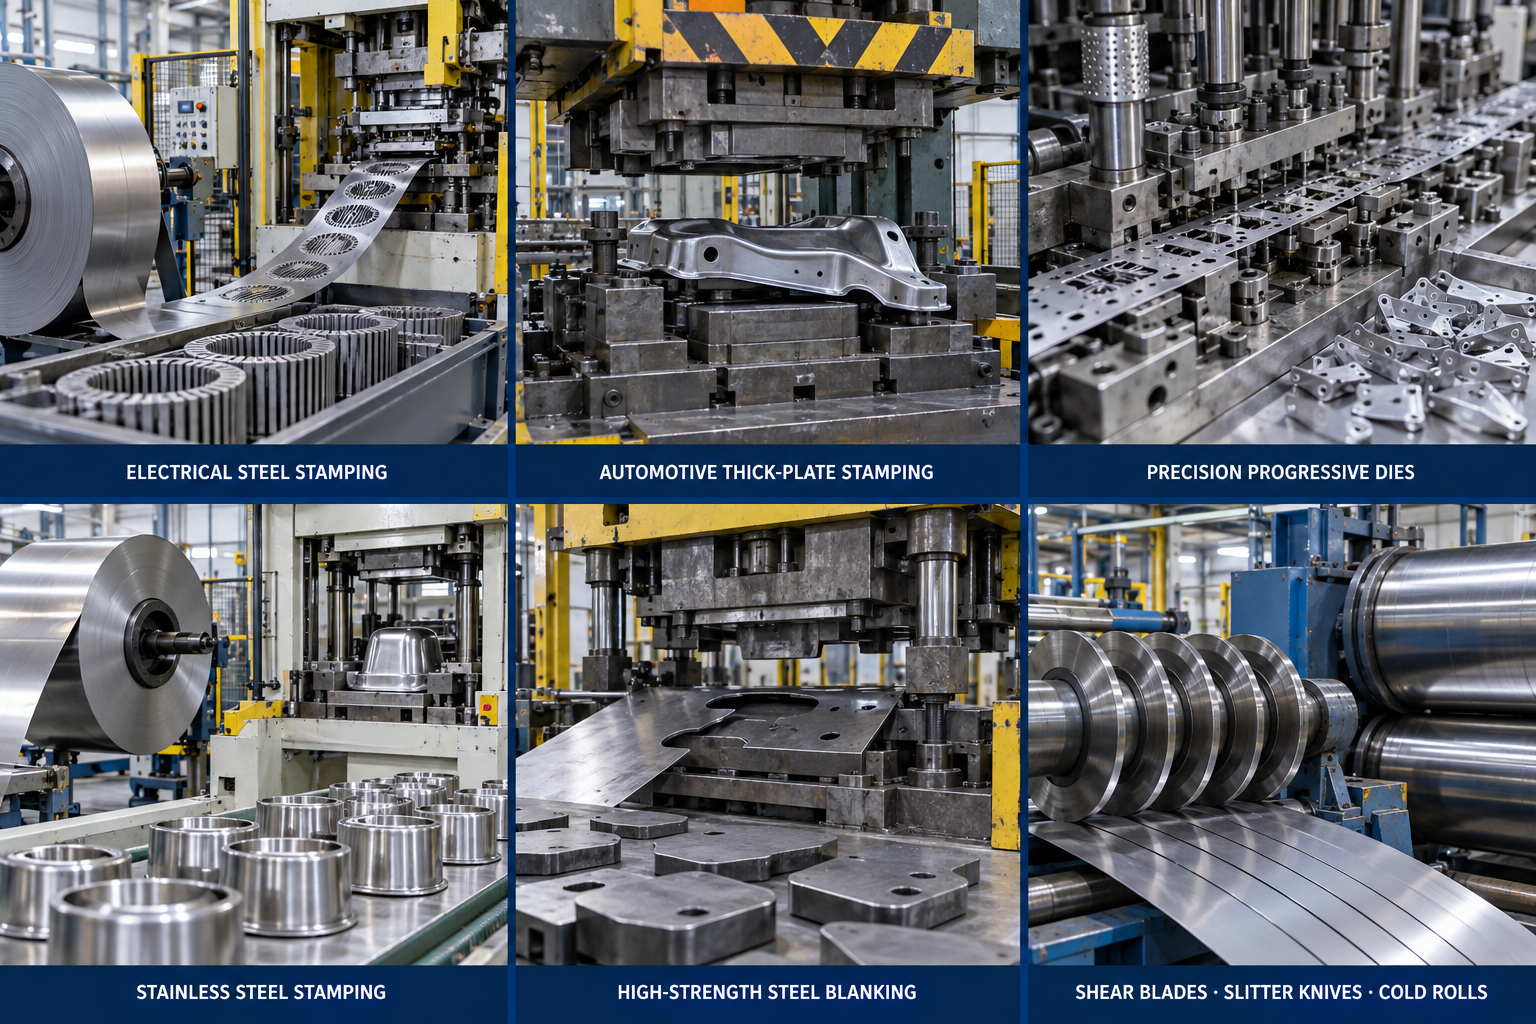
Студеното щамповане обхваща много различни приложения. Електротехническата стомана, автомобилните високоякостни листове, неръждаемата стомана, прецизните прогресивни щанци и режещите инструменти могат да поставят много различни изисквания към материала.
За дистрибуторите на стомана, поддържането на печеливш склад означава предлагане на правилния баланс между конвенционални марки (D2/1.2379, SKD11) и първокласни марки с висока жилавост (DC53, D6), за да се отговори на разнообразните изисквания за щамповане.
Това ръководство анализира стоманите за студена обработка както от гледна точка на крайното приложение, така и от гледна точка на стратегията за снабдяване, за да ви помогне да оптимизирате складовите си наличности.
Таблица за избор на стомана за студено щамповане
| Приложение | Препоръчителна степен | Основна причина |
|---|---|---|
| Щамповане на електротехническа стомана | 1.2379 / D2 | Висока устойчивост на износване |
| Щамповане на дебели листове за автомобили | DC53 | По-висока якост и устойчивост на начупване |
| Прецизни прогресивни матрици | DC53 | Здравина + размерна стабилност |
| Щамповане от неръждаема стомана | DC53 | Износване + здравина + устойчивост на повреда на ръбовете |
| Заготовка от високоякостна стомана | DC53 | По-добър баланс при голямо натоварване |
| Ножове за срязване / ножове за рязане / студено валцувани машини | 1.2436 / D6 или D2/DC53 в зависимост от удара | Висока износоустойчивост, коригирана за здравина |
| Общо щамповане | Cr12MoV | Разходи-производителност |
| Инструментална екипировка, специфицирана по JIS | SKD11 | Съответствие със спецификациите на JIS |
Тази таблица е отправна точка. Дебелината на материала, якостта, скоростта на производство, геометрията на инструмента, хлабината и действителният режим на повреда могат да променят крайния избор.
Сравнение на марките инструментална стомана (D2, DC53, SKD11)
Тези пет класа представляват основните възможности, с които клиентите се сблъскват при производството на инструменти за студена обработка: 1.2379/D2 и SKD11 като конвенционални класове с високо съдържание на въглерод и хром; DC53 като по-здрава алтернатива с 8% Cr; 1.2436/D6 като износоустойчив клас с по-високо съдържание на карбид; и Cr12MoV като по-икономичен конвенционален вариант.
| Клас | Обща справка | ° С % | Cr% | Мо% | V% | W % |
|---|---|---|---|---|---|---|
| 1.2379 | AISI D2 / X153CrMoV12 | 1.45-1.60 | 11.0-13.0 | 0.70-1.00 | 0.70-1.00 | - |
| DC53 | Студено обработена стомана Daido 8% Cr | ~0.95–1.05 | ~7.9–8.5 | ~1.5–2.1 | - | - |
| 1.2436 | X210CrW12 / D6 | ~2.0–2.3 | 11-13 | - | - | ~0.6–0.8 |
| Cr12MoV | GB / T 1299 | 1.45-1.70 | 11.0-12.5 | 0.40-0.60 | 0.15-0.30 | - |
| SKD11 | JIS SKD11 | ~1.4–1.6 | ~11–13 | ~0.8–1.2 | ~0.2–0.5 | - |
1.2379/D2 и SKD11: Тези използват формула с 12% хром. Високите нива на въглерод и хром се комбинират, за да образуват големи, блокови първични карбиди (тип M7C3) по време на втвърдяване. Тези карбиди действат като твърди скали, вградени в стоманената матрица. Те осигуряват отлична устойчивост на абразивно износване, но тъй като достигат размер от 20-30 микрона, често се превръщат в точки на образуване на пукнатини при силно въздействие.
DC53: Намаляването на въглерода до ~1.0% и хрома до ~8% свива тези масивни първични карбиди. Също така удвоява съдържанието на молибден до около 2%, за да се насърчи вторичното втвърдяване. Резултатът е по-фина и по-равномерна микроструктура. DC53 достига по-висока твърдост (62-63 HRC) от D2, като същевременно осигурява повече от два пъти по-висока ударна жилавост по Шарпи в сравнение с конвенционалната SKD11.
1.2436/D6: Този клас използва обратния подход. С въглерод, увеличен с над 2.0% и добавяне на волфрам (W), обемната фракция на карбида е огромна. Стоманата е твърда и износоустойчива, но крехка. Използвайте D6, когато основният проблем е силното абразивно износване и ударните сили са нулеви.
Cr12MoV: Това е бюджетният работен кон. Съдържанието му е същото като при базовата стомана с 12% хром, но е по-малко молибден и ванадий. В сравнение с 1.2379 губите известна дълбока закаляемост и устойчивост на отпускане, но достигате 58-60 HRC за стандартни производствени серии с ниско напрежение.
Приложения на щанцова стомана при студено щамповане
Кратка справка: Ръководство за стратегическо управление на инвентара за дистрибутори
Искате да оптимизирате рентабилността на склада си? Ето едно практично обяснение как да позиционирате тези три основни вида на вашите клиенти надолу по веригата:
| Стоманена степен | Позициониране в склада | Целеви пазар / Приложение | Вашата основна търговска презентация |
|---|---|---|---|
| 1.2379 / D2 | Кралят на ликвидността (висок обем) | Общо щамповане, ламиниране на електротехническа стомана | „Световният стандарт. Бърз оборот, който надеждно покрива 60% от вашите ежедневни поръчки за общо предназначение.“ |
| DC53 (вкл. ESR) | Решаване на проблеми с висок марж | Автомобилна AHSS, щамповане на тежки дебели листове | „Най-доброто подобрение. Предложете това на клиенти от автомобилната индустрия, които се борят с нащърбени перфоратори D2, за да си осигурят доходоносни, дългосрочни договори.“ |
| 1.2436 / D6 | Специалитетът на нишата (високо износване) | Индустриални ножове за рязане, тънкокалиброви ножици за рязане | „Изключително добър държач за ръбове. Абсолютно задължителен продукт за клиенти, управляващи взискателни линии за рязане на стоманени рулони (под 1 мм).“ |
1. Щамповане на електротехническа стомана (1.2379 / D2)
Нека поговорим за ламинирането на двигатели, статорите за електрически превозни средства и трансформаторите. Електротехническата стомана е изключително абразивна поради съдържанието си на силиций и обикновено е с дебелина само от 0.35 до 0.5 мм. Това означава над 400 хода в минута с хлабини на матрицата от едва 3-5% от дебелината на листа. При тези условия, 1.2379 (D2) остава най-висококачествената стомана в индустрията. Защо? Защото огромният обем първични карбиди M7C3 буквално прорязва силиция.
Но има един недостатък при термичната обработка. За високоскоростни ламиниращи матрици, целящи 60–62 HRC, силно се препоръчва дълбока криогенна обработка (-196°C) между циклите на отпускане. Ако пропуснете това, задържаният аустенит остава в стоманата. Резултатът? Ръбът на поансона страда от микрозаобляне, което незабавно създава неприемливи грапавини по ламинираните материали. Ще трябва да изваждате матрицата за ранно шлайфане, докато пресата е в покой.
2. Автомобилни структурни части (DC53)
При щамповане на компоненти на шасита, скоби за окачване или релси на седалки с дебелина 2.5–5 мм, границата на провлачване често надвишава 600 MPa. Самият тонаж на пресата създава огромно напрежение на натиск и страничен удар върху инструментите. Ако използвате стандартен D2 тук, тези крехки карбиди вероятно ще се счупят.
Точно тук DC53 си заслужава мястото. По-фината му карбидна структура осигурява над 60 джаула ударна жилавост – двойно по-висока от тази на SKD11. Обикновено отпускана при висока температура от 520–530°C, за да достигне 60-62 HRC, тя предотвратява катастрофално счупване на ръбовете. Виждал съм цехове, които се опитват да спестят пари със стомана с по-ниска жилавост, само за да се счупи главата на перфоратора по средата на производството, сериозно повреждайки блока на матрицата и спирайки цялата пресова линия.
3. Прецизни прогресивни щанци (DC53)
Когато вашите клиенти изработват високопрецизни щанци – например за малки електронни инструменти – те се нуждаят от стомана, която остава идеално равна. Ако стоманен блок се изкриви или огъне дори с частица от милиметър, докато го режат, целият блок се разваля. Стандарт D2 понякога има този проблем с изкривяването. DC53 не. Той е широко известен в индустрията с това, че остава напълно прав и стабилен. Производителите на прецизни инструменти ще поискат специално DC53, защото не искат да рискуват скъпите им щанци да се изкривят.
4. Щамповане от неръждаема стомана (DC53)
Щамповането на неръждаема стомана – като материала, използван за кухненски мивки или медицински инструменти – е изключително трудно за обикновената стомана. Тя е склонна да залепва и да се къса, което унищожава стандартните материали невероятно бързо.
Това е голям проблем за индустрията. Конвенционалните марки като D2 просто се износват твърде бързо при тези условия. DC53 с твърдост 62 HRC осигурява твърда, недеформираща се основа, която е достатъчно здрава, за да издържи на ежедневното натоварване на неръждаема стомана, без да се разруши. Това е очевидният клас за рязане или щамповане на неръждаема стомана. Поддържането му в склада ви означава, че винаги имате готово решение за един от най-често срещаните проблеми на пазара.
5. Високоякостно автомобилно заглушаване (DC53)
Съвременното олекотяване на автомобилната индустрия разчита в голяма степен на AHSS (усъвършенствана високоякостна стомана) над 980 MPa и горещо щамповани части, като например 22MnB5 аварийни греди, с около 1500 MPa. Запечатването на този материал изпраща силна акустична ударна вълна директно нагоре по перфоратора, когато материалът най-накрая се счупи.
DC53 е абсолютната базова стойност тук, но честно казано, при всичко над 1180 MPa, конвенционалните стомани за слитъци започват да се разпадат. Опитайте това със стандартна SKD11 и режещите ръбове ще се отчупят веднага или поансоните буквално ще се счупят под обратното ударно натоварване.
6. Ножове за рязане и ножици (1.2436 / D6)
Обработката на масивни рулони от силиций или неръждаема стомана изисква запазване на ръбовете, което може да издържи хиляди метри непрекъснато триене. За тънкосечни ножове за рязане (под 1 мм), 1.2436 (D6) е фантастичен. Неговите 2.0%+ добавки от въглерод и волфрам образуват невероятно плътна, износоустойчива бариера.
Тези ножове изискват изключително прецизно двойно закаляване, за да се стабилизират размерите. Ако се използва грешна стомана или лоша обработка, острието на ножа се преобръща, вместо да реже чисто. Това разкъсващо действие оставя ужасни грапавини, които потенциално могат да съсипят цяла скъпа намотка. Забележка: за ножици за по-дебели плочи (>5 мм), D6 е твърде крехка, така че е по-добре да преминете към модифицирана DC53 или H13.
7. Общо щамповане и инструментална екипировка за къси серии (Cr12MoV)
Не всяка матрица щампова ултрависокоякостна стомана. Ако извършвате краткосрочно до средно производство (под 100 000 части) за скоби от мека стомана SPCC, плочи Q235 или прости панели за уреди, бюджетът е от значение. Cr12MoV е идеалният избор.
Той осигурява прилична износоустойчивост от 12% на хром, но ви спестява пари, като намалява скъпите молибден и ванадий. Обикновено ще го обработвате до твърдост 58-60 HRC. Единственият недостатък? Липсва му дълбока закаляемост. Ако използвате Cr12MoV за масивни блокове за матрици (например с дебелина над 200 мм), сърцевината няма да се втвърди правилно. Повърхността може да покаже твърдост 60 HRC, но меката сърцевина в крайна сметка ще потъне под големи натоварвания от пресоване.
8. JIS стандарт за експортни инструменти (True SKD11)
Ако изработвате матрици за доставчици от първи клас за автомобилната индустрия в Япония или Европа, стриктното спазване на изискванията е неоспоримо. Когато чертежът изисква SKD11, това означава точно този химичен състав, а не „нещо подобно“. Истинският SKD11 има специфичен диапазон от молибден и ванадий, който се различава леко от европейския 1.2379.
Истинското предизвикателство тук не е само термичната обработка, а и документалната следа. Трябва да предоставите сертификати за материали по EN 10204 3.1 и доклади за ултразвуково изпитване (SEP 1921 Class E/e). Виждал съм магазини да заменят инструмента с по-евтин еквивалент на D2, за да спестят няколко долара, само за да се окаже, че крайният потребител е отхвърлил целия инструмент при входящия одит за качество, което е довело до огромни финансови санкции и забавено изпълнение.
Контролен списък за качество и обработка на инструментална стомана
Топлинна обработка
Попитайте доставчика за препоръчителния начин на термична обработка за точния клас и размер на сечението.
Като ориентир, D2 обикновено използва закаляване при приблизително 1020–1040°C и отпускане при около 520°C , докато DC53 използва собствен метод за високотемпературно отпускане около 520–530°C.
ESR
ESR си струва да се има предвид за големи, силно натоварени, скъпи или чувствителни на отчупване инструменти.
Основните му предимства са подобрена чистота, намалена сегрегация и по-равномерно разпределение на карбида. Поискайте проследимост на номера на плавката и съответния сертификат за материал.
Криогенно лечение
Дълбоката криогенна обработка не е автоматично необходима за всеки инструмент D2 или DC53.
Обмислете го, когато задържаният аустенит, размерната стабилност или износоустойчивостта правят допълнителния процес полезен.
Инструментална стомана FCS: Проектирана за вашите реални работни условия
FCS Tool Steel: Вашият стратегически партньор
Нека бъдем честни – всеки може да даде цена за тон за стандартен D2 или SKD11. Но когато поансон се счупи по средата на производството или скъп блок на матрицата се напука по време на термична обработка, тези първоначални икономии на материали се изпаряват мигновено. В стоманодобивната фабрика FCS ние не просто изпълняваме поръчки; ние решаваме проблеми с инструменталната екипировка, разглеждаме вашата специфична реалност и след това препоръчваме класа.
Нашият ангажимент за търговия на едро:
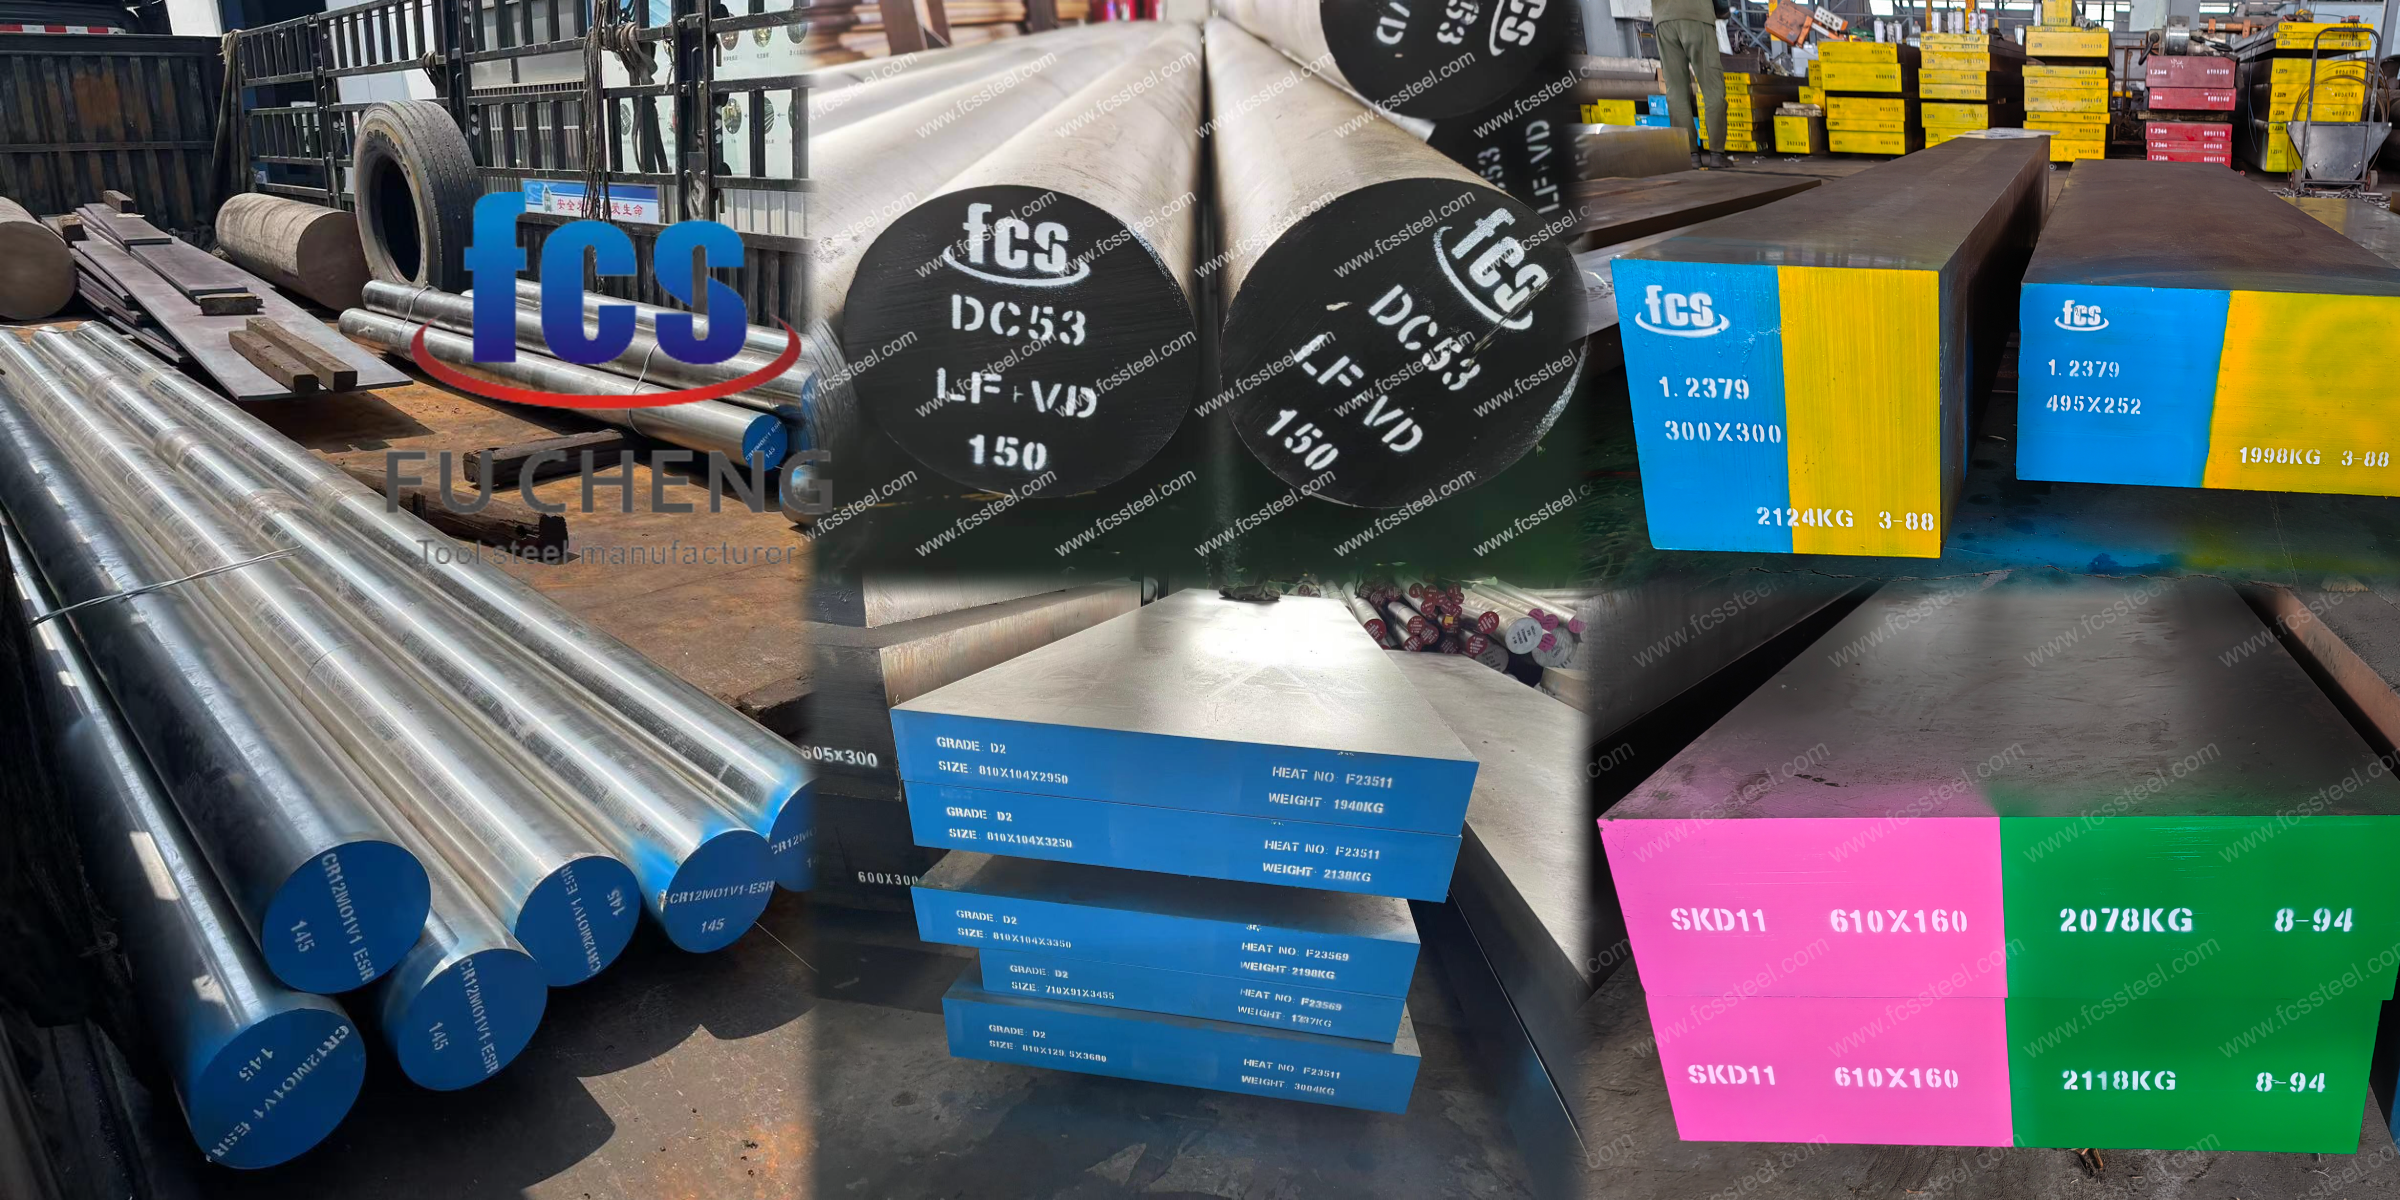
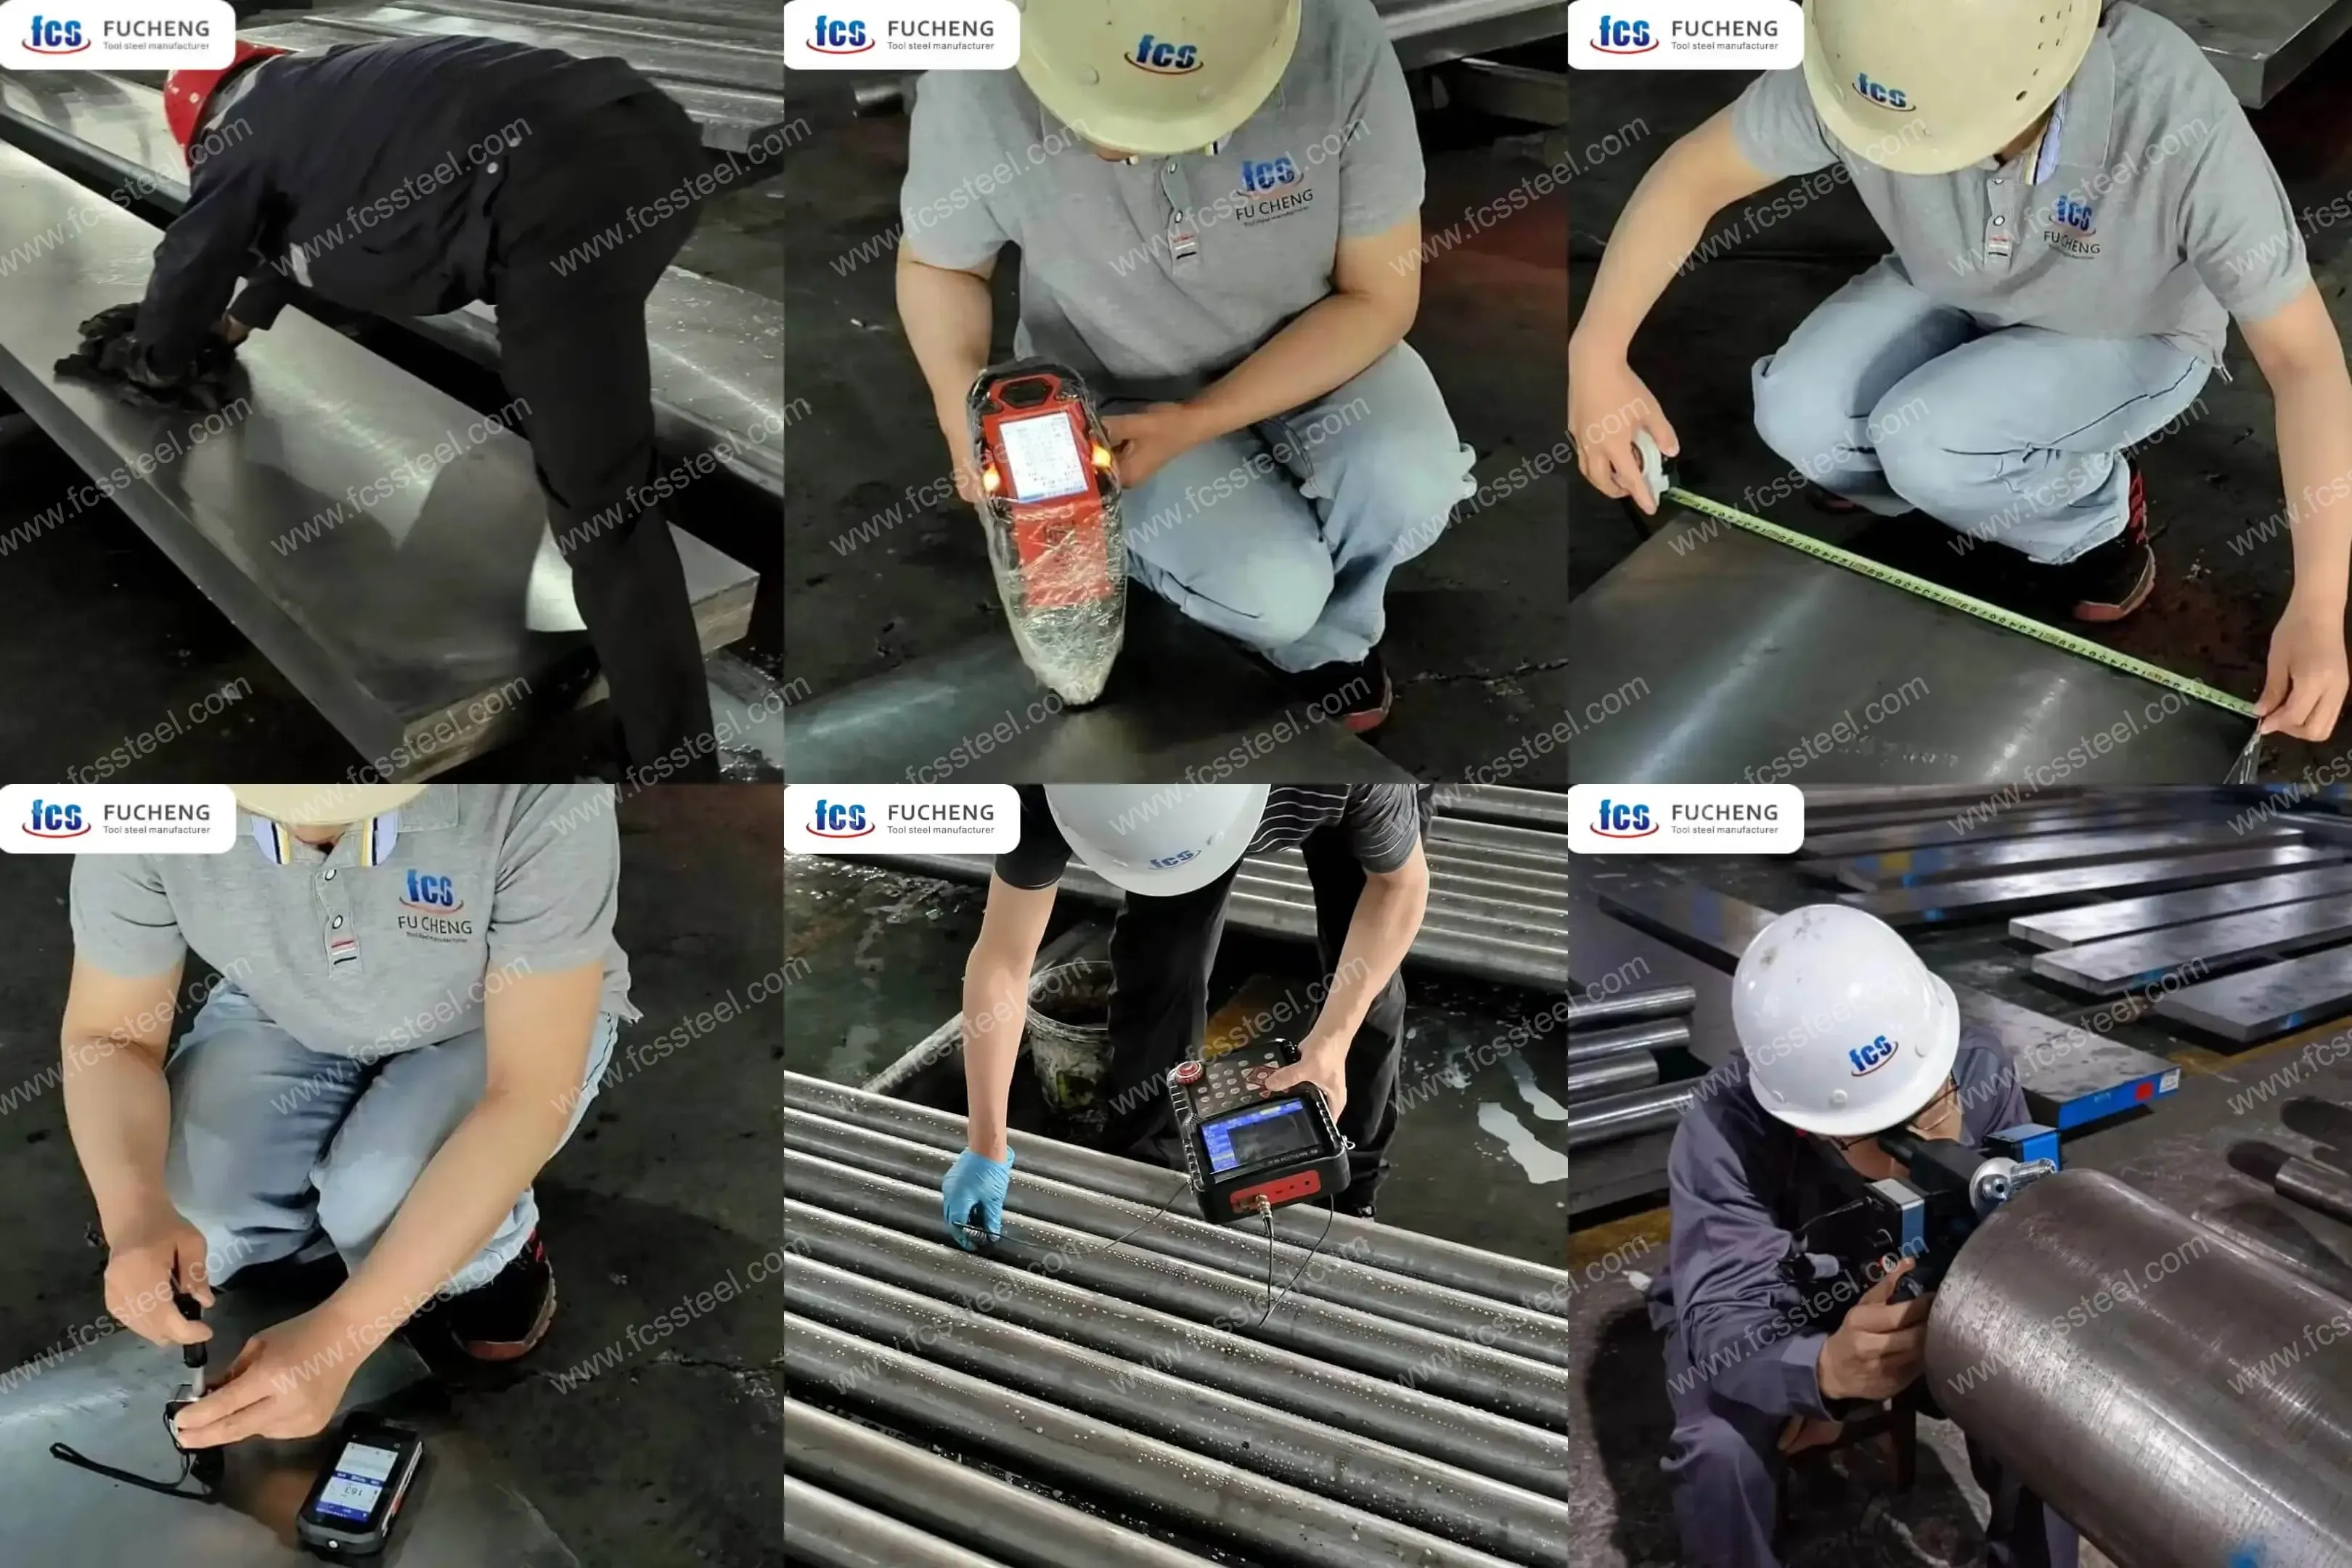
100% ултразвукова инспекция: Всеки отделен прът и блок се тества за ултразвук по SEP 1921 клас D/d или E/e преди товарене в контейнер. Няма скрити вътрешни кухини, което означава, че няма неочаквани пукнатини, когато вашите купувачи започнат обработката.
Строг контрол на твърдостта при отгряване: Гарантираме равномерно сфероидизирано отгряване (обикновено < 255 HBW за D2 и ≤ 235 HBW за DC53). Това гарантира, че вашите клиенти могат да обработват и режат материала гладко, без да повредят инструментите си.
Нулеви грешки: Извършваме 100% XRF спектрометрично тестване на всяка част от продукта преди доставка. Когато поръчате D2 или DC53, получавате точно тази химия – без скъпи изненади, когато материалът стигне до вашия под.
Нашата философия е проста: ние гарантираме, че стоманата, която пристига във вашия цех, е проектирана за инструмента, който всъщност произвеждате, а не просто стандартен клас, сляпо копиран в поръчка за покупка.
Търсите надежден партньор за инструментална стомана?
Борите се с преждевременно износване на матрицата, валцоване на ръбовете или неочаквано напукване? Не оставяйте производителността на следващия си инструмент на случайността. Ние сме тук, за да ви предоставим първокласните инструментални стомани, от които се нуждаете, като поддържаме вашите наличности високо конкурентни и готови за доставка.
Не е нужно да сте експерт по металургия, за да предлагате страхотни решения. Ако някога се сблъскате с трудни проблеми при щамповането, като износване на матрици или напукване, просто се доверете на нас. Ще ви помогнем бързо да препоръчате правилните марки стомана, за да решите проблемите им, като по този начин ще запазите клиентите си доволни и продажбите си да нарастват.