
مقدمة:
معظم عيوب فولاذ الأدوات لا تظهر في رصيف الاستلام.
يختبئون. ينتظرون. ثم يظهرون في أسوأ لحظة ممكنة - في منتصف عملية التصنيع، أو في منتصف المعالجة الحرارية، أو الأسوأ من ذلك، داخل قالب مكتمل استغرق بناؤه أسابيع.
التكلفة الحقيقية ليست في قضبان المعادن المرفوضة، بل في سلسلة الإخفاقات المتتالية: قصر عمر القوالب، وتوقف الإنتاج غير المخطط له، وتجاوز المواعيد النهائية. الحل التقليدي هو اختبار كل قطعة بنفسك. لكن بصراحة، بصفتك مشتريًا، لا ينبغي أن تكون ميزتك التنافسية هي تشغيل مختبر متخصص في علم المعادن بدوام كامل.
إنّ أفضل طريقة لتحسين مراقبة الجودة في المراحل الأولى من الإنتاج هي ببساطة اختيار المورّد المناسب. أنت بحاجة إلى شريك يضمن سلامة المواد قبل شحنها. سيساعدك هذا الدليل على فهم عيوب الصلب الشائعة، لتتمكن من اختيار مصانع موثوقة بثقة وتتجنب المخاطر التي لم تكن لتتحملها أصلاً.
اختيار مورد موثوق لأدوات الصلب
لا يضمن اجتياز اختبار MTC من قبل وسيط نجاح عملية الإنتاج.
بدلاً من إهدار مواردك على عمليات تفتيش لا تنتهي، فإن أفضل حماية لك هي اختيار المصنّع المناسب. عليك تجنّب الشركات التجارية الصغيرة التي تعتمد على عمليات تفتيش عشوائية من قِبل الشركات المصنّعة الأصلية، وتفتقر إلى مرافق اختبار مستقلة، وتكتفي بوضع علامتها التجارية على الفولاذ المُستورد.
أنت بحاجة إلى شريك توريد يتمتع بحجم فعلي وسلسلة توريد متكاملة تمامًا.
ابحث عن مصنّع يمتلك عملية الإنتاج بأكملها، بدءًا من الصهر وحتى المعالجة النهائية. يجب أن يلتزم ببروتوكولات صارمة لمراقبة الجودة، وأن يمتلك الكفاءة المهنية اللازمة لضمان اتساق المنتج بدقة. عندما تتعامل مع منشأة تتحكم في عملية التصنيع الخاصة بها وتُجري اختبارات داخلية دقيقة، فإنك تضمن راحة بالك التامة، بدلاً من خوض عملية تفتيش مُرهقة.
كيف تؤثر عيوب فولاذ الأدوات على عمر القوالب
تتعرض فولاذات الأدوات للتلف بطرق يمكن التنبؤ بها. ولا يدرك معظم المشترين هذه الأنماط إلا بعد أن يتعطل شيء باهظ الثمن.
تنقسم العيوب إلى فئات واضحة. كل فئة منها تستهدف خاصية أداء مختلفة:
- عيوب سطحية (الشقوق، والدرزات، والتنقر): تُضعف مقاومة الإجهاد وتؤثر سلبًا على دقة التشغيل الآلي
- عيوب داخلية (الفراغات، والشوائب، والانفصال): تسبب كسرًا هشًا تحت تأثير الحمل
- تفاوتات في الصلابة: يتسبب في تآكل غير متساوٍ ويقصر عمر القالب
- مشاكل الدرجة والتكوينالقاتل الصامت - الفولاذ الذي يبدو صحيح ولكنه ليس كذلك
المهارة الحقيقية لا تكمن في اكتشاف العيوب، بل في ترتيبها . الخدش السطحي البسيط يُعدّ عيبًا تجميليًا، بينما الشوائب تحت السطحية في سبيكة H13 عند استخدام أدوات التشكيل الساخن تُشكّل عيبًا حقيقيًا.
اعرف العيوب التي تؤثر سلباً على الأداء. تخلص من العيوب التي لا تؤثر عليه.
1. عيوب السطح: الشقوق، والدرزات، والحفر
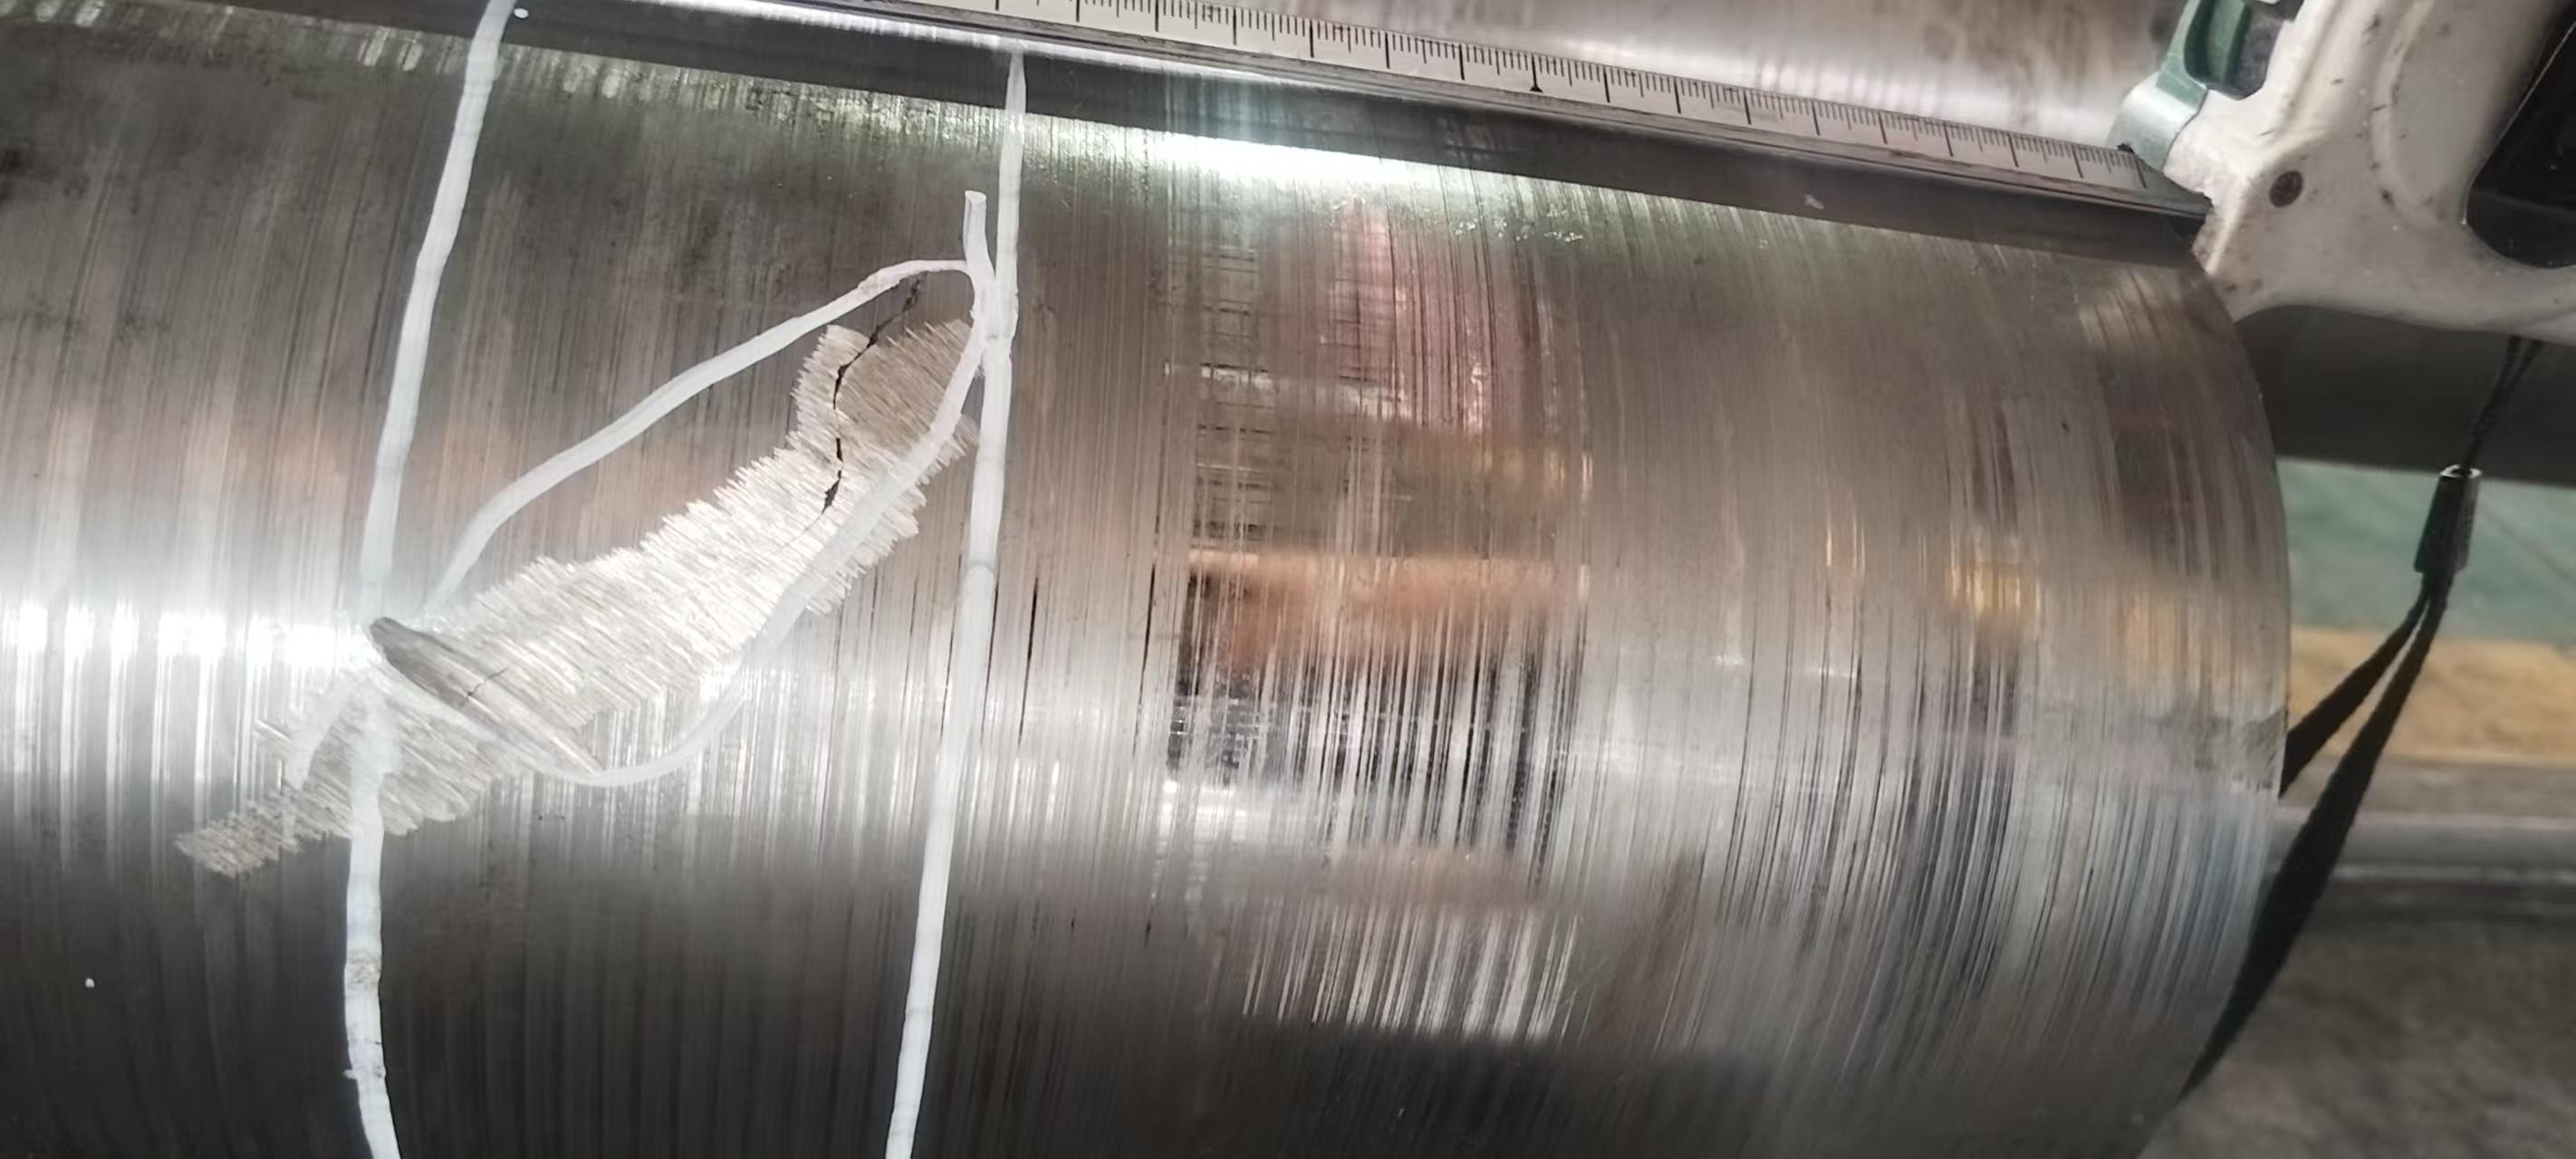
الحفر، والوصلات، والتداخلات، وعلامات البكرات، والقشور، وبقع الصدأ تشترك في شيء واحد: أنها مرئية. لكن المرئية لا تعني أنها غير ضارة. قد يُزال خدش سطحي على قضيب D2 بسهولة بالتشغيل الآلي. أما وصلة مطوية على فولاذ الأدوات H13 - حتى لو كانت ضيقة وتبدو سطحية - فقد تتشقق وتخترق القالب تمامًا عند تعرضها لدورات حرارية متكررة.
الواقع الصناعي: لزيادة إنتاجية المواد، يقوم الموردون غالباً بمعالجة الفولاذ بسرعة قبل الشحن. فهم يصقلون العيوب الظاهرة بقوة لجعل القضيب يبدو نظيفاً، لكنهم يتركون الشقوق الدقيقة الخطيرة دون معالجة أسفل السطح مباشرة.
التكلفة الحقيقية: عندما تصطدم تلك الكتلة بحوض التبريد أثناء المعالجة الحرارية، تتحول تلك الشقوق الدقيقة المهملة إلى نقاط تركيز إجهاد هائلة. قالبك باهظ الثمن، الذي لم يتم تصنيعه بالكامل، يتشقق على نطاق واسع.
ليس من الضروري رفض كل قطعة. الصدأ الطفيف أو الحفر السطحية مقبولة تمامًا، بشرط أن تختفي تمامًا ضمن هامش التفاوت المسموح به في عملية التصنيع. مع ذلك، يجب رفض اللحامات العميقة أو الشقوق العرضية فورًا. لا تقبل أبدًا قطعة تالفة لمجرد أن المورد يصفها بأنها "ضمن حدود التفاوت المسموح بها في الصناعة".
2. العيوب الداخلية: فراغات الانكماش والشوائب
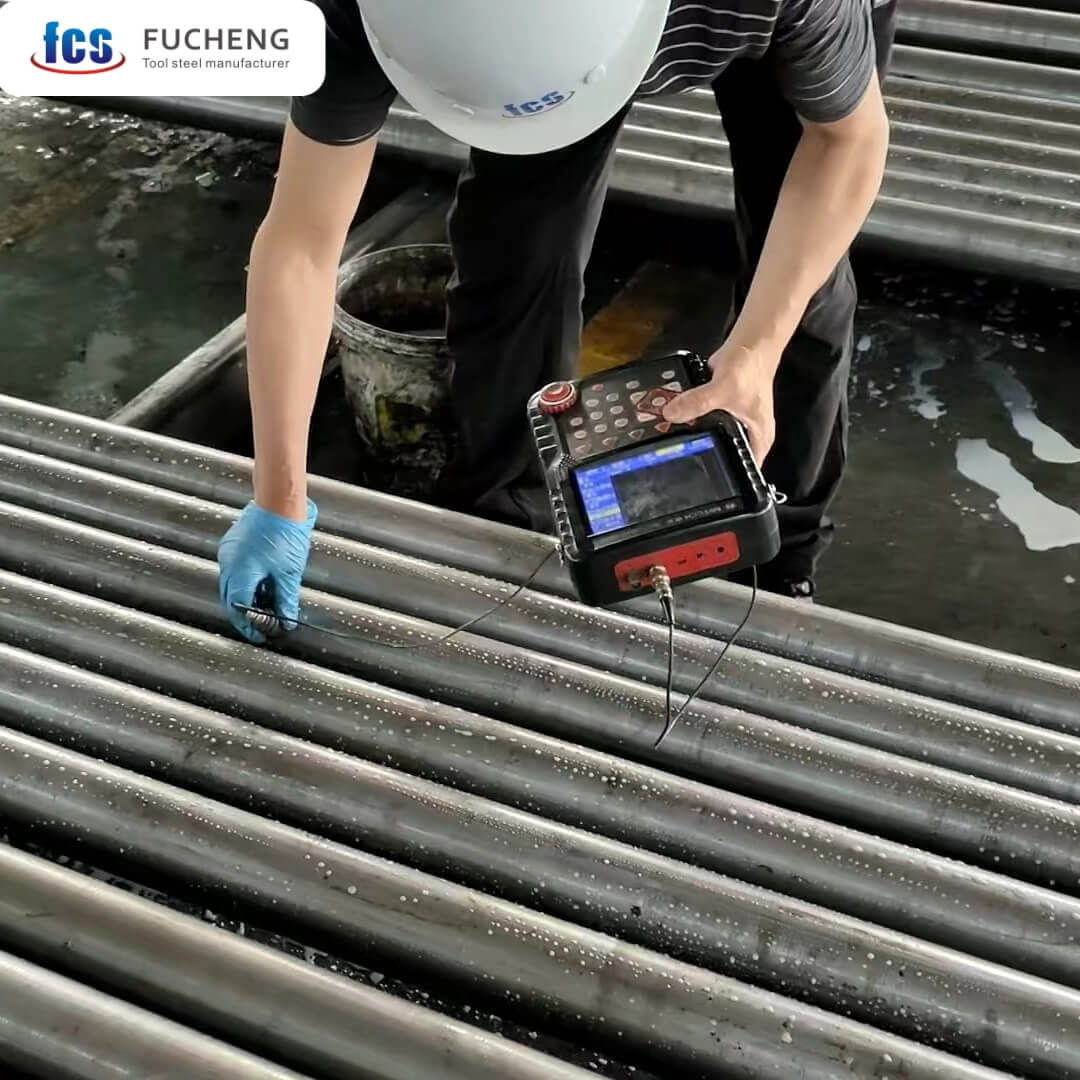
يكشف اختبار الموجات فوق الصوتية (UT) ما يغفل عنه الفحص البصري بسهولة: الفراغات العميقة الناتجة عن الانكماش، والشوائب المخفية، والتشققات الصفائحية، ومناطق الفصل.
التكلفة الحقيقية: يؤدي اصطدام القالب بشوائب كبيرة تحت السطح أثناء عملية الطحن النهائية باستخدام آلة CNC إلى إتلافه فورًا. تخسر الفولاذ، وأسابيع من وقت التسليم، ومئات الساعات المكلفة من عمليات التشغيل الآلي.
إنّ ادعاء المورّد بأنّ المنتج "خضع لاختبارات الموجات فوق الصوتية" لا يُفيد إطلاقاً ما لم تُحدّد المعيار المرجعي. لذا، احرص دائماً على تضمين أحد هذه المعايير المرجعية المحددة في عقد الشراء قبل شحن الطلبية.
| Standard | أفضل استخدام ل | التركيز الرئيسي |
|---|---|---|
| EN 10308 | مخزون الحانات الأوروبية العامة | يُحدد القبول من خلال سعة الصدى |
| سبتمبر 1921 | فولاذ القوالب الألماني عالي الدقة | يطبق عتبات حساسية أكثر صرامة |
| ASTM A388 | كتل مزورة (أمريكا الشمالية) | مثالي للمقاطع العرضية الكبيرة |
3. عيوب الصلابة: معالجة حرارية غير متساوية
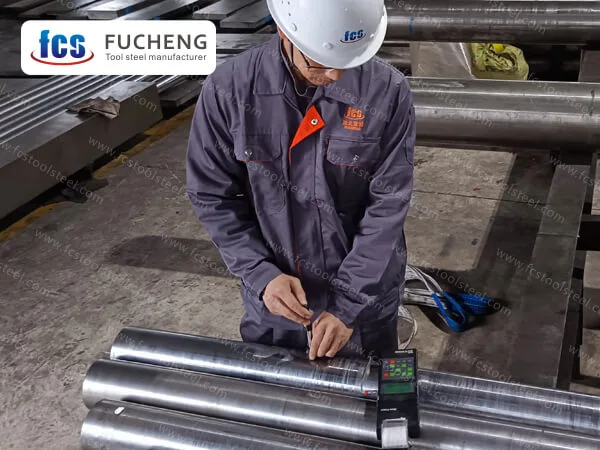
تبقى عيوب الصلابة خفية حتى يتوقف الإنتاج. ويواجه المشترون هذه المشكلات بطريقتين محبطتين.
أولاً، الصلابة المفرطة بعد التلدين . يرغب الموردون في توفير الوقت، فيستعجلون عملية التلدين، ما يؤدي إلى وصول الكتلة الخام شديدة الصلابة. وهذا يُكبّد تكلفة فورية باهظة، إذ تُستهلك أدوات القطع CNC باهظة الثمن، ويصبح تشقق الحواف مشكلة مستمرة، بالإضافة إلى مضاعفة وقت التشغيل.
ثانيًا، هناك تفاوت في الصلابة على نفس القطعة. تقوم مرافق المعالجة الحرارية الخارجية بتعبئة قطع بأحجام مختلفة في فرن واحد، متجاهلةً ذلك لتوفير فواتير الكهرباء. والنتيجة هي أداة ذات مزيج غير متجانس من المناطق اللينة والحواف الهشة.
التكلفة الحقيقية: يُعرّض الإنتاج بكميات كبيرة هذه المناطق غير المتجانسة لضغط هائل، مما يؤدي إلى تآكل الفولاذ بسرعة. كما يتسبب الإجهاد الحراري في ظهور تشققات مبكرة. هذه المعالجة الحرارية السيئة تُقلل من عمر القالب باهظ الثمن إلى النصف.
أدرج نطاقات قبول الصلابة في عقد الشراء. راجع معيار ASTM E18 لمنهجية الاختبار. حدد مواقع الاختبار، والحد الأدنى لعدد العينات، والتفاوت المسموح به. المواصفات المبهمة تؤدي إلى غموض في المساءلة، ولن يربح أحدٌ هذا الجدال.
4. خلط الدرجات: سبائك فولاذ الأدوات غير الصحيحة
يحدث خلط الدرجات أكثر مما تتصور. تطلب سبيكة D2، لكن قطعة سائبة من سبيكة H13 تتسلل إلى شحنتك. هذا الخطأ لا يحدث في ورشتك، بل في مراحل الإنتاج السابقة. خلال عمليات التشكيل الفوضوية، أو دفعات التلدين، أو عمليات النشر المزدحمة في مصنع المورد، يتبادل العمال القطع عن طريق الخطأ أو يفقدون بطاقات تعريف المواد. يلقي أحدهم بقطعة مقطوعة على الرف الخطأ، وفجأة يصبح سوء تعامله مشكلتك.
ربما لن تلاحظ حتى وجود سبيكة خاطئة أثناء إعداد جهاز CNC الخاص بك. لكن المشكلة الحقيقية ستظهر لاحقًا. فبعد المعالجة الحرارية، إما أن الفولاذ لا يصل إلى الصلابة المطلوبة إطلاقًا، أو يتشقق بشدة خلال دورات الضغط الأولى . في النهاية، لن تتخلص من المعدن الخام فحسب، بل ستتكبد خسائر فادحة نتيجة ساعات التشغيل الضائعة وتكاليف المعالجة الحرارية الباهظة.
5. الانحرافات الكيميائية: شوائب الخردة والسبائك المنخفضة
لكل نوع من أنواع فولاذ الأدوات بصمة كيميائية مميزة. فالعناصر الأساسية - الكربون، والكروم، والموليبدينوم، والفاناديوم - ليست عشوائية، بل لكل منها وظيفة محددة.
- كربون: يحدد إمكانية الصلابة
- الكروم: يعزز مقاومة التآكل والاستقرار ضد الصدأ
- الموليبدينوم: يحافظ على قوته في درجات الحرارة المرتفعة
- الفاناديوم عنصر فلزي: يُحسّن بنية الحبيبات ويُطيل عمر القالب
إذا تجاوزت أيًا منها النطاق المسموح به، فلن تحصل على فولاذ مختلف، بل ستحصل على نسخة أضعف من الفولاذ الذي طلبته.
تُضفي عناصر مثل الفاناديوم والموليبدينوم مقاومةً فائقةً للتآكل، لكنها باهظة الثمن. في الحقيقة، من هنا تبدأ المناورات. لتحقيق أرباح إضافية، تقوم بعض المصانع سرًا بصهر خردة المعادن الرخيصة بدلًا من السبائك الخام. بينما تكتفي مصانع أخرى بأدنى حدود المواصفات، تاركةً عناصر أساسية كالفاناديوم بنسبة ضئيلة تبلغ 0.6% بدلًا من نسبة عالية تبلغ 0.9%.
لسوء الحظ، تحتوي هذه الخردة الرخيصة على نسبة عالية من الكبريت تُضعف متانة المادة. وبمجرد تشغيل المكبس، تتشقق حواف القالب فورًا تقريبًا، مما يُقلل عمر الأداة إلى النصف.
تحقق دائمًا من أرقام MTC وفقًا للمعايير الإقليمية الدقيقة قبل قبولها.
| Standard | التركيز على التطبيق |
|---|---|
| DIN EN (أوروبي) | نوافذ تركيب ضيقة؛ مثالية للأدوات الدقيقة. |
| ASTM (أمريكا الشمالية) | هوامش تفاوت أوسع؛ معيار قياسي للكتل المطروقة الضخمة. |
| JIS (اليابانية) | ضوابط صارمة؛ معيار موحد في جميع سلاسل التوريد الآسيوية. |
6. عيوب الأبعاد: مخزون ملتوٍ وأصغر من الحجم المطلوب
التفاوتات ليست مجرد اقتراحات. فالقضيب الذي يصل بقطر أصغر بمقدار 0.4 مم لا يخالف المواصفات فحسب، بل يخالف برنامج التصنيع، وإنتاجية المواد، وموعد التسليم. كل ذلك في آن واحد.
أكثر حالات فشل الأبعاد شيوعًا في عمليات شراء فولاذ الأدوات:
- انحراف السماكة والعرضعادة ما يكون السبب هو عدم انتظام عملية الدرفلة أو تآكل أدلة الطحن.
- تباين الطول: الاختصارات تقلل من المخزون القابل للاستخدام؛ والاختصارات الطويلة تخلق مشاكل في المناولة والتخزين.
- الاستقامة والانحناءتتسبب القضبان الملتوية في أخطاء التثبيت وعدم انتظام ضغط التثبيت.
- كمية الطحن غير كافيةلا يترك مجالاً لإزالة عيوب السطح دون تقليل الحجم
التكلفة الحقيقية: تبدأ المشاكل سريعًا. تواجه صعوبة في تقطيع الكتلة الخام. يرفض الفولاذ المنحني الاستقرار بشكل مسطح في تجهيزات آلة CNC. يصبح التثبيت الدقيق مستحيلاً. بالإضافة إلى ذلك، لا يترك المخزون ذو الحجم الصغير أي مجال للتغيير. لا يمكنك إزالة طبقة إزالة الكربون التالفة والضعيفة. عليك إعادة الدفعة والانتظار لأسابيع للحصول على قطع الغيار. هذا يُخلّ بموعد تسليم العميل.
ارفض مواصفات الأبعاد المبهمة. حدد هوامش خطأ موجبة في عقدك. اطلب مواصفات تتراوح بين +2.0 مم و+5.0 مم (-0 مم) للسمك والعرض. لا تسمح بانحناء يزيد عن 3 مم لكل متر . لا يمكنك إصلاح الفولاذ ذي الأبعاد غير المناسبة.
7. عيوب البنية المجهرية: انفصال الكربيد
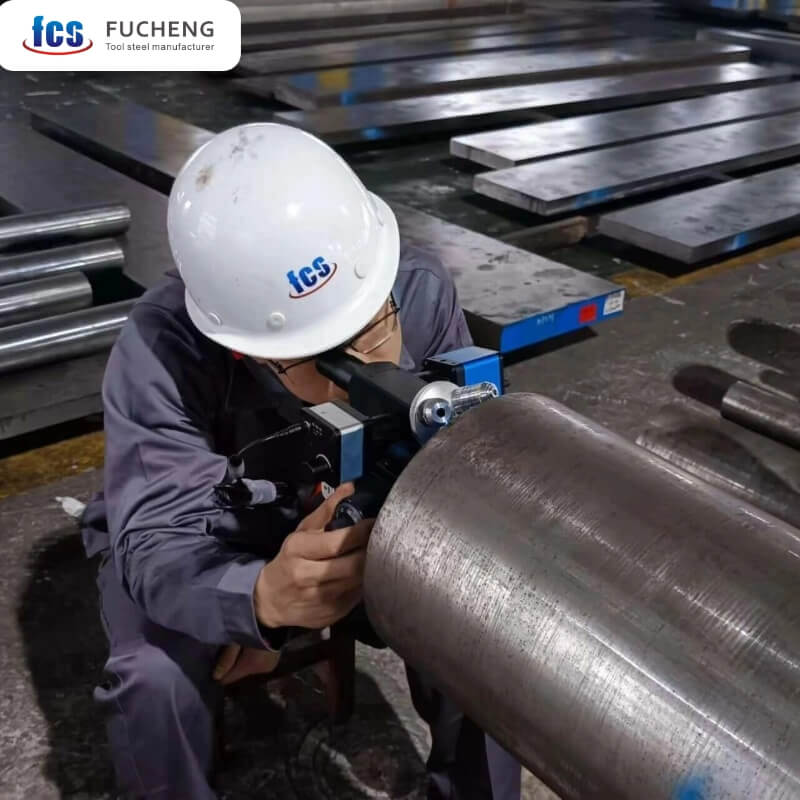
يبقى انفصال الكربيدات غير مرئي على السطح، ولكنه يُدمر القوالب تدريجيًا من الداخل إلى الخارج. فبدلًا من أن تتوزع الكربيدات بالتساوي، غالبًا ما تتجمع في نطاقات كثيفة وهشة. وتحت ضغط عالٍ، تعمل هذه المناطق الصلبة كمراكز تركيز إجهاد هائلة، مما يؤدي إلى تشقق مفاجئ، وتكسر حاد في الحواف، وتآكل غير متوقع للأدوات.
لأنّ المعالجة الحرارية مهما بلغت كفاءتها لا تُصلح الانفصال في المراحل الأولية، فإنّ الفحص المعدني المسبق يُعدّ أمراً بالغ الأهمية. يجب عليك تطبيق معايير هيكلية صارمة في عقودك، مع الإشارة إلى معيار SEP 1614 الخاص بالنظافة المجهرية وحدود توزيع الكربيدات القياسية في الصناعة.
| مقياس التقييم | التعبير البنيوي | عواقب ذلك على أرضية المصنع |
| جيد (الفئة 1-2) | كربيدات دقيقة وموزعة بالتساوي | أقصى قدر من المتانة، وعمر أداة موثوق به |
| عيب (الفئة 4+) | تكوّن نطاقات شديدة وشبكات من الكربيد | تشقق مبكر، فشل كارثي |
8. معايير حجم الحبيبات وشكل الكربيد
لا تُظهر الشهادة القياسية حجم الحبيبات أو شكل الكربيدات، مع أنها تُحدد بشكل كامل أداء فولاذ الأدوات. يتميز الهيكل المجهري الجيد بحبيبات دقيقة ومتجانسة مع كربيدات كروية الشكل موزعة بالتساوي. أما الفولاذ المعيب، فيُظهر انفصالًا شديدًا، وشبكات كربيدات زاوية، وحبيبات خشنة. وتُعرف سبائك الفولاذ عالية التشكيل على البارد، مثل D2، وفولاذ السرعات العالية، مثل M2، بميلها الشديد لهذه المشكلات الهيكلية أثناء عملية التصنيع.
ما هي تكلفة ذلك على أرضية المصنع؟ إنها كارثية. تعمل الكربيدات المتجمعة ذات الزوايا الحادة كمراكز تركيز إجهاد هائلة. ستعاني قوالب التشكيل باهظة الثمن من تشقق مفاجئ في الحواف، وتصدعات دقيقة، ومعدلات تآكل غير متوقعة للغاية أثناء الإنتاج. ولأن المعالجة الحرارية لا تستطيع إصلاح بنية مجهرية سيئة بطبيعتها، فإن تحديد معايير قبول معدنية صارمة مسبقًا أمر بالغ الأهمية لضمان عمر موثوق للأداة وحماية استثمارك الضخم في مجال التشغيل الآلي.
9. مخاطر سلسلة التوريد: ضعف إمكانية التتبع والتأخيرات
لا يقتصر الأمر على مواجهة المشترين للعيوب المادية فحسب، بل تواجهون أنتم أيضاً صعوبات تشغيلية يومية. فالأوراق غير الدقيقة تُعرقل سير العمل، والتأخير في التسليم يُوقف الإنتاج تماماً. هذه المشاكل تُؤثر على أعمالكم بنفس قوة تأثير تشقق الفولاذ.
- شهادات التتبع غير المفيدة وإمكانية التتبع المعيبة: شهادة المواد التي لا تحمل رقم دفعة محددة لا تعدو كونها ورقة. يجب على موردك تتبع مسار المادة من نقطة الصهر وصولاً إلى رصيف الشحن الخاص بك. وإلا، ستتحمل أنت كامل المسؤولية عن أي أجزاء تالفة.
- تأخيرات خفية في التسليم: غالباً ما تكون فترات التسليم القياسية غير كافية. تحدث تجاوزات في الإنتاج في المراحل السابقة. وتؤدي عمليات الفحص الفاشلة إلى فوضى عارمة. بالإضافة إلى ذلك، فإن محدودية مخزون المستودعات للأحجام المخصصة تستنزف وقت التصنيع المتاح.
- هشاشة سلسلة التوريد: تجنّب الوسطاء الذين يفتقرون إلى مخزون احتياطي. ابتعد عن الموردين الذين يتهربون من بنود الجزاءات التأخيرية الواضحة. هذه الممارسات السيئة تُعرّض عملياتك لاضطرابات مفاجئة.
تجنّب هذه المخاطر بالتحقق من بعض التفاصيل قبل الطلب. تحقّق من سجل أداء المورّد في التسليم . تحقّق من قدرته على إجراء الاختبارات الداخلية . تأكّد أيضاً من سجلاته الموثوقة لتتبع المواد.
10. الامتثال لمعايير الكربون في شراء فولاذ الأدوات
لم يعد الامتثال لمعايير الكربون مجرد مصطلح تسويقي رائج، بل أصبح شرطًا أساسيًا في عمليات الشراء. اليوم، تشترط كبرى الشركات المصنعة للمعدات الأصلية تقديم وثائق رسمية مثل بيانات المنتج البيئية (EPDs) أو شهادات ISO 14064 من جهات خارجية مرتبطة مباشرة بمنتجاتك الفولاذية. إذا لم يتمكن موردك من توفير هذه الوثائق، فستواجه عواقب وخيمة. فبدون مواد منخفضة الكربون معتمدة، لن تتوافق أدواتك النهائية مع معايير الانبعاثات الصارمة من النطاق 3 أو لوائح الاتحاد الأوروبي الخاصة بالمواد المصنعة ذات الكربون المختلط (CBAM).
ما هي التكلفة الفعلية لذلك؟ أنت تُخاطر بفقدان عقود مُربحة مع عملاء من الدرجة الأولى في قطاعي السيارات والطيران. قد تتحمل شركتك غرامات باهظة لانبعاثات الكربون، أو ما هو أسوأ، قد تُمنع منتجاتك من دخول الأسواق الأوروبية تمامًا. إن التعامل مع مصنع يتجاهل معايير الاستدامة البيئية يُهدد أرباحك بشكل مباشر. عالج هذه المشكلة الآن قبل أن تُفاجئك عملية تدقيق مفاجئة من قِبل أحد العملاء.
بروتوكول الوقاية من عيوب نظام التحكم في الأعطال
في شركة FCS، يُعدّ منع العيوب جزءًا لا يتجزأ من عملية التصنيع المتكاملة لدينا. فنحن لا نعتمد على عمليات فحص عشوائية من جهات خارجية. ومن خلال التحكم في كل شيء بدءًا من الصهر وحتى الطحن النهائي، نضمن سلامة المواد عبر بروتوكول صارم لا يقبل المساومة.
- التصنيع المتكامل: إنتاج مستقل بنسبة 100% يشمل صناعة الصلب، والتشكيل، والتلدين، والخراطة، والطحن.
- التحكم السطحي والبصري: معالجة سطحية بنسبة 100% وفحوصات بصرية دقيقة على كل قطعة.
- اختبار الموجات فوق الصوتية بنسبة 100%: تخضع كل قطعة لاختبارات الموجات فوق الصوتية الصارمة، وفقًا لمعايير صارمة مثل SEP 1921 (الفئة C/c أو D/d أو E/e).
- اختبار الصلابة بنسبة 100%: عمليات فحص عشوائية إلزامية باستخدام اختبار برينل (HB) على كل منتج على حدة.
- التحقق من PMI بنسبة 100%: تُستخدم أجهزة قياس الطيف بالأشعة السينية المحمولة باليد لفحص كل قضيب، مما يضمن أن التركيب الكيميائي يتوافق تمامًا مع معايير DIN و ASTM و JIS قبل الإصدار.
- دقة الأبعاد: فحص كامل بنسبة 100% باستخدام أدوات قياس دقيقة لضمان الالتزام الصارم بالعقد.
- الحلول المعدنية: تحليل البنية المجهرية بنسبة 100% للفولاذ من فئة EFS، للتحقق من سلامة القلب.
- إمكانية التتبع بدون ثغرات: تتبع رقمي صارم للحرارة وأرقام الدفعات - من الخردة الخام إلى المنتج المعبأ - مما يوفر نظام MTC موثوق بنسبة 100٪ وقابل للتدقيق من قبل طرف ثالث.
- التزام الصلب الأخضر: إنشاء أنظمة مراقبة انبعاثات الكربون بشكل استباقي، والتقدم نحو الامتثال لمتطلبات البصمة الكربونية التي تخضع لتدقيق TÜV.
الخلاصة: حماية إنتاجك
تُسبب عيوب فولاذ الأدوات مشاكل كبيرة. لا ينبغي أن يحتاج قسم الاستلام لديك إلى مختبر متخصص في علم المعادن للتعامل معها. يُقدم لك هذا الدليل المعلومات اللازمة بدقة. يمكنك من خلاله رصد أي مؤشرات تحذيرية فورًا. بالإضافة إلى ذلك، يمكنك طرح أسئلة دقيقة على الموردين المحتملين حول اختباراتهم.
لستَ مضطرًا لمواجهة مشاكل المواد بمفردك. فمشاكل الأدوات واردة في جميع المصانع، واختيار المواد يصبح معقدًا في أي مشروع. لدينا الحلول المناسبة. تواصل مع مهندسي المعادن لدينا اليوم للحصول على دعم فني وخدمة احترافية. نستخدم خبرتنا لحل مشاكل الإنتاج لديك بدقة.